الزجاجة لا تخفي شيئًا. فكل خط، ونتوء، وشريط مسطح عليها قد صنعه القالب. وكل عنصر من هذه العناصر يحدد كيف سيتصرف الغطاء الذي يلتصق بها: ما إذا كان الغطاء يُلف حتى يستقر في مكانه، أو ما إذا كانت المضخة ستستقر بالفعل. ولا يتعرف معظم المشترين على هذه المصطلحات إلا بعد حدوث خطأ ما، وبحلول ذلك الوقت يكون الخطأ قد كلفهم بالفعل ثمنًا باهظًا. المضخة لا تستقر أبدًا. الغطاء يغوص بعمق لدرجة أنه يبتلع حافة البرطمان. الغطاء يتعارض مع الفتيل بداخله. هذه الأجزاء هي شروط عقد بين الزجاجة وكل ما يُثبَّت عليها. ومثل أي عقد، فإن قراءتها مسبقًا لا تكلف سوى القليل، بينما إعادة التفاوض عليها لاحقًا تكلف الكثير.
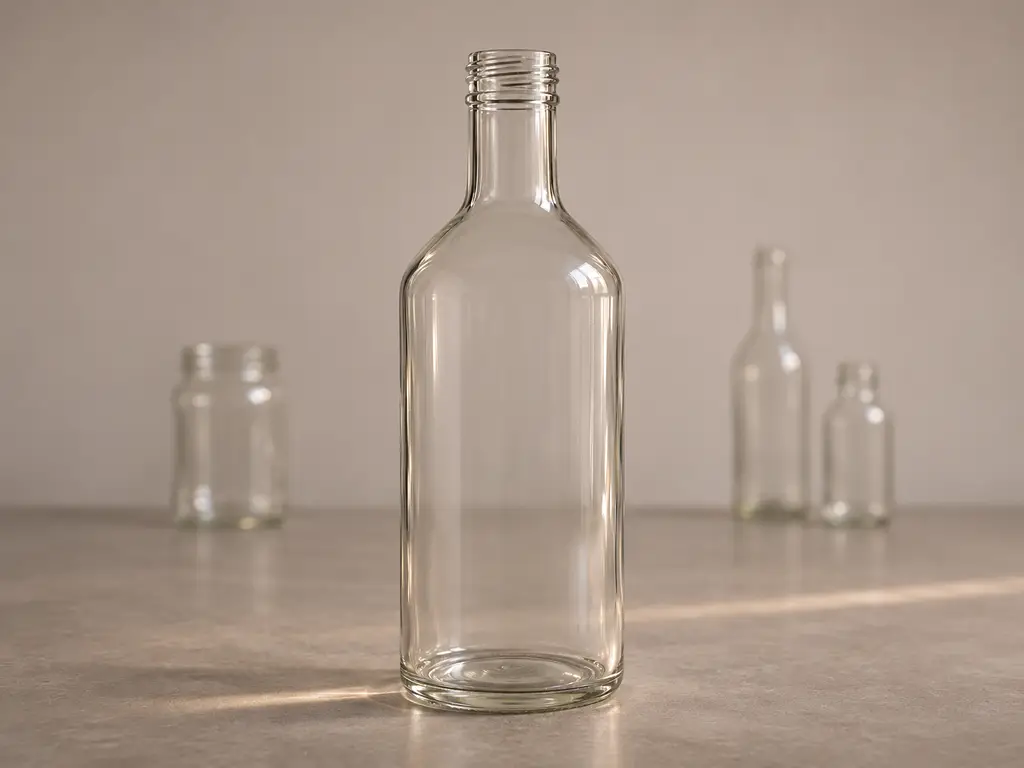
أجزاء الزجاجة: خريطة شاملة من الأعلى إلى الأسفل
ابدأ من الأعلى. الـ الفم هي الفتحة نفسها، وحلقتها المسطحة العلوية هي سطح الإحكام: الشريط الحلقي الذي تستقر عليه حشية الإغلاق فعليًّا. ويقع أسفلها بخطوة واحدة الانتهاء, ، وهو الجزء المصبوب الذي يحمل الخيط، وسطح الإحكام، والارتفاع الرأسي الذي يجب أن تغطيه حافة الغطاء. ويعتبر مهندسو التغليف أن التشطيب بمثابة بطاقة هوية الزجاجة، لأن ذلك هو المكان الذي تتم فيه عملية «المصافحة» بين الغطاء والزجاجة (تريكوربراون).
أسفل خط النهاية، غالبًا ما ستشعر بوجود حافة أفقية. تلك هي حبة النقل, ، وهو الحافة التي تُترك عند نقطة التقاء نصفي قالب حلقة العنق أثناء التشكيل. تلتقط الآلات هذه الحافة لنقل الزجاجة عبر خط الإنتاج، كما أنها تعمل كعلامة مرئية تحدد المكان الذي تنتهي فيه الحافة وتبدأ الرقبة هنا يبدأ الجزء الفعلي. العنق هو الجزء العمودي المستقيم الذي ينقل الزجاج من الفتحة نزولاً نحو المنطقة الأوسع في الوعاء.
إن الكتف وهو المكان الذي يتسع فيه العنق ليتحول إلى النص. فالكتف الطويل المنحدر يوسع الزجاج تدريجيًّا ويضفي مظهرًا ناعمًا على المظهر الجانبي؛ أما الكتف الحاد فيحول هذا الانتقال إلى حافة حادة يمكن أن تعمل أيضًا كحدود للملصق. ويُخزّن جسم الزجاجة المنتج، كما أنه يتسم بتباين طفيف في سماكة الجدران: فالزجاج المصبوب يكون أكثر سماكة في بعض المناطق مقارنةً بأخرى، ولهذا السبب قد تبدو زجاجتان متساويتان في السعة مختلفتين تمامًا عند لمسهما باليد.
في الجزء السفلي، كعب هو المنحنى الحاد الذي ينحني فيه هيكل الحاوية نحو الأرض، وهو المنطقة الأكثر تعرضًا للإجهاد على الإطلاق في الحاوية: فالصدمات التي تحدث هناك تنتقل مباشرةً إلى القاعدة. الـ القاعدة وهي تحتوي في حد ذاتها على حلقة تلامس مسطحة تُسمى سطح المحمل, ، حيث تقع الزجاجة فعليًّا، وغالبًا ما تحيط بقبة مقعرة قليلاً تُعرف باسم تمرين الضغط, ، مما يضمن ثبات الزجاجة ويوزع الزجاج في الأماكن التي تتعرض فيها القوالب للتآكل أولاً.
وهناك مجموعة أخيرة من العلامات تمتد على كامل الارتفاع: وهي خطوط التماس القوالب, ، تلك الخطوط الرأسية الخافتة التي تشير إلى مكان إغلاق نصفي القالب. وهي ليست عيوبًا. فقد تم تصميم موضعها بعناية، وهناك قاعدة واحدة مطلقة: يجب ألا يعبر خط التماس أبدًا سطح الإحكام، وإلا فلن تستقر الحشية بشكل مستوٍ أبدًا.
ومع ذلك، فإن مصطلحات التغليف مليئة بالتضارب. فعبارة “تشطيب” الجزء الزجاجي لا علاقة لها بـ“التشطيب” الذي يشير إلى المعالجة السطحية بالرش أو الطلاء، ومع ذلك تُستخدم الكلمتان معًا في نفس الجملة خلال المحادثات المتعلقة بالشراء. و“الطوق” الموجود على مضخة العطر هو حلقة معدنية حول البخاخ، وليس الحبة الناقلة المصبوبة في الزجاج. كما أن كلمة “cap” في اللغة العامية تشمل المجموعة العلوية بأكملها، بما في ذلك المضخة والمشغل، وهذا هو بالضبط الغموض الذي يتسبب في حدوث أخطاء في الطلبات. يحدد هذا المقال معنى واحدًا لكل مصطلح ويحافظ عليه.
لماذا تحمل الزجاجة نفسها ثلاث لغات مختلفة لوصف طريقة الإغلاق؟
بمجرد أن تتعرف على الأجزاء، ستكون المفاجأة التالية هي أن التشطيب في الجزء العلوي لا يتبع معيارًا واحدًا، بل يتبع ثلاثة معايير، وهذه المعايير لا تتوافق فيما بينها.
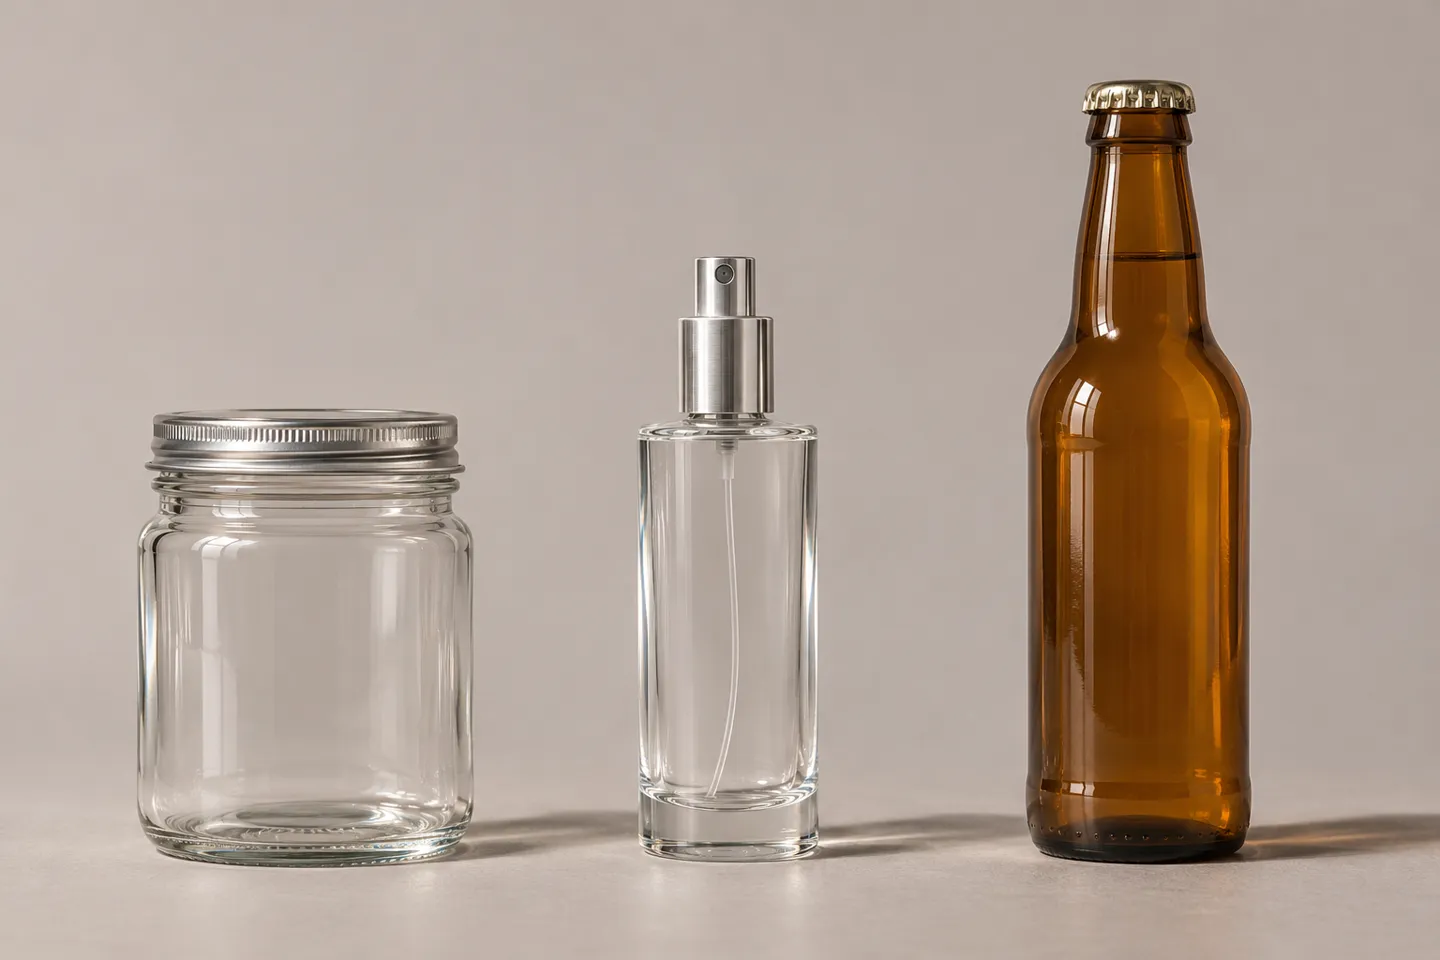
إن نظام اللولب وهو النوع الذي يعرفه معظم الناس. تتبع العبوات الزجاجية المستخدمة في مجالات الأغذية والشموع ومستحضرات التجميل نظام الترميز GPI/SPI: الرقم الأول يمثل قطر الخيط الخارجي بالمليمترات، أما الرقم الثاني فيشير إلى نمط الخيط، حيث يشير الرقم 400 إلى لفة كاملة واحدة، و410 إلى لفة ونصف، و415 إلى لفتين ضيقتين، و425 إلى شكل داعم ذي خيوط سميكة وحافة علوية (SKS للزجاجات والتغليف). الجرة التي تحمل الرقم 18-400 تُستخدم مع غطاء قطره 18 ملم مزود بخيوط لولبية ذات لفة واحدة (مركز تجميع الزجاجات, ، 2026). تتميز بعض المعايير بالاستقرار لدرجة أنها تدوم أطول من صانعيها: فقد حافظت برطمانات «ماسون» ذات الفوهة العادية والواسعة على قطريها البالغين 70 ملم و86 ملم وأنماط خيوطها لأكثر من قرن (تاجر برطمانات ماسون)، ولهذا السبب فإن الغطاء البديل الذي تشتريه اليوم لا يزال يتناسب مع البرطمان الذي كانت جدتك تستخدمه لتعليب الطعام.
إن نظام التجعيد هي اللغة الأصلية لعالم العطور. فبدلاً من الخيوط، يتميز الزجاج بعنق ذي تشطيب أملس، ويتم تثبيت المضخة عليه تحت الضغط، مع تشويه الطوق المعدني لتثبيت المجموعة. وقد تم توحيد معايير هذه الفئات في أوروبا وفقًا للمعيار EN 14854:2021، “التغليف الزجاجي: أبعاد تشطيبات أعناق العبوات الزجاجية للرذاذ والهباء الجوي” (سيتي). ويشمل هذا المعيار الأقطار الاسمية من 11 إلى 20 ملم، والمعروفة في المجال التجاري بـ FEA 11 إلى FEA 20 (جارسكينغ, 2026).
إن نظام التاج وهي الأقدم بينها: الشفة المتسعة ذات الحافة المموجة التي يثبتها غطاء معدني مجعد، ولا تزال تؤدي وظيفتها في كل زجاجة بيرة.
تتعايش هذه الأنظمة الثلاثة لأنها تعالج مشكلات مختلفة، وعادةً ما تُعلمك فئة الحاوية أي نظام تحمل:
نظرة عامة على ثلاثة أنظمة إغلاق
| النظام | المكان الذي تجده فيه | ما الذي يشفره هذا الرمز | الأجزاء التي تتوافق مع بعضها |
|---|---|---|---|
| برغي GPI/SPI (18-400، 24-410، 70G-450) | برطمانات الشموع، وبرطمانات «ماسون» وبرطمانات الطعام، وزجاجات المستحضرات وزجاجات المشروبات | قطر الخيط الخارجي بالمليمتر + عدد لفات الخيط أو شكله | الطلاء النهائي، الحشية أو البطانة البلاستيسولية، الغطاء اللولبي أو الغطاء |
| تجعيد FEA (من FEA 11 إلى FEA 20) | زجاجات العطور والعطور الفاخرة | القطر الاسمي للرقبة بالمليمتر وفقًا للمعيار EN 14854:2021 | الجزء النهائي، مضخة الرش، الطوق، المشغل |
| التاج | زجاجات البيرة والمشروبات | تصميم حافة متسعة لغطاء معدني مجعد | حافة، غطاء تاجي، بطانة |
تضيف «كاتغوري» لمساتها الخاصة إلى هذه الأنظمة. فغطاء زجاجة العطر يتألف في الواقع من ثلاثة أجزاء: المضخة، والطوق، والمشغل، وجميعها تتناغم مع اللمسة النهائية قبل الرشة الأولى. أما التحدي الذي يواجهه وعاء الشمعة فهو عمودي: يجب أن يبتعد الغطاء عن الفتيل وعن أي ارتفاع للشمع تركه السكب. أما برطمان الطعام فيُغلق بإحكام عن طريق التفريغ الهوائي من خلال غطاء مكون من قطعتين، حيث تقوم بطانة البلاستيسول بعملية الإغلاق بينما يقتصر دور الشريط على تثبيته في مكانه. نفس التركيب، ثلاث طرق مختلفة للتعامل.
كيفية قياس حافة عنق الزجاجة ومطابقتها مع الغطاء أو المضخة
تتحول الأسماء إلى قوة في اللحظة التي تتحول فيها إلى أرقام. هذا هو القسم الذي يجب دراسته مع وجود الفرجار في متناول اليد، قبل أن تطلب أغطية أو مضخات أو أغطية بديلة لأي شيء.
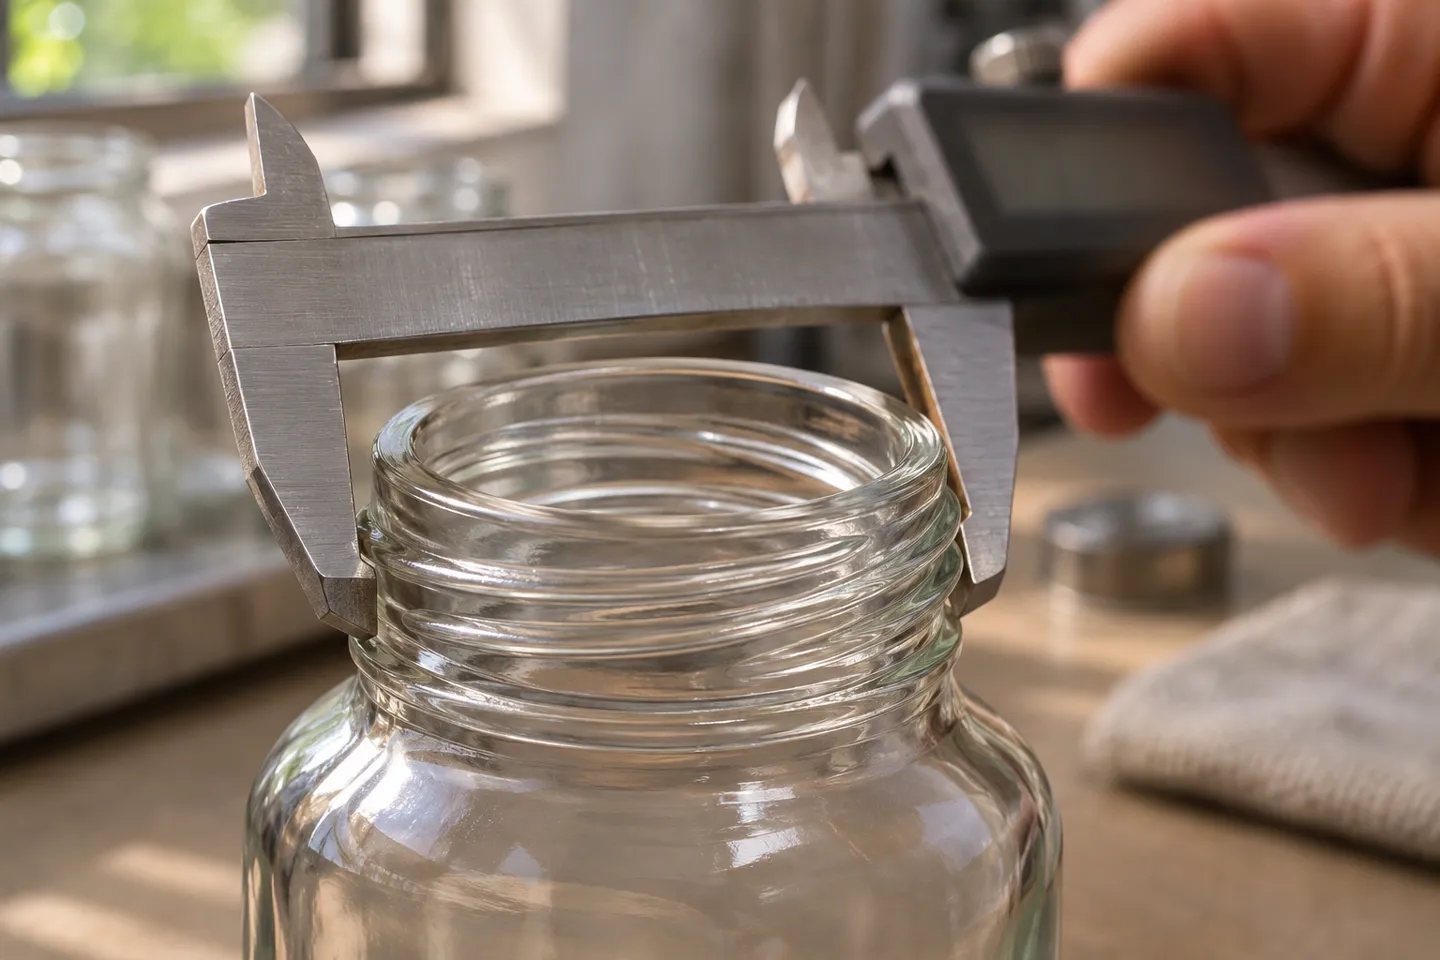
ما يجب أن تلتقطه الفرجار
قطر الخيط الخارجي: عبر الخيوط، وليس عبر فتحة الفم.
نمط الخيط: عد الدورات؛ 400 و410 و425 تبدو مختلفة عند لمسها بالإصبع.
ارتفاع النهاية: سطح الإحكام إلى حافة الإحكام، لأن الحافة يجب أن تغطيها بالكامل.
القياس أولاً: الأرقام الثلاثة التي تحدد المقاس المناسب
الرقم الأول هو قطر الخيط الخارجي, ، يُقاس عبر أوسع جزء من الخيوط، وليس عبر الفتحة. يبلغ قياس النوع 20-400 حوالي 20 ملم عبر الجزء الخارجي من خيوطه (مركز تجميع الزجاجات, ، 2026). هذا هو القياس الذي يخطئ الناس في تحديده غالبًا، لأن البرطمانات تُوصف عادةً بقطر الفتحة الداخلية، بينما تُباع الأغطية وفقًا لقطر الخيط الخارجي. قم بقياس كليهما على البرطمان الفعلي الذي لديك قبل طلب أي قطعة بديلة، وإلا فلن تتطابق القيم بالمليمترات.
الرقم الثاني هو نمط الخيط وعدد اللفات. مرر إصبعك حول حافة النهاية وقم بالعد. تشير الدورة الكاملة الواحدة إلى نهاية من النوع 400؛ أما اللولب الأطول فيشير إلى النوع 410؛ أما الشكل الذي يحتوي على خيوط سميكة مستديرة وحافة بارزة فيشير إلى النوع 425 (SKS للزجاجات والتغليف). ويحدد هذا النوع عدد الدورات اللازمة لتثبيت الغطاء ومدى مقاومته للانزلاق.
الرقم الثالث هو ارتفاع النهاية, ، بدءًا من سطح الإحكام وصولاً إلى حافة النقل، لأن كل غطاء يحتوي على حافة يجب أن تغطي بالضبط تلك المسافة من الزجاج. فإذا كان الارتفاع ضحلًا جدًّا، يتأرجح الغطاء؛ وإذا كان عميقًا جدًّا، يختفي فوق حافة الزجاج. أما بالنسبة لبرطمانات الشموع، فيجب إضافة قياس آخر غير موجود على الزجاج على الإطلاق: الارتفاع الكلي للفتيل مع الشمع المقطوع مقارنةً بالمسافة الداخلية المتاحة في الغطاء.
أربعة حالات فشل في اللياقة البدنية وما يعنيه كل منها حقًّا
كل شكوى من نوع “هذا لا يناسبني” في هذه الفئة تعزى إلى أحد الأسباب الأربعة التالية، ولكل سبب حل مختلف:
تشخيص أعطال الملاءمة
| الأعراض | السبب الفعلي | تحقق أولاً | الخطوة التالية |
|---|---|---|---|
| الغطاء ينخفض أكثر من اللازم | حافة الإغلاق أعمق من ارتفاع الحافة النهائية | قياس عمق التنورة مقارنةً بارتفاع الحافة النهائية | مطابقة الأعماق، وليس الأقطار فحسب |
| الغطاء عالق على الفتيل | تداخل ارتفاع الطبقات، أو ارتفاع مستوى الشمع، أو طول الفتيل الزائد | قياس المسافة من أعلى الفتيل إلى حافة الوعاء مقابل الفراغ بين الوعاء والغطاء | قم بقص الفتيل أو اختر غطاءً أقل عمقًا |
| المضخة لا تستقر على العنق | يحتاج نظام التجعيد إلى أداة ضغط، أو يحدث عدم تطابق في الحجم وفقًا لتحليل العناصر المحدودة (FEA) | تأكيد قطر النهاية وفئة المضخة | لن تتناسب مضخة FEA15 مع عنق FEA18، لذا يرجى التأكد من توافق المجموعات قبل الطلب (جارسكينغ جلوبال, 2026) |
| يحدث احتكاك أو انزلاق في الخيط | انحراف التفاوت أو الدفعات المختلطة | التحقق من رمز الإنهاء واتساق الدفعة | اطلب الحصول على رمز التشطيب والتفاوت المسموح به كتابةً، لا مجرد وعد بأن المنتج سيكون مناسبًا |
يستحق غلاف المضخة تحذيرًا خاصًا به. يتم تثبيت المضخة المُجعدة على العنق باستخدام أداة تجعيد، وهي غير مصممة ليتم إزالتها أو تعديلها يدويًّا (زجاج إرباتور, ، 2026). يكتشف صانعو العطور الهواة هذه العقبة بالطريقة الصعبة، حيث يجدون أنفسهم حاملين مضخة FEA15 وطوقًا مثاليين دون أن يكون لديهم أي وسيلة لتركيبهما. ولا يكمن الفشل في الأجزاء نفسها، بل في الافتراض بأن مطابقة الغطاء يمكن أن تتم بعد وصول الزجاجة.
التجعيد أم اللولب: القرار الذي يحدد شكل بقية الزجاجة
على مستوى العينة، يُعد اختيار غطاء غير مناسب درسًا لا يكلف الكثير. أما على مستوى الطلب، فإن الغطاء الذي تختاره يحدد خيارات المضخة، وخط التعبئة، وطريقة ضغط المحتوى، وموضع إعادة التعبئة، كل ذلك في آن واحد. وهذا هو القرار الذي يستحق أن تفكر فيه بتمعن.
اختر وفقًا لسيناريو التعبئة، وليس وفقًا للشكل الخارجي
إذا كانت دورة حياة الزجاجة تنتهي عند المستهلك، فإن نظام التثبيت بالضغط هو الخيار الأفضل. فلا يمكن إعادة تعبئة المضخة المثبتة بالضغط أو استبدالها دون إحداث ضجة، مما يحمي العلامة التجارية ويُعتبر دليلاً على عدم العبث بالمنتج، كما أن الحافة الناعمة تضفي على شكل الزجاجة المظهر الذي يتوقعه معظم مشتري العطور. وتُعد FEA15، وهي مجموعة مقاس 15 ملم، الخيار القياسي لزجاجات العطور الصغيرة والمتوسطة الحجم، التي تتراوح سعتها عادةً بين 10 و50 مل (باكامور, ، 2026). تكمن التكلفة في أدوات التصنيع: حيث تتطلب عملية التجعيد معدات ضغط ملائمة، كما يجب أن تتوافق مجموعة المضخات تمامًا مع التشطيب النهائي.
إذا استمرت مدة صلاحية الزجاجة بعد فتحها لأول مرة، فإن الغطاء اللولبي هو الفائز. عطور المنزل القابلة لإعادة التعبئة، وزجاجات المستحضرات التي يُسكب فيها المستخدمون محتوياتها، وبرطمانات الطعام التي تُفتح أسبوعيًا: كلها تحتاج إلى غطاء يمكن للمستهلك استخدامه مرارًا وتكرارًا، وتوفر الخيوط اللولبية ذلك دون أي تكلفة على الأدوات. كما تتوفر قطع غيار أيضًا: فيمكن للمستخدم استبدال المضخة المفقودة بنفسه بدلاً من اللجوء إلى المصنع.
يقع خط التعبئة أسفل كلا الخيارين. تحتاج خطوط التثبيت بالضغط إلى رؤوس ضغط تتوافق مع نوع الغطاء؛ أما خطوط التثبيت بالبراغي فتحتاج فقط إلى التحكم في عزم الدوران. إن تغيير رأيك بشأن نوع الغطاء بعد إعداد أي من الخطين يعني إعادة تجهيز المعدات، لذا يجب اتخاذ هذا القرار قبل طلب الزجاجات، وليس بعد وصول معدات التعبئة.
قبل إعداد خط التعبئة، أرسل إلى شركة «داكسين» السيناريو الذي تفضله (سواء كان بالضغط أو بالبرغي)، واحصل على تأكيد مطابقة مجموعة أغطية العبوات لرمز التشطيب الخاص بك.
تأكيد عائلة «كلوزر»هناك عامل إضافي يحدد حدوث التسرب بغض النظر عن النظام المستخدم. يتكون الختم من سلسلة من ثلاثة عناصر: استواء سطح الختم، ومواد الحشية أو البطانة، وعزم الدوران الذي يضغطهما معًا. تزيل تقنية «الكريمب» (Crimp) تأثير عزم الدوران البشري من هذه السلسلة، لكنها تضيف تفاوتًا في أدوات التصنيع؛ بينما يحافظ المسمار على بساطة الأدوات، لكنه يرث عزم الدوران الذي تطبقه خطوط التعبئة. وعندما تتسرب الزجاجة، فهذا يعني أن أحد هذه العناصر الثلاثة قد فشل، وتوضح قائمة المراجعة أدناه كيفية التأكد من عدم ترك أي منها للصدفة.
قائمة التأكيد التي تُدرج في الطلب
يتم تجميع كل ما ورد أعلاه في جدول واحد. وقبل التوقيع على أي طلب زجاج، يجب أن تتضمن هذه السطور السبعة في الطلب، مع إرفاق رقم أو اسم عينة بكل منها:
جدول تأكيد الطلبات المسبقة
| جزء | التأكيد كتابةً | ما هي التكاليف التي ينجم عنها عدم التوافق في المستقبل |
|---|---|---|
| تشطيب الرقبة | رمز التحديد: القطر، نوع الخيط، التفاوت المسموح به | مضخات وأغطية لن تستقر أبدًا في مكانها |
| ارتفاع الحافة وسطح الإحكام | الارتفاع بالمليمتر، مواصفات الاستواء | أغطية متأرجحة، تسربات بطيئة |
| حشية أو بطانة | المواد المذكورة (البولي إيثيلين، والبلاستيسول، وما إلى ذلك)، المتوافقة مع منتجك | التورم، انتقال النكهة، فشل الإغلاق |
| نظام الإغلاق | مجموعة المضخات أو الأغطية المطابقة لرمز التشطيب | مجموعة علوية تبدو صحيحة من الناحية الشكلية، لكنها غير محكمة الإغلاق |
| إجمالي الارتفاع المكدس | غطاء الإغلاق مقابل الفتيل، ومستوى الشمع، أو شريط التثبيت | الأغطية التي تتعطل أو تبرز عن الرف |
| الأدوات | رأس التجعيد أو مواصفات عزم الدوران المطابقة لللمسة النهائية | توقف خط التعبئة في اليوم الأول |
| عينة ذهبية | عينة مادية موقعة من الزجاجة مع غطاءها | لا يوجد أساس للتحكيم عندما تختلف الدفعة الثانية |
3 ملم
"مقطوعة عند العنق" تعني مضخة لن تستقر أبدًا في مكانها.
يتم تحديد مطابقة الإغلاق عند الطلب، وليس عند التجميع.
كيف يقوم مصنع الزجاج بتحديد هذه المواصفات قبل بدء الإنتاج
في قسمنا بشركة «داكسين»، هذه القائمة ليست نصيحة، بل هي تسلسل. وننفذها على ثلاث مراحل. أولاً، تأكيد العينة: يتحول الرسم الخاص بك إلى عينة مطبوعة ثلاثية الأبعاد، ثم إلى عينة زجاجة مخبوزة، بحيث تكون النسخة النهائية بين يديك قبل قطع أي قطعة من فولاذ القالب. ثانيًا، تثبيت المعلمات: يتم إدراج رمز التشطيب، والتفاوتات المسموح بها، والحشية، والغطاء المطابق في الطلب كمجموعة واحدة، ولا يتم إدراجها أبدًا كعناصر منفصلة (زجاج داكسين). ثالثًا، النسخ المتسلسل للدُفعات: تُقارن القطع الأولى التي تخرج من خط الإنتاج بالعينة المقفلة، ويضمن أخذ العينات لكل طلب الحفاظ على معدلات العيوب أقل من 2 في المائة قبل شحن أي منتج، مع تحديد عتبة القبول عند 98 في المائة (إدارة الجودة في داشين).
القوالب الجاهزة تغير المعادلة لصالحك. فالتشطيب الموجود في الكتالوج محدد مسبقًا، لذا تأتي الأغطية والمضخات المطابقة مباشرةً من المخزون الحالي، وهذا بالضبط ما تعكسه مستويات الطلبات الدنيا: 1,000 قطعة للمنتجات الجاهزة، و5,000 قطعة للتشطيب المخصص، و10,000 قطعة للتصميم المخصص بالكامل (زجاج داكسين). أما القالب المخصص فيسير في الاتجاه المعاكس: حيث يتناسب شكل الغطاء مع خط التعبئة واختيار الغطاء الذي تختاره، وليس العكس. وكلا الطريقتين فعالتان. وما يشتركان فيه هو أن شكل الغطاء يتم تحديده قبل بدء الإنتاج، وليس بعد انتهائه.
من مرحلة التصميم إلى الدفعة المغلقة
نموذج
رسم نموذج للطباعة ثلاثية الأبعاد على زجاجة مخبوزة، قبل قطع أي قالب فولاذي.
قفل
تم التأكيد على أن نوع التشطيب، والتفاوتات المسموح بها، والحشية، ووسيلة الإغلاق تشكل مجموعة واحدة في الطلب.
تكرار
تم فحص القطع الأولى مقارنةً بالعينة المحددة؛ وتُظهر عمليات أخذ العينات لكل طلب أن نسبة العيوب لا تتجاوز 2 في المائة.
كيف يقرر الزجاج بنفسه ما إذا كان التشطيب الذي اخترته مناسبًا أم لا
يُعد «الفتحة» الجزء الوحيد من الزجاجة الذي يتم تشكيله بالكامل داخل القالب. ولذلك، تعتمد جودته على عاملين: حالة القالب، ومدى ثبات تغذية الآلة للزجاج. يتم تشكيل الفتحات الدقيقة التي يصل قطرها إلى حوالي 30 ملم، وهي المستخدمة في صناعة العطور والزيوت العطرية، من خلال عملية النفخ المزدوج. أما الفتحات الأوسع، المستخدمة في صناعة أوعية الشموع وأجهزة نشر الروائح، فتُصنع باستخدام عملية الضغط والنفخ. ويُعد اتساق التغذية أمرًا مهمًا على مستوى الجرامات: حيث يتم الحفاظ على وزن قطعة الزجاج التي يتم توصيلها إلى القالب في نطاق يتراوح بين نصف جرام وجرام واحد تقريبًا من الوزن المستهدف، وهذا الدقة هي ما تضمن أن يكون عنق الزجاجة الألف متماثلًا تمامًا مع الزجاجة الأولى.
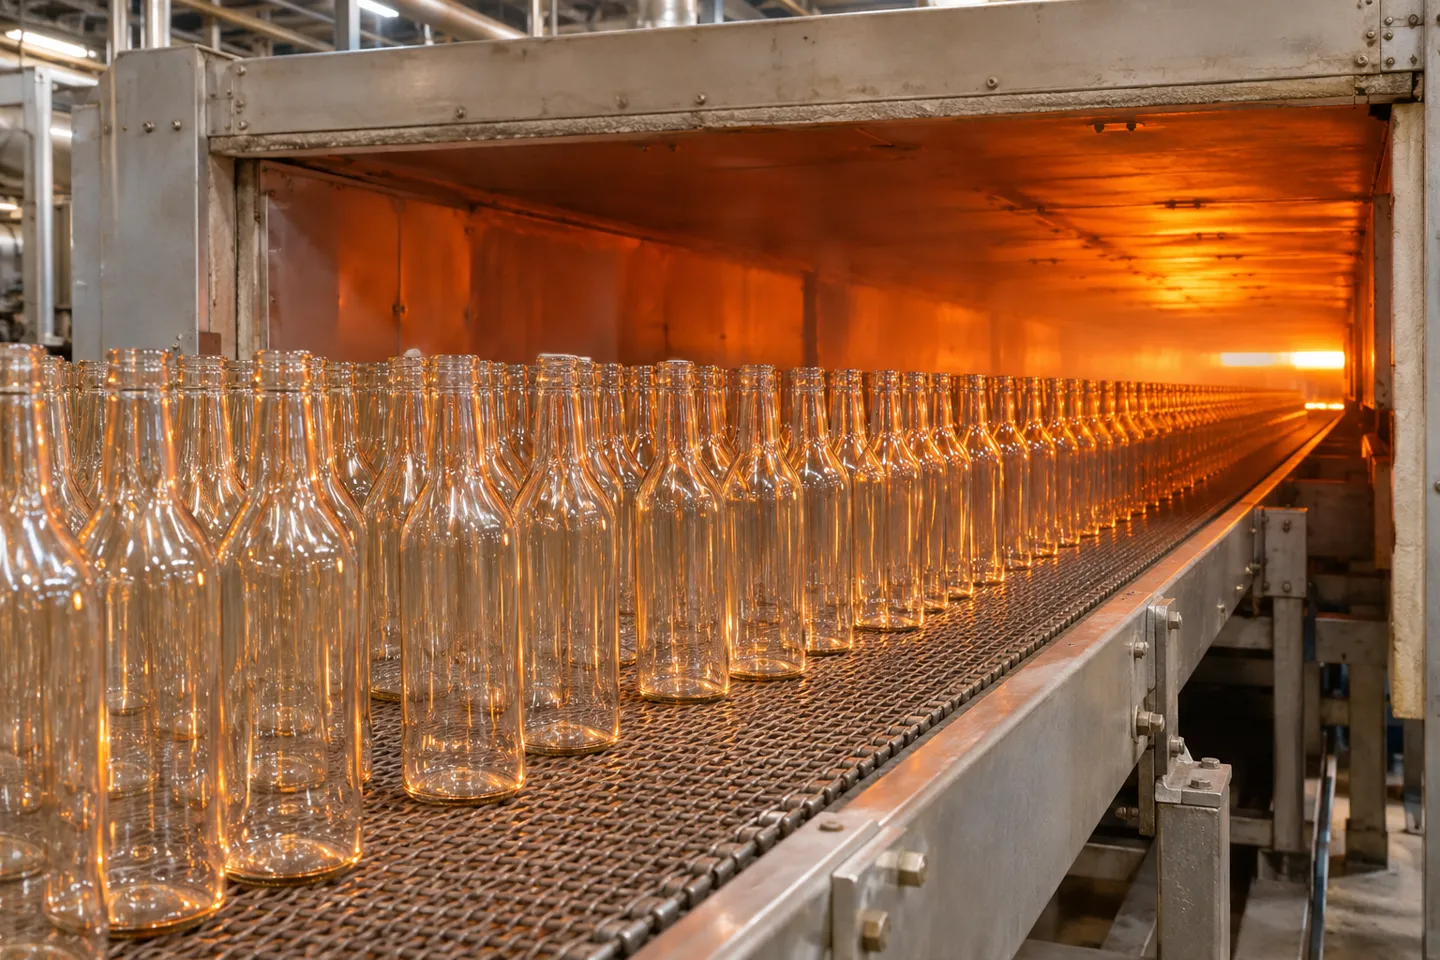
ثم تنتقل الزجاجة إلى مكان لا يراه المشترون أبدًا: غرفة التلدين. يخرج الزجاج من آلة التشكيل وهو في حالة توتر، فتقوم غرفة التلدين بتسخينه إلى درجة حرارة تتراوح بين 520 و560 درجة مئوية، ثم تبرده وفق منحنى محكوم بحيث يزول التوتر من جدرانه. وإذا خرجت الزجاجة من هذه المرحلة غير متساوية، فستجتاز كل الفحوصات البصرية عند البوابة، لكنها ستتشقق بعد أسابيع، على خط التعبئة الخاص بك، في اللحظة التي يتم فيها إحكام ربط الغطاء أو تثبيت المضخة.
يُعد فرن التلدين الجهاز الوحيد في خط الإنتاج الذي لا يراه المشتري أبدًا، وهو المكان الذي تُتخذ فيه بصمت العديد من القرارات المتعلقة بفشل التشطيب. وهناك سؤالان يجدر طرحهما على أي مصنع: ما هي نطاق درجة حرارة التلدين لديكم، وما الذي تتحققون منه تحديدًا عند مرحلة التشطيب؟
وهي اختبارات تُجرى مباشرة عند مرحلة التشطيب نفسها. استواء سطح الإحكام، لأن الحشية لا يمكنها الانضغاط عبر أي موجة. الاستقامة الرأسية، لأن التشطيب الذي يميل بمقدار درجة واحدة يجعل كل مضخة تبدو مائلة ويؤدي إلى تعطل كل فوهة تعبئة. اكتمال الخيوط، دون أي انفجارات في الزعانف أو شقوق عند حافة الإحكام. متانة مضمونة: فالعبوة التي خضعت لعملية تلدين صحيحة تتحمل الصدمات الحرارية من درجة حرارة سالب عشرين إلى موجب ثمانين درجة مئوية، وهو ما يضمن صمود الزجاجة خلال خط التعبئة الساخنة وفي غسالة الأطباق الخاصة بالمستهلك.
اجعل قائمة قطع الغيار درعًا واقيًا لجانب الطلبات
من الجدير أن نكون صريحين بشأن تكاليف عدم التوافق، لأن قيمة الفاتورة هي أصغر الأرقام الثلاثة. سعر الزجاجة هو الرقم الأول. والثاني هو الجدول الزمني للتعبئة الذي يتأخر أثناء عملية شراء الأغطية البديلة واختبار عيناتها وشحنها. والثالث هو فترة الإطلاق التي تنتهي أثناء حدوث الجولة الثانية. نادرًا ما يخسر مشترو الزجاجات أموالهم بسبب الزجاج نفسه؛ بل يخسرونها بسبب الجدول الزمني المرتبط بالزجاج.
ولهذا السبب لا تكون قائمة قطع الغيار ذات قيمة إلا عندما تخرج عن نطاق المقالة. فقراءة قائمة التحقق هي معرفة. أما نفس قائمة التحقق المكتوبة في أمر الشراء، مع تحديد رمز التشطيب، والتفاوتات المسموح بها، ومواد الحشوات، والعينة المعيارية، سطراً سطراً، فهي بمثابة ضمان. وبالنسبة للمصنعين الذين يأتون برسوماتهم الخاصة، فإن القاعدة نفسها تنطبق على نطاق أصغر: يجب تحديد التشطيب أولاً، لأن كل مكون آخر في المشروع يرثه.
احصل على مجموعة الإغلاق التي تتناسب مع تشطيبك
أرسل رسمًا نهائيًا أو قائمة مختصرة بالزجاجات؛ وستُرسل إليك مجموعة الأغطية المطابقة مع تضمين التفاوتات المسموح بها.
أرسل الرسم النهائي الخاص بكالمراجع
- CETIE. “أوراق بيانات التشطيبات، GME — EN 14854: تشطيبات أعناق عبوات الزجاج”.” https://www.cetie.org/en/finish-data-sheets-gme_102.html
- شركة فوكسهوند بي. “غطاء برطمان تعليب ماسون مقاس 70 ملم — 70G-450 بفوهة عادية”.” https://www.foxhoundbeecompany.com/products/mason-jar-lid-gold
 English
 Spanish
 French
 German
 Arabic
 Italian
 Dutch
 Portuguese
 Russian
 Korean
 Japanese