يجب التمييز بين المخاطر الوظيفية — مثل التثبيت، والإحكام، والتشغيل، والاستقرار الهيكلي — والمخاطر التجميلية مثل الفجوات، والتوسيط، واللون، وموضع الزخرفة.
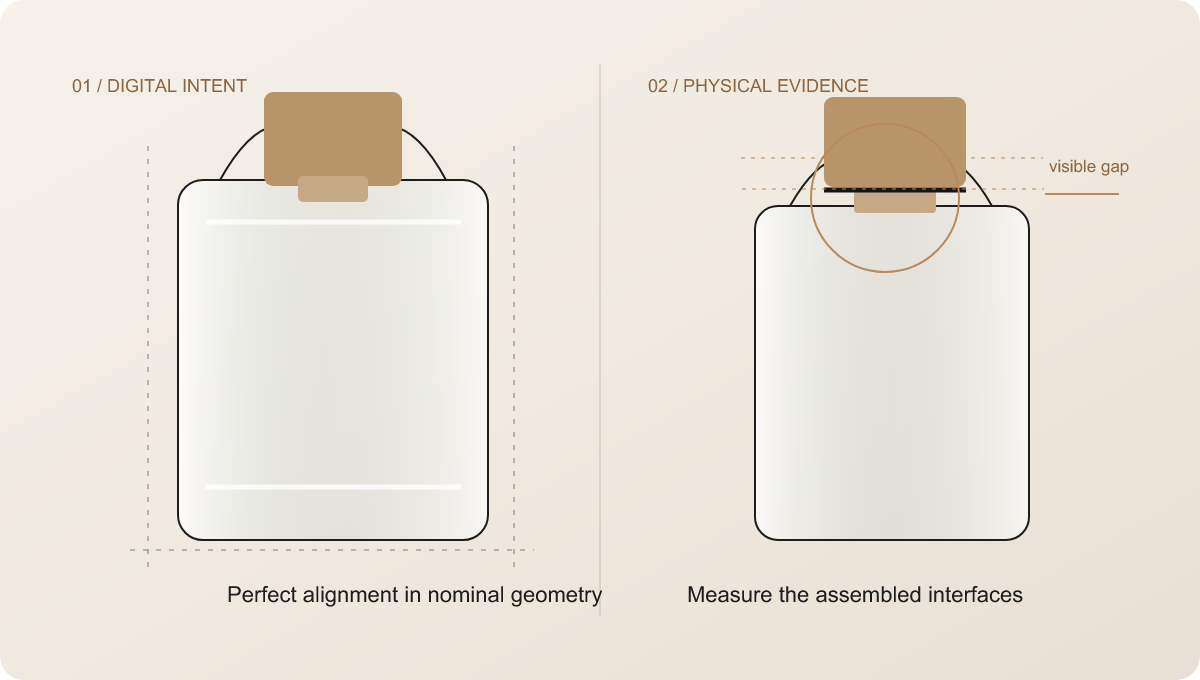
على الشاشة، بدت العبوة في صيغتها النهائية. اتسمت الزجاجة بأبعاد مستطيلة أنيقة، وكان الغطاء موضوعًا تمامًا على خط الوسط، وتناغمت الأسطح ذات اللمعة المعدنية الشبيهة بالشمبانيا مع بعضها البعض، واحتلت الزخارف مساحة منظمة. وأظهرت الصورة المنتج كعطر فاخر دون أي تناقضات مرئية. أما العينة الفعلية، فقد روت قصة مختلفة.
لم يبدو أن مسألة الانتقال من الغطاء إلى الزجاجة قد حُسمت. فقد أصبح الطوق الذي كاد يختفي في العرض الرقمي بارزًا بصريًّا تحت الضوء الطبيعي. كان من الممكن تجميع الزجاجة والمضخة والغطاء، لكن الشكل النهائي بدا أقل دقة من التصميم الأولي. تغير اللون عندما انتقل الهدف نفسه من الزجاج الشفاف إلى البلاستيك غير الشفاف والمعدن العاكس. وتغيرت طريقة ظهور التصميم الفني الذي كان متوازنًا على الشاشة المسطحة عند اقترابه من الكتف المنحني وحافة الزجاجة الحقيقية. تشكل هذه الأعراض سيناريو الإنقاذ المُجهول الهوية المستخدم في هذه المسودة؛ أما التسلسل الدقيق للمشروع والمكونات التي تمت ملاحظتها فهي كما يلي.
لم يكن التغيير المهم هو اتباع اتجاه جمالي جديد. فقد كان لدى العميل بالفعل اتجاه تصميمي راسخ. وكانت المهمة تتمثل في اكتشاف سبب فشل النظام المادي في التعبير عن هذا الاتجاه — وتقليل احتمال أن تخفي العينة المعروضة بعد تصحيحها نفس المخاطر حتى مرحلة الإنتاج. وأدى ذلك إلى تغيير السؤال من “كيف ينبغي أن تبدو هذه الزجاجة؟” إلى “ما هو التفاعل الذي يمنع العبوة المُجمَّعة من الظهور والتصرف بالشكل المقصود؟”
هذا التمييز مهم في تصميم زجاجات العطور حسب الطلب. يمكن أن تعكس الصورة التوضيحية التناسب، والغرض من التشطيب، وطابع العلامة التجارية. لكنها لا تثبت توزيع الزجاج، أو ارتفاع المضخة بعد التركيب، أو ثبات الغطاء، أو سماكة الطلاء، أو نقل الزخرفة، أو قابلية التكرار في التجميع، أو حماية المنتج أثناء النقل. فهذه علاقات فيزيائية لا تظهر إلا عندما تتوافق المواد والعمليات والتفاوتات المسموح بها.
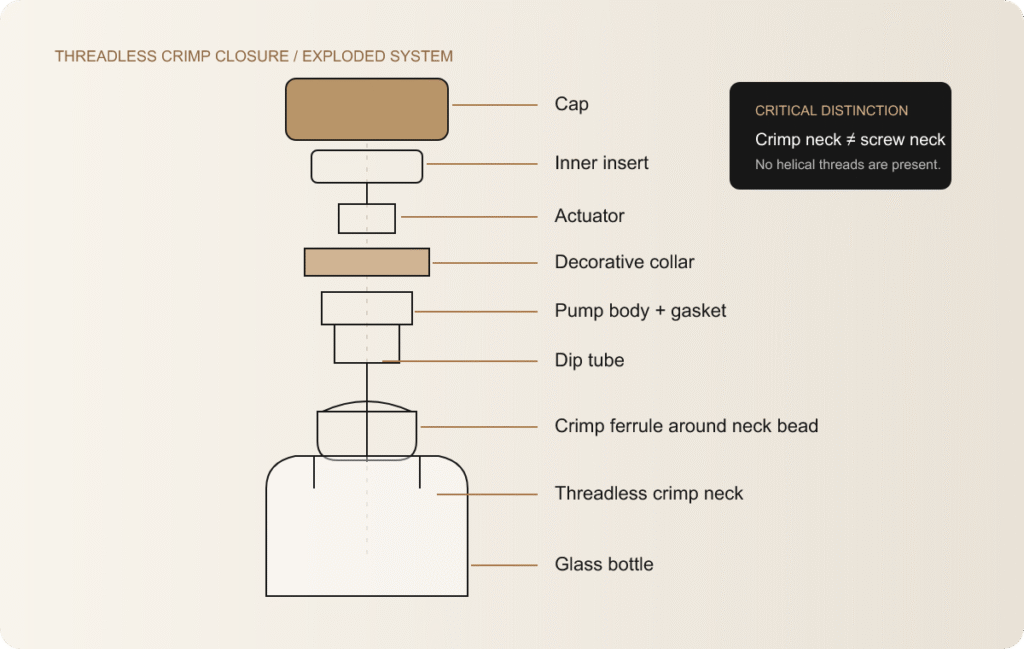
النظام المُجمَّع. يمثل كل سهم واجهة؛ فالرسم التوضيحي الصحيح لعنق التثبيت يحتوي على حبة وحلقة تثبيت، وليس خيوط لولبية.
عبوة العطر ليست مجرد قطعة واحدة. بل هي سلسلة من الأجزاء المترابطة: الزجاجة، وحافة العنق، وحشية المضخة وحلقة التثبيت، والمشغل، والطوق، والغطاء أو الملحق الداخلي للغطاء، والزخرفة، وعبوة الشحن. وقد يتم تصميم كل جزء بواسطة فريق مختلف، وتصنيعه من مادة مختلفة، وإنتاجه عبر عملية مختلفة. وغالبًا ما يمثل نظام التصميم بمساعدة الحاسوب (CAD) كل واجهة بقيمة اسمية دقيقة. أما عملية التصنيع فتنتج توزيعًا حول تلك القيمة.
يضفي الزجاج تعقيدًا خاصًا. فهو يتشكل من مادة ساخنة متحركة داخل قالب، ولا يتم تصنيعه ككتلة جاهزة. وترتبط هندسة العنق، والانتقال إلى الكتف، وتوزيع سماكة الجدران، وكتلة القاعدة، وظروف التبريد ببعضها البعض. ثم تتشكل حلقة المضخة حول الطرف المجعد غير الملولب للزجاجة أثناء التركيب. يشير الطوق إلى المضخة أو الزجاجة المركبة. وقد يشير ملحق الغطاء إلى الطوق أو المشغل أو أي ميزة تثبيت أخرى. وأخيرًا، يقوم عامل أو آلة تجميع بتجميع المجموعة وفقًا لشروط تحديد الموضع والقوة الخاصة بها.
كما تظهر المشكلات في مرحلة متأخرة عندما تتم الموافقة على المكونات بشكل منفصل. فمورد الزجاجات يتحقق من العنق مقارنةً بالرسم الهندسي الخاص به. ومورد المضخة يتحقق من الحلقة المحيطة بها. ومورد الغطاء يتحقق من الحجم الخارجي وعمق الإدخال. وقد يكون كل تقرير صحيحًا. ومع ذلك، لا يجيب أي تقرير على السؤال الحاسم الذي يطرحه العميل: هل يظل نظام تغليف العطر بالكامل مقبولًا بصريًّا وميكانيكيًّا في ظل التباينات الواقعية؟ يجب فحص العبوة عموديًّا، عبر كل مكون، وأفقيًّا، عبر عمليات التجميع المتكررة.
عندما تبدو زجاجة العطر المُجمَّعة غير صحيحة، غالبًا ما يكون الحل الأسرع من الناحية البصرية هو تغيير الجزء الأكثر بروزًا. لكن هذا ليس بالضرورة أسرع طريق لتحقيق نتيجة مستقرة. فقد يكون ارتفاع الغطاء ناتجًا عن عنق الزجاجة، أو المضخة المُركَّبة، أو الطوق، أو الحشوة الداخلية للغطاء، أو تسلسل التجميع. وتغيير قالب الغطاء الخارجي قبل عزل تلك المتغيرات قد يؤدي إلى استمرار المشكلة، ويزيد من أعباء تصنيع القوالب، ويجعل تفسير العينة التالية أكثر صعوبة.
تبدأ طريقة التشخيص بوصف الأعراض دون تحديد السبب المباشر. فعبارة “فشل مورد الأغطية” هي استنتاج، أما عبارة “الفجوة المحيطية المرئية أكبر في أحد الجانبين وتختلف من مجموعة إلى أخرى” فهي دليل. يمكن قياس العبارة الثانية وتصويرها في ظروف إضاءة ثابتة ومقارنتها بأبعاد الواجهة. وهذا يفتح الباب أمام عدة فرضيات قابلة للاختبار بدلاً من إنهاء التحقيق قبل الأوان.
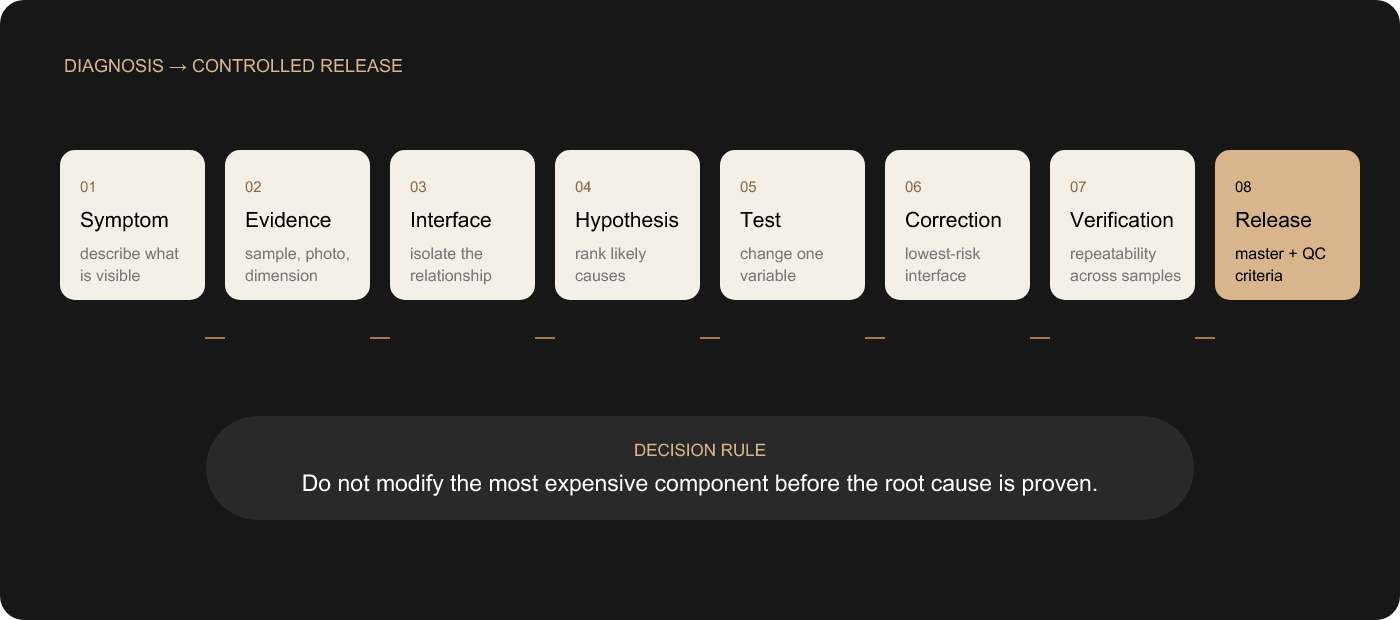
التشخيص الخاضع للرقابة. يتم تبرير الإجراء التصحيحي بناءً على الأدلة، ولا يتم الإفراج عنه إلا بعد إثبات قابلية تكراره.
مشكلة واضحة | الأسباب الجذرية المحتملة | ما الذي يجب التحقق منه أولاً |
القبعة مرتفعة جدًّا | ارتفاع العنق، ارتفاع المضخة بعد التركيب، تلامس الطوق، إدخال سطحي، موضع التوقف الداخلي | سلسلة الأبعاد الرأسية المُجمَّعة والتباين بين العينات |
الفجوة غير متساوية | الملحق غير المركزي، المضخة المائلة، استواء الطوق، ثبات الغطاء، التباين في المستوى العلوي للزجاجة | نمط الدوران، والعموديّة، وما إذا كانت الفجوة تتبع المكون عند تبديله |
تبدو المضخة غير محكمة التثبيت | عدم توافق العنق/الحلقة المعدنية، أو إعداد التجعيد، أو الحشية، أو حالة التركيب | الشكل الدقيق للرقبة، ومواصفات الحلقة، والعينة المركبة — وليس فقط القطر الاسمي |
الأجزاء الذهبية غير متطابقة | الركيزة، طريقة الطلاء، الأكسدة الأنودية، التمعدن، الطلاء، عدم تطابق اللمعان أو المرجع | الأجزاء التي يتم فحصها مجتمعةً مقارنةً بنموذج أصلي مادي واحد تحت إضاءة ثابتة |
يبدو الشعار مشوّهاً | السطح المنحني، حجم العمل الفني، سماكة الخط، التركيبات، الطلاء أو القرب من الحواف | الصورة الفعلية للتصميم والعينة المادية المعتمدة، وليس ملف الـ«فيكتور» فقط |
الزجاجة غير مستوية أو تبدو غير متناظرة | الهندسة السفلية، توزيع الزجاج، حالة القالب، معلم التبريد أو الفحص | نقطة التلامس الأساسية، والاتجاه الرأسي، والهندسة ذات الصلة عبر عدة عينات غير مزخرفة |
يجب التمييز بين المخاطر الوظيفية — مثل التثبيت، والإحكام، والتشغيل، والاستقرار الهيكلي — والمخاطر التجميلية مثل الفجوات، والتوسيط، واللون، وموضع الزخرفة.
حدد العينات بدقة، وحالة التجميع، والاتجاه، والإضاءة. تجنب خلط العينات من إصدارات مختلفة.
قارن المواضع الفعلية للرقبة والمضخة المركبة والطوق والملحق مع الرسومات الاسمية ونقطة الإحداثيات النهائية بعد التجميع.
حدد أي التباينات يمكن أن تساهم في نفس الاتجاه، وأي الفراغات أو القيود تمتصها.
استعرض عمليات التجعيد، ووضع الطوق، وإدخال الغطاء، والتزيين، والتعامل مع المنتج، بدلاً من اعتبار التجميع خطوة غير مرئية.
استخدم عمليات التبديل الخاضعة للرقابة، أو الإدخالات المؤقتة، أو التجهيزات، أو عينات المقارنة لتغيير متغير واحد ذي دلالة في كل مرة.
اختر التصحيح الأقل مخاطرة الذي يحافظ على المظهر، ثم تأكد من قابلية التكرار بدلاً من الاكتفاء بالاحتفال بنجاح وحدة واحدة.
تتميز عبوات العطور الفاخرة بحساسية غير عادية تجاه التغييرات الطفيفة. فالعين لا تنظر إلى الغطاء والطوق والكتف على أنها خطوط تصنيع مستقلة، بل ترى صورة ظلية واحدة. وقد يؤدي تغيير بسيط في الوضع الرأسي إلى إظهار جزء أكبر من الطوق، أو إضعاف الارتباط بين الغطاء والزجاجة، أو جعل الغطاء يبدو أصغر من اللازم. وقد تكون الفجوة متساوية، لكنها تظل بارزة أكثر من اللازم. كما يمكن أن تكون ضيقة نظريًّا، لكنها تبدو سيئة بصريًّا لأن أحد الجانبين مغلق والآخر مفتوح.
وهنا يكمن الاختلاف بين التفاوت الفني والتفاوت البصري. فالتفاوت الفني يركز على ما إذا كان المكون يقع ضمن النطاق الأبعادي المتفق عليه ويستمر في أداء وظيفته المقصودة. أما التفاوت البصري فيركز على ما إذا كانت النتيجة النهائية للتجميع تتوافق مع لغة التصميم الراقية. وقد يجتاز البعد الاختبار الأول ويفشل في الاختبار الثاني. وعلى العكس من ذلك، فإن الهدف البصري الصارم للغاية الذي لا يترك مجالًا لأي تباين حقيقي في التصنيع قد يؤدي إلى مواصفات غير قابلة للتنفيذ.
الحل لا يكمن في المطالبة بـ“عدم التسامح مطلقًا”، بل في تحديد طبيعة العلاقة مع المستهلك، وتحديد المعالم التي تشكلها، ووضع ضوابط واقعية على سلسلة الإنتاج. قد يكون الهدف هو الحصول على خط ظل رفيع وموحد عن قصد، بدلاً من عدم وجود أي فجوة على الإطلاق. وقد يُصمم الطوق كعنصر مرئي مقصود، بدلاً من أن يكون مجرد شريحة عرضية. وقد تعمل الحشوة الداخلية للغطاء على امتصاص التباينات، بينما يحافظ الغطاء الخارجي على الشكل العام المطلوب. هذه قرارات معمارية، وليست مجرد فحص تجميلي في اللحظة الأخيرة.
في إطار هذا المشروع، تم التعامل مع موضع الغطاء باعتباره أحد مخرجات النظام. ولا تزال أعراض الفجوة المحددة، وبنية الغطاء، والتصحيح المختار [التحقق من صحة المعلومات / داكسين سيتأكد من ذلك]. الدرس القابل للنشر مستقل عن تلك الحقائق: لا تقم بتغيير الزجاج أو الغطاء الخارجي حتى يتعرف الفريق على نقطة الإسناد التي تتحكم في الانتقال المرئي النهائي.
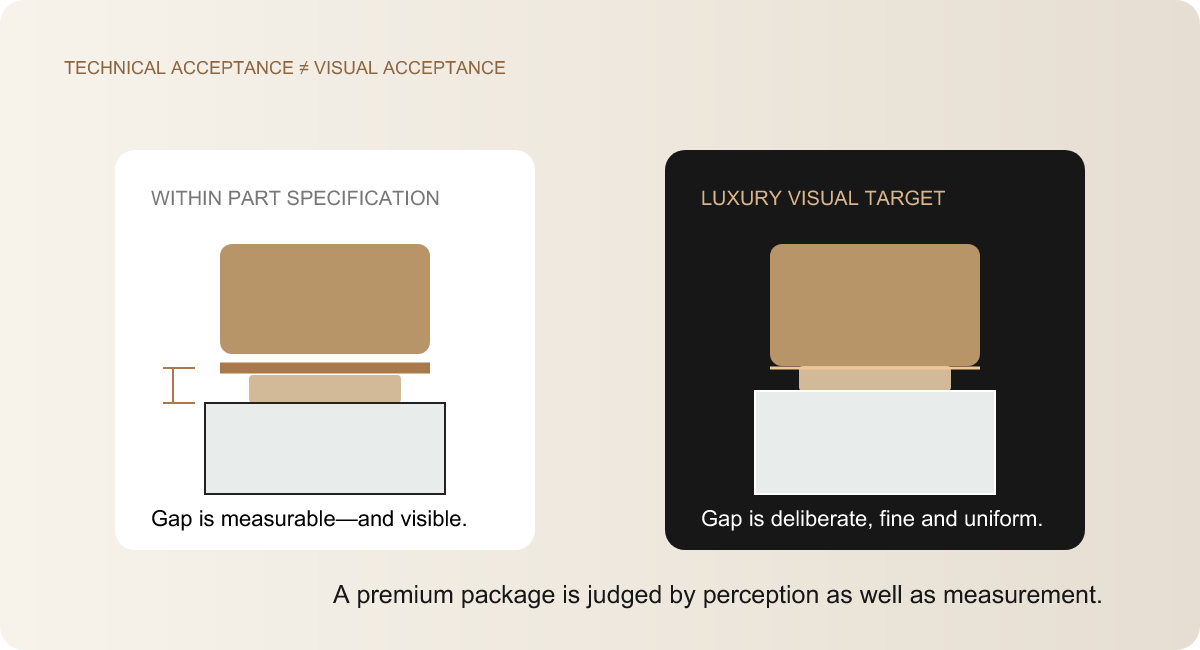
نظامان للقبول. الهدف الصحيح هو تحقيق التوازن بين خط الظل المتميز والتباين الذي يمكن أن يتحمله التجميع القابل للتكرار.
يُقصد بتراكم التفاوتات التسامحية التأثير المشترك للتفاوتات المسموح بها في عدة أبعاد على علاقة نهائية واحدة. ففي غطاء العطر، قد يتفاوت ارتفاع عنق الزجاجة عن قيمته الاسمية. وقد يتغير موضع المضخة المركبة بسبب تشكل الحلقة حول العنق. وللطوق عمق خاص به وأسطح تلامس خاصة به. كما أن حشوة الغطاء لها موضع تثبيت محدد. ويؤدي التجميع إلى حدوث تفاوتات في المحاذاة والتثبيت. وتعكس الفجوة النهائية في الغطاء كل هذه العوامل.
تخيل — ليس كبيانات مشروع، بل كمنطق — أن العنق يقع في الجزء الأعلى من نطاقه، وأن المضخة المركبة مرتفعة أيضًا، وأن ملحق الغطاء يثبت الغطاء الخارجي في موضع أقل عمقًا قليلاً. يجب ألا يكون هناك أي جزء معيب. فاتجاهات هذه الأجزاء تتضافر ببساطة. وقد يجمع التجميع الثاني بين عنق منخفض، وموضع مضخة أدنى، وملحق أعمق، مما ينتج عنه فجوة مختلفة بشكل واضح عن المكونات المطابقة للمواصفات. ولن تكشف شهادات الفحص الخاصة بالأجزاء الفردية عن سلوك النظام هذا ما لم تكن السلسلة المُجمَّعة جزءًا من المواصفات.
وبالتالي، يتغير الهدف الهندسي. يظل السؤال “هل تتوافق الأجزاء مع المواصفات؟” ضروريًا، لكنه غير كافٍ. والسؤال الأهم هو: “هل تظل الوحدة المُجمَّعة صالحة للعمل ومقبولة بصريًّا عبر تركيبات موثوقة من تباينات المكونات والعمليات؟” وقد تتطلب الإجابة على هذا السؤال إجراء تحليل للتراص، وأخذ عينات قياس، وتبديلًا خاضعًا للرقابة للمكونات، وتجميعًا تجريبيًّا. كما تتطلب تعريفًا واضحًا للمخرجات المهمة — مثل فجوة الغطاء، والارتفاع الإجمالي، ووضوح الطوق، وخلوص المشغل، والاحتفاظ، أو أي مزيج من هذه العوامل.
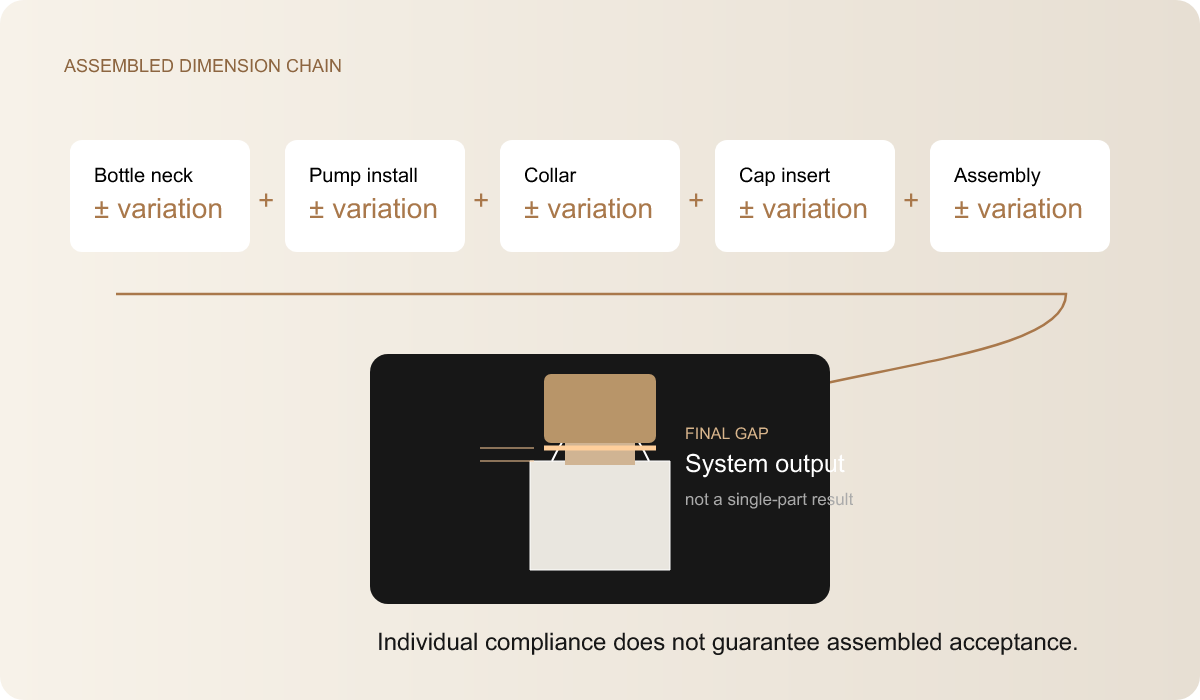
مخاطر التوقيع. قد يتراكم التباين المقبول على المستوى الفردي ليؤدي إلى حدوث عطل واضح في النظام.
الواجهة | علاقة حاسمة | المخاطر المعتادة | التحقق |
الزجاجة ↔ المضخة | مقطع العنق، التلامس مع الحشية، تشكيل الحلقة، الارتفاع بعد التركيب | مقاعد غير مريحة، أو تباين في موضع التركيب، أو مشاكل في الإحكام | مراجعة الرسومات بالإضافة إلى عينات مُركَّبة في ظل ظروف تجميع محددة |
المضخة ↔ الطوق | الخلوص بين المشغل، وتجويف الطوق، والارتفاع، وسطح التلامس | ربط، أو حلقة مكشوفة، أو وضع غير متناسق للطوق | فحص الأبعاد وتشغيل متكرر بعد التجميع |
الرقبة ↔ الرأس | المسافة الآمنة، والتوسيط، وخط الظل البصري، ومسار الاحتفاظ | احتكاك، فجوة كبيرة، مظهر غير متماثل | مراجعة الفجوات الدورية عبر عدة تجمعات |
الزجاجة ↔ الغطاء | الشكل العام، انتقال العرض، الوضع الرأسي | نسبة عدم الاتصال على الرغم من توافق المكونات | التجميع النهائي والمراجعة البصرية جنبًا إلى جنب |
الزجاجة ↔ الزخرفة | حقل العمل الفني، انحناء السطح، الطلاء، ونقطة الإسناد للتركيبات | التشويه، أو عدم دقة التسجيل، أو ضعف التحكم في الحواف | عينات مادية مزخرفة ومناطق عرض متفق عليها |
زجاجة ↔ كرتونة | نقاط التلامس، الخلوص، الحركة، مسار التآكل، ومسار الضغط | الخدوش، أو الضغط على الغطاء، أو الحركة أثناء النقل | مراجعة التعبئة باستخدام المكونات المزخرفة النهائية |
لا تستخدم زجاجة العطر القياسية ذات العنق المكشكش خيوطًا لولبية. يتضمن طرف الزجاجة حافة غير ملولبة وتصميمًا هندسيًّا مرتبطًا بها. أثناء تركيب المضخة، يتم تشكيل الحلقة المعدنية حول طرف الزجاجة بينما تعمل الحشية على دعم عملية الإحكام. ويقع فوق هذا التداخل جسم المضخة والمشغل والطوق الزخرفي. وقد يثبت الغطاء على ملحق أو جزء من الطوق أو أي سطح مصمم آخر. إن الخلط بين التصميمات ذات العنق المطوي والتصميمات اللولبية ليس مجرد خطأ بسيط في الرسم؛ بل إنه يغير طريقة تجميع العبوة والتحكم فيها.
يُعد التسمية الاسمية مثل “تجعيد 15 مم” مفيدة، ولكن لا ينبغي اعتبارها دليلاً قاطعاً على أن أي مضخة ستناسب أي زجاجة تحمل نفس الحجم المعلن. فالشكل الدقيق لعنق الزجاجة، والحلقة المعدنية، والحشية، وكأس المضخة، وأدوات التركيب، والارتفاع المقصود بعد التجميع كلها عوامل مهمة. كما أن جرعة المضخة وجودة الرش تؤثران على توزيع المنتج. يختلف طول أنبوب الغمر وقصته باختلاف السعة. قد تؤثر تركيبة العطر وتوافق الحشية على الإغلاق وأداء المواد. يجب أن يتعامل خط التعبئة مع المجموعة المختارة ويقوم بتجعيدها بشكل متسق.
قد يتجلى عدم التوافق بشكل غير مباشر. فالمضخة التي يتم تركيبها على ارتفاع غير صحيح قد تدفع الطوق والغطاء إلى الأعلى. كما أن الحلقة التي لا تتشكل بشكل متسق قد تؤدي إلى تباين في موضع الغطاء، حتى لو لم يلامس الغطاء عنق الزجاجة مباشرةً أبدًا. وقد يعلق تجويف الطوق بأحد أجزاء المضخة. وقد يفقد المشغل الفراغ اللازم تحت الغطاء. ولذلك، قد تكون العلامة الظاهرة هي “ملاءمة الغطاء”، في حين أن السبب الجذري يكمن في مرحلة سابقة ضمن سلسلة إغلاق العبوة.
الجمهور في شركة «داكسين» خيارات بخاخات العطور و توريد أغطية ومضخات مخصصة توفير سياق المكون. بالنسبة لمشروع الإنقاذ، فإن التوافر ليس سوى البداية. يجب التحقق من مطابقة المضخة المعنية مع الزجاجة الفعلية وعملية التجميع والطوق والغطاء. ويجب مراعاة أي تسمية خاصة بالمشروع للمضخة، أو الحشية، أو الجرعة، أو إعداد التجعيد، أو نتيجة التوافق المطلوبة في الحالة النهائية.
تأكد من اكتمال الملف الشخصي والبيانات ذات الصلة.
قم بالتقييم بعد تشكيل الحلقة المعدنية الفعلي وضغط الحشية.
تحديد موضع الياقة والغطاء من المكدس المُجمَّع.
غالبًا ما يتطلب تصميم العطور الفاخرة أن يعبر الزجاج عن الحجم والدقة في آن واحد: قاعدة تبدو ثقيلة بصريًّا، وأوجه عريضة مسطحة، وزوايا حادة، وأكتاف محددة بدقة، وتجويف داخلي يبدو مركزيًّا. وتُعد هذه الميزات جذابة لأنها تخلق إحساسًا بالثقل، وعمقًا بصريًّا، وإضاءةً معمارية. كما أنها قد تجعل توزيع الزجاج بشكل متوازن أكثر صعوبة.
يجب أن يدخل الزجاج المنصهر إلى القالب ويتشكل بداخله مع الحفاظ على درجة حرارة مناسبة للتشكيل حتى يتوزع عبر الجسم. وتؤثر الانتقالات المفاجئة، والزوايا الضيقة، والاختلافات الكبيرة بين المناطق السميكة والرقيقة على تلك الحركة. فالقاعدة التي تبدو ثقيلة جدًّا ليست مجرد كتلة خارجية مضافة في برنامج CAD؛ بل ترتبط بهندسة القاع الداخلية، ووزن الزجاج، والتشكيل، والتبريد، والنتيجة البصرية. يمكن للجدران المسطحة الكبيرة أن تكشف عن التموج أو عدم التناسق بسهولة أكبر من الأسطح المزخرفة. ويمكن للأكتاف الحادة أن تركز الحساسية البصرية وحساسية التشكيل عند الانتقال إلى العنق.
بالنسبة للمشتري في قطاع الأعمال بين الشركات (B2B)، لا يكمن الهدف في أن يصبح خبيرًا في تشكيل الزجاج، بل في إدراك المفاضلة في مرحلة مبكرة. فالعرض التصويري الواقعي يمكن أن يجعل كل جدار مستويًا تمامًا وكل زاوية خاضعة للتحكم بشكل لا نهائي. ويجب على قسم هندسة الإنتاج أن يقرر أي نصف الأقطار، والانتقالات، والخطوط الداخلية، وتوزيع الوزن، هي التي تدعم الحصول على نتيجة مادية قابلة للتكرار مع الحفاظ في الوقت نفسه على لغة التصميم المميزة.
في عملية مراجعة الإنقاذ، قد تدفع عدة أعراض إلى إجراء فحص للزجاج: التمايل على سطح مرجعي، أو تباين الارتفاع الكلي، أو عدم اتساق مظهر الكتف، أو مظهر الجدار غير المستقر، أو صعوبة مطابقة الزخرفة، أو إغلاق مُجمَّع يتغير مع تباين العنق. ولا يُثبت أي منها بحد ذاته أن الزجاج هو السبب. وتساعد العينات غير المزخرفة، والأدلة الأبعادية، وفهم المقاطع، وسلوك المكونات البديلة، في تحديد ما إذا كانت التغييرات في القالب أو عملية التشكيل مبررة.
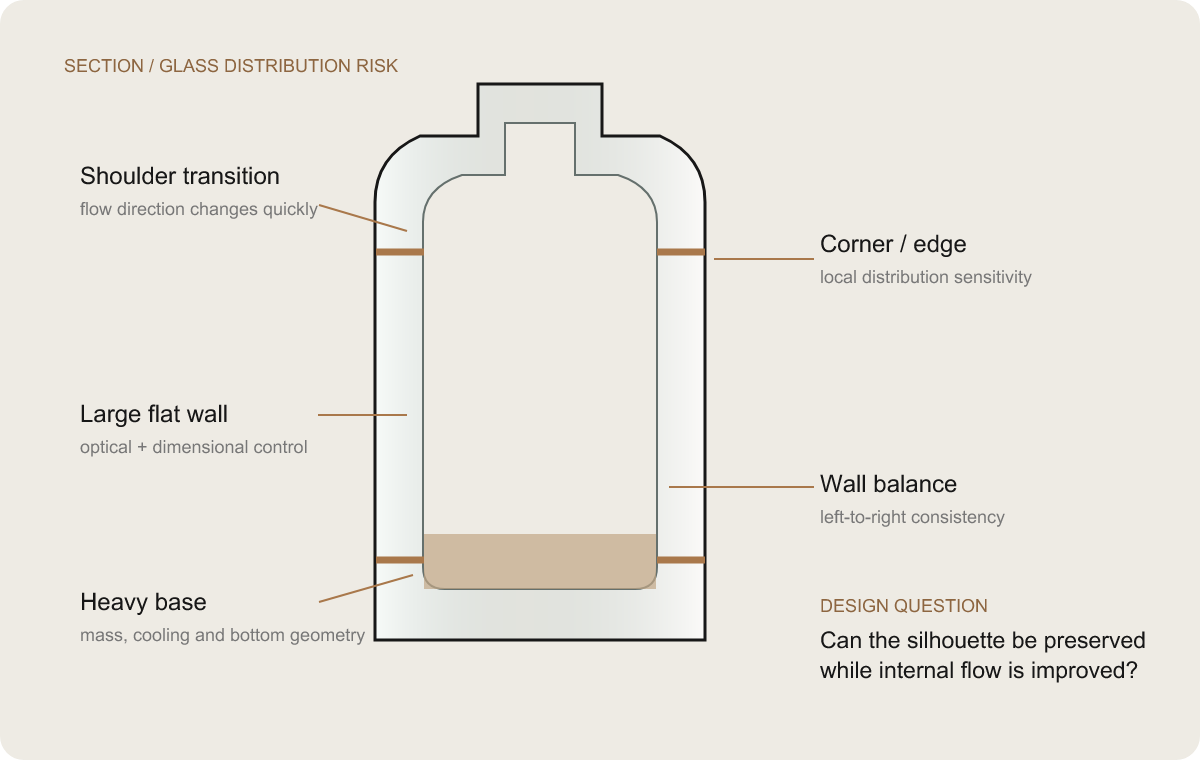
تلتقي الهندسة الفاخرة مع الواقع الملموس. تتأثر القاعدة الثقيلة والجدران العريضة والانتقالات عند الأكتاف والزوايا ببعضها البعض.
الهندسة الضعيفة تبسط التصميم الصعب إلى أن تختفي الفكرة المميزة. أما الهندسة القوية فتحدد الإشارات المرئية واللمسية التي تضفي قيمة على المنتج، ثم تبحث عن التغييرات الأقل وضوحًا التي تعزز موثوقية الإنتاج. قد يهتم المستهلك بالشكل المستطيل، والواجهة الأمامية العريضة، والقاعدة البصرية الثقيلة، وإيقاع الكتفين، ومحاذاة الغطاء. ومن غير المرجح أن يلاحظ المستهلك نصف القطر الداخلي الدقيق، أو المحيط السفلي المصقول، أو الانتقال المعاد توزيعه الذي يحافظ على تلك الإشارات.
ينبغي أن تبدأ سلسلة القرارات بالهدف التصميمي. ما الذي يجب أن يظل مميزًا؟ أي وجه من الأوجه يعكس هوية العلامة التجارية؟ أي سطح يجب أن يتحمل الزخرفة؟ أي حافة تبرز الجودة الفائقة؟ وبمجرد أن تتضح هذه العناصر الثابتة، يمكن للفريق النظر في تحسين نصف القطر، أو انتقال الكتف، أو توزيع الزجاج الداخلي، أو هيكل القاعدة، أو توازن الجدران، أو انتقال العنق. وأي تغيير هندسي دقيق يتم إجراؤه في المشروع الفعلي؛ فهذا الرسم التوضيحي يشرح المبدأ بدلاً من أن يدعي أنه يمثل تعديلاً مسجلاً.
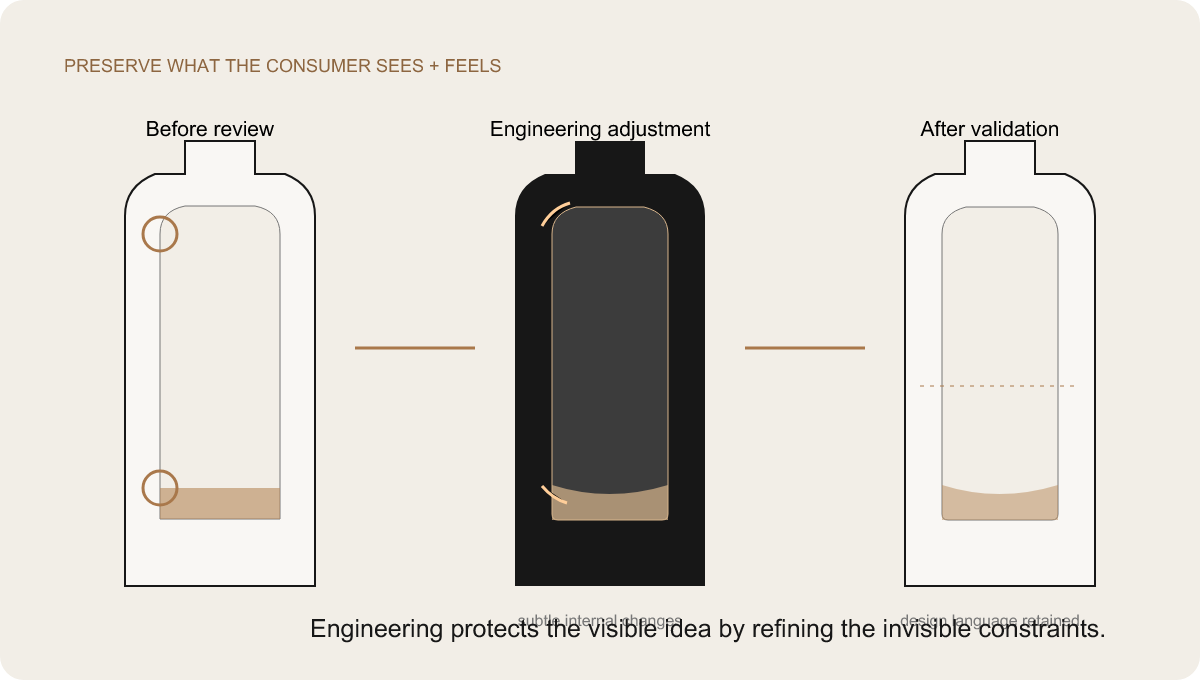
تدخل خفي. الحفاظ على الفكرة الخارجية؛ وصقل الشروط الداخلية التي تدعم قابلية التكرار.
تعد مرجع «بانتون» أو العينة الرقمية أو التصور المعتمد من وسائل التواصل الأساسية، لكنها لا تمثل المظهر المادي النهائي. فالرش الشفاف على الزجاج الشفاف يمكن رؤيته من خلال السطحين الأمامي والخلفي، على خلفية السائل أو الهواء أو أي شيء يوجد خلف الزجاجة. أما الطلاء غير الشفاف فيخلق لونًا مختلفًا للجسم. وتؤثر درجات اللمعان غير اللامع على حجم الانعكاسات. ويمكن أن يعمق اللمعان درجة التشبع الظاهرية. كما تؤثر سماكة الطلاء وقوام الرش وعملية المعالجة على درجة التعتيم وخصائص السطح.
تؤدي الإضاءة وهندسة الرؤية إلى تضخيم الفرق. فقد يجعل العرض الدافئ في الاستوديو درجات ألوان الشمبانيا والحجر متناغمة، بينما قد تكشف الإضاءة الباردة في متاجر البيع بالتجزئة عن اختلافات في الدرجات اللونية الخفية. وتدور الجسيمات المعدنية وتتألق باختلاف الزاوية. وقد يتغير لون يبدو متوازناً عند النظر إليه وجهاً لوجه عندما يُنظر إليه من الجانب. وتدخل الصور الفوتوغرافية عوامل مثل توازن اللون الأبيض في الكاميرا، والتعرض الضوئي، والضغط، ومعايرة الشاشة. ويُعد تبادل الصور الملتقطة بالهاتف بين الموردين أمراً مفيداً للمناقشة، لكنه يمثل معياراً ضعيفاً للموافقة على الألوان الفاخرة الدقيقة.
وتتمثل الاستجابة العملية في تحديد ما ينطبق عليه الهدف اللوني والموافقة عليه فعليًّا. فهل الهدف هو الزجاجة الفارغة المطلية، أم الزجاجة المملوءة، أم العبوة في ظل ظروف عرض محددة؟ وهل يُعد مستوى اللمعان جزءًا من النموذج الرئيسي؟ وهل يتم وصف نطاق التفاوت من خلال عينات حدية؟ وما هي العينة التي ستصبح المرجع المحتفظ به للإنتاج وطلبات الشراء اللاحقة؟ هذه الأسئلة تحول عبارة “مطابقة لون بانتون” إلى خطة قابلة للتنفيذ لمراقبة الألوان.
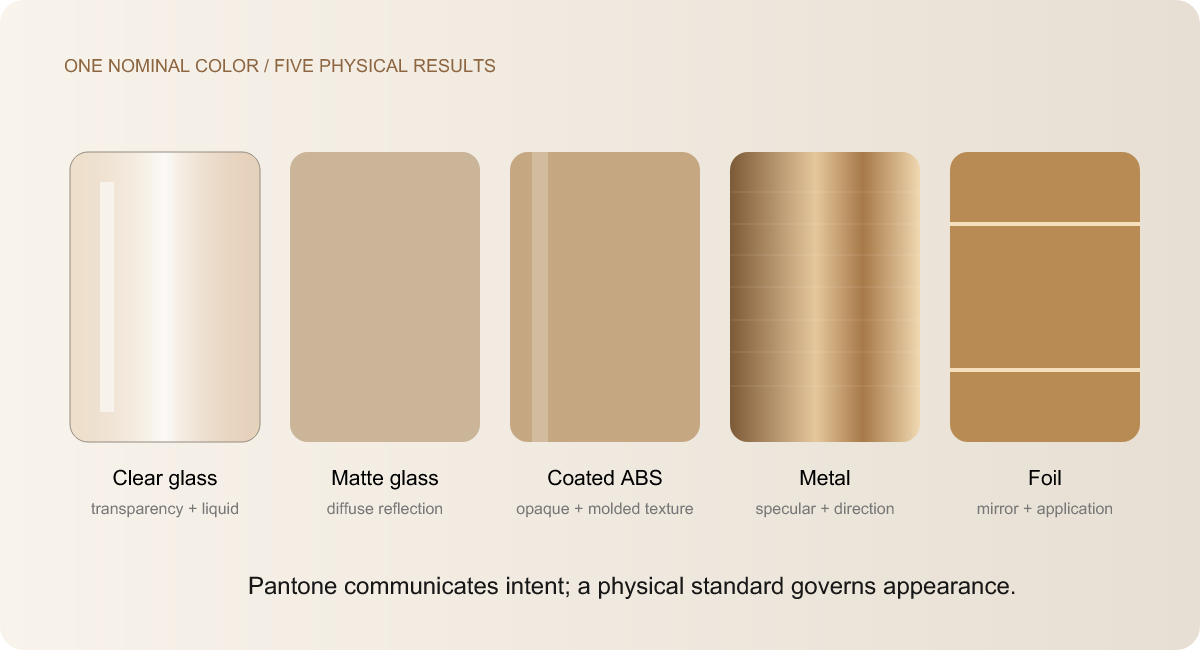
الركيزة تتحدث. يؤدي هدف اسمي واحد إلى نتائج بصرية مختلفة على المواد الشفافة، والمشتتة، والمعتمة، والعاكسة.
قد تستخدم عبوة العطر كلمة “ذهبي” للإشارة إلى غطاء مصنوع من مادة ABS مطلية بالمعدن، أو طوق من الألومنيوم، أو تفصيلة من الزاماك المطلي، أو رقائق الختم الساخن، أو الزخرفة المطبوعة. وقد تتطابق أسماء ألوان هذه العناصر مع بعضها، في حين أن مظهرها قد يختلف. فكل مادة أساسية وعملية تصنيع تعكس الضوء بطريقة مختلفة. تؤدي عملية التمعدن إلى ترسيب طبقة عاكسة على البلاستيك. وقد يتم معالجة الألومنيوم بالأنودة أو الطلاء بالورنيش أو الصقل الميكانيكي. أما الزاماك فيمكن طلاؤه على سطح مُعد مسبقًا. وتنقل رقائق التغليف طبقة عاكسة رقيقة عن طريق الحرارة والضغط. أما الطلاء فيعتمد على الصبغة والمواد الرابطة والسماكة واللمعان.
قد لا تكون المطابقة البصرية التامة أمراً عملياً أو مرغوباً فيه. فطوق من الألومنيوم المصقول لن يعكس الضوء أبداً بنفس الطريقة التي تعكسها رقائق الألومنيوم العاكسة تماماً. وقد يكون الهدف من التصميم، بدلاً من ذلك، هو إنشاء مجموعة متناسقة: لون ودرجة حرارة متسقان، مع اختلافات مقصودة في السطوع والملمس. ويجب اتخاذ هذا القرار بعد النظر في جميع الأجزاء مجتمعة. فالموافقة على الغطاء وحده تحت مصباح واحد، ثم الموافقة لاحقاً على رقائق الكرتون بناءً على صورة فوتوغرافية، قد تؤدي إلى مفاجآت عند التجميع النهائي.
يُشكّل المعيار الرئيسي المادي أساسًا أساسيًا لهذه المجموعة. يمكن للفريق اختيار اللون الذهبي الأكثر بروزًا من الناحية البصرية — وغالبًا ما يكون ذلك الغطاء أو مكون كبير آخر — ليكون المعيار المرجعي، ثم ضبط المواد المجاورة وفقًا له. وينبغي توثيق ظروف العرض، والاختلافات المقبولة، ومستوى الحفاظ على المعيار الرئيسي. وتظل القيم الرقمية مفيدة لنقل الملفات، لكن الموافقة المادية على CMF هي التي تحدد شكل المنتج النهائي.
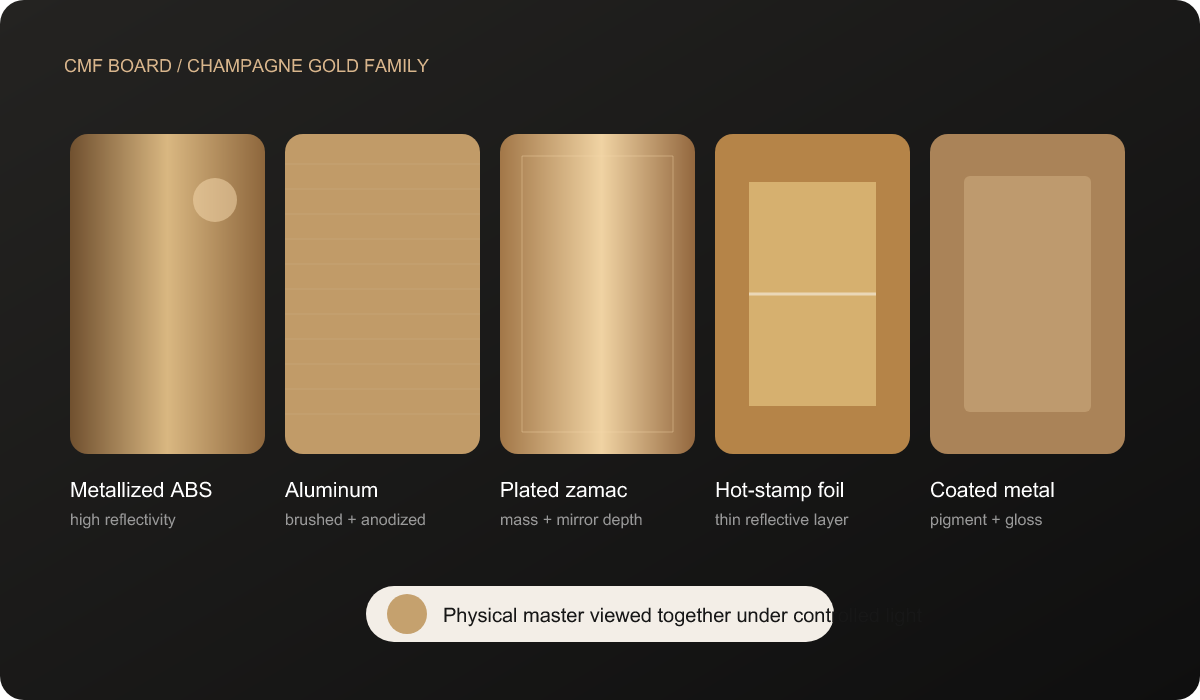
الذهب هو نظام مادي. يجب تقييم اللون، والانعكاسية، والملمس، والعملية باعتبارها مجموعة فيزيائية واحدة.
يعرض برنامج Adobe Illustrator رسومات متجهة مثالية على مستوى مثالي. أما زجاجة العطر، فهي تتميز بسطح ثلاثي الأبعاد، وتباينات في التصنيع، وعملية تزيين محددة. تعتمد الطباعة الحريرية على ترسيب الحبر عبر شبكة، وتأثرها بسماكة الخطوط، ودرجة التعتيم، وإعداد السطح، وتثبيت القطعة، وعملية المعالجة. أما الطباعة بالحرارة، فتنقل الرقاقة المعدنية عن طريق الحرارة والضغط والتلامس. ويؤدي الطلاء إلى تغيير السطح الموجود تحته. كما يؤثر الانحناء على كيفية رؤية العمل الفني وكيفية وصول الأداة إلى السطح.
قد تصبح الخطوط الرفيعة التي تبدو أنيقة على الشاشة باهتة أو غير متساوية أو غير مرئية. وقد لا يحافظ النص الصغير جدًّا على قابليته للقراءة. وقد تكشف المساحة الكبيرة المكسوة بالرقائق المعدنية عن تباين في عملية النقل أكثر من العلامة المدمجة. كما أن التصميمات الفنية القريبة من الحافة تتمتع بهامش تسجيل أقل. وقد يبدو الشعار الذي تم توسيطه رياضيًّا في الملف منخفضًا بصريًّا بسبب «الكتف» أو «كتلة القاعدة» أو «الغطاء». ويعتمد محاذاة الجزء الأمامي مع الجزء الخلفي على نقطة مرجعية موثوقة للزجاجة وعلى التثبيت.
لذلك، ينبغي أن تنتقل مراجعة الزخرفة من الهدف الفني إلى جدوى العملية. حدد مجال الزخرفة القابل للاستخدام، والحد الأدنى لسلوك الملامح، والمركز البصري، ومرجع التسجيل، ومنطقة الرؤية. قم بإنتاج عينة مادية على الشكل النهائي المقصود للزجاجة. قارن الحجم، والموضع، والكثافة، وخصائص الرقاقة المعدنية، وجودة الحواف كجزء من العبوة المُجمَّعة — وليس كنسخة تجريبية منفصلة للشعار. شركة DAXIN’s التزيين والتشطيب تحدد هذه الصفحة سياق العملية المتاح؛ حيث يتضمن المسار الدقيق لعملية التزيين، وتغيير العمل الفني، ونتيجة الموافقة في هذه الحالة.
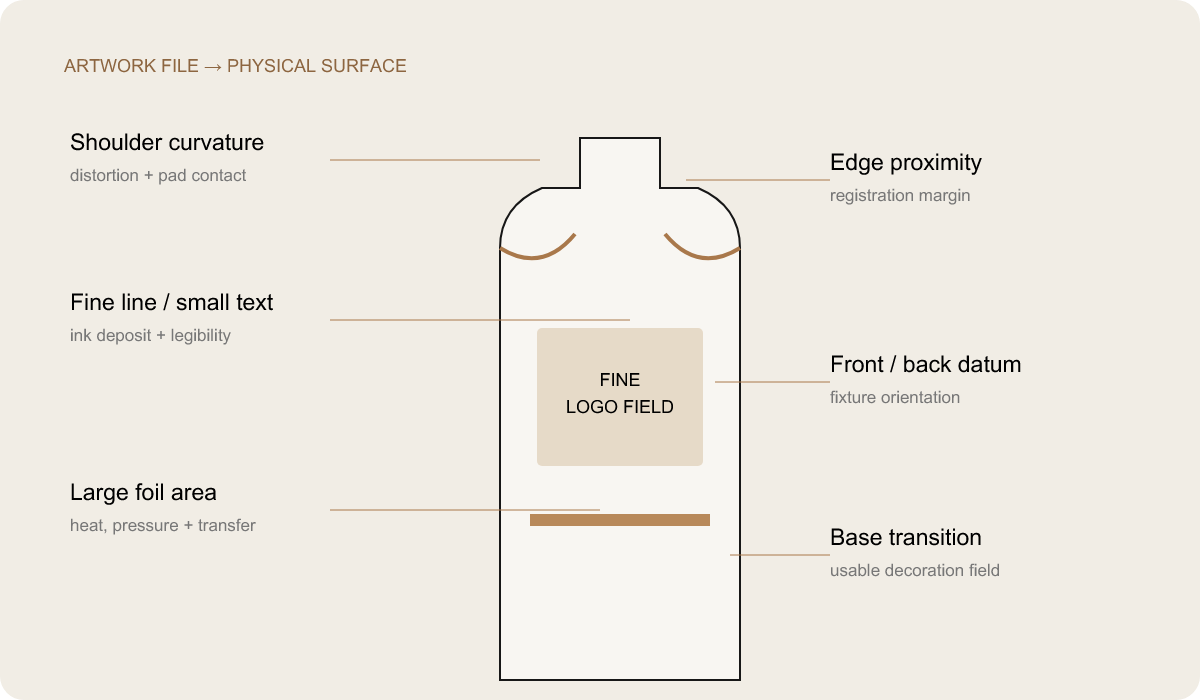
ترجمة العمل الفني. يحدد الملف المتجه المقصد؛ أما الشكل الهندسي للزجاجة والطلاء والعملية فهي التي تحدد النتيجة المادية.
تحدد الجودة الوظيفية ما إذا كان من الممكن تجميع العبوة وتشغيلها والتعامل معها وحمايتها وفقًا للغرض المقصود. أما الجودة الشكلية فتحدد ما إذا كان المنتج المقدم للمستهلك يتمتع باللون واللمعان والشكل الهندسي والمحاذاة والزخرفة المعتمدة. وتحتاج عبوات العطور الفاخرة إلى كلا النوعين من الجودة. فغطاء جميل يعوق التشغيل أمر غير مقبول؛ وكذلك الحال بالنسبة لزجاجة تعمل بشكل كامل، لكن غطاءها المائل يجعل العلامة التجارية تبدو رخيصة.
تتداخل هذه الفئات. فقد يشكل التركيب غير المستوي للمضخة خطرًا وظيفيًّا ومصدرًا لخلل في المظهر. وقد يكون عيب الطلاء مرئيًا، لكن الطلاء على سطح مُركَّب بشكل صحيح قد يؤدي أيضًا إلى تغيير في التركيب. أما الزجاجة التي تتأرجح، فهي مستقرة هيكليًّا بدرجة كافية للوقوف، لكن مظهرها يظل غير مرضٍ. ويساعد الفصل بين هذه الفئات الفريق على تحديد الأدلة والمسؤولية، في حين أن تقييم النظام النهائي يمنع أن يصبح هذا الفصل نقطة عمياء.
المساحة | المتطلبات التجميلية | المتطلبات الوظيفية | لماذا كلاهما مهمان |
القبعة والياقة | مركزية، انتقال متسق، إنهاء معتمد | التثبيت، والتفكيك، والتجميع القابل للتكرار | يتم لمس الغطاء ورؤيته قبل استخدام العطر |
زجاجة | التناسق، والجودة البصرية، واستقرار اللون والسطح | السعة، والسلامة الهيكلية، والتوافق مع العنق، وقاعدة ثابتة | يُعد الزجاج في آن واحد الهيكل الأساسي والعنصر البصري المميز للعلامة التجارية |
المضخة | محاذاة المشغل والحلقة، واتساق التشطيب | أداء التثبيت والتشغيل وتسليم المنتج بشكل سليم | قد تؤدي مشكلة خفية في التركيب إلى تغيير موضع الغطاء الظاهر |
الديكور | الحجم، والموضع، والكثافة، والحواف، واللمعان | الالتصاق ومدى ملاءمتها للتداول والتعبئة | يجب أن يحافظ الانطباع الأول المثالي على جودته طوال سلسلة التوزيع |
حزمة النقل | مظهر نظيف عند الوصول | التحكم في الحركة والضغط والتلامس | تضمن خدمة الحماية الحفاظ على جميع الخيارات التجميلية التي تم دفع ثمنها بالفعل |
عادةً ما تشمل عملية تصنيع عبوات العطور عدة جهات: شركة إنتاج الزجاج، ومورد المضخة، وصانع الغطاء أو الحشوة الداخلية، وشركة التزيين، وشركة معالجة المعادن، ومورد الكرتون، وشركة التعبئة والتجميع. وعندما تظهر مشكلة ما، قد يثبت كل مورد أن المكون الذي ينتجه يتوافق مع المخطط الفني الخاص به. وهذا يحمي أمر الشراء؛ لكنه لا ينقذ عملية إطلاق المنتج.
ينبغي أن ينتهي التحقيق بإجراء تصحيحي قابل للاختبار وشرط للتحقق، وليس بمذكرة اجتماع تنص على أن “على المورد أن يحسن أداءه”. يجب أن يكون للتحسين هدف محدد: تغيير حاجز الإدخال، أو تحسين ارتفاع الطوق، أو مراقبة تركيب المضخة، أو تعديل منطقة الزخرفة، أو تعديل الشكل الهندسي للزجاج، أو مراجعة نقطة التلامس مع الحشوة. ويعتمد الإجراء المحدد على الأدلة. شركة DAXIN القدرة على إدارة المشاريع وهذا أمر مهم لأن المشتري يحتاج إلى رؤية موحدة للنظام المُجمَّع، حتى عندما يشمل الإنتاج عدة موردين.
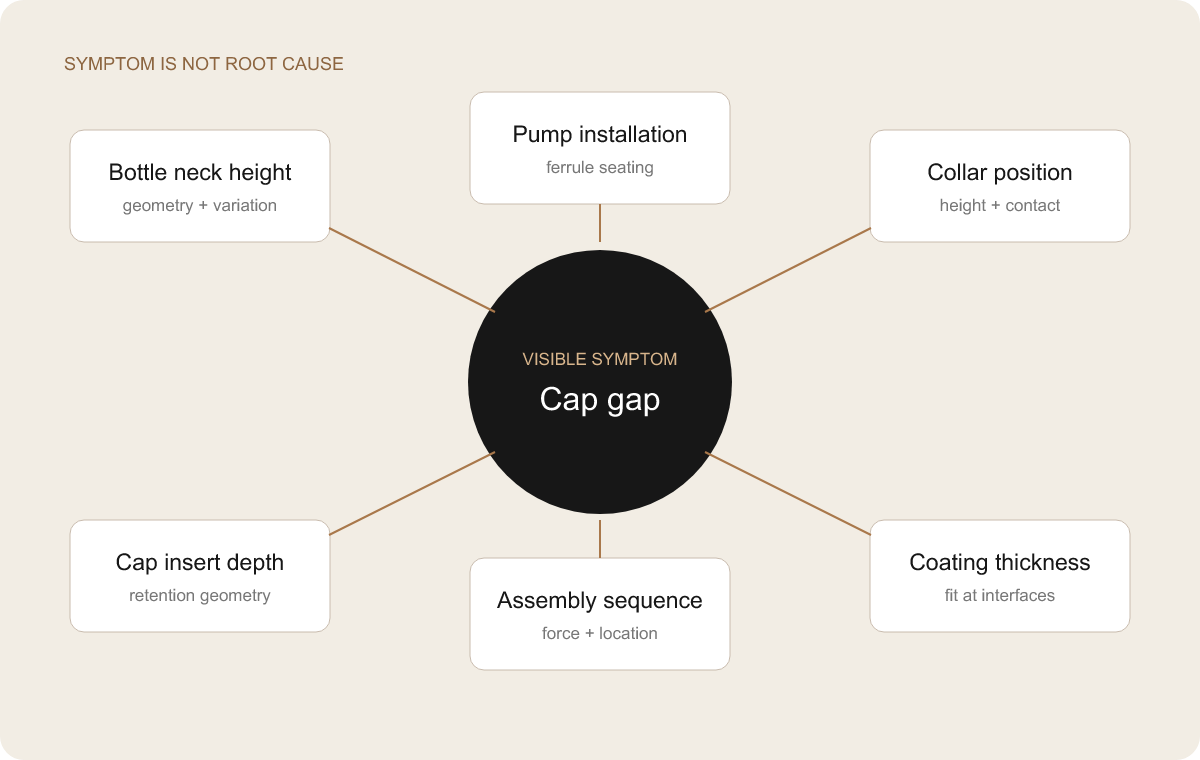
أعراض واحدة، وفرقيات عدة. العنصر المرئي ليس بالضرورة هو العنصر المسبب.
ليس التصحيح الأمثل هو دائمًا التغيير الأقرب إلى المشكلة الظاهرة. يجب أن يأخذ القرار في الاعتبار تأثير الأدوات، وتأثير الجدول الزمني، ومخاطر الإنتاج، والتأثير البصري، وإمكانية التراجع عن التغيير. فقد يكون تعديل الملحق البلاستيكي أسهل من تعديل قالب زجاجي جاهز. وقد يحافظ تغيير ارتفاع الطوق على الشكل الهندسي للزجاجة. وقد يحل تغيير المضخة مشكلة ارتفاع التركيب، لكنه قد يتسبب في مشاكل تتعلق بالجرعة أو التشطيب أو خط التعبئة. وهذه أمثلة على منطق اتخاذ القرار، وليست قواعد عامة.
تستدعي التغييرات المتعلقة بالزجاج توخي الحذر بشكل خاص، لأنها قد تؤثر على الشكل، والسعة، والزخرفة، وكل عنصر يتعلق بالزجاجة. وهذا لا يعني أن القالب لا يمكن تعديله؛ بل يعني أن وجود أدلة داعمة أمر ضروري. فإذا كانت هندسة الزجاجة هي السبب الجذري، وأدى إجراء تعديل طفيف إلى تحسين النظام، فإن تجنب التغيير لا يؤدي إلا إلى نقل المخاطر إلى مراحل لاحقة من العملية. والهدف ليس الحصول على أرخص قطعة على حدة، بل إجراء التصحيح الذي ينطوي على أقل مخاطر إجمالية بالنسبة للعبوة.
المشكلة | تغيير الزجاج | تغيير المضخة | تغيير الغطاء / الملحق | تغيير الديكور | الاعتبارات المتعلقة بالقرار |
القبعة مرتفعة | فقط إذا ثبت أن شكل الرقبة أو طولها هو السبب المباشر | فكر فيما إذا كان موضع التركيب هو الذي يحدد ترتيب المكونات | ضع في اعتبارك عمق التوقف، أو الاحتفاظ، أو الخلوص الداخلي | من غير المرجح أن يحل مسائل الهندسة | قم بقياس طول السلسلة الرأسية بالكامل أولاً |
خط ظل غير متساوٍ | ضع في اعتبارك أدلة عموديّة السطح العلوي أو الرقبة | تحقق من زاوية الميل بعد التركيب | تحقق من توسيط الحشوة وتسطيح الغطاء | لا تستخدم هذه الطريقة إلا إذا كان التباين يضخم خطًا مقبولًا من الناحية الفنية | قم بتدوير المكونات وتبديلها لترى ما الذي يتبع هذه الأعراض |
تشوه الشعار | لا تأخذ ذلك في الاعتبار إلا إذا كانت هندسة الحقل المطلوبة غير مناسبة | غير ذي صلة | غير ذي صلة | عادةً ما يكون المسار الأول هو: المقياس، أو الخط، أو نقطة الإسناد، أو العملية، أو الميدان | الحفاظ على المقصد من العلامة التجارية مع مراعاة السطح المادي |
عدم التوافق في أسعار الذهب | ليست هندسية عادةً | قد يتغير مسار الوصول | قد تتغير التشطيبات أو المواد الأساسية أو المورد | يمكن ضبط الرقاقة أو الحبر | الموافقة على جميع الأجزاء مقارنةً بنموذج أصلي واحد مادي |
خدش ناتج عن الشحن | يمكن مراجعة متانة السطح | قم بحماية المشغل المكشوف إن لزم الأمر | تُعد متانة التشطيب ونقاط التلامس من العوامل المهمة | يُعد موقع الطلاء والأعمال الفنية عاملاً مهمًا | ابدأ بالبحث عن آثار التلامس والحركة التي تركتها القطيع |
تمنع المصفوفة عملية الإنقاذ من أن تتحول إلى سلسلة من طلبات العينات غير المترابطة. يربط كل صف مشكلة واضحة بالأسباب المحتملة، والمخاطر، والإجراءات الخاضعة للرقابة، والتحقق. تمثل البنود الواردة أدناه أمثلة تحليلية؛ ولا تدعي أنها نتائج اختبارات خاصة بمشروع معين.
المشكلة | السبب المحتمل | المكون المعني | المخاطر في حالة عدم حل المشكلة | الإجراءات التصحيحية المحتملة | طريقة التحقق |
| الفجوة في السقف كبيرة جدًا | الموضع الرأسي المتراكم | الرقبة، المضخة، الياقة، الحشوة | يبدو الشكل المميز منفصلاً | تصحيح البيانات المؤكدة عند نقطة التماس الأقل تأثيرًا | قياس العينات المُجمَّعة المتكررة ومقارنتها بصريًّا |
| فجوة غير متساوية | الانحراف، أو التسطيح، أو عدم التوازن في التثبيت | المضخة، الطوق، حشية الغطاء، الزجاجة | مظهر غير متناسق واحتمال حدوث احتكاك | التحقق من العموديّة، أو التوسيط، أو سطح التلامس | خريطة الفجوات الدورانية ودراسة تبديل المكونات |
| عدم التأكد من ملاءمة المضخة | عدم توافق الرقبة/الحلقة المعدنية/الحشية | عنق الزجاجة والمضخة | ارتفاع التثبيت والإغلاق قابل للتعديل | اختر المواصفات المتوافقة أو قم بتعديل التركيب المعتمد | العينات المركبة بالإضافة إلى التقييم الوظيفي ذي الصلة |
| عائلة غولد لا توافق | الركائز المختلفة وطرق التشطيب | الغطاء، الياقة، الشعار، ورق التغليف المعدني | التعبير المجزأ عن CMF | تعيين الإعدادات الأساسية؛ ضبط درجة اللون واللمعان والملمس وفقًا للسطح الأساسي | العرض جنبًا إلى جنب في ظروف إضاءة متفق عليها |
| الزخرفة باهتة أو مشوهة | التنازع بين العمل الفني/العملية/السطح | طلاء الزجاجات وتزيينها | انخفاض مستوى الوضوح أو انخفاض التصور المتميز | تحسين حقل العمل الفني، أو سماكة الخط، أو العملية، أو نقطة الإسناد للتركيبات | عينات مزخرفة فعليًّا بالشكل النهائي المقصود |
| الزجاجة غير مستقرة | الهندسة السفلية أو التباين في التوزيع | زجاجة زجاجية | مشكلة تتعلق بالهزاز أو التجميع أو العرض | تحديد السبب، ثم تحسين التصميم الهندسي أو التحكم في التشكيل | عدة عينات غير مزخرفة مقارنةً بنقطة مرجعية متفق عليها |
| التآكل الناتج عن الشحن | ضعف في التلامس أو الحركة أو الحاجز الفاصل | الزجاجة، والغطاء، والفاصل، والعلبة الكرتونية | تُفقد القيمة المضافة الناتجة عن الزخرفة أثناء النقل | عزل الأسطح، ومراقبة الحركة، وتعزيز الدعم | التعبئة والتحقق من ملاءمة النقل للمسار |
قد تكون العينة التي تم تصحيحها مشجعة، لكنها قد تظل مضللة في الوقت نفسه. فقد تجمع بين أجزاء مواتية بشكل غير معتاد، أو تخضع لتعديلات يدوية إضافية، أو تتجنب تسلسل التجميع المعتاد. ويهدف التحقق إلى معرفة ما إذا كان التصحيح صحيحًا عبر عدة عينات، والأبعاد ذات الصلة، والتباين الواقعي. ويعتمد عدد القطع والاختبارات المحددة على درجة المخاطر؛ فالتحديد كمية موحدة من شأنه أن يشكل دقة زائفة.
يجب أن تحدد الخطة ما الذي تغير، وما الذي بقي ثابتًا، وما الذي يُعد مؤشرًا على النجاح. بالنسبة لتصحيح فجوة الغطاء، تحقق من الوحدات المُجمَّعة المتعددة، وتوحيد الفجوة، والارتفاع الإجمالي، والاحتفاظ، وخلوص المشغل، وسلوك العينات من مواقع المكونات المختلفة. بالنسبة للون، قارن مع النموذج المادي الرئيسي والمراجع الحدودية. بالنسبة للزخرفة، تحقق من الموضع وجودة الخط والالتصاق المناسبين للعملية. بالنسبة للتعبئة، استخدم الأسطح المزخرفة النهائية والغطاء الحقيقي، وليس البدائل غير المزخرفة التي تخفي التآكل.
كما أن عملية التحقق تحمي من نقل المشكلة إلى مرحلة أخرى. فقد يؤدي الإدخال إلى عمق أكبر إلى تقليل الفجوة، لكنه قد يتداخل مع المشغل. وقد يؤدي إحكام إغلاق الغطاء إلى تحسين المحاذاة، لكنه قد يتسبب في إتلاف تشطيب الطوق. وقد يؤدي تغيير الشكل الهندسي إلى تثبيت الزجاج وتقليص المساحة القابلة للاستخدام في الزخرفة. ولا تكتمل الإجراءات التصحيحية إلا بعد مراجعة المتطلبات ذات الصلة وتحويل النتيجة المعتمدة إلى رسم أو عينة رئيسية أو معيار تجميع أو نقطة فحص لمراقبة الجودة.
يُجيب النموذج الأولي على السؤال: “هل يمكننا صنع هذا؟” فهو يثبت أن المفهوم قابل للتحقيق. أما العينة الجاهزة للإنتاج فتطرح سؤالاً أصعب: “هل يمكن للموردين المعنيين تصنيع هذه العبوة وتزيينها وتجميعها بشكل متكرر ضمن نطاق مقبول ومتفق عليه؟” فقد تعتمد الوحدة الواحدة الجميلة على مكونات محددة، وتعديلات يدوية، وظروف مثالية. أما الإنتاج فيتسم بالتباين الطبيعي، ويزيد عدد المشغلين، ويزيد عدد قوالب الصب، ويزيد عدد دفعات المواد، ويزيد عدد عمليات المناولة.
وبالتالي، فإن الموافقة على المنتج الجاهز للإنتاج تشمل نظام التحكم المحيط به. وتحدد الرسومات الواجهات الحاسمة. كما أن النماذج الأصلية المادية تتحكم في الخصائص التي لا تستطيع الشاشات التحكم فيها. وتوضح معايير التجميع كيفية تجميع المكونات معًا. وتوضح العينات الحدودية المعتمدة التقييمات المتعلقة بالمظهر الخارجي عند الحاجة. وتُجرى عمليات فحص الجودة قبل الوصول إلى مراحل إضافة القيمة التي تجعل عملية الإصلاح أكثر صعوبة. ويستند التعبئة للتصدير إلى العبوة المزخرفة الفعلية.
ولهذا السبب، قد تكون عبارة “تمت الموافقة على العينة” علامة إنجاز غامضة. فهل تمت الموافقة على الشكل العام للعينة فقط، أم على الزجاج النهائي؟ وهل تضمنت العينة تركيب المضخة المقصود؟ وهل كان اللون عبارة عن رش تجريبي تمت مطابقته يدويًّا؟ وهل تم تصنيع الغطاء باستخدام أدوات الإنتاج؟ وهل استخدمت الزخرفة العملية المعتمدة؟ إن الموافقة الشاملة تحدد حالة الأدلة وقيودها.
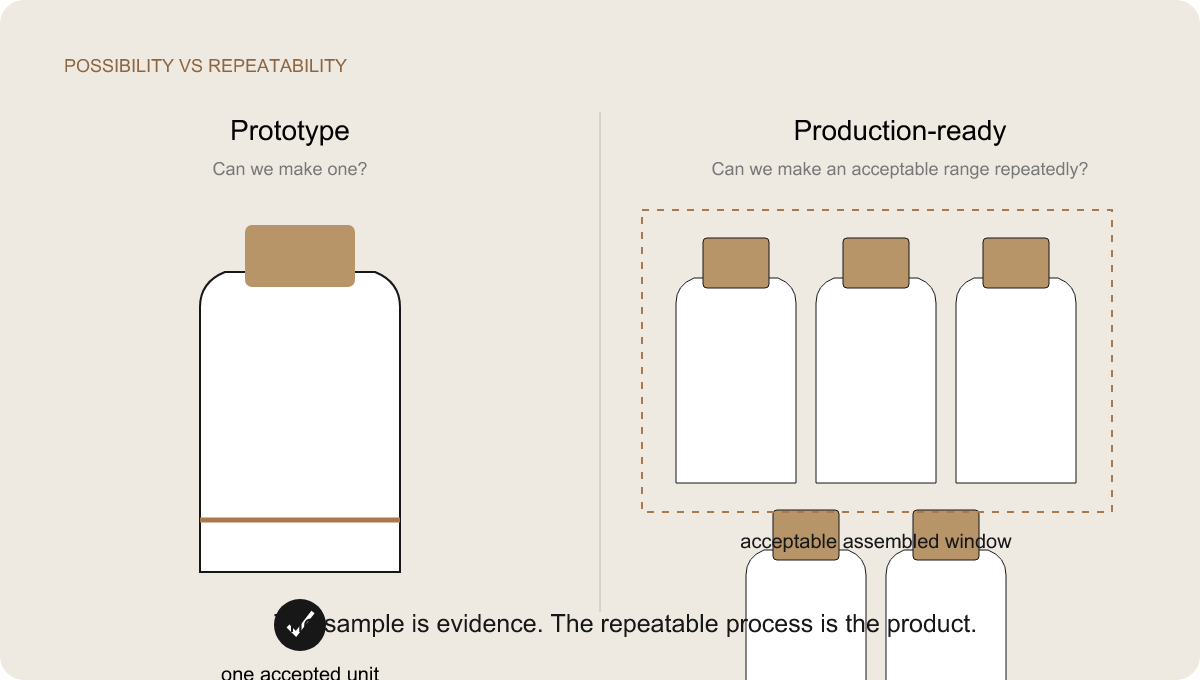
الاحتمال ليس هو قابلية التكرار. إن «النطاق المقبول الخاضع للرقابة» — وليس زجاجة واحدة محددة — هو الهدف من عملية التصنيع.
وبالتالي، فإن الكرتون العادي لا يكون بالضرورة مناسبًا لزجاجة عطر ثقيلة أو مزخرفة بشكل مكثف. فالعبوة المصممة خصيصًا للمنتج تراعي الأماكن التي يمكن أن تستند إليها الزجاجة، والأسطح التي يجب ألا تلامسها، وكيفية الحد من حركتها، وما إذا كان الغطاء يتمتع بمسافة رأسية كافية، وكيفية تصرف الفواصل تحت الضغط، وكيفية الحفاظ على استقرار منصة التحميل. كما يجب أن تكون العبوة عملية من حيث سهولة تجميعها بشكل متسق؛ فالمفهوم الوقائي الأنيق الذي يتعذر على المشغلين تكراره لا يُعد عاملاً مساعدًا في التحكم.
يعتمد مسار التحقق من الصحة على المنتج والوجهة والمتطلبات المتفق عليها، لذا فإن هذه الحالة لا تبتكر أي نتائج تتعلق بالسقوط أو الاهتزاز أو الضغط. يجب على شركة «داكسين» التأكد من الكرتون الفعلي، والفاصل، والمنصة النقالة، وسجل التحقق قبل النشر. والمبدأ واضح: التعبئة التصديرية تندرج ضمن هندسة تغليف العطور، وليست بعد ذلك. شركة «داكسين» التسليم والتخزين يُعد المحتوى المورد التالي الأكثر صلة بالمشترين الذين يخططون لهذه المرحلة.
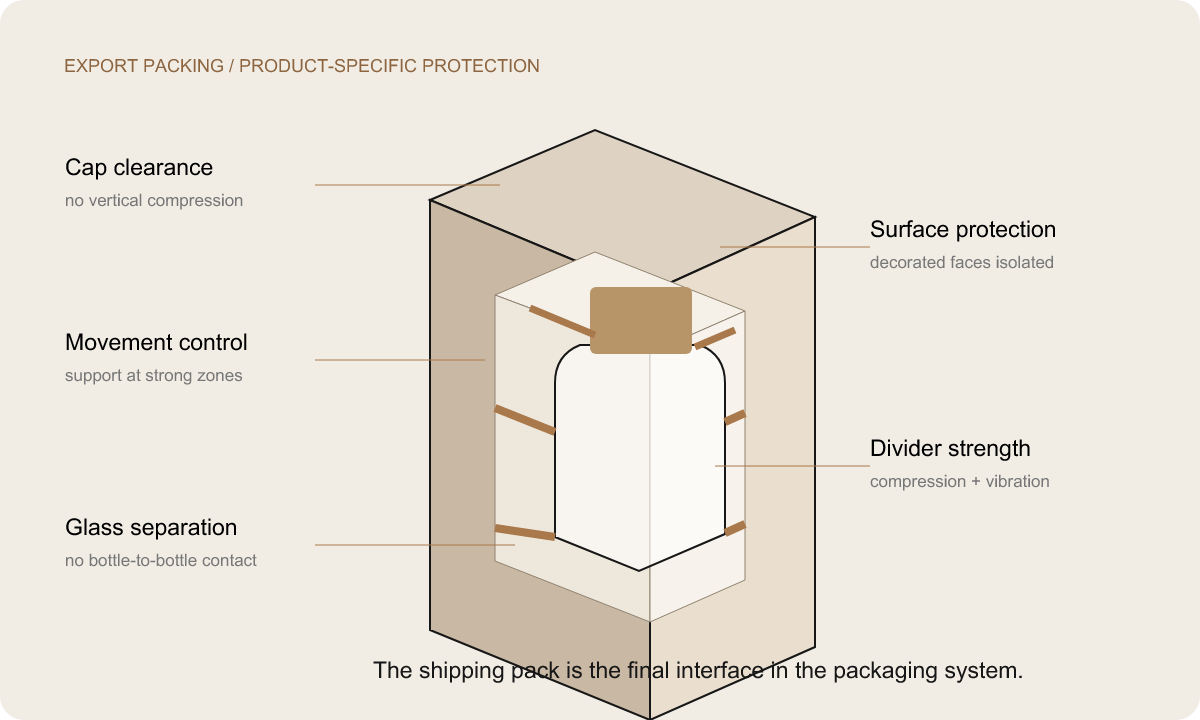
الحماية عن طريق الواجهة. فصل الزجاج، وعزل الأسطح المزخرفة، والتحكم في الحركة، وإبعاد الحمل الرأسي عن الغطاء.
قد تتطلب مشكلة في التوافق تم اكتشافها أثناء مراجعة الرسومات تغيير الأبعاد وإجراء مناقشة فنية أخرى. أما إذا تم اكتشاف المشكلة نفسها بعد تصنيع القوالب، فقد يتطلب الأمر تعديل القوالب وإنتاج عينات جديدة. وبعد إنتاج المكونات، قد يتطلب الأمر التنسيق مع قسم المخزون والموردين. وبعد عملية الزخرفة، تكون القيمة المضافة لكل قطعة متأثرة قد ازدادت. وبعد التعبئة، يصبح منتج العطر وعملية التعبئة مكشوفين. وبعد الشحن الدولي، تدخل عوامل المسافة والتأخير وتوقيت السوق في عملية الاسترداد.
لا حاجة إلى أرقام تكلفة افتراضية لفهم هذا المنحنى. فالتصحيح يصبح أكثر تعقيدًا مع تراكم الالتزامات وانخفاض قابلية التراجع. ولهذا السبب، يمكن للمراجعة الهندسية المبكرة أن تخلق قيمة هائلة: فهي تختبر نقاط التفاعل عالية المخاطر في الوقت الذي لا يزال فيه المشروع يتيح العديد من الخيارات ذات التأثير المحدود.
لا تضمن المراجعة المبكرة عدم حدوث أي مشكلة على الإطلاق. بل إنها تغير المجالات التي يركز عليها الفريق، وتحدد التوقيت الذي يُطلب فيه تقديم الأدلة. فمن الممكن فحص التوافق بين العنق والمضخة، وموضع الغطاء المُجمَّع، وهندسة الزجاج المعقدة، واللون الفعلي، وإمكانية تنفيذ الزخرفة، قبل أن يحول الإنتاج الضخم متطلبًا غير واضح إلى حقيقة ملموسة كبيرة.
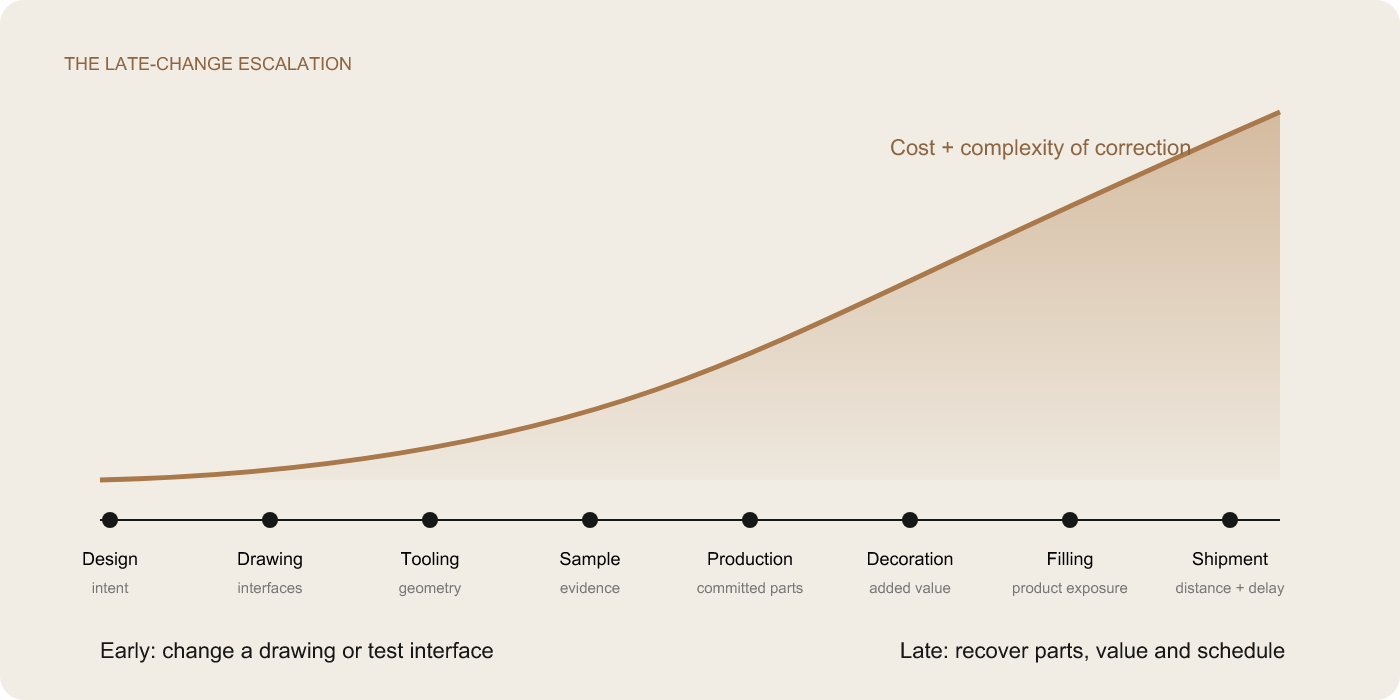
تصعيد التغييرات في اللحظة الأخيرة. هذا المنحنى هو منحنى تصوري ولا يحتوي عمدًا على أي قيم عددية مختلقة.
الهندسة تضمن جودة التصميم. صورة جمالية تجريدية — وليست صورة لمشروع العميل المشار إليه.
لا تنتهي عملية الإنقاذ الجاهزة للإنتاج بعبارة “لقد أصلحنا الغطاء”. بل تنتهي بنظام خاضع للرقابة: هندسة زجاجة تم التحقق من صحتها، وعنق محدد ومضخة متوافقة، وعلاقة منظمة بين الغطاء والطوق، وتزيين معتمد، ونماذج مرجعية مادية للون والتشطيب، وتسلسل تجميع واضح، ومعايير فحص، ومواصفات تغليف للتصدير مبنية على المنتج المزين الفعلي.
لا تدعي هذه الضوابط أن كل وحدة مستقبلية ستكون مثالية من الناحية الميتافيزيقية. بل تحدد النطاق المقبول، والأدلة المستخدمة للموافقة، والنقاط التي يتم فيها اكتشاف المخاطر قبل إضافة المزيد من القيمة. وتبقى المكونات التي تم تصحيحها بالضبط ونتائج المشروع على حالها. والادعاء المسؤول هو الحد من المخاطر من خلال التشخيص المنظم والتصحيح والتحقق — وليس وعدًا غير مدعوم بأن الفشل أصبح مستحيلاً.
استخدمه لمواءمة الشكل الخارجي، والهدف النهائي، وشخصية العلامة التجارية. اطلب عينات مادية للتحقق من الشكل الهندسي، والتجميع، والسلوك البصري، وقدرة العملية.
لا يُعتبر كل من الزجاجة والمضخة والغطاء ناجحًا لأن كلًّا منها يمر بمفرده. فما يحدد النجاح هو مسار تلامسها والنتيجة النهائية بعد تجميعها.
حدد خط الظل المرئي للمستهلك، والتوسيط، والتناسب، بدلاً من الافتراض بأن رسم المكون يحميها تلقائيًا.
قم أولاً بقياس العنق، والمضخة المركبة، والطوق، وملحق الغطاء. إذا كان الزجاج هو السبب، فاستبدله بشكل متعمد — وليس كإجراء وقائي.
يعكس الزجاج الشفاف والطلاء والبلاستيك والمعدن والرقائق المعدنية الضوء بطرق مختلفة. تعمل الشاشات على توصيل المعلومات؛ وتخضع للمعايير الفيزيائية المعمول بها.
يجب أن تمثل الموافقة نطاقًا قابلاً للتكرار، وأن تحدد شروط الأدوات والمواد والعمليات والتجميع التي تستند إليها الأدلة.
تعمل الفواصل والمسافات الفاصلة ومناطق التلامس على الحفاظ على محاذاة الزجاج والطلاء والغطاء التي نتجت عن عملية التصنيع.
قارن بين التنسيق والواجهات والعينات وتأثيرات الأدوات والديكور والتعبئة — لا تقتصر المقارنة على سعر الوحدة بمفرده.
قد يكون تغيير الملحق القابل للانعكاس أو الياقة أكثر فعالية في بعض الأحيان من تغيير القالب؛ أما في حالات أخرى، فيجب تصحيح الزجاجة. والأمر يعود إلى الأدلة.
تزداد تكلفة إعادة النظر في كل واجهة لم يتم حلها بعد أن تضاف إليها التزامات تتعلق بالأدوات والتزيين والتعبئة والشحن.
اطلب إجراء مراجعة قبل تصنيع القوالب عندما تكون الزجاجة مخصصة بشكل كبير، أو يكون الزجاج ثقيلًا بشكل غير معتاد، أو تكون الأكتاف أو الزوايا حادة، أو عندما يتعين محاذاة الغطاء والزجاجة مع هامش بصري ضئيل جدًّا. أشرك فريق الهندسة في المناقشة عندما يؤدي استخدام غطاء مغناطيسي أو ملحق معقد إلى ظهور واجهات خفية؛ أو عندما تأتي المضخة والزجاجة والغطاء من موردين مختلفين؛ أو عندما يتعين أن يتطابق اللون المعدني عبر كل من البلاستيك والألومنيوم والزاماك والرقائق المعدنية؛ أو عندما تمتد منطقة زخرفية كبيرة عبر سطح منحني.
تكتسب المراجعة نفس القدر من الأهمية عندما يكون جدول الإطلاق ضيقًا أو تكون وجهة الشحن بعيدة عن موقع الإنتاج. فهذه الظروف تقلل من هامش الوقت المتاح لإجراء التصحيحات في اللحظة الأخيرة. إذا كانت العينات متوفرة بالفعل، فلا تكتفِ بإرسال المكون الذي يبدو به عيب. بل أرسل الحزمة المُجمَّعة، ورسومات المكونات، ورقم المراجعة، والصور التي توضح كيف تتغير الأعراض. فالتحقيق الفعال يحتاج إلى سياق.
يمكن لشركة «داكسين» أن تبدأ من صورة محاكاة، أو رسم تقني، أو زجاجة مرجعية، أو عينة مادية. والغرض من ذلك ليس إجبار كل مشروع على استخدام قالب مخصص جديد، بل تحديد نقاط التفاعل الأكثر عرضة للمخاطر، وتحديد الأدلة الناقصة، واتخاذ قرار بشأن المجال الذي يجب التحقيق فيه أولاً. والمشترون الذين يقارنون مجموعة زجاجات العطور, ، حزمة موجودة بالفعل وواحدة كاملة طريقة تخصيص عبوات العطور يمكن استخدام نفس منطق المراجعة.
سواء كنت بحاجة إلى زجاجة جاهزة أو حل تغليف مخصص بالكامل، فإن فريقنا المتمرس على أتم الاستعداد لدعم مشروعك — بدءًا من تصميم الزجاجة وتزيينها وصولاً إلى الأغطية والتغليف والتسليم.
 English
 Spanish
 French
 German
 Arabic
 Italian
 Dutch
 Portuguese
 Russian
 Korean
 Japanese