Decide qué proporciones hacen que la familia sea reconocible y, a continuación, permite que se introduzcan cambios de ingeniería invisibles que favorezcan la repetibilidad.
La empresa de perfumería estaba preparando una colección destinada a transmitir una identidad de marca a través de diferentes historias olfativas. La dirección creativa apostó por un frasco rectangular de líneas sobrias, con hombros bien definidos, cristal de gran grosor, superficies mates discretas y detalles metálicos moderados. La capacidad y el diseño gráfico variarían; la gramática visual, en cambio, debía permanecer constante.
El pliego de condiciones incluía decisiones útiles sobre la marca, pero la lógica de producción era incompleta. Las imágenes de referencia mostraban la relación prevista entre el frasco y el tapón. Los valores cromáticos digitales describían el negro, el blanco y el dorado. Los archivos de diseño establecían los nombres de las fragancias y los textos del anverso y el reverso. Sin embargo, el acabado del cuello, la gama de dosificadores, la altura de instalación, la estructura del collarín, la sujeción del tapón, los límites del recubrimiento, el campo de decoración, la arquitectura de la caja de cartón y el sistema de revisión a nivel de SKU no estaban totalmente coordinados.
Por lo tanto, la primera revisión distinguió entre opciones dirigidas al consumidor de decisiones relacionadas con el sistema. La capacidad, el nombre de la fragancia y el acabado seleccionado podían contribuir a la diferenciación para el consumidor. La geometría del cuello, la plataforma del dosificador, el estilo del accionador, la forma del collarín, la interfaz del tapón y el método de homologación eran elementos candidatos a la estandarización. La labor del equipo no consistía en eliminar la variación, sino en situarla allí donde generara valor de marca y eliminarla allí donde solo generara costes o incertidumbre.
Esta distinción modificó el orden de trabajo. En lugar de presupuestar cada SKU visible como un producto independiente, DAXIN’s proceso de gestión de proyectos Podría aplicarse a una única matriz: botellas de distintos capacidades, acabados de distintos materiales, diseños gráficos de distintas fragancias, componentes de distintos proveedores y hitos de un calendario de lanzamiento compartido. El envase se aprobaría tanto verticalmente —cada referencia, desde la botella hasta la caja— como horizontalmente —cada tamaño y acabado comparado con el resto de la gama—.
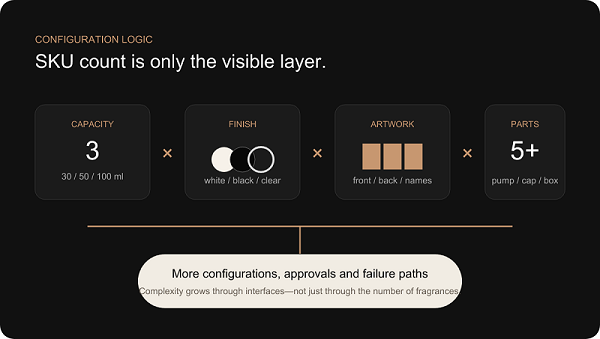
Lógica de configuración. La complejidad aumenta gracias a la combinación de tamaños, acabados, diseños y componentes, y no solo por el número de fragancias.
Añadir una fragancia no supone añadir únicamente un archivo gráfico. Puede implicar añadir un nuevo nombre en la parte delantera, un texto en la parte trasera, un panel normativo, el diseño de la caja, un código de barras, una posición de inventario, una referencia de calidad, una línea en la lista de embalaje y una ubicación en el palé. Si la nueva fragancia utiliza además otro formato o color, afecta al recubrimiento, la decoración, el diseño del frasco, el embalaje protector y las muestras de aprobación. El SKU visible es solo el nodo final de una red de control más amplia.
Imaginemos un modelo de planificación con tres capacidades de botella, ediciones con recubrimiento en blanco y negro, una edición transparente, varios diseños para la parte delantera y trasera, una bomba, un collarín, un tapón y una caja exterior. El número teórico de combinaciones no equivale al plan de producción; las marcas suelen lanzar al mercado solo un subconjunto seleccionado. Sin embargo, es imprescindible conocer todas las combinaciones permitidas y prohibidas. De lo contrario, podría empaquetarse un tapón dorado correcto con la botella equivocada, podría colocarse un diseño de 50 ml en el campo decorativo de 100 ml, o una bomba con el cuello correcto podría recibir un tubo de inmersión de la longitud equivocada.
El crecimiento es más rápido que el lineal porque existen riesgos en las interfaces. Tres capacidades dan lugar a tres diseños de botella, pero también pueden generar tres condiciones de holgura entre el tapón y la botella, tres campos de decoración, tres dimensiones de caja de cartón y tres comportamientos de estabilidad. Dos colores dan lugar a dos normas de recubrimiento, pero la comparación directa plantea una tercera cuestión: ¿expresan ambos acabados el mismo nivel de calidad superior? Cuatro diseños gráficos generan cuatro archivos, pero el control de revisiones también debe evitar la asignación cruzada entre tamaños de botella y colores.
Variación | Por qué las marcas lo quieren | Riesgo operativo | Estrategia recomendada |
Múltiples capacidades | Los formatos «Travel», «Hero» y «Value» se adaptan a distintos canales. | Las proporciones, los espacios entre tapones, los campos decorativos y las cajas pueden presentar desviaciones. | Diseña una familia relacionada y verifica todas las capacidades de montaje. |
Botellas negras, blancas y transparentes | Diferenciar las fragancias sin alterar la silueta básica. | El brillo, la opacidad, la textura y el contraste decorativo se comportan de forma diferente. | Aprobar las muestras de acabado físico representativas sobre el vidrio real. |
Varios archivos de ilustraciones | Asigna a cada fragancia su propio nombre, descripción e información reglamentaria. | Llegan a producción archivos, revisiones, posiciones o asignaciones de tamaño incorrectos. | Utiliza una matriz de SKU controlada y una confirmación visual previa a la producción. |
Componentes metálicos | Crea una firma familiar exclusiva. | El color dorado varía según el material: plástico, aluminio, zamac, recubrimiento y lámina. | Aprobar una especificación visual mediante muestras físicas específicas para cada sustrato. |
Cajas de cartón personalizadas | Apoya la narración de historias, la protección y la presentación en el punto de venta. | Es posible que las dimensiones de la caja o la información impresa en ella no coincidan con las de la botella final. | Retirar las estructuras de la caja una vez que las dimensiones del embalaje final se hayan estabilizado. |
La arquitectura del embalaje define las reglas estables que subyacen a la colección. Establece qué decisiones son comunes, cuáles pueden variar, qué dimensiones controlan los elementos posteriores y qué referencias físicas determinan el aspecto. Es el equivalente en el ámbito del embalaje a un sistema de diseño de marca: restrictivo cuando la incoherencia resultaría costosa, y flexible cuando la diferenciación tiene sentido.
La revisión del diseño comenzó por la botella, pero no se limitó a ella. El lenguaje de diseño de la botella abarcaba la transición entre el cuerpo y los hombros, la forma de la base, los radios de las esquinas y la proporción entre el cuello y el cuerpo. La decisión sobre el cuello determinó la interfaz de la bomba. La familia de bombas influyó en la altura de instalación, el actuador, el collarín y la cavidad del tapón. El tapón determinaba la anchura percibida del cierre y del inserto de la caja de cartón. Las normas de decoración establecieron las zonas del logotipo, las relaciones metálicas y el espacio libre mínimo. La arquitectura de la caja de cartón heredó las dimensiones finales y la identidad de la referencia (SKU).
La estandarización no significaba que todos los frascos tuvieran un aspecto idéntico. Un frasco de 30 ml podía tener una relación entre el cuello y el cuerpo ligeramente mayor que uno de 100 ml. Una edición en negro podía requerir un contraste del logotipo diferente al de una edición transparente. La norma era la lógica del diseño: hombros relacionados, un lenguaje básico estable, proporciones comunes en los cierres, un único toque dorado y una regla coherente para la posición del logotipo. La variación era la respuesta controlada a la capacidad, el material y el diseño gráfico.
El valor estratégico era acumulativo. Una única plataforma de bombas reducía los problemas de compatibilidad y simplificaba la planificación de los repuestos. Una envoltura común reducía la variación visual. Los principios comunes de fabricación de las cajas de cartón hacían que el desarrollo estructural fuera más predecible, incluso cuando cambiaban las dimensiones. Una única jerarquía de aprobaciones reducía las discusiones sobre qué fotografía o archivo adjunto de correo electrónico representaba la decisión más reciente.
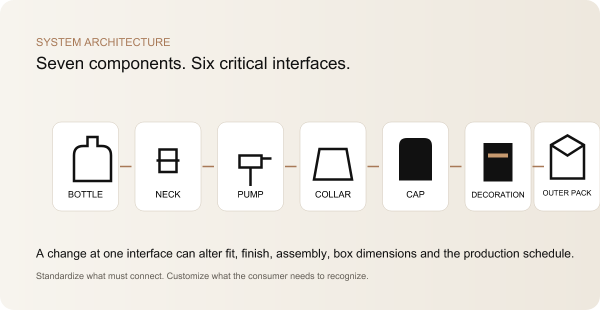
Componente | Estandarizados o personalizados | Riesgo clave | Método de control |
Cuerpo de la botella | Geometría similar en todas las capacidades; el acabado varía según el SKU. | El escalado matemático da lugar a proporciones incongruentes o a una distribución inestable del vidrio. | Planos específicos de capacidad revisados como una única familia visual. |
Acabado del cuello | Estandarizado siempre que el llenado y la capacidad lo permitan. | Incompatibilidad de las bombas o diferencias en las alturas de instalación. | Una interfaz definida entre el cuello y la bomba con verificación de la capacidad. |
Bomba y actuador | Familia común; la longitud del tubo de inmersión puede variar. | Dosificación, espacio libre, sellado o longitud del tubo incorrectos. | Especificaciones de montaje y comprobaciones del funcionamiento a nivel de botella. |
Cuello y gorra | Diseño exterior común siempre que sea posible; la retención interna puede variar. | Espacios irregulares, ajuste holgado, contacto con el actuador o desalineación. | Revisión de las tolerancias de montaje y plantillas de ajuste aprobadas. |
Decoración | Sistema de posiciones compartidas, acabados y diseño dorado; las ilustraciones pueden variar. | Variaciones en el color, el brillo y la posición del logotipo. | Discos físicos y matriz de diseño gráfico controlada. |
Embalaje exterior | Estructura habitual; el tamaño y el diseño pueden variar. | Ruidos, arañazos, etiquetado erróneo o inserto incorrecto. | Diseña teniendo en cuenta las dimensiones finales del embalaje y la lista de referencias (SKU). |
Un ordenador puede reducir un boceto de 100 ml a 50 ml y a 30 ml con una similitud matemática perfecta. Aun así, el resultado puede no funcionar como familia de botellas. La percepción humana no evalúa las proporciones únicamente como relaciones numéricas. Un cuello que parece equilibrado en la botella grande puede resultar dominante en la pequeña. Una base que transmite sensación de peso en el tamaño principal puede ocupar demasiado espacio visual en el tamaño de viaje. Los radios de los hombros que presentan un reflejo nítido en el modelo de 100 ml pueden parecer difusos al reducirlos.
La capacidad también depende del volumen interno, no solo de las dimensiones exteriores. El grosor de la base, la distribución de las paredes, la curvatura hacia arriba, la amplitud del hombro y la geometría del cuello influyen en la capacidad y el peso. Si se reducen todas las dimensiones exteriores por igual, la distribución del vidrio y la viabilidad de la fabricación no se mantienen automáticamente equivalentes. Es posible que la botella de 30 ml necesite un perfil del hombro o de la base interna ajustado deliberadamente para conservar el carácter de la gama sin imponer una sección poco práctica.
Por lo tanto, el análisis de la familia de botellas de DAXIN trató cada capacidad como un miembro de la misma familia con un lenguaje de diseño común, y no como un clon en miniatura. Se compararon la relación entre la anchura y la altura del cuerpo, el quiebre del hombro, la forma de la base y la silueta del tapón en vistas frontal, lateral y de tres cuartos. Se superpusieron los campos decorativos para comprobar si el logotipo ocupaba la misma zona perceptiva. La estabilidad de la botella y la superficie de apoyo siguieron siendo limitaciones técnicas, mientras que la masa de vidrio visible siguió siendo una limitación de la marca.
La revisión de la fabricación garantizó esa jerarquía. Los radios de esquina controlados facilitaron el desmoldeo y permitieron obtener detalles repetibles. La transición hacia la base se evaluó teniendo en cuenta el flujo del vidrio, en lugar de diseñarse como un bloque grueso arbitrario. La relación entre el cuello y el cuerpo se coordinó con el sistema de cierre antes de dar por definitiva la trayectoria del molde. Aquí es donde Desarrollo de moldes para frascos de perfume se convierte en una decisión a nivel del sistema, en lugar de la compra de un único plano.
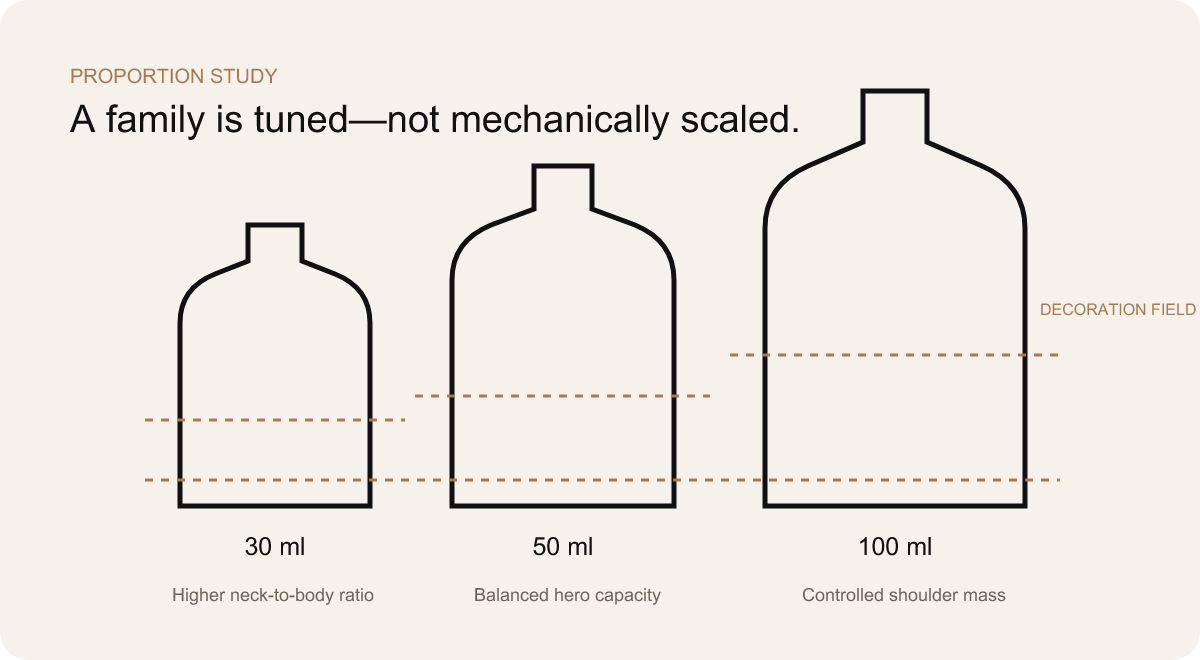
Decide qué proporciones hacen que la familia sea reconocible y, a continuación, permite que se introduzcan cambios de ingeniería invisibles que favorezcan la repetibilidad.
La capacidad nominal, las dimensiones externas, el perfil de la base y la distribución del vidrio no se pueden fijar de forma independiente.
Cada botella puede resultar atractiva por sí sola, mientras que el conjunto parece inconexo cuando las diferentes capacidades comparten una estantería.
Montaje de engaste técnicamente preciso. La copa de la bomba se moldea alrededor de un remate de engaste sin rosca; las dimensiones del collarín y la tapa se comprueban tras la instalación.
La actual oferta de DAXIN opciones de escote, cuello y cierre a medida Aunque se proporciona el contexto de abastecimiento, la decisión del caso práctico sigue siendo específica: un componente solo resulta adecuado cuando su interfaz, su aspecto, su cantidad y su proceso de fabricación se adaptan al conjunto de la familia de productos.
El sistema de cierre es el punto en el que el diseño visible se une a la realidad de la línea de llenado. La bomba de un perfume no se elige una vez que el frasco y el tapón están terminados; se sitúa entre ambos y define ambas interfaces. El cuello debe poder acoplar la bomba. La altura de la bomba instalada determina el collarín. El actuador debe funcionar con total libertad. El tapón debe fijarse correctamente sin tocar el actuador. El cierre montado debe quedar recto y crear el espacio visual previsto por encima del hombro.
En el caso de un frasco de perfume con cuello engarzado, el extremo de cristal no presenta rosca. Se engarza mecánicamente una copa de bomba metálica alrededor del perfil definido del cuello de cristal, comprimiendo el sistema de sellado contra el frasco. Mostrar un cuello roscado en un montaje con engarzado sería técnicamente incorrecto. Si, en cambio, se opta por un cuello roscado, el frasco, la bomba y la operación de llenado siguen una interfaz y un método de montaje diferentes. La especificación del proyecto debe indicar la opción concreta elegida; las palabras “cuello estándar” no son suficientes.
Siempre que las capacidades y los requisitos de liberación de la fragancia lo permitieran, una práctica habitual bomba pulverizadora de perfume variación reducida dentro de la familia. Eso no significaba que se pudiera colocar una misma bomba terminada en cada botella sin revisarla. La longitud del tubo de inmersión seguía dependiendo de la capacidad específica. Aún era necesario definir el corte del tubo, su curvatura, la dosificación, la compatibilidad de las juntas, la altura de instalación y la manipulación en la línea de llenado. La estandarización simplificó la plataforma, pero no eliminó la necesidad de validación.
El actuador y el collarín se consideraron elementos de ingeniería visibles. Un pequeño cambio en la altura de la bomba puede dejar al descubierto el collarín situado debajo de la tapa. Un collarín decorativo grueso puede reducir el espacio libre interno de la tapa. Una tapa magnética puede plantear problemas de orientación y de posición del imán. Un inserto de ajuste por fricción puede parecer suelto en una condición de tolerancia y excesivamente apretado en otra. No se trata de problemas estéticos añadidos al final, sino de características del sistema seleccionadas desde el principio.
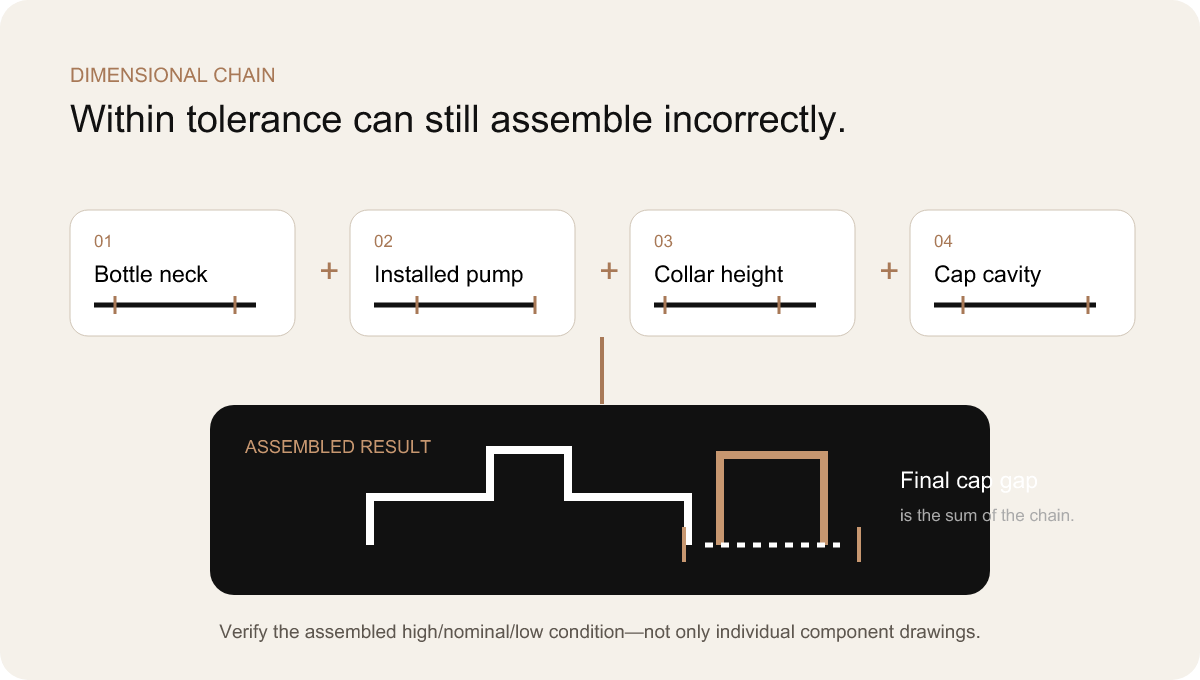
Cada componente fabricado presenta una variación dimensional permitida. El cuello de la botella puede estar ligeramente por encima o por debajo de las especificaciones. La bomba puede instalarse a diferentes alturas. El collarín y la cavidad del tapón también varían. Aunque cada pieza pueda superar su inspección individual, la combinación de sus valores por encima o por debajo de los especificados puede dar lugar a un envase montado que tenga un aspecto incorrecto o funcione mal.
Esto es la acumulación de tolerancias explicada en términos sencillos para el comprador: Variación de la botella + variación de la bomba instalada + variación del collarín + variación del tapón = resultado final del montaje. En este caso, la ecuación es más bien conceptual que numérica; no se revelan las tolerancias del proyecto. Su importancia radica en demostrar por qué no basta con un plano para cada componente. Es necesario analizar la cadena y montar el conjunto.
Los síntomas son conocidos. El tapón queda más alto en uno de los tamaños de frasco. El espacio entre el tapón y el frasco varía a lo largo del perímetro. Se hace visible un collarín metálico. El actuador roza el interior del tapón y se descarga durante el cierre. Un tapón de fricción se quita con facilidad en una muestra y queda demasiado apretado en otra. Un tapón magnético no llega a alinearse del todo. El frasco y el tapón parecen tener líneas centrales diferentes, aunque cada pieza cumpla con sus propias dimensiones.
El método de control consistía en definir las dimensiones que contribuyen al resultado visible y funcional, identificar las relaciones entre valores altos, nominales y bajos, y revisar las condiciones de montaje. Una muestra de referencia establecía el objetivo, pero el plano técnico debía describir el margen de tolerancia en torno a dicho objetivo. La aprobación de la muestra basada únicamente en un montaje ideal no permitiría detectar un conjunto que resultara arriesgado en los límites de producción.
Este razonamiento también influyó en la coordinación con los proveedores. Cuando los proveedores de botellas, bombas y tapones optimizan sus propias piezas de forma independiente, nadie se hace responsable de la diferencia final. Un socio de integración de proyectos debe hacerse cargo de la interfaz: recopilar las especificaciones pertinentes, comparar las condiciones de instalación, identificar dónde es conveniente realizar ajustes y confirmar el montaje completo antes de la producción en serie.
Componente | Dimensión importante | Posible fallo | Verificación |
Cuello de cristal | Perfil de acabado, altura y concentricidad | La bomba no encaja correctamente; el collarín o la tapa parecen estar inclinados. | Mide las dimensiones críticas del cuello y monta las botellas representativas. |
Bomba | Altura de montaje, geometría de la copa, posición del actuador | Exposición del collarín, contacto con el actuador o línea de tapón irregular. | Define el método de instalación y comprueba el estado del montaje. |
Collar | Altura total, espacio libre interior y diámetro exterior | Banda visible, interferencias o relación irregular con la tapa. | Compara los conjuntos nominales y de límites con el modelo visual de referencia aprobado. |
Gorra | Altura interior, geometría de retención, posición del imán o del inserto | Ajuste demasiado holgado o demasiado apretado, punto de parada incorrecto, balanceo o desalineación. | Comprobaciones de funcionamiento y aspecto utilizando lotes representativos de componentes. |
Botella terminada | Recubrimiento y decoración en la interfaz de cierre | Se aprecia una diferencia visual o se observan marcas en las superficies al cerrarlas. | Aprobar el acabado final y el montaje, no solo el cristal sin tratar. |
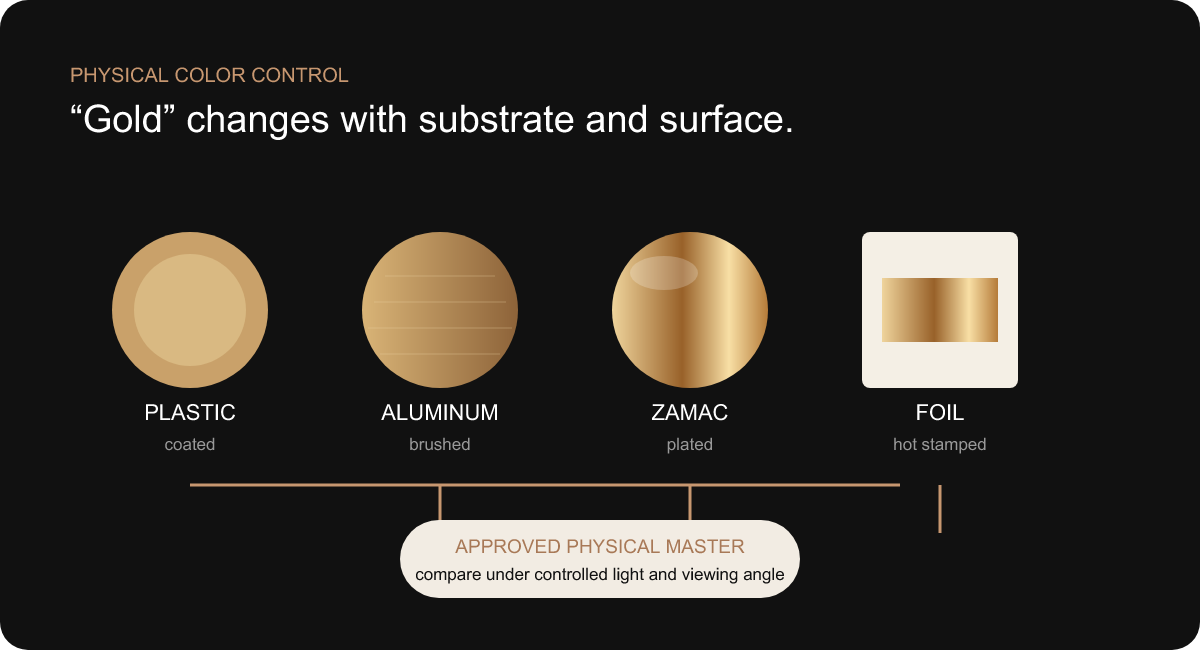
“Utilizar el mismo color dorado en todas partes” es un requisito de la marca, no una instrucción de producción. El color dorado que aparece en una tapa de plástico, una pieza de zamac chapada, un collarín de aluminio anodizado o recubierto, una lámina de estampado en caliente y la tinta impresa se consigue mediante diferentes materiales y mecanismos ópticos. Incluso cuando todos los proveedores reciben la misma referencia digital de color, los resultados físicos pueden diferir.
El sustrato modifica la forma en que la luz llega al observador. El aluminio cepillado produce reflejos direccionales. Una superficie chapada brillante actúa casi como un espejo. El plástico metalizado reproduce la textura y la geometría de la pieza moldeada que hay debajo. La lámina es fina, plana y se ve muy afectada por la superficie sobre la que se estampa. El grosor del recubrimiento, la orientación de las partículas metálicas, el brillo y la textura modifican aún más la percepción. Lo que parece coincidir bajo una luz puede parecer diferente desde otro ángulo de visión.
La solución práctica fue una cadena de referencia: dirección digital → muestras del proceso físico → modelo de referencia aprobado → comparación con la producción. La muestra digital seguía siendo útil para la comunicación, pero no podía servir como único criterio de aprobación. Las piezas representativas se observaron en conjunto bajo la misma iluminación, con la misma orientación y junto a botellas negras, blancas y transparentes. El objetivo era lograr una apariencia coordinada, no la pretensión imposible de que diferentes sustratos resultaran ópticamente idénticos.
Un componente debía servir de punto de referencia para la intención visual. Dependiendo del proyecto, este podía ser la tapa, el collarín o la lámina decorativa. El resto de procesos se adaptaban en función de ello. Si la alineación exacta resultaba poco realista, el equipo podía ajustar el brillo o separar deliberadamente los acabados para que la diferencia pareciera intencionada. Una tapa ligeramente satinada y una lámina brillante pueden coexistir si se controla su jerarquía; dos dorados brillantes casi idénticos suelen parecer un error.
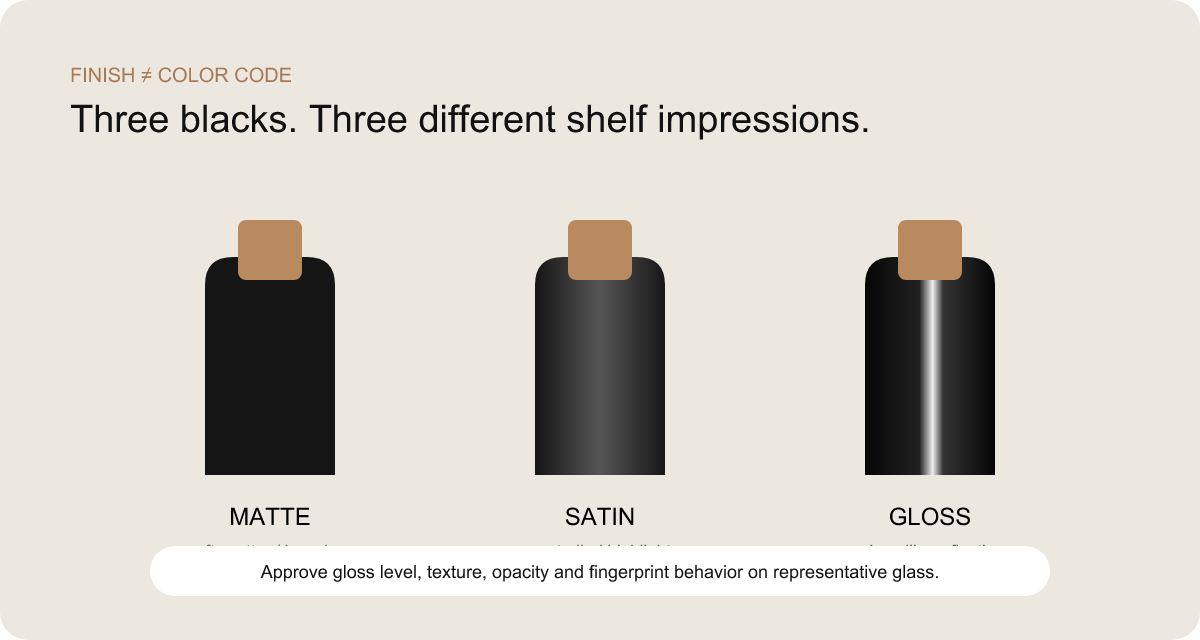
Dos botellas pueden tener el mismo color negro nominal y, sin embargo, parecer totalmente diferentes cuando se colocan una junto a otra. Una absorbe la luz y presenta una superficie seca y aterciopelada. La otra produce amplios reflejos satinados. Una tercera muestra un brillo irregular en el hombro o adquiere un tono grisáceo donde el recubrimiento se vuelve más fino. El sistema Pantone por sí solo no describe esas diferencias.
El control del acabado mate de alta calidad incluye el nivel de brillo, la microtextura, el espesor del recubrimiento, la opacidad, la influencia del sustrato, el curado y el comportamiento durante la manipulación. El cristal transparente que hay debajo puede hacer que un recubrimiento negro fino parezca menos profundo en los bordes. El blanco puede requerir suficiente opacidad para evitar un tono frío o translúcido. Los hombros curvados captan la luz direccional de forma diferente a los paneles planos. Una capacidad mayor puede mostrar más variación en la superficie, simplemente porque presenta un campo más amplio.
Por lo tanto, los programas en blanco y negro se evaluaron sobre geometrías representativas de las botellas, y no solo sobre muestras planas de color. En el análisis se tuvo en cuenta cómo se desplazaba el acabado desde el panel frontal hasta las esquinas y el hombro, si el borde de la base permanecía limpio, si la decoración lograba un contraste suficiente y si las huellas dactilares alteraban la impresión que causaba en el lineal. El brillo se evaluó comparando las muestras una al lado de la otra bajo una iluminación fija, en lugar de describirlo con términos subjetivos como “suave” o “lujoso”.”
La coherencia no exigía que el negro y el blanco se comportaran de forma idéntica. Es posible que el blanco necesite una capa de recubrimiento diferente para alcanzar la opacidad; el negro, por su parte, puede revelar con mayor intensidad las marcas de manipulación. El requisito del sistema era que cada acabado cumpliera con su norma física aprobada y que ambos transmitieran el mismo nivel de calidad previsto.
Estas decisiones estaban relacionadas con Decoración y acabado de botellas. El proceso de aplicación del logotipo, la adherencia de la lámina, la opacidad de la impresión y el enmascaramiento dependen de la superficie acabada. El recubrimiento no puede aprobarse de forma aislada y dar por sentado que admite cualquier tipo de decoración sin modificaciones.
Los errores en el diseño gráfico suelen considerarse errores administrativos. En una colección de perfumes con múltiples referencias, se trata de fallos en la calidad del producto. Un nombre de fragancia incorrecto en un frasco correcto no puede considerarse aceptable tras la inspección. Un panel trasero destinado a un mercado equivocado puede afectar al cumplimiento normativo. Un logotipo colocado ligeramente más alto en un formato concreto puede alterar toda la línea de estantería.
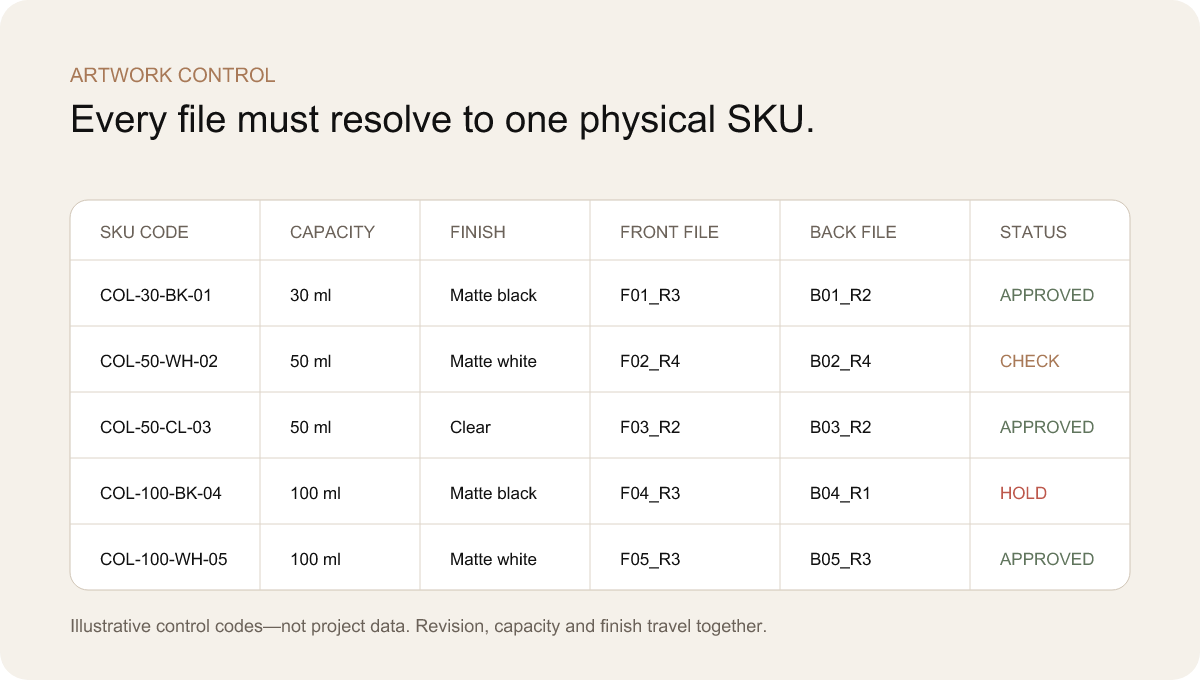
Los hilos de correo electrónico no constituyen un sistema de control. Los nombres de archivo como “final”, “final-nuevo” y “final-aprobado-2” no determinan qué diseño corresponde a qué formato, acabado o mercado. El proyecto requería una matriz que relacionara un código SKU con el tamaño de la botella, el acabado, el archivo de la parte delantera, el archivo de la parte trasera, el proceso de decoración, la revisión y el estado de aprobación. Un archivo de producción solo podía liberarse cuando la fila estuviera completa.
La colocación de los elementos gráficos se basaba en normas de diseño, en lugar de en conjeturas visuales independientes. El logotipo podía alinearse con una zona óptica definida, medida a partir de un elemento fijo de la botella. El tamaño del texto podía mantenerse constante en todas las capacidades o variar dentro de un rango controlado, dependiendo del sistema de la marca. Lo importante era definir la lógica. Copiar una dimensión absoluta en todas las botellas puede quedar mal; centrar cada elemento gráfico a ojo puede provocar desviaciones.
La matriz también separaba la aprobación del contenido de la viabilidad del proceso. Los equipos de marca y de cumplimiento normativo aprobaron el texto y la jerarquía. Las pruebas de decoración confirmaron el grosor de las líneas, la transferencia del laminado, la opacidad de la tinta, el registro y la adhesión sobre la superficie real. Un PDF correcto no garantiza que las líneas metálicas finas puedan repetirse en una botella mate curvada. Se necesitaban ambas aprobaciones.
Antes de la producción, se realizaba una comprobación visual de todos los elementos de la línea: representación de la botella o fotografía, acabado, diseño de la parte delantera y trasera, capas de impresión, revisiones y código SKU. Ese paso no era una mera gestión decorativa del proyecto, sino que proporcionaba a los departamentos de compras, producción, inspección y embalaje una identidad de producto común.
Un programa con múltiples referencias puede consumir presupuesto y tiempo si se producen todas las combinaciones posibles desde el principio. Este enfoque genera muchas muestras, pero aporta poco aprendizaje. Cuando cambia un acabado, la unión de la tapa o la posición del diseño, es posible que la marca tenga que repetir la misma corrección en todo el conjunto de muestras.
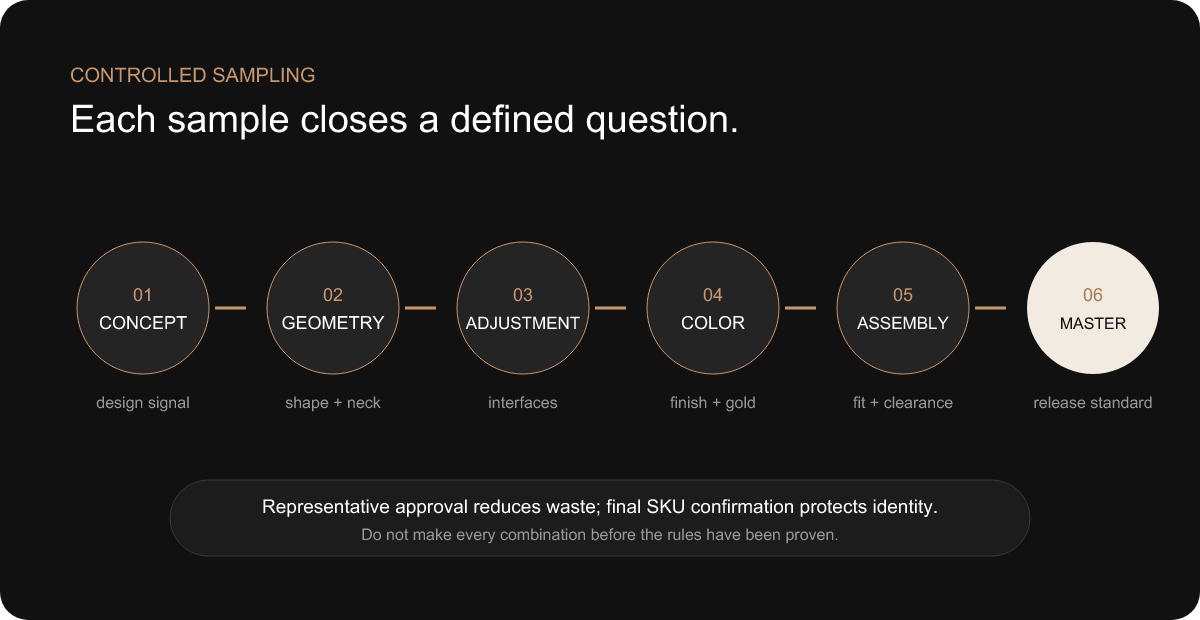
La alternativa era la aprobación por parte de un representante. Se seleccionaron las primeras muestras para poner a prueba el sistema: una capacidad que pusiera de manifiesto la proporción, una superficie amplia que revelara las variaciones en el recubrimiento, una botella pequeña que comprobara el espacio del logotipo, una botella negra que pusiera a prueba el contraste con el dorado, una botella blanca que comprobara la opacidad y un cierre montado que representara el espacio más delicado entre el tapón y el frasco. Cada muestra iba acompañada de una pregunta por escrito.
Se revisó la geometría antes de abordar la variedad decorativa. Una primera botella o una muestra representativa del molde permitía establecer las proporciones del cuerpo, la relación con el cuello, el comportamiento en posición vertical y la forma del cierre. Se realizaron ajustes técnicos, mientras que las decisiones posteriores dependían en menor medida de la forma. A continuación, en las pruebas de acabado se compararon las versiones en negro, blanco y cualquier referencia transparente bajo condiciones de iluminación controladas. Las pruebas de montaje combinaron la botella, la bomba, el collarín y el tapón. Las pruebas de diseño gráfico establecieron el grosor y la posición de las líneas. Solo una vez que esas normas quedaron definidas se aplicó el resto de la gama de referencias.
La aprobación preliminar no sustituía a la confirmación definitiva de la referencia (SKU). Cada fragancia seguía requiriendo la asignación correcta de la identidad, el texto y el material gráfico. Cualquier envase con una geometría singular requería una revisión dimensional y de montaje. Cualquier acabado o proceso que no figurara en el conjunto aprobado requería su propia prueba física. La estrategia diferenciaba preguntas que se pueden responder una sola vez para toda la familia de preguntas que hay que responder para cada SKU.
Esto hizo que el muestreo resultara estratégicamente inteligente. Una muestra resultaba útil cuando eliminaba un riesgo u obligaba a tomar una decisión. Una muestra perfecta que se limitara a repetir una condición ya aprobada aportaba menos valor que una muestra deliberadamente compleja que pusiera de manifiesto un problema de interfaz antes de la producción. Por lo tanto, el registro de muestreo del equipo recogía la pregunta, las pruebas, la decisión, la persona responsable de la aprobación y el efecto sobre otras referencias.
La arquitectura del cuello y el dosificador, el lenguaje de diseño del tapón, el efecto dorado y la lógica de la ubicación del logotipo pueden definirse a partir de modelos representativos seleccionados.
El nombre de la fragancia, el texto de la parte posterior del envase, el código de barras, el contenido comercial y la asignación de capacidad siguen siendo responsabilidades a nivel de SKU.
Cualquier nuevo sustrato, proceso, geometría o condición del proveedor requiere pruebas que lo justifiquen, en lugar de basarse en una aprobación ya existente.
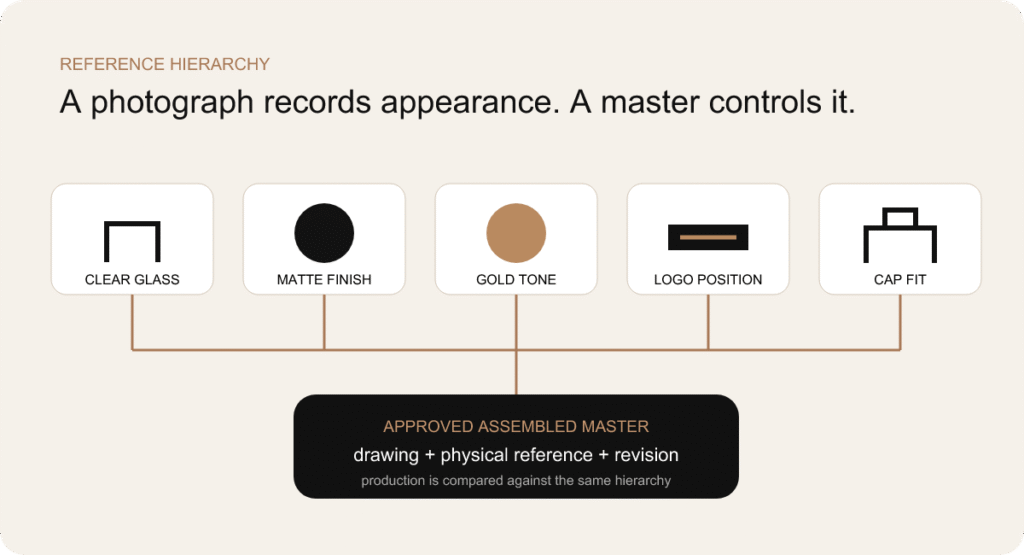
Jerarquía de referencias. Los soportes físicos contienen información sobre la superficie y el montaje que las fotografías no pueden conservar de forma fiable.
Algunos atributos del embalaje pueden controlarse adecuadamente mediante planos y archivos digitales. La capacidad, las dimensiones críticas, los trazados de las ilustraciones y los códigos SKU deben figurar en las especificaciones documentadas. Otros atributos —como la textura mate, la reflectividad metálica, el ajuste táctil de la tapa y la relación visual de un embalaje montado— pierden información importante cuando se plasman en una fotografía.
El sistema de muestras de referencia conectaba ambos tipos de pruebas. Una botella transparente homologada representaba el aspecto y la geometría aceptables del vidrio. Las muestras de referencia en blanco y negro representaban el color, la opacidad, el brillo y la textura. Una muestra de referencia dorada servía de referencia visual para todos los materiales. Una muestra de referencia de diseño establecía la posición, la escala y el comportamiento del proceso. Una muestra de referencia montada mostraba el ajuste del tapón, la exposición del collarín y la relación general homologada.
Un objeto físico sin una revisión es ambiguo. Por lo tanto, la muestra debía etiquetarse y vincularse a planos y bocetos controlados. Del mismo modo, un plano sin el objeto aprobado no podía transmitir todos los atributos sensoriales. Juntos constituían la norma de aprobación: qué es el componente, qué aspecto debe tener y qué tacto debe ofrecer, y qué versión es la válida.
En el caso de una colección con múltiples referencias, la jerarquía evitaba la multiplicación de muestras. Una pieza maestra con acabado negro podía servir de referencia para varias piezas si el sustrato y las condiciones del proceso eran equivalentes. Una pieza maestra de cierre montada podía establecer el espacio preferido, mientras que los ensamblajes específicos para cada tamaño verificaban que la familia lo cumpliera. La pieza maestra era un nodo de control, no una pieza de museo.
Los distintos procesos de envasado tienen una lógica económica de lotes diferente. La producción de vidrio, el recubrimiento, la impresión, las bombas, los tapones moldeados, las piezas metálicas chapadas y las cajas de cartón pueden requerir cada uno una cantidad mínima diferente. Tratar cada SKU como independiente puede convertir una colección manejable en un exceso de stock: cada fragancia conlleva su propio lote de frascos, su propio lote de tapones, su propia configuración de decoración y su propia tirada de cajas de cartón.
La optimización del pedido mínimo (MOQ) comenzó buscando puntos en común ocultos. Si varias referencias (SKU) compartían el mismo molde de botella y el mismo cuello, el vidrio sin decorar podía planificarse como una familia. Una bomba, un actuador y un collarín comunes redujeron el número de pedidos de componentes. Una arquitectura de tapón compartida concentró el volumen de utillaje y acabado. Las fragancias podían diferenciarse mediante el diseño gráfico y programas de acabado seleccionados, en lugar de multiplicar cada pieza estructural.
La agrupación por colores también era importante. Fabricar todas las variantes de frascos en negro mate siguiendo una secuencia controlada puede resultar más eficiente que tratar el negro como un micropedido independiente para cada fragancia. La misma lógica se puede aplicar al blanco. La decoración y el diseño siguen dividiendo el lote en referencias, pero el acabado inicial se planifica para toda la colección. Que esto sea posible desde el punto de vista comercial y técnico depende de la ruta de proceso concreta y debe confirmarse con los proveedores.
El lanzamiento por fases era otra opción cuando la demanda era incierta. Una marca podía establecer la arquitectura completa, pero lanzar primero el producto estrella y añadir envases de viaje o formatos más grandes tras analizar el mercado. Este enfoque solo resulta útil si la primera referencia se diseña teniendo en cuenta las interfaces futuras. Una primera botella que limite a la marca a un cuello, tapón o diseño de envase únicos podría encarecer la expansión posterior.
El componente individual más barato no era necesariamente la opción más económica. Una bomba de menor precio con una altura de instalación diferente podría requerir un nuevo collarín y un nuevo inserto para la tapa. Una tapa con un pedido mínimo bajo procedente de otro proveedor podría suponer la introducción de un segundo proceso de chapado en oro y una nueva norma de inspección. El coste total del proyecto incluye el utillaje, las muestras, la puesta a punto, el control de calidad, el exceso de existencias, la coordinación, el transporte y el riesgo de retrasos.
Principios del diseño comercial
Los cuellos, los bombos y las fundas de tapón compartidos suelen pasar desapercibidos para el consumidor, pero influyen considerablemente en la compra y el montaje. Las piezas comunes pueden mejorar la uniformidad y concentrar las cantidades de los pedidos sin que la colección dé una impresión de ser genérica.
La diferenciación visible puede mantenerse en las proporciones de la botella, los acabados, el diseño gráfico, el tratamiento de la superficie del tapón y el embalaje exterior. El límite adecuado depende de la idea de marca: personalizar lo que el consumidor puede ver o sentir, y estandarizar los elementos que deben funcionar de forma discreta.
La fabricación de utillaje no es sinónimo de seriedad. Es una inversión que debería generar una ventaja significativa y repetible. Un molde de botella a medida puede garantizar una silueta distintiva, una distribución del peso o un lenguaje de diseño propio. Un tapón a medida puede crear un objeto táctil memorable. Sin embargo, crear utillaje para cada capacidad y componente antes de que se haya demostrado la eficacia de la arquitectura de la colección puede suponer un gasto fijo en características que el consumidor apenas percibe.
El proyecto comparó tres opciones. Una familia de botellas estándar ofrecía la vía más rápida para validar el acabado, el diseño gráfico, el cierre y la respuesta del mercado. Una opción semipersonalizada combinaba un cuerpo de vidrio ya existente con un tapón, una decoración o una caja distintivos. Una opción totalmente personalizada creaba una nueva geometría de la botella y, potencialmente, nuevos elementos de cierre. Cada opción se evaluó en función del valor del diseño, el riesgo técnico, el volumen, los plazos, los planes futuros de referencias y la inversión total en el envase.
La decoración se tenía en cuenta antes del moldeado, siempre que pudiera transmitir la marca de forma eficaz. Un recubrimiento mate, un logotipo metalizado discreto y un diseño de tapón bien definido pueden transformar una botella ya existente que tenga buenas proporciones. Por el contrario, si la propia silueta era el principal elemento identificativo de la marca, la decoración no podía sustituir a un molde a medida. La pregunta no era “¿Se puede personalizar esto?”, sino “¿Mejorará esta personalización el reconocimiento por parte del consumidor lo suficiente como para justificar sus requisitos de diseño y las obligaciones de producción?”.”
Las decisiones relativas a los moldes también se secuenciaron. No se debe dar por finalizada la diseño de una tapa exterior a medida antes de conocer la plataforma de la bomba y la altura de instalación. Tampoco se debe fabricar un nuevo inserto de cartón basándose en una representación idealizada. Los moldes de botellas de diferentes capacidades deben someterse a una revisión conjunta, de modo que el segundo molde no ponga de manifiesto una regla de proporciones que falte en el primero.
Componente | Visibilidad para el consumidor | Riesgo técnico | Valor de personalización | Recomendación |
Silueta de una botella | Muy alto | Puntos fuertes: molde, distribución del cristal, peso y proporciones del cuello | Alto cuando la forma es el elemento distintivo principal de la marca | Herramienta personalizada solo una vez que se hayan definido la geometría de la familia y el caso de volumen. |
Acabado del cuello | Nivel bajo tras el montaje | Muy alta: compatibilidad entre la bomba y el llenado | Normalmente bajo | Se aplicará la norma, salvo que un requisito documentado relativo al llenado o al diseño justifique un cambio. |
Plataforma de bombeo | Medio durante el uso | Muy alto: sellado, dosificación, altura y montaje | Experiencia moderada en la aplicación mediante pulverización | Elige una familia de diseño contrastada; personaliza con cuidado el tratamiento de los actuadores visibles. |
Exterior de la tapa | Muy alto | De medio a alto: retención, peso, holgura, acabado | Gran potencial táctil y visual | Invierte en lo que hace que la gorra sea única; mantén controlada la interfaz interna. |
Collar | De baja a media | En lo alto de la pila de alturas | Normalmente moderado | Unificar la forma y el acabado; evitar variaciones ornamentales que creen nuevas alturas. |
Decoración | Alta | Medio: adherencia, alineación, opacidad y repetibilidad | Nivel elevado con una alteración estructural relativamente baja | Utilizarlo como principal factor diferenciador de la referencia (SKU) tras las pruebas de proceso físico. |
Comercio minorista caja | Precio máximo en el momento de la compra | Talla: ajuste, protección, identidad del estampado | Excelente para la narrativa y los vídeos de unboxing | Adapta el diseño al paquete final y reutiliza la lógica estructural en todos los tamaños. |
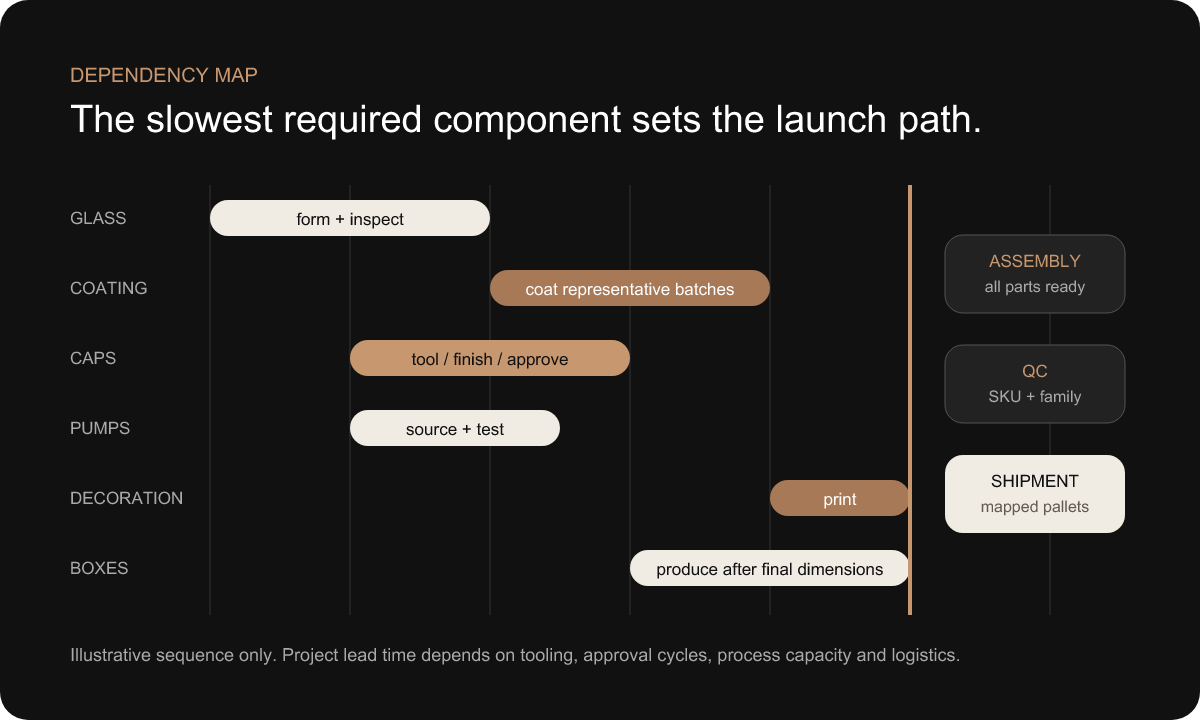
La fabricación completa de un envase de perfume depende de procesos con plazos distintos. El vidrio puede requerir la preparación del molde y un plazo de producción. El recubrimiento se realiza una vez aprobado el vidrio. La decoración se lleva a cabo tras el recubrimiento correcto. Las bombas y los tapones pueden fabricarse en paralelo una vez aprobadas las uniones y los acabados. La caja de venta al por menor depende de que las dimensiones finales sean estables y del diseño gráfico definitivo. El montaje, el control de calidad y el envío esperan a que se completen todas las fases necesarias.
Por lo tanto, el calendario del proyecto distinguía entre los trabajos que podían iniciarse antes y aquellos que, de iniciarse antes de tiempo, darían lugar a trabajos de corrección. El aprovisionamiento de las bombas podía comenzar una vez que el cuello y la indicación de la dosis estuvieran definidos. El diseño de la tapa podía avanzar en función de las dimensiones de la bomba ya instaladas. Las pruebas de color podían realizarse con vidrio representativo. El diseño gráfico del cartón podía desarrollarse en paralelo, pero el utillaje estructural y las dimensiones definitivas del inserto debían esperar a que la botella y la tapa estuvieran terminadas.
La ruta crítica era la cadena más larga de tareas interdependientes necesarias para el envío, no simplemente el componente con el plazo de entrega más largo según el presupuesto. La fabricación de un tapón podía llevar más tiempo que la creación del diseño gráfico, pero una aprobación lenta del diseño podía retrasar igualmente la decoración y la fabricación de las cajas de cartón. Un molde de botella podía estar listo, mientras que un cambio de última hora en la bomba obligaba a replantearse las decisiones sobre el collarín y el tapón. El calendario necesitaba responsables claros y fechas de aprobación, no una simple promesa optimista de entrega.
La secuenciación también garantizó la uniformidad de los acabados metálicos y mates. Se tomaron muestras de los componentes con acabados dorados similares y se compararon antes de iniciar los procesos de producción a gran escala por separado. Los lotes de recubrimiento en blanco y negro se planificaron en función de la disponibilidad de las referencias. En las reuniones previas a la producción se confirmó qué revisión del diseño, qué muestra maestra y qué lote de componentes controlaban cada línea de producción. Cuando las dependencias estaban claras, la producción en paralelo permitió ahorrar tiempo sin que la incertidumbre se tradujera en exceso de existencias.
No se establece aquí una duración universal del proyecto. Los plazos varían en función de si se trata de productos en stock o a medida, la complejidad del utillaje, el número de capacidades, los comentarios sobre las muestras, los procesos de decoración, la capacidad de producción y la logística. El comprador debe solicitar un calendario basado en las dependencias que indique cuándo debe tomar sus decisiones y qué aspecto pendiente condiciona el lanzamiento.
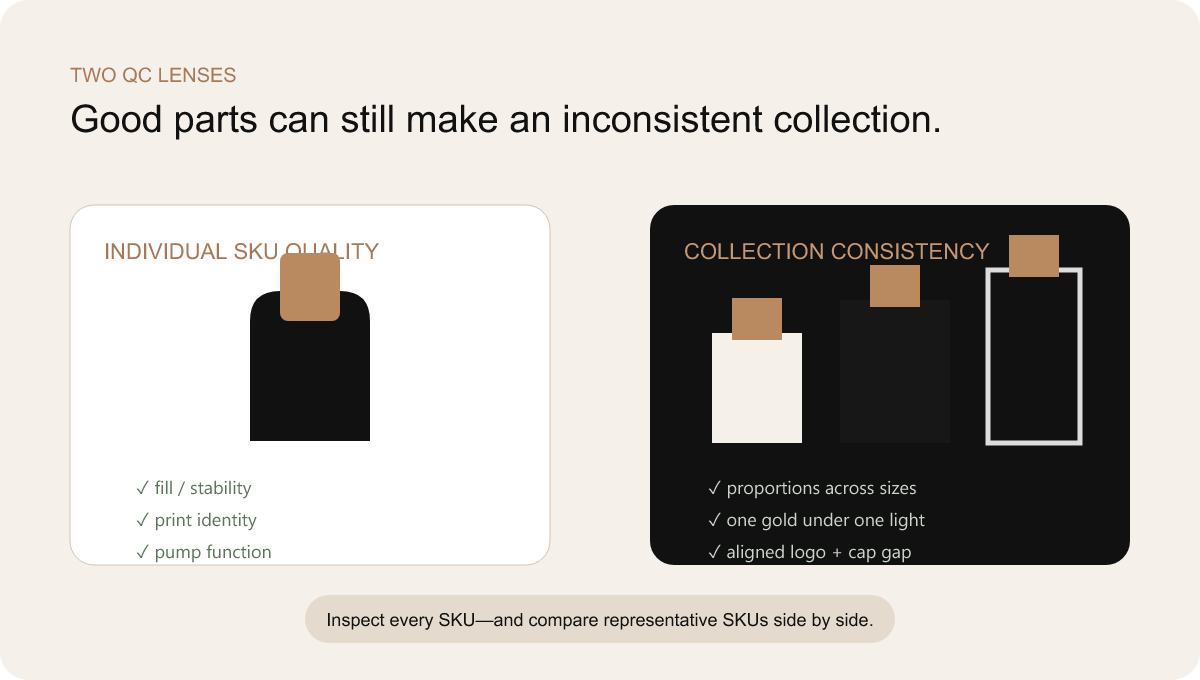
La inspección tradicional consiste en determinar si un artículo cumple con sus especificaciones. Una colección con múltiples referencias (SKU) plantea una segunda pregunta: ¿los artículos, que por separado son aceptables, mantienen su uniformidad cuando se comparan entre sí? Esta diferencia entre la calidad de cada producto y la uniformidad a nivel de colección fue fundamental para el plan de control.
Cada SKU seguía requiriendo sus propios controles: botella y capacidad correctas, acabado, identidad del diseño gráfico, ajuste de la bomba y el tapón, posición de la decoración, configuración del embalaje y características funcionales requeridas. Una “SKU de referencia” no podía representarlo todo. La botella blanca de 30 ml podía pasar la inspección, mientras que una botella negra de 100 ml presentaba un perfil posterior incorrecto o un espacio inadmisible en el tapón.
A continuación, se analizaron las relaciones mediante una comparación horizontal. Se colocaron juntas botellas negras de diferentes capacidades para comparar el brillo y la profundidad. Se examinaron las botellas blancas para evaluar su opacidad. Los tapones y la decoración metálica se evaluaron bajo la misma luz. Se observó la posición del logotipo a lo largo de la línea de base de la estantería. Se compararon los espacios entre los tapones montados y las relaciones entre el cuello y el hombro de las botellas de distintos tamaños. Estas comprobaciones revelaron desviaciones que una inspección componente por componente podría pasar por alto.
Las referencias de inspección seguían la misma jerarquía establecida durante el muestreo: planos controlados y archivos para los atributos medibles o identificables; patrones físicos para los atributos sensoriales y relacionales. Las fotografías servían de respaldo a los registros, pero no sustituían a los objetos aprobados. El equipo de calidad también necesitaba tener acceso a la matriz de SKU para que la identidad correcta del producto se tratara como una característica de calidad.
La oferta pública de DAXIN gestión de la calidad Esta capacidad proporciona el contexto de la empresa. Las fases de inspección específicas de cada proyecto, los equipos, los criterios de aceptación y los resultados deben confirmarse a partir de los registros antes de que se hagan constar en un caso publicado. Este borrador evita deliberadamente mencionar una tasa de aprobación, una norma de ensayo o una estadística de rechazo.
La existencia de múltiples referencias (SKU) conlleva una última serie de riesgos una vez finalizada la fabricación. Las botellas con siluetas similares pueden confundirse antes de la decoración. Los productos terminados pueden introducirse en las cajas equivocadas. Las bombas, tapones o collares independientes pueden embalarse en cantidades que no coinciden con las de las botellas. Los palés mixtos pueden llegar sin una lista de contenido. Una cantidad de recambio puede integrarse en el recuento principal y pasar desapercibida.
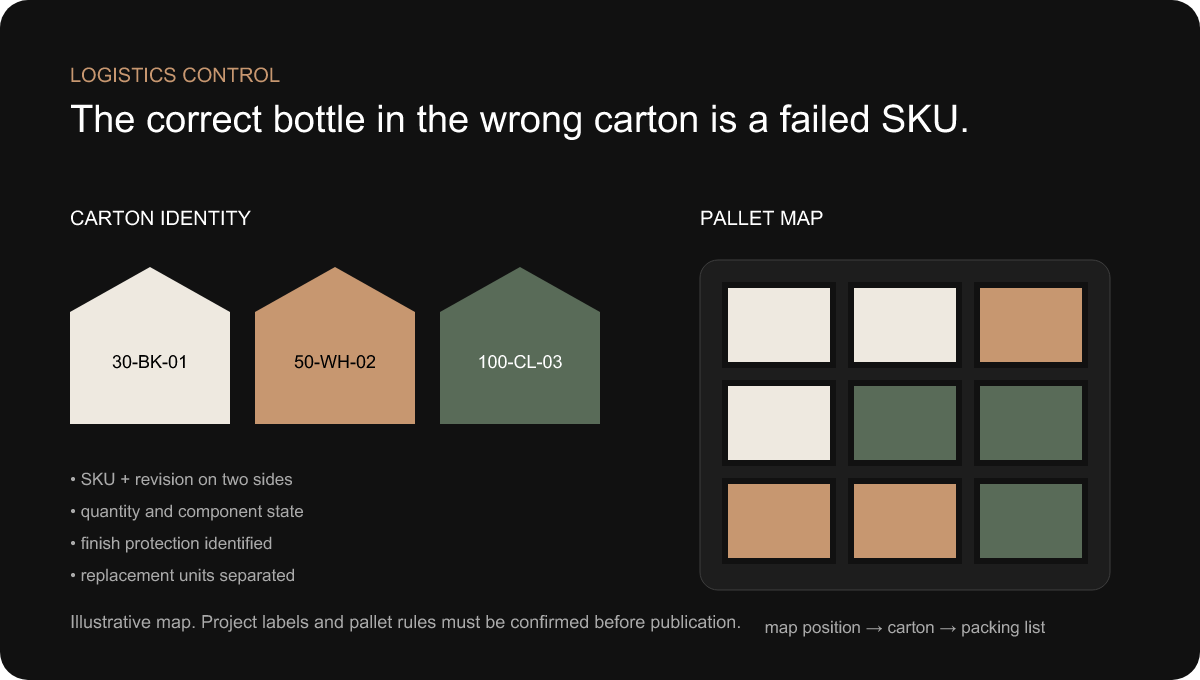
Por lo tanto, la identificación de cada caja incluía el código SKU controlado, la descripción, la cantidad, el estado de los componentes y la revisión, cuando procedía. Las etiquetas eran legibles desde más de un lado, por lo que los equipos del almacén no tenían que girar cada caja. Cuando varios acabados parecían similares a través del envoltorio protector, las indicaciones de color o los códigos ayudaban a evitar errores de selección sin necesidad de sustituir la etiqueta oficial.
Los mapas de palés relacionaban la ubicación de las cajas con la lista de embalaje. Esto resultaba especialmente útil cuando el cliente o el encargado del llenado necesitaban una secuencia de descarga planificada, cuando varios mercados o fragancias compartían un contenedor, o cuando las unidades de sustitución se separaban. Los palés mixtos se consideraban una configuración deliberada y no una improvisación en el momento de la carga.
La protección se diseñó teniendo en cuenta la superficie decorada ya terminada. Los separadores, fundas, bandejas y cajas de cartón debían evitar el contacto entre las piezas de vidrio, la abrasión de las tapas y la presión sobre la decoración más delicada. Un embalaje que sea seguro, ya que el vidrio transparente puede rayarse tras un recubrimiento mate o una impresión metálica. Las cajas de venta al por menor también necesitaban protección contra el aplastamiento y la fricción durante la exportación.
Una botella excelente entregada en una caja con un código de referencia (SKU) erróneo sigue siendo un proyecto fallido. Por ello, el control logístico utilizó la misma matriz que los departamentos de diseño y producción, cerrando así el ciclo desde la identidad digital hasta el envío físico. DAXIN’s servicios de distribución y almacenamiento es el recurso interno natural para los compradores que evalúan esta fase.
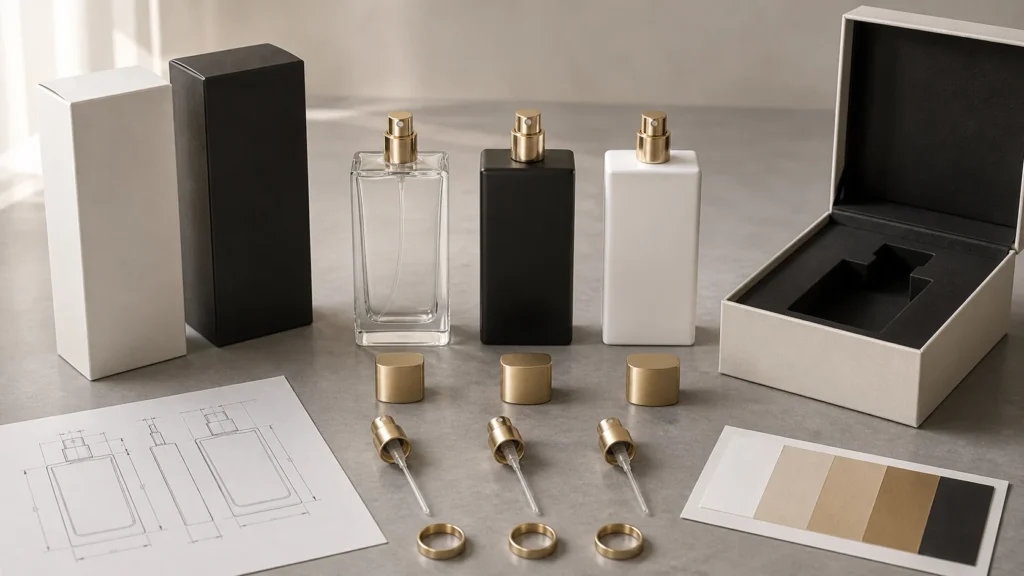
Visualización conceptual; no es una fotografía del proyecto. El sistema definitivo agrupa la familia de botellas, los componentes de cierre, las referencias de acabado, los planos y el embalaje exterior en una única estructura de homologación.
La solución definitiva no se definió por un único elemento llamativo. Su valor residía en unas relaciones bien controladas: una familia de botellas coherente en todas las capacidades; una plataforma estandarizada de cuellos y dosificadores, siempre que fuera compatible; un diseño coordinado del collarín y la tapa; normas físicas para los colores negro, blanco y dorado; material gráfico vinculado a una matriz de referencias de producto (SKU); distribución de muestras por fases; referencias maestras; flujos de producción sincronizados; controles de calidad a nivel de colección; y embalaje para la exportación planificado.
Esta arquitectura permitía mantener una variación visible. Las fragancias podían utilizar nombres diferentes, diseños y tratamientos superficiales seleccionados. Las capacidades podían adaptarse en función de su finalidad. El embalaje exterior podía adaptarse a diferentes estrategias de venta al por menor. Sin embargo, la plataforma mecánica oculta y el lenguaje de aprobación se mantuvieron lo suficientemente estables como para preservar la coherencia de la familia.
El sistema integrado también hizo que el proceso de iteración resultara más útil. Si una comparación con el modelo de referencia fallaba, el equipo sabía qué referencia servía de base para la decisión. Si una tapa quedaba demasiado alta, la cadena de tolerancia identificaba las dimensiones y los componentes implicados. Si se modificaba el diseño gráfico, la matriz de referencias mostraba todos los productos afectados. Los problemas se convirtieron en decisiones trazables, en lugar de simples peticiones generales de “hacer que encajara”.”
La imagen conceptual que se muestra a continuación ilustra esa lógica de aprobación. No se trata de pruebas documentales del proyecto anonimizado. Antes de su publicación, DAXIN deberá sustituir o complementar las imágenes conceptuales con fotografías verificadas del proyecto: familia de botellas, muestras físicas de acabados, tapones montados, comparación de calidad y embalaje para exportación, todas ellas autorizadas tras respetar la confidencialidad del cliente.
La lógica de cuello, bomba, envoltura de cuello y tapón reduce el trabajo repetitivo relacionado con la compatibilidad.
La capacidad, el acabado, el diseño gráfico y la historia que transmite la caja son factores que marcan la diferencia para el consumidor.
Los archivos maestros, las revisiones y la matriz de SKU facilitan la realización de pedidos de reposición y futuras incorporaciones.
No se afirma que exista un retorno numérico de la inversión, ya que no se han facilitado los registros del proyecto necesarios para justificarlo. Sin embargo, el valor empresarial cualitativo puede describirse a través de la propia arquitectura.
La complejidad del desarrollo se hizo más evidente. El cliente podía distinguir entre una decisión relacionada con la marca y otra relacionada con la interfaz, y ver qué aprobación afectaba a varias referencias de producto. El departamento de compras obtuvo un mapa de componentes más claro, en lugar de tratar cada fragancia como una lista de materiales independiente. El uso de dosificadores comunes, la lógica de cierre y las referencias de acabado redujeron el número de estándares únicos que había que mantener.
El riesgo de compatibilidad ya se había abordado anteriormente. El cuello, la bomba, el collarín y la tapa se revisaron como una cadena ensamblada, en lugar de detectarse en el montaje final. Las decisiones sobre el color pasaron de basarse en argumentos digitales a basarse en referencias físicas. La identidad gráfica se vinculó a la producción y al embalaje. El calendario mostraba las dependencias, lo que permitía que el trabajo avanzara en paralelo, al tiempo que se protegían los elementos que requerían una decisión previa estable.
La presentación en el lineal mejoró porque la colección se evaluó en su conjunto. Se compararon lado a lado la proporción, el color dorado, el acabado mate, la posición del logotipo y los espacios entre las tapas. La uniformidad de la gama premium pasó a ser un resultado garantizado con referencias concretas, y no una esperanza subjetiva de que las piezas adquiridas por separado encajaran entre sí.
La expansión futura resultó más fácil de evaluar. Se podía incorporar una nueva fragancia al sistema de diseño y acabado. Una nueva capacidad podía heredar la plataforma de cuello y cierre, al tiempo que se sometía a un estudio de proporciones minucioso. Los pedidos posteriores podían basarse en plantillas controladas y revisiones. La arquitectura no eliminó el trabajo de desarrollo, sino que evitó que cada nueva incorporación tuviera que empezar desde cero.
La coordinación con los proveedores también se simplificó. En lugar de pedir a cada proveedor que optimizara una pieza aislada, una estructura de proyecto definió el resultado final del montaje. Esa es la diferencia entre comprar componentes y desarrollar una solución de envase para perfumes. El valor no radica en que todos los procesos se desarrollen en un mismo edificio físico, sino en que alguien se responsabilice de los límites entre los procesos.
El marco del proyecto ha permitido extraer conclusiones que van más allá de un único estilo de botella. Resultan útiles a la hora de dar instrucciones a un Desarrollo de frascos de perfume personalizados colaborar, comparar las propuestas de los proveedores o planificar la próxima fragancia antes de que se lancen las primeras.
Analiza la botella, el cuello, el dosificador, el collarín, el tapón, la decoración, el diseño gráfico y la caja antes de dar el visto bueno al primer producto visible. Es precisamente en las interrelaciones donde suelen surgir los costes y los fallos de última hora.
Un cuello y un dosificador comunes pueden mejorar el proceso de compra, el montaje y la uniformidad sin mermar el valor de marca de los acabados, el diseño gráfico o el embalaje exterior.
Una silueta distintiva, el tacto de la gorra y una decoración sobria suelen generar más reconocimiento que una interfaz técnica única que queda oculta bajo la gorra.
El brillo, la textura, el reflejo metálico y el ajuste de la gorra no pueden evaluarse de forma fiable mediante pantallas sin calibrar ni fotografías tomadas con el móvil.
Un oro digital no equivale a un oro físico. Define un punto de referencia, compara las piezas reales bajo una iluminación controlada y decide si las diferencias son aceptables o intencionadas.
Es posible que la botella, el dosificador, el collarín y el tapón superen la inspección por separado, mientras que el conjunto no la supere. Comprueba la cadena en condiciones representativas.
La denominación de archivos, el control de revisiones, las etiquetas de las cajas y los mapas de palés no son meros extras administrativos. Determinan si el producto físico correcto llega al mercado correcto.
Un componente que genere otra herramienta, acabado, ciclo de muestras o interfaz puede aumentar el coste total, incluso cuando su precio unitario presupuestado sea inferior.
El primer frasco define una plataforma. Confirma que su cuello, la lógica del tapón, las reglas de proporción y el sistema de aprobación puedan adaptarse a posibles capacidades o fragancias futuras.
La conclusión más sofisticada es también la más sencilla: «premium» no significa maximizar la variación. Una colección se percibe como «premium» cuando cada decisión visible parece intencionada y cada interfaz oculta funciona de forma coherente. Reducir la variación innecesaria crea margen para ejecutar mejor los detalles significativos.
A veces. La familia de botellas debe utilizar bocas compatibles, y es necesario comprobar el ajuste entre la bomba, el collarín y el tapón en cada capacidad. Un tapón exterior común puede mantener la coherencia de la marca, pero es posible que haya que ajustar el inserto interno, el sistema de retención o el collarín si varían los hombros de la botella o las alturas de instalación. Por lo tanto, “la misma tapa” debería significar una plataforma de tapas controlada, no una suposición basada en la apariencia. Comprueba el espacio libre de la tapa, la fuerza de extracción, la alineación y el espacio visible entre la tapa y la botella en cada botella terminada.
A menudo pueden compartir una misma familia de bombas cuando el acabado del cuello, los requisitos de dispensación de la fragancia y el proceso de llenado son compatibles. La longitud del tubo de inmersión se define normalmente para cada frasco, de modo que el tubo alcance la posición correcta sin que se produzca un rizado excesivo ni una evacuación deficiente del producto. La altura de instalación de la bomba, la compatibilidad de las juntas, el espacio libre del actuador y los ajustes del montaje por engarzado o atornillado siguen requiriendo una confirmación a nivel del frasco. La estandarización simplifica el aprovisionamiento y la resolución de problemas, pero no elimina la necesidad de especificar cada conjunto terminado.
Empieza con un diseño digital, luego crea muestras físicas sobre los sustratos reales y elige una referencia visual aprobada. El recubrimiento plástico, el aluminio cepillado, el zamac chapado y la lámina de estampado en caliente reflejan la luz de forma diferente, por lo que puede resultar imposible lograr una identidad óptica exacta. El objetivo práctico es conseguir un aspecto coordinado bajo condiciones definidas de iluminación y visualización. Un componente puede servir de referencia para el tono dorado; a continuación, los proveedores ajustan el brillo, el tono y el proceso en función de ello. La producción se compara con la referencia física, no se evalúa únicamente a partir de fotografías o códigos de color.
No existe una cifra universal. El plan de muestreo adecuado depende de cuáles sean las condiciones específicas. Las muestras representativas permiten determinar la geometría de la botella, el recubrimiento en blanco y negro, la decoración metálica, el ajuste de la bomba y el tapón, y la posición de las ilustraciones antes de que la marca produzca todas las combinaciones. No obstante, sigue siendo necesaria una confirmación final de la identidad de cada SKU, así como de cualquier capacidad, acabado, sustrato o proceso que no esté incluido en el conjunto representativo. Un plan útil enumera las preguntas que debe responder cada muestra; no se centra en un número arbitrario de muestras.
No. Una botella de serie o una familia de botellas ya existente, con un recubrimiento, una decoración, un tratamiento del tapón y un embalaje exterior controlados, puede aportar una fuerte diferenciación al tiempo que reduce los riesgos relacionados con el utillaje, el pedido mínimo y la compatibilidad. Una botella a medida se justifica cuando su silueta o la estructura del vidrio generan un reconocimiento de marca significativo y el volumen previsto justifica la inversión. Las marcas deben comparar las opciones de botellas de serie, semipersonalizadas y totalmente personalizadas a nivel de sistema, incluyendo muestras, cierres, exceso de stock y capacidades futuras, y no limitarse únicamente a comparar los precios unitarios de las botellas.
Reducir la variación estructural innecesaria. Compartir bombas, collares y tapones siempre que sea posible; utilizar una única familia de botellas; diferenciar las fragancias mediante el diseño gráfico y la decoración controlada; planificar lotes comunes de recubrimiento en negro o blanco; y considerar el uso de una botella ya existente antes de crear varios moldes. Un lanzamiento por fases permite validar el formato principal antes de añadir formatos de viaje o de mayor tamaño, siempre que la primera referencia se diseñe como una plataforma de futuro. Los mínimos varían según el componente y el proceso, por lo que DAXIN debería revisar la matriz de referencias real y las cantidades previstas antes de recomendar una estrategia.
El espacio visible es el resultado del montaje. La altura y la concentricidad del cuello de la botella, la altura de la bomba instalada, la altura del collarín, la cavidad del tapón, el inserto de retención e incluso el recubrimiento final pueden influir en él. Es posible que cada componente se encuentre dentro de su propia tolerancia, pero que la combinación de condiciones excesivas o insuficientes dé lugar a un espacio inaceptable, a que el tapón se balancee, a que el collarín quede expuesto o a que se produzca contacto con el actuador. La solución consiste en una revisión de las tolerancias del conjunto, respaldada por muestras físicas y un modelo de referencia visual definido, y no simplemente en una inspección más rigurosa de una sola pieza.
Una muestra de referencia es una referencia física aprobada vinculada a planos, material gráfico y revisiones controlados. Puede representar el aspecto del cristal transparente, el acabado negro o blanco mate, el tono dorado, la posición del logotipo, el ajuste de la tapa o el envase completo montado. Las muestras físicas de referencia son valiosas para aquellos atributos que las fotografías no transmiten de forma fiable, como el brillo, la textura, la reflectividad y el ajuste táctil. Deben etiquetarse, protegerse, almacenarse adecuadamente y sustituirse de forma deliberada cuando se produzca un cambio aprobado.
Utiliza una matriz de SKU que vincule cada código de producto con la capacidad, el acabado, el archivo frontal, el archivo trasero, el contenido de mercado, el proceso de decoración, la revisión y el estado de aprobación. Evita seleccionar los diseños de producción a partir de archivos adjuntos de correo electrónico o de nombres de archivo “finales” ambiguos. Aplica una convención de nomenclatura coherente y emite una confirmación visual previa a la producción que muestre la botella, la ubicación del diseño y las revisiones actuales de forma conjunta. La aprobación del contenido normativo y la viabilidad del proceso de decoración son aprobaciones independientes; ambas deben estar completadas antes de la puesta en producción.
Los plazos dependen de si se trata de botellas en stock o a medida, del alcance del utillaje, de la disponibilidad de tapones y bombas, de la complejidad del acabado y la decoración, de las rondas de muestreo, de la rapidez de aprobación por parte del cliente, de la capacidad de producción y de la logística. Un calendario útil muestra las dependencias: qué se puede realizar en paralelo, qué debe esperar a que se apruebe la geometría o el color, cuándo se cierra el diseño gráfico y qué elemento controla la ruta crítica. DAXIN solo debe proporcionar un calendario específico para el proyecto tras revisar el briefing. Este caso práctico no publica un plazo de entrega universal.
Envíe imágenes o planos de referencia, las capacidades previstas, el número de referencias (SKU) previsto, información sobre la botella o el cuello (si está disponible), el diseño del tapón, los requisitos del pulverizador, referencias de color y acabado, material gráfico de decoración, cantidades previstas de pedido, mercado objetivo, método de llenado y plazo de lanzamiento. No es necesario que las especificaciones estén completas. Una revisión temprana permite identificar qué elementos deben estandarizarse, qué datos faltan y qué decisiones deben tomarse antes de la fabricación de los moldes. El objetivo es poner de manifiesto las dependencias mientras el proyecto aún cuenta con opciones.
Tanto si necesitas una botella ya existente como una solución de envasado totalmente personalizada, nuestro equipo de expertos está preparado para ayudarte con tu proyecto, desde el diseño y la decoración de la botella hasta los tapones, el embalaje y la entrega.
 English
 Spanish
 French
 German
 Arabic
 Italian
 Dutch
 Portuguese
 Russian
 Korean
 Japanese