Distingue los riesgos funcionales —retención, sellado, accionamiento, estabilidad estructural— de los riesgos estéticos, como el espacio entre piezas, el centrado, el color y la posición de la decoración.
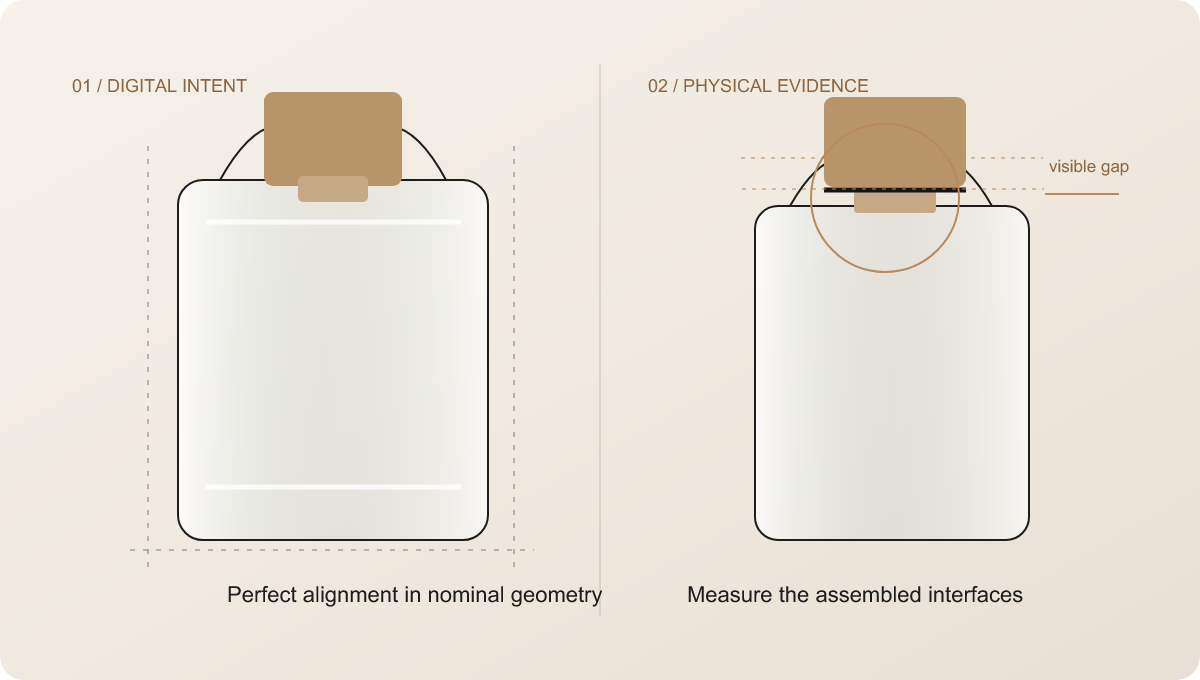
En pantalla, el envase parecía perfecto. El frasco presentaba unas elegantes proporciones rectangulares, el tapón se situaba exactamente en la línea central, las superficies metalizadas en tono champán combinaban entre sí y la decoración ocupaba un espacio bien definido. La representación transmitía la imagen de un producto de perfumería de alta gama sin ningún conflicto visible. La muestra física, sin embargo, contaba una historia diferente.
La transición entre el tapón y la botella no parecía estar resuelta. Un collarín que casi había desaparecido en la vista digital cobraba protagonismo visual bajo la luz real. La botella, la bomba y el tapón se podían ensamblar, pero la silueta final parecía menos cuidada que el concepto. El color cambiaba cuando el mismo objeto pasaba de un cristal transparente a un plástico opaco y a un metal reflectante. El diseño, que resultaba equilibrado en una pantalla plana, se comportaba de forma diferente cerca de un hombro curvo y del borde real de una botella. Estos síntomas conforman el escenario de rescate anónimo utilizado en este borrador; la secuencia exacta del proyecto y los componentes observados son los siguientes.
El cambio importante no fue una nueva orientación estética. El cliente ya tenía una línea de diseño bien definida. La tarea consistía en descubrir por qué el sistema físico no lograba plasmarla, y en reducir la probabilidad de que una muestra de presentación corregida ocultara el mismo riesgo hasta la fase de producción. Eso hizo que la pregunta pasara de ser “¿Qué aspecto debería tener esta botella?” a “¿Qué interacción impide que el envase montado tenga el aspecto y el comportamiento previstos?”.”
Esta distinción es importante en Desarrollo de frascos de perfume personalizados. Una representación puede transmitir las proporciones, el acabado deseado y el carácter de la marca. Sin embargo, no puede demostrar la distribución del vidrio, la altura de la bomba instalada, la retención de la tapa, el espesor del recubrimiento, la transferencia de la decoración, la repetibilidad del montaje ni la protección durante el transporte. Se trata de relaciones físicas que solo se hacen visibles cuando los materiales, los procesos y las tolerancias se combinan adecuadamente.
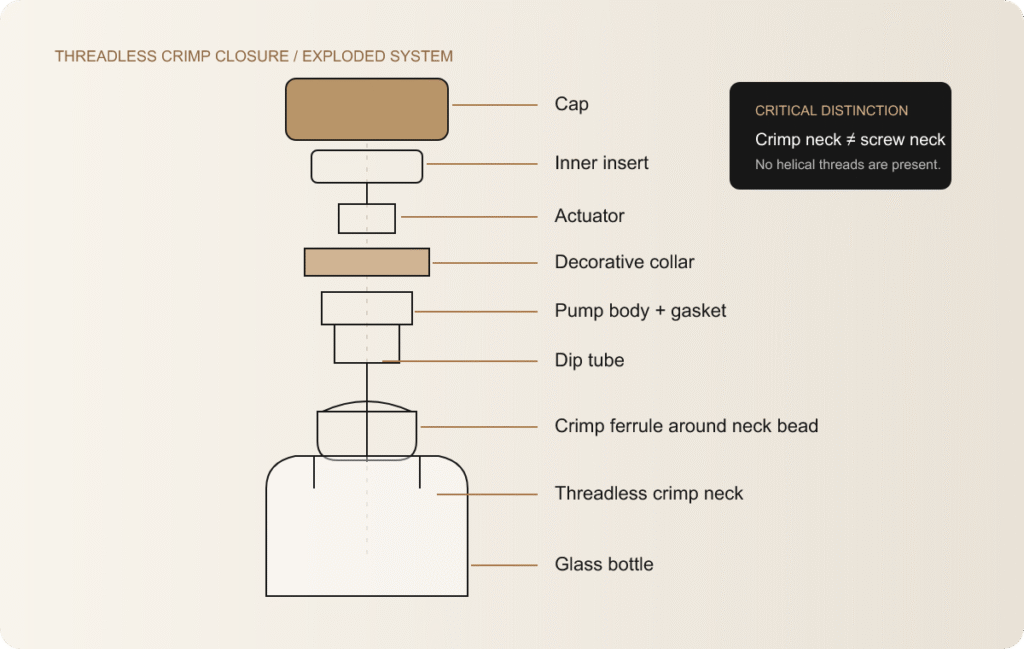
El sistema montado. Cada flecha representa una interfaz; una ilustración correcta del cuello de engarzado debe mostrar un reborde y una férula, no roscas.
El envase de un perfume no es un único objeto. Se trata de una secuencia de piezas interconectadas: frasco de cristal, acabado del cuello, junta y casquillo de la bomba, actuador, collarín, tapón o inserto del tapón, decoración y embalaje de envío. Cada pieza puede ser diseñada por un equipo diferente, estar fabricada con un material distinto y producirse mediante un proceso diferente. El CAD suele representar cada interfaz con un valor nominal preciso. La fabricación genera una variación en torno a ese valor.
El vidrio añade una complejidad especial. Se forma a partir de un material caliente y en movimiento dentro de un molde, no se mecaniza a partir de un bloque acabado. La geometría del cuello, la transición al hombro, la distribución de las paredes, la masa de la base y las condiciones de enfriamiento están relacionadas entre sí. A continuación, durante la instalación, se forma un casquillo de bombeo alrededor del extremo engarzado sin rosca de la botella. Un collarín hace referencia a la bomba o al frasco instalados. Un inserto de tapón puede hacer referencia al collarín, al actuador u otra característica de retención. Por último, un operario o una máquina de montaje une la pila con sus propias condiciones de posicionamiento y fuerza.
Los problemas también surgen en una fase tardía cuando los componentes se aprueban por separado. Un proveedor de frascos comprueba el cuello según su plano. Un proveedor de bombas comprueba su casquillo. Un proveedor de tapones comprueba el tamaño exterior y la profundidad de inserción. Es posible que cada informe sea correcto. Sin embargo, ningún informe responde a la pregunta decisiva del cliente: ¿sigue siendo el sistema completo de envasado de la fragancia aceptable desde el punto de vista visual y mecánico, teniendo en cuenta las variaciones realistas? Un envase debe inspeccionarse verticalmente, a lo largo de cada componente, y horizontalmente, a lo largo de repetidos montajes.
Cuando un frasco de perfume montado no tiene buen aspecto, la respuesta más rápida suele ser cambiar la parte más visible. Sin embargo, esa no es necesariamente la vía más rápida para obtener un resultado estable. Un tapón que queda demasiado alto puede deberse al cuello del frasco, a la bomba instalada, al collarín, al inserto interno del tapón o a la secuencia de montaje. Cambiar el molde externo del tapón antes de aislar esas variables puede mantener el problema, aumentar el trabajo de utillaje y dificultar la interpretación de la siguiente muestra.
El método de diagnóstico comienza describiendo el síntoma sin señalar a ningún culpable. “El proveedor de tapones ha fallado” es una conclusión. “El hueco circunferencial visible es mayor en un lado y varía entre los distintos conjuntos” es una prueba. La segunda afirmación se puede medir, fotografiar bajo una iluminación constante y comparar con las dimensiones de la interfaz. Esto abre varias hipótesis comprobables en lugar de cerrar la investigación prematuramente.
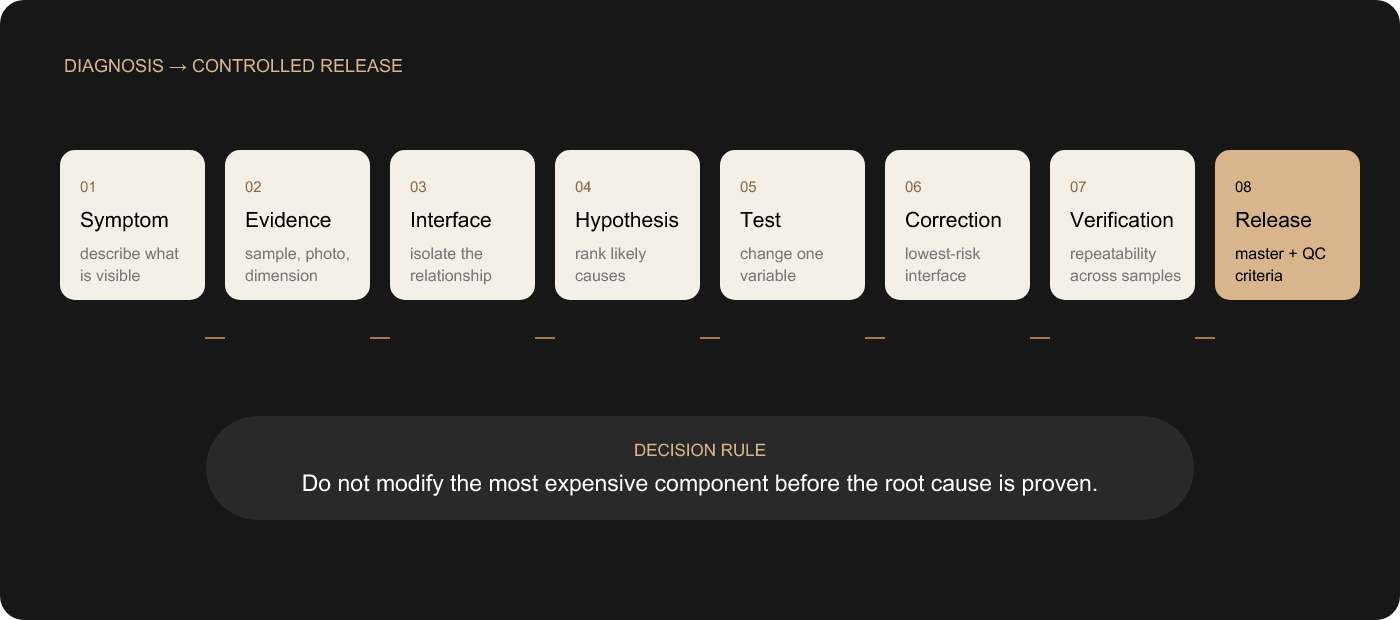
Diagnóstico controlado. Una medida correctiva se justifica sobre la base de pruebas y solo se aprueba una vez que se ha demostrado su repetibilidad.
Problema evidente | Posibles causas fundamentales | ¿Qué hay que comprobar en primer lugar? |
La gorra queda demasiado alta | Altura del cuello, altura de la bomba instalada, contacto del collarín, inserto poco profundo, posición de tope interno | Cadena de medidas de la dimensión vertical ensamblada y variación entre muestras |
La diferencia es desigual | Inserto descentrado, bomba inclinada, planitud del collarín, retención del tapón, variación del plano superior de la botella | Patrón de rotación, perpendicularidad y si el espacio se mantiene al cambiar de posición un componente |
La bomba parece estar floja | Desajuste entre el cuello y el casquillo, ajuste del engarzado, junta o estado de la instalación | Perfil exacto del cuello, especificaciones de la férula y muestra instalada: no solo el diámetro nominal |
Las piezas doradas no encajan | Sustrato, proceso de recubrimiento, anodizado, metalización, pintura, brillo o discrepancia en la referencia | Piezas observadas en conjunto frente a un modelo físico de referencia bajo una iluminación uniforme |
El logotipo se ve distorsionado | Superficie curvada, escala de la ilustración, grosor de la línea, fijación, recubrimiento o proximidad al borde | El campo de decoración real y la muestra física aprobada, no solo el archivo vectorial. |
La botella tiene grietas o parece asimétrica | Geometría del fondo, distribución del vidrio, estado del molde, refrigeración o referencia de inspección | Contacto con la base, verticalidad y geometría relevante en varias muestras sin decorar |
Distingue los riesgos funcionales —retención, sellado, accionamiento, estabilidad estructural— de los riesgos estéticos, como el espacio entre piezas, el centrado, el color y la posición de la decoración.
Indica con exactitud las muestras, las condiciones de montaje, la orientación y la iluminación. Evita mezclar muestras de diferentes revisiones.
Compara las posiciones reales del cuello, la bomba instalada, el collarín y el inserto con los planos nominales y el punto de referencia del conjunto final.
Determina qué variaciones pueden sumarse en la misma dirección y qué holguras o restricciones las absorben.
Revisa el engarzado, la colocación del collarín, la inserción de la tapa, la decoración y la manipulación, en lugar de considerar el montaje como un paso invisible.
Utiliza sustituciones controladas, inserciones temporales, dispositivos fijos o muestras de comparación para modificar una variable significativa cada vez.
Elige la corrección que presente el menor riesgo y que preserve el aspecto, y luego comprueba la repetibilidad en lugar de conformarte con haber conseguido que una sola unidad funcione correctamente.
El embalaje de las fragancias de lujo es excepcionalmente sensible a los cambios. El ojo no percibe el tapón, el cuello y el hombro como elementos independientes. Lo interpreta como una sola silueta. Un pequeño cambio en la posición vertical puede dejar al descubierto una mayor parte del cuello, debilitar la conexión entre el tapón y el frasco o hacer que el tapón parezca demasiado pequeño. Un espacio puede ser uniforme y, aun así, resultar demasiado llamativo. También puede ser nominalmente estrecho, pero visualmente poco atractivo porque un lado se cierra y el otro se abre.
Aquí es donde divergen la tolerancia técnica y la tolerancia visual. La tolerancia técnica se pregunta si un componente se encuentra dentro de un rango dimensional acordado y sigue desempeñando la función prevista. La tolerancia visual se pregunta si el resultado del montaje sigue siendo coherente con un lenguaje de diseño de alta calidad. Una dimensión puede superar la primera prueba y no superar la segunda. Por el contrario, un objetivo visual extremadamente estricto que no deje margen para la variación real en la fabricación puede dar lugar a una especificación imposible de cumplir.
La solución no consiste en exigir una “tolerancia cero”. Consiste en definir la relación con el consumidor, localizar los puntos de referencia que la conforman y asignar controles realistas a la cadena de producción. El objetivo puede ser una línea de sombra deliberadamente fina y uniforme, en lugar de que no haya ningún hueco. El collarín puede diseñarse como un elemento visible intencionado, en lugar de una rendija accidental. El inserto de la tapa puede absorber las variaciones, mientras que la tapa exterior conserva la silueta crítica. Se trata de decisiones de diseño, no de una inspección estética de última hora.
En el marco del proyecto, la posición de la tapa se consideró una salida del sistema. El síntoma exacto de holgura, la construcción de la tapa y la corrección seleccionada siguen siendo [VERIFICACIÓN DE HECHOS / DAXIN LO CONFIRMARÁ]. La lección que se puede publicar es independiente de esos datos: no modifiques el cristal ni la tapa exterior hasta que el equipo sepa qué dato controla la transición final visible.
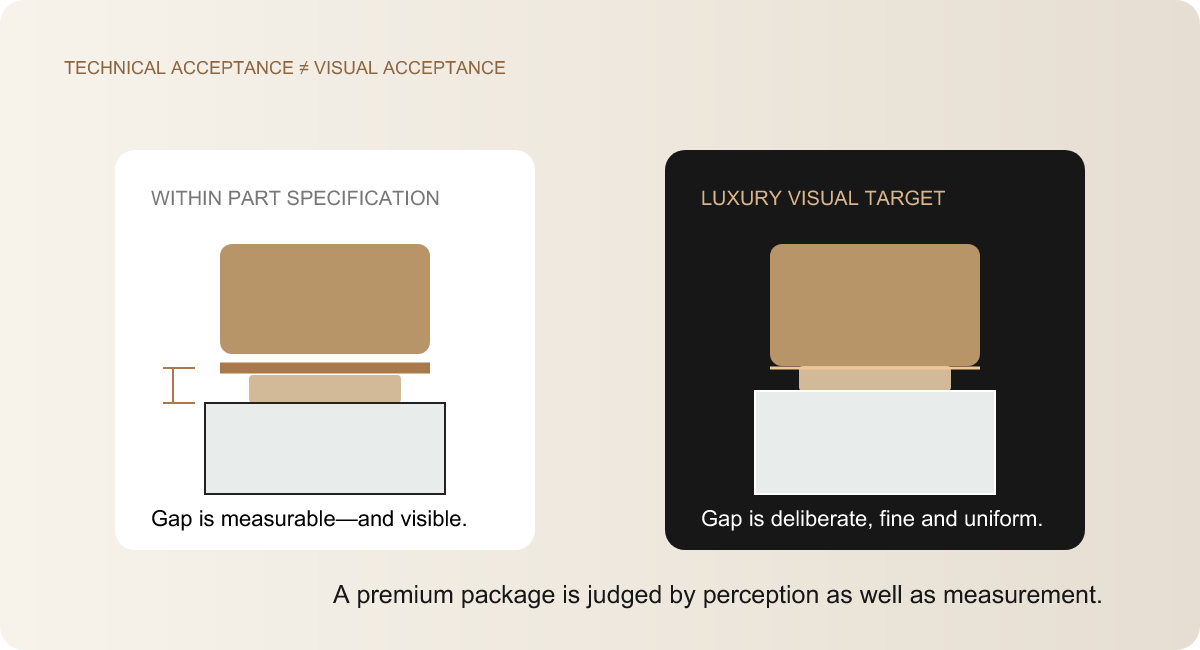
Dos sistemas de aceptación. El objetivo adecuado es encontrar el equilibrio entre una línea de sombra de alta calidad y la variación que puede admitir un montaje repetible.
La acumulación de tolerancias es el efecto combinado de la variación permitida en varias dimensiones sobre una relación final. En el cierre de un frasco de perfume, la altura del cuello del frasco puede variar con respecto a su valor nominal. La posición de la bomba instalada puede variar debido a que la férula se amolda al cuello. El collarín tiene su propia profundidad y superficies de contacto. El inserto del tapón tiene una posición de retención. El montaje introduce variaciones en la alineación y el asentamiento. El espacio final del tapón refleja todas estas variaciones.
Imagina —no como datos del proyecto, sino como lógica— que el cuello se encuentra en la parte alta de su rango, que la bomba instalada también está en una posición alta y que el inserto de la tapa se asienta en la tapa exterior a una profundidad ligeramente menor. Ninguna pieza por sí sola tiene por qué estar defectuosa. Sus orientaciones simplemente se suman. Un segundo montaje podría combinar un cuello bajo, una posición más baja de la bomba y un inserto más profundo, lo que produciría un espacio visiblemente diferente al de componentes igualmente conformes. Los certificados de inspección de las piezas individuales no revelarán ese comportamiento del sistema a menos que la cadena montada formara parte de la especificación.
Por lo tanto, el objetivo de ingeniería cambia. La pregunta “¿Cumplen las piezas con las especificaciones?” sigue siendo necesaria, pero es insuficiente. La pregunta más relevante es: “¿Sigue siendo el conjunto montado funcional y visualmente aceptable en combinaciones creíbles de variaciones de componentes y procesos?”. Responder a ella puede requerir un análisis de apilamiento, muestras medidas, sustituciones controladas de componentes y un montaje piloto. También requiere una definición clara de qué parámetro de salida es importante: la separación entre electrodos, la altura total, la visibilidad del collarín, el juego del actuador, la retención o alguna combinación de estos.
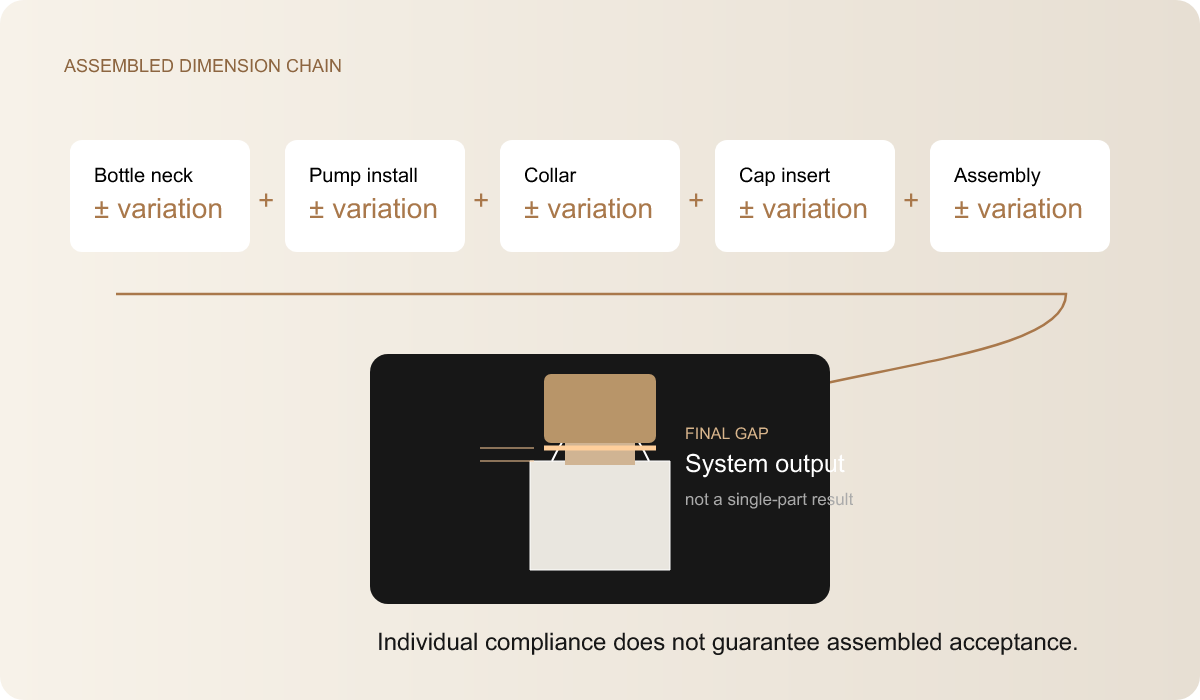
El riesgo de la firma. Las variaciones que, consideradas individualmente, son aceptables pueden acumularse hasta provocar un fallo visible del sistema.
Interfaz | Relación crítica | Riesgo típico | Verificación |
Botella ↔ bomba | Perfil del cuello, contacto de la junta, conformado del casquillo, altura de montaje | Mal ajuste, posición de montaje variable o problemas de estanqueidad | Revisión de planos y muestras instaladas en las condiciones de montaje definidas |
Bomba ↔ collarín | Holgura del actuador, diámetro interior del collarín, altura y superficie de contacto | Fijación, casquillo expuesto o posición incorrecta del collarín | Comprobación dimensional y accionamiento repetido tras el montaje |
Cuello ↔ cabeza | Distancia libre, centrado, línea de sombra visual y trayectoria de retención | Rozamiento, holgura considerable, aspecto descentrado | Revisión de las holguras rotacionales en varias unidades |
Botella ↔ tapón | Silueta general, transición de anchura, posición vertical | Proporción de desconexiones a pesar del cumplimiento de los requisitos de los componentes | Montaje final y aprobación visual comparativa |
Botella ↔ decoración | Campo de la obra, curvatura de la superficie, recubrimiento y punto de referencia de la fijación | Distorsión, desalineación o control deficiente de los bordes | Muestras físicas decoradas y zonas de visualización acordadas |
Botella ↔ caja de cartón | Puntos de contacto, holgura, movimiento, abrasión y trayectoria de compresión | Arañazos, sobrecarga o desplazamientos durante el transporte | Revisión del embalaje con los componentes decorados definitivos |
Un frasco de perfume estándar con cuello de engarce no utiliza roscas. El acabado del frasco incluye un reborde sin rosca y la geometría correspondiente. Durante la instalación de la bomba, el casquillo metálico se moldea alrededor del acabado, mientras que una junta garantiza la estanqueidad. Por encima de esa interfaz se sitúan el cuerpo de la bomba, el actuador y el collarín decorativo. El tapón puede fijarse a un inserto, al collarín u otra superficie diseñada para tal fin. Confundir las estructuras de encaje y de rosca no es un error menor en el plano; cambia la forma en que se ensambla y se controla el envase.
Una designación nominal como “prensado de 15 mm” resulta útil, pero no debe considerarse una garantía absoluta de que cualquier bomba se adapte a cualquier botella que lleve la misma medida nominal. El perfil exacto del cuello, el casquillo, la junta, la copa de la bomba, las herramientas de instalación y la altura de montaje prevista son factores importantes. La dosificación y la calidad de pulverización de la bomba influyen en la aplicación del producto. La longitud y el corte del tubo de inmersión dependen de la capacidad específica. La fórmula de la fragancia y la compatibilidad de la junta pueden influir en el sellado y en el rendimiento del material. La línea de llenado debe manipular y engarzar el conjunto seleccionado de forma uniforme.
Una falta de ajuste puede manifestarse de forma indirecta. Una bomba instalada a una altura incorrecta puede empujar el collarín y la tapa hacia arriba. Una férula que no se forma de manera uniforme puede provocar una posición variable de la tapa, incluso si esta nunca entra en contacto directo con el cuello de la botella. El orificio del collarín puede atascarse en alguna pieza de la bomba. Un actuador puede perder holgura bajo la tapa. Por lo tanto, el síntoma visible puede ser el “ajuste de la tapa”, mientras que la causa raíz se encuentra más abajo en la estructura del cierre.
La oferta pública de DAXIN Opciones de atomizadores de perfume y Suministro de tapones y bombas a medida proporcionar el contexto del componente. En un proyecto de rescate, la disponibilidad es solo el principio. La bomba correspondiente debe validarse en función de la botella real, el proceso de montaje, el collarín y el tapón. Cualquier designación específica de la bomba para el proyecto, junta, dosificación, ajuste de engarzado o resultado de compatibilidad que requiera el envase final.
Comprueba el perfil completo y los datos pertinentes.
Evaluar tras el conformado definitivo del casquillo y la compresión de la junta.
Evalúa la posición del cuello y la gorra a partir de la pila montada.
El diseño de fragancias de alta gama suele exigir que el cristal exprese volumen y precisión al mismo tiempo: una base visualmente pesada, caras amplias y planas, esquinas definidas, hombros controlados y una cavidad interna aparentemente centrada. Estas características resultan atractivas porque crean sensación de peso, profundidad óptica y luz arquitectónica. También pueden hacer que la distribución estable del cristal resulte más exigente.
El vidrio fundido debe introducirse y moldearse contra el molde, manteniendo al mismo tiempo una temperatura de trabajo suficiente para que se distribuya por todo el cuerpo. Las transiciones bruscas, las esquinas estrechas y las grandes diferencias entre las zonas gruesas y las delgadas influyen en ese movimiento. Una base de aspecto muy pesado no es simplemente un bloque externo añadido en el CAD; está relacionada con la geometría interna de la base, el peso del vidrio, el moldeado, el enfriamiento y el resultado óptico. Las paredes planas de gran tamaño pueden revelar ondulaciones o asimetrías con mayor facilidad que las superficies texturizadas. Los hombros marcados pueden concentrar la sensibilidad visual y de moldeo en la transición hacia el cuello.
Para un comprador B2B, lo importante no es convertirse en un especialista en el moldeado del vidrio, sino identificar a tiempo el equilibrio entre las distintas opciones. Una representación fotorrealista puede hacer que todas las paredes queden perfectamente lisas y que cada esquina esté infinitamente controlada. La ingeniería de producción debe decidir qué radios, transiciones, contornos internos y distribución del peso permiten obtener un resultado físico repetible, al tiempo que se mantiene el lenguaje de diseño reconocible.
En una revisión de rescate, varios síntomas pueden dar lugar a una investigación del vidrio: balanceo sobre una superficie de referencia, altura total variable, aspecto irregular de los hombros, aspecto inestable de las paredes, dificultad para el registro de la decoración o un cierre ensamblado que varía en función de las variaciones del cuello. Ninguno de ellos demuestra por sí solo que el vidrio sea el causante del problema. Las muestras sin decorar, los datos dimensionales, el análisis de las secciones y el comportamiento de otros componentes ayudan a determinar si se justifican cambios en el molde o en el proceso de conformado.
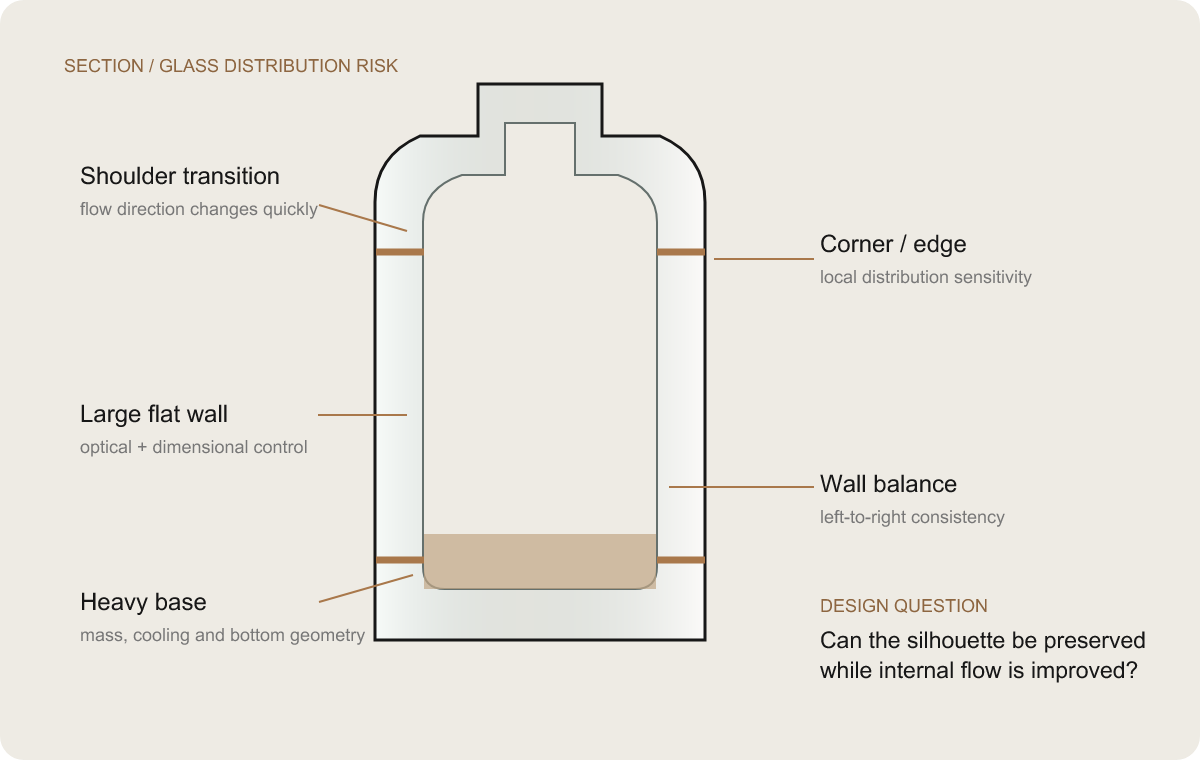
La geometría de lujo se une a la realidad del moldeado. La base maciza, las paredes anchas, las transiciones de los hombros y las esquinas se influyen mutuamente.
Una ingeniería deficiente simplifica un diseño complejo hasta que la idea distintiva desaparece. Una ingeniería sólida identifica qué señales visibles y táctiles aportan valor al objeto y, a continuación, busca cambios menos evidentes que mejoren la fiabilidad de la producción. Es posible que al consumidor le llamen la atención la forma rectangular, la amplia cara frontal, la base óptica maciza, el ritmo de los hombros y la alineación del tapón. Sin embargo, es menos probable que perciba un radio interno sutil, un contorno inferior refinado o una transición redistribuida que preserve esas señales.
La jerarquía de decisiones debe partir de la intención de diseño. ¿Qué debe seguir siendo reconocible? ¿Qué vista transmite la imagen de marca? ¿Qué superficie debe admitir decoración? ¿Qué borde crea el detalle más destacado? Una vez que estas variables fijas estén claras, el equipo puede plantearse el ajuste de los radios, la transición del reborde, la distribución interna del vidrio, la estructura de la base, el equilibrio de las paredes o la transición del cuello. Cualquier cambio geométrico concreto que se realice en el proyecto real es; este diagrama explica el principio, más que reflejar una modificación concreta.
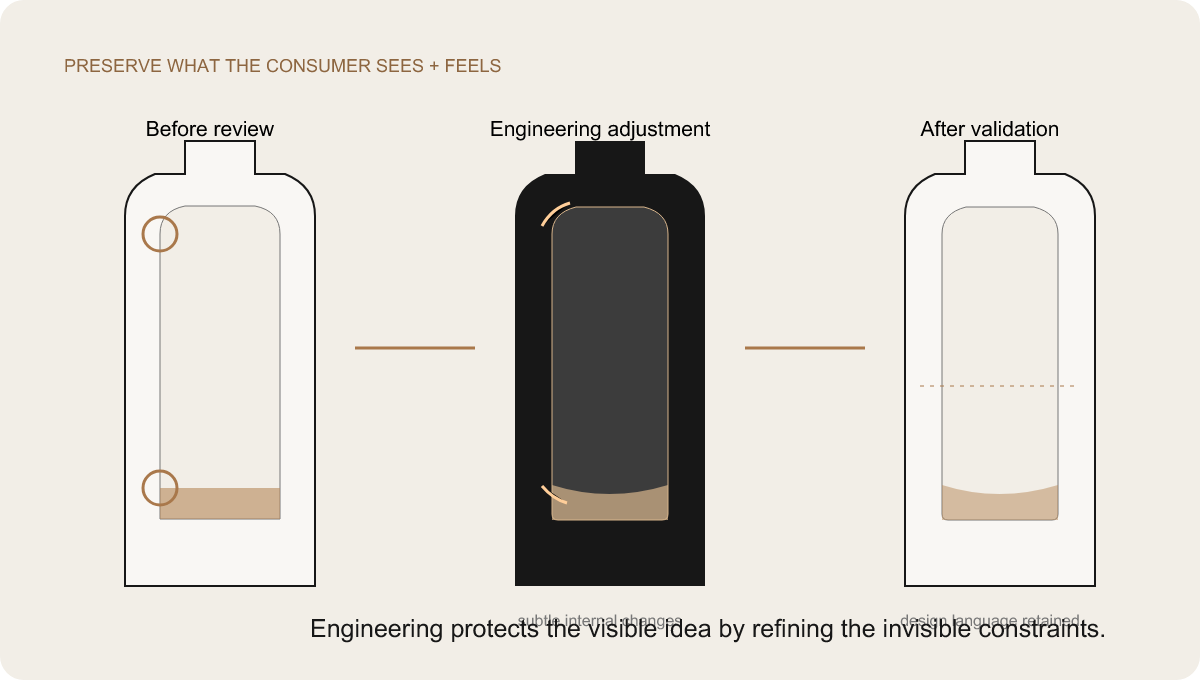
Intervención sutil. Mantén la idea general; perfecciona las condiciones internas que garantizan la repetibilidad.
Una referencia Pantone, una muestra digital o una representación aprobada son elementos de comunicación esenciales, pero no constituyen el aspecto físico definitivo. Un pulverizado transparente sobre vidrio transparente se ve a través de las superficies delantera y trasera, sobre el líquido, el aire y cualquier elemento que se encuentre detrás de la botella. Un recubrimiento opaco crea un cuerpo de color diferente. Los cambios en el nivel de mate influyen en el tamaño de los reflejos. El brillo puede intensificar la saturación aparente. El espesor del recubrimiento, la consistencia del pulverizado y el curado influyen en la opacidad y la superficie.
La iluminación y la geometría de visión acentúan la diferencia. Una renderización cálida en estudio puede hacer que los tonos champán y piedra combinen bien. Una luz fría en el punto de venta puede poner de manifiesto las diferencias en los matices. Las partículas metálicas giran y brillan según el ángulo. Un color que parece equilibrado visto de frente puede cambiar de aspecto visto de perfil. Las fotografías introducen factores como el balance de blancos de la cámara, la exposición, la compresión y la calibración de la pantalla. Enviar imágenes del móvil entre proveedores resulta útil para debatir, pero es un criterio de aprobación poco fiable para colores premium sutiles.
La solución práctica consiste en definir a qué se aplica el color de referencia y aprobarlo físicamente. ¿El color de referencia es el de la botella vacía recubierta, el de la botella llena o el del envase en unas condiciones de visualización específicas? ¿El nivel de mate forma parte de la muestra maestra? ¿Se describe el rango de tolerancia mediante muestras límite? ¿Qué muestra se convierte en la referencia que se conservará para la producción y los pedidos posteriores? Estas preguntas convierten el “ajuste al Pantone” en un plan de control de color viable.
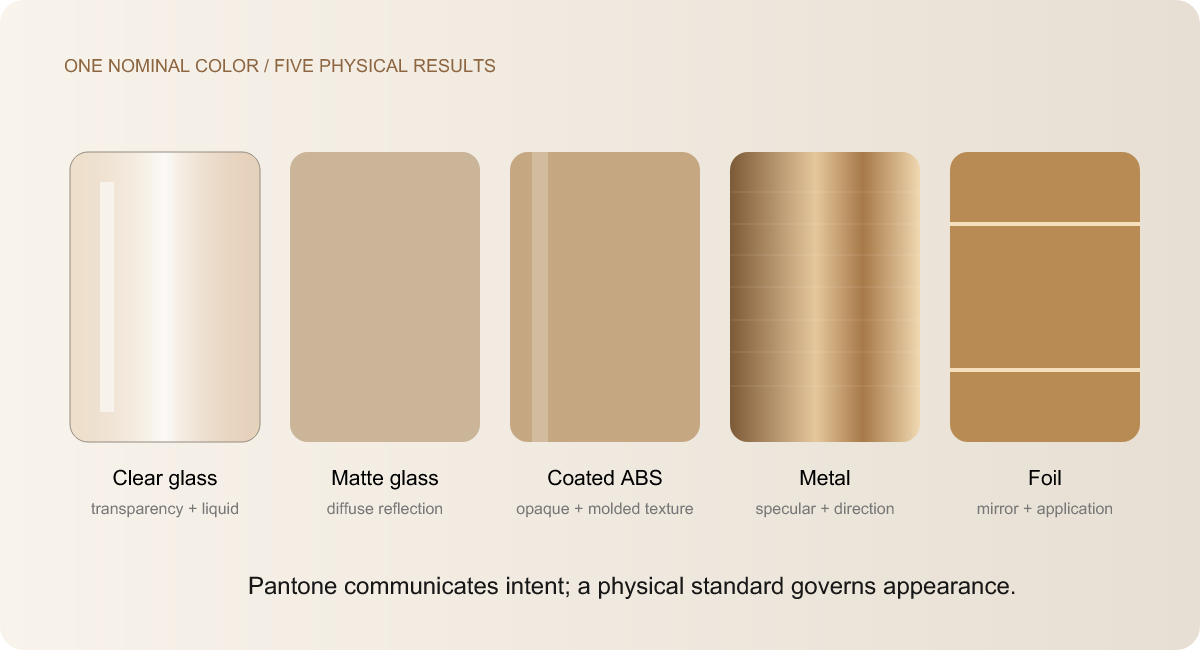
El sustrato habla. Un mismo objetivo nominal produce resultados ópticos distintos en materiales transparentes, difusos, opacos y reflectantes.
El envase de un perfume puede utilizar la palabra “oro” para referirse a un tapón de ABS metalizado, un collarín de aluminio, un detalle de zamac chapado, una lámina de estampado en caliente o una decoración impresa. Los nombres de los colores pueden coincidir, aunque su aspecto no sea el mismo. Cada sustrato y cada proceso genera la reflectividad de forma diferente. La metalización deposita una capa reflectante sobre el plástico. El aluminio puede anodizarse, lacarse o cepillarse mecánicamente. El zamac puede recubrirse con un chapado sobre una superficie preparada. La lámina transfiere una fina capa reflectante mediante calor y presión. La pintura depende del pigmento, el aglutinante, el espesor y el brillo.
Es posible que la identidad óptica exacta no resulte ni práctica ni deseable. Un collarín de aluminio cepillado nunca reflejará la luz exactamente igual que una lámina espejada. El objetivo del diseño podría ser, en cambio, crear una gama controlada: tono y temperatura coherentes, con diferencias intencionadas en el brillo y la textura. Esa decisión debe tomarse teniendo en cuenta todas las piezas en su conjunto. Aprobar únicamente el tapón bajo una lámpara y la lámina de la caja más tarde a partir de una fotografía puede dar lugar a sorpresas en el montaje final.
Un patrón de referencia físico sirve de base para la familia. El equipo puede elegir el dorado más llamativo —a menudo la tapa u otro componente de gran tamaño— como referencia y, a continuación, ajustar los materiales adyacentes en función de él. Deben documentarse las condiciones de visualización, las diferencias aceptables y la retención del patrón de referencia. Los valores digitales siguen siendo útiles para la transferencia de archivos, pero la aprobación física del CMF es la que rige el envase acabado.
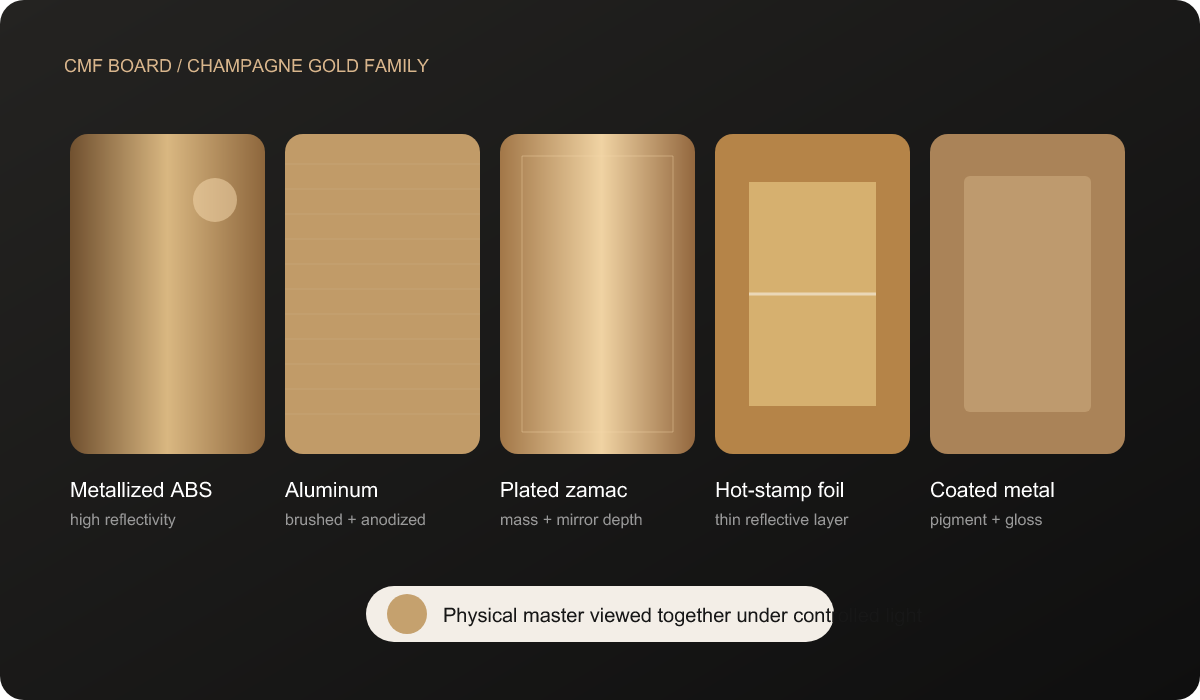
El oro es un sistema de materiales. El tono, la reflectividad, la textura y el proceso deben evaluarse como una misma familia de propiedades físicas.
Adobe Illustrator muestra vectores ideales en un plano ideal. Un frasco de perfume presenta una superficie tridimensional, variaciones de fabricación y un proceso de decoración específico. La serigrafía deposita la tinta a través de una malla y depende del grosor de la línea, la opacidad, la preparación de la superficie, la sujeción y el curado. El estampado en caliente transfiere una lámina mediante calor, presión y contacto. El recubrimiento modifica la superficie subyacente. La curvatura altera la forma en que se percibe el diseño y cómo una herramienta entra en contacto con la superficie.
Las líneas finas que parecen elegantes en pantalla pueden quedar débiles, irregulares o perderse visualmente. Es posible que el texto muy pequeño no mantenga su legibilidad. Una superficie de lámina grande puede revelar más variaciones en la transferencia que una marca compacta. Las ilustraciones cercanas a un borde tienen menos margen de registro. Un logotipo que esté matemáticamente centrado en el archivo puede parecer ópticamente más bajo debido al hombro, la masa de la base o la tapa. La alineación de delante hacia atrás depende de un punto de referencia y una fijación fiables de la botella.
Por lo tanto, la revisión de la decoración debe pasar de centrarse en la intención artística a centrarse en la viabilidad del proceso. Identifica el campo de decoración utilizable, el comportamiento mínimo de los elementos, el centro óptico, el punto de referencia de registro y la zona de visión. Elabora una muestra física sobre el acabado de botella previsto. Compara la escala, la posición, la densidad, el aspecto del laminado y la calidad de los bordes como parte del envase montado, no como una prueba aislada del logotipo. DAXIN’s decoración y acabados Esta página establece el contexto del proceso disponible; la ruta exacta de decoración, el cambio de diseño y el resultado de la aprobación para este caso son los siguientes.
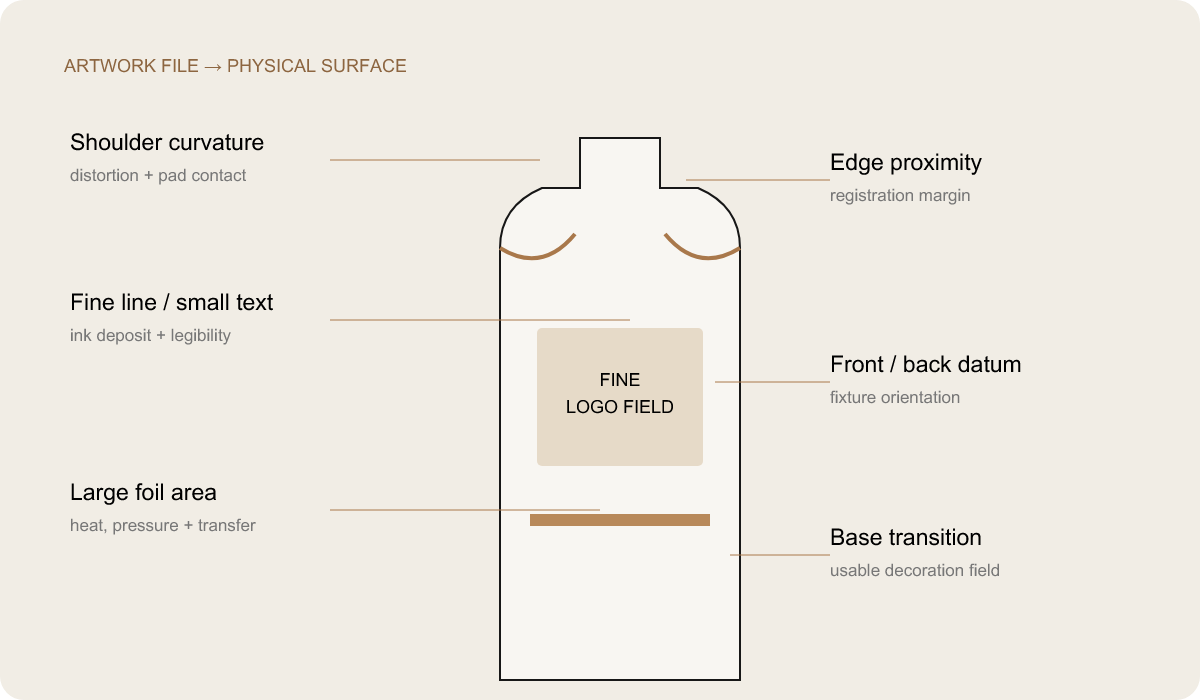
Traducción de la obra de arte. El archivo vectorial define la intención; la geometría de la botella, el recubrimiento y el proceso definen el resultado físico.
La calidad funcional determina si el envase puede montarse, accionarse, manipularse y protegerse tal y como se ha previsto. La calidad estética determina si el objeto destinado al consumidor presenta el color, el brillo, la geometría, la alineación y la decoración aprobados. Los envases de perfumes de lujo necesitan ambas cosas. Un tapón bonito que dificulte el accionamiento es inaceptable; lo mismo ocurre con un frasco totalmente funcional cuyo tapón torcido da la impresión de que la marca es barata.
Las categorías se solapan. Una instalación irregular de la bomba puede suponer un riesgo funcional y ser la causa de un defecto estético. Un defecto en el recubrimiento puede ser visible, pero el recubrimiento sobre una superficie bien ajustada también puede alterar el montaje. Una botella que se balancea es lo suficientemente estable desde el punto de vista estructural como para mantenerse en pie, pero su aspecto sigue siendo deficiente. Separar las categorías ayuda al equipo a definir las pruebas y la responsabilidad, mientras que evaluar el sistema final evita que dicha separación se convierta en un punto ciego.
Área | Requisitos estéticos | Requisito funcional | Por qué ambos son importantes |
Gorra y cuello | Transición centrada y constante, remate validado | Retención, holgura y montaje repetible | El tapón se toca y se ve antes de utilizar el perfume. |
Botella | Simetría, calidad óptica, color y superficie estables | Capacidad, integridad estructural, compatibilidad con el cuello y base estable | El cristal es a la vez la estructura principal y el elemento visual que identifica a la marca |
Bomba | Alineación del actuador y del collarín, uniformidad del acabado | Correcto montaje, accionamiento y rendimiento en la entrega del producto | Un problema oculto de instalación puede alterar la posición visible de la tapa. |
Decoración | Escala, posición, densidad, contorno y brillo | Adherencia e idoneidad para la manipulación y el embalaje | Una primera impresión perfecta debe mantenerse a lo largo de toda la cadena de distribución |
Paquete de transporte | Presentación impecable a la llegada | Control del movimiento, la compresión y el contacto | La garantía protege todas las decisiones estéticas por las que ya se ha pagado |
El proceso de fabricación del envase de un perfume suele involucrar a varias empresas: el fabricante de vidrio, el proveedor de dosificadores, el fabricante de tapones o insertos, el decorador, el transformador de metales, el proveedor de cartón, la empresa de llenado y la encargada del montaje. Cuando surge un problema, cada proveedor puede demostrar que su componente se ajusta a las especificaciones del plano. Eso protege la orden de compra, pero no salva el lanzamiento del producto.
La investigación debe concluir con una medida correctiva comprobable y una condición de verificación, no con una nota de reunión que diga “el proveedor debe mejorar”. La mejora debe tener un objetivo: cambiar un tope de inserción, ajustar la altura de un collarín, controlar la instalación de la bomba, ajustar un campo de decoración, modificar la geometría del vidrio o revisar el contacto de la junta. La medida concreta depende de las pruebas. DAXIN’s capacidad de gestión de proyectos Esto es importante porque el comprador necesita tener una visión global del sistema montado, incluso cuando la producción se lleva a cabo entre distintos proveedores.
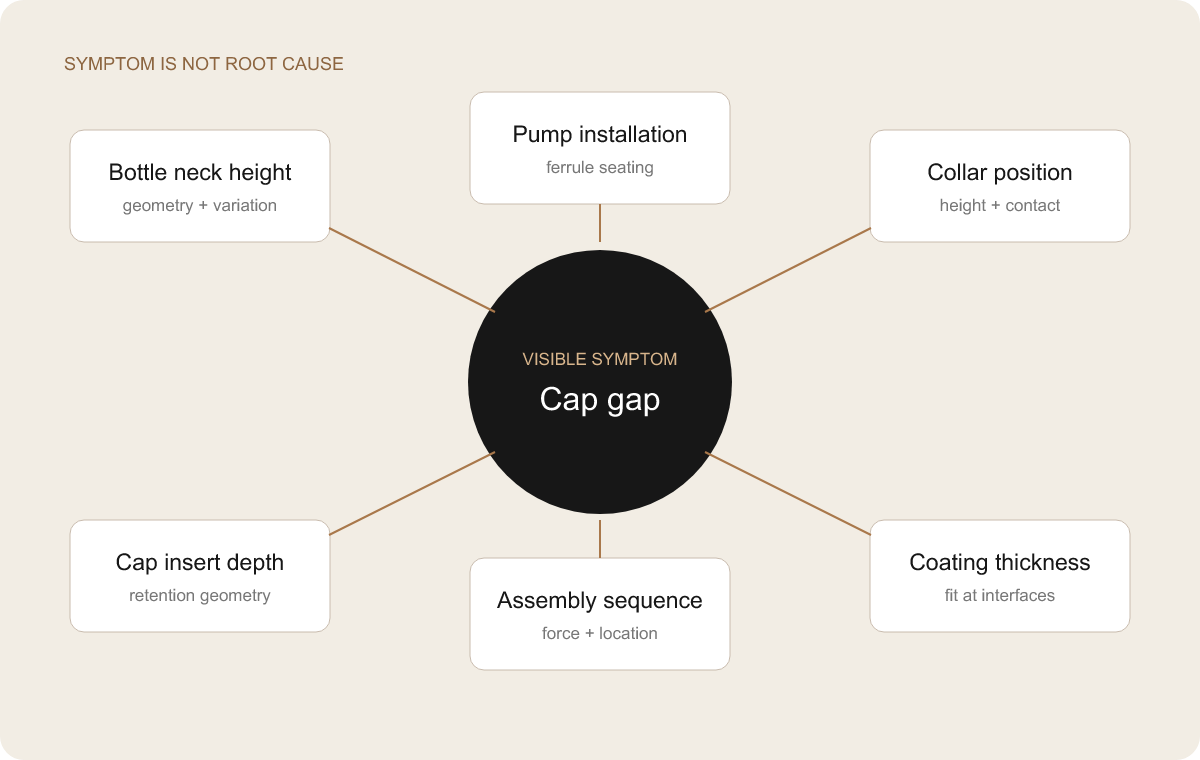
Un síntoma, varias hipótesis. El componente visible no es necesariamente el componente causal.
La mejor corrección no siempre es el cambio más cercano al síntoma. La decisión debe tener en cuenta el impacto en las herramientas, el impacto en el calendario, el riesgo de producción, el impacto visual y la reversibilidad. Un inserto de plástico puede ser más fácil de ajustar que un molde de vidrio ya terminado. Un cambio en la altura del collarín puede preservar la geometría de la botella. Un cambio en la bomba puede resolver un problema de altura de instalación, pero generar trabajo en la dosificación, el acabado o la línea de llenado. Estos son ejemplos de lógica de decisión, no reglas universales.
Los cambios en el vidrio requieren una especial cautela, ya que pueden influir en el moldeado, la capacidad, la decoración y todos los componentes relacionados con la botella. Esto no significa que el molde sea intocable, sino que es imprescindible disponer de datos contrastados. Si la geometría de la botella es la causa principal y una revisión sutil mejora el sistema, evitar el cambio solo traslada el riesgo a fases posteriores del proceso. El objetivo no es conseguir la pieza aislada más barata, sino la corrección que suponga el menor riesgo total para el envase.
Problema | Cambio de cristales | Cambio de bomba | Cambio de tapón / inserto | Cambio de decoración | Aspectos a tener en cuenta a la hora de tomar una decisión |
La gorra queda alta | Solo si se demuestra que la geometría o la altura del cuello son factores causales | Valora si la posición de instalación determina la pila | Ten en cuenta la profundidad de tope, la retención o el juego interno | Es poco probable que se resuelva el problema de geometría | Mide primero la cadena vertical completa |
Línea de sombra irregular | Ten en cuenta los indicios de perpendicularidad del plano superior o del mástil | Comprueba la inclinación tras la instalación | Comprueba el centrado del inserto y la planitud de la tapa | Utilízalo solo si el contraste exagera una línea técnicamente aceptable. | Gira e intercambia los componentes para ver a qué se debe el síntoma |
Distorsión del logotipo | Téngase en cuenta únicamente si la geometría del campo requerido no es adecuada | No es relevante | No es relevante | Normalmente, la primera ruta es: escala, línea, referencia, proceso o campo | Proteger la identidad de la marca sin alterar la superficie física |
Desajuste del oro | Normalmente no es geométrico | El recorrido final podría sufrir cambios | El acabado, el sustrato o el proveedor pueden variar | Se puede ajustar el laminado o la tinta | Aprobar todas las piezas comparándolas con una pieza maestra física |
Desgaste por el transporte | Se podría revisar la durabilidad de la superficie | Proteja el actuador expuesto, si procede | La durabilidad del acabado y los puntos de contacto son importantes | La ubicación del recubrimiento y de los elementos gráficos es importante | Empieza por buscar indicios de contacto con la manada y de movimiento |
Una matriz evita que el rescate se convierta en una serie de solicitudes de muestras inconexas. Cada fila relaciona un problema visible con las posibles causas, el riesgo, las medidas de control y la verificación. Las entradas que figuran a continuación son ejemplos analíticos; no pretenden ser resultados de pruebas específicos de un proyecto.
Problema | Posible causa | Componente implicado | Riesgo si no se resuelve | Posibles medidas correctivas | Método de verificación |
| La diferencia entre el límite máximo y el mínimo es demasiado grande | Posición vertical acumulada | Cuello, bomba, cuello de camisa, inserto | La silueta de alta gama parece inconexa | Corregir el punto de referencia comprobado en la interfaz de menor impacto | Medir y comparar visualmente muestras ensambladas repetidamente |
| Diferencia desigual | Inclinación, planitud o retención descentrada | Bomba, collarín, tapón interior, botella | Aspecto irregular y posible roce | Comprobar la perpendicularidad, el centrado o la superficie de contacto | Mapa de holguras rotacionales y estudio de intercambio de componentes |
| No está claro si la bomba encaja | Incompatibilidad entre el cuello, la virola y la junta | Cuello de botella y bomba | Altura de instalación y cierre variable | Selecciona una especificación compatible o adapta la instalación homologada | Muestras instaladas y evaluación funcional correspondiente |
| La familia Gold no está de acuerdo | Diferentes sustratos y procesos de acabado | Tapón, cuello, logotipo, lámina de cartón | Expresión fragmentada de CMF | Establecer el valor maestro de anclaje; ajustar el tono, el brillo y la textura según el sustrato | Visualización en paralelo bajo una iluminación acordada |
| Decoración borrosa o distorsionada | Conflicto entre la obra de arte, el proceso y la superficie | Recubrimiento y decoración de botellas | Menor legibilidad o percepción de mayor calidad | Ajustar el campo de la ilustración, el grosor de la línea, el proceso o el punto de referencia de la plantilla | Muestras físicas decoradas con el acabado previsto |
| Botella inestable | Geometría del fondo o variación de la distribución | Botella de cristal | Problemas relacionados con el balanceo, el montaje o la presentación | Demuestra la causa y, a continuación, perfecciona la geometría o el control del conformado. | Varias muestras sin decorar en comparación con un punto de referencia acordado |
| Desgaste durante el transporte | Contacto, movimiento o debilidad del tabique | Botella, tapón, separador y caja de cartón | El valor añadido que aporta la decoración se pierde durante el transporte | Aislar las superficies, controlar los desplazamientos y reforzar el apoyo | Validación del embalaje y del transporte adecuado a la ruta |
Una muestra corregida puede resultar alentadora y, aun así, ser engañosa. Puede combinar piezas inusualmente favorables, haber sido ajustada manualmente de forma adicional o haber eludido la secuencia normal de montaje. La verificación consiste en comprobar si la corrección se mantiene en varias muestras, en las dimensiones relevantes y con una variación realista. El número de piezas y las pruebas exactas dependen del riesgo; una cantidad universal supondría una precisión engañosa.
El plan debe indicar qué ha cambiado, qué se ha mantenido constante y qué se considera un éxito. Para la corrección de holguras en las tapas, compruebe varias unidades montadas, la uniformidad de las holguras, la altura total, la retención, el juego del actuador y el comportamiento de las muestras procedentes de diferentes posiciones de los componentes. En cuanto al color, compárelo con el patrón físico y las referencias de los límites. En cuanto a la decoración, compruebe la posición, la calidad de las líneas y la adhesión adecuadas para el proceso. Para el embalaje, utilice las superficies decoradas definitivas y la tapa real, no sustitutos sin decorar que oculten la abrasión.
La verificación también evita que el problema se traslade a otra parte. Una inserción más profunda puede reducir el espacio, pero interferir con el actuador. Una tapa más ajustada puede mejorar la alineación, pero dañar el acabado del collarín. Un cambio en la geometría puede estabilizar el vidrio y reducir el campo de decoración utilizable. Las medidas correctivas solo se consideran completadas cuando se han revisado los requisitos relacionados y el resultado aprobado se plasma en un plano, una muestra maestra, un criterio de montaje o un punto de control de control de calidad.
Un prototipo responde a la pregunta: “¿Podemos fabricar esto?”. Demuestra que el concepto puede existir. Una muestra lista para la producción plantea una pregunta más difícil: “¿Pueden los proveedores pertinentes fabricar, decorar y montar este envase de forma repetida dentro de un margen aceptable acordado?”. Una unidad perfecta puede depender de componentes seleccionados, ajustes manuales y condiciones ideales. La producción introduce variaciones normales, más operarios, más cavidades, más lotes de material y más manipulaciones.
Por lo tanto, una aprobación lista para la producción incluye el sistema de control asociado. Los planos identifican las interfaces críticas. Las plantillas físicas regulan los atributos que las pantallas no pueden controlar. Los criterios de montaje explican cómo se ensamblan los componentes. Las muestras de límites aprobadas aclaran las decisiones estéticas cuando resulta necesario. Los controles de calidad se realizan antes de que las fases de valor añadido dificulten la recuperación. El embalaje para la exportación se basa en el envase decorado real.
Por eso, la expresión “muestra aprobada” puede ser un hito ambiguo. ¿Se aprobó únicamente la silueta de la muestra o también el vidrio definitivo? ¿Se incluyó la instalación prevista de la bomba? ¿El color era un pulverizado de desarrollo emparejado a mano? ¿Se fabricó el tapón con el utillaje de producción? ¿Se utilizó el proceso autorizado para la decoración? Una aprobación sólida especifica el estado y las limitaciones de la evidencia.
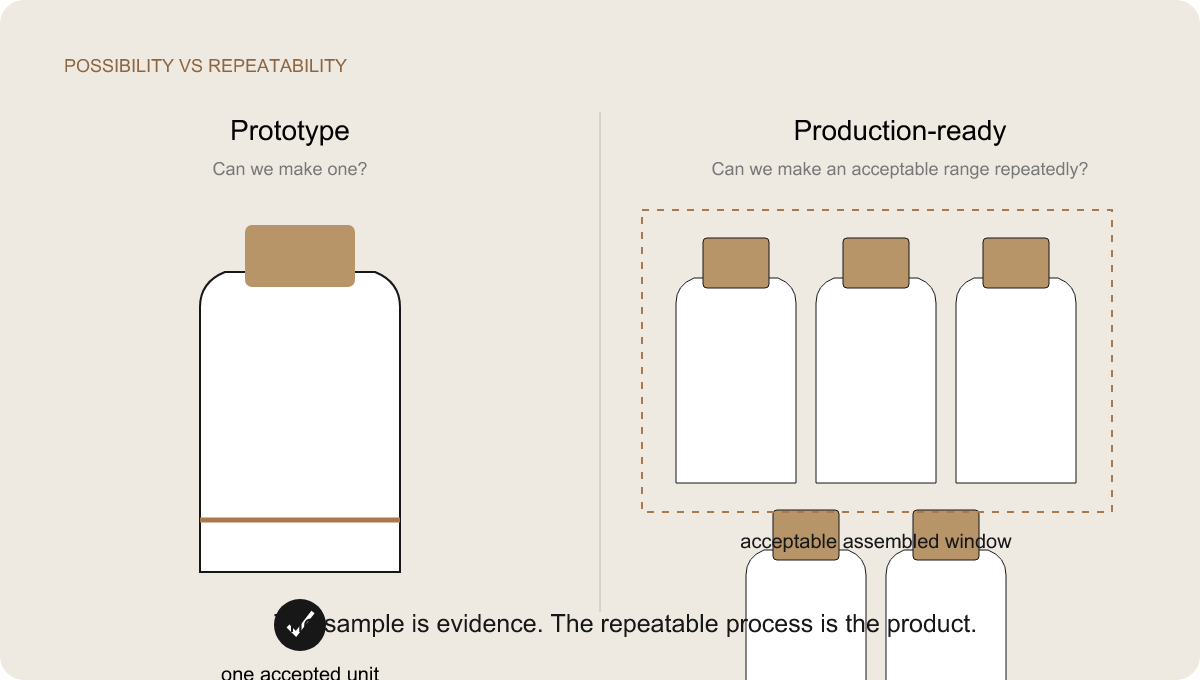
La posibilidad no es lo mismo que la repetibilidad. El objetivo de fabricación es el intervalo de tolerancia controlado, y no una botella concreta.
Por lo tanto, una caja de cartón genérica no resulta automáticamente adecuada para un frasco de perfume pesado o muy decorado. El embalaje específico para cada producto tiene en cuenta dónde se puede apoyar el frasco, qué superficies no deben entrar en contacto, cómo se limita el movimiento, si el tapón tiene espacio libre en vertical, cómo se comportan los separadores bajo compresión y cómo se mantiene estable el palé. El embalaje también debe ser práctico de montar de forma sistemática; un concepto de protección elegante que los operarios no puedan repetir no es un control.
El procedimiento de validación depende del producto, el destino y los requisitos acordados, por lo que en este caso no se inventan resultados de pruebas de caída, vibración o compresión. DAXIN debe confirmar la caja de cartón, el separador, el palé y el registro de verificación reales antes de su publicación. El principio es claro: el embalaje para la exportación forma parte de la ingeniería de embalaje de perfumes, no viene después de ella. DAXIN’s entrega y almacenamiento Este contenido es el siguiente recurso relevante para los compradores que se encuentran en esta fase.
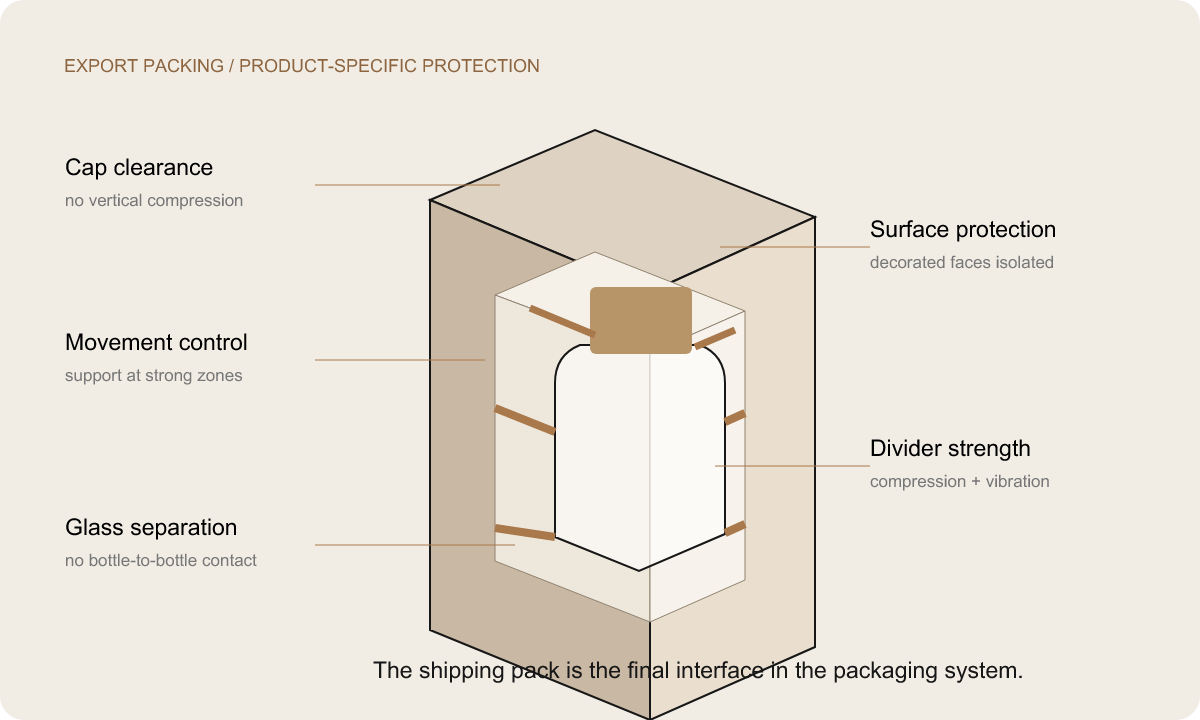
Protección mediante interfaz. Separar el vidrio, aislar las caras decoradas, controlar el movimiento y evitar que la carga vertical incida sobre la tapa.
Un problema de interfaz detectado durante la revisión de los planos puede requerir un cambio en las cotas y una nueva reunión técnica. Si el mismo problema se detecta tras la fabricación de las herramientas, puede ser necesario modificar las herramientas y realizar nuevas muestras. Tras la producción de los componentes, puede implicar la coordinación del inventario y de los proveedores. Tras la decoración, se ha añadido más valor a cada pieza afectada. Tras el llenado, quedan al descubierto tanto el producto de fragancia como la operación de llenado. Tras el envío internacional, la distancia, los retrasos y el momento de llegada al mercado influyen en la recuperación.
No hace falta recurrir a cifras de costes ficticias para comprender la curva. Las correcciones se vuelven más complejas a medida que se acumulan los compromisos y disminuye la reversibilidad. Por eso, una revisión técnica temprana puede aportar un valor desproporcionado: permite poner a prueba las interfaces de alto riesgo mientras el proyecto aún cuenta con varias opciones de bajo impacto.
Una revisión temprana no garantiza que no vaya a surgir ningún problema. Lo que sí cambia es en qué aspectos se centra el equipo y cuándo se solicitan pruebas. La compatibilidad entre el cuello y la bomba, la posición del tapón montado, la geometría compleja del vidrio, el color físico y la viabilidad de la decoración pueden examinarse antes de que la producción en serie convierta un requisito poco claro en una realidad física de gran envergadura.
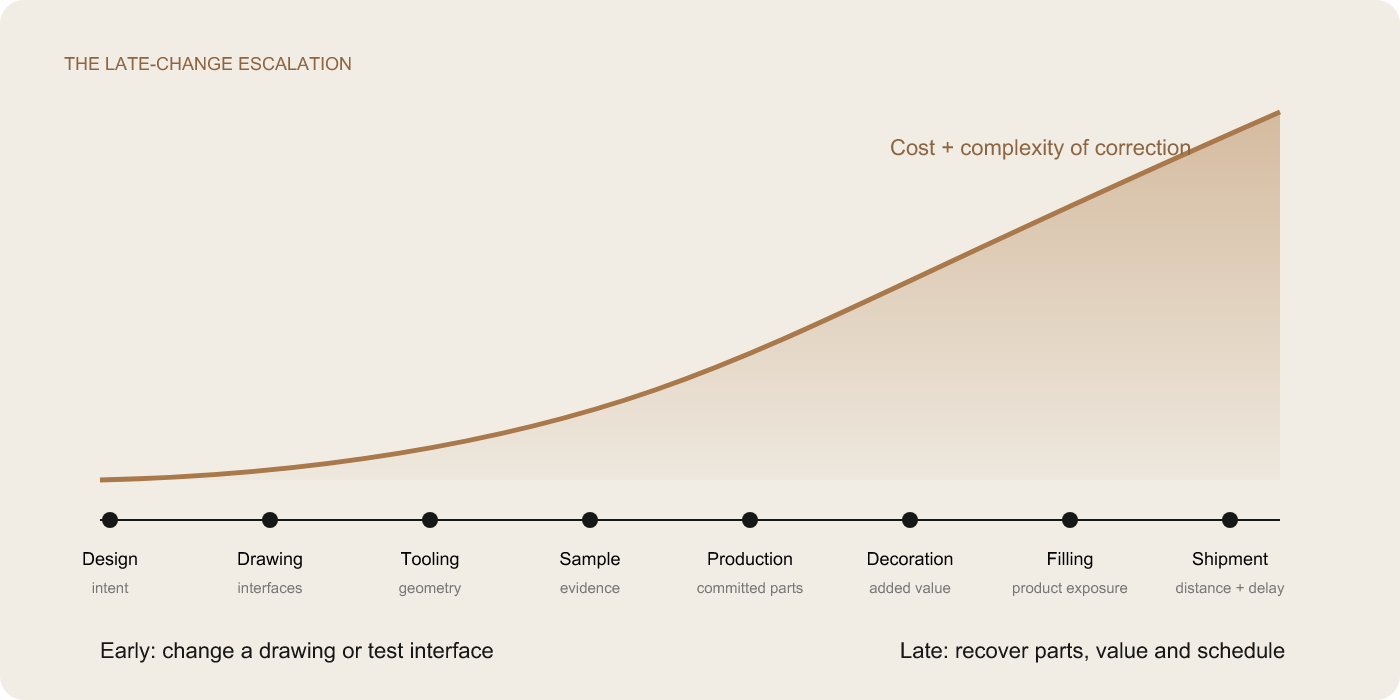
Escalado de cambios de última hora. La curva es conceptual y, de forma intencionada, no incluye ningún valor numérico inventado.
La ingeniería garantiza la calidad del diseño. Una imagen conceptual de belleza; no es una fotografía del proyecto del cliente al que se hace referencia.
Un proceso de rescate listo para la producción no termina con un “ya hemos arreglado el tapón”. Termina con un sistema controlado: geometría de la botella validada, cuello definido y bomba compatible, relación controlada entre tapón y collarín, decoración aprobada, muestras físicas de color y acabado, secuencia de montaje bien definida, criterios de inspección y una especificación de embalaje para la exportación basada en el producto decorado real.
Esos controles no pretenden que todas las unidades futuras sean metafísicamente perfectas. Definen el margen aceptable, las pruebas que se utilizan para la aprobación y los puntos en los que se detecta el riesgo antes de que se añada más valor. Los componentes corregidos exactos y el resultado del proyecto siguen siendo los mismos. La afirmación responsable es la reducción del riesgo mediante un diagnóstico, una corrección y una verificación estructurados, y no una promesa sin fundamento de que el fallo se ha vuelto imposible.
Úsalo para armonizar la silueta, el resultado final deseado y el carácter de la marca. Solicita muestras físicas para comprobar la geometría, el montaje, el comportamiento óptico y la capacidad del proceso.
Una botella, un dosificador y un tapón no funcionan correctamente porque cada uno de ellos pasa por separado. Su trayectoria de contacto y el resultado final del montaje determinan el éxito.
Define la línea de sombra visible para el consumidor, el centrado y las proporciones, en lugar de dar por sentado que el plano de un componente los protege automáticamente.
Mide primero el cuello, la bomba instalada, el collarín y el inserto de la tapa. Si el vidrio es la causa del problema, cámbialo de forma deliberada, no a modo de medida preventiva.
El cristal transparente, la pintura, el plástico, el metal y el papel de aluminio reflejan la luz de forma diferente. Las pantallas transmiten información; se rigen por normas físicas establecidas.
La homologación debe reflejar un rango repetible e identificar las condiciones relativas al utillaje, el material, el proceso y el montaje en las que se basa la evidencia.
Los separadores, los espacios libres y las zonas de contacto preservan el cristal, el acabado y la alineación de las tapas que se han creado durante el proceso de fabricación.
Compara la coordinación, las interfaces, las muestras, las implicaciones en cuanto a herramientas, la decoración y el embalaje, y no solo el precio unitario aislado.
En ocasiones, cambiar un inserto reversible o un collarín puede resultar más eficaz que cambiar el molde; en otros casos, hay que corregir la botella. La evidencia es la que decide.
Cada interfaz sin resolver resulta más costosa de revisar una vez que se han añadido los compromisos derivados del utillaje, la decoración, el relleno y el envío.
Solicita una revisión antes de la fabricación de los moldes cuando la botella esté muy personalizada, el vidrio sea inusualmente pesado, los hombros o las esquinas sean pronunciados, o cuando el tapón y la botella deban alinearse con muy poco margen visual. Involucra al departamento de ingeniería en la discusión cuando un tapón magnético o un inserto complejo cree interfaces ocultas; cuando la bomba, la botella y el tapón procedan de diferentes proveedores; cuando el color metálico deba coincidir en plástico, aluminio, zamac y lámina; o cuando una zona de decoración grande atraviese una superficie curva.
La revisión resulta igualmente valiosa cuando el calendario de lanzamiento es ajustado o el destino de envío se encuentra lejos del centro de producción. Esas condiciones reducen el margen para realizar correcciones de última hora. Si ya se dispone de muestras, no envíes únicamente el componente que parece defectuoso. Envía el conjunto montado, los planos del componente, la identificación de la revisión y fotografías que muestren cómo varía el síntoma. Una investigación útil necesita contexto.
DAXIN puede partir de un render, un dibujo técnico, una botella de referencia o una muestra física. El objetivo no es obligar a que cada proyecto requiera un nuevo molde a medida, sino identificar los puntos de mayor riesgo, determinar qué datos faltan y decidir por dónde empezar a investigar. Los compradores que comparan un gama de frascos de perfume, un paquete ya existente y uno totalmente Proceso de fabricación de envases personalizados para fragancias puede utilizar la misma lógica de revisión.
Tanto si necesitas una botella ya existente como una solución de envasado totalmente personalizada, nuestro equipo de expertos está preparado para ayudarte con tu proyecto, desde el diseño y la decoración de la botella hasta los tapones, el embalaje y la entrega.
 English
 Spanish
 French
 German
 Arabic
 Italian
 Dutch
 Portuguese
 Russian
 Korean
 Japanese