Decidi quali proporzioni rendono riconoscibile la famiglia, quindi consenti modifiche tecniche invisibili che ne garantiscano la ripetibilità.
L'azienda di profumi stava preparando una collezione pensata per trasmettere un'unica identità di marca attraverso diverse storie olfattive. La direzione creativa prevedeva un flacone rettangolare dalle linee rigorose, spalle ben definite, vetro massiccio, superfici opache sobrie e accenti metallici discreti. La capacità e la grafica potevano variare, ma la grammatica visiva doveva rimanere invariata.
Il brief conteneva utili indicazioni relative al marchio, ma una logica di produzione incompleta. Le immagini di riferimento mostravano il rapporto previsto tra flacone e tappo. I valori cromatici digitali descrivevano il nero, il bianco e l’oro. I file grafici specificavano i nomi delle fragranze e i testi sul fronte e sul retro. Tuttavia, la finitura del collo, la tipologia di erogatore, l’altezza di installazione, la struttura del collare, il sistema di fissaggio del tappo, i limiti di rivestimento, l’area di decorazione, la struttura della confezione in cartone e il sistema di revisione a livello di SKU non erano completamente integrati tra loro.
La prima analisi ha quindi distinto scelte rivolte ai consumatori da scelte relative al sistema. La capacità, il nome della fragranza e la finitura scelta potevano contribuire alla differenziazione per il consumatore. La geometria del collo, la piattaforma dell’erogatore, lo stile dell’attuatore, il profilo del collare, l’interfaccia del tappo e il metodo di approvazione erano elementi candidati alla standardizzazione. Il compito del team non era quello di eliminare la variabilità, bensì di collocarla laddove creasse valore per il marchio e di rimuoverla laddove generasse solo costi o incertezza.
Questa distinzione ha modificato la sequenza di lavoro. Anziché inserire ogni SKU visibile come prodotto a sé stante, DAXIN ha processo di gestione dei progetti potrebbe essere applicato a un'unica matrice: bottiglie di diverse capacità, finiture in diversi materiali, grafica per diverse fragranze, componenti provenienti da diversi fornitori e tappe fondamentali di un programma di lancio condiviso. La confezione verrebbe approvata sia in senso verticale — ogni SKU, dal flacone alla scatola — sia in senso orizzontale — ogni formato e finitura confrontati con il resto della linea.
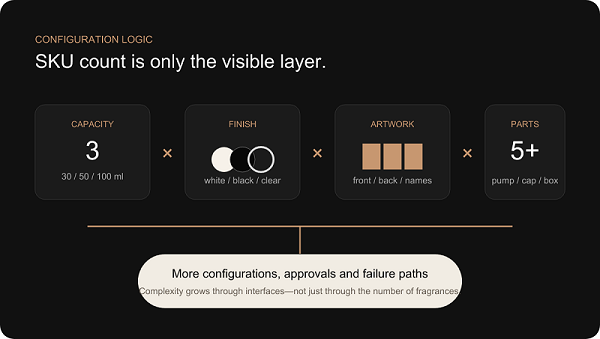
Logica di configurazione. La complessità aumenta grazie all'interazione tra dimensioni, finiture, opere d'arte e componenti, non solo in base al numero di fragranze.
L'aggiunta di una fragranza non comporta solo l'inserimento di un file grafico. Può comportare l'aggiunta di un nuovo nome sulla parte anteriore, di un testo sul retro, di un pannello normativo, di una stampa sul cartone, di un codice a barre, di una posizione di magazzino, di un riferimento di qualità, di una riga nella bolla di accompagnamento e di una posizione sul pallet. Se la nuova fragranza prevede anche una capacità o un colore diverso, ciò influisce sul rivestimento, sulla decorazione, sulla progettazione del flacone, sull'imballaggio protettivo e sui campioni di approvazione. Lo SKU visibile è solo l'ultimo anello di una rete di controllo più ampia.
Si consideri un modello di pianificazione con tre capacità di bottiglia, versioni con rivestimento bianco e nero, una versione trasparente, diverse grafiche per fronte e retro, una pompa, un collare, un tappo e una confezione esterna. Il numero teorico di combinazioni non corrisponde al piano di produzione; i marchi solitamente lanciano solo un sottoinsieme selezionato. Tuttavia, è necessario comprendere ogni combinazione consentita e non consentita. Altrimenti, un tappo dorato corretto potrebbe essere confezionato con la bottiglia sbagliata, una grafica da 50 ml potrebbe essere posizionata sull’area decorativa da 100 ml, oppure un erogatore con il collo corretto potrebbe essere dotato di un tubo di aspirazione della lunghezza sbagliata.
La crescita è più rapida di quella lineare perché le interfacce comportano dei rischi. Tre capacità danno origine a tre modelli di bottiglia, ma possono anche determinare tre condizioni di distanza tra tappo e collo, tre aree di decorazione, tre dimensioni di cartone e tre comportamenti in termini di stabilità. Due colori determinano due standard di verniciatura, ma il confronto diretto solleva una terza questione: entrambe le finiture esprimono lo stesso livello di pregio? Quattro bozzetti grafici generano quattro file, ma il controllo delle revisioni deve anche impedire l’assegnazione incrociata tra formati di bottiglia e colori.
Variazione | Perché i marchi lo vogliono | Rischio operativo | Strategia consigliata |
Funzioni multiple | I formati "Travel", "Hero" e "Value" sono destinati a canali diversi. | Le proporzioni, gli spazi tra i tappi, le aree decorative e le scatole possono subire variazioni. | Progettare una famiglia di prodotti correlati e verificare tutte le capacità di assemblaggio. |
Bottiglie nere, bianche e trasparenti | Differenziare le fragranze senza modificare la silhouette di base. | La lucentezza, l’opacità, la consistenza e il contrasto decorativo si comportano in modo diverso. | Approvare i modelli fisici di finitura rappresentativi su vetro vero. |
Diversi file di immagini | Assegnare a ciascuna fragranza un nome proprio, le informazioni relative alla composizione e quelle normative. | File, revisioni, posizioni o assegnazioni delle dimensioni errati vengono inviati in produzione. | Utilizzare una matrice SKU controllata e una conferma visiva prima della produzione. |
Componenti metallici | Crea una firma di famiglia esclusiva. | La finitura dorata varia a seconda del materiale: plastica, alluminio, zama, rivestimento e lamina. | Convalidare un intento visivo tramite campioni fisici specifici per il substrato. |
Scatole di cartone personalizzate | Supportare la narrazione, la protezione e l'allestimento nei punti vendita. | Le dimensioni della confezione o le indicazioni stampate potrebbero non corrispondere alla bottiglia definitiva. | Rimuovere le strutture di contenimento una volta che le dimensioni del prodotto confezionato si sono stabilizzate. |
L’architettura del packaging definisce le regole fisse alla base della collezione. Indica quali decisioni sono condivise, quali possono variare, quali dimensioni determinano gli elementi a valle e quali riferimenti fisici ne regolano l’aspetto. È l’equivalente, nel mondo del packaging, di un sistema di design del marchio: restrittivo laddove l’incoerenza comporterebbe costi elevati, flessibile laddove la differenziazione ha un senso.
L'analisi architettonica è partita dalla bottiglia, ma non si è fermata lì. Il linguaggio stilistico della bottiglia comprendeva la transizione tra corpo e spalla, l’espressione della base, i raggi degli angoli e il rapporto tra collo e corpo. La scelta del collo ha determinato l’interfaccia della pompa. La famiglia di pompe ha influenzato l’altezza di installazione, l’attuatore, il collare e la cavità del tappo. Il tappo ha determinato la larghezza percepita della chiusura e dell’inserto nella confezione. Le regole di decorazione hanno stabilito le zone del logo, i rapporti metallici e lo spazio libero minimo. L’architettura della confezione ha ereditato le dimensioni finali e l’identità dello SKU.
La standardizzazione non significava che ogni flacone fosse identico. Un flacone da 30 ml poteva avere un rapporto collo-corpo leggermente superiore rispetto a uno da 100 ml. Un’edizione nera poteva richiedere un contrasto del logo diverso rispetto a un’edizione trasparente. Lo standard era la logica progettuale: spalle correlate, un linguaggio di base stabile, proporzioni comuni delle chiusure, un unico elemento dorato e una regola coerente per il posizionamento del logo. La variazione era la risposta controllata alla capacità, al materiale e alla grafica.
Il valore strategico era cumulativo. L’adozione di un’unica piattaforma di pompaggio ha ridotto i problemi di compatibilità e semplificato la pianificazione dei ricambi. L’uso di un involucro comune ha ridotto la deriva visiva. I principi costruttivi condivisi per gli imballaggi in cartone hanno reso lo sviluppo strutturale più prevedibile anche in caso di variazioni delle dimensioni. L’adozione di un’unica gerarchia di approvazione ha ridotto le discussioni su quale fotografia o allegato e-mail rappresentasse la decisione più recente.
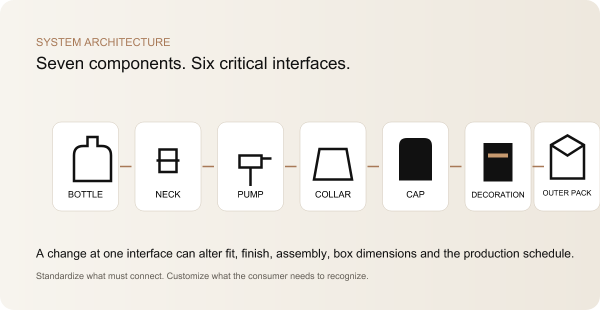
Componente | Standardizzato o personalizzato | Rischio principale | Metodo di controllo |
Corpo della bottiglia | Geometria comune a tutte le capacità; la finitura varia a seconda dello SKU. | Il ridimensionamento matematico produce proporzioni non correlate o una distribuzione instabile del vetro. | Disegni specifici per ciascuna capacità, raggruppati in un'unica famiglia visiva. |
Finitura del collo | Standardizzato, ove lo consentano il riempimento e la capacità. | Incompatibilità delle pompe o altezze di installazione diverse. | Un'interfaccia collo/pompa ben definita con verifica della capacità. |
Pompa e attuatore | Famiglia comune; la lunghezza del tubo di immersione può variare. | Dosaggio, spazio libero, tenuta o lunghezza del tubo non corretti. | Specifiche di assemblaggio e controlli funzionali a livello di bottiglia. |
Collare e berretto | Design esterno comune, ove possibile; il sistema di fissaggio interno può variare. | Spazi irregolari, montaggio allentato, contatto con l'attuatore o disallineamento. | Revisione delle tolleranze di assemblaggio e modelli di riferimento approvati. |
Decorazione | Sistema di posizioni condivise, finiture e finitura dorata; le decorazioni variano. | Variazioni di colore, lucentezza e posizione del logo. | Master fisici e matrice grafica controllata. |
Imballaggio esterno | Logica costruttiva comune; le dimensioni e la grafica possono variare. | Rumori metallici, segni di usura, etichette errate o inserto sbagliato. | Progettare tenendo conto delle dimensioni finali della confezione e della mappa degli SKU. |
Un computer può ridurre un disegno da 100 ml a 50 ml e a 30 ml con perfetta somiglianza matematica. Il risultato potrebbe comunque non funzionare come famiglia di bottiglie. La percezione umana non valuta le proporzioni solo in termini di rapporti numerici. Un collo che appare ben proporzionato sulla bottiglia grande può risultare predominante su quella piccola. Una base che trasmette un senso di peso sul formato standard può occupare troppo spazio visivo sul formato da viaggio. I raggi delle spalle che mantengono un riflesso nitido sul modello da 100 ml possono apparire sfocati una volta ridotti.
La capacità dipende anche dal volume interno, non solo dalle dimensioni esterne. Lo spessore della base, la distribuzione delle pareti, la curvatura verso l’alto, l’ampiezza delle spalle e la geometria del collo influiscono tutti sulla capacità e sul peso. Se tutte le dimensioni esterne vengono ridotte in modo uguale, la distribuzione del vetro e la fattibilità produttiva non rimangono automaticamente equivalenti. Il flacone da 30 ml potrebbe richiedere una regolazione mirata del profilo delle spalle o della base interna per mantenere il carattere della linea senza imporre una sezione poco pratica.
L’analisi della famiglia di bottiglie di DAXIN ha quindi considerato ogni capacità come un elemento della stessa famiglia, caratterizzato da un linguaggio stilistico comune, e non come un clone in miniatura. Il rapporto tra larghezza e altezza del corpo, la linea di spalla, la forma della base e il profilo del tappo sono stati confrontati nelle viste frontale, laterale e a tre quarti. Le aree di decorazione sono state sovrapposte per verificare se il logo occupasse la stessa zona percettiva. La stabilità della bottiglia e la superficie di appoggio sono rimaste vincoli tecnici, mentre la massa di vetro visibile è rimasta un vincolo legato al marchio.
La revisione del processo di produzione ha garantito il rispetto di tale gerarchia. I raggi angolari controllati hanno favorito il distacco dallo stampo e la ripetibilità dei dettagli. La transizione verso la base è stata valutata in base al flusso del vetro, anziché essere disegnata come un blocco di spessore arbitrario. Il rapporto tra collo e corpo è stato coordinato con il sistema di chiusura prima che il percorso dello stampo fosse definito in modo definitivo. È qui che sviluppo di stampi per flaconi di profumo diventa una decisione a livello di sistema piuttosto che l'acquisto di un singolo disegno.
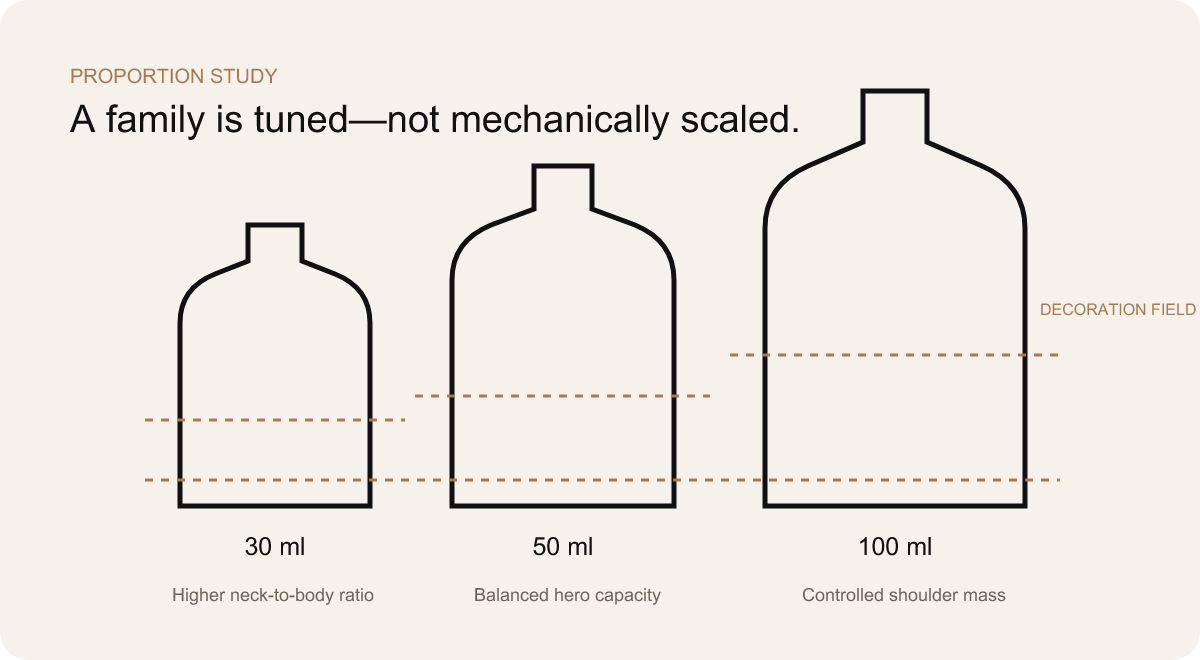
Decidi quali proporzioni rendono riconoscibile la famiglia, quindi consenti modifiche tecniche invisibili che ne garantiscano la ripetibilità.
La capacità nominale, le dimensioni esterne, il profilo della base e la distribuzione del vetro non possono essere fissati in modo indipendente.
Ogni bottiglia può risultare attraente di per sé, mentre l’insieme sembra disomogeneo quando le diverse capacità sono disposte sullo stesso scaffale.
Assemblaggio a crimpatura tecnicamente accurato. La coppa della pompa si modella attorno a una finitura a crimpatura senza filettatura; le dimensioni del collare e del tappo vengono verificate dopo l'installazione.
L'attuale DAXIN pompa, collare e opzioni di chiusura personalizzate forniscono il contesto di approvvigionamento, ma la decisione oggetto del caso di studio rimane specifica: un componente diventa idoneo solo quando la sua interfaccia, l’aspetto, la quantità e il percorso produttivo si integrano con l’intera famiglia di prodotti.
Il sistema di chiusura è il punto in cui il design visibile incontra la realtà della linea di riempimento. Una pompa per profumo non viene scelta solo dopo che il flacone e il tappo sono stati completati; essa si colloca tra i due e definisce entrambe le interfacce. Il collo deve poter accogliere la pompa. L’altezza della pompa installata determina la posizione del collare. L’attuatore deve funzionare liberamente. Il tappo deve fissarsi correttamente senza toccare l’attuatore. La chiusura assemblata deve essere posizionata in modo diritto e creare lo spazio visivo previsto sopra la spalla.
Nel caso di un flacone di profumo con collo a crimpatura, la finitura in vetro non presenta filettatura. Una coppa metallica della pompa viene aggraffata meccanicamente attorno al profilo definito del collo in vetro, comprimendo il sistema di tenuta contro il flacone. Rappresentare un collo filettato in un assemblaggio aggraffato sarebbe tecnicamente errato. Se invece si opta per una soluzione con collo a vite, il flacone, la pompa e l’operazione di riempimento seguono un’interfaccia e un metodo di assemblaggio diversi. Le specifiche di progetto devono indicare la soluzione effettiva; le parole “collo standard” non sono sufficienti.
Laddove le capacità e i requisiti relativi alla diffusione della fragranza lo consentissero, un comune pompa spray per profumo variazione ridotta all'interno della famiglia. Ciò non significava che fosse possibile inserire una pompa finita identica in ogni bottiglia senza un'ulteriore verifica. La lunghezza del tubo di immersione rimaneva specifica per ciascuna capacità. Il taglio del tubo, la curvatura, il dosaggio, la compatibilità delle guarnizioni, l'altezza di installazione e la gestione della linea di riempimento dovevano comunque essere definiti. La comunanza ha semplificato la piattaforma, ma non ha eliminato la necessità di convalida.
L'attuatore e il collare sono stati considerati come elementi ingegneristici a vista. Una piccola variazione dell'altezza della pompa può rendere visibile il collare sottostante il tappo. Un collare decorativo di spessore elevato può ridurre lo spazio libero interno del tappo. Un tappo magnetico può sollevare questioni relative all'orientamento e alla posizione del magnete. Un inserto a incastro ad attrito può risultare allentato in una condizione di tolleranza ed eccessivamente stretto in un'altra. Non si tratta di problemi estetici aggiunti in un secondo momento, bensì di caratteristiche del sistema selezionate fin dall'inizio.
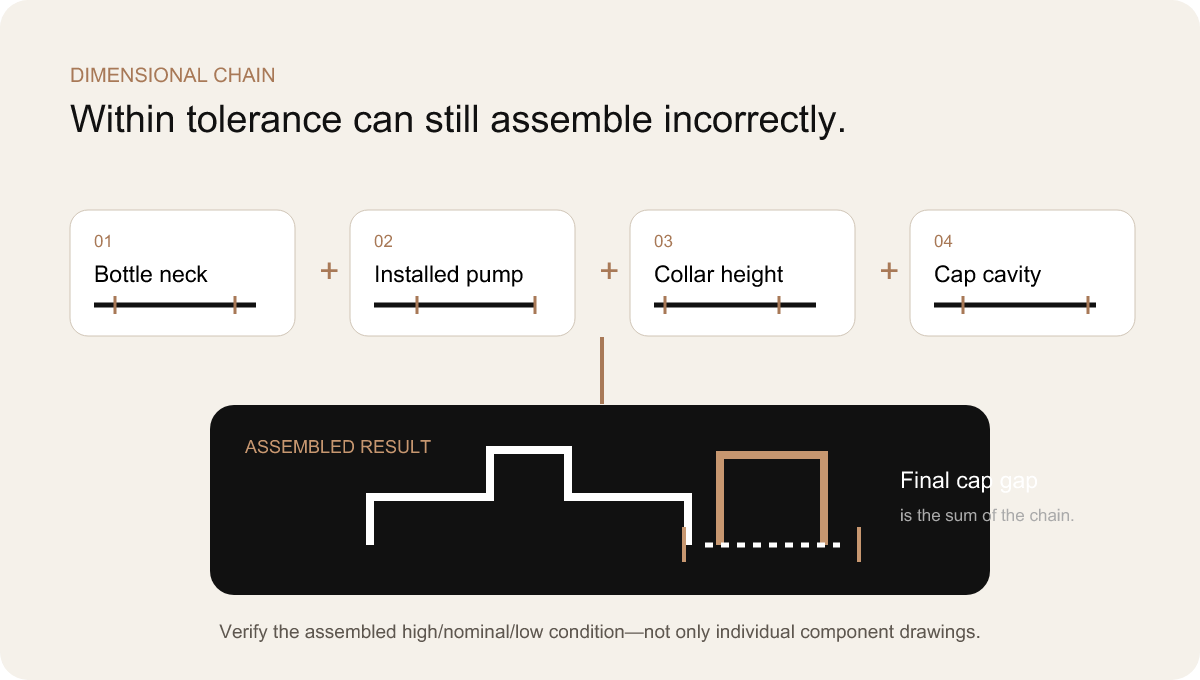
Ogni componente prodotto presenta una tolleranza dimensionale consentita. Il collo della bottiglia può risultare leggermente più alto o più basso rispetto alle specifiche. La pompa può essere installata a diverse altezze. Anche il collare e la cavità del tappo presentano variazioni. Ciascuna parte può superare il proprio controllo individuale, ma la combinazione di condizioni di eccesso o carenza può dare origine a una confezione assemblata che appare anomala o funziona male.
Ecco una spiegazione del "tolleranza cumulativa" in termini accessibili all'acquirente: variante della bottiglia + variante della pompa installata + variante del collare + variante del tappo = risultato finale dell'assemblaggio. In questo caso l'equazione è di natura concettuale piuttosto che numerica; non vengono fornite tolleranze di progetto. La sua importanza sta nel dimostrare perché non sia sufficiente un disegno per ciascun componente. È necessario analizzare la catena e assemblare il sistema nel suo complesso.
I sintomi sono ben noti. Il tappo risulta posizionato più in alto su una delle bottiglie. Lo spazio tra il tappo e la bottiglia varia lungo il perimetro. Diventa visibile un collare metallico. L’attuatore tocca l’interno del tappo e scarica durante la chiusura. Un tappo a frizione è facile da rimuovere su un campione e troppo stretto su un altro. Un tappo magnetico non raggiunge la posizione di allineamento corretta. La bottiglia e il tappo sembrano avere linee centrali diverse, anche se ciascuna parte rispetta le proprie dimensioni.
Il metodo di controllo consisteva nel definire le dimensioni che contribuiscono al risultato visibile e funzionale, nell’identificare le relazioni alto/nominale/basso e nel verificare le condizioni di assemblaggio. Un campione di riferimento stabiliva il valore target, ma il disegno tecnico doveva descrivere l’intervallo di tolleranza attorno a tale valore. L’approvazione del campione basata esclusivamente su un unico assemblaggio ideale non avrebbe permesso di individuare una configurazione che diventasse rischiosa ai limiti di produzione.
Questo ragionamento ha influenzato anche il coordinamento tra i fornitori. Quando i fornitori di bottiglie, pompe e tappi ottimizzano i propri componenti in modo indipendente, nessuno si assume la responsabilità del risultato finale. Un partner di integrazione di progetto deve farsi carico dell’interfaccia: raccogliere le specifiche pertinenti, confrontare le condizioni di installazione, individuare dove è opportuno apportare modifiche e confermare il montaggio completo prima della produzione in serie.
Componente | Dimensione importante | Possibile guasto | Verifica |
Collo in vetro | Profilo di finitura, altezza e concentricità | La pompa non si posiziona correttamente; il collare o il cappuccio sembrano inclinati. | Misurare le dimensioni critiche del collo e procedere all’assemblaggio su bottiglie rappresentative. |
Pompa | Altezza di installazione, geometria della coppa, posizione dell'attuatore | Esposizione del collare, contatto con l'attuatore o linea di tappatura non uniforme. | Definire il metodo di installazione e verificare lo stato di assemblaggio. |
Collare | Altezza totale, spazio libero interno e diametro esterno | Banda visibile, interferenza o rapporto irregolare con il cappuccio. | Confrontare gli assemblaggi nominali e di confine con il modello visivo di riferimento approvato. |
Cappello | Altezza interna, geometria di ritenzione, posizione del magnete o dell'inserto | Montaggio troppo largo/stretto, punto di arresto errato, oscillazioni o disallineamento. | Controlli funzionali ed estetici effettuati su lotti rappresentativi di componenti. |
Bottiglia finita | Rivestimento e decorazione in corrispondenza dell'interfaccia di chiusura | Durante la chiusura si nota uno scarto visivo o si notano segni di sfregamento sulle superfici. | Approvare la finitura finale e l'assemblaggio, non solo il vetro grezzo. |
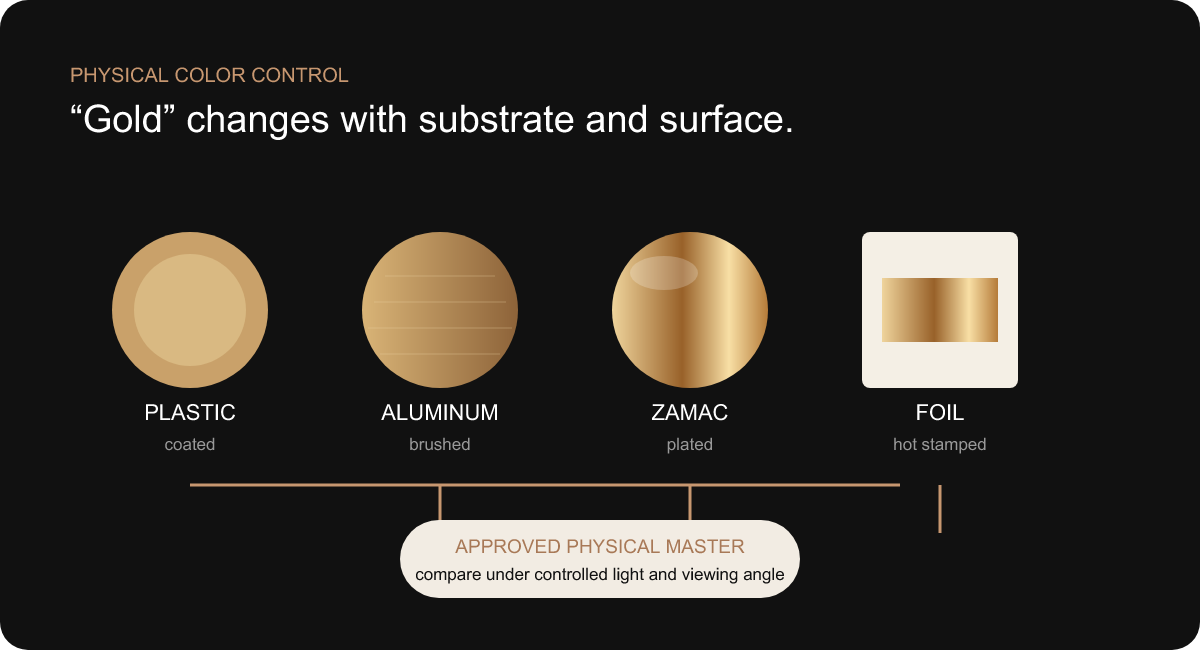
“Utilizzare lo stesso oro ovunque” è un requisito del marchio, non un’istruzione di produzione. L’oro su un tappo in plastica, su un componente in zama placcata, su un collare in alluminio anodizzato o rivestito, sulla lamina per stampa a caldo e sull’inchiostro stampato è ottenuto tramite materiali e meccanismi ottici diversi. Anche quando ogni fornitore riceve lo stesso riferimento cromatico digitale, i risultati fisici possono divergere.
Il substrato modifica il modo in cui la luce viene riflessa verso l'osservatore. L'alluminio spazzolato produce riflessi direzionali. Una superficie placcata lucida agisce quasi come uno specchio. La plastica metallizzata riproduce la trama e la geometria del componente stampato sottostante. La lamina è sottile, piatta e fortemente influenzata dalla superficie su cui viene stampata. Lo spessore del rivestimento, l'orientamento delle particelle metalliche, la lucentezza e la trama modificano ulteriormente la percezione. Un abbinamento che risulta armonioso sotto una certa luce può apparire disomogeneo da un altro angolo di osservazione.
La soluzione pratica è stata una catena di riferimento: direzione digitale → campioni di processo fisici → campione di riferimento approvato → confronto con la produzione. Il campione digitale continuava a essere utile ai fini della comunicazione, ma non poteva fungere da unico standard di riferimento. I campioni rappresentativi sono stati osservati insieme sotto la stessa illuminazione, con lo stesso orientamento e accanto a bottiglie nere, bianche e trasparenti. L’obiettivo era garantire un aspetto coordinato, non l’impossibile pretesa che substrati diversi diventassero otticamente identici.
Un elemento doveva fungere da punto di riferimento per l’intento visivo. A seconda del progetto, poteva trattarsi del tappo, del collare o della lamina decorativa. Gli altri processi venivano adattati di conseguenza. Se un allineamento perfetto risultava irrealistico, il team poteva regolare la lucentezza o separare deliberatamente le finiture in modo che la differenza apparisse intenzionale. Un tappo leggermente satinato e una lamina brillante possono coesistere se la loro gerarchia è ben controllata; due tonalità di oro lucido quasi identiche spesso sembrano un errore.
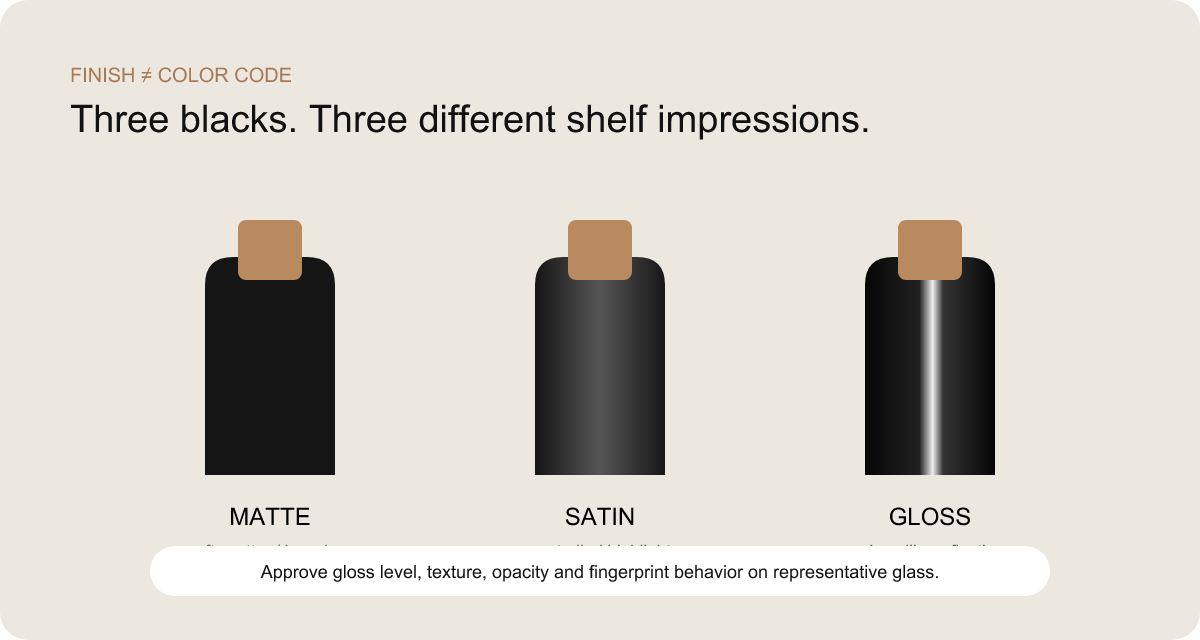
Due flaconi possono avere lo stesso colore nero nominale e sembrare del tutto diversi quando vengono messi uno accanto all’altro. Uno assorbe la luce grazie alla sua superficie asciutta e vellutata. L’altro produce ampi riflessi satinati. Un terzo presenta una lucentezza irregolare in corrispondenza della spalla o appare grigio nei punti in cui il rivestimento si assottiglia. Il Pantone da solo non basta a descrivere queste differenze.
Il controllo della finitura opaca di alta qualità comprende il livello di lucentezza, la microstruttura, lo spessore del rivestimento, l’opacità, l’influenza del substrato, l’indurimento e le caratteristiche di maneggevolezza. Il vetro trasparente sottostante può far apparire un rivestimento nero sottile meno profondo ai bordi. Il bianco può richiedere un’opacità sufficiente per evitare un effetto freddo o traslucido. Le spalle curve riflettono la luce direzionale in modo diverso rispetto ai pannelli piatti. Una superficie più ampia può mostrare maggiori variazioni semplicemente perché presenta un campo visivo più esteso.
I programmi in bianco e nero sono stati quindi testati su bottiglie con geometria rappresentativa, non solo su campioni di colore piatti. La valutazione ha preso in esame il modo in cui la finitura si estendeva dal pannello frontale all’angolo e alla spalla, se il bordo della base rimanesse pulito, se la decorazione raggiungesse un contrasto sufficiente e se le impronte digitali alterassero l’aspetto a scaffale. La lucentezza è stata valutata a confronto diretto sotto una luce fissa, anziché descritta con termini soggettivi come “morbida” o “lussuosa”.”
La coerenza non implicava che il bianco e il nero dovessero comportarsi in modo identico. Il bianco potrebbe richiedere uno spessore di rivestimento diverso per raggiungere l’opacità; il nero potrebbe invece rivelare in modo più evidente i segni lasciati dalla lavorazione. Il requisito del sistema era che ogni finitura rispettasse lo standard fisico approvato e che entrambe trasmettessero lo stesso livello di qualità previsto.
Tali decisioni erano legate a decorazione e rifinitura delle bottiglie. Il processo di realizzazione del logo, l’adesione della pellicola, l’opacità della stampa e la mascheratura dipendono dalla superficie finita. Il rivestimento non può essere approvato isolatamente e quindi considerato compatibile con qualsiasi decorazione senza ulteriori modifiche.
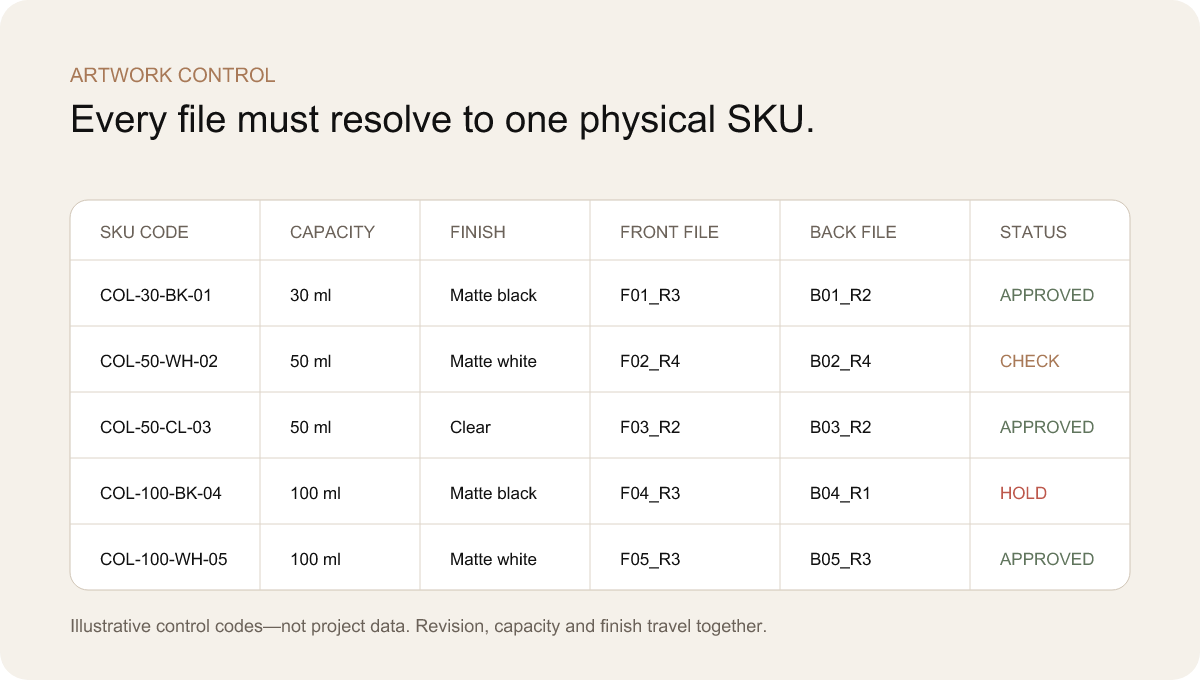
Gli errori grafici vengono spesso considerati come errori amministrativi. In una collezione di profumi con molteplici SKU, si tratta invece di difetti di qualità del prodotto. Un nome della fragranza errato su un flacone corretto non può essere considerato accettabile al momento del controllo. Un pannello posteriore destinato al mercato sbagliato può compromettere la conformità. Un logo posizionato leggermente più in alto su una confezione di una determinata capacità può compromettere l'uniformità dell'intera linea di scaffali.
Le conversazioni via e-mail non costituiscono un sistema di controllo. Nomi di file come “final”, “final-new” e “final-approved-2” non indicano a quale versione grafica corrispondano in termini di formato, finitura o mercato. Il progetto richiedeva una matrice che collegasse un codice SKU alle dimensioni della bottiglia, alla finitura, al file frontale, al file posteriore, al processo di decorazione, alla revisione e allo stato di approvazione. Un file di produzione poteva essere rilasciato solo quando la riga era completa.
Il posizionamento della grafica si basava su regole di progettazione piuttosto che su valutazioni visive arbitrarie. Il logo poteva essere allineato a una zona ottica definita, misurata a partire da un elemento fisso della bottiglia. La dimensione del testo poteva rimanere costante per tutte le capacità o variare entro un intervallo controllato, a seconda del sistema del marchio. Il punto fondamentale era definire la logica. Copiare una dimensione assoluta su ogni bottiglia può risultare inappropriato; centrare ogni grafica a occhio può creare disallineamenti.
La matrice ha inoltre distinto l’approvazione dei contenuti dalla fattibilità del processo. I team responsabili del marchio e di quelli normativi hanno approvato il testo e la gerarchia. Le prove di decorazione hanno confermato lo spessore delle linee, il trasferimento della lamina, l’opacità dell’inchiostro, la registrazione e l’adesione sulla superficie reale. Un PDF corretto non garantisce che le linee metalliche sottili possano ripetersi su una bottiglia opaca e curva. Erano necessarie entrambe le approvazioni.
Prima della produzione, veniva effettuata una verifica visiva dell'insieme della linea: rendering o foto della bottiglia, finitura, grafica sul davanti e sul retro, livelli di lavorazione, revisione e codice SKU. Quella fase non era una semplice gestione decorativa del progetto. Forniva ai reparti acquisti, produzione, controllo qualità e imballaggio la stessa identità del prodotto.
Un programma con più SKU può comportare un consumo eccessivo di budget e tempo se all’inizio vengono prodotte tutte le combinazioni possibili. Questo approccio genera molti campioni ma offre scarse opportunità di apprendimento. Quando cambiano la finitura, l’interfaccia del tappo o la posizione della grafica, il marchio potrebbe dover ripetere la stessa correzione su un’intera serie di campioni.
L’alternativa era l’approvazione da parte di un rappresentante. I primi campioni sono stati selezionati per mettere alla prova il sistema: una capacità che mettesse in evidenza al meglio la proporzione, una superficie ampia che rivelasse le variazioni del rivestimento, una bottiglia piccola che testasse lo spazio riservato al logo, una bottiglia nera che mettesse alla prova il contrasto con l’oro, una bottiglia bianca che testasse l’opacità e un tappo assemblato che rappresentasse lo spazio più delicato tra il tappo e il collo della bottiglia. Ogni campione era accompagnato da una domanda scritta.
Prima di passare alla varietà decorativa, è stata riesaminata la geometria. Un primo campione rappresentativo della bottiglia o dello stampo ha permesso di definire le proporzioni del corpo, il rapporto con il collo, la stabilità in piedi e l’involucro della chiusura. Sono state apportate modifiche ingegneristiche, mentre le decisioni successive dipendevano in misura minore dalla forma. Le prove di finitura hanno poi messo a confronto campioni neri, bianchi e trasparenti in condizioni di illuminazione controllata. Le prove di assemblaggio hanno unito bottiglia, pompa, collare e tappo. Le prove grafiche hanno stabilito lo spessore delle linee e la loro posizione. Solo dopo che tali parametri sono stati stabilizzati è stato applicato il resto della gamma di SKU.
L'approvazione preliminare non sostituiva la conferma definitiva dello SKU. Per ogni fragranza era comunque necessario verificare la corretta identificazione, il testo e l'assegnazione della grafica. Qualsiasi contenitore con una geometria particolare richiedeva una verifica delle dimensioni e dell'assemblaggio. Qualsiasi finitura o processo non presente nel set approvato richiedeva una propria prova fisica. La strategia distingueva domande a cui è possibile rispondere una volta sola per ogni famiglia da domande a cui è necessario rispondere per ogni SKU.
Questo ha reso il campionamento una scelta commercialmente intelligente. Un campione era utile quando eliminava un rischio o imponeva una decisione. Un campione perfetto che si limitava a ripetere una condizione già approvata aggiungeva meno valore rispetto a un campione volutamente complesso che metteva in luce un punto di interfaccia prima della produzione. Il sistema di tracciamento dei campionamenti del team registrava quindi la domanda, le prove, la decisione, il responsabile dell’approvazione e l’effetto sugli altri SKU.
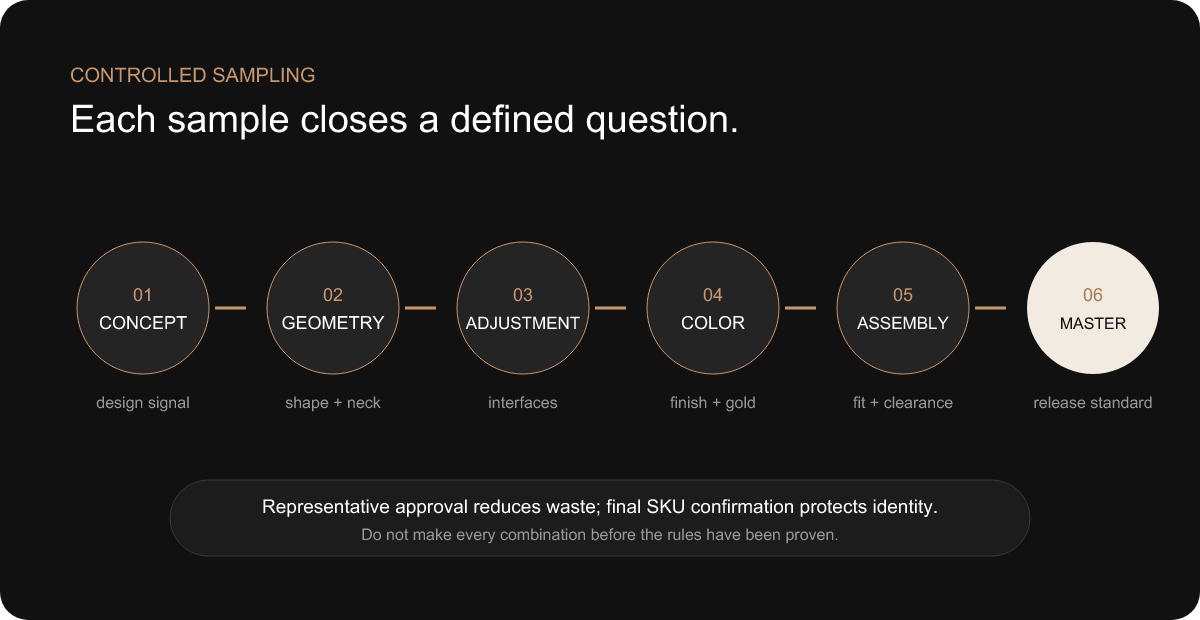
L'architettura del collo e della pompa, lo stile del tappo, l'effetto dorato e la logica di posizionamento del logo possono essere definiti sulla base di alcuni modelli rappresentativi.
Il nome della fragranza, il testo sul retro della confezione, il codice a barre, il contenuto di mercato e l'assegnazione della capacità rimangono di competenza a livello di SKU.
Un nuovo substrato, processo, geometria o condizione del fornitore richiede una prova concreta, anziché un’approvazione automatica.
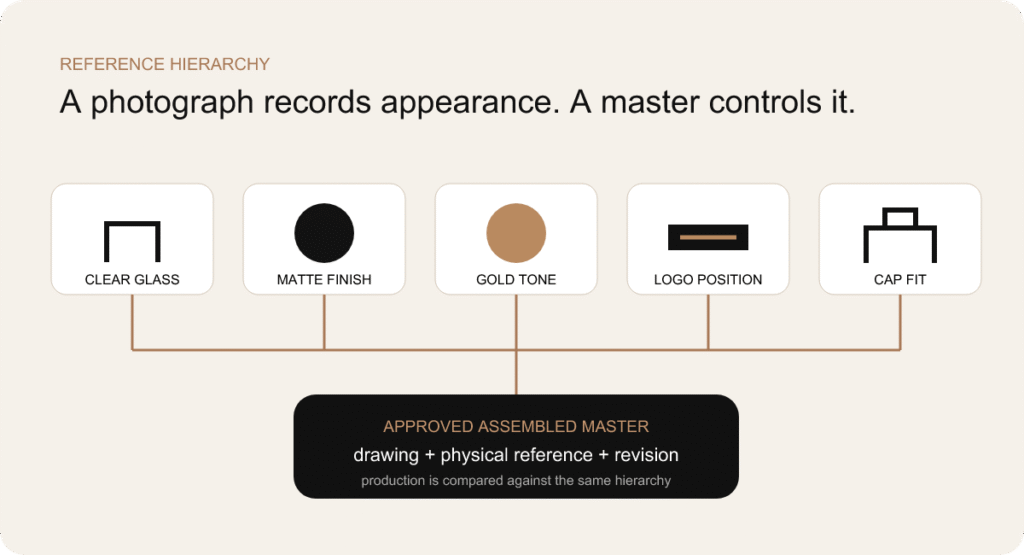
Gerarchia di riferimento. I master fisici contengono informazioni relative alla superficie e all’assemblaggio che le fotografie non sono in grado di conservare in modo affidabile.
Alcune caratteristiche del packaging possono essere descritte con precisione tramite disegni e file digitali. La capacità, le dimensioni critiche, i tracciati grafici e i codici SKU devono essere riportati nelle specifiche documentate. Altre caratteristiche — come la texture opaca, la riflettività metallica, la sensazione tattile del tappo e l’aspetto complessivo di una confezione assemblata — perdono informazioni importanti quando vengono riprodotte in una fotografia.
Il sistema di campioni di riferimento collegava entrambi i tipi di elementi di riferimento. Una bottiglia trasparente approvata rappresentava l’aspetto e la geometria accettabili del vetro. I campioni di riferimento in bianco e nero rappresentavano il colore, l’opacità, la lucentezza e la consistenza. Un campione di riferimento dorato definiva il riferimento visivo trasversale ai materiali. Un campione di riferimento grafico stabiliva la posizione, la scala e il comportamento del processo. Un campione di riferimento assemblato mostrava l’adattamento del tappo, l’esposizione del collare e la relazione complessiva approvata.
Un oggetto fisico privo di una revisione risulta ambiguo. Il campione doveva quindi essere etichettato e collegato a disegni e bozzetti di riferimento. Allo stesso modo, un disegno privo dell’oggetto approvato non poteva trasmettere tutti gli attributi sensoriali. Insieme, questi elementi costituivano lo standard di approvazione: che cos’è il componente, quale deve essere il suo aspetto e la sua consistenza al tatto, e quale versione fa fede.
Nel caso di una collezione con più SKU, la gerarchia impediva la moltiplicazione dei campioni. Un unico modello di finitura nera poteva essere applicato a diverse opere d’arte, purché il substrato e le condizioni di lavorazione fossero equivalenti. Un unico modello di chiusura assemblata poteva definire lo spazio preferito, mentre gli assemblaggi specifici per ciascuna dimensione verificavano che la famiglia di prodotti lo rispettasse. Il modello fungeva da nodo di controllo, non da pezzo da museo.
I diversi processi di confezionamento seguono logiche economiche diverse in termini di lotti. La produzione del vetro, il rivestimento, la stampa, le pompe, i tappi stampati, le parti metalliche placcate e le scatole di cartone possono richiedere ciascuno una quantità minima diversa. Considerare ogni SKU come un’unità indipendente può trasformare una collezione gestibile in un eccesso di scorte: ogni fragranza comporta un proprio lotto di flaconi, un proprio lotto di tappi, una propria configurazione di decorazione e una propria tiratura di scatole di cartone.
L’ottimizzazione del MOQ è iniziata con la ricerca di elementi comuni nascosti. Se diversi SKU condividevano lo stesso stampo per il flacone e lo stesso collo, il vetro non decorato poteva essere pianificato come una famiglia. Una pompa, un attuatore e un collare comuni hanno ridotto il numero di ordini di componenti. Un’architettura comune dei tappi ha consentito di concentrare il volume degli stampi e delle lavorazioni di finitura. Le fragranze potevano differenziarsi attraverso la grafica e programmi di finitura superficiale selezionati, anziché moltiplicare ogni parte strutturale.
Anche il raggruppamento per colore ha avuto la sua importanza. Produrre tutte le varianti di flaconi in nero opaco in una sequenza controllata può risultare più efficiente rispetto al trattare il nero come un micro-ordine separato per ogni fragranza. La stessa logica può essere applicata al bianco. La decorazione e la grafica continuano a suddividere il lotto in SKU, ma la finitura a monte viene pianificata a livello di collezione. La fattibilità commerciale e tecnica di questa soluzione dipende dall’effettivo percorso di lavorazione e deve essere confermata con i fornitori.
Un lancio graduale rappresentava un’altra opzione quando la domanda era incerta. Un marchio poteva definire l’architettura completa, ma lanciare prima la capacità principale, aggiungendo poi formati da viaggio o più grandi dopo aver acquisito informazioni sul mercato. Questo approccio è utile solo se la prima SKU è progettata tenendo conto delle interfacce future. Una prima bottiglia che vincola il marchio a una logica unica per collo, tappo o confezione potrebbe rendere più costosa un’espansione successiva.
Il singolo componente più economico non rappresentava automaticamente la soluzione più conveniente. Una pompa dal prezzo inferiore, ma con un’altezza di installazione diversa, avrebbe potuto richiedere un nuovo collare e un nuovo inserto per il tappo. Un tappo con un quantitativo minimo d’ordine (MOQ) ridotto proveniente da un altro fornitore avrebbe potuto comportare l’introduzione di un secondo processo di placcatura in oro e di un nuovo standard di ispezione. Il costo totale del progetto comprende gli stampi, i campioni, l’allestimento, il controllo qualità, le scorte in eccesso, il coordinamento, il trasporto e il rischio di ritardi.
Principi di progettazione commerciale
I colli, le pompe e le buste a cappuccio in comune passano in gran parte inosservati ai consumatori, ma influenzano notevolmente le operazioni di acquisto e assemblaggio. I componenti comuni possono migliorare l’uniformità e concentrare i quantitativi degli ordini senza che la collezione risulti generica.
La differenziazione visibile può riguardare le proporzioni delle bottiglie, le finiture, la grafica, il trattamento superficiale dei tappi e l’imballaggio esterno. Il giusto equilibrio dipende dall’idea di marchio: personalizzare ciò che il consumatore può vedere o percepire, standardizzare gli elementi che devono funzionare in modo discreto.
La realizzazione di stampi non è un segno di serietà. È un investimento che dovrebbe garantire un vantaggio significativo e ripetibile. Uno stampo personalizzato per bottiglie può garantire una silhouette distintiva, una distribuzione del peso ottimale o un linguaggio stilistico esclusivo. Un tappo personalizzato può creare un oggetto tattile memorabile. Tuttavia, realizzare stampi per ogni capacità e componente prima che l’architettura della collezione sia stata collaudata può comportare costi legati a caratteristiche che il consumatore nota a malapena.
Il progetto ha messo a confronto tre opzioni. Una linea di bottiglie standard offriva il percorso più rapido per convalidare la finitura, la grafica, la chiusura e la risposta del mercato. Un’opzione semi-personalizzata combinava un corpo in vetro esistente con un tappo, una decorazione o una confezione distintivi. Un’opzione completamente personalizzata prevedeva la creazione di una nuova geometria della bottiglia e, potenzialmente, di nuovi elementi di chiusura. Ciascuna opzione è stata valutata in base al valore del design, al rischio tecnico, al volume, alle tempistiche, ai piani futuri relativi agli SKU e all’investimento totale nel packaging.
La decorazione veniva presa in considerazione prima della lavorazione, laddove potesse valorizzare efficacemente il marchio. Un rivestimento opaco, un logo metallico discreto e una finitura accurata del tappo possono trasformare una bottiglia esistente dalle proporzioni ben equilibrate. Al contrario, se la silhouette stessa costituiva il segnale distintivo principale del marchio, la decorazione non poteva sostituire uno stampo personalizzato. La domanda non era “È possibile personalizzarla?”, ma “Questa personalizzazione migliorerà il riconoscimento da parte dei consumatori in misura sufficiente da giustificarne i costi e gli impegni produttivi?”.”
Anche le decisioni relative agli stampi sono state organizzate in sequenza. Non si dovrebbe finalizzare un tappo esterno personalizzato prima di conoscere la piattaforma della pompa e l’altezza di installazione. Non si dovrebbe realizzare uno stampo per un nuovo inserto in cartone basandosi su un rendering idealizzato. Gli stampi per bottiglie di diverse capacità dovrebbero essere sottoposti a una revisione congiunta, in modo che il secondo stampo non riveli una regola di proporzione mancante nel primo.
Componente | Visibilità per i consumatori | Rischio tecnico | Valore di personalizzazione | Raccomandazione |
Silhouette della bottiglia | Molto alto | Punti di forza: forma, distribuzione del vetro, rapporto tra peso e collo | Alto quando la forma è il segnale distintivo del marchio | Strumento personalizzato solo dopo aver definito la geometria della famiglia e il caso volumetrico. |
Finitura del collo | Basso dopo il montaggio | Molto elevata: compatibilità tra pompa e riempimento | Di solito basso | Standardizzare, a meno che un requisito documentato relativo al riempimento o alla progettazione non giustifichi una modifica. |
Piattaforma di pompaggio | Medio durante l'uso | Molto elevato: tenuta, dosaggio, altezza e montaggio | Esperienza nella spruzzatura da moderata a avanzata | Scegliere una famiglia collaudata; personalizzare con cura la rappresentazione degli attuatori visibili. |
Nessuna vista esterna | Molto alto | Da medio a alto: tenuta, peso, gioco, finitura | Elevato potenziale tattile e visivo | Investire dove il cappuccio è un elemento distintivo; mantenere sotto controllo l'interfaccia interna. |
Collare | Da basso a medio | In alto nella pila di altezze | Di solito moderato | Standardizzare la forma e la finitura; evitare variazioni ornamentali che creino nuovi rilievi. |
Decorazione | Alto | Parametri: adesione, allineamento, opacità e ripetibilità | Livello elevato con un'alterazione strutturale relativamente bassa | Da utilizzare come principale elemento di differenziazione dello SKU al termine delle prove di processo fisiche. |
Vendita al dettaglio casella | Prezzo elevato al momento dell'acquisto | Mezzo: vestibilità, protezione, identità grafica | Ottimo per i video narrativi e di unboxing | Personalizzare il prodotto in base alla confezione finale e riutilizzare la logica strutturale per tutte le dimensioni. |
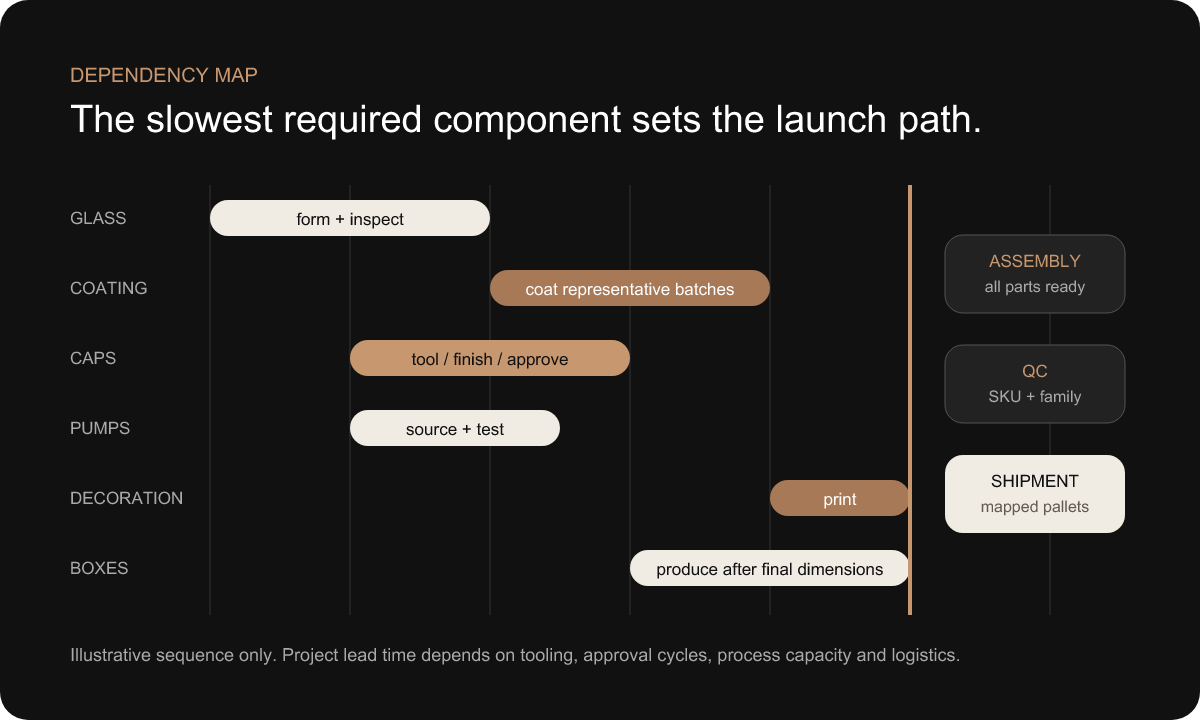
La realizzazione completa di una confezione per profumo dipende da processi con tempistiche diverse. Il vetro può richiedere la preparazione degli stampi e un periodo di produzione specifico. Il rivestimento viene applicato sul vetro una volta approvato. La decorazione segue il rivestimento corretto. Le pompe e i tappi possono essere realizzati in parallelo una volta approvate le interfacce e le finiture. La confezione per la vendita al dettaglio dipende dalle dimensioni stabili del prodotto finito e dalla grafica definitiva. L’assemblaggio, il controllo qualità e la spedizione attendono il completamento di tutte le fasi necessarie.
Il programma del progetto distingueva quindi tra le attività che potevano essere avviate in anticipo e quelle che, se avviate troppo presto, avrebbero comportato un lavoro di rifinitura. L’approvvigionamento delle pompe poteva iniziare una volta stabilizzati il collo e la direzione di dosaggio. La progettazione del tappo poteva procedere in base alle dimensioni della pompa installata. Le prove di colore potevano essere effettuate utilizzando vetro rappresentativo. La progettazione grafica del cartone poteva procedere in parallelo, mentre la realizzazione degli stampi strutturali e la definizione delle dimensioni definitive dell’inserto dovevano attendere il completamento della bottiglia e del tappo.
Il percorso critico era la catena più lunga di attività interdipendenti necessarie per la spedizione, non semplicemente il componente con i tempi di consegna più lunghi indicati nel preventivo. La produzione di un tappo poteva richiedere più tempo rispetto alla grafica, ma un’approvazione tardiva della grafica poteva comunque ritardare la decorazione e la produzione degli imballaggi. Uno stampo per bottiglie poteva essere pronto, mentre un cambio dell’ultima ora della pompa poteva richiedere una revisione delle decisioni relative al collare e al tappo. Il programma necessitava di responsabili chiaramente identificati e di date di approvazione, non di una singola promessa ottimistica di consegna.
Il sequenziamento ha inoltre garantito l'uniformità delle finiture metalliche e opache. I componenti con finiture dorate correlate sono stati campionati e confrontati prima dell'avvio dei processi di produzione in serie separati. I lotti di rivestimento in bianco e nero sono stati pianificati in base alla disponibilità dei riferimenti. Le riunioni di pre-produzione hanno confermato quale revisione grafica, quale campione di riferimento e quale lotto di componenti controllasse ciascun flusso. Laddove le dipendenze erano esplicite, la produzione parallela ha consentito di risparmiare tempo senza trasformare l'incertezza in eccedenze di magazzino.
Non viene indicata qui una durata standard del progetto. I tempi variano a seconda che si tratti di percorsi standard o personalizzati, della complessità degli stampi, del numero di capacità, del feedback sui campioni, dei processi di decorazione, della capacità produttiva e della logistica. L’acquirente dovrebbe richiedere un programma basato sulle dipendenze che indichi quando sono richieste le sue decisioni e quale elemento irrisolto determini il lancio.
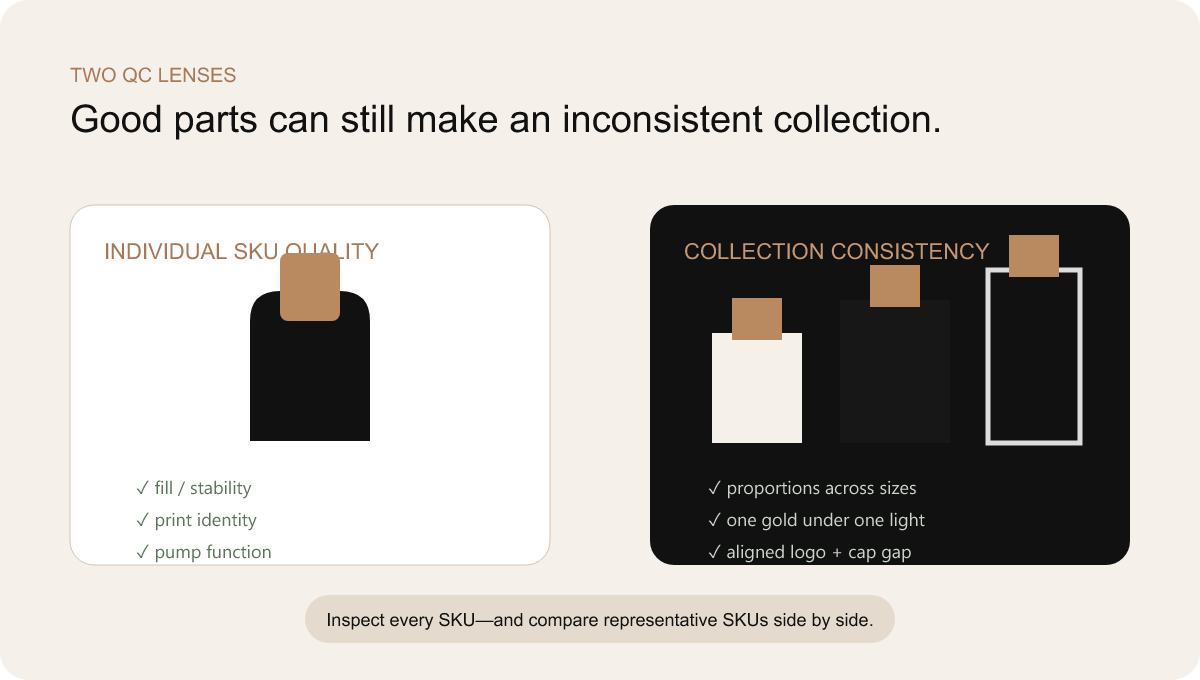
L'ispezione tradizionale verifica se un singolo articolo è conforme alle specifiche. Una collezione composta da più SKU aggiunge una seconda domanda: gli articoli, singolarmente accettabili, mantengono la loro uniformità quando vengono confrontati tra loro? Questa differenza tra la qualità del singolo prodotto e l'uniformità a livello di collezione era fondamentale per il piano di controllo.
Ogni SKU richiedeva comunque controlli specifici: correttezza del flacone e della capacità, finitura, identità grafica, montaggio di pompa e tappo, posizione della decorazione, configurazione dell’imballaggio e caratteristiche funzionali richieste. Uno “SKU di riferimento” non poteva rappresentare tutto. Il flacone bianco da 30 ml poteva superare i controlli, mentre un flacone nero da 100 ml poteva presentare un’incisione posteriore errata o un gioco inaccettabile del tappo.
Il confronto orizzontale ha poi esaminato le relazioni tra gli elementi. Le bottiglie nere di diverse capacità sono state disposte una accanto all’altra per confrontare la lucentezza e la profondità. Le bottiglie bianche sono state esaminate per verificarne l’opacità. I tappi e le decorazioni metalliche sono stati valutati sotto la stessa luce. La posizione del logo è stata osservata lungo la linea di base dello scaffale. Sono stati confrontati gli spazi tra i tappi assemblati e le relazioni tra spalla e corpo delle bottiglie tra le diverse dimensioni. Questi controlli hanno individuato scostamenti che un’ispezione componente per componente avrebbe potuto trascurare.
I riferimenti per l’ispezione seguivano la stessa gerarchia stabilita durante il campionamento: disegni e file controllati per gli attributi misurabili o identificabili; campioni fisici per gli attributi sensoriali e relazionali. Le fotografie fungevano da supporto alla documentazione, ma non sostituivano gli oggetti approvati. Il team addetto alla qualità aveva inoltre bisogno di accedere alla matrice SKU affinché la corretta identità del prodotto fosse considerata una caratteristica di qualità.
Il pubblico di DAXIN gestione della qualità Tale capacità fornisce il contesto aziendale. Le fasi di ispezione specifiche del progetto, le attrezzature, i criteri di accettazione e i risultati devono essere confermati sulla base della documentazione prima di essere riportati in un caso pubblicato. Questa bozza evita deliberatamente di indicare una percentuale di superamento, uno standard di prova o una statistica di rifiuto.
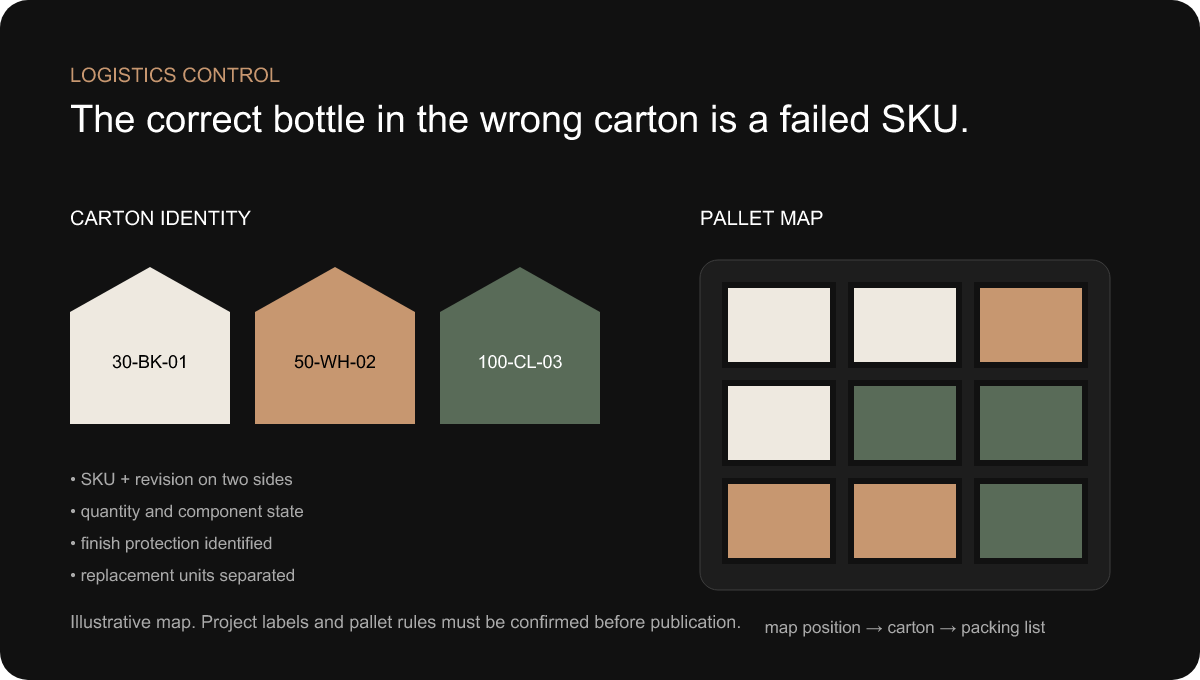
La presenza di più SKU comporta un’ultima serie di rischi una volta completata la produzione. Le bottiglie con forme simili possono essere confuse prima della decorazione. I prodotti finiti possono finire negli imballaggi sbagliati. Pompe, tappi o collari separati possono essere imballati in quantità che non corrispondono a quelle delle bottiglie. I pallet misti possono arrivare senza una lista di contenuto. Una quantità destinata alla sostituzione può essere assorbita nel conteggio principale e diventare invisibile.
L'identificazione dei cartoni riportava quindi il codice SKU controllato, la descrizione, la quantità, lo stato dei componenti e, ove necessario, la revisione. Le etichette erano leggibili su più di un lato, quindi il personale di magazzino non doveva ruotare ogni cartone. Laddove diverse finiture apparivano simili a causa dell'imballaggio protettivo, indicazioni relative al colore o al codice aiutavano a prevenire errori di selezione senza dover sostituire l'etichetta ufficiale.
Le mappe dei pallet associavano le posizioni dei cartoni alla bolla di accompagnamento. Ciò risultava particolarmente utile quando il cliente o l’addetto all’imballaggio necessitava di una sequenza di scarico pianificata, quando più mercati o fragranze condividevano lo stesso container, oppure quando le unità di ricambio venivano separate. I pallet misti venivano considerati una configurazione intenzionale piuttosto che un’improvvisazione effettuata al momento del carico.
La protezione è stata progettata tenendo conto della superficie decorata del prodotto finito. Separatori, foderi, vassoi e scatole di cartone dovevano impedire il contatto tra i vetri, l’abrasione dei tappi e la pressione sulle decorazioni più delicate. Un imballaggio sicuro, poiché il vetro trasparente può graffiarsi dopo l’applicazione di un rivestimento opaco o di una stampa metallizzata. Anche le confezioni destinate alla vendita al dettaglio dovevano essere protette dallo schiacciamento e dall’attrito durante l’esportazione.
Una bottiglia eccellente consegnata in un cartone con il codice SKU errato rappresenta comunque un progetto fallito. Il controllo logistico ha quindi utilizzato la stessa matrice utilizzata per la grafica e la produzione, chiudendo il ciclo dall’identità digitale alla spedizione fisica. DAXIN’s servizi di consegna e magazzinaggio è la risorsa interna naturale per gli acquirenti che stanno valutando questa fase.
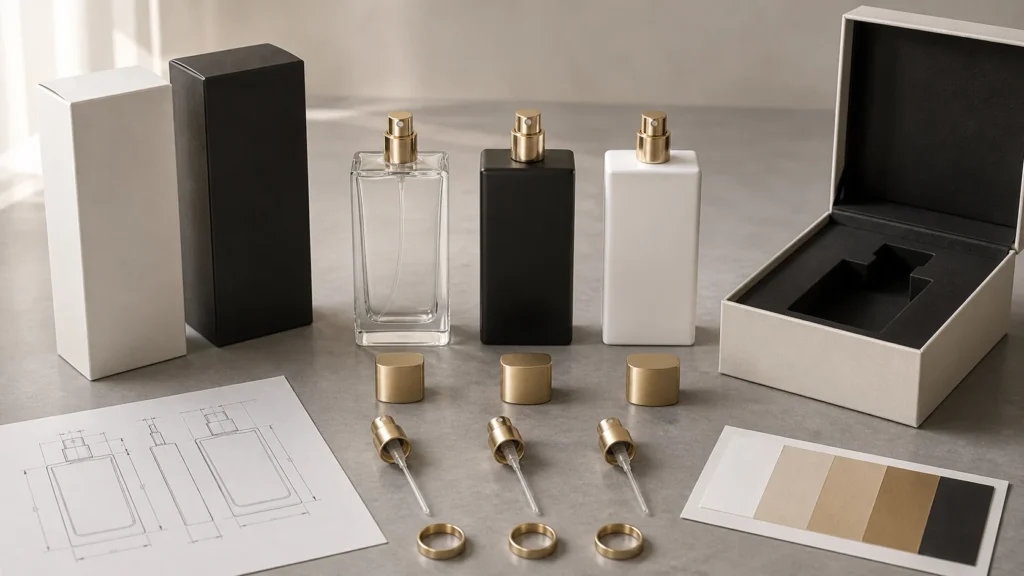
Visualizzazione concettuale — non una fotografia di progetto. Il sistema definitivo riunisce la famiglia di bottiglie, i componenti di chiusura, i codici di finitura, i disegni e l'imballaggio esterno in un'unica struttura di approvazione.
La soluzione finale non è stata determinata da un unico elemento di grande impatto. Il suo valore derivava da relazioni ben controllate: una famiglia di bottiglie coordinata tra le diverse capacità; un collo e una piattaforma di erogazione standardizzati, ove compatibili; un collare e un tappo coordinati; standard fisici per i colori nero, bianco e oro; grafica collegata a una matrice di SKU; campionatura graduale; riferimenti master; flussi di produzione sincronizzati; controlli di qualità a livello di collezione; e imballaggi per l’esportazione mappati.
Questa architettura ha preservato una certa varietà visibile. Le fragranze potevano avere nomi diversi, etichette e trattamenti superficiali selezionati. Le capacità potevano essere proporzionate in base alla loro funzione. L’imballaggio esterno poteva adattarsi a diverse strategie di vendita al dettaglio. Tuttavia, la piattaforma meccanica nascosta e il linguaggio di approvazione sono rimasti sufficientemente stabili da garantire la coerenza della famiglia di prodotti.
Il sistema integrato ha inoltre reso più utile il processo di iterazione. Se un confronto con il campione di riferimento falliva, il team sapeva a quale riferimento si basava la decisione. Se un tappo risultava troppo alto, la catena di tolleranza identificava le dimensioni e i componenti coinvolti. Se la grafica cambiava, la matrice SKU mostrava tutti i prodotti interessati. I problemi diventavano decisioni tracciabili piuttosto che richieste generiche di “farli corrispondere”.”
L'immagine concettuale riportata di seguito illustra tale logica di approvazione. Non si tratta di documentazione proveniente dal progetto anonimizzato. Prima della pubblicazione, DAXIN dovrà sostituire o integrare le immagini concettuali con fotografie verificate relative al progetto: famiglia di bottiglie, campioni fisici delle finiture, chiusure assemblate, confronto della qualità e imballaggio per l'esportazione, tutte autorizzate nel rispetto della riservatezza del cliente.
La logica relativa a collo, pompa, busta del collare e tappo riduce il lavoro ripetitivo legato alla compatibilità.
La capacità, le finiture, la grafica e la narrazione presente sulla confezione sono gli elementi che contraddistinguono il prodotto agli occhi dei consumatori.
I master, le revisioni e la matrice SKU facilitano i riordini e le future aggiunte.
Non viene indicato alcun ritorno sull'investimento in termini numerici, poiché non sono stati forniti i dati di progetto necessari a sostenerlo. Il valore aziendale qualitativo, tuttavia, può essere descritto attraverso l'architettura stessa.
La complessità dello sviluppo è diventata più evidente. Il cliente era in grado di distinguere una decisione relativa al marchio da una relativa all’interfaccia e di individuare quali approvazioni avessero un impatto su diversi SKU. Il reparto acquisti ha ottenuto una mappa dei componenti più chiara, invece di trattare ogni fragranza come una distinta base separata. L’utilizzo di dosatori comuni, la logica di chiusura e i riferimenti alle finiture hanno ridotto il numero di standard unici da mantenere.
Il rischio di incompatibilità è stato affrontato in precedenza. Il collo, la pompa, il collare e il tappo sono stati esaminati come una catena assemblata, anziché essere individuati solo in fase di assemblaggio finale. Le decisioni relative ai colori sono passate da discussioni digitali a riferimenti fisici. L’identità grafica è stata integrata con la produzione e l’imballaggio. Il programma ha evidenziato le dipendenze, consentendo al lavoro di procedere in parallelo e proteggendo al contempo gli elementi che richiedevano una decisione stabile a monte.
L'aspetto sugli scaffali ne ha tratto vantaggio perché la collezione è stata valutata nel suo insieme. Proporzioni, finitura dorata, effetto opaco, posizione del logo e spazi tra i tappi sono stati valutati a confronto diretto. L'uniformità della linea premium è diventata un risultato tangibile, basato su parametri di riferimento, e non più una speranza soggettiva che i componenti acquistati separatamente potessero combaciare.
La valutazione delle espansioni future divenne più semplice. Una nuova fragranza poteva essere integrata nel sistema di grafica e finiture. Una nuova capacità poteva riprendere la piattaforma del collo e della chiusura, pur essendo oggetto di uno studio mirato sulle proporzioni. I riordini potevano fare riferimento a modelli di riferimento controllati e alle relative revisioni. L’architettura non eliminava il lavoro di sviluppo, ma impediva che ogni nuova aggiunta dovesse ripartire da zero.
Anche il coordinamento dei fornitori è stato semplificato. Anziché chiedere a ciascun fornitore di ottimizzare una singola parte isolata, una struttura di progetto unica ha definito il risultato finale dell’assemblaggio. È questa la differenza tra l’acquisto di componenti e lo sviluppo di una soluzione di packaging per profumi. Il valore non sta nel fatto che ogni processo si svolga all’interno di un unico edificio fisico, bensì nel fatto che qualcuno sia responsabile dei confini tra i processi.
Il quadro di riferimento del progetto ha fornito insegnamenti applicabili al di là di un singolo modello di bottiglia. Sono utili quando si definiscono le linee guida per un sviluppo di flaconi di profumo personalizzati collaborare, confrontare le proposte dei fornitori o pianificare la prossima fragranza prima ancora che la prima venga lanciata.
Analizzare la bottiglia, il collo, l'erogatore, il collare, il tappo, le decorazioni, la grafica e la confezione prima di approvare il primo prodotto visibile. È proprio nelle interazioni tra questi elementi che solitamente si verificano costi aggiuntivi e difetti.
Un collo e una pompa standardizzati possono migliorare il processo di acquisto, il montaggio e l’uniformità senza compromettere il valore del marchio in termini di finiture, grafica o imballaggio esterno.
Una silhouette distintiva, la sensazione al tatto del cappellino e una decorazione curata spesso garantiscono una maggiore riconoscibilità rispetto a un’interfaccia tecnica unica nascosta sotto il cappellino.
La lucentezza, la consistenza, la riflettività metallica e la vestibilità del cappellino non possono essere valutate in modo affidabile tramite schermi non calibrati e fotografie scattate con il cellulare.
Un oro digitale non corrisponde a un oro fisico. Definire un punto di riferimento, confrontare i componenti reali sotto una luce controllata e stabilire se le differenze sono accettabili o intenzionali.
Il flacone, l’erogatore, il collare e il tappo possono superare singolarmente l’ispezione, mentre l’insieme, una volta assemblato, non supera il controllo. Verificare la catena in condizioni rappresentative.
La denominazione dei file, il controllo delle revisioni, le etichette sui cartoni e le mappe dei pallet non sono semplici elementi amministrativi accessori. Essi determinano se il prodotto fisico corretto raggiunga il mercato corretto.
Un componente che richiede la creazione di un altro strumento, una finitura, un ciclo di campionatura o un’interfaccia può aumentare il costo totale anche se il suo prezzo unitario preventivato è inferiore.
Il primo flacone definisce una piattaforma. Assicurati che il suo collo, la logica del tappo, le regole di proporzione e il sistema di approvazione possano adattarsi alle capacità o alle fragranze che potrebbero essere richieste in futuro.
La conclusione più sofisticata è anche la più semplice: «premium» non significa massimizzare la varietà. Una collezione appare «premium» quando ogni scelta visibile sembra intenzionale e ogni interfaccia nascosta funziona in modo coerente. Ridurre la varietà superflua crea spazio per realizzare meglio i dettagli significativi.
A volte. La famiglia di bottiglie deve utilizzare finiture del collo compatibili e la relazione tra pompa, collare e tappo assemblati deve essere verificata per ogni capacità. Un tappo esterno comune può garantire la coerenza del marchio, ma l’inserto interno, il meccanismo di ritenzione o il collare potrebbero richiedere un adeguamento se le spalle delle bottiglie o le altezze di installazione differiscono. L’espressione “stesso tappo” dovrebbe quindi indicare una piattaforma di tappi controllata, non un’ipotesi basata sull’aspetto. Verificare lo spazio libero del tappo, la forza di rimozione, l’allineamento e lo spazio visibile tra tappo e bottiglia su ogni bottiglia finita.
Spesso è possibile utilizzare la stessa famiglia di pompe quando la finitura del collo, i requisiti di erogazione della fragranza e il processo di riempimento sono compatibili. La lunghezza del tubo di immersione viene normalmente definita per ogni flacone, in modo che il tubo raggiunga la posizione corretta senza arricciature eccessive o un’evacuazione inadeguata del prodotto. L’altezza di installazione della pompa, la compatibilità delle guarnizioni, lo spazio libero dell’attuatore e le impostazioni di assemblaggio a crimpatura o a vite richiedono comunque una verifica a livello del flacone. La standardizzazione semplifica l’approvvigionamento e la risoluzione dei problemi, ma non elimina la necessità di specificare ogni singolo assemblaggio finito.
Si parte da una bozza digitale, quindi si realizzano campioni fisici sui substrati reali e si sceglie un modello visivo approvato. Il rivestimento in plastica, l’alluminio spazzolato, lo zamac placcato e la lamina per stampa a caldo riflettono la luce in modo diverso, pertanto potrebbe risultare impossibile ottenere un’identità ottica esatta. L’obiettivo pratico è un aspetto coordinato in condizioni di illuminazione e di osservazione definite. Un componente può fungere da punto di riferimento per l’effetto dorato; i fornitori poi adattano la lucentezza, la tonalità e il processo in base a esso. La produzione viene confrontata con il riferimento fisico, non valutata solo sulla base di foto o codici colore.
Non esiste un numero universale. Il piano di campionatura corretto dipende dalle condizioni specifiche. I campioni rappresentativi consentono di definire la geometria del flacone, il rivestimento in bianco e nero, la decorazione metallica, l’adattamento tra pompa e tappo e la posizione della grafica prima che il marchio produca ogni combinazione. È comunque necessaria una conferma finale per l’identità di ogni SKU e per qualsiasi capacità, finitura, substrato o processo non contemplato dalla serie rappresentativa. Un piano efficace elenca le domande a cui ogni campione deve rispondere; non si concentra su un numero arbitrario di campioni.
No. Una bottiglia standard o una linea di bottiglie esistente con rivestimento, decorazione, trattamento del tappo e imballaggio esterno controllati può garantire una forte differenziazione, riducendo al contempo i rischi legati agli stampi, agli ordini minimi e alla compatibilità. Una bottiglia personalizzata è giustificata quando la silhouette o la struttura del vetro creano un riconoscimento significativo del marchio e il volume previsto giustifica l’investimento. I marchi dovrebbero confrontare le opzioni standard, semi-personalizzate e completamente personalizzate a livello di sistema, includendo campioni, chiusure, eccedenze di magazzino e capacità future, senza limitarsi a confrontare i prezzi unitari delle bottiglie.
Ridurre le variazioni strutturali superflue. Condividere pompe, collari e tappi ove possibile; utilizzare un’unica famiglia di flaconi; differenziare le fragranze attraverso la grafica e la decorazione controllata; pianificare lotti comuni di rivestimento nero o bianco; e prendere in considerazione un flacone esistente prima di avviare la produzione di diversi stampi. Un lancio graduale consente di verificare la validità della capacità principale prima di aggiungere formati da viaggio o più grandi, a condizione che il primo SKU sia progettato come piattaforma futura. I quantitativi minimi variano a seconda dei componenti e dei processi, pertanto DAXIN dovrebbe esaminare la matrice SKU effettiva e i quantitativi previsti prima di raccomandare una strategia.
Lo spazio visibile è il risultato dell’assemblaggio. L’altezza e la concentricità del collo della bottiglia, l’altezza della pompa installata, l’altezza del collare, la cavità del tappo, l’inserto di ritenzione e persino il rivestimento finale possono influire su di esso. Ogni componente può rientrare nella propria tolleranza, mentre la combinazione di condizioni di eccesso o carenza crea uno spazio inaccettabile, un tappo instabile, un collare esposto o un contatto con l’attuatore. La soluzione consiste in una revisione delle tolleranze di assemblaggio supportata da campioni fisici e da un modello di riferimento visivo definito, non semplicemente in un’ispezione più rigorosa di un singolo componente.
Un campione di riferimento è un modello fisico approvato, collegato a disegni, bozzetti e revisioni controllati. Può rappresentare l’aspetto del vetro trasparente, la finitura nera o bianca opaca, la tonalità dorata, la posizione del logo, l’adattamento del tappo o la confezione completa assemblata. I campioni fisici sono preziosi per le caratteristiche che le fotografie non riescono a trasmettere in modo affidabile, tra cui la lucentezza, la consistenza, la riflettività e la sensazione tattile al tatto. Devono essere etichettati, protetti, conservati in modo appropriato e sostituiti in modo mirato quando viene apportata una modifica approvata.
Utilizzare una matrice SKU che colleghi ogni codice prodotto a capacità, finitura, file frontale, file posteriore, contenuto di mercato, processo di decorazione, revisione e stato di approvazione. Evitare di selezionare la grafica di produzione da allegati e-mail o da nomi di file “definitivi” ambigui. Applicare una convenzione di denominazione coerente e fornire una conferma visiva pre-produzione che mostri insieme la bottiglia, il posizionamento della grafica e le revisioni attuali. L’approvazione dei contenuti normativi e la fattibilità del processo di decorazione sono approvazioni separate; entrambe devono essere completate prima del rilascio.
I tempi dipendono dal fatto che si tratti di flaconi di serie o personalizzati, dall’entità degli stampi, dalla disponibilità di tappi e pompe, dalla complessità delle finiture e delle decorazioni, dalle fasi di campionatura, dalla rapidità di approvazione da parte del cliente, dalla capacità produttiva e dalla logistica. Un programma utile mette in evidenza le dipendenze: cosa può essere eseguito in parallelo, cosa deve attendere l’approvazione della geometria o del colore, quando la grafica viene definita definitivamente e quale elemento determina il percorso critico. DAXIN dovrebbe fornire un programma specifico per il progetto solo dopo aver esaminato il brief. Questo caso di studio non indica un tempo di consegna universale.
Inviate immagini di riferimento o disegni, le capacità previste, il numero previsto di SKU, informazioni sul flacone o sul collo (se disponibili), il concept del tappo, i requisiti relativi allo spruzzatore, i riferimenti relativi a colori e finiture, la grafica per la decorazione, i quantitativi previsti per gli ordini, il mercato di riferimento, il metodo di riempimento e la finestra di lancio. Non è necessario che le specifiche siano complete. Una revisione in fase iniziale consente di individuare gli elementi da standardizzare, le informazioni mancanti e le decisioni da prendere prima della realizzazione degli stampi. Lo scopo è quello di evidenziare le dipendenze mentre il progetto offre ancora diverse opzioni.
Che abbiate bisogno di una bottiglia già esistente o di una soluzione di confezionamento completamente personalizzata, il nostro team di esperti è pronto a supportare il vostro progetto, dalla progettazione e decorazione della bottiglia alle chiusure, al confezionamento e alla consegna.
 English
 Spanish
 French
 German
 Arabic
 Italian
 Dutch
 Portuguese
 Russian
 Korean
 Japanese