
世界トップクラスのガラス包装製造を支える、熱力学工学、精密成形、そして厳格な品質管理について、経営層の視点から深く掘り下げます。高速充填ライン向けに欠陥のない容器を生産する背景にある産業の現実を探ります。.
商業用ガラス瓶製造の仕組み
一般消費者が高級香水のボトル、クラフトスピリッツのデカンタ、あるいはプレミアム飲料の容器を手に取ると、その優雅さ、重み、そして透明感を感じ取ります。しかし、B2Bの調達マネージャーやサプライチェーン責任者にとって、ガラス瓶はリスクとリターンの複雑な関係性を象徴するものです。商業用のガラス瓶の製造は、職人がガラス吹きを行うというロマンチックなイメージとはかけ離れています。それは、熱力学、流体力学、そしてマイクロミリメートル単位の精密工学が組み合わさった、容赦のない、ハイリスクな産業のシンフォニーなのです。.
現代のガラス製造施設は24時間365日稼働しています。工業用炉に火が入ると、最大10年間にわたって燃焼し続けます。炉を停止させるということは、耐火レンガ構造全体を再構築することを意味します。この溶融ガラスの絶え間ない流れが、独立セクション(IS)機械の容赦なく厳しい稼働ペースを決定づけ、同機械は1分間に数百本のボトル(BPM)を生産し続けています。シームレスな業務効率に依存する消費者向けブランドや自動充填施設にとって、このプロセスの微妙なニュアンスを理解することは、単なる学術的な知識にとどまらず、極めて重要な商業的必要条件なのです。.
原材料の純度にわずかなばらつきがあったり、ゴブ重量に1グラムの誤差があったり、熱アニール曲線に不具合があったり、あるいは表面摩擦の管理に不備があったりすると、自動充填ラインで甚大な不良率を引き起こし、危険なガラス破片の発生、製品の損失、そして大規模な稼働停止につながる可能性があります。この包括的なガイドでは、商業用ガラス製造のライフサイクル全体を解き明かし、購入担当者がデータに基づいた調達判断を行い、エンジニアの視点でOEMパートナーを評価できるよう支援します。.
原材料の配合とカレットの経済的影響
構造的完全性と光学的な透明性の基礎は、炉内の極度の熱にさらされるずっと前から築かれています。最高水準の製造においては、原材料の配合は、ASTM C146(化学分析)、ASTM C429(粒子径分析)、ISO 3262-21などの厳格な国際規格に基づいて行われます。ガラス容器製造の「錬金術」は、中核となる3つの成分の完璧なバランスに依拠しており、容器の最終的な物理的特性を決定づける戦略的な化学添加物がこれを補完しています。.
ガラス包装の化学的基礎
珪砂(二酸化ケイ素)はガラスの基本的な骨格を形成しており、バッチの約70%を占めています。しかし、純粋な珪砂を溶融させるには2000°Cを超える極度の高温が必要であり、これは商業的な包装規模においては経済的に実現不可能な水準です。この問題を解決するため、強力な溶融助剤としてソーダ灰(炭酸ナトリウム)が添加され、融点を大幅に低下させて扱いやすい範囲に抑えます。シリカとソーダ灰の混合物だけでは水に徐々に溶解してしまう(ケイ酸ナトリウム、いわゆる「ウォーターグラス」を形成する)ため、重要な安定剤として石灰石(炭酸カルシウム)が添加されます。これにより、必要な化学的耐久性が確保され、ガラスは不活性となり、苛性のある家庭用化学薬品から、pHに敏感なデリケートな化粧品用美容液に至るまで、あらゆるものを安全に収容できるようになります。.
高級香水ボトルやプレミアム酒類といったハイエンドな用途においては、微量不純物、特に酸化鉄の管理が極めて重要です。標準的な「フリント」(無色)ガラスには、多くの場合1.2%~1.5%の鉄分が含まれており、これが微かながらも望ましくない緑がかった、あるいは青みがかった色調をもたらし、ボトルの底の厚い部分ではそれが特に目立ってしまいます。真の「クリスタルホワイト」の輝きを実現するには、鉄分含有量が0.8%以下に厳密に制御された高品質なシリカを調達する必要があります。さらに、一流のメーカーは、高度な透明化剤として高純度の酸化セリウム(通常、添加率は0.2%~0.3%)を採用しています。この綿密な化学的バランス調整は強力な脱色剤として機能し、99%という卓越した光透過率を保証するとともに、高級香水の視覚的な魅力が、容器の素材上の制約によって損なわれることのないようにしています。.
再生ガラスくずの戦略的統合:PI 対 PCR
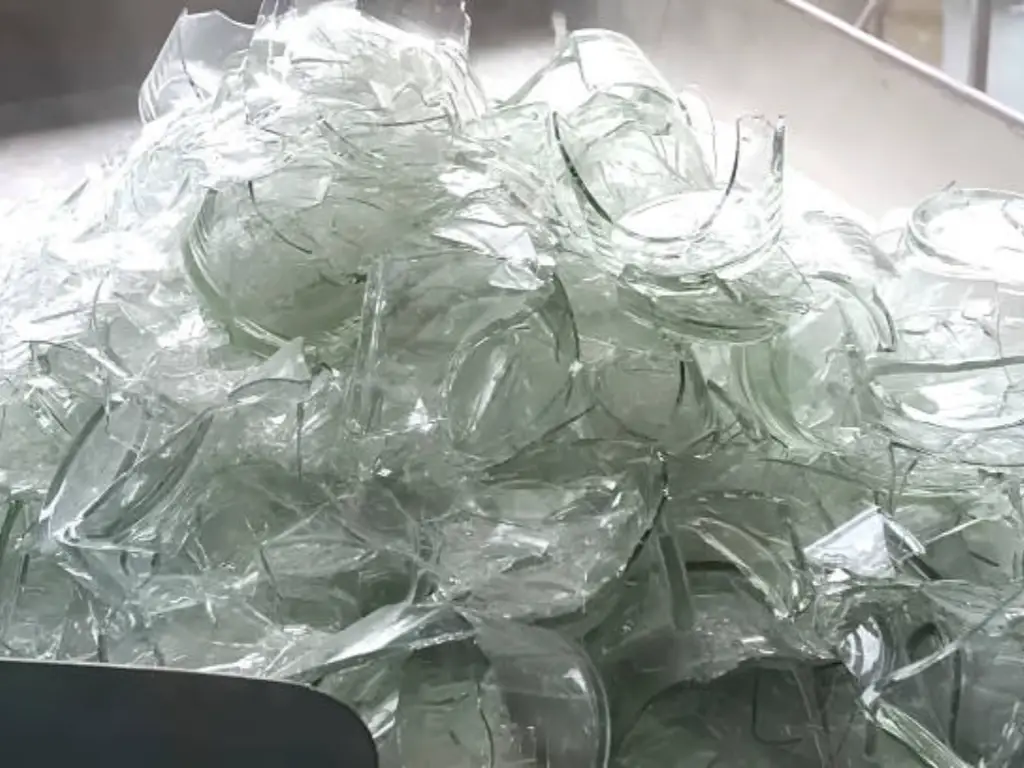
カレット(リサイクルされ、粉砕・精製されたガラス)は、環境面での必須要素であると同時に、製造経済の礎でもあります。現代のバッチ配合には、10%から60%の範囲のカレットが組み込まれており、自動化された密閉型バッチハウスを通じて、混合物にシームレスに導入されています。カレットの根本的な産業的価値は、その熱力学的な特性にあります。カレットは、未反応の原料シリカよりもはるかに低い温度で液化する性質を持つため、溶融の触媒として機能します。カレットの使用量が10%増加するごとに、溶融炉のエネルギー消費量は約2.5%から3%減少しており、これに伴いCO2排出量も比例して減少します。.
しかし、B2B調達担当者は、以下の2つの間のコンプライアンス上の重要な違いを理解しておく必要があります。 PI(ポスト・インダストリアル) そして PCR(使用済み製品由来のリサイクル材) カレット。PIカレットとは、単に工場内で発生したスクラップ(不良ボトルやゴーブ)を溶融炉に戻したものです。効率的ではありますが、PIカレットの使用だけでは、ブランド所有者に外部の環境クレジットは付与されません。真の持続可能性とESG(環境・社会・ガバナンス)への準拠には、PCRカレット、すなわち都市部のリサイクルシステムから回収されたガラスが不可欠です。PCRを活用するには、数百万ドル規模の光学選別施設が必要であり、CSP(セラミックス、石、磁器)や混入した金属不純物を綿密に除去しなければなりません。認証済みで高比率のPCRガラスを配合したボトルを調達することこそが、欧州および北米のブランドが炭素税の免除を受け、プラスチック包装税を回避し、その環境配慮を謳うマーケティング主張を裏付けるための唯一の正当な手段なのです。.
溶融・調整段階
粉塵の混入を防ぎ、正確な配合比率を確保するため、密閉された自動サイロシステム内で原料とカレットが均一に混合されると、そのバッチは溶融炉へ連続的に供給されます。ここでの温度は1500°Cから1600°Cにまで急上昇します。固体の粒子が山のように積まれた状態から、粘性のある赤熱した液体へと変化する過程は激しく複雑であり、溶融炉の引き出し速度にもよりますが、およそ4~6時間を要します。.
溶解工程は単一のプロセスではなく、「溶解」「精錬」「調整」という3つの異なる段階に分かれています。品質管理の観点から言えば、精錬段階が最も重要であると言えます。この段階では、化学的な清澄剤(硫酸ナトリウムなど)が極度の高熱の下で分解し、大量の二酸化硫黄や酸素の気泡を放出します。これらの大きな気泡が勢いよく表面へと浮上する過程で、まるで掃き出すような働きをし、「シード」や「ブリスター」と呼ばれる、閉じ込められた微細な空気のポケットを捕捉・除去します。これらが除去されなければ、最終的なボトルの構造的完全性や光学的な透明度に恒久的な悪影響を及ぼすことになってしまいます。.
精製が成功すると、溶融ガラスはフォアハースへと流れ込みます。これは厳密に制御された冷却経路であり、ガラスの温度を1100°Cから1200°Cの成形に適した温度まで正確かつ徐々に下げ、成形機での加工に最適な粘度を安定させます。.
ボトル形状を決定づけるホットエンド成形技術
光り輝くゴブは、スクープ、トラフ、ディフレクターからなる精巧な潤滑機構を備えた搬送システムを介して、ISマシンのブランク金型へと送り込まれます。ここが「ホットエンド」であり、ガラスが最初の形状を形成する場所です。成形プロセスの選択は恣意的なものではなく、必要なボトルの形状、特に口径(ネック)の直径に完全に依存しています。不適切なプロセスを選択すると、金型コストの過剰な増加、重量分布の悪化、品質のばらつきを招くことになります。.
ブロー・アンド・ブロー(B&B)対 プレス・アンド・ブロー(P&B)
この業界では、標準的なコンテナの製造において、主に2つの成形手法に大きく依存しています。これらの物理的メカニズムを理解することは、製品設計を製造上の現実と整合させ、試作段階でコストのかかる設計上のミスを回避するために極めて重要です。.
| プロセスの特徴 | ブロー・アンド・ブロー(B&B) | プレス・アンド・ブロー(P&B) |
|---|---|---|
| 機械式機構 | 圧縮空気がゴブをブランク金型に押し込み、 比較 (プリフォーム)の後、最終成形金型内で2回目の高圧エアブローが行われます。. | 堅固な金属製のプランジャーが、ゴブをブランク金型に機械的に押し込んでパリソンを成形し、その後、最終ブロー金型で空気を吹き込みます。. |
| 最適なボトルの種類 | 首の細い容器(口径≤30mm)。例:香水瓶、エッセンシャルオイルのスポイト瓶、ワインボトル、リキュールボトル。. | 広口容器(口径 30mm 以上)。例:ジャム瓶、キャンドル容器、化粧品用クリーム瓶、ハチミツ瓶。. |
| 肉厚管理 | 良いが、周囲の温度や金型の冷却に大きく左右される。空気圧のみによる成形では、ベースやショルダーのプロファイルにわずかなばらつきが生じることがある。. | 素晴らしいですね。金属製のプランジャーにより、粘度の高いガラスが極めて均一に分散され、壁厚が極めて安定しています。. |
| 金型への影響 | 業界標準の工具。プランジャーでは届かない、背が高く細長い形状の加工に極めて高い効率を発揮します。. | 特定のプランジャー機構が必要です。浅くて幅の広い設計に極めて効率的で、生産速度の向上を実現します。. |
軽量化の極み:ナローネックプレス&ブロー(NNPB)
従来、細首のボトルはB&B法を用いて製造する必要がありましたが、この方法では、空気圧では固体金型ほど均一にガラスを分散させることができないため、壁厚の安全余裕を最低限に確保するために、必然的により多くのガラス原料を必要としていました。そこで登場したのが、狭口プレス・ブロー法(NNPB)である。この先進的な技術では、高度に特殊化された細長い内部冷却式金属プランジャーを使用し、首部が極めて細いボトルであってもパリソンを均一にプレスする。その結果、ガラスの分布を機械的に完全に制御することが可能となる。.
B2Bのバイヤーや飲料大手企業にとって、NNPBはまさに 軽量化. 壁面に「厚い部分」や「薄い部分」といった脆弱な箇所を一切生じさせず、完全に均一な壁厚を確保することで、工場は垂直荷重や破裂耐圧強度を損なうことなく、ビールやワインのボトルの総重量を最大30%まで削減できます。これにより、原材料コストの大幅な削減や炭素税の軽減が実現するだけでなく、何よりも重要な点として、ブランドはコンテナ1つあたり最大20%多くの製品を積載できるようになり、世界的な物流費や輸送費を劇的に削減することができます。.
焼鈍炉および熱応力除去
成形されたばかりのボトルがIS成形機から排出されると、急激な温度低下に見舞われます。ボトルの外側は、内壁よりもはるかに速い速度で冷却され、固化します。この冷却速度の差により、ガラス基質の中に目に見えない巨大な熱応力が閉じ込められます。この状態を放置すると、ボトルは実質的に「時限爆弾」のようなものとなり、わずかな衝撃や周囲温度のわずかな変化、あるいはキャッピング機の圧力によって、自発的に粉々になってしまいます。この危険を排除するため、ボトルは「アニーリング・レール」と呼ばれる、長く連続したトンネル式焼成炉へと搬送されます。.
アニーリング工程は、充填ラインにおける壊滅的な故障を防ぐための究極の保険策です。ボトルは「アニーリング点」(通常520°C~560°C)まで均一に再加熱され、その温度で所定の時間保持されます。これにより、ガラスの分子構造が緩和され、移動し、均一化されます。この保持時間の後、ガラスが安全に室温に達するまで、入念に計算された極めて緩やかな速度(1分あたり約2°C~5°C)で温度を段階的に下げます。.
多くの低水準のメーカーは、工場の生産量を最大化するため、この工程を急いで行い、ボトルを40分から60分で単一ゾーンのレアーを通過させています。このような急激な冷却は、危険な残留応力を残してしまいます。一方、トップクラスのメーカーは、温度勾配を利用した3ゾーンまたはマルチゾーンの温度制御を採用し、焼鈍サイクルを1.5時間から2時間にまで延長して、細心の注意を払って行っています。.
充填ラインの効率化に向けた表面処理技術
経験の浅い調達チームが犯しがちな致命的な過ちは、表面処理を単なる装飾と捉えてしまうことです。実際には、現代の工業用表面処理は、高度に設計された、2つの要素が調和したものであり、 アニール工程の前後を挟む. 。レール処理の前後に施されるこれらの目に見えない化学コーティングこそが、ボトルの物理的な耐久性を左右する要因である。これらがなければ、高速の自動充填ラインは文字通り完全に停止してしまうだろう。.
ホットエンド蒸着法(HEC):化学の基礎知識
タイムライン:成形直後、アニーリング・レアーに入る直前に発生する。.
形成されたばかりのガラスが500°Cを超える温度でまだ赤熱している間に、専用のコーティングフードを通過します。ここで、化学気相成長法(CVD)が施されます。化学薬品(通常は四塩化スズまたはモノブチルスズトリクロリド(MBTC))を気化させ、ボトル上に吹き付けます。ガラスは反応性の高い過熱状態にあるため、スズがガラスのシリコン・酸素マトリックスと反応し、目に見えない極薄の酸化スズ層が形成されます。この層は、ガラス基板と恒久的かつ化学的に結合します。ホットエンドコーティング単体では摩擦を低減する効果はほとんどありませんが、次の工程に向けた重要な恒久的な「プライマー」あるいはアンカーとしての役割を果たします。.
コールドエンド潤滑コーティング(CEC):摩擦防止層
タイムライン:ボトルがアニーリング・レアーから出た直後に発生する。.
ボトルがアニール炉を通過し、表面温度が約100°Cという安全な温度まで冷却された後、2番目のコーティングステーションを通過します。通常、ポリエチレンワックスやオレイン酸などの水性エマルジョンの微細なミストがボトルに噴霧されます。これをホットエンドで塗布すると、高分子ポリマーが瞬時に燃焼してしまいますが、100°Cのこの段階で塗布すれば、エマルジョンは急速に硬化します。ホットエンドで塗布された酸化スズプライマーのおかげで、このコールドエンドコーティングはガラス表面に強固かつ永続的に密着します。.
この二層構造システムの唯一の目的は、ガラスの摩擦係数(COF)を大幅に低減することにあります。コーティングされていないガラス同士が摩擦すると、多大な摩擦と微細な摩耗が生じ、ボトルの構造的強度が著しく低下します(これは「チェッキング」として知られています)。毎分800本のペースで稼働する最新の飲料充填ラインでは、コーティングされていないボトル同士が互いに絡み合い、ステンレス製のコンベア上で詰まり、ラインにかかる莫大な圧力によって粉々になってしまいます。適切な表面処理技術により、ボトルは滑らかで潤滑された容器へと生まれ変わり、選別、洗浄、充填、キャッピングの各機械を問題なく通過できるようになります。これにより、購入者にとって最高の設備総合効率(OEE)が確保されるのです。.
自動化された品質管理と欠陥の根絶
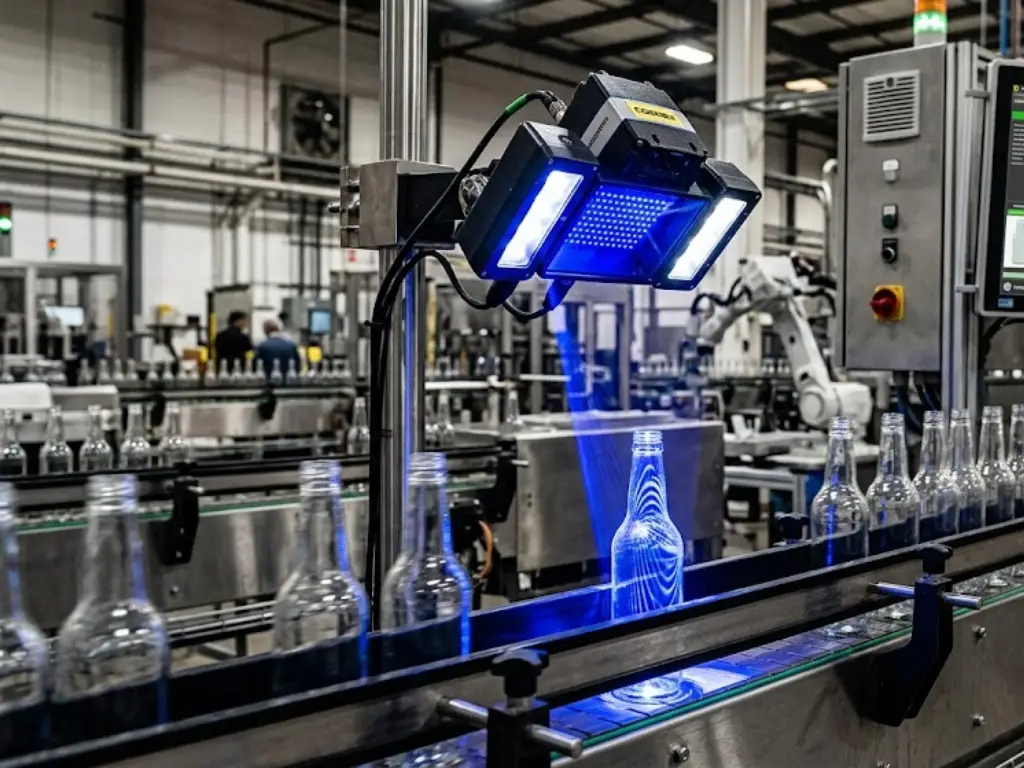
現代のB2B包装基準で求められる速度と精度を考えると、人間の目による検査では到底不十分です。業界をリードするガラス製造では、軍事グレードの自動化されたコールドエンド検査システムが採用されています。ボトルがコールドエンドのコーティングステーションを出ると、一列に並んで、高速カメラ、レーザー光学スキャナー、および物理的強度試験装置が連なる検査ラインへと送られます。.
光学式スキャンおよび寸法測定
自動カルーセルが各ボトルを360度回転させながら、高解像度カメラと光ビームが重大かつ致命的な欠陥をスキャンします。このシステムは、 石 (激しい応力集中源となり、自然破断を引き起こす可能性のある、未溶融の耐火物粒子)、, 水ぶくれ (種よりも大きな空気の溜まり)や、あの厄介な 鳥のブランコ. 「バード・スイング」とは、プリフォームが不均一に延伸された際に生じる、容器の内壁をつなぐ、肉眼で明確に確認できる大きなガラスの糸状の突起のことです。これらの目に見える糸状の突起は非常に脆く、消費される製品の中に容易に混入してしまう可能性があるため、法的および安全上の重大なリスクとなります。さらに、高精度な内径ゲージやカメラによるプロファイル測定により、口部の内径(ID)、外径(OD)、およびスレッドのプロファイルが測定されます。ここでわずか数分の1ミリメートルの偏差が生じると、スプレーポンプやスクリューキャップが密閉できなくなり、輸送中に多額の損失につながる漏れが発生することになります。.
破壊的物理試験(内部破裂および熱衝撃)
機能性容器(特に炭酸飲料、ビール、加圧式化粧品)の場合、外観上の完璧さは成功の半分に過ぎません。厳格なAQL(許容品質水準)パラメータに基づき、破壊試験のために定期的にサンプルが採取されます。これには以下が含まれます。 内部耐圧試験, これはボトル内に液体を注入し、ガラスが破裂するまで静水圧を徐々に上昇させるもので、これにより、対象となる製品の内圧をはるかに上回る圧力が確保される。.
同様に重要なのは、 熱衝撃試験 (ASTM C149などの規格に準拠)であり、工業用の高温充填や殺菌トンネルで生じる急激な温度変化を模擬したものです。標準的なソーダ石灰ガラスは、極端で制御不能な温度変動に耐えられないというのは、工学上の重要な事実です。業界標準の破壊試験では、ボトルが、最大温度差(ΔT)が正確に 42°C. ボトルがこの特定の過酷なΔTに耐え、破損しないことを確実にすることは、原材料の均一性から焼鈍に至るまでの製造プロセスが、数学的に妥当であり、商用展開において構造的に安全であることを保証するものである。.
パレタイジング、シュリンク包装、およびサプライチェーンの完全性
たとえ製造工程が完璧であっても、輸送中に製品が破損してしまえば、その努力はすべて無駄になってしまいます。B2B調達とは、工場の門を出た時点で終わるのではなく、ボトルが買い手の充填施設に無傷で到着した時点で初めて完了するものです。工業用包装の物理的な流れは、太平洋横断や世界中の海上輸送中に生じる巨大な動的荷重や振動に耐えられるよう設計されています。.
ボトルがすべての自動品質検査に合格すると、ロボットパレタイザーへと搬送されます。ボトルは層ごとに、ISPM 15に準拠した耐荷重性の高い熱処理済み木製パレット(国際通関に必須)へと積み上げられます。ガラスの各層の間には、厚手の段ボール製の緩衝材または固いプラスチック製の仕切りシートが挿入され、垂直方向の荷重を分散させるとともに、ガラス同士の接触を防ぎます。満杯のパレットの重量は1トンを超えることもあり、構造全体を厚手のストレッチフィルムでしっかりと包むか、熱収縮包装オーブンに通して、ずれることのない一体型のブロックにする前に、上部フレームで荷物を固定する必要があります。.
B2B調達の手引き:一流のガラス瓶メーカーを評価する方法
熱力学工学を理解することは第一歩に過ぎません。この専門的な知識を活かして製造パートナーの審査や選定を行うことこそが、B2B調達担当者にとって真の実力試金石となります。世界市場には、工場を装い、実現不可能な約束を掲げる商社が溢れています。自社のブランドのサプライチェーンを守るためには、サプライヤー評価マトリックスにおいて、その業務の柔軟性、材料基準、および組織方針を厳格に精査する必要があります。.
- 1. デュアルトラックによるサプライチェーンの俊敏性(最小発注数量(MOQ)の現実検証): 調達において重大な危険信号となるのは、サプライヤーが「24時間365日稼働の高速IS成形機を運用している」と主張しながら、わずか1,000個という完全特注の金型注文を快く引き受ける場合です。実際には、「ジョブチェンジ」(金型の交換)のために産業用生産ラインを停止させるには数時間を要し、真の製造業者にとって1,000個の特注ボトルを生産することは経済的に不可能です。しかし、一流のOEMパートナーは、デュアルトラック戦略によってこの問題を解決します。彼らは、豊富なライブラリを提供し、 2,000個以上の既存金型, 、これにより、機動性の高いブランドは、最小注文数量(MOQ)がわずか1,000個という在庫品を用いて市場テストを行うことが可能になります。完全なオーダーメイドのカスタムデザインについては、現実的な工業生産規模(例:30,000個以上)を条件としていますが、以下のサービスを提供することで市場に革新をもたらしています。 100% 金型費の返金 累積受注量が一定の節目となる数量(例:10万個)に達すれば、研究開発リスクを事実上吸収することになります。.
- 2. 妥協のない材料純度基準: 「透明ガラス」といった曖昧な説明は受け入れてはいけません。契約書には化学的仕様を明記するよう要求してください。高級化粧品や高級スピリッツの調達を行う場合は、鉄分含有量が厳密に0.8%未満であり、酸化セリウムによる澄明化が確認された「クリスタルホワイト」ガラス配合の使用を規定してください。これにより、高級小売環境に必要なダイヤモンドのような輝きが確保され、ガラスによって中身の液体の色が歪められるのを防ぐことができます。.
- 3. 耐衝撃性パッケージ構造とTCOの最適化: 太平洋横断や中東への海上輸送(通常25~35日)では、パレットに過酷な動的荷重がかかります。標準的な3層段ボールは使用しないでください。国際輸出仕様の5層二重段ボールを必ず使用してください。さらに、一流のサプライヤーは、硬質の紙製仕切り板を廃止し、カスタマイズされたEPE(発泡ポリエチレン)製のパールコットン製内トレイを採用しています。EPEは、比類のない衝撃吸収性と耐湿性を提供するだけでなく、従来の梱包で問題となっていた摩擦による段ボールの粉塵を完全に排除します。B2Bのバイヤーにとって、これは総所有コスト(TCO)の大幅な削減につながります。 事前洗浄工程を完全に不要にする—ボトルはカートンから直接充填ノズルへと送られます。.
- 4. データに基づく利回り保証: 「厳格な品質管理」といった曖昧な約束だけでは不十分です。サプライヤーの検査手順を監査してください。世界トップクラスの製造施設では、AQLに基づくサンプリングを実施する一方で、極めて厳格な社内ルールを徹底しています。すなわち、10%のサンプルロットにおける不良率が2%を超えた場合、そのロット全体を直ちに100%の手動および自動による全数検査へと振り分けるというものです。この妥協を許さない姿勢こそが、最終納品歩留まり率を98%以上と保証する唯一の方法です。.
パッケージングのビジョンを産業の現実へと具現化しましょう
貴社のブランドが、1500°Cの溶融ガラスの精密加工から、破損ゼロを保証する世界規模の配送、そして画期的な金型返金ポリシーに至るまで、これらの厳格な業界基準を直感的に満たし、さらにはそれを上回る製造パートナーを必要としているのであれば、今こそサプライチェーンを一段階引き上げる時です。.
Daxinのエンジニアリングチームに相談し、無料の3Dプロトタイプをご依頼ください
 English
 Spanish
 French
 German
 Arabic
 Italian
 Dutch
 Portuguese
 Russian
 Korean
 Japanese