
医薬品、高級化粧品、あるいは高級食品・飲料向けの一次包装を調達する際、適切なガラス包装材料の選定は、製剤の安定性、規制順守、そして収益に多大な影響を与える極めて重要な決定事項です。この包括的なガイドでは、ガラスの基礎科学について解説し、薬局方による分類を分かりやすく解説するとともに、サプライチェーンのリスクを軽減するための実践的な戦略を紹介します。.
包装材料としてのガラスの基礎科学
高度な高密度ポリエチレン(HDPE)、環状オレフィンポリマー(COP)、および多層ポリエチレンテレフタレート(PET)構造が圧倒的に主流となっている現代において、ハイエンド製造分野でガラスが依然として使用され続けているのは、単なる歴史的なノスタルジーや美的嗜好によるものではなく、材料科学上の厳格な要件によるものである。製薬プロセスのエンジニア、高級香水のディレクター、あるいは栄養補助食品の調達担当者が一次包装材料を選定する際、彼らは単に輸送容器を選んでいるわけではない。彼らは、製剤の化学的完全性、安定性、そして長期的な保存期間を確実に保証するために設計された、高度に制御された微小環境を構築しているのだ。ガラスがなぜ重要な用途において依然として揺るぎないゴールドスタンダードであり続けているのかを理解するためには、その巨視的な外観を超えて、原子レベルでの第一原理を検証しなければならない。.
本質的に、ガラスは主に連続したシリカ(SiO₂)の四面体ネットワークからなる非晶質固体です。時間の経過とともにガス交換や溶媒の浸透を許す微細な分子間隙間を本質的に有する長鎖ポリマー系プラスチックとは異なり、ガラスの強固に結合したランダムな三次元格子は、物理的および化学的に透過不可能な障壁を形成しています。たとえ最も高密度に設計された多層プラスチックバリアであっても、高倍率の電子顕微鏡で観察すれば、多孔質で動的に変化する網目構造であり、最終的には気体の圧力に屈してしまうことがわかります。これとは対照的に、ガラスの壁は絶対的な封じ込めを実現する要塞である。この極めて高い構造密度こそが、包装・保存業界においてガラスに最も重要な指標、すなわち酸素透過率(OTR)および水蒸気透過率(MVTR)を絶対零度に保つことを可能にしている。.
この「透過性ゼロ」という特性こそが、揮発性の高い化合物、酸素に敏感な生物製剤、生ワクチン、および複雑な芳香成分を持つ香料などが、ガラス容器を必要とする正確な数学的根拠となっています。さらに、ガラスの製造は純粋に極端な無機物の熱融解(1500°Cを超える温度で砂、ソーダ灰、石灰石を溶融させること)に依存しているため、ポリマー製造で一般的に使用される化学可塑剤、安定剤、または紫外線吸収剤などの添加物が一切必要ありません。ビスフェノールA(BPA)、フタル酸エステル類、その他の内分泌かく乱化学物質が製品マトリックスに溶出するリスクは、絶対にゼロです。数百万ドル規模の、反応性が高く扱いに注意を要する在庫を管理するB2Bブランドにとって、ガラスは化学的不活性という、妥協のない究極の基準を提供します。.
産業用途におけるUSPおよびEPガラス種の解説
世界の工業用ガラス市場は極めて多様であり、建築用ガラスから光ファイバーに至るまで、あらゆる分野を網羅しています。しかし、規制の厳しい業界、特に製薬、高級化粧品、および特殊な食品・飲料分野で活動するB2B調達担当者にとって、議論の始まりも終わりも、厳格な薬局方基準に帰着します。米国薬局方(USP 容器—ガラス)および欧州薬局方(EP 3.2.1)は、ガラスを分類するための決定的かつ法的拘束力のある枠組みを提供しています。これらの分類は、加水分解抵抗性、すなわち、水溶液に長時間さらされた際に、ガラスマトリックスが構成成分であるアルカリイオンの溶出に対して、どれほど強力かつ効果的に抵抗するかに厳密に基づいています。技術的に妥当かつ経済的に実現可能な購買決定を行うためには、調達チームはこれらの分類を深く掘り下げ、溶融炉内でどのような化学的変化が正確に生じているかを検証しなければならない。.
I型ホウケイ酸ガラスと化学的不活性性
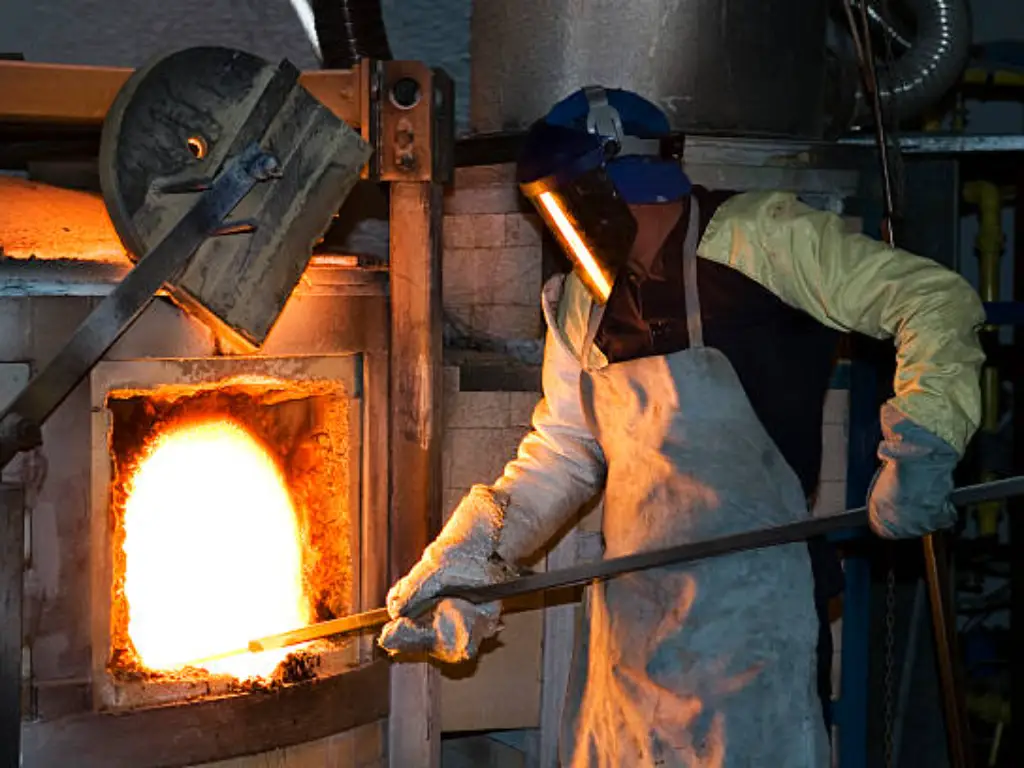
タイプIガラスは、規制当局や化学者の間で、化学的不活性において誰もが認める最高峰の素材として広く認知されています。その卓越した性能の秘密は、特殊な配合にあります。すなわち、シリカネットワークに酸化ホウ素(B₂O₃)を意図的に多量に——通常は10%から13%の範囲——添加している点です。このホウ素の組み込みにより、分子構造が強力に引き締められ、水溶液によって溶出されやすい高移動性のアルカリ金属(ナトリウムやカリウムなど)が置換されます。その結果、タイプIガラスは極めて低い熱膨張係数(これにより、滅菌時の熱衝撃に対する耐性が極めて高くなります)と、比類のない耐加水分解性を誇ります。.
CDMOや、注射剤、複雑な静脈内投与用溶液、組換えタンパク質、高価なmRNAワクチンを製造する企業にとって、タイプIは単なる選択肢や贅沢品ではなく、厳格な規制要件です。これらのデリケートなバイオ医薬品製剤は、アルカリ溶出によって引き起こされるpHの1ppm(parts per million)単位の変動さえも許容できず、それがタンパク質の変性や有効成分(API)の失活につながる恐れがあります。しかし、タイプIガラスの物理的限界を理解せずに盲目的に依存することは、壊滅的な失敗につながる可能性があります。例えば、pH 8を超える強アルカリ性の緩衝液を、数年にも及ぶ長期の保存期間にわたって保管する場合、タイプIホウケイ酸ガラスでさえ、致命的かつ多大なコストを伴う盲点、すなわち「層間剥離」という問題に直面します。この現象は、ガラスの内面が文字通り剥がれ落ち、微細な針状のガラス片が溶液中に浮遊する際に発生します。したがって、ゴールドスタンダードとされる厳格な抽出物・溶出物(E&L)試験を実施する場合であっても、特にUSP ガイドラインを参照することは、数百万ドル規模の製品リコールや患者への危害を防ぐために、依然として絶対不可欠です。.
II型処理ソーダ石灰ガラスの力学的特性
多くの商業用医薬品分野において、すべての製品に最高級のタイプIガラスを使用することは、必要以上に過剰な設計となり、利益率を不必要に損なうことになります。そこで登場するのがタイプIIガラスです。これは、高い耐薬品性と運用コスト効率との間で、見事にバランスが取れた、高度に設計された妥協案です。タイプIIガラスは、標準的で安価なソーダ石灰ガラスとして製造され、その後、高度な表面処理プロセスを経ることで、その内部の耐薬品性が根本的に向上します。.
この技術的な「魔法」は、その先の焼鈍炉(レアー)で起こります。成形されたばかりのガラス容器が冷却されるにつれ、酸性ガス(最も一般的なのは二酸化硫黄(SO₂)や硫酸アンモニウム)が容器内に精密に注入されます。このガスは、ガラスの内面直近に存在する移動性の高いアルカリイオン(ナトリウムやカルシウム)と激しく反応し、それらを引き抜くことで、非常に強靭でシリカが高度に濃縮された層を残します。このプロセスは、標準的な、傷つきやすいガラス瓶に、分子レベルの見えない防弾チョッキを装着するようなものだと考えてください。.
しかし、多くの調達チームは、総所有コスト(TCO)に多大な影響を与える重要な運用手順を見落としています。この化学反応は、単にシリカ層を残すだけでなく、内壁に目に見える結晶状の硫酸ナトリウムの「ブルーム」(白い霜のようなもの)を生成します。実際の製造環境では、タイプIIガラスを単にパレットから取り出して充填機に投入することはできません。製造施設では、高度に精製された注射用水(WFI)を用いた、バリデーション済みの高スループット洗浄システムを採用し、この硫酸ナトリウムのブルームを物理的に溶解・洗い流す必要があります。洗浄を経て初めて、その下にあるシリカを豊富に含むバリア層が露出し、酸性または中性の水溶液を安全に収容できる状態になります。さらに、購入者は重要な警告に注意を払う必要があります。タイプII容器は、繰り返しの過酷な高温オートクレーブ処理や強アルカリ洗浄サイクルに決してさらしてはなりません。これらの熱的・化学的攻撃は、文字通り保護用の「防弾チョッキ」を剥ぎ取り、容器を反応性の高い状態に戻してしまうからです。.
日用消費財向け第III種通常ソーダ石灰ガラス
調達業務に携わる若手層の間では、タイプIIIガラスは劣った低品質の素材であるという、根拠のない誤解が広く蔓延しています。しかし実際には、タイプIIIガラスは世界の消費者向けパッケージング業界において、誰もが認める、高度に最適化された主力素材であり、化粧品、高級香水、そして広範な食品・飲料業界において揺るぎない支配的な地位を確立しています。.
高級香水ボトルの複雑な構造について考えてみましょう。香水は主に高濃度のエタノールと精油で構成されており、これはガラス中のアルカリイオンと相互作用しない有機溶媒マトリックスです。したがって、タイプIガラスの極めて高い耐加水分解性は、ここではまったく活かせません。高級香水メーカーが実際に求めているのは、融点が著しく低く、優れた成形性を備えた素材であり、それによって、厚みのある豪華なガラス底(重厚なベース)、シャープな幾何学的なショルダー、そして精巧で細部までこだわったエンボス加工のブランドロゴを作り出すことができる。タイプIIIのソーダ石灰ガラスは、これを完璧に実現している。.
さらに、タイプIIIは「エクストラ・フリント・グラス」として製造することができ、これは酸化鉄の不純物が丹念に取り除かれた高純度の組成物です。例えば、業界をリードする企業としては、 ダクシン・グラス 同社は、鉄分含有量を0.8%以下に厳格に制限し、透明化剤として99.9%の高純度酸化セリウムを使用することで、プレミアムな「クリスタルホワイト」ガラスを製造しています。これにより、緑がかった色合いが完全に排除され、ダイヤモンドのような透明感が生まれ、高級フレグランスの色を完璧に引き立てます。この特定の材料純度を熟知したサプライヤーと提携することで、各ブランドは最適な美的魅力と最大のコスト効率を実現しています。.
非経静脈用医薬品向け第IV型(NP)ガラス
タイプIIIガラスとタイプIVガラスを、単に両者がソーダ・ライムガラスの基本的な特性を共有しているという理由だけで混同することは、材料科学上の重大な誤りである。厳格かつ厳重な監査が行われる医薬品薬局方の世界において、タイプIV(非非経口用を意味する「NP」と表記されることが多い)は、経済的にも極めて重要な独自の役割を果たしている。それは、非非経口用医薬品、特に錠剤、カプセル、および吸湿性の高い有効成分粉末といった経口固形製剤を、揺るぎない保護で守ることである。.
これらの固形製剤は、ボトル内に強力なイオン溶出を引き起こす水性溶媒が含まれていないため、タイプIやタイプIIのガラスに求められるような極めて高い加水分解耐性は必要としませんが、大気中の水分、酸素、および外部からの汚染物質に対する完全な遮断性が絶対に求められます。タイプIVガラスは、ホウケイ酸ガラスチューブのわずか数分の1のコストで、この完全な気密性を提供します。これは、大量生産される湿気に敏感な一般用医薬品(OTC)、粉末状の重要な抗生物質、および高級栄養補助食品にとって、経済的な基盤となっています。タイプIVを選択することで、製薬企業の調達チームは、USPの水蒸気透過基準への厳格な準拠を確保し、固形製剤の化学的安定性を保護すると同時に、一次容器を不必要に過度に設計したり、運用予算を浪費したりすることを回避できます。.
材料選定を左右する重要な物理化学的特性
大まかな規制上の分類から、具体的な調達戦略へと移行するにあたり、技術担当の購買担当者や包装エンジニアは、サプライヤーが提供する技術データシート(TDS)を正確に解釈する方法を確実に理解しておく必要があります。適切なガラスを選定するには、高速充填ラインでの挙動や、数年間にわたる保存期間中の挙動を決定づける3つの主要な物理的・化学的パラメータを精査する必要があります。.
加水分解耐性試験プロトコル
あるTDSが「優れた加水分解耐性」を誇りをもって謳っている場合、それは理論上の推定やマーケティング上の誇張に基づくものではなく、過酷で標準化された物理的実験室試験の結果に基づいているのです。ガラスバッチの化学的品質を真に検証するために、分析研究所では主に2つの薬局方プロトコル、すなわち「表面ガラス試験」と「ガラス粒試験」を採用しています。これらの試験は、包装材にとって想定しうる最悪のシナリオを、加速された時間軸で効果的に再現するように設計されています。.
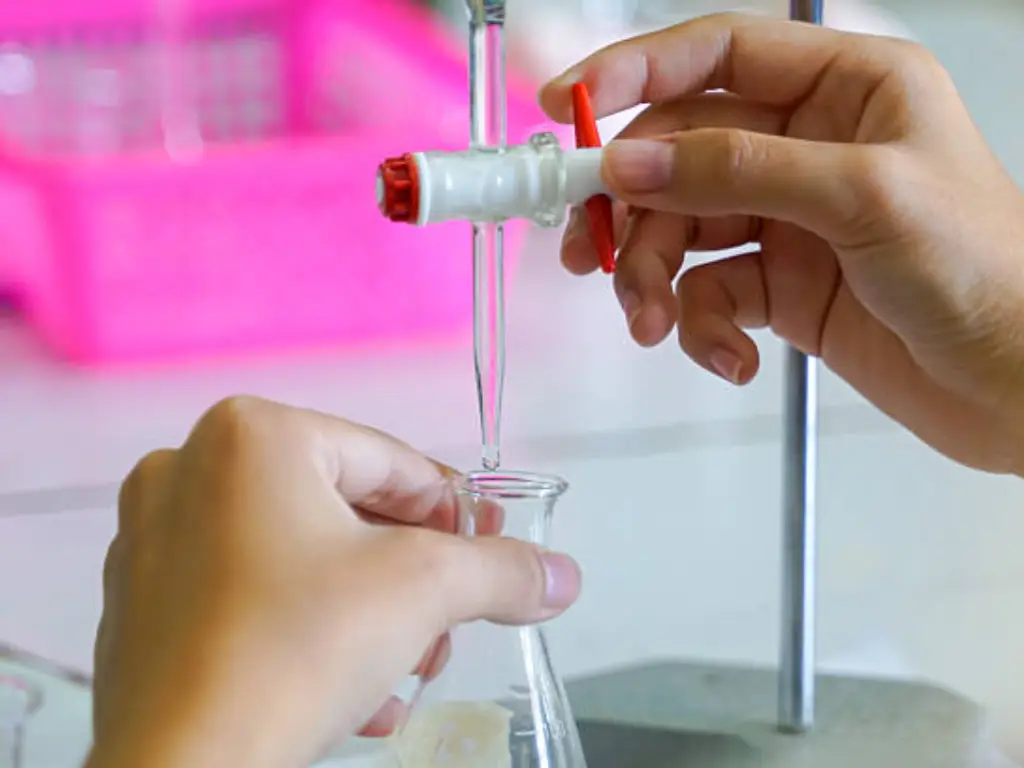
極めて実用的な観点から言えば、この試験では、無傷の容器に高純度で二酸化炭素を含まない水を充填する方法(表面試験)か、ガラスを機械的に粉砕して均一な微粉末にし、露出表面積を劇的に最大化する方法(粒子試験)のいずれかが用いられます。その後、試料は極度の熱にさらされます。具体的には、加圧オートクレーブ内で121°Cの純水にガラスを浸し、所定の時間沸騰させます。その後、分析化学者が高精度な滴定法(希塩酸溶液を使用)を用いて、水がガラスマトリックスから抽出できたアルカリ性不純物(酸化ナトリウム相当量として表される)の正確なマイクログラム数を測定します。溶液を中和するために必要な滴定量が少なければ少ないほど、ガラスのグレードと化学的安定性は高くなります。この過酷な抽出プロセスを理解することで、データシートの内容が明確になり、加水分解抵抗性が材料の純度を測る、極めて定量化可能で否定の余地のない指標であることが証明されます。.
耐熱衝撃性と機械的強度
耐薬品性は製品マトリックスを保護する一方で、機械的強度および熱的強度は、製造スループットと施設の安全性を守ります。生産管理者にとって、最も恐ろしく、利益を損なうシナリオの一つは、毎分400本のペースで稼働する高速充填ラインで、ガラス容器に広範囲にわたる破損が発生することです。ガラスが急激な温度変化で破損するのは、溶けるからではなく、内面と外面が異なる速度で膨張または収縮し、局所的に巨大な内部引張応力が発生して、シリカ格子が引き裂かれるためです。.
ここで監視すべき重要な工学パラメータは、熱衝撃限界(ΔT)です。標準的なタイプIIIソーダ石灰ガラスについては、安全なΔTは一般的に約42°C(107°F)であると広く認められています。極めて現実味のある、悲惨な冬のシナリオを想像してみてください。空のガラス瓶が、5°Cの極寒の物流倉庫から直接工場の生産現場に搬入されます。適切かつ時間のかかる温度順化を行わずに、それらは直ちに、85°Cの製品を充填するホットフィル方式のジュースやソースの製造ラインに投入されます。その結果生じる80°Cの温度差は、42°Cという限界値をほぼ2倍も大幅に超過し、コンベア上で瓶が瞬時に粉砕されてしまいます。これは高価な製品を無駄にするだけでなく、微細な破片の危険な手作業による清掃のために生産ライン全体を停止させることにもつながります。調達部門は、ガラスの熱的仕様を、施設の洗浄、トンネル式殺菌、および充填設備の正確な熱力学特性に数学的に適合させなければなりません。.
琥珀およびコーティングガラスにおける光遮断メカニズム
酸素の透過や化学物質の溶出に加え、光は複雑な有機分子を静かに、かつ極めて効率的に破壊する要因となります。医薬品有効成分(API)、揮発性の精油、高級美容液、そしてクラフトビールに含まれる繊細なホップの化合物などは、いずれも光分解の影響を非常に受けやすいものです。高エネルギーの紫外線(UV)や短波長の可視光線が透明なボトルを透過すると、内部の有機分子の化学結合を効果的に切断し、薬効の著しい低下、深刻な変色、あるいは悪臭を放つメルカプタン(光にさらされたビールに見られる悪名高い「スカンキー」な臭いなど)の生成を引き起こします。.
この光化学的問題を根本的に解決するため、メーカーは溶融炉に酸化鉄、炭素、元素硫黄を正確な比率で慎重に添加することで、琥珀色のガラスを製造しています。この特定の元素の組み合わせは物理的なフィルターとして機能し、高エネルギーの光波が製品に当たる前に吸収します。医療用包装に関しては、コンプライアンス基準は厳格です。USP規格では、法的に指定された耐光性容器は、290nmから450nmという極めて破壊性の高い重要な波長域において、光透過率を10%以下に抑えることが義務付けられています。光感受性化合物の包装を選定する際には、サプライヤーの技術データシート(TDS)にこの特定のUSP紫外線透過率基準が明示的に記載され、保証されていることを確認することが、絶対に譲れない条件となります。.
B2Bパッケージング調達のための究極の意思決定マトリックス
体系的な応用を伴わない生の技術情報は、単なる学術的な雑学に過ぎません。抽象的な材料科学と、差し迫った重要度の高い商業的応用との間のギャップを埋めるため、私たちは前述の技術データを、実用的な調達マトリックスにまとめました。このツールは、部門横断的なチーム(研究開発、品質保証、購買)が、それぞれの具体的な配合要件や滅菌パラメータを、最適なガラス分類と即座に照合できるように設計されています。.
| コンテンツのプロファイルと特徴 | 推奨ガラス種 | 終末滅菌プロセスと限界値 | 主な考慮事項とリスク | 代表的な産業用途 |
|---|---|---|---|---|
| 高pH/強アルカリ性水溶液 | I型(ホウケイ酸ガラス)または特殊なCOP樹脂 | 過酷なオートクレーブ処理(121°C以上)および乾熱除ピロジェン処理(250°C以上)に完全に適合しています。. | 長期間の保管により、内部の層間剥離が生じるリスクが極めて高い。USP に準拠した、厳格な抽出物および溶出物(E&L)試験が必要である。. | 組換えタンパク質、強力な化学試薬、特殊なバイオ医薬品、mRNAワクチン。. |
| 中性/弱酸性の注射剤(pH < 7) | II型(処理済みソーダ石灰) | 厳禁 121°C以上の高温オートクレーブ処理を繰り返し行う。単回通過による最終滅菌のみ。. | タイプIに代わる、コストパフォーマンスに優れた選択肢です。充填前に硫酸ナトリウムの析出物を除去するために必須となるWFI洗浄の運用コストを算出する必要があります。. | 生理食塩水の点滴、大量投与用の非経口製剤、一般的な動物用医薬品、緩衝液。. |
| 固形製剤/吸湿性の高い粉末 | タイプIV(NP – 非非経口用ソーダ・ライム) | 該当なし(ドライ充填)。熱滅菌には耐えられません。必要に応じてガンマ線照射を行ってください。. | 絶対的なMVTRバリア機能を提供します。加水分解抵抗性よりも、水分と酸素の遮断に純粋に重点を置いています。コストパフォーマンスに優れています。. | 経口固形製剤(錠剤、カプセル)、抗生物質の粉末、高級栄養補助食品。. |
| 感光性活性化合物 | アンバーI型またはIII型(pHによって異なる) | これは、選択したベースガラスの種類(I型かIII型か)に完全に依存します。. | APIの光分解を防ぐため、重要な波長範囲である290~450nmにおいて、USP規格<10%の光透過率を満たしていることを確認しなければならない。. | 光に敏感なAPI、エッセンシャルオイル、クラフトビール醸造、光に敏感な化粧品用美容液。. |
| 高濃度溶剤・アルコール | タイプIII(エクストラ・フリント・ソーダ石灰) | 通常は周囲環境と同等の熱条件。過度な熱応力は加わらない。. | 成形性、ガラス相の分布、および厚底設計に重点を置いています。エタノールとの化学的相溶性が極めて良好です。. | 高級香水、高級スピリッツ、化粧水、プレミアムスキンケア製品。. |
| ホットフィル用消耗品/食品 | 壁厚が最適化されたタイプIII(ソーダ・ライム) | 標準的なトンネル式殺菌(100°C未満)に対応しています。. | 熱衝撃限界(ΔT < 42°C)を厳格に監視してください。ライン投入前に、倉庫での適切な順化手順を確実に実施してください。. | 低温殺菌されたジュース、ソース、ジャム、高級即飲用ティー、ベビーフード。. |
ハードコア・エンジニアリングの免責事項: 最終的な原材料の選定は、必ず数ヶ月にわたる包括的な加速安定性試験から得られた実証的な分析データによって裏付けられなければなりません。このマトリックスは、プロジェクトの初期段階における範囲設定、コスト見積もり、およびリスク軽減のための基礎となる青写真としての役割を果たします。.
サプライチェーンにおけるガラスの破損に伴う隠れたコストの軽減
ガラスの化学的利点や優れた美観は否定できないものの、この「目に見えない大きな問題」から目を背けることは、商業上の責務を怠ることになる。ガラスは本質的に脆く、その高密度さゆえに貨物の重量を大幅に増大させる。サプライチェーン責任者やCFOにとって、グローバルなガラス包装戦略を管理するには、空瓶の初期購入価格だけにとどまらず、隠れた物流上の摩擦という厳しい現実に真正面から向き合う必要がある。.
真の総所有コスト(TCO)の算出
1本あたりの単価が最も安いという理由だけでベンダーを選定する調達チームは、ほぼ例外なく自社の営業利益を大幅に損なうことになる。ガラス包装がもたらす実際の財務的影響は、現実を反映した包括的な「総所有コスト(TCO)」モデルを用いて算出されなければならない。この厳密な計算式に含まれる変数には、以下のものが挙げられる: 基本単価 + 貨物重量割増料金 + 前処理にかかる諸経費(例:タイプII用のWFI洗浄) + 充填ラインの故障による損失(稼働停止時間/人件費) + 最終消費者からの返品。.
現実的な製造シナリオを考えてみましょう。ある購買担当者が、1本あたり$0.02を節約するために、より安価な海外のガラスサプライヤーに切り替えたとします。しかし、この新しいサプライヤーは焼きなまし管理が不十分で、ガラスマトリックスに残留熱応力や微細な亀裂が残ってしまいました。その結果、自動充填ラインでの破損率は、管理可能な0.1%から、深刻な0.5%へと急増してしまいました。ライン上でボトルが破損するたびに、致命的な製品汚染を防ぐため、機械を停止させ、ロックアウトし、微細なガラス片を徹底的に除去しなければなりません。人件費、床にこぼれた無駄になった原料、そして機械稼働時間の生産性の大幅な損失により、節約した2セントは瞬く間に消え去り、製品ライン全体が純損失に陥ることになります。高品質なガラスは、製造の稼働時間を確保するための保険のようなものです。.
高度な二次包装および緩衝戦略
ガラスを世界的に輸送する際の基本ルールは単純ですが、絶対的なものです。すなわち、ガラス同士が接触することは、サプライチェーンにとって致命的な問題となります。陸上輸送中に重いガラス容器同士が互いにぶつかって振動すると、その局所的な衝撃圧力は材料の引張強度を容易に超えてしまい、連鎖的な破損やパレットの崩壊を招きます。このリスクを軽減するには、ISTA(国際安全輸送協会)の試験プロトコルによって検証された、高度に設計された二次梱包戦略が必要です。.
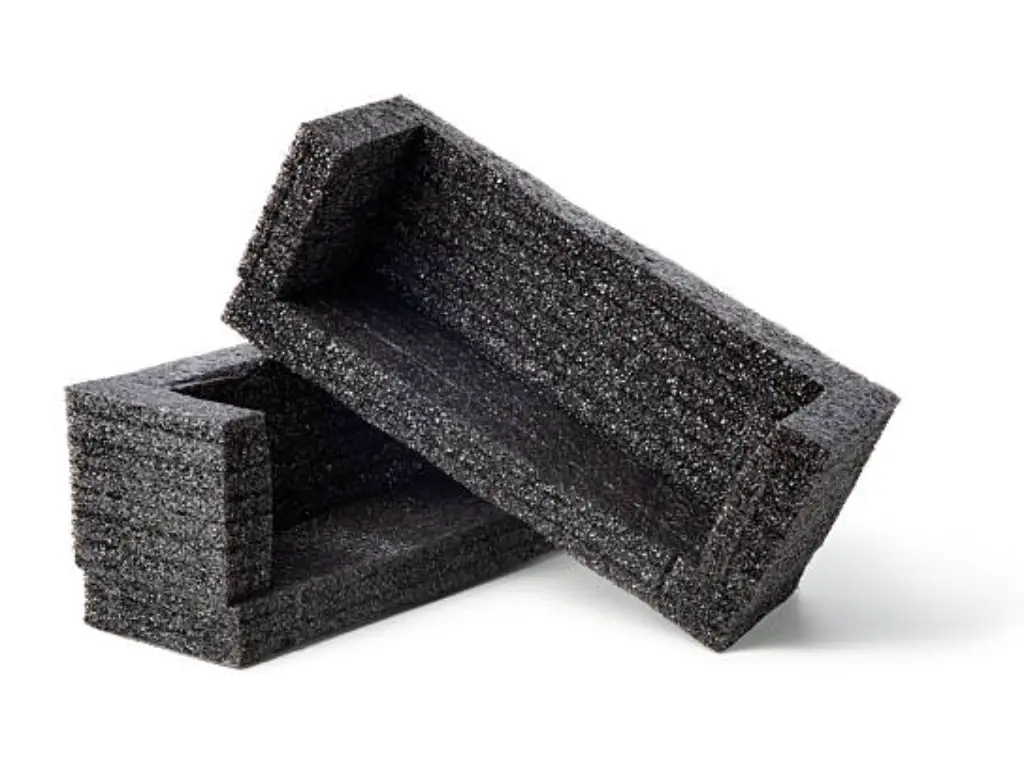
ガラスを衝撃吸収マトリックスに埋め込むことで、走行中の動エネルギーは、剛性の高いシリカ格子ではなく、段ボールへと安全に分散されます。このレベルの走行安全性を確保するために、次のような専門メーカーが ダクシン・グラス 従来の紙製仕切り板の枠を超え、頑丈な5層二重段ボール製の輸出用カートン内に、特注の特許取得済みEPE(発泡ポリエチレン)パールコットン製内部緩衝材を採用するという先駆的な取り組みを行っています。この改良された構造的保護により、世界的な輸送中の破損率は事実上ゼロにまで低減され、壊れやすい積荷が、耐久性が高く、予測性の高い物流資産へと生まれ変わりました。.
環境経済学と持続可能性のパラドックス
現代のB2B調達において、環境・社会・ガバナンス(ESG)指標はもはや企業のマーケティングにおける流行語ではなく、国際的な炭素税や小売業界における大規模なコンプライアンス要件によって推進される、確固たる財務上のKPIとなっています。ガラス包装は、サステナビリティをめぐる議論において興味深いパラドックスを呈しており、究極の環境上のメリットと、重大な炭素排出に関する課題の両方を抱えているのです。.
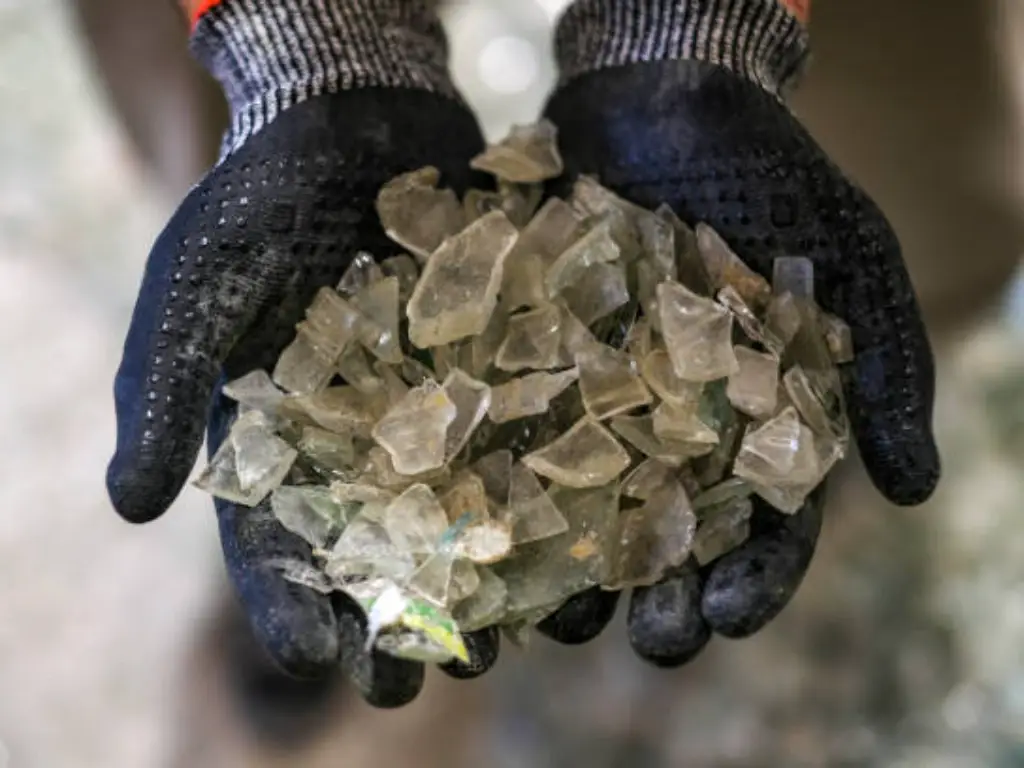
プラス面として挙げられるのは、ガラスが、品質や純度を損なうことなく無限にリサイクル可能な、地球上で数少ない商業用素材の一つであるという点だ。ポリマー鎖の分解が起こり、最終的には繊維や木材へとダウンサイクルされざるを得ないプラスチックとは異なり、砕かれたガラス瓶は、構造的に完璧な新しいガラス瓶へと、際限なく生まれ変わることができる。しかし、この循環を実現するために必要なエネルギーにパラドックスが潜んでいる。シリカを溶融するには、極めて高温で稼働する巨大な溶融炉が必要であり、従来は膨大な量の天然ガスが燃焼されてきた。さらに、肉厚なガラスのその重量自体が、世界的な輸送や流通に伴うカーボンフットプリントを大幅に増加させている。.
先見の明のあるメーカー各社は、積極的な材料工学を通じてこのパラドックスを解決しつつありますが、その解決策は製造方法に完全に依存しているということを理解することが極めて重要です。ある特定の軽量化プロセスが業界全体に適用できると想定することは、致命的な技術的誤りです。.
以下の方法で製造される大容量のタイプIIIソーダ石灰容器(ビール瓶、ソース瓶、化粧品容器など)については、 成形ガラス製造工程, 、メーカー各社は先進的なナローネックプレス・アンド・ブロー(NNPB)技術を採用しています。この技術では、金属製のプランジャーを用いて溶融ガラスのゴブを精密にプレスすることで、ガラスの分布を極めて均一にし、壁厚を薄くするとともに、機械的破裂強度を損なうことなく、15%から20%の範囲で原材料の使用量を削減しています。.
しかし、高品質なI型医薬品用バイアルおよびアンプルは 中空ガラス—これらはガラスの塊から成形されるのではなく、あらかじめ成形されたガラス棒を極度の高熱下で引き伸ばして作られます。中空ガラスの場合、軽量化と炭素排出量の削減は、まったく異なる方法で実現されています。それは、 チューブの肉厚公差の最適化 また、成形工程における超高精度の炎制御も実現しています。こうした特定の製造技術の進歩を最優先するとともに、溶融ガラスに高比率の消費後リサイクルガラス(PCR)カレットを配合することで、各ブランドは、ガラスの「高級感」と「不活性」という特性を維持しつつ、企業の炭素排出税を大幅に削減することができます。.
グローバルな規制遵守および品質保証基準への対応
デザインが美しく、完璧に製造されたガラスバイアルであっても、法的に国境を越えることができなかったり、医薬品を収納する許可が得られなかったりすれば、企業にとってまったく価値のないものになってしまいます。グローバルに事業を展開するブランドにとって、包装材サプライヤーの選定は、本質的に法規制面でのパートナー選びに他なりません。調達部門は、美観の評価から、サプライヤーの品質保証体制に対する厳格な監査、および各大陸特有の複雑な規制の壁を乗り越える実証済みの能力の検証へと、直ちに焦点を移さなければなりません。.
この信頼の基盤となるのが、工場への実地監査です。購入者は、ISO 15378(医薬品の一次包装材料)への準拠を証明する証拠を要求しなければなりません。現地視察の際には、運用データに細心の注意を払わなければなりません。熱応力が確実に除去されていることを確認するために、焼鈍炉の校正記録を検証するとともに、出荷前に高速カメラを用いて微細な気泡、空気混入、および重大な首部の亀裂を検知する自動光学検査(AOI)装置の歩留まりデータの提示を求める必要があります。.
製造現場以外においても、調達チームは、国境での深刻な差し止めや製品発売の遅延を回避するために、グローバルなコンプライアンス動向を的確に把握しなければなりません:
- 北米(FDA管轄地域): 絶対的な基準は、USP への準拠です。さらに重要なのは、ガラスメーカーが、FDAに直接登録され、有効かつ適切に管理されているタイプIII医薬品マスターファイル(DMF)を保有していることです。サプライヤーの有効なDMF番号を照合できない場合、製薬ブランド自身の新薬承認申請(NDA)は完全に頓挫してしまいます。.
- 欧州(EMAおよびREACH対象地域): 欧州薬局方(EP)の準拠要件には化学的不活性が含まれていますが、欧州にはもう一つの大きな障壁、すなわちREACH規制が存在します。購入者は、ガラス、特にその表面に施された耐擦傷コーティングや装飾用セラミックインクが、高懸念物質(SVHC)を一切含んでいないことを証明する書類を確保しなければなりません。また、鉛、カドミウム、六価クロムなどの重金属を厳しく制限する94/62/EC指令を厳格に遵守する必要があります。.
- アジア(NMPA管轄地域): 中国を主な例として挙げると、医療用包装材を輸入する際には、国家薬品監督管理局(NMPA)の共同審査制度を経る必要があります。包装材は単にUSPのデータに依拠するだけでは不十分であり、医薬品包装材料に関する極めて詳細なYBB国家基準に基づき、ヒ素やアンチモンの溶出量に関する厳しい制限を含む、厳格な現地での分析試験を受けなければなりません。.
サプライチェーンにおける最悪の悪夢を想像してみてください。数百万ドル相当の高級バイオ医薬品や高級フレグランスが、入念に調達されたガラス瓶に詰められ、FDAの基準を難なくクリアしたにもかかわらず、外側の化粧コーティングに含まれる微量の重金属が欧州のREACH規制の基準値を超過したという理由だけで、ロッテルダム港で永久に差し押さえられ、廃棄処分されることになってしまうのです。高級ガラス包装の世界において、規制順守は生産後のチェックリストなどではなく、収益性を確保するための第一歩そのものなのです。.
素材の不一致によってグローバル展開が頓挫することのないようにしましょう
規制当局による保留措置や、TCOの破格的な超過を招きかねない、時代遅れの材料に関する仮定に依存していませんか?ガラス種の選択を誤ると――たとえ薬典規格が1つだけ違っていたとしても――製剤の安定性が損なわれ、営業利益率も低下する恐れがあります。.
今すぐ、当社のシニアパッケージングエンジニアによる15分間の無料の描画および材料適合性診断をご予約ください。.
お客様の製剤のpH値、最終滅菌要件、およびサプライチェーンの物流を厳格に監査し、数学的に実証され、すべての規制要件を完全に満たす包装ソリューションを設計いたします。.
今すぐ専門家による診断をご予約ください
 English
 Spanish
 French
 German
 Arabic
 Italian
 Dutch
 Portuguese
 Russian
 Korean
 Japanese