ガラス瓶の厚さ:平均値だけでは不十分な理由
ガラス瓶の壁の厚さを尋ねると、2 mm、2.5 mm、3 mmといった、確かな数値が返ってくるでしょう。どのサプライヤーも、ある特定の数値を提示します。しかし、瓶のガラスは均一な厚さというわけではありません。それは 分布, 、つまり、材料がどのように加工されていくかを示した図です。充填ラインを無事に通過するボトルと、そこで破損してしまうボトルの違いは、平均値ではなく、この図に明記されています。このガイドでは、ガラスボトルの厚さが実際に何を意味するのか、薄いガラスがどこで破損するのか、そして製品を確実に保護するための適切な用語を用いて、ボトルの仕様決定や検証を行う方法について解説します。.
(注記:これは……に関するものです) コンテナの壁, (テーブルトップ用の板ガラスの厚さでもなければ、瓶を積み重ねて作られた建物の「ガラス瓶の壁」でもありません。どちらもこのトピックに関する検索結果を混乱させる要因となっていますが、いずれも本記事で取り上げる内容ではありません。)
ガラス瓶の厚さは、単一の数値で表されるものではない
安物のウイスキーのボトルとコレクターズエディションのボトルを並べてみてください。どちらも容量は750mlです。安物は空の状態で約520gですが、高級品は900g、つまり1キロにも達します。しかし、それらの 側壁はほぼ同じです, 、いずれも2~3mmの範囲内です。重量差のすべては、 ベース: エコノミーボトルではおよそ4~5 mm、プレミアムボトルでは10~20 mm以上。.
ガラス瓶の厚さについて最も知っておくと役立つ事実:750 mlの瓶の側壁の厚さは、ほぼ例外なく2~3 mmの範囲内に収まっており、520 gの瓶と900 gの瓶の重さの差は、ほぼすべて底の部分(4 mm~20 mm)によるものです。.
ボトルは実際には6つのゾーンに分かれており、それぞれが異なる役割を担っています。具体的には、ネック、ショルダー、側壁、ヒール、底面、そして角です。30mlの吹きガラス製香水瓶やドロッパーボトルについて、あるメーカーが公表しているゾーン分けによると、側壁は約2.5~3mm、肩部は1.5~2mm、底付近は3.5~4mmとなっています。肩部は、取り扱いの際に最も負荷がかかるため、先細りになっています。側壁は、中身や圧力によって支えられているため、スリムな形状を保っています。底とヒールは、液体の滴を受け止める役割を担っています。.
重りはどこへ行ったのか
同じ750mlのボトルです。変わったのは販売形態です。.
したがって、「標準的な厚さ」の表は懐疑的な目で読む必要があります。サプライヤーによって、同じ形状の製品でも指定する厚さの範囲が異なります。例えば、750 mlのスピリッツ用ボトルでは2~4 mmとされているのに対し、前述の例では2~3 mmとなっています。また、「最低2.5 mmで均一」というビール瓶の規定は、あるサプライヤー独自の仕様であり、業界全体の規定ではありません。一部のサプライヤーは、純粋に輸送コストを計算する目的で、瓶の壁厚を「ヘビー(3.5 mm)」「スタンダード(2.5 mm)」「ライト」といったグレードに分類していることさえあります。.
| ボトルの種類 | 側壁 | ベース | その数字の由来 |
|---|---|---|---|
| 750 ml スピリッツ、エコノミー → プレミアム | 2~3 mm(両段とも) | 4~5 mm → 10~20 mm以上 | エンジニアリングガイド;ベースが重量ティアを決定する |
| 30 ml ブロー製法香水/ドロッパー付き | 2.5~3 mm 壁中層 | 基部付近で3.5~4 mm | メーカー別ゾーニング表(肩部 1.5~2 mm) |
| ビール | 「均一な最小値」として2.5 mm以上と主張されている | 該当なし | あるサプライヤーが独自に定めた仕様であり、標準ではない |
| 商業用格付け | 3.5 ヘビー / 2.5 スタンダード / 「軽量」" | 該当なし | サプライヤーの送料に関する略語 |
これらはいずれも その 標準値です。これは重要な点です。なぜなら、厚さはボトルが最も弱い箇所でのみ重要となるからです。そして、その箇所は、一般的に言われている数値とはほとんど一致しないからです。.
薄いガラスが実際に破損する場所
ボトル工学の研究では、破損の法則が次のように明確に定式化されている。ガラス容器は、荷重による引張応力が ある時点において ガラスの強度と同等かそれ以上である その時点で (アメリカン・グラス・リサーチ(AGR)による、詰め替え可能なビール瓶の有限要素法(FEA)解析, (『Glass Worldwide』#68、2016年)。2つの変数、1つの場所。厚いガラスは弱点をなくすのではなく、その位置をずらすだけである。.
厚ければ必ずしも安全とは限りません。ガラスを追加すると、容器が破損する箇所や熱容量が変化しますが、薄い部分や肩部分、あるいは不十分な焼きなましによって内部に残った応力が解消されるわけではありません。.
熱衝撃:キャンドルジャーが底ではなく縁でひび割れる理由
室温の瓶に185°Fのワックスを注ぐと、瓶の壁面に約120°Fの温度勾配が生じます。この状態ではガラスは破損してしまいます。 デルタ, 、絶対温度によるものではありません。ひび割れは、形状上、応力が集中する箇所、つまり縁、肩部、そして厚い部分と薄い部分が接する継ぎ目に生じます。だからこそ、「厚手の瓶は安全だ」という直感は的外れなのです。厚い底は温度変化を吸収して低温を保つ一方で、縁は伸びてしまうため、典型的なパターンは、最初の使用時は無事でも、数ヶ月後に割れてしまうというものです。商業用キャンドルメーカーは、注ぎ込み工程を「負荷」として扱っています。ガラスを140~150°Fに予熱し、温度差をおよそ45°F以内に抑えます。ボトル入り製品メーカーにとっての教訓は、あらゆる熱処理工程(ホットフィル、低温殺菌、シュリンクラベル用オーブンなど)において、厚みの推測ではなく、熱衝撃に対する余裕を持たせる必要があるということです。.
機械的負荷:充填ライン、搬送、および薄肉部
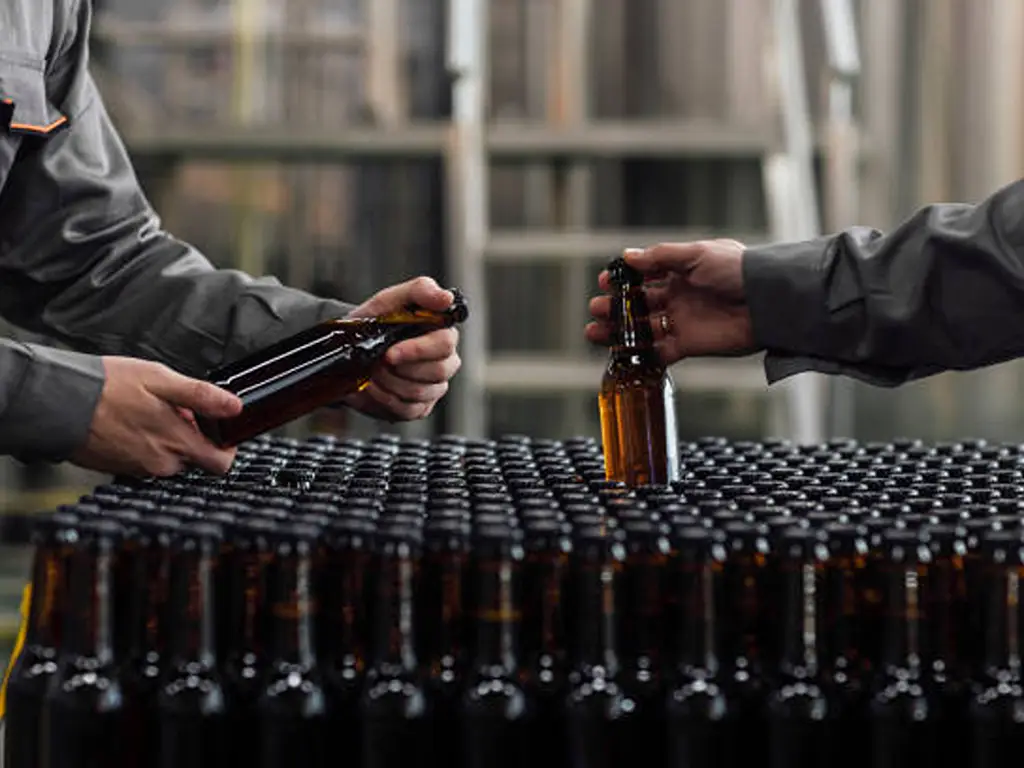
高速ラインでは、ボトル同士の接触やキャップ締め付けトルクが、壁が最も薄い部分に集中します。大量生産を行っているサプライヤーからは、側壁の厚さが約2 mm未満のボトルについて、ライン上や輸送中にひび割れが生じ始めるという報告があります。AGRが330 mlの詰め替え用ビールボトルに対して行った有限要素解析(FEA)でも、同様の傾向が詳細に示されています。衝撃を受けると、ピーク応力は かかと, 、側壁と底面が接する曲面部分であり、その部分には余分なガラスが必要となる。垂直方向の積載荷重により、 肩 (AGR, (2016年)。形状には独自の法則があります。四角いボトルは角に応力が集中するため、その部分に余分な材料が必要となり、同じ容量の丸いボトルよりも重くなります。.
圧力、表面の損傷、および内部に残る応力
炭酸飲料は、容器の壁全体が支える持続的な内圧を発生させます。AGR社は、330mlのリフィル可能な容器を、63°Cでの20分間の低温殺菌において6.1バールの圧力に耐えられるよう設計しましたが、耐圧仕様の厚い壁は重量やコストの面での負担となることを指摘しています(AGR, (2016年)。他の2つの破損経路は、ボトルの厚さをどう設定したかとは全く関係がありません。. 表面の損傷: 傷、擦り傷、あるいはエッチングによる模様は、湿気が存在し、持続的な応力が加わると拡大する微細な欠陥です。このメカニズム、すなわち「静的疲労」こそが、倉庫で問題なく保管されていたボトルが破裂してしまう理由です(AGR, 2016年;自家醸造家たちは、加圧ボトルにエッチングクリームを塗ることによる同様の危険性をよく知っている)。. 焼鈍による残留応力: 冷却が不均一なガラスには内部応力が残り、それが使用時のあらゆる負荷に加わることになります。そのため、適切に運営されている工場では、容器をソーダ石灰ガラスの焼きなまし点(およそ520~560°C)付近で保持し、段階的な冷却ゾーンを経てゆっくりと冷却します。ボトルに破損が生じる場合、その原因は通常、薄くなった箇所、表面の欠陥、あるいは残留応力にあります。平均厚さが不十分であることが原因ではありません。.
重めか軽めか:ブランドが自信を持って推奨できるボトルの重さの選び方
双方の陣営には確かな証拠がある。. 重い: 香水の消費者は、重さを品質の指標として捉えている。愛好家のフォーラムでは、「分厚く重いガラス」は「しっかりしている」ことを意味し、薄いボトルに対しては「安っぽい」という不満の声が上がっている(r/fragrance, (, 2024)。スピリッツの重量別分類(520~650 g:日常飲用者向け、650~750 g:贈答用、850 g~1 kg:コレクター向け)が存在するのは、重量が小売価格の手がかりとなるためである。. 光: 軽量化は、ガラス産業の脱炭素化ロードマップにおける公式な取り組みの一つである(FEVE, (2026年)。ワインボトルに関する査読済み研究によると、重量削減は、取り扱いおよび流通上の制限の範囲内であれば技術的に可能であることが示されている。未解決の問題は、技術的な側面ではなく、消費者の受容性にある(包装技術と科学, (2022年)。厚手から標準仕様の壁スイッチに替えるだけで、ボトル1本あたりの重量を約16%削減できます。.
| ヘビー/プレミアムキャンプ | ライト/サステナビリティ・キャンプ | |
|---|---|---|
| 証拠 | 消費者は「重さ」を「品質」と結びつけており、酒類の重量別陳列は小売店にとってのヒントとなる | 産業界の軽量化プログラム:輸送コストと二酸化炭素排出量の削減効果は定量的に測定可能である |
| 次のような場合に適しています | 棚陳列、ギフト用、流通量が少ない販路、手触りそのものが商品となるフレグランス | Eコマース、高い輸送リスク、サステナビリティ報告、詰め替えプログラム |
| 境界 | 必要のない総重量分の料金を支払うことになる;底が深すぎると、最後の一口が飲み残されてしまう | 間違った箇所を軽量化してしまった。肩が薄いにもかかわらず、相変わらず同じ箇所で折れてしまう |
しかし、どちらの陣営も総重量を目標としており、そこが盲点となっている。工学の分野では、重量を 出力 流通に関する決定について。AGRは、以下の点を踏まえて、超軽量の詰め替え式製品を開発した。 最小値 厚さを一定に保ち、残りの部分は加工工程で再配分させ、等応力条件下で重量を約14%削減する(AGR, (2016年)。ボトルに求められる高級感は、重量の配分(しっかりとした底、ふっくらとしたヒール)と、光を歪めることなくきれいに屈折させる均一な壁面による視覚的な品質から生まれます。厳密に設計された薄肉部分は、ガラスの配置が不適切な重いボトルよりも、見た目も使い心地もより高級感があります。販売チャネルやポジショニングに基づいて目標重量を設定し、その重量を「平均」ではなく、効果のある部分に集中させてください。.
壁厚の指定方法:ゾーン、均一性、そして「標準」に関する疑問
仕様は、サイドウォール、ショルダー、ベース、そして最も薄い部分というゾーンごとに記述してください。
「肉厚:3 mm」とだけ記載された仕様書には、ほぼすべての情報が欠けています。代わりに、分布を記述してください:
- 側壁。. 変化が最も少ないのは2~3mmの範囲です。2mmを下回ると、充填ラインや輸送上のリスクが生じます。3.5mmを超えると、何の役にも立たないガラスを無駄に消費することになります。.
- 肩。. 設計上は薄肉(30 mlのブロー成形品で1.5~2 mm)ですが、垂直方向の積層荷重に耐える必要があるため、規定の最小厚さが必要です。.
- 土台とかかと。. 衝撃ゾーンとプレミアムウェイトキャリア:4~5 mmのエコノミーから最大15~20 mmのコレクターまで。ヒール部分は、衝撃ヒンジとして独自の最小厚みを保持している(AGR, 2016).
- 角とエンボス加工。. 四角形や浮き彫りのロゴは、角や浮き彫りの周囲で余分なガラスが必要になります。平らな面の場合の最小数量ではなく、角部の最小数量を確認してください。.
- 色付きガラス。. 同じ厚さの場合、濃い色の素材は耐衝撃性がやや低くなるため、土台部分や角には少し余裕を持たせておくようにしてください。.
ゾーンの合計が合計値となるため、, 「目標空車重量」は、「壁厚」よりも優れた単一の仕様です。: 工場に重量範囲と最小基板厚さを指定すれば、その分布に従う。.
均一性こそが真の仕様です――その実現要因とは
平均厚さが2.8 mmで、1.6 mmの薄肉部分があるボトルは、厚さが均一な2.2 mmのボトルよりも強度が低い。これは、薄肉部分にすべての荷重が集中するためである。厚みの不均一は、以下の要因によって生じる。ゴブの温度差(わずか1°C程度の違いでもガラスの流れ方が変わる)、中心からずれた荷重や金型のコールドスポットによる厚い部分と薄い部分の形成、そしてガラスが早期に沈降してしまうような吹き上げタイミングなどが、その原因となる。制御はゴブ段階から始まります。現代のサーボ駆動式成形機はゴブの重量を約±1 g以内に維持し、その後、成形プロセスによって形状が決定されます。香水瓶やドロッパーボトルのような細い首の容器には「ナローネック・プレスアンドブロー」や「ブローブロー」が、ジャーやクリームポットのような広口容器には「プレスブロー」が用いられます(最小厚さが同じ場合、プロセスの選択だけで重量に約14%の差が生じます)。AGR, (2016年)。最後に、レアー処理により、残留応力が、予応力を受けた亀裂の発生要因となる前に除去される。.
サプライヤーの検証も、そこで実施されるべきです。ダクシンでは、社内のブロー・ブロー方式およびプレス・ブロー方式の生産ラインで、香水、精油、化粧品のボトルを製造しており、既存の金型は5,000以上あり、新規デザインの金型製作には約10日を要します。当社は、ライン終了時のサンプリング検査ではなく、生産工程中に寸法、重量、応力の自動インライン検査を実施しているため、壁厚分布図や落下試験記録は、平均値ではなく、バッチごとの標準的な納品物となっています(当社の品質管理記録, 自社成形)。サプライヤーが「壁厚3 mm」とだけ提示してきた場合は、代わりに「薄肉ポイント表」を要求してください。この要求により、仕様書に基づく販売と実際の製品設計を区別することができ、30 mlのドロッパー瓶から広口キャンドルジャーに至るまで、あらゆる形状の容器に適用できます。.
「定番」の質問:実際に何が測定・検証されるのか
「ガラス瓶の肉厚基準」を検索する購入者は、ASTMやISOの規格表を期待しています。正直な答えは: どの規格も、容器の分類ごとの最小肉厚値を規定していない。. 現在存在する正式な規格は、ASTM C224-78(2020)であり、これは サンプリング 実践:機械的強度や寸法を試験するためのロットから、統計的に有意な結果が得られるようにボトルや瓶を抽出する方法(ASTM C224-78(2020), (2020年)。この規格は、試験対象のボトルをどのように選定すべきかを定めているものであり、ボトルの厚さがどれほどでなければならないかについては規定していません。厚さは、実際の荷重を考慮して設計者や製造業者によって決定されるため、業界では容器の検証に 性能試験:
- 落下試験。. 一般的なサプライヤー規定:0.8~1 mのサンプルを、3つの向き(底面、側面、角)でコンクリートに落下させ、10回の試験のうち破損が約2回未満であれば合格とする。.
- 熱衝撃試験。. キャンドルジャー、ホットフィル、および殺菌処理に関する講習の予算:容器が耐えられる温度差。.
- 壁面分布図。. 複数の箇所(首、肩、側面、踵、底)における厚みを示し、最小値・最大値およびばらつきを記載。.
- 焼きなまし/応力検査。. 残留応力の偏光顕微鏡検査:倉庫内での自然亀裂発生までの経緯。.
| 製品の活用シーン | サイドウォールの参照 | 基本ロール | …の先の細い部分をご覧ください… | 主な故障モード |
|---|---|---|---|---|
| 香水/エッセンシャルオイル(小型・細口) | 2.5~3 mm ブロー成形 | 控えめ;オンラインでの安定性 | ショルダー+サイドウォール | トランジットによる影響、充填ラインとの接触 |
| キャンドルジャー/ホットフィル | 「分厚い」だけでは助からない | 熱容量(冷めにくい) | リム、ショルダー、太い部分と細い部分の継ぎ目 | 熱衝撃亀裂 |
| クリーム/広口瓶 | プレス・ブロー式ユニフォーム | 該当なし | 仕上げ/シーリング箇所 | 上限設定+乗り継ぎ |
| スピリッツ(プレミアム) | 2~3 mm(一定) | 10~20 mmのプレミアムキャリア | 着地時のかかと | ドロップ、スタック(肩) |
| ビール/炭酸飲料 | デザインごとの最低注文数量(均一) | 該当なし | 壁全体が圧力にさらされている | 圧力+静的疲労 |
新しい設計については、承認する前にその行についてすべて検証を行ってください。最小薄部、最小底面はそれぞれ何であり、その行の故障モードをカバーするテストレコードはどれか? もしサプライヤーがそのような表現で答えられないのであれば、「標準的な」質問をしておいてよかったことになります。.
サプライヤーの厚さに関する主張を信頼する前に確認すべき記録
これで仕様記述言語が揃いました。「壁厚3 mm」という記述だけでは情報が伝わりませんので、確定する前に記録と照合して確認してください。実際のロットや試作サンプルを用いてこのチェックリストに沿って確認を行い、各記録がどのようなリスクから身を守ってくれるのかを考えてみてください:
- 多点壁面配線図。. 複数のボトルにおいて、首部、肩部、側壁、底、底面全体に、最低限の厚みが確保されています。これにより、生産ライン上や輸送中の薄肉部による破損を防ぎます。.
- インライン検査の範囲と頻度。. 製造工程において、どの寸法(仕上げ、高さ、底面の厚さ、材料不足・気泡・変形の有無)が機械による検査の対象となり、その頻度はどの程度か。自動化されたインライン検査は、工程終了時のサンプリング検査だけを行うよりも優れている。.
- 落下試験報告書。. 高さ、向き、および通過閾値。行の影響モードを網羅しています。.
- 熱衝撃の記録。. キャンドルジャー、ホットフィル製品、または低温殺菌製品の場合:容器が耐えた温度差。.
- 焼鈍/応力検査記録。. 製造サンプルの偏光検査。納品から数ヶ月後に発生する残留応力による破損を防ぐための対策です。.
- サンプリング方法。. そのロットから試験用ボトルがどのように抽出されたか(ASTM C224に関する質問)、つまり、その記録が統計的に意味を持つようにするためです。.
要約すると、平均値しか提示しないサプライヤーは「交渉」をしているに過ぎず、詳細な分布データや試験記録を提示するサプライヤーは「設計」を行っている。上記の項目でチェックが入っていないもの一つひとつが、製品に組み込まれる故障モードとなる。.
ボトルの重量をめぐるビジネス:1つのグラス分の予算、3つの帳簿
指定された予算は、3つの勘定科目を含む1つの予算であり、その配分決定によって、その予算がどのように使われるかが決まります。. ガラス台帳: 原材料と炉のエネルギーはキログラム単位で表される。. 貨物台帳: 1グラムごとに、すべての容器にその重さが加わります。標準よりも重い壁用スイッチ1つだけでも、Eコマースでの破損や返品を考慮する前から、ボトルの重量を約16%削減できます。. ブランド台帳: 高級キューの真価は、総重量ではなく、主にベース部分と、均一な壁面の美しさにある。だからこそ、側壁の厚さが2~3mmの850gのコレクター向けボトルが存在するのだ。.
1つの予算、3つの元帳
そこで、購買時の話し合いの仕方を変えましょう。「壁の厚さはどれくらいか」「ボトルの重さはどれくらいか」といった質問は止めましょう。これらはどちらも平均値に過ぎず、意思決定の根拠にはなりません。代わりに、「最薄部の最小厚さ」「底部の最小厚さ」「目標空瓶重量」を尋ね、上記の記録の提出を求めましょう。これら3つの数値と記録こそが、サプライヤー間の見積もりを分ける決定的な要素なのです。なぜなら、そこに真のエンジニアリングコストが存在するからです。しかも、追加費用を一切かけずに、これらを要求することができるのです。卸売業者にとって、この厳格な姿勢こそが、コンテナ荷物が無傷で到着するか、それともクレームの嵐に見舞われるかの分かれ目となります。ブランドにとって、それは店頭で高級感を感じさせるボトルと、輸送費、破損、返品によって静かに利益率を蝕んでいくボトルとの違いなのです。.
香水ライン、キャンドルコレクション、化粧品シリーズなど、どのような商品を発売される場合でも、目標重量とこの記事に記載されている重要なポイントに関する質問をお知らせいただければ、Daxinのチームが、金型製作を決定する前に、それらを反映した無料のデザイン草案と3Dプリントによるサンプルを作成いたします(ご連絡ください).
まずは、ご指定のボトル仕様に基づいた3Dプリントの無料サンプルから始めましょう
香水、ドロッパー、キャンドルジャー、クリームジャーなど――形状、容量、目標重量をお知らせいただければ、当社のエンジニアがコスト配分案を作成し、実現可能性を確認した上で、量産に先立ちサンプルを製作いたします。.
ボトルの仕様をお送りください参考文献
- ASTM C224-78(2020). 「ガラス容器のサンプリングに関する標準手順書」。ASTM International、2020年。. https://webstore.ansi.org/standards/astm/astmc224782020
- Hu, W., Slusser, W. G., & Smay, G. American Glass Research. 「NNPBおよびBB再充填可能ボトルの有限要素解析(FEA)による性能比較」『Glass Worldwide』第68号、2016年。. https://www.americanglassresearch.com/sites/default/files/2023-04/gw68_114-117nov_dec_2016.pdf
- 『Packaging Technology and Science』。「ワイン用ガラス瓶の軽量化は選択肢となり得るか? 技術的要件と消費者の意識の関連性」。Wiley、2022年。. https://onlinelibrary.wiley.com/doi/10.1002/pts.2680
- FEVE. 「ガラス包装のネットゼロの未来を築く」 2026年。. https://feve.org/decarbonisation-glass-packaging/
- r/fragrance。「香水はボトルで判断しますか?」Reddit、2024年。. https://www.reddit.com/r/fragrance/comments/1f8obyr/do_you_judge_a_perfume_by_its_bottle/
- Daxin Glass. 「品質管理」. 2026年. https://www.daxinglassbottles.com/quality-management/
- Daxin Glass. 「自社成形」. 2026年. https://www.daxinglassbottles.com/in-house-molding/
- Daxin Glass. 「お問い合わせ」. 2026年. https://www.daxinglassbottles.com/contact/
 English
 Spanish
 French
 German
 Arabic
 Italian
 Dutch
 Portuguese
 Russian
 Korean
 Japanese