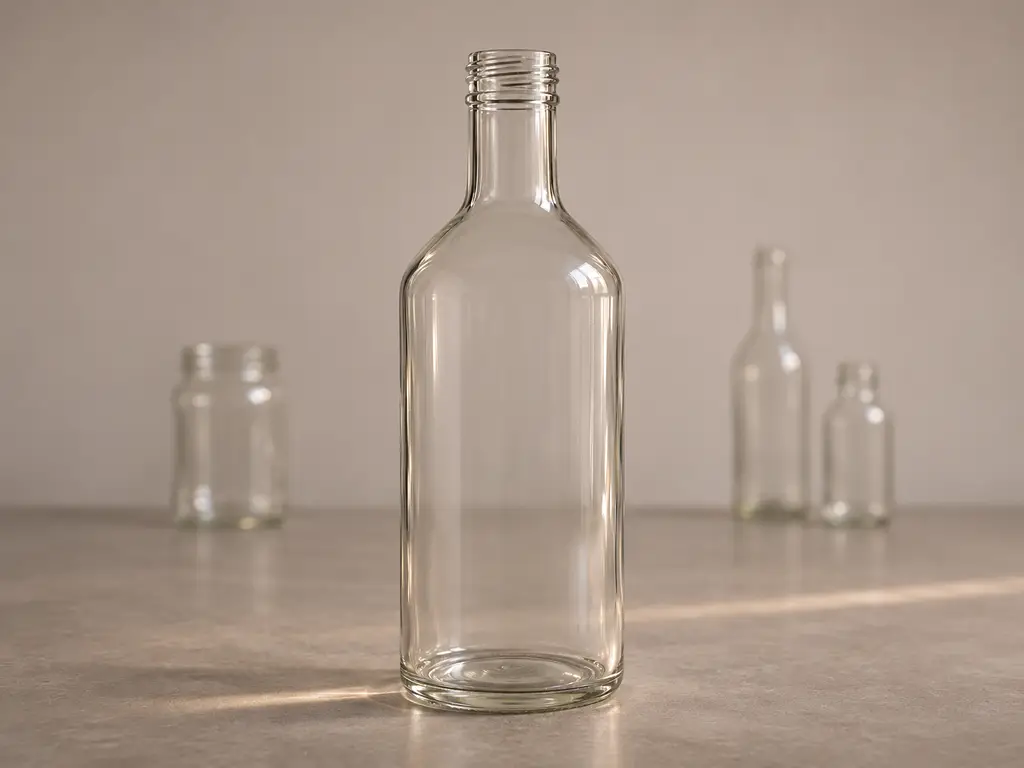
ガラス瓶には隠し事など何一つない。その表面にあるあらゆる線、凹凸、平らな帯は、すべて型によって刻まれたものだ。それらのひとつひとつが、そこに接する閉鎖部品の挙動――キャップがしっかりとねじ込まれるか、ポンプが実際に密着するか――を決定づける。多くの購入者は、何か問題が発生して初めてこうした専門用語を知るが、その時にはすでに代償を払わされているのだ。ポンプがうまくはまらない。蓋が深く沈み込みすぎて、瓶の縁を飲み込んでしまう。キャップが内部の芯と干渉してしまう。これらの要素は、瓶とそれに装着されるあらゆる部品との間の「契約条件」に他ならない。どんな契約でもそうであるように、事前に確認するコストはわずかだが、後で再交渉するには多大なコストがかかる。.
ガラス瓶の構成要素:上から下まで完全ガイド
一番上から始めましょう。その 口 その開口部そのものであり、その最上部の平らな輪が シール面:閉鎖部のガスケットが実際に接触する環状の帯。その一段下には、 完了, 、ねじ山、シール面、およびキャップのスカート部分が覆うべき垂直方向の高さを備えた成形部分。パッケージングエンジニアは、この仕上げ部分をボトルの「身分証明書」と見なしています。なぜなら、そこがキャップとの「接合」が行われる場所だからです(TricorBraun).
フィニッシュの下には、横方向に走る隆起が感じられることがよくあります。それが 転写ビーズ, 、成形時にネックリング金型の2つの半身が接合した部分に残った継ぎ目。機械はこの隆起部分を把持してボトルをライン上を搬送し、また、口部の終わりと 首 ここからが本格的な部分です。ネックとは、開口部から容器の最も幅の広い部分に向かってガラスを導く、まっすぐな垂直部分のことです。.
その 肩 そこが、ネックが広がって 本文. 。長く緩やかに傾斜した肩部はガラスを徐々に広げ、柔らかなシルエットを生み出します。一方、鋭い肩部は、その移行部分を鋭いエッジに変え、ラベルの境界線としても機能します。胴部は製品を収納するだけでなく、壁厚に微妙な変化も持っています。成形ガラスは場所によって厚みが異なるため、同じ容量の2本のボトルでも、手にした感触がまったく異なって感じられるのです。.
一番下には、 かかと これは、車体が床へと曲がる急カーブであり、コンテナの中で最も大きな応力が集中する箇所です。この部分への衝撃は、そのまま底部に伝わります。その ベース それ自体に、「」と呼ばれる平らな接触リングが取り付けられており、 軸受面, 、ボトルが実際に置かれている場所で、多くの場合、「」と呼ばれるわずかに凹んだドームを囲んでいる。 腕立て伏せ, これによりボトルが安定し、金型の摩耗が最も激しい部分にガラスを均等に配分します。.
最後に、高さの全域にわたって一連の印が並んでいます。それは、 成形目, 、金型の両半身が合致した部分に残るかすかな縦線です。これらは欠陥ではありません。その位置は設計上のものであり、絶対的なルールが一つあります。それは、継ぎ目がシール面にまたがってはならないということです。そうしないと、ガスケットが平らに密着しなくなります。.
しかし、パッケージング用語には曖昧さが多く存在します。ガラス部品の「フィニッシュ」は、スプレーやメッキによる表面処理の「フィニッシュ」とは何の関係もありませんが、商談では同じ文の中で両方の意味が混在して使われています。香水ポンプの「カラー」とは、スプレーノズルの周囲にある金属製のリングのことであり、ガラスに成形された移し出しビードのことではありません。また、日常会話における「キャップ」という言葉は、ポンプやアクチュエータを含む上部アセンブリ全体を指す場合があり、まさにこの曖昧さが誤った注文の原因となっている。本記事では、各用語を1つの意味に限定し、その定義を明確に保つ。.
なぜ同じボトルに3つの「栓」の言語が込められているのか
各部の構造が分かると、次に驚くのは、上部の仕上げが単一の基準に従っているわけではないということです。実際には3つの基準に従っており、それらは互いに整合性がありません。.
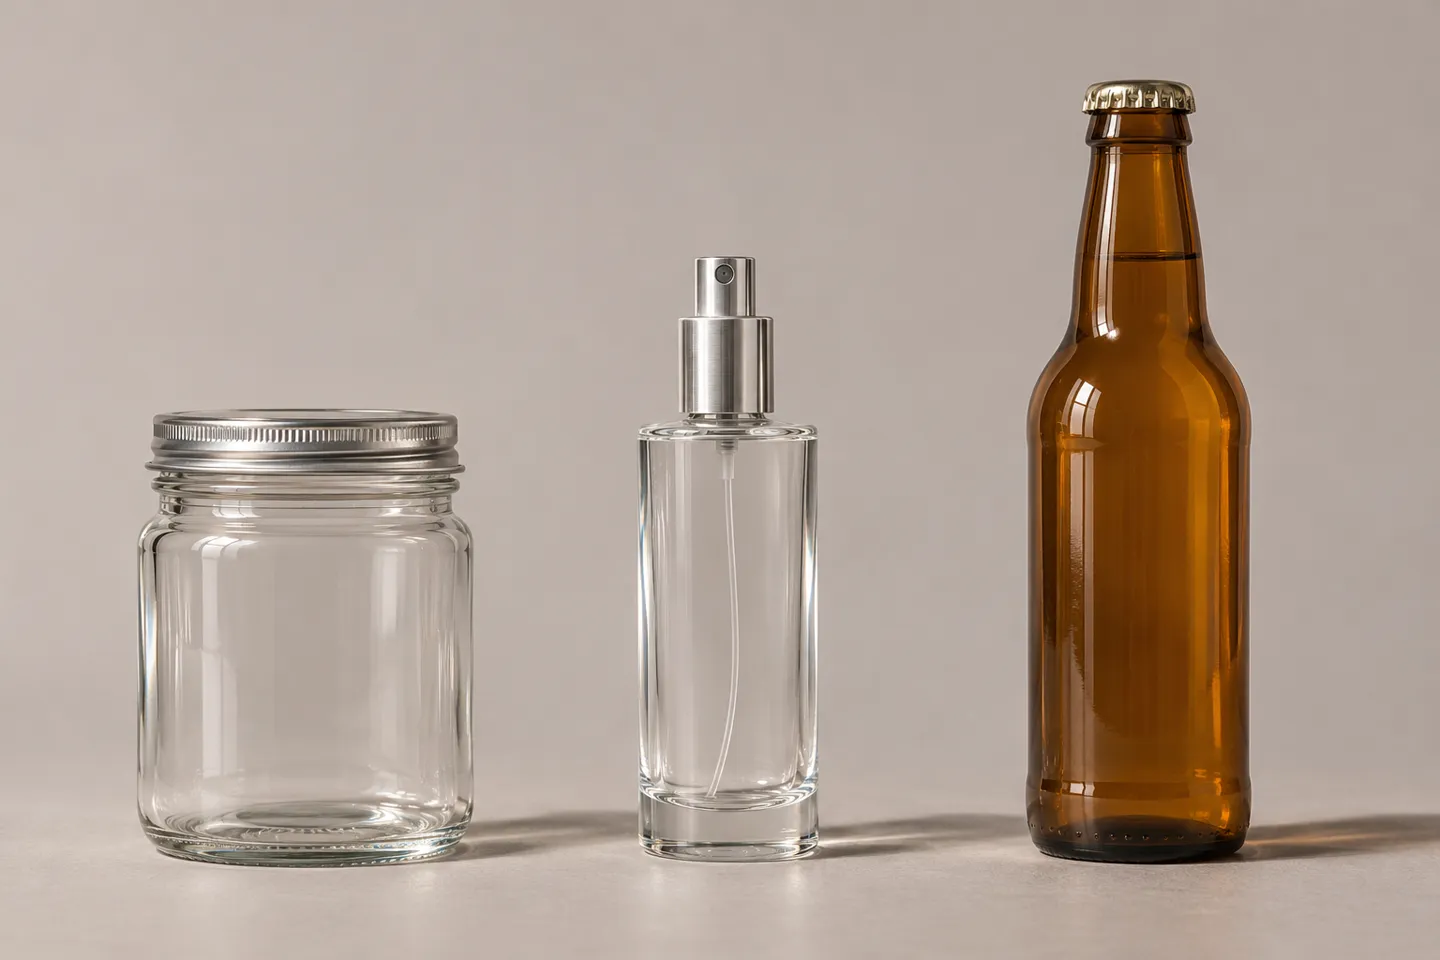
その ねじ山システム これは、多くの人が知っている規格です。食品、キャンドル、化粧品分野のガラス容器には、GPI/SPI規格が採用されています。最初の数字は外径(ミリメートル単位)、2番目の数字はねじの形状を表します。具体的には、400は1回転、410は1.5回転、415は2回の狭いねじ山、425は太いねじ山と上部にビードがあるバットレス形状を指します(SKS ボトル&パッケージング). 「18-400」と表示された瓶には、1回転のねじ山を持つ18 mmの蓋が使用されます(ボトル・デポ, (2026年)。一部の規格は極めて安定しており、その生みの親よりも長く生き残っている。例えば、レギュラータイプやワイドマウスのメイソンジャーは、直径70 mmおよび86 mmというサイズとネジ山パターンを1世紀以上にわたって維持し続けている(メイソンジャー・マーチャント)、だからこそ、今日買った新しい蓋でも、おばあちゃんが昔作った瓶詰めの瓶にそのままねじ込んで使えるのです。.
その 圧着システム これは香水業界における共通の規格です。ネジ山に代わって、ガラス容器の首部は滑らかな仕上げが施されており、ポンプは加圧下でそこに固定され、金属製のカラーが変形して組み立てをロックします。これらの規格は、欧州では EN 14854:2021「ガラス包装:エアゾールおよびスプレー用ガラス容器の首部形状の寸法」として標準化されています(セティエ). 対象となる公称径は11~20 mmで、業界ではFEA 11からFEA 20として知られています(ジャースキング, 2026).
その クラウンシステム これが最も歴史のある部品です。波打ったスカートを持つフレア状の口部は、波打ち加工された金属製の王冠キャップでしっかりと固定されており、今でもあらゆるビール瓶でその役割を果たしています。.
これら3つのシステムは、それぞれ異なる問題を解決するため共存しており、通常、容器の種類を見れば、それがどのシステムに属するかがわかります:
3つの閉鎖システムの概要
| システム | そこで出会う | コードが何を表しているか | 嵌合する部品 |
|---|---|---|---|
| GPI/SPIネジ(18-400、24-410、70G-450) | キャンドル用ジャー、メイソンジャーや食品用ジャー、ローションや飲料用のボトル | mm単位の外径 + ねじ山数またはプロファイル | 仕上げ、ガスケットまたはプラスチゾルライナー、スクリューキャップまたは蓋 |
| FEAクリンプ(FEA 11~FEA 20) | 香水および高級フレグランスのスプレーボトル | EN 14854:2021に基づく公称ネック径(mm) | フィニッシュ、スプレーポンプ、カラー、アクチュエータ |
| クラウン | ビールや飲料の瓶 | 圧着式金属キャップ用のフレア状リップ形状 | リップ、クラウンキャップ、ライナー |
「カテゴリー」は、システムの上に独自のアクセントを加えます。香水瓶のキャップは、実際にはポンプ、カラー、アクチュエーターという3つの要素から構成されており、これらはすべて、最初のスプレーが放出される前の仕上げと調和しています。キャンドルジャーの課題は垂直方向にあります。蓋は、芯や注ぎ残されたワックスの高さにかかわらず、それらを乗り越えなければなりません。食品用ジャーは、2ピース構造の蓋による真空密封で密閉されます。ここでは、プラスチゾル製のライナーが密封の役割を果たし、バンドはそれを固定するだけの役割を担っています。同じ構造でありながら、3つの異なる課題への対応が求められます。.
ネックの仕上げ部分を測定し、キャップやポンプに合わせる方法
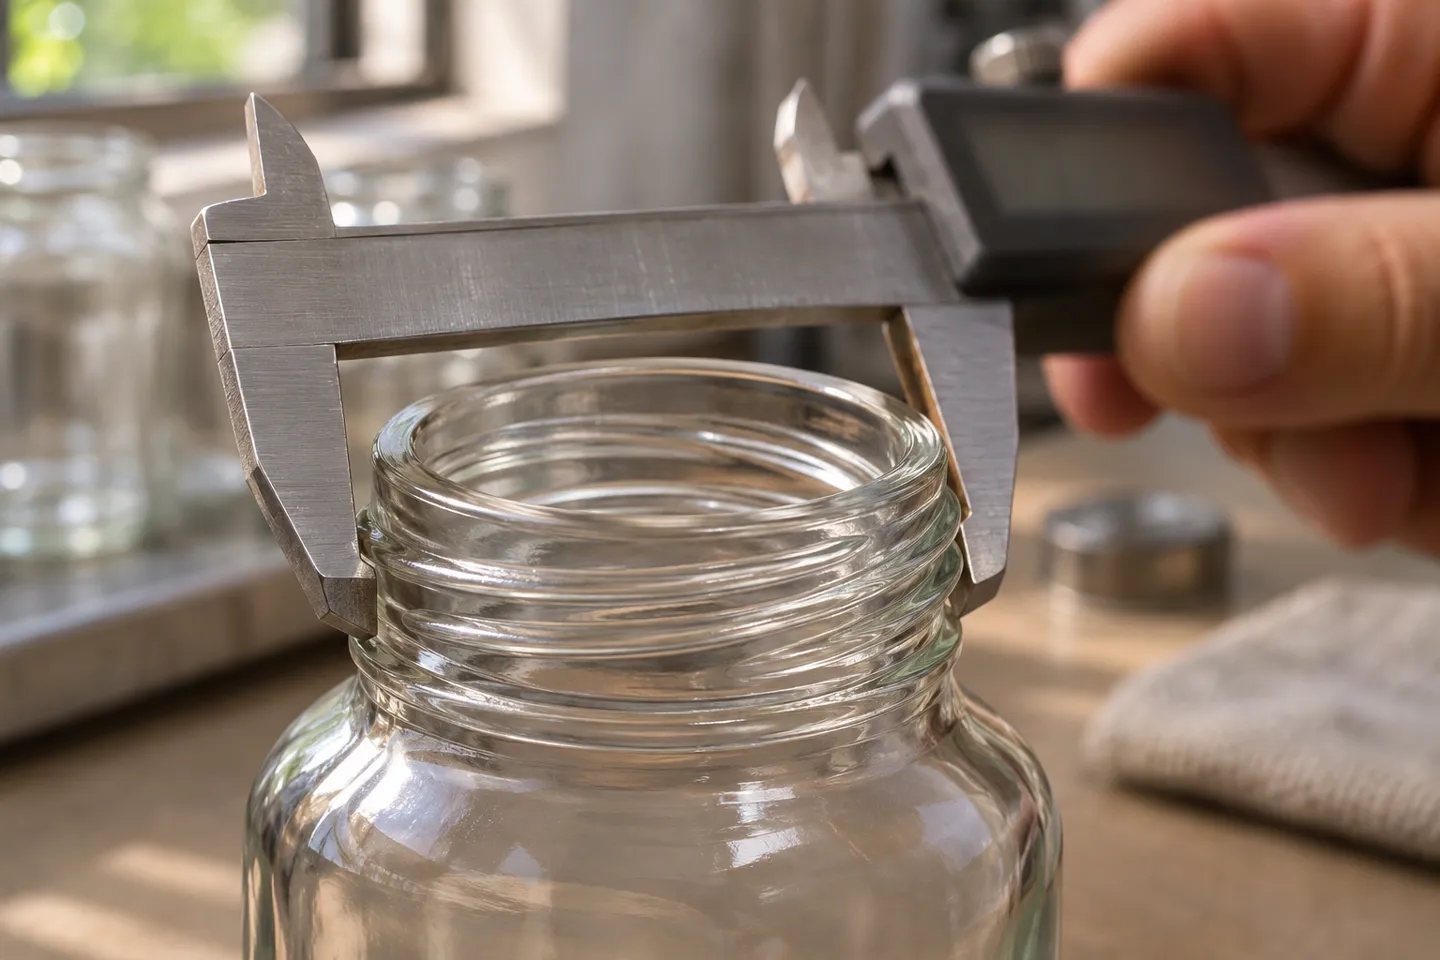
名前は、数字に置き換わった瞬間に力となる。キャップやポンプ、あるいは何かの交換用蓋などを注文する前に、ノギスを手元に用意して、このセクションをじっくりと確認しておくべきだ。.
キャリパーが捉えなければならないもの
外ねじ径: 糸の交差部分で、口開き部分ではありません。.
スレッドの種類: 回転数を数えてみる。400、410、425は、指で触るとそれぞれ違う感触がする。.
完成時の高さ: シール面からビードを転写するため、スカートがそれをすべて覆う必要があるからです。.
まずはサイズ測定:フィット感を左右する3つの数値
最初の数字は 外ねじ径, 、開口部ではなく、ねじ山の最も幅の広い部分で測定した値です。20-400のねじは、ねじ山の外径が約20 mmです(ボトル・デポ, (2026年)。これは、人々が最も頻繁に測定を間違える数値です。なぜなら、瓶は内側の開口部の直径で表記されることが多いのに対し、蓋は外側のねじ径で販売されることが多いからです。交換用を注文する前に、実際に手元にある瓶の両方を測定してください。そうしないと、ミリメートル単位での数値が一致しなくなります。.
2番目の数字は 糸の太さと撚り数. 仕上げ面を指でなぞりながら数えてみてください。1回転分なら400スタイルの仕上げ、より長い螺旋状なら410、太く丸みを帯びたねじ山とビードがある形状なら425バットレス(SKS ボトル&パッケージング). この仕様によって、キャップが確実に固定されるために必要な回転数や、緩みにどれほど強いかが決まります。.
3番目の数字は 仕上げ高さ, 、シール面からトランスファービードまでの高さです。なぜなら、どのキャップにも、その高さのガラス部分を正確に覆う必要があるスカート部分があるからです。浅すぎるとキャップがぐらつき、深すぎると肩の部分からキャップが見えなくなってしまいます。キャンドルジャーの場合、ガラスには記載されていないもう1つの寸法を考慮する必要があります。それは、芯と切り揃えたワックスを積み重ねた高さに対して、蓋の内側のクリアランスが十分かどうかです。.
フィットネスで失敗した4つの事例と、それぞれの真の意味
このカテゴリーにおける「サイズが合わない」という不満は、すべて以下の4つの原因のいずれかに帰着し、それぞれに対処法が異なります:
フィット不良の診断
| 症状 | 真の原因 | まず確認してください | 次の動き |
|---|---|---|---|
| 蓋が深く沈みすぎる | 閉鎖スカートが仕上げ高さを下回っている | 仕上げ高さを基準にスカートの深さを測定する | 直径だけでなく、深さも一致させる |
| 蓋が芯に引っかかってしまう | 積み重ね高さによる干渉、ワックスの量、または芯が高すぎる | 芯の上端から縁までの長さ vs 蓋との隙間を測定する | 芯を短く切るか、深さの浅い蓋を選ぶ |
| ポンプがネックにしっかりはまらない | 圧着システムにはプレス工具が必要、あるいはFEAによるサイズの不一致 | 完成時の直径とポンプのシリーズを確認する | FEA15ポンプはFEA18のネックには装着できません。ご注文前に製品ファミリーが適合しているかご確認ください(ジャースキング・グローバル, 2026) |
| ねじ山が削れたり、滑ったりする | 許容値の変動またはロットの混在 | 完了コードとバッチの一貫性を確認する | 「収まる」という口約束ではなく、仕上げコードと許容誤差を文書で提示するよう依頼してください |
ポンプケースについては、別途注意が必要だ。クリンプポンプはクリンプ工具を使ってネックに締め付けられており、手作業で取り外したり後付けしたりするようには設計されていない(エルバトゥール・グラス, (2026年)。DIYのフレグランス製作者たちは、完璧なFEA15ポンプとカラーを手にしながらも、それらを取り付ける方法が見つからず、この壁に身をもって直面することになります。問題は部品そのものにあるのではなく、「ボトルが到着してからでもキャップとの適合調整が可能だ」という前提にあるのです。.
圧着かネジか:ボトルの残りの部分をしっかりと固定する選択
サンプル規模であれば、誤ったキャップの選択は、さほど痛手にならない教訓に過ぎません。しかし、量産規模となると、選択したキャップによって、ポンプの選択肢、充填ライン、タンパーの仕様、そして詰め替え位置が、すべて一挙に決まってしまいます。これは、最もじっくりと検討すべき決定事項です。.
シルエットではなく、充填シナリオに基づいて選択する
ボトルの寿命が消費者の手元で終わる場合、クリンプ式が優位となります。クリンプ式のポンプは、こっそりと詰め替えたり交換したりすることができないため、ブランドを保護し、改ざん防止機能としても機能します。また、滑らかなスカート部分は、多くの香水購入者が期待するシルエットを演出します。FEA15(15 mmシリーズ)は、通常10~50 mlの小型および中型の香水ボトルにおける標準的な選択肢です(Packamor, (2026年)。コストがかかるのは金型です。圧着には適合するプレス設備が必要であり、ポンプのシリーズは仕上げと完全に一致していなければなりません。.
一度開封した後もボトルを使い続けられるなら、スクリュー式が勝者です。詰め替え可能なルームフレグランスや、中身を移し替えるためのローションボトル、毎週開封する食品用ジャーなど、これらすべてに、消費者が繰り返し開閉できるキャップが必要です。スクリュー式なら、金型コストをかけずにそれを実現できます。予備部品も用意されており、ポンプを紛失した場合でも、工場に頼らずユーザー自身で交換することができます。.
充填ラインは、どちらの選択肢の下にも位置しています。クリンプ式ラインには、キャップの種類に合わせたプレスヘッドが必要ですが、スクリュー式ラインにはトルク制御のみが必要です。いずれかのラインの設定後にキャップの種類を変更することになると、金型の交換が必要になるため、この決定はボトルを発注する前に済ませておく必要があり、充填設備が到着してからでは遅すぎます。.
充填ラインの設置前に、Daxin社に「圧着式かネジ式か」の要件を伝え、仕上げコードに基づいて閉鎖部品の種類を確認してください。.
「Closure Family」の確認システムの種類にかかわらず、漏れを決定づけるのは「もう1つの層」です。シールは、シール面の平坦度、ガスケットやライナーの材質、そしてそれらを押し付けるトルクという3つの要素が連鎖して成り立っています。クリンプ加工では、この連鎖から人によるトルクの要素が排除されますが、その代わりに工具の公差が影響します。一方、ネジ締めでは工具はシンプルですが、充填ラインから加わるトルクがそのまま反映されます。ボトルから漏れが発生した場合は、これら3つの要素のいずれかが機能不全に陥ったことを意味します。以下のチェックリストに従うことで、これらの要素のいずれも偶然に任せることなく確実に確認することができます。.
注文に組み込まれる確認リスト
上記のすべては、1つの表にまとめられます。ガラス製品の注文書に署名する前に、これら7行をその注文書に記載し、それぞれに番号またはサンプル名を付記する必要があります:
予約注文確認一覧表
| パート | 書面で確認する | どのような不一致が後々コストとなるのか |
|---|---|---|
| ネック仕上げ | 仕上げコード:直径、ねじ形式、公差 | 決してしっかりと嵌まらないポンプとキャップ |
| 仕上げ高さとシール面 | 高さ(mm)、平坦度仕様 | 揺れるキャップ、徐々に漏れる |
| ガスケットまたはライナー | お客様の製品に適した素材(PE、プラスチゾルなど) | 膨張、風味の移り、密封不良 |
| 閉鎖システム | 仕上げコードに合わせたポンプまたはキャップのシリーズ | 見た目は良いが、密閉性が悪い上部アセンブリ |
| 積載時の全高 | クロージャートップとウィック、ワックスの残量、またはタンパーバンドの比較 | 蓋が引っかかったり、棚からはみ出したりするもの |
| 金型 | 仕上げに合わせて選定された圧着ヘッドまたはトルク仕様 | 初日の充填ラインの停止 |
| ゴールデン・サンプル | ボトルとキャップの署名入り実物サンプル | バッチ2が異なる場合、仲裁の根拠がない |
3 mm
「首の部分が外れている」とは、決して密着しないポンプのことを指します。.
留め具の組み合わせは、組み立て時ではなく、ご注文時に決定されます。.
ガラスメーカーが生産前にこれらの仕様を確定させる方法
Daxinの当社フロアでは、このリストは「アドバイス」ではなく「手順」です。この手順は3つの段階に分けて進めます。まず、サンプルの確認です。お客様の図面は3Dプリントされたサンプルとなり、その後、焼成されたボトルサンプルとなります。これにより、金型用鋼材の切断が行われる前に、完成品を実際に手にとって確認することができます。次に、パラメータの確定です。仕上げコード、公差、ガスケット、および適合するキャップが、1つのセットとして注文書に明記され、決して個別の要望として扱われることはありません(ダクシン・グラス). 第三に、バッチ単位の複製:生産ラインから最初に流れてきた製品をロックされたサンプルと比較し、注文ごとのサンプリングにより、出荷前に不良率を2%未満に抑え、合格基準を98%に設定している(大新の品質管理).
既製金型を使えば、コスト計算が有利になります。カタログ掲載の仕上げはすでに決まっているため、キャップやポンプは既存の在庫からそのまま調達できます。そして、それがまさに最低注文数量に反映されているのです。既製品は1,000個、カスタム仕上げは5,000個、フルカスタムは10,000個(ダクシン・グラス)。一方、特注金型の場合は逆の順序になります。つまり、仕上げは充填ラインやキャップの選択に合わせて決定され、その逆ではありません。どちらの方法も有効です。両者に共通しているのは、仕上げが生産前に決定され、生産後に決定されるわけではないという点です。.
図面から確定バッチまで
サンプル
金型用の鋼材を切断する前に、3Dプリント用の図面を作成し、それを焼成したボトルに仕上げる。.
ロック
注文において、仕上げ仕様、許容誤差、ガスケット、および閉鎖部が1セットとして確認されました。.
複製する
ロックされたサンプルと照合した最初のロットについて、注文ごとのサンプリングの結果、不良率は2%未満に抑えられている。.
仕上げがうまくいくかどうかは、ガラスそのものが決める
ボトルの「口部」は、金型内で完全に成形される唯一の部分です。したがって、その品質は、金型の状態と、機械によるガラスの供給がどれほど安定しているかという2つの要素に左右されます。約30mmまでの細い口径(香水やエッセンシャルオイル用の容器)は、ブロー・ブロー法によって成形されます。それより広い口径(キャンドルジャーやディフューザー用の容器)は、プレス・ブロー法が用いられます。ガラスの供給量の安定性はグラム単位で重要視されます。金型に送り込まれるガラスゴブは、目標重量からおよそ0.5グラムから1グラムの範囲内に収められており、この厳格な管理によって、1000本目のボトルの口部も1本目と同じ精度が保たれているのです。.
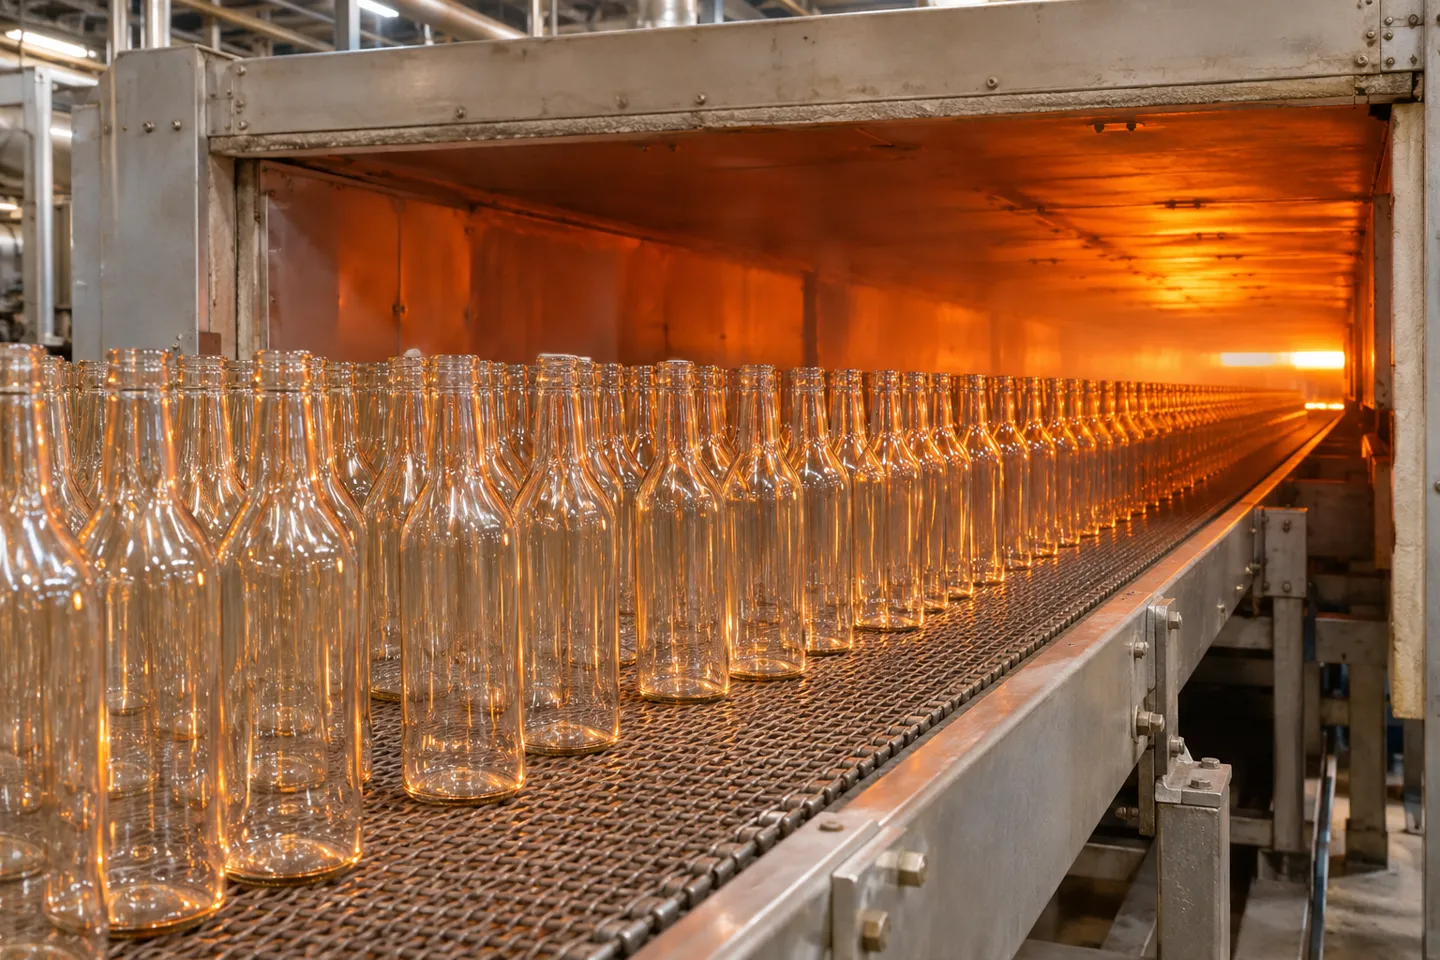
その後、ボトルは購入者の目には決して触れない場所、すなわち「アニーリング・レアー」へと運ばれます。成形機から出てきたガラスには応力が残っていますが、レアーでは約520~560℃でガラスに熱を浸透させ、制御された冷却曲線に従って冷却することで、壁面から応力を除去します。この段階で表面仕上げにムラが残っていると、出荷時の目視検査はすべて通過してしまうものの、数週間後、充填ラインでキャップを締め付けたりポンプを圧着したりした瞬間にひび割れが生じてしまいます。.
焼鈍炉は、生産ラインの中で買い手が決して目にすることのない唯一の設備であり、ここで多くの仕上げ不良がひっそりと決まってしまうのです。どの工場に対しても尋ねておくべき2つの質問があります。それは、「焼鈍の許容範囲はどの程度か」と、「仕上げの段階で具体的に何をチェックしているか」です。
これらは、仕上げ工程そのもので確認されます。シール面の平坦性――ガスケットは凹凸のある部分では圧縮できないためです。垂直度――仕上げ面が1度でも傾いていると、すべてのポンプが曲がって見え、すべての充填ノズルが引っかかってしまうためです。ねじ山の完全性――シール縁にフィンが吹き飛んだり欠けたりしていないこと。そして、高い耐久性を実現しています。適切に焼鈍処理された容器は、マイナス20℃からプラス80℃までの熱衝撃に耐えることができ、これにより、ボトルはホットフィルラインを通過し、消費者の食器洗い機でも問題なく使用できます。.
部品表を注文側の安全策として活用する
ミスマッチがもたらすコストについては、率直に指摘しておく価値がある。というのも、請求額は3つの数字のうち最も小さいものだからだ。1つ目はボトルの価格である。2つ目は、代替のキャップを調達・検品・出荷する間に遅れが生じる充填スケジュールだ。3つ目は、その対応が行われている間に失われてしまう発売のタイミングである。ボトルの購入者がガラス自体で損失を被ることはめったにない。損失が生じるのは、ガラスに付随するスケジュールの方なのだ。.
だからこそ、部品リストは記事から切り離されて初めて価値を持つのです。チェックリストを目を通すことは知識となります。一方、仕上げコード、公差、ガスケットの材質、そしてゴールデンサンプルが項目ごとに明記された、その同じチェックリストが発注書に盛り込まれたものは、安全策となります。独自の図面を持ってくるメーカーにとっても、その規律は微細なレベルで同じです。まず仕上げを確定させることです。なぜなら、プロジェクトの他のすべての部品がそれを引き継ぐからです。.
参考文献
- CETIE. 「データシート(GME)— EN 14854 ガラス容器のネックフィニッシュ」“ https://www.cetie.org/en/finish-data-sheets-gme_102.html
- フォックスハウンド・ビー・カンパニー。「70 mm メイソン製保存瓶用蓋 — 70G-450 レギュラーマウス」。“ https://www.foxhoundbeecompany.com/products/mason-jar-lid-gold
 English
 Spanish
 French
 German
 Arabic
 Italian
 Dutch
 Portuguese
 Russian
 Korean
 Japanese