どの比率であればその家族が認識できるかを決定し、再現性を支える目に見えない設計上の変更を許容する。.

あるフレグランスメーカーは、さまざまな香りのストーリーを通じて、ひとつのブランドアイデンティティを伝えることを目的としたコレクションを準備していた。クリエイティブディレクションでは、洗練された長方形のボトル、控えめなショルダーライン、重厚感のあるガラス、落ち着いたマット仕上げの表面、そして控えめなメタリックアクセントが採用された。容量やアートワークはそれぞれ異なるが、ビジュアルの統一感は損なわれてはならない。.
この企画書には、有益なブランド方針が盛り込まれていたものの、製造上のロジックは不完全でした。参考画像には、ボトルとキャップの意図された関係が示されていました。デジタルカラー値には、黒、白、金色が記載されていました。アートワークファイルには、フレグランスの名称や表裏のコピーが明記されていました。しかし、ネック仕上げ、ポンプの種類、設置高さ、カラーの構造、キャップの固定方法、コーティングの制限、装飾領域、カートンの構造、およびSKU単位の改訂システムについては、全体として十分に整合が取れていませんでした。.
したがって、最初のレビューでは、以下のように分類された。 消費者向けの選択肢 出典: システムに関わる選択. 容量、香りの名称、および選択された仕上げは、消費者が製品を区別する手がかりとなり得る。ネックの形状、ポンプのプラットフォーム、アクチュエータのスタイル、カラーの形状、キャップのインターフェース、および承認方法は、標準化の対象候補であった。チームの役割は、ばらつきを排除することではなかった。ブランド価値を生み出す部分にはばらつきを残し、コストや不確実性をもたらす部分からはばらつきを取り除くことだった。.
この区別により、作業の流れが変わりました。目に見える各SKUを個別の商品として引用するのではなく、DAXINの プロジェクト管理プロセス これは1つのマトリックスに適用できる。具体的には、容量ごとのボトル、素材ごとの仕上げ、香りごとのデザイン、サプライヤーごとの構成部品、そして共通の発売スケジュールにおける各マイルストーンなどである。パッケージは、垂直方向(ボトルから箱に至る各SKU)と水平方向(各サイズや仕上げを同シリーズの他の製品と比較)の両方で承認されることになる。.
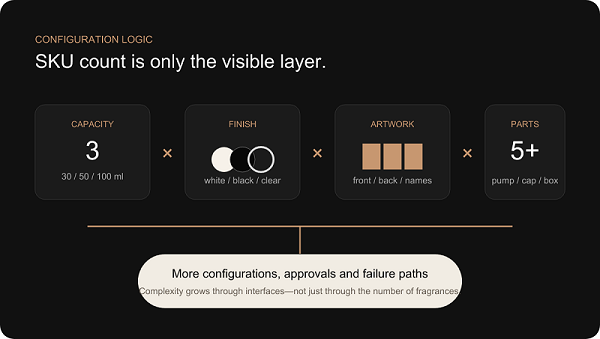
構成ロジック。. 複雑さは、香りの数だけでなく、サイズ、仕上げ、アートワーク、構成要素間の相互関係を通じて高まっていく。.
1つのフレグランスを追加するだけでは、アートワークファイルが1つ追加されるだけではありません。新しいフロント名、バックコピー、規制表示パネル、カートン印刷、バーコード、在庫位置、品質基準、梱包明細書の行、パレット配置などが追加される可能性があります。また、新しいフレグランスで容量や色が異なる場合、コーティング、装飾、ボトル設計、保護梱包、承認サンプルにも影響が及びます。目に見えるSKUは、より大規模な管理ネットワークにおける最終的なノードに過ぎません。.
3種類のボトル容量、黒と白のコーティング仕様、透明仕様、複数の前面・背面アートワーク、ポンプ、カラー、キャップ、外箱を備えた企画モデルを考えてみましょう。理論上の組み合わせ数は生産計画そのものではありません。ブランドは通常、その中から選定された一部の組み合わせのみを発売します。しかし、許容される組み合わせと許容されない組み合わせをすべて把握しておく必要があります。そうしないと、正しいゴールドキャップが間違ったボトルに梱包されたり、50ml用のアートワークが100ml用の装飾面に配置されたり、あるいは正しいネックを持つポンプに長さの合わないディップチューブが取り付けられたりする恐れがあります。.
インターフェースにはリスクが存在するため、その増加ペースは線形よりも速くなります。3つの容量設定により3種類のボトルデザインが生まれますが、それによって3種類のキャップギャップ条件、3種類の装飾領域、3種類のカートン寸法、そして3種類の安定性挙動が生じる可能性もあります。2色を使用すれば2つのコーティング基準が設定されますが、並べて比較すると3つ目の疑問が生じます。すなわち、両方の仕上げが同等の高級感を表現しているかどうか、ということです。4つのアートワークがあれば4つのファイルが作成されますが、改訂管理においては、ボトルサイズや色間の誤った割り当てを防ぐ必要があります。.
バリエーション | なぜ ブランドはそれを求めている | オペレーショナル・リスク | おすすめの戦略 |
複数の容量 | 「トラベル」、「ヒーロー」、「バリュー」の各フォーマットは、それぞれ異なるチャネル向けに提供されています。. | 比率、キャップの隙間、装飾領域、およびカートンの位置がずれることがあります。. | 関連するファミリーを設計し、すべての組み立て後の容量を検証する。. |
黒、白、透明のボトル | 基本的なシルエットを変えることなく、香りのストーリーに個性を打ち出す。. | 光沢、不透明度、質感、装飾のコントラストは、それぞれ異なる挙動を示します。. | 実際のガラスに、代表的な物理的仕上げのマスターを承認する。. |
いくつかのアートワークファイル | 各フレグランスに固有の名称、成分表示、および規制情報を記載してください。. | 誤ったファイル、リビジョン、配置、またはサイズの指定が本番環境に流れてしまう。. | 管理されたSKUマトリックスと、生産前の視覚的な確認を活用する。. |
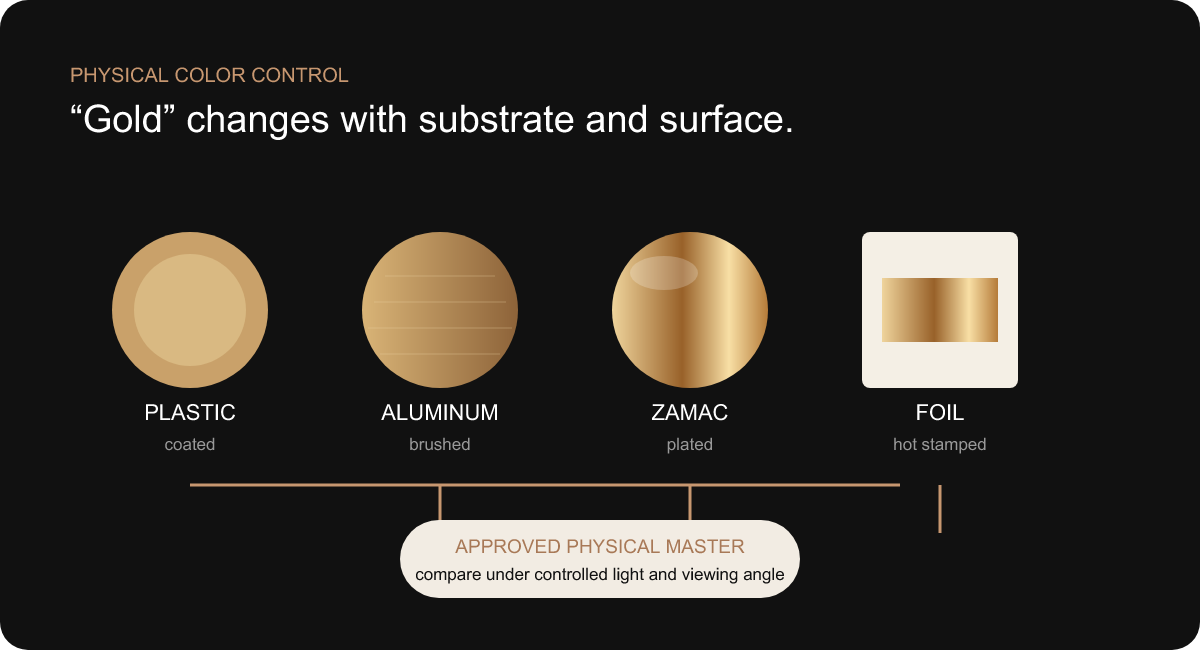
金属部品 | 家族ならではの特別なサインを作りましょう。. | プラスチック、アルミニウム、ザマック、コーティング、および箔によって、金色合いは異なります。. | 基板ごとの実物サンプルを用いて、1つの視覚的意図を承認する。. |
特注段ボール箱 | ストーリーテリング、商品保護、および店頭陳列をサポートします。. | 箱の寸法や印刷された表示内容が、実際のボトルと異なる場合があります。. | パッケージの寸法が安定したら、リリースボックスの構造を解除してください。. |
パッケージングアーキテクチャは、コレクションの根底にある一貫したルールを定義するものです。どの決定事項が共通で、どの決定事項が変動可能か、どの次元が下流のパーツを制御し、どの物理的な基準が外観を規定するかを明確にします。これは、ブランドデザインシステムに相当するパッケージングの枠組みであり、不整合が生じると大きなコストがかかる部分では厳格に、差別化に意味がある部分では柔軟に対応するものです。.
デザイン検討はボトルから始まったが、そこで終わったわけではない。ボトルデザイン言語には、胴部からショルダー部への移行、底部の形状、角の半径、そしてネックと胴部の比率が含まれていた。ネックの決定により、ポンプのインターフェースが決まった。ポンプのシリーズ構成は、設置高さ、アクチュエータ、カラー、キャップのキャビティに影響を与えた。キャップは、キャップ部分の視覚的な幅とカートンインサートの幅を決定づけた。装飾ルールにより、ロゴ配置ゾーン、メタリック部分の配置関係、および最小クリアスペースが定められた。カートンの構造は、最終的な寸法とSKUの識別情報を引き継いだ。.
標準化されたからといって、すべてのボトルがまったく同じ外観になるわけではありませんでした。30mlのボトルは、100mlのボトルよりも首と胴の比率がわずかに大きくなる場合もあります。ブラックエディションでは、クリアエディションとは異なるロゴのコントラストが求められる場合もあります。標準とされたのは、デザイン上の論理、すなわち、関連性のあるショルダー形状、安定した基本デザイン言語、共通のキャップの比率、統一されたゴールドの意図、そして一貫したロゴ配置のルールでした。バリエーションとは、容量、素材、アートワークに応じた、管理された対応のことでした。.
その戦略的価値は累積的なものでした。ポンププラットフォームを1つに統一したことで、互換性に関する疑問が解消され、予備部品の計画策定が簡素化されました。キャップの形状を統一したことで、外観のばらつきが減少しました。カートンの設計原則を共通化したことで、寸法が変更された場合でも、構造開発の予測可能性が高まりました。承認体制を1つに統一したことで、どの写真やメールの添付ファイルが最新の決定を反映しているかという議論が減りました。.
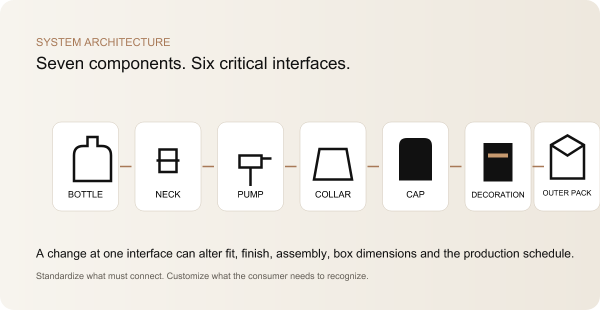
コンポーネント | 標準仕様またはカスタマイズ仕様 | 主なリスク | 制御方法 |
ボトル本体 | 各容量で共通の形状ですが、仕上げはSKUによって異なります。. | 数学的なスケーリングを行うと、無関係な比率が生じたり、ガラスの分布が不安定になったりします。. | 容量別の図面を、1つのビジュアルファミリーとしてまとめて確認できます。. |
ネック仕上げ | 充填量および容量に余裕がある場合は、標準化されています。. | ポンプの互換性の問題、または設置高さの相違。. | 容量検証済みの、明確に定義されたネック/ポンプ間のインターフェースが1つ。. |
ポンプおよびアクチュエータ | 一般的な種族。ディップチューブの長さは個体によって異なる場合がある。. | 投与量、クリアランス、シール、またはチューブの長さが不適切です。. | 組立仕様およびボトル単位の機能検査。. |
襟と帽子 | 可能な場合は外側のデザインを統一し、内部の固定方法は異なる場合があります。. | 隙間の不均一、緩み、アクチュエータとの接触、または位置ずれ。. | 組み立て公差の確認およびフィットマスターの承認を完了しました。. |
装飾 | ポジション、フィニッシュ、ゴールド・インテントを共有するシステム。アートワークは作品ごとに異なります。. | 色、光沢、ロゴの位置にずれが生じる。. | 物理メディアのマスター盤および管理されたアートワーク・マトリックス。. |
外装 | 一般的な構造の仕組みです。サイズやデザインは異なります。. | ガタつき、擦れ、ラベルの誤り、または付属品の誤り。. | 最終的なパッケージ寸法とSKUマップに基づいて設計を行う。. |
コンピュータを使えば、100mlの図面を50mlや30mlの図面に、数学的な相似性を完璧に保ったまま縮小することができます。しかし、その結果はボトルファミリーとしては成立しない場合があります。人間の知覚は、プロポーションを単なる比率としてのみ評価するわけではない。大型ボトルではバランスが取れていると感じられるネックが、小型ボトルでは存在感を強すぎてしまうことがある。メインサイズで重厚感を演出するベースが、トラベルサイズでは視覚的な面積を過度に占めてしまうこともある。100 mlのモデルでシャープなハイライトを保っているショルダーの曲率半径も、縮小すると柔らかく見えてしまうことがある。.
容量は、外形寸法だけでなく、内部容積によっても決まります。底の厚さ、壁厚の分布、プッシュアップ、肩部のふくらみ、首部の形状はすべて、容量と重量に影響を与えます。すべての外形寸法を均等に縮小した場合でも、ガラスの配分や製造上の実現可能性が自動的に同等になるわけではありません。30mlのボトルでは、実用性に欠ける断面形状を強いることなく、シリーズの特徴を維持するために、肩部や底部の内部形状を意図的に調整する必要がある場合があります。.
したがって、DAXINによるボトル・ファミリーの検討では、各容量を単なる小型版のクローンとしてではなく、共通のデザイン言語を持つ「兄弟」として扱った。胴体の幅と高さの比率、肩の切れ込み、底部の形状、キャップの形状について、正面、側面、3/4正面の各視点から比較を行った。また、装飾領域を重ね合わせて、ロゴが視覚的に同じ領域を占めているかどうかを確認した。ボトルの安定性と設置面は技術的な制約として残った一方、視認できるガラスの量については、ブランド上の制約として維持された。.
製造レビューにより、その階層構造が維持されました。コーナー半径を厳密に管理することで、離型性と再現性の高い成形品が確保されました。ベース部分への移行部は、単に任意の厚さのブロックとして描かれるのではなく、ガラスの流れの観点から評価されました。金型レイアウトが確定する前に、ネックとボディの関係が閉鎖システムと整合されました。ここで 香水ボトルの金型開発 単なる図面の購入ではなく、システムとしての決定となる。.
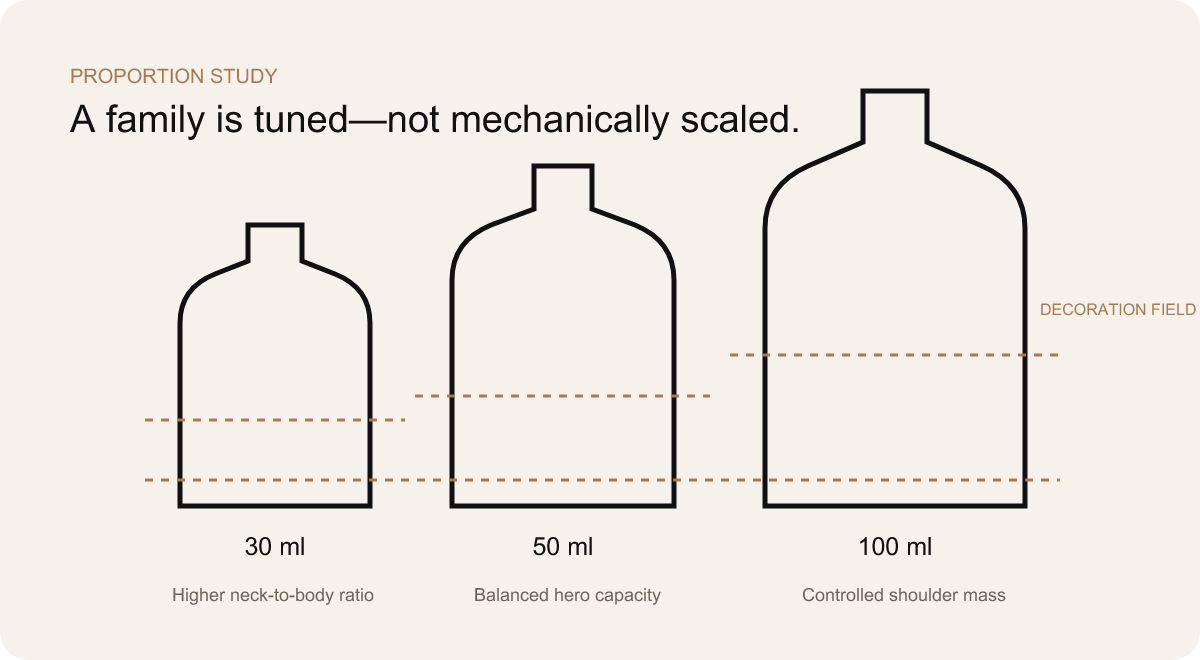
どの比率であればその家族が認識できるかを決定し、再現性を支える目に見えない設計上の変更を許容する。.
公称容量、外形寸法、ベースプロファイル、およびガラスの配置は、個別に固定することはできません。.
それぞれのボトルは単独で見れば魅力的ですが、容量の異なるボトルが同じ棚に並べられると、まとまりがない印象を与えてしまいます。.
技術的に正確な圧着組立。. ポンプカップは、ネジ山のない圧着仕上げの周囲に成形され、取り付け後にカラーとキャップの寸法が確認されます。.
DAXINの既存の ポンプ、カラー、およびカスタマイズ可能な留め具のオプション 調達に関する背景情報は提供されますが、ケーススタディにおける決定事項は依然として具体的なものです。つまり、ある部品が適格となるのは、そのインターフェース、外観、数量、および生産ルートが製品ファミリー全体と整合する場合に限られます。.
キャップシステムは、目に見えるデザインと充填ラインの現実が交わる部分です。香水用ポンプは、ボトルとキャップが完成した後に選定されるものではありません。それらはボトルとキャップの間に位置し、両者の接合部を決定づけるものです。ボトルのネック部はポンプを確実に収容できなければなりません。取り付けられたポンプの高さがカラーの位置を決定します。アクチュエータはスムーズに作動しなければなりません。キャップは、アクチュエータに触れることなく、正しく固定されなければなりません。組み立てられたキャップは真っ直ぐに装着され、ショルダー部の上方に意図された視覚的な隙間が生まれるようにする必要があります。.
クリンプネックの香水瓶の場合、ガラスの口部にはねじ山がありません。金属製のポンプカップが、所定のガラスネック形状の周囲に機械的に圧着され、シールシステムをボトルに密着させます。圧着構造においてネジ付きネックを描写することは、技術的に誤りとなります。代わりにネジ式ネックを採用する場合、ボトル、ポンプ、および充填工程は、異なるインターフェースと組み立て方法に従います。プロジェクト仕様書には、実際の方式を明記する必要があります。「標準ネック」という表現だけでは不十分です。.
生産能力や香りの放出要件が許す限り、一般的な 香水用スプレーポンプ ファミリー化によりばらつきは減少した。しかし、それは、完成したポンプがすべて同一であるからといって、検証なしにどのボトルにもそのまま組み込めるという意味ではなかった。ディップチューブの長さは、依然として容量ごとに異なるものだった。チューブの切断長さ、曲率、投与量、ガスケットとの適合性、設置高さ、充填ラインでの取り扱いについては、依然として定義が必要だった。共通化によってプラットフォームは簡素化されたが、検証が不要になったわけではない。.
アクチュエータとカラーは、目に見える構造部品として扱われました。ポンプの高さにわずかな変化が生じると、キャップの下にあるカラーが露出してしまう可能性があります。装飾用の厚みのあるカラーは、キャップ内部のクリアランスを狭めてしまう恐れがあります。磁気式キャップを採用すると、向きや磁石の位置に関する問題が生じる可能性があります。摩擦嵌合式のインサートは、ある公差条件では緩く感じられ、別の公差条件では過度にきつく感じられることがあります。これらは、最終段階で追加された外観上の問題ではありません。これらは、当初に選択されたシステムの機能に起因するものです。.
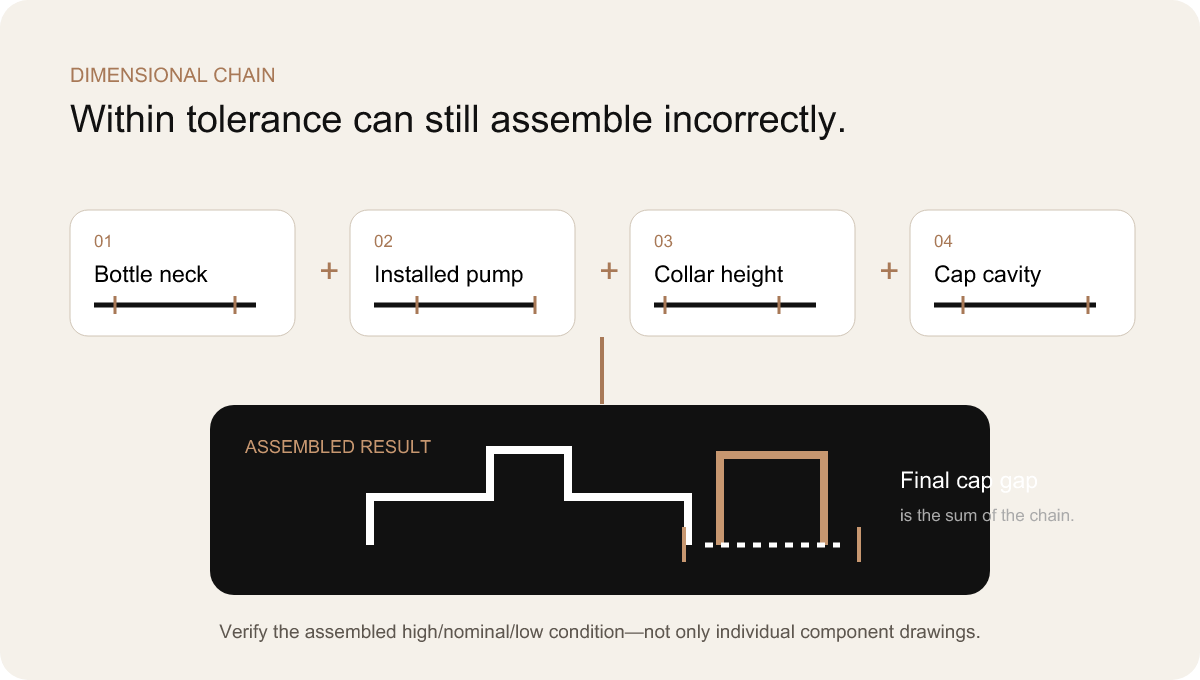
製造されるすべての部品には、許容される寸法公差があります。ボトルの首部は、仕様範囲内でわずかに高くなったり低くなったりすることがあります。ポンプは、一定の高さ範囲内で取り付けることができます。カラーやキャップのキャビティもばらつきがあります。各部品は個別に検査に合格していても、それらが組み合わさった際に寸法が過大または過小になると、見た目が不自然だったり、機能不良をきたしたりする組み立て済みパッケージになる可能性があります。.
これは、購入者にもわかりやすい言葉で説明すると、公差の累積です: ボトルのバリエーション + 取り付けられたポンプのバリエーション + カラーのバリエーション + キャップのバリエーション = 最終的な組み立て結果。. ここで示されている式は、数値的なものではなく概念的なものです。プロジェクトの公差については一切開示されていません。この式の重要性は、個々の部品ごとの図面だけでは不十分である理由を示す点にあります。チェーンを解析し、パッケージを組み立てる必要があります。.
症状はよく見られるものです。あるサイズのボトルでは、キャップの位置が通常より高くなっています。キャップとボトルの間の隙間が、周囲で不均一になっています。金属製のカラーが見えるようになります。アクチュエータがキャップの内側に接触し、閉めるときに放電が発生します。摩擦式キャップは、あるサンプルでは簡単に外れる一方、別のサンプルではきつすぎて外せません。磁気式キャップは、位置合わせが不完全な状態で止まってしまいます。各部品はそれぞれの寸法に合致しているにもかかわらず、ボトルとキャップの中心線がずれているように見えます。.
管理手法としては、外観および機能上の結果に影響を与える寸法を定義し、高・標準・低の関係性を特定し、組み立て条件を見直すこととした。マスターサンプルによって目標値が設定されたが、その目標値を取り巻く許容範囲については、設計図面に明記する必要があった。単一の理想的な組み立て状態のみに基づいてサンプルを承認した場合、生産限界においてリスクが生じるような組み立て状態が明らかにならないからである。.
この考え方は、サプライヤー間の連携にも影響を与えました。ボトル、ポンプ、キャップの各サプライヤーが独自に自社の部品を最適化する場合、最終的なギャップの責任を誰も負いません。プロジェクト統合パートナーは、そのインターフェースの責任を担わなければなりません。つまり、関連する仕様を収集し、取り付け条件を比較し、調整が現実的な箇所を特定し、量産前に組み立て全体の確認を行う必要があります。.
コンポーネント | 重要な側面 | 発生しうる不具合 | 検証 |
ガラス製の首 | 仕上げ形状、高さ、同心度 | ポンプが安定して装着されず、カラーまたはキャップが傾いているように見える。. | 重要な首部の寸法を測定し、代表的なボトルを用いて組み立てを行う。. |
ポンプ | 設置高さ、カップの形状、アクチュエータの位置 | カラーの露出、アクチュエータとの接触、またはキャップラインの不整合。. | 設置方法を定め、組み立て状態を測定する。. |
襟 | 全高、内部クリアランス、外径 | 可視帯域、干渉、またはキャップとの位置関係に不均一さが見られる。. | 公称アセンブリおよび境界アセンブリを、承認済みの視覚的基準図と比較してください。. |
キャップ | 内径、保持形状、磁石またはインサートの位置 | 緩み・きつさ、停止位置のずれ、ぐらつき、または位置ずれ。. | 代表的な部品ロットを用いた機能および外観の検査。. |
完成したボトル | 閉鎖界面におけるコーティングと装飾 | 閉じる際に、見た目の隙間が異なって見える、または表面に擦り傷がつく。. | ガラス単体ではなく、最終仕上げおよび組み立ての状態を承認してください。. |
“「あらゆる箇所で同じ金色を使用すること」というのは、ブランドの要件であり、製造上の指示ではありません。プラスチック製のキャップ、メッキ加工されたザマック部品、陽極酸化処理またはコーティングが施されたアルミニウム製のカラー、ホットスタンピング用の箔、そして印刷インクに施される金色は、それぞれ異なる素材と光学的なメカニズムによって生み出されます。たとえすべてのサプライヤーが同じデジタルカラー見本を受け取ったとしても、実際の仕上がりは異なる場合があります。.
素材によって、光が観察者に向かってどのように反射するかが変わります。つや消しアルミニウムは、特定の方向にハイライトを生み出します。光沢のあるメッキ表面は、まるで鏡のように振る舞います。メタリック加工されたプラスチックは、その下にある成形部品の質感や形状を反映します。箔は薄く平らで、プレス加工された表面の影響を強く受けます。コーティングの厚さ、金属粒子の配向、光沢、質感によって、その見え方はさらに変化します。ある光の下では一致して見えるものが、別の角度から見ると異なって見えることもあります。.
これに対する実用的な解決策として、リファレンスチェーンが提案された: デジタル設計 → 物理的な試作サンプル → 承認済みマスター → 量産品との比較。. デジタルターゲットはコミュニケーションの手段としては依然として有用でしたが、唯一の製品リリース基準としては機能しませんでした。代表的な部品は、同じ照明条件下で、同じ向きに配置し、黒、白、透明のボトルと並べて一斉に確認されました。その目的は、外観の統一を図ることであり、異なる素材が光学的に同一になるという不可能な主張をすることではありませんでした。.
視覚的な意図を際立たせるために、ある一つの要素を核とすることが必要でした。プロジェクトによっては、それがキャップ、襟、あるいは装飾用の箔となることもあります。他の加工工程は、この核となる要素に合わせて調整されました。正確な位置合わせが現実的でない場合は、チームは光沢度を調整したり、意図的に仕上げを分けることで、その違いが意図的なものに見えるようにすることができました。わずかにサテン調のキャップと明るい箔は、その優先順位を適切に制御すれば共存できますが、ほぼ同じ光沢のゴールドが2つ並んでいると、しばしばミスに見えてしまいます。.
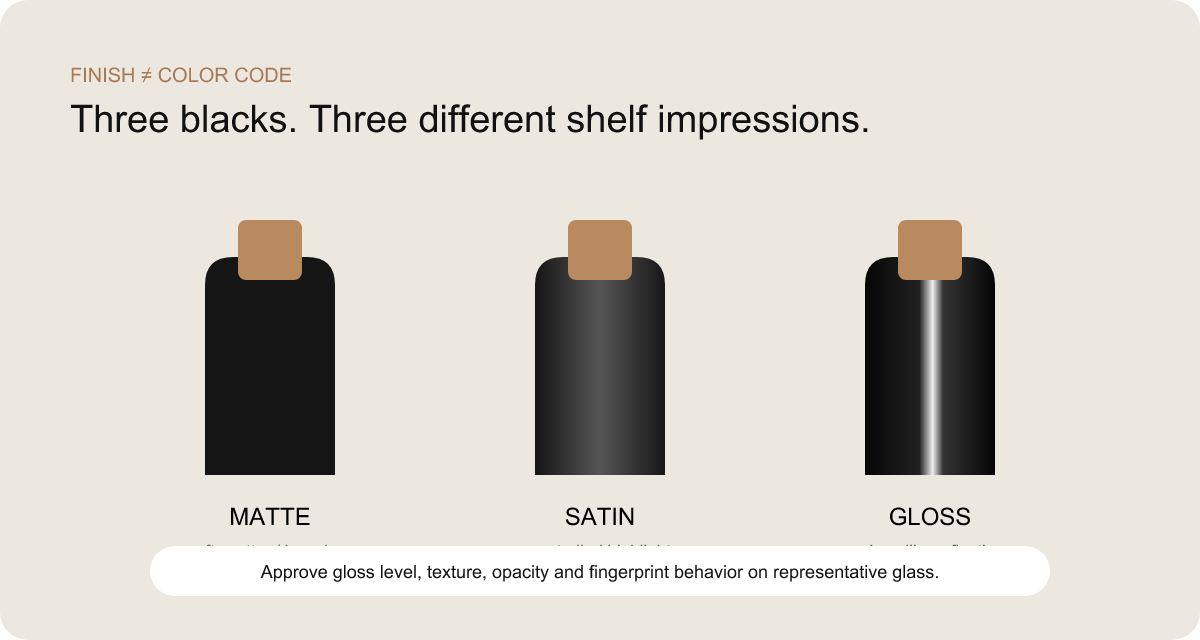
2本のボトルが、同じ公称の黒色を帯びていても、並べてみるとまったく別物のように見えることがあります。1本は、乾いたベルベットのような表面で光を吸収します。もう1本は、広範囲にサテンのような光沢を放ちます。3本目は、肩の部分で光沢にムラが見られたり、コーティングが薄くなっている部分が灰色に見えたりします。パントーンだけでは、こうした違いを説明することはできません。.
プレミアムなマット仕上げの制御には、光沢度、微細な質感、塗膜厚さ、不透明度、基材の影響、硬化および取り扱い特性などが含まれます。下地の透明ガラスがあると、薄い黒色の塗膜の縁の部分が深みを感じにくくなることがあります。白色の場合、冷たさや半透明感が出ないよう、十分な不透明度が必要となる場合があります。曲面の肩部分は、平らなパネルとは異なる方法で方向性のある光を捉えます。容量が大きいほど、単に視野が広がるという理由だけで、表面のばらつきがより顕著に現れる可能性があります。.
そのため、白黒のプログラムについては、平らなカラーチップだけでなく、代表的なボトルの形状を用いてサンプリングが行われました。この検証では、表面仕上げが前面パネルから角や肩部分へとどのように変化するか、底辺のエッジがきれいに保たれているか、装飾に十分なコントラストがあるか、指紋が棚に並んだ際の印象を変えるかどうかなどが検討されました。光沢については、「ソフト」や「高級感」といった主観的な言葉を用いて表現するのではなく、一定の照明条件下で並べて比較評価が行われました。“
一貫性とは、黒と白がまったく同じように振る舞うことを意味するものではありません。白は不透明度を確保するために異なる塗膜厚が必要となる場合があり、黒は作業の跡がより目立ちやすい場合があります。このシステムにおける要件は、各仕上げが承認された物理的基準を満たし、かつ両方が意図された同じ品質レベルを表現することでした。.
これらの決定は、以下の事柄と関連していた。 ボトルの装飾と仕上げ. ロゴの加工、箔の密着性、印刷の不透明度、およびマスキングは、仕上げられた表面の状態によって異なります。コーティングは単独で承認されたとしても、それだけであらゆる装飾が変更なく適用できるとは限りません。.
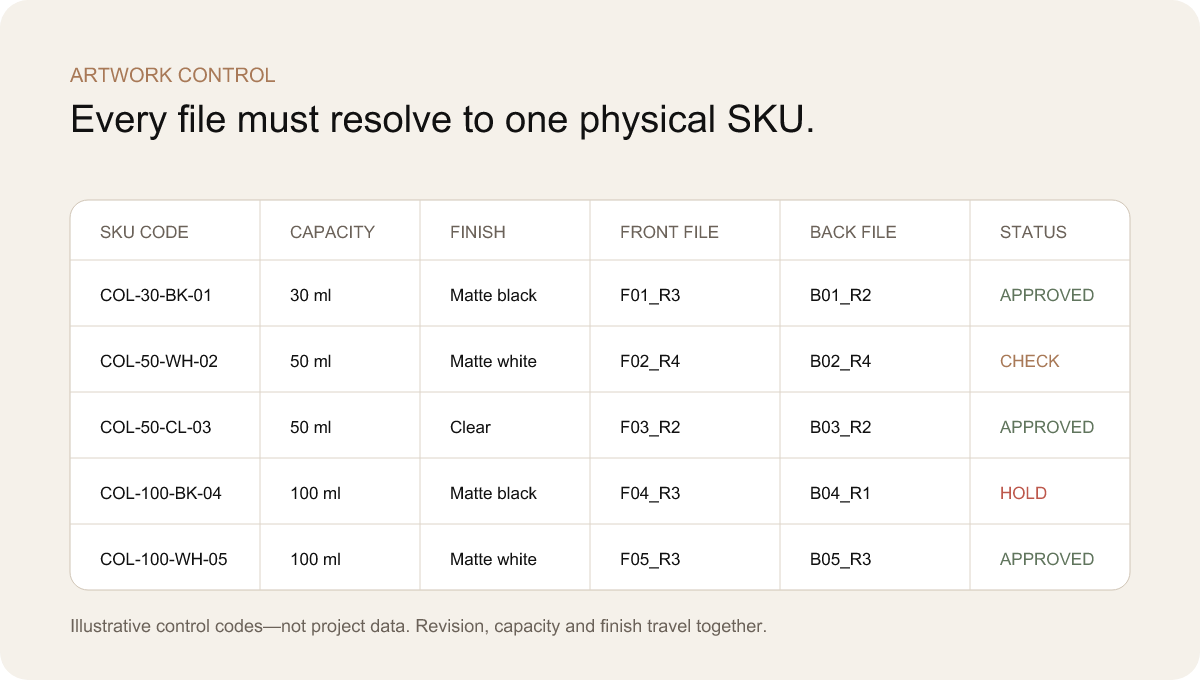
アートワークのミスは、しばしば事務的なミスとして扱われがちです。しかし、多数のSKUからなる香水コレクションにおいては、これらは製品品質上の欠陥となります。正しいボトルに間違ったフレグランス名が記載されていても、検査によって合格とみなすことはできません。間違った市場向けに作成された背面パネルは、コンプライアンスに影響を及ぼす可能性があります。ある容量のボトルでロゴの位置がわずかに高くなっているだけで、棚に並んだ商品全体の統一感が損なわれる恐れがあります。.
メールのやり取りは管理システムではありません。「final」、「final-new」、「final-approved-2」といったファイル名だけでは、どのアートワークがどの容量、仕上げ、市場に対応するかを特定することはできません。このプロジェクトでは、1つのSKUコードと、ボトルサイズ、仕上げ、表側ファイル、裏側ファイル、装飾プロセス、改訂版、承認ステータスを関連付けるマトリックスが必要でした。生産用ファイルは、その行の情報がすべて揃って初めてリリースされることになっていました。.
アートワークの位置決めには、独自の視覚的な推測ではなく、デザインルールが用いられました。ロゴは、ボトルの安定した特徴部分から測定された、あらかじめ定義された光学ゾーンに合わせて配置することができました。文字サイズは、ブランドシステムに応じて、容量を問わず一定に保たれる場合もあれば、管理された範囲内で拡大・縮小される場合もありました。重要な点は、その論理を明確に定義することでした。ある絶対的な寸法をすべてのボトルにそのまま適用すると不自然に見える可能性がありますし、目測で各アートワークを中央に配置すると、位置にズレが生じる恐れがあります。.
また、このマトリックスでは、コンテンツの承認とプロセスの実現可能性を区別していました。ブランドチームと規制担当チームが、文言と階層構造を承認しました。装飾試験では、実際の表面における線の太さ、箔転写、インクの不透明度、見当合わせ、および密着性を確認しました。正しいPDFファイルがあっても、曲面のあるマット仕上げのボトル上で、細いメタリックな線が確実に繰り返し再現できるとは限りません。したがって、両方の承認が必要でした。.
生産に先立ち、視覚的な確認を通じて各要素がまとめられました。具体的には、ボトルのレンダリング画像や写真、仕上げ、表裏のアートワーク、プロセスレイヤー、修正内容、SKUコードなどです。この工程は単なる形式的なプロジェクト管理ではありませんでした。これにより、購買、生産、検査、梱包の各部門において、同一の製品識別情報が共有されるようになったのです。.
多SKUプログラムでは、当初の段階で考えられるすべての組み合わせを製作してしまうと、予算や工期を圧迫する恐れがあります。このアプローチでは、多くのサンプルが作成されるものの、得られる知見はわずかです。仕上げ、キャップの接合部、またはアートワークの位置に変更が生じた場合、ブランド側はサンプルセット全体に対して同じ修正を繰り返し行う必要が生じる可能性があります。.
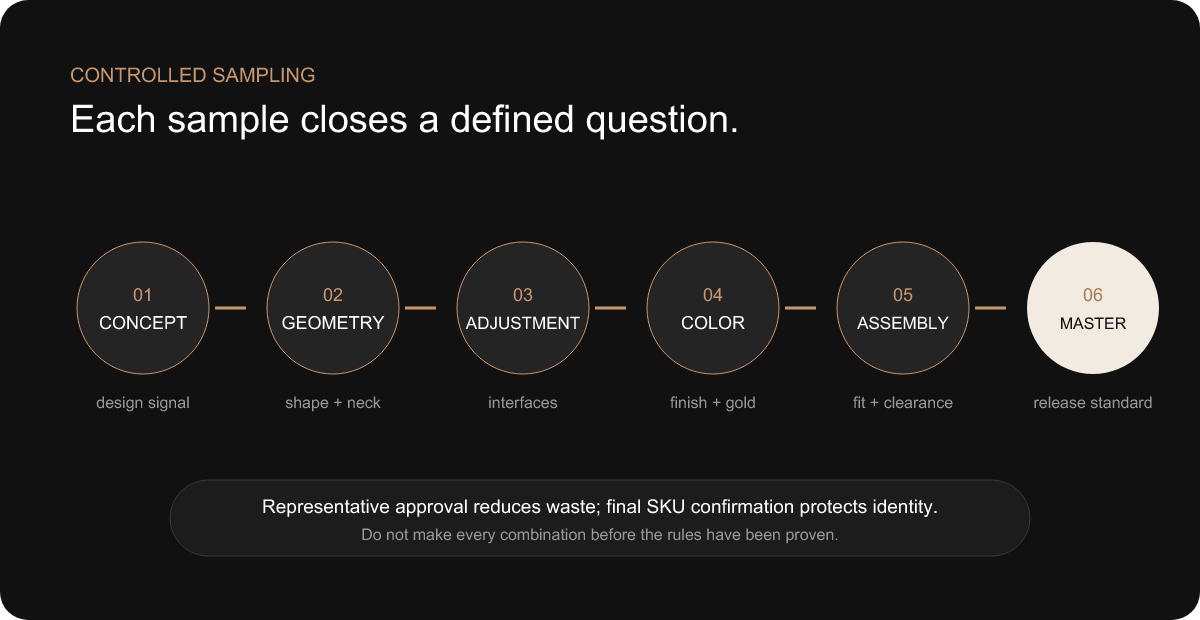
もう一つの選択肢は、担当者による承認でした。初期のサンプルは、システムに課題を与えるように選定されました。具体的には、比率を最も明確に示す容量のサンプル、コーティングのばらつきを明らかにする広い表面積のサンプル、ロゴの配置スペースを検証する小さなボトル、金色のコントラストを検証する黒いボトル、不透明度を検証する白いボトル、そしてキャップの隙間が最も敏感に現れる組み立て済みのキャップです。各サンプルには、書面による質問が添えられていました。.
装飾のバリエーションを検討する前に、形状の検証が行われました。最初のボトル、あるいは金型を代表するサンプルを用いて、胴体のプロポーション、首部のバランス、自立性、およびキャップの形状を決定しました。形状に基づいて下流工程での決定事項が少なくなるよう、技術的な調整が行われました。その後、照明条件を制御した環境下で、黒、白、および透明の参照サンプルを用いた仕上げの試作比較が行われました。組み立て試験では、ボトル、ポンプ、カラー、キャップを組み合わせて確認しました。アートワークの試作では、線の太さや配置を決定しました。これらの基準が確定して初めて、残りのSKUセットが適用されました。.
代表者による承認は、SKUの最終確認に代わるものではありませんでした。どのフレグランスについても、依然として正確な識別情報、コピー、およびアートワークの割り当てが必要でした。独自の形状を持つ容器については、寸法および組み立てに関する確認が必要でした。承認済みセットに含まれていない仕上げや工程については、それぞれ個別の実物による裏付けが必要でした。この戦略により、 家族ごとに一度だけ答えられる質問 出典: すべてのSKUについて回答が必要な質問.
これにより、サンプリングはビジネス的に有意義なものとなった。サンプリングは、リスクを解消したり、意思決定を迫ったりする場合に有用であった。すでに承認済みの状態を単に再現するだけの「見栄えの良い」サンプリングは、本番稼働前にインターフェースの問題点を明らかにする、意図的に難易度を高めたサンプリングほど価値をもたらさなかった。そのため、チームのサンプリングトラッカーには、質問、根拠、決定内容、承認責任者、および他のSKUへの影響が記録された。.
ネック/ポンプの構造、キャップのデザインコンセプト、ゴールドの配色意図、およびロゴ配置のロジックは、選定された代表製品に基づいて決定することができます。.
フレグランスの名称、裏面の説明文、バーコード、市場向け内容、および容量の割り当ては、引き続きSKUレベルでの責任となります。.
新しい基板、プロセス、形状、またはサプライヤーの条件については、従来の承認ではなく、その根拠を示す必要があります。.
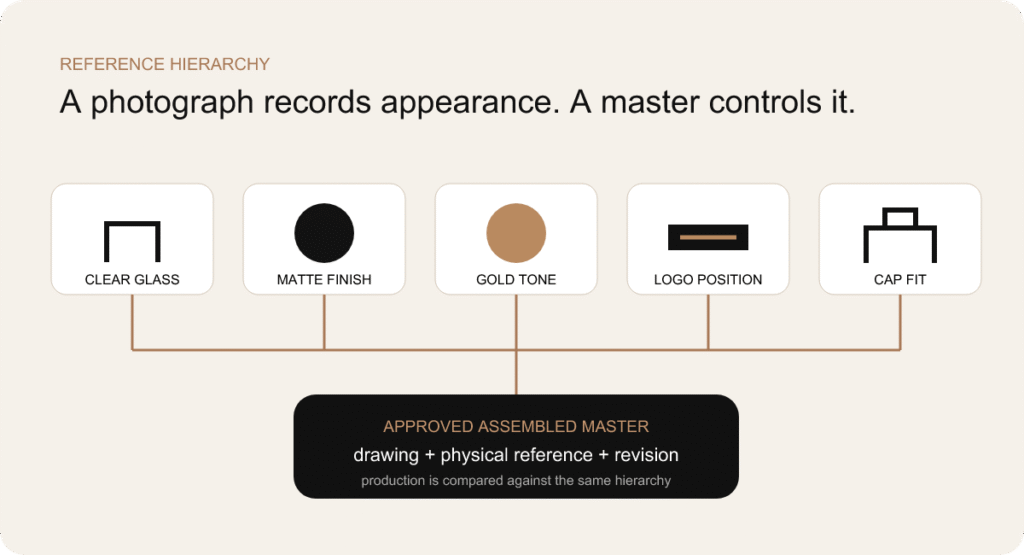
パッケージの特性の中には、図面やデジタルファイルによって十分に管理できるものもあります。容量、重要寸法、アートワークのパス、SKUコードなどは、文書化された仕様書に記載されるべきものです。一方、マットな質感、金属の反射性、キャップの装着感、組み立てられたパッケージの視覚的なバランスといった特性については、写真に写し取ると重要な情報が失われてしまいます。.
マスター・サンプル・システムは、これら2種類の証拠を結びつけました。承認済みの透明なボトルは、許容されるガラスの外観と形状を表していました。黒と白の仕上げマスターは、色、不透明度、光沢、質感を表していました。金色のマスターは、素材を横断した視覚的な基準点を確立しました。アートワーク・マスターは、位置、スケール、および製造工程における挙動を定めました。組み立てられたマスターは、キャップの嵌合状態、カラーの露出状態、および承認済みの全体的なバランスを示していました。.
リビジョン番号のない実物には曖昧さが生じます。そのため、サンプルにはラベルを付け、管理図面や図版と関連付ける必要がありました。同様に、承認済みの実物がない図面では、すべての感覚的特性を伝えることはできませんでした。これらを組み合わせることで、リリース基準が形成されました。すなわち、その部品が何であるか、外観や手触りがどうあるべきか、そしてどのバージョンが正式なものか、といった点です。.
複数のSKUからなるコレクションの場合、この階層構造によってサンプルの重複作成が防がれました。基材や加工条件が同一であれば、1つの黒色仕上げのマスターで複数のアートワークを統括することができました。1つの組み立て済みクロージャーマスターによって推奨される隙間が設定され、サイズごとの組み立て品によって、そのファミリー全体でその仕様が満たされていることが確認されました。このマスターは、単なる展示品ではなく、管理の拠点としての役割を果たしていたのです。.
包装工程ごとに、経済的なロットサイズの決定基準が異なります。ガラス瓶の製造、コーティング、印刷、ポンプ、成形キャップ、メッキ加工された金属部品、段ボール箱など、それぞれに異なる最小発注数量が必要となる場合があります。すべてのSKUを独立したものとして扱うと、本来なら管理可能な品揃えが過剰在庫になってしまう可能性があります。各フレグランスごとに、ボトル、キャップ、装飾のセットアップ、段ボール箱の生産ロットが個別に必要となるからです。.
MOQの最適化は、隠れた共通点を探ることから始まりました。複数のSKUでボトル金型とネックを共有している場合、未加工のガラス製品を「ファミリー」として計画することが可能になります。ポンプ、アクチュエータ、カラーを共通化することで、部品の発注数を削減できました。キャップの構造を統一することで、金型と仕上げ工程の生産量を集中させることができました。香りは、構造部品をすべて個別に増やすのではなく、アートワークや厳選された表面処理によって差別化を図ることができました。.
色のバッチ処理も重要な要素でした。マットブラックのボトルバリエーションをすべて、管理された順序で生産することは、香りの種類ごとに黒を個別の小ロット注文として扱うよりも効率的である場合があります。この考え方は白についても同様に当てはまります。装飾やアートワークによってバッチは依然としてSKUごとに分けられますが、上流工程での仕上げはコレクション全体を通じて計画されます。これが商業的・技術的に可能かどうかは、実際の工程ルートに依存するため、サプライヤーと確認する必要があります。.
需要が不透明な場合、段階的な展開も選択肢の一つでした。ブランドは全体的なアーキテクチャを確立しつつ、まずは主力製品を先行リリースし、市場からの知見を得た後にトラベルサイズや大容量サイズを追加するという方法です。このアプローチが有効なのは、最初のSKUが将来のインターフェースを見据えて設計されている場合に限られます。最初のボトルが、ブランドを独自のネック形状、キャップ、またはカートンの仕様にとらえてしまうような設計になっていると、その後の展開にかかるコストが高くなってしまう可能性があります。.
最も安価な単体部品が、必ずしも最もコスト効率の良い選択とは限りませんでした。設置高さが異なる安価なポンプの場合、新しいカラーやキャップインサートが必要になる可能性があります。別のサプライヤーから調達した最低発注数量(MOQ)の低いキャップを使用すると、追加の金メッキ工程や新たな検査基準が必要になる可能性があります。プロジェクトの総コストには、金型、サンプル、セットアップ、品質管理、余剰在庫、調整作業、運賃、および遅延のリスクが含まれます。.
商業デザインの原則
共通ネック、ポンプ、キャップ用封筒などは、消費者の注目をほとんど集めないものの、購入や組み立てに大きな影響を与えます。共通部品を採用することで、コレクションの個性を損なうことなく、品質の均一性を高め、発注数量を集中させることができます。.
ボトル形状、仕上げ、デザイン、キャップの表面処理、外装などには、視覚的な差別化を残すことができます。その適切な境界線はブランドコンセプトによって決まります。つまり、消費者が目や手で感じられる部分はカスタマイズし、目立たず確実に機能しなければならない部分は標準化するのです。.
金型は、単に「本気度」を示すためのものというわけではありません。それは、有意義かつ再現性のある優位性をもたらすべき投資なのです。特注のボトル金型は、独特なシルエットや重量配分、あるいは独自のデザイン言語を確立することができます。特注のキャップは、印象に残る手触りのある製品を生み出すことができます。しかし、コレクションの構成が確立される前に、あらゆる容量や構成部品ごとに金型を開発してしまうと、消費者がほとんど気づかないような機能にコストを固定してしまうことになりかねません。.
このプロジェクトでは、3つのアプローチを比較検討しました。標準ボトルシリーズを採用するアプローチは、仕上げ、アートワーク、キャップ、および市場反応を検証するための最速の手段となりました。セミカスタムアプローチでは、既存のガラスボトル本体に、特徴的なキャップ、装飾、または箱を組み合わせました。フルカスタムアプローチでは、新しいボトルの形状を設計し、場合によっては新しいキャップ要素も開発しました。各アプローチは、デザイン価値、技術的リスク、生産数量、スケジュール、将来のSKU計画、およびパッケージへの総投資額に基づいて評価されました。.
装飾については、ブランドを効果的にアピールできる箇所を事前に検討した上で、成形工程に組み込まれた。マットコーティング、控えめなメタリックロゴ、そして洗練されたキャップのデザインは、バランスの取れた既存のボトルを一新することができる。逆に、シルエットそのものがブランドの主要なシンボルである場合は、装飾だけでは特注金型に代わることはできない。重要なのは「これをカスタマイズできるか」ではなく、「このカスタマイズによって消費者の認知度が十分に高まり、それに伴うインターフェースや生産上の負担を正当化できるか」という点であった。“
金型の決定についても、順序立てて進められた。ポンプのプラットフォームや設置高さが確定する前に、特注の外キャップを最終決定すべきではない。理想化されたレンダリング画像に基づいて、新しいカートンインサートの金型製作を行うべきではない。容量の異なるボトル用金型については、一連の金型として検討を行うべきであり、そうすることで、2つ目の金型の検討段階で、1つ目の金型に見落とされていたプロポーションのルールが明らかになることを防げる。.
コンポーネント | 消費者への可視性 | 技術的リスク | カスタマイズ値 | 推奨事項 |
ボトルのシルエット | 非常に高い | 高評価:鋳型、ガラスの配分、重量、ネックとのバランス | 「形」がブランドの中核となるシグナルである場合、その重要度は高い | カスタムツールは、ファミリの形状と体積の条件が確定してから使用してください。. |
ネック仕上げ | 組み立て後の低さ | 非常に高い:ポンプと充填の互換性 | 通常は低い | 文書化された充填または設計上の要件により変更が正当化される場合を除き、標準化すること。. |
ポンププラットフォーム | 使用中のミディアム | 非常に高い:シール、投与量、高さ、および組み立て | 中級からスプレー作業の経験がある方 | 実績のあるファミリーを選択し、可視アクチュエータの処理を慎重にカスタマイズしてください。. |
外観なし | 非常に高い | 中~高:保持力、重量、クリアランス、仕上げ | 高い触覚的・視覚的魅力 | キャップが特徴となる部分に投資し、内部インターフェースを適切に管理する。. |
襟 | 低~中 | 高さスタックの上部 | 通常は中程度 | 外装と仕上げを統一し、新たな高さを生み出すような装飾的な変化は避けること。. |
装飾 | 高い | 評価項目:密着性、位置合わせ精度、不透明度、再現性 | 構造的破壊が比較的少ない状態で高い値を示す | 物理的なプロセス試験を経て、主要なSKUの差別化要因として活用する。. |
小売 ボックス | 購入時の高値 | メディア:フィット感、保護機能、プリントによるアイデンティティ | ストーリー性や開封動画に最適 | 最終的なパッケージに合わせてカスタマイズし、サイズを問わず構造的なロジックを再利用する。. |
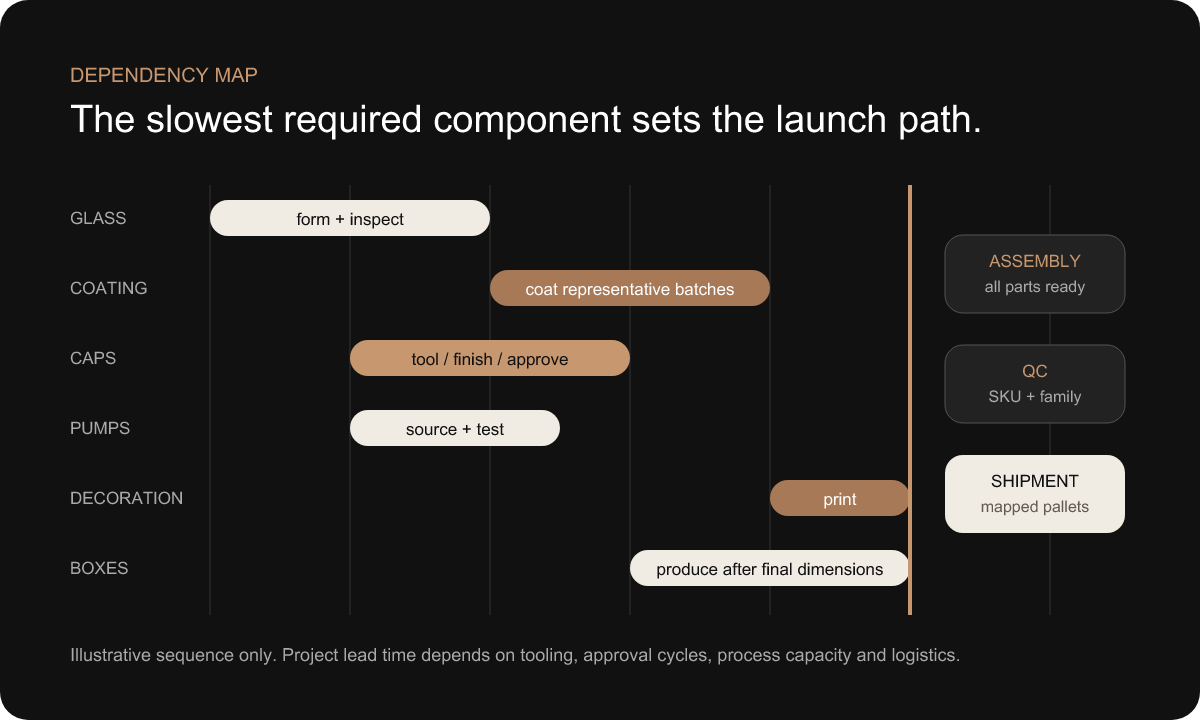
香水のパッケージが完成するには、それぞれ異なる工程のタイミングに依存します。ガラス容器については、金型の準備と生産可能期間が必要となる場合があります。コーティングは、承認済みのガラス容器が準備されてから行われます。装飾は、適切なコーティングが完了してから行われます。ポンプやキャップは、接続部や仕上げが承認され次第、並行して進めることができます。小売用箱は、安定した完成寸法と最終的なアートワークに依存します。組み立て、品質管理、出荷は、必要なすべての工程が完了するまで待機します。.
そのため、プロジェクトのスケジュールでは、早期に着手できる作業と、早期にリリースすると手直しが必要になる作業とを区別した。ポンプの調達については、首部形状と投与方向が確定次第、開始できることとした。キャップの設計は、設置されたポンプの外形寸法に基づいて進めることとした。色見本試験には、代表的なガラス瓶を使用することとした。カートンのグラフィックデザインは並行して進めることができたが、構造用金型およびインサートの最終寸法については、ボトルとキャップの完成を待たなければならなかった。.
クリティカルパスとは、出荷に必要な依存関係にあるタスクの最も長い連鎖を指すものであり、単に納期が最も長いと見積もられた部品のことではありません。キャップの製造にはアートワークよりも時間がかかる場合がありますが、アートワークの承認が遅れると、それでも装飾や段ボール箱の製造が遅れる可能性があります。ボトル金型は完成していても、ポンプの変更が遅れたために、カラーやキャップの仕様決定が再検討されることもあります。スケジュールには、楽観的な納期の見込みだけでなく、責任の所在が明確な担当者と承認期限を明記する必要がありました。.
また、工程の順序付けにより、メタリック仕上げとマット仕上げの一貫性も確保されました。関連する金メッキ仕上げが施された部品については、個別の大量生産工程を開始する前に、サンプルを採取して比較を行いました。黒と白のコーティングバッチは、参照用サンプルの入手状況を考慮して計画されました。試作前の打ち合わせでは、各生産ラインにおいて、どのアートワークの改訂版、マスターサンプル、および部品ロットが管理対象となるかを確認しました。依存関係が明確であったため、並行生産を行うことで、不確実性を在庫として抱えることなく、時間を節約することができました。.
ここでは、プロジェクトの所要期間について一律の基準を提示するものではありません。所要期間は、既製品ルートか特注ルートか、金型の複雑さ、生産能力の数、サンプルに対するフィードバック、装飾工程、生産能力、物流状況などによって異なります。購入者は、いつ意思決定が必要か、またどの未解決事項が製品発売のスケジュールを左右するかを示した、依存関係に基づいたスケジュールを依頼する必要があります。.
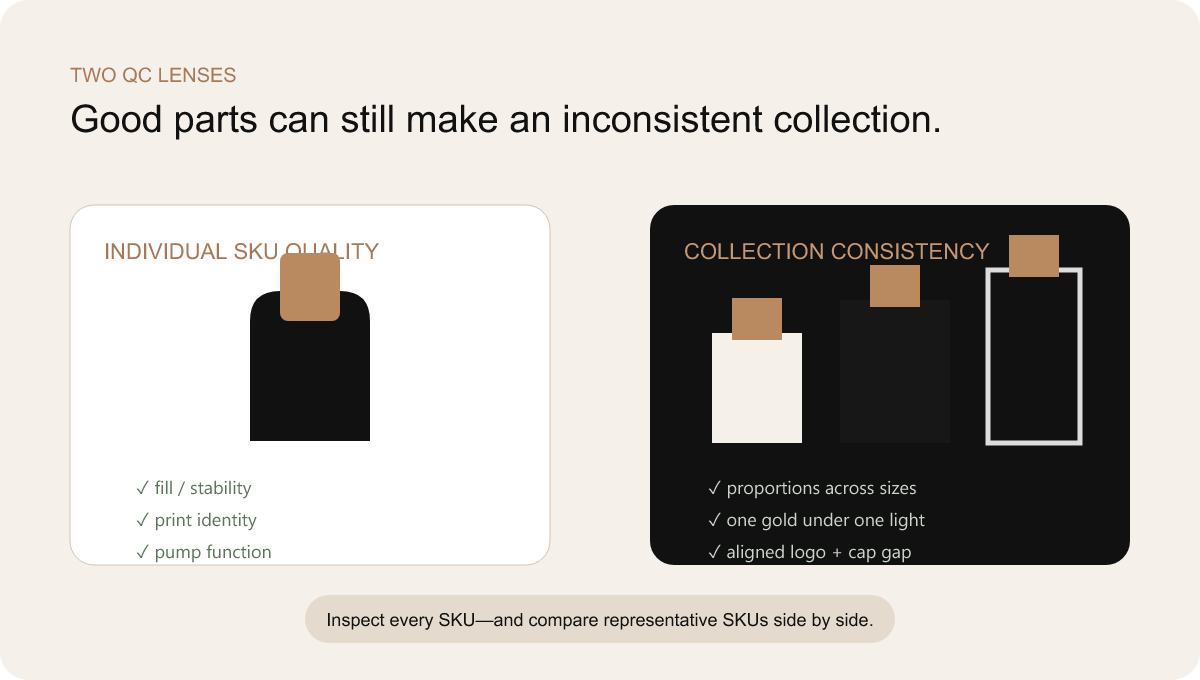
従来の検査では、ある品目が仕様を満たしているかどうかが問われます。一方、複数のSKUからなるコレクションの場合、もう1つの問いが加わります。それは、個々には基準を満たしている品目が、互いに比較した際にも一貫性を保っているかどうか、ということです。個々の製品の品質とコレクションレベルの一貫性とのこの違いが、管理計画の核心となっていました。.
各SKUについては、依然として個別のチェックが必要でした。具体的には、ボトルと容量の正確さ、仕上げ、アートワークの整合性、ポンプとキャップの適合性、装飾の位置、梱包構成、そして求められる機能的特性などです。「ゴールデンSKU」だけではすべてを網羅することはできませんでした。例えば、白い30mlのボトルは合格しても、黒い100mlのボトルには誤ったバックファイルが貼られていたり、許容範囲外のキャップの隙間があったりする可能性があったのです。.
次に、水平比較によって各要素の関連性を検証した。容量の異なる黒いボトルを並べて、光沢と深みを比較した。白いボトルについては不透明度を確認した。キャップや金属製の装飾は、同じ照明条件下で評価した。ロゴの位置については、棚の基準線に沿って確認した。サイズごとに、組み立てられたキャップの隙間やボトル肩部の形状の関係を比較した。これらのチェックにより、部品ごとの検査では見落とされかねないばらつきが発見された。.
検査の参照資料は、サンプリングの際に確立されたのと同じ階層構造に従いました。すなわち、測定可能または識別可能な属性については管理図面やファイルが、官能的および関係的属性については実物見本が用いられました。写真は記録を補完するものではありましたが、承認済みの対象物を置き換えるものではありませんでした。また、品質チームは、正しい製品識別情報を品質特性として扱うために、SKUマトリックスへのアクセスも必要としました。.
DAXINの公開情報 品質管理 この能力は、企業の状況を反映しています。プロジェクト固有の検査段階、機器、合格基準、および結果は、公表された事例で主張する前に、記録から確認されなければなりません。この草案では、合格率、試験基準、不適合率については意図的に言及していません。.
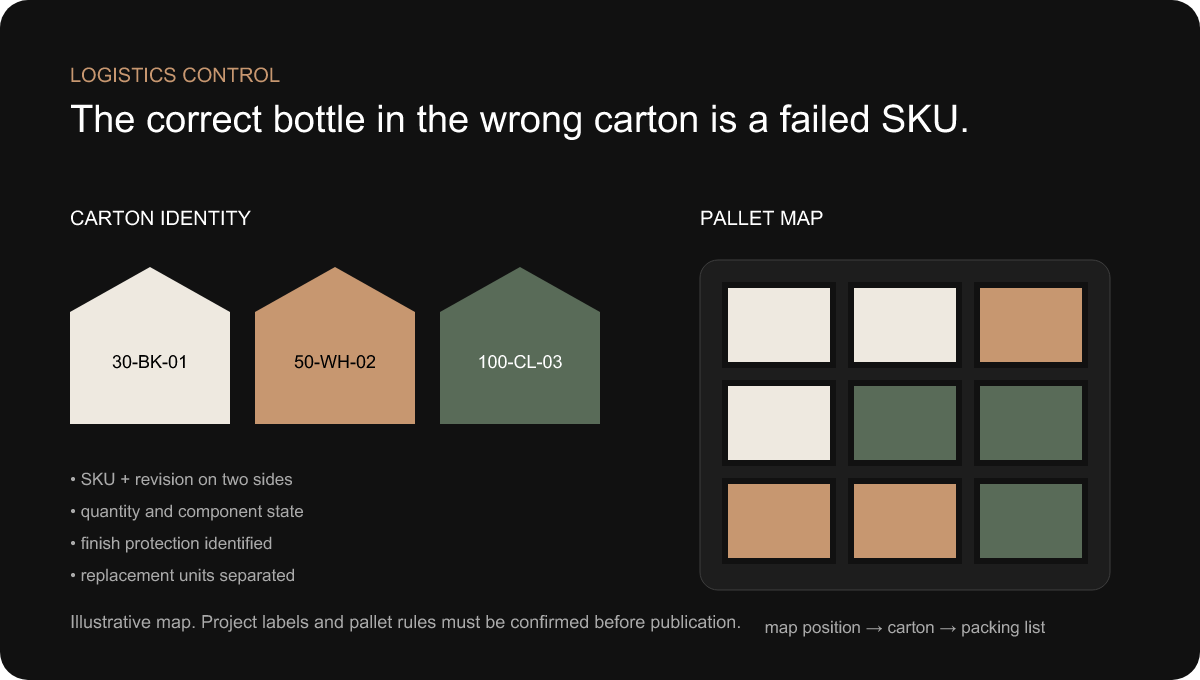
SKUが複数あると、製造完了後に最終的なリスク群が生じます。装飾工程の前に、シルエットが似ているボトル同士が混同される可能性があります。完成品が誤った段ボール箱に詰め込まれることもあります。個別のポンプ、キャップ、カラーが、ボトルとの数量が一致しない状態で梱包されることもあります。品目明細書のない混合パレットが到着することもあります。また、交換分の数量が本数に混ざってしまい、見落とされてしまうこともあります。.
そのため、各カートンには、管理対象のSKUコード、品名、数量、部品の状態、および必要に応じてリビジョン番号が記載されていました。ラベルは複数の側面から読み取れるようになっていたため、倉庫担当者はすべてのカートンを回転させる必要がありませんでした。保護包装によって複数の仕上げが類似して見える場合でも、色やコードによる目印を設けることで、正式なラベルを貼り替えることなく、選別ミスを防ぐことができました。.
パレットマップは、カートンの位置と梱包明細書を関連付けていました。これは、顧客や充填担当者が計画的な荷下ろし順序を必要とする場合、複数の市場向け商品や香りの商品が1つのコンテナに混載されている場合、あるいは代替品が別々に梱包されている場合に特に有用でした。混合パレットは、積み込み時のその場しのぎではなく、意図的な構成として扱われました。.
保護対策は、装飾が施された完成品の表面を念頭に置いて設計されました。仕切り、スリーブ、トレイ、段ボール箱は、ガラス同士の接触、キャップによる摩耗、および傷つきやすい装飾部分への圧力を防ぐ必要がありました。マットコーティングやメタリック印刷を施すと、透明なガラスに傷がつく可能性があるため、安全な梱包が求められました。また、小売用箱については、輸出中の圧壊や摩擦から保護する必要もありました。.
優れた製品であっても、間違ったSKUの梱包箱で配送されてしまえば、プロジェクトは失敗に終わります。そのため、物流管理部門では、アートワークや生産部門と同じマトリックスを採用し、デジタル上の識別情報から物理的な出荷に至るまでの一連のプロセスを一貫して管理しました。DAXINの 配送および倉庫管理のサポート この段階を評価するバイヤーにとって、これは自然な内部リソースとなります。.
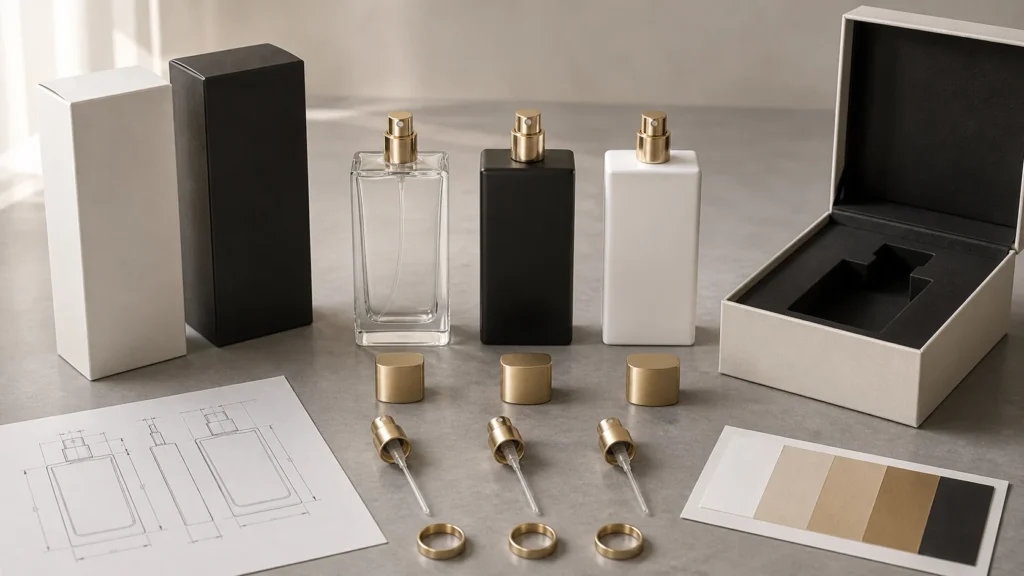
概念的なイメージ図――プロジェクトの写真ではありません。. この最終的なシステムでは、ボトルシリーズ、キャップ部品、仕上げ仕様、図面、および外装パッケージを、単一の承認体制の下で統合しています。.
この最終的な解決策は、単一の劇的な要素によって定義されたものではありませんでした。その価値は、綿密に管理された関係性から生まれました。具体的には、容量を問わず一貫性のあるボトルファミリー、互換性のある部分では標準化されたネックとポンプのプラットフォーム、調和のとれたカラーとキャップの形状、黒・白・金の色に関する物理的基準、SKUマトリックスと連動したアートワーク、段階的なサンプリング、マスターリファレンス、同期化された生産フロー、コレクション単位の品質チェック、そしてマッピングされた輸出用梱包などです。.
このアーキテクチャは、視覚的なバリエーションを保っていました。フレグランスには、異なる名称やラベル、厳選された表面加工を施すことができました。容量は、それぞれの役割に応じて調整することができました。外装は、さまざまな小売ストーリーに対応することができました。それでも、隠された機械的な基盤と承認基準は、シリーズ全体の一貫性を保つのに十分な安定性を維持していました。.
この統合システムにより、反復作業の有効性も高まりました。ゴールド比較に失敗した場合、チームはどの基準が意思決定の根拠となったかを把握できました。キャップの位置が高すぎた場合、許容範囲の連鎖によって、関連する寸法や部品が特定されました。アートワークが変更された場合、SKUマトリックスによって影響を受けるすべての成果物が明らかになりました。こうして、問題は「合わせるように」という漠然とした要求ではなく、追跡可能な意思決定へと変わっていったのです。“
以下の概念図は、その承認ロジックを視覚化したものです。これは、匿名化されたプロジェクトからの実証資料ではありません。公開に先立ち、DAXINは概念図を、検証済みのプロジェクト写真(ボトルシリーズ、実物の仕上げサンプル、組み立て済みのキャップ、品質比較、輸出用梱包など)に置き換えるか、それらで補足する必要があります。なお、これらの写真については、顧客の機密保持に関する承認がそれぞれ得られている必要があります。.
ネック、ポンプ、カラーエンベロープ、キャップロジックにより、互換性に関する作業の繰り返しを削減します。.
容量、仕上げ、デザイン、そしてパッケージに込められたストーリーが、消費者の購買判断における差別化要因となります。.
マスターデータ、改訂、およびSKUマトリックスは、再発注や今後の追加品に対応します。.
投資対効果(ROI)の数値は提示されていません。これは、それを裏付けるために必要なプロジェクト記録が提供されていないためです。しかし、定性的なビジネス価値については、アーキテクチャそのものを通じて説明することができます。.
開発の複雑さがより明確になりました。顧客は、ブランドに関する決定とインターフェースに関する決定を区別できるようになり、どの承認が複数のSKUに影響を与えるかを把握できるようになりました。購買部門は、すべての香りを個別の部品表として扱うのではなく、より明確な部品マップを入手できるようになりました。共通のポンプ、キャップの構造、仕上げの仕様により、維持管理が必要な固有の規格の数が削減されました。.
互換性に関するリスクについては、すでに検討済みです。ネック、ポンプ、カラー、キャップについては、最終組立の段階で個別に確認するのではなく、組み立てられたチェーンとして一括して確認が行われました。色の決定については、デジタル上の議論から実物の参考資料に基づく判断へと移行しました。アートワークの統一性は、生産および梱包工程と連動させました。スケジュールには依存関係が明示されていたため、上流工程での安定した決定が必要な項目を保護しつつ、作業を並行して進めることが可能となりました。.
コレクション全体として比較されたことで、店頭での見栄えが向上しました。プロポーション、ゴールドの質感、マット仕上げの質感、ロゴの位置、キャップの隙間などが、並べて比較・評価されました。プレミアム感の一貫性は、個別に購入したパーツがうまく調和することを主観的に期待するのではなく、基準に基づいた成果物として実現されました。.
今後の拡張計画の評価が容易になりました。新しいフレグランスをアートワークや仕上げシステムに組み込むことが可能になりました。新たな生産能力については、ネックやキャップのプラットフォームを継承しつつ、綿密な比率の検討を行うことができます。再発注の際には、管理されたマスターデータや改訂版を参照することが可能になりました。このアーキテクチャは開発作業そのものを排除したわけではありませんが、あらゆる追加作業がゼロから始める必要がなくなるようにしました。.
サプライヤー間の連携も簡素化されました。各サプライヤーに個別の部品の最適化を依頼するのではなく、1つのプロジェクト構造によって最終的な組み立て後の成果物が定義されたのです。これこそが、部品を購入することと、香水のパッケージソリューションを開発することの違いです。その価値は、すべてのプロセスが1つの建物内で行われることにあるのではなく、プロセス間の境界を誰かが明確に管理している点にあります。.
このプロジェクトの枠組みからは、特定のボトルデザインにとどまらず、幅広い分野に応用できる知見が得られました。これらは、ブリーフィングを行う際に役立ちます。 オーダーメイド香水ボトルの開発 パートナーとの連携、サプライヤーからの提案の比較、あるいは最初の香水が発売される前に次の香水の企画を行うことなど。.
最初の試作品が承認される前に、ボトル、首部、ポンプ、カラー、キャップ、装飾、アートワーク、および箱の配置図を作成してください。これらの要素間の関係性こそが、通常、後工程でのコスト増や不具合が発生する原因となります。.
共通のネックとポンプを採用することで、仕上げ、アートワーク、外装パッケージのブランド価値を損なうことなく、調達、組み立て、および品質の一貫性を向上させることができます。.
特徴的なシルエット、キャップの肌触り、そして洗練された装飾は、キャップの奥に隠された独自の技術的インターフェースよりも、しばしば高い評価を得ることが多い。.
光沢、質感、メタリックな反射具合、そしてキャップのフィット感は、キャリブレーションされていない画面やスマホの写真だけでは、確実に判断することはできません。.
1つのデジタルゴールドが、1つの物理的なゴールドを生み出すわけではありません。基準を定め、管理された照明条件下で実物を比較し、その差異が許容範囲内か、あるいは意図的なものかを判断してください。.
ボトル、ポンプ、カラー、キャップはそれぞれ検査に合格しても、組み立て後の隙間が基準を満たさない場合があります。代表的な条件下で一連の工程を検証してください。.
ファイル名、リビジョン管理、カートンラベル、パレットマップは、単なる事務的な付随事項ではありません。これらが、正しい実物が正しい市場に届くかどうかを決定づけるのです。.
別の工具、仕上げ、サンプルサイクル、またはインターフェースを必要とする部品は、見積単価が低くても総コストを増加させる可能性があります。.
最初のボトルがプラットフォームを定義します。そのネック、キャップの仕様、比率のルール、承認システムが、将来想定される容量や香りを対応できることを確認してください。.
最も洗練された結論は、同時に最も単純なものです。プレミアムとは、バリエーションを最大化することではありません。コレクションがプレミアムに感じられるのは、目に見えるすべての決定が意図的であり、目に見えないインターフェースがすべて一貫して機能しているときです。不要なバリエーションを減らすことで、意味のある細部をより良く実現するための余地が生まれます。.
場合によっては。ボトルシリーズでは互換性のあるネック形状を使用する必要があり、組み立てられたポンプ、カラー、キャップの適合性は、すべての容量について確認しなければなりません。共通の外側キャップを使用することでブランドの一貫性を保つことができますが、ボトルのショルダー部分や取り付け高さが異なる場合は、内部インサート、保持機構、またはカラーの調整が必要になる場合があります。したがって、「同じキャップ」とは、外観に基づく推測ではなく、管理されたキャッププラットフォームを意味すべきです。完成したボトル1本ごとに、キャップのクリアランス、取り外し力、位置合わせ、およびキャップとボトルの間の目視可能な隙間を確認してください。.
ボトルのネック形状、香料の供給要件、充填プロセスが互換性がある場合、多くの場合、同じポンプシリーズを共用することができます。ディップチューブの長さは通常、ボトルごとに定義されており、過度なカールや製品の排出不良が生じることなく、チューブが正しい位置に到達するように設計されています。ただし、ポンプの取り付け高さ、ガスケットの互換性、アクチュエータのクリアランス、および圧着またはネジ組み立ての設定については、ボトルごとに確認する必要があります。共通化により調達やトラブルシューティングは簡素化されますが、各完成アセンブリの仕様を個別に指定する必要性がなくなるわけではありません。.
まずはデジタルデータで方向性を定め、その後、実際の基材上で実物サンプルを作成し、承認されたビジュアルマスターを選定します。プラスチックコーティング、ブラッシュドアルミニウム、メッキ加工されたザマック、ホットスタンピング用箔は、それぞれ光の反射の仕方が異なるため、光学的な外観を完全に再現することは不可能かもしれません。実用的な目標は、定義された照明および視認条件下で統一感のある外観を実現することです。ある1つの構成要素を「ゴールドのイメージ」の基準とし、サプライヤーはその基準に合わせて光沢、色調、加工方法を調整します。生産品は、写真やカラーコードだけで判断するのではなく、実物の基準サンプルと比較して評価されます。.
万能な数値など存在しません。適切なサンプル計画は、どのような条件が特有であるかによって異なります。代表的なサンプルを用いることで、ブランドがすべての組み合わせを実際に生産する前に、ボトルの形状、黒・白のコーティング、メタリック装飾、ポンプとキャップの適合性、アートワークの位置などを確認することができます。ただし、各SKUの識別情報、および代表的なサンプルセットでカバーされていない容量、仕上げ、素材、工程については、依然として最終的な確認が必要です。有用な計画とは、各サンプルが答えなければならない質問を列挙したものであり、恣意的なサンプル数を目標とするものではありません。.
いいえ。コーティング、装飾、キャップ加工、外装が統一された汎用ボトルや既存のボトルシリーズを採用すれば、金型費用、最小発注数量、互換性に関するリスクを低減しつつ、強力な差別化を図ることができます。カスタムボトルが適しているのは、ボトルのシルエットやガラス構造がブランド認知に大きく寄与し、かつ予想販売数量が投資を正当化できる場合です。ブランド側は、ボトル単価を比較するだけでなく、サンプル、キャップ、余剰在庫、将来の生産能力などを含め、システムレベルで汎用ボトル、セミカスタム、フルカスタムの各選択肢を比較検討すべきです。.
不必要な構造上のばらつきを削減します。実用的な範囲でポンプ、カラー、キャップを共通化し、ボトルシリーズを統一し、アートワークや装飾の調整によって香りを区別し、黒または白のコーティングバッチを共通化するように計画し、複数の金型を開く前に既存のボトルを検討してください。最初のSKUが将来のプラットフォームとして設計されている場合、段階的な発売により、トラベルサイズや大型フォーマットを追加する前に主力容量の妥当性を検証できます。最小発注数量は部品や工程によって異なるため、DAXINは具体的なSKUマトリックスと予想数量を確認した上で、最適な進め方を提案する必要があります。.
目に見える隙間は、組み立て後の結果として生じるものです。ボトルの首部の高さや同心度、取り付けられたポンプの高さ、カラーの高さ、キャップのキャビティ、保持インサート、さらには最終コーティングに至るまで、これらすべてが隙間に影響を及ぼす可能性があります。各部品はそれぞれ許容範囲内にあるとしても、それらが組み合わさった結果、隙間が大きすぎたり小さすぎたりすることで、許容できない隙間が生じたり、キャップがぐらついたり、カラーが露出したり、アクチュエータと接触したりする事態を招くことがあります。解決策は、単に1つの部品に対する検査を厳格化するのではなく、実物サンプルと定義された視覚的基準を基にした、組み立て後の公差の見直しを行うことです。.
マスターサンプルとは、管理された図面、アートワーク、および改訂版と関連付けられた、承認済みの実物基準品です。これは、透明ガラスの外観、マットブラックやホワイトの仕上げ、ゴールド調、ロゴの位置、キャップのフィット感、あるいは完全に組み立てられたパッケージそのものを表すことができます。実物のマスターサンプルは、光沢、質感、反射率、手触りやフィット感など、写真では確実に伝えきれない特性を確認する上で非常に有用です。これらは、ラベルを貼り、保護し、適切に保管するとともに、承認された変更が生じた際には、慎重に交換する必要があります。.
すべての製品コードを、容量、仕上げ、前面ファイル、背面ファイル、市場向けコンテンツ、装飾工程、改訂版、承認状況と関連付けるSKUマトリックスを使用してください。メールの添付ファイルや、曖昧な「final」というファイル名から生産用アートワークを選択することは避けてください。一貫した命名規則を適用し、ボトル、アートワークの配置、および最新の改訂版をまとめて確認できる視覚的な生産前確認資料を作成してください。規制関連コンテンツの承認と装飾工程の実現可能性の確認は別個の承認プロセスであり、両方が完了してからでなければリリースできません。.
納期は、既製品ボトルか特注ボトルか、金型の範囲、キャップやポンプの入手可能性、仕上げや装飾の複雑さ、サンプル作成の回数、顧客の承認スピード、生産能力、物流状況によって異なります。有用なスケジュールには、依存関係が明示されています。つまり、並行して進められる工程、承認済みの形状や色を待たなければならない工程、アートワークの確定時期、そしてクリティカルパスを左右する項目などが含まれます。DAXINは、プロジェクト概要を確認した上で、そのプロジェクトに特化したスケジュールを提示すべきです。本ケーススタディでは、普遍的なリードタイムは公表していません。.
参考画像や図面、想定容量、予想SKU数、ボトルやネックに関する情報(入手可能な場合)、キャップのコンセプト、スプレーに関する要件、色や仕上げの参考資料、装飾用アートワーク、予想発注数量、ターゲット市場、充填方法、発売時期をお送りください。仕様書は完全なものである必要はありません。早い段階で検討を行うことで、何を標準化すべきか、どのような情報が不足しているか、金型製作前にどのような決定を下す必要があるかを特定できます。その目的は、プロジェクトにまだ選択肢がある段階で、各要素間の依存関係を明らかにすることにあります。.
既存のボトルをお探しの場合でも、完全にカスタマイズされたパッケージソリューションをご希望の場合でも、当社の経験豊富なチームが、ボトルのデザインや装飾から、キャップ、梱包、配送に至るまで、お客様のプロジェクトを全面的にサポートいたします。.
 English
 Spanish
 French
 German
 Arabic
 Italian
 Dutch
 Portuguese
 Russian
 Korean
 Japanese