
あなたは何ヶ月、あるいは何年もかけて、香りを完成させてきました。グラースから最高級のアブソリュートを調達し、カラブリア産ベルガモットのトップノートのバランスを整え、豊かで魅惑的なウードでその香りを引き立てました。しかし、その「液体の黄金」を基準に満たない容器に注いだ瞬間、その魔法は消え失せてしまいます。高級香水ボトルの製造における厳しい現実は、単に溶けた砂を成形するだけのことではなく、化学や物理学、そして微細な公差との容赦ない戦いであるということです。パッケージング工学の、目に見えない最前線へようこそ。.
「生々しい実態:高級香水のボトルデザインは化学から始まる理由」
香水業界における幻想とは、ボトルが単なる物理的な容器に過ぎないという考え方です。実際には、最高級の香水には「化学の要塞」が求められます。もし成分の配合に最初から欠陥があれば、どんなに外見を装飾しても、製品の劣化を防ぐことはできません。最高級香水のボトルの真髄は、その根底にある化学にあるのです。.
ソーダ・ライムガラスの組成と香りの安定性
なぜ香水業界では、ほぼ例外なくソーダ石灰ガラスの使用が義務付けられているのでしょうか?その答えは、化学的惰性にあります。香水は、アルコール、精油、合成香料が混ざり合った、揮発性が高く反応性の強い混合物です。もしこれらの化合物が、安価なガラス瓶の内壁から溶出する遊離金属イオンと反応してしまうと、壊滅的な結果をもたらします。清らかな柑橘系の香りが濁り、液色は不健康な黄色に変色し、3ヶ月以内に香りの特徴が完全に失われてしまうのです。.
基本となるレシピには、厳密かつ絶対的な配合比が求められます。具体的には、約70%の珪砂(構造の骨格となる)、ソーダ灰(融点を下げるため)、そして石灰石(安定剤として機能する)です。しかし、大衆向けの汎用ガラスと高級香水用ガラスの真の違いは、不純物、特に酸化鉄との戦いにある。原料のシリカに鉄分が多く含まれていると、ガラスに安っぽく緑がかった色合いが自然に現れ、底が厚いデザインではそれがひときわ目立ってしまう。.
「クリスタル・ホワイト」ベンチマーク
一般的なフリントガラスには通常、1.2%~1.5%の鉄分が含まれていますが、「ハイホワイト」ガラスでさえ1.0%前後にとどまっています。ダイヤモンドのような輝きと絶対的な透明度を求めるブランドにとっては、次のような一流のサプライチェーンが不可欠です。 ダクシン・グラス を厳格に実行する “「クリスタルホワイト」規格. この妥協のない配合により、鉄分含有量は0.5%から0.8%という微量に抑えられています。さらに、高度な澄清剤として、0.15%から0.25%の高純度(99.9%)酸化セリウム(CeO2)を正確に添加することを要求する一方、再生ガラスくずの使用を5%未満に厳格に制限しています。これは単なる仕様ではなく、サプライヤーが真のラグジュアリーを提供できるかどうかを評価するための決定的な指標なのです。.
炉内流動とカレット率
清浄な原材料が、自動化された無塵のバッチングセンターで混合されると、それは猛烈な炎の中へと送り込まれます。炉の温度は、驚異的な1400°Cから1600°Cに達します。ここで、業界関係者は「カレット比率」という用語を用います。「カレット」とは、リサイクルされた破砕ガラスのことです。これを一定量(標準的な生産では通常10%~50%)添加することで、全体の融点を下げ、膨大なエネルギーを節約し、カーボンフットプリントを削減できますが、高級香水メーカーでは、予期せぬ不純物の混入を防ぐため、このバランスを慎重に調整しています。.
炉内において最も重要な工程は、精錬(脱ガス)工程です。炉を巨大な圧力鍋だと考えてください。4~6時間にわたり連続して、溶融混合物は激しい均質化処理を受け、微細な不純物や気泡が強制的に除去されます。液体ガラスが炉から前炉へと流れ出る際、二次均質化が行われ、温度は厳密に制御された1100°Cから1200°Cまで低下します。この正確な粘度により、溶融ガラスは成形段階における過酷な物理的変形に耐えられる状態になります。.
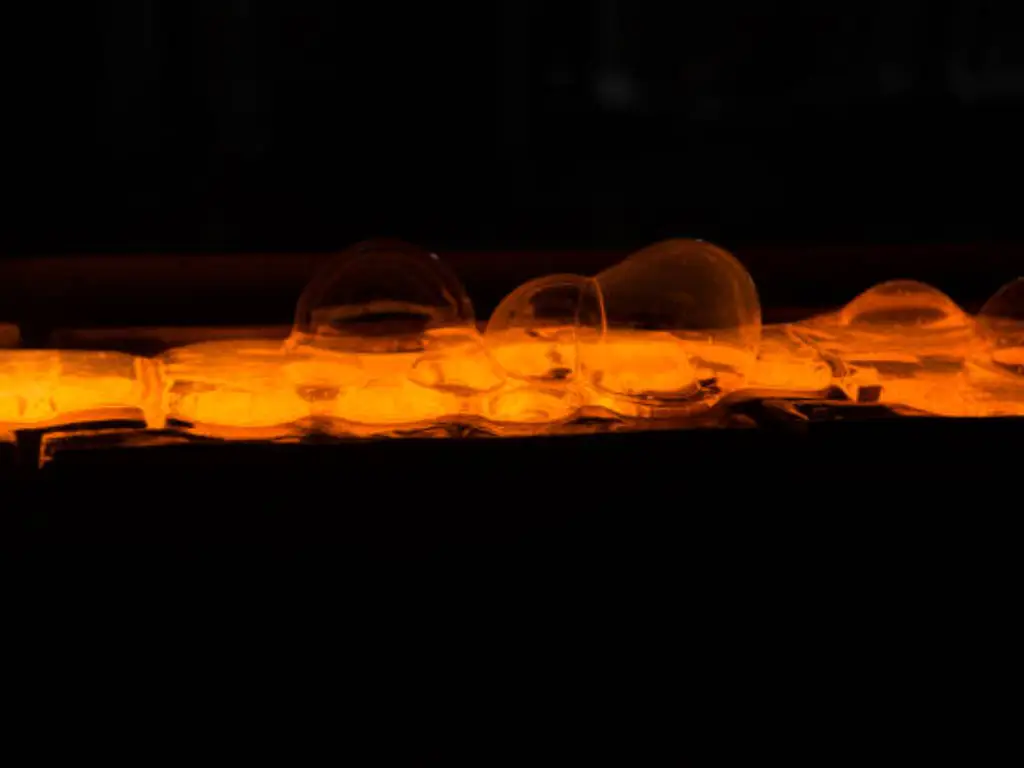
溶融した滴から特徴的な形状へ:成形技術
輝く蜂蜜のような粘性のある液体から、結晶状で鋭いエッジを持つ建築的な容器へと変化する過程は、熱工学および機械工学の驚異です。溶融ガラスはフィーダーのオリフィスから押し出され、高速の機械式剪断機によって切断されます。最先端の施設では、これらの剪断機は高度なサーボモーターによって駆動され、赤く輝く「ゴブ」(ガラスの滴)一つひとつが、±0.5~1グラムという驚異的な重量公差を満たすことを保証している。ここから、ゴブは成形機へと送り込まれ、そこで2つのまったく異なる運命が待ち受けている。.
繊細なデザインのためのブロー・アンド・ブロー法
首が細く、壁が薄い背の高いスリムなデザインの製品を作るには、「ブロー・アンド・ブロー(B&B)」法が不可欠です。ガラス塊はブランク金型(パリソン金型)に落下し、そこで圧縮空気が下向きに吹き付けられ、繊細な首の仕上げが形成されます。その後、底部から2回目の空気が吹き込まれ、ガラスが上方に膨張して中空のパリソンが形成されます。ロボットアームがこの赤く光るパリソンを瞬時に反転させ、最終ブロー金型へと移します。そこで高圧の空気が、冷却された金属の壁面に向かってガラスを外側に押し広げ、最終的な形状を形成します。これは、空圧技術による迅速かつ繊細な「バレエ」のような一連の動作であり、複雑で軽量なデザインにおいて均一な肉厚を保証するものです。.
重厚な底を備えた高級製品のプレス・アンド・ブロー成形法
50mlのニッチなサロン用フレグランスのボトルが、なぜ200グラムというかなりの重さがあり、手のひらに載せたときに紛れもない高級感あふれる重みを感じさせるのかを理解したいのであれば、「プレス・アンド・ブロー(P&B)」という製法を知っておく必要があります。この製法では、最初の工程で空気に頼るのではなく、堅固な金属製のプランジャーが、ブランク金型内のゴブ(未成形ガラス)に勢いよく押し込まれるのです。.
この物理的なプレス加工により、エンジニアは「ガラスの分布」を神のような精度で制御することができます。プランジャーは意図的に大量のガラスを金型の底部に留めるように圧力をかけ、現代の高級感を象徴する特徴的な「重厚な底」や「火磨き仕上げの底」を作り出します。パリソンが最終ブロー金型に移されると、上部のみが膨張します。.
| 寸法 | ブロー・アンド・ブロー(B&B) | プレス・アンド・ブロー(P&B) |
|---|---|---|
| 成形メカニズム | 両ステージの空気圧 | 金属製のプランジャーに続いて空気圧がかかる |
| 最適なボトルタイプ | 背が高く、首が細い(d30mm)、壁が薄い | 口が広く、重厚で高級感のある台座、短くてずんぐりした形状 |
| ガラスの流通 | 全体を通して非常に均一です | 極めて高いコントロール性。ボトムに大量のウェイトを配置可能 |
| 金型の複雑さ | 標準 | 高い(プランジャーのメンテナンスが頻繁に必要) |
目に見えない命の守り手:焼鈍と耐熱衝撃性
約600°Cの金型から取り出されたばかりの香水瓶は、一見完璧に見える。しかし、実際には時限爆弾のようなものだ。比較的低温の金属金型と急速に接触することで、内部に激しい熱応力が生じる。外側の表面は、溶融状態の芯部よりも速く冷却され、収縮します。この状態を放置すると、高速ライン上で室温の香料をボトルに充填するという単純な作業を行うだけで、ボトルは激しく破裂し、粉々になってしまいます。.
そこで登場するのが「レール」です。これは、ガラス分子に深い構造的な「マッサージ」を施す、巨大で連続的なアニールトンネルです。ボトルはこのトンネル内を搬送され、まず正確なアニール温度まで再加熱されます。中心部の温度は、520°Cから560°Cの範囲に厳密に保たれます。30分から60分という極めて重要な時間、ガラスはこの熱の中に「浸され」、無秩序で緊張状態にあった分子結合が緩み、均一に再配列されるのです。.
その後、室温に達するまで、1分あたり2°Cから5°Cという極めて緩やかな速度で、慎重に温度を下げていきます。業界の一般的な基準では、燃料を節約するためにこの工程を40分で急いで済ませることもありますが、優れた手順では、この工程を1.5時間から2時間にまで延長します。その結果、構造的に完璧な容器が完成し、巨大な熱衝撃(-20°C~80°Cの温度差)や、国際物流における過酷な機械的圧力にも耐えることができるようになります。.
表面装飾:視覚的・触覚的な錯覚の創出
素のガラス瓶は、単なるキャンバスに過ぎません。それを小売価格$200で取引されるような、人々が欲しがる製品へと変えるためには、二次的な装飾を施す必要があります。この段階こそが、各ブランドが差別化を図る場であり、減法工学と加法工学の両方を駆使して、視覚的・触覚的な錯覚を巧みに演出するのです。.
減法加工技術:酸エッチングと研磨
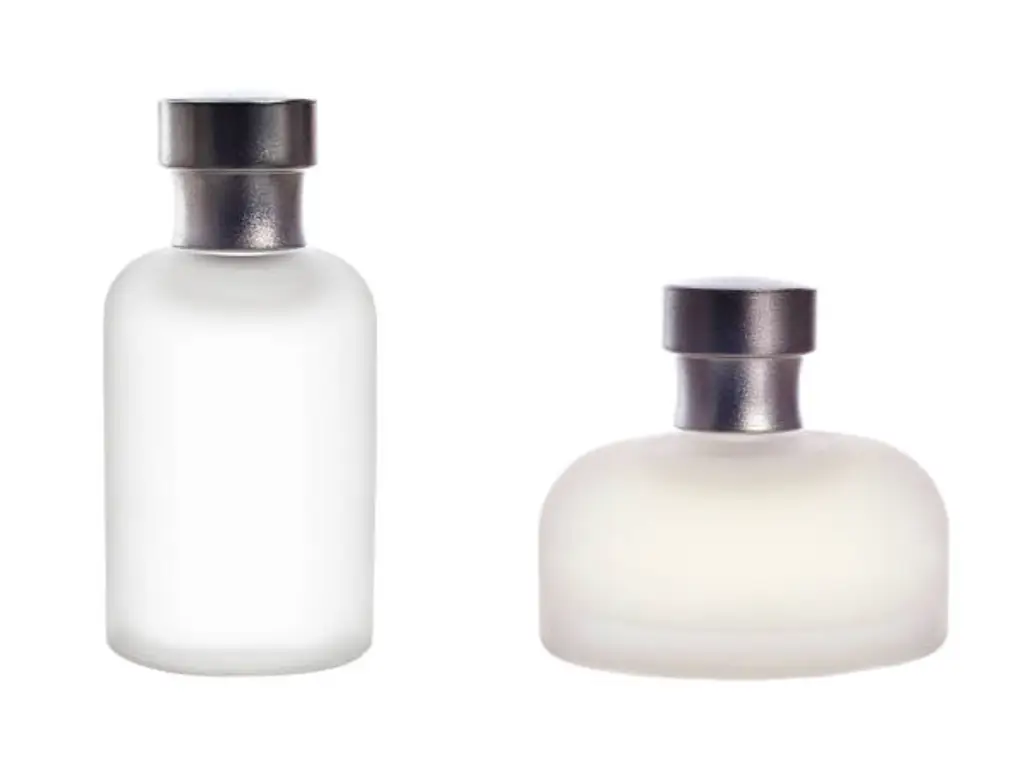
真に高級感のあるつや消し効果を実現するため、業界では、粗く紙やすりのような質感になり、汚れがたまりやすい安価な機械式サンドブラストは避けられています。その代わりに、高級ブランドでは「酸エッチング」が求められています。ガラスを、厳密に管理されたフッ化水素酸混合液の槽に浸漬します。この化学物質はシリカと激しく反応し、表面に微細な穴を開けることで、永久的で信じられないほど滑らか、絹のようなマットな仕上がりを実現します。光を美しく拡散させ、傷にも非常に強いのが特徴です。.
付加コーティング:スクリーン印刷、ホットスタンピング、メタライゼーション
ガラスに色やブランドロゴを施すには、化学的な課題が数多く伴います。ガラスは非多孔質で親水性であるため、付着が非常に難しいことで知られています。.
- カラーコーティング(アルコールテスト): 香水は主にアルコールでできており、これは究極の溶剤です。一般的な水性塗料は、ボトルに香水の滴が1滴でも垂れれば、文字通り溶けて剥がれてしまいます。高品質な製品には、イソシアネート系硬化剤を混合した特殊な「耐アルコール性水性ポリウレタンエマルジョン」が使用され、多くの場合、その上に透明な保護コーティングが施されています。ボトルは、500回の激しいアルコールによる摩擦に耐え、クロスカット付着性試験でe4B評価を達成して初めて、品質管理(QC)を通過する。.
- 高温スクリーン印刷: 安価な自然乾燥型インクの代わりに、真に高級なパッケージにはセラミック系インクが使用されています。印刷後、ボトルは500°C~600°Cの焼成炉に通されます。インクは文字通り溶けてガラス表面に融合し、決して剥がれることのない仕上がりとなります。.
- 真空メタライゼーションおよびホットスタンピング: まばゆいばかりの光沢を放つメタリック仕上げ(ゴールド、ローズゴールド、ガンメタル)を実現するため、ボトルを真空チャンバーに入れ、気化した金属原子が表面に付着するようにします。ホットスタンピングでは、熱と圧力を利用してメタリック箔を転写し、精密なロゴを施します。.
“「カスタム装飾に潜む数学的原理は、連鎖的な歩留まり率です。ボトルに酸エッチング(歩留まり率95%)、グラデーションコーティング(歩留まり率90%)、ホットスタンピング(歩留まり率90%)が必要な場合、最終的な累積歩留まり率は76%まで低下します。この指数関数的なロスが、装飾が凝ったカスタムボトルの単価がこれほどまでに法外になる理由なのです。」”
香水ブランドの墓場:寸法公差と漏れ防止
たとえ世界で最も美しいボトルを持っていても、液漏れが起きてしまえば、そのブランドは終わりです。B2Bのフレグランス起業家向けフォーラムを覗いてみれば、輸送中に数千ドル相当の製品が失われたり、パッケージが台無しになったり、顧客が激怒したりといった、恐ろしい体験談が溢れています。その原因は、ほとんどの場合、ボトル首部の微細な設計上の欠陥にあります。.
ネックの仕上げとFEA規格の習得
世界のフレグランス業界では、厳格なサイズ規定が設けられており、最も一般的なものは FEA 15規格 (標準的なクリンプポンプ用に設計されたネック径15mmを指す)。肉眼では確認できないが、クリンプポンプのシール性能は極めて高い精度に依存している。外径、内径、およびガラスカラールの正確なロック高さは、極めて厳しい公差の範囲内に維持されなければならない。 ±0.2mm.
ブロー・アンド・ブロー成形工程で少しでも誤差が生じ、首部がわずかに楕円形になってしまったり(楕円度不良)、金型の2つの半身から目立つ縦方向の継ぎ目が残ったりすると、大惨事となります。金属圧着機がポンプカラーを押し下げた際、ガラスに対して完全な360度のシールが形成されなくなるからです。航空輸送中、高度30,000フィートで機内圧が低下すると、高価な香りは不完全なシールを通り抜け、段ボール箱の中に蒸発してしまいます。そのため、組立ラインでの厳格な真空リークテストは絶対に欠かせないのです。.
ガラスの分布と構造的完全性
品質管理はマクロ構造にまで及びます。壁厚測定や偏心検査により、ガラスが不均一に堆積していないことを確認します。壁の一部が紙のように薄いボトルは、目視検査では見逃されてしまうかもしれませんが、自動充填機の空圧クランプで圧迫された瞬間に破裂し、生産ライン全体が停止してしまいます。さらに、輸送中に商品が破損してしまえば、こうした精密な工程もすべて無意味になってしまいます。国際輸送において、標準的な3層段ボールはまったく頼りになりません。一流のサプライヤーは、5層の二重段ボール製輸出用カートンの中に、特注成形されたEPE(発泡ポリエチレン)製のパールコットントレイを内包した内部梱包を義務付けており、ガラス同士が接触しないようにするとともに、極端な衝撃を吸収することで、ガラスを確実に保護しています。.
バイヤーのジレンマ:特注の金型 vs. 既製のボトル
これまでに、物理学、化学、そして工学の側面について検討してきました。さて、次はサプライチェーン管理という、冷徹で厳しい資本主義の現実と向き合わなければなりません。香水の創業者なら誰もが、重大な岐路に立たされます。それは、「完全にオーダーメイドの独自ボトル形状に多額の投資を行うか、それとも既存のインフラを活用するか」という選択です。
特注金型の真のコスト
特注金型の設計は、エゴに駆られた取り組みであり、すぐにキャッシュフローを圧迫してしまいます。現実には、工業用グレードの多キャビティ鋼製金型の製造は、高度に専門化された金属加工技術が求められるものです。支払うのは単に金属の代金だけではなく、あなたの特定の生産ロットのためだけに、工場が巨大な生産ラインを切り替えるために要する膨大なダウンタイムのコストも含まれているのです。.
| 金型製作段階 | 予定スケジュール | 推定費用/コミットメント |
|---|---|---|
| 3Dレンダリングとアクリル製試作品 | 1~2週間 | $100 – $300(設計検証) |
| 試作金型(単キャビティ金属製) | 3~4週間 | $500 – $1,000(ガラスの流動性・重量の試験用) |
| 生産用金型(多キャビティ) | 4~6週間 | $1,500 – $3,000以上 |
| 工場生産の確約(最小注文数量:MOQ) | 厳格に実施される | 最低30,000~50,000+ユニット |
スタートアップ資金が限られている場合、特注の金型を無理に作ると、香水を1滴も販売する前に、何万ドルもの資金を空のガラス瓶の在庫に縛り付けてしまうことになります。.
「フランケンシュタイン」戦略:株式パッケージの価値向上
最も洗練されたインディーズブランドや機敏な調達マネージャーたちは、異なる戦略を採用しています。彼らは「ストックボトル」を活用しています。これは、工場がすでに所有している、徹底的にテスト済みで金型費が不要な既存のデザインのことです。「フランケンシュタイン」戦略を採用すれば、標準的な底の厚い長方形のストックボトルを選び、金型費用で節約できた分を、斬新なグラデーションスプレーや酸エッチングによるマット仕上げ、そして重厚感あふれる特注のザマック(亜鉛合金)製オーバーキャップといった、豪華な表面装飾に投資することができるのです。.
消費者は、キャップの手に伝わる重みやコーティングの美しい輝きを実感しますが、その下にあるガラスが汎用金型で作られたものであることなど、全く気づきません。この戦略により、最大限の機動性と最小限のリスクを実現できます。.
アジャイル製造ソリューション
まさにこの市場のギャップこそが、次のような業界の有力企業たちが ダクシン・グラス Xを超える数の武器を保有し続ける 2,000点以上の、すぐに生産可能なストックデザイン. エンジニアリング上のボトルネックを回避することで、ブランドは驚くほど低いコストで製品を市場に投入することが可能になります。 最小注文数量(MOQ)はわずか1,000個です, 、世界中への迅速な発送(7~10日)を実現しています(海上輸送の場合、北米および欧州の沿岸には30~35日で到着します)。さらに、急速に規模を拡大し、将来的には独占販売を希望するブランドに対して、Daxinは先見性のあるパートナーポリシーを採用しています。カスタムデザインの累計注文数が10万個に達すると、初期の金型費用が全額返金されるため、スタートアップ段階に負担をかけるのではなく、成長を効果的に後押しすることになります。.
法外な金型費用のせいで、香水の発売計画が停滞してしまうような事態を、もう許してはいけません。. Daxinの2,000点以上の在庫カタログをご覧になるか、今すぐ無料の3Dカスタム試作品をご依頼ください
お客様のビジョンを現実のものにするために。.
 English
 Spanish
 French
 German
 Arabic
 Italian
 Dutch
 Portuguese
 Russian
 Korean
 Japanese