
ガラス瓶へのスクリーン印刷は、ラベルが剥がせない香水、化粧品、キャンドルのパッケージのほとんどに用いられている手法です。ステンシル、メッシュスクリーン、スキージを使って、インクをガラスに直接押し付けます。そして、そのロゴが棚の上で1年間持ちこたえるのか、それとも最初のアルコール飲料が触れただけで剥がれてしまうのかを決める「何か」があります。その「何か」こそが、スクリーン印刷について書く人のほとんどが説明しない部分、つまりインク、硬化処理、そしてサプライチェーンのどの段階で実際に印刷が行われているかという点なのです。.
このガイドでは、プロセスの仕組みから、発注契約を締結する前にサプライヤーに提示を求めるべき数値に至るまで、その全過程を詳しく解説します。.
ガラス瓶へのスクリーン印刷とは何か、その仕組みは?
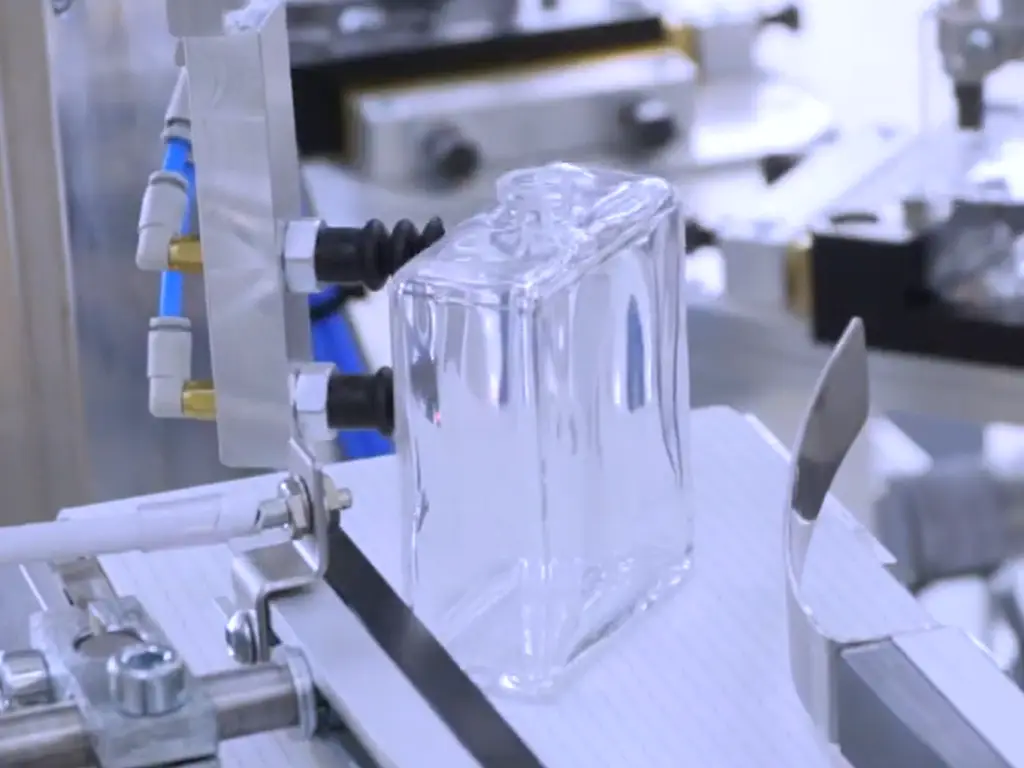
ガラス瓶へのスクリーン印刷は、他のスクリーン印刷と同様に機能しますが、1つだけ異なる点があります。それは、スクリーンを平らに押し付けるのではなく、瓶を回転させるという点です。インクは、光に反応する乳剤が塗布され、露光されてステンシルが形成された細かいメッシュを通して押し出されます。デザインの開いている部分からはインクが通り抜け、それ以外の部分はインクを遮断します。スキージーがメッシュの上を拭き取るように動かし、回転する瓶の表面にインクを押し付けます。その結果、鮮明で不透明な画像が形成されます。 on 紙を貼り付けたものではなく、ガラスそのものに。.
このプロセスは、以下の4つのステップで実行されます:
- スクリーン製作。. メッシュにコーティングを施し、その上にデザインを露光させ、露光されていない感光層を洗い流すことで、開口部のあるステンシルが出来上がります。.
- セットアップ。. ボトルは回転式治具にセットされ、スクリーンの真下に配置されます。.
- 印刷。. スクイージーがメッシュの上をインクを引きながら、その下でボトルが回転し、曲面に沿って画像を転写します。.
- 硬化。. インクは、ガラスに定着するように乾燥、焼成、または焼かれられます。この工程こそが、他のどの工程よりも、プリントの耐久性を左右するのです。.
まず、2つの点をあらかじめ知っておく価値があります。第一に、, 1色につき1枚のスクリーンが必要. 2色のロゴの場合、2枚のスクリーンと2回の印刷工程が必要となるため、多色印刷は1個あたりのコストが高くなります。第二に、ガラス瓶への印刷が機械による作業となるのは、その円筒形が理由です。平版印刷機では曲面を保持できないため、ロータリースクリーン印刷機では、固定または可動式のスキージの下で瓶を回転させます。円筒形の瓶へのシンプルなロゴの印刷は日常的な作業ですが、曲面のある形状への複雑な多色デザインを印刷する場合、本格的な設備が必要になってきます。.
これにより、検索時にしばしば生じる誤解も解消されます。ガラス瓶へのスクリーン印刷は、Tシャツや回路基板へのシルクスクリーン印刷とは全く関係がありません。同じ技術の系譜に属してはいますが、使用するインクも化学的性質も全く異なります。ガラス瓶へのスクリーン印刷は、工業用装飾の分野に属しています。.
スクリーン印刷用インクと硬化:耐久性を左右する要因とは?
このテーマに関するあらゆる記事に潜む矛盾は、次の通りです。ある印刷業者は、スクリーン印刷は「永久的」だと主張します。別の業者は、自社のインクを1時間焼付処理すると説明します。さらに別の業者は、ボトルを600°Cで焼成します。これら3つはすべて、異なるインクの種類について説明しているものであり、印刷が製品に耐えられるかどうかは、技法そのものではなく、どの種類のインクを選ぶかによって決まるのです。.
自然乾燥型および熱可塑性インク:主力となる選択肢
ガラス瓶へのスクリーン印刷で最も一般的に使用されるインクは、 熱硬化型(溶剤系)インクで、焼成によって硬化するもの. 。プリント加工されたボトルは、硬化炉を通過します。実際のガラス製造現場では、通常、中程度の温度で約1時間加熱され、これにより溶剤が揮発し、樹脂が架橋反応を起こして強靭な膜を形成します。これは業界で広く普及している主力技術であり、密着性・発色性に優れ、コストも手頃で、流通過程でボトルが受ける取り扱い、湿気、温度変化にも耐えることができます。.
自然乾燥型インク は「ショートカット方式」と呼ばれるもので、室温で溶剤が蒸発するにつれて硬化します。製造が迅速で、短期間の使用や装飾用の製品には適していますが、形成されるフィルムは柔らかく、透過性が高くなります。ボトルの内容物が腐食性が高い場合、これは深刻な問題となります。なぜなら、内部の液体が最終的に外側のフィルムを侵食してしまうからです。.
⭐ 化粧品、香水、食品用のボトルを指定する場合、熱可塑性樹脂の焼成加工が標準的な選択肢となります。自然乾燥は例外であり、一般的な方法ではありません。.
セラミックインクとUVインク:例外
その両極端に位置するのが、他の2つの家族です。.
セラミック(高火度)インク 印刷された後、約500~600°Cで焼成され、顔料がガラス表面そのものに溶け込むようにします。これはガラス装飾の中で最も耐久性の高い手法です。ワインやスピリッツのボトル、高級酒類のラインナップにおいて定番の選択肢であり、インターネット上で目にする「永久的」という謳い文句の根拠となっています。その代償として、高温であるため実用的な色や効果に制限があり、焼成は通常、ガラス製造工程の一部として行われるため、実施できる場所が限定されます。.
UV硬化型インク 紫外線照射で数秒で硬化します。乾燥が早く、細かいディテールもきれいに再現できます。しかし、この種のインクは、焼付け式の熱可塑性インクに比べて耐溶剤性が劣ります。アルコールベースのフレグランスを入れるボトルには、第一候補とは言い難いでしょう。.
アルコール耐性と付着性:重要な数値
香水や化粧品のボトルにおいて、耐久性は単なるスローガンではありません。実際に検証可能なものです。サプライヤーとの話し合いでは、主に以下の2つの数値が焦点となります:
- アルコールワイプによる試験。. 香水瓶は、充填時や陳列棚に置かれている間、また顧客によってアルコールで拭かれることがありますが、瓶の装飾はそのような扱いにも耐えうるものでなければなりません。フレグランスグレードの製造において、作業上の基準となるのは 500回拭き取りアルコール耐性試験 装飾が施された表面において。この基準を満たす油性コーティングであれば、香水瓶の寿命が尽きるまでその模様が消えることはありません。.
- クロスハッチテープ試験による接着性。. サプライヤーは、インクや塗料がガラスにどの程度密着するかを、次のように標準化された「クロスカットテープ引き剥がし法」を用いて試験しています。 ASTM D3359. フィルムに格子模様を切り込み、テープを剥がした後、残ったフィルムを0B~5Bの範囲で評価する。評価は ほとんどの塗装仕様書では、4B以上が合格基準とされています。 (KTA-Tator、「ASTM D3359に基づくテープ試験による接着力の測定」“). それが、あらゆる装飾品サプライヤーに求められる基準です。.
コンプライアンスの側面もあります。欧州の規制では、塗料中のVOC(揮発性有機化合物)含有量に上限が設けられており(EU指令2004/42/EC)、溶剤系インクでは1リットルあたり数百グラムにも達するのに対し、水性インクはそれをはるかに下回っています。EUや米国向けの香料パッケージにおいては、水性インクが規制遵守の観点から安全な選択肢となります。香料用ポリウレタン樹脂を配合すれば、水性インクでも同じ500回ワイプアルコール試験に合格しますが、その代わりに透明なトップコートを1層追加する必要があります。.
| インクファミリー | 硬化 | アルコール耐性 | 接着性(ASTM D3359) | 費用 | 最適 |
|---|---|---|---|---|---|
| 自然乾燥 | 室温 | 弱い — 柔らかいフィルム | 変動する。多くの場合、4Bを下回る | 最低 | 小ロットの装飾品 |
| 熱可塑性(焼き上げ) | オーブンで約1時間焼く | 強力 — 500回拭き取りテストに合格 | 4B以上 | 低~中程度 | 一般的なフレグランス・化粧品用ボトル |
| 陶器(高火度) | 約500~600°Cで焼成 | 素晴らしい――ガラスと一体化する | 素晴らしい | 中程度~高 | ワイン、スピリッツ、長期保存可能な高級パッケージ |
| UV硬化 | 紫外線照射時間(秒) | 焼成した熱可塑性樹脂よりも強度が低い | 滑らかな表面での使用に適しています | 中程度 | 短納期の精密な細部加工 |
スクリーン印刷 vs. ラベル、ホットスタンピング、UV印刷:どの方法がボトルに適しているか?
ボトルにロゴを入れる方法はスクリーン印刷だけではありませんし、必ずしもそれが最適な方法とは限りません。ここでは率直な比較をご紹介します。なぜなら、不適切な方法を選んでしまうと、最初の生産ロットが終わってからそのコストに気づくことになるからです。.
| 方法 | 耐久性 | 色のバリエーション | 小ロットのコスト | 大量生産コスト | 知覚品質 | ボトルの形状による制約 | リードタイム |
|---|---|---|---|---|---|---|---|
| スクリーン印刷 | 高温(オーブン焼き)から中程度(自然乾燥)まで | 無地、パントン色に合わせ;写真のような細部表現なし | 中程度:画面設定のコスト | 大量購入時の1個あたりの最安値 | ハイ:触覚的、一体化 | 回転対称(主に円筒形/テーパー形)の形状が必要 | 生産期間を含めて2~4週間 |
| 粘着ラベル | 低~中程度;剥がれやすく、気泡が生じることがある | フルカラー、写真画質 | 最低: 金型不要 | 中程度 | 下段:目に見えるように塗布されている | ほとんどない | 最速 |
| ホットスタンピング(箔押し) | 高い | メタリック、ゴールド/シルバー | 高:金型が必要 | 大量購入で1個あたりの単価が安くなる | 最高: 高級感のある仕上がり | ほぼ平らなパネルが一番扱いやすい | 中程度 |
| UVデジタル印刷 | 中程度;耐溶剤性は比較的低い | フルカラー、グラデーション、精細なディテール | 低: 画面なし | スクリーンよりも1個あたりの価格が安い | 中程度 | 曲面上の作品 | 速い |
一見の価値がある模様: スクリーン印刷は、パントン色に忠実な単色印刷において大量生産に適していますが、柔軟性ではラベル印刷に、写真の細部の再現性ではUV印刷に劣ります。. 市場ごとに変更する規制文や、数百本規模の試作には、依然としてラベルが最適な選択肢です。少部数のフルカラー印刷には、UVデジタル印刷が最適です。ホットスタンピングは、ブランドイメージの面では他のどの手法よりも優れており、そのため高級フレグランスブランドでは、ホットスタンピングをスクリーン印刷に置き換えるのではなく、両方を組み合わせて使用することがよくあります。.
ほとんどのブログの比較表で触れられていない点が2つあります。まず、, ガラスに映る色は、画面に表示される色とは異なります. ガラスはバックライトの光ではなく反射光で光るため、反射光の下で見たパントーン見本帳だけが信頼できる基準となります。生産前に実物のサンプルを入手することを求め、確認してください。第二に、高級香水のトレンドは 複合装飾: ロゴにはスクリーン印刷、本体にはマット仕上げやグラデーションのスプレー塗装、アクセントにはホットスタンピングやゴールドのトレース加工――これらすべてが1本のボトルに施されています。これが、モダンでラグジュアリーな商品棚に並ぶパッケージの真髄であり、スクリーン印刷こそが、こうしたパッケージングの基盤となっているのです。.
組み合わせ装飾こそが、ラグジュアリーの基準です。. スクリーン印刷でロゴを施し、スプレーコーティングでマット仕上げやグラデーションのボディを作り、ホットスタンピングやゴールドのトレースでアクセントを加える――1本のボトルに対し、1つの施設内で複数の装飾工程が行われます。.
スクリーン印刷のサプライヤーの選び方:地元の業者 vs. 工場との連携
スクリーン印刷が最適な手法だとわかったら、そこで本当の疑問が浮かび上がります: ボトルの印刷はどこの会社が担当しているのですか? この答えによって、1本あたりのコストは、単一の見積もりからは想像もつかないほど大きく変わります。というのも、4つのまったく異なる販路から提示される見積もり金額が、それぞれ大きく異なるからです。.
4つのチャンネルの比較
チャンネル1:自分で印刷してください。. ボトル用の手動スクリーン印刷装置は存在し、愛好家たちはサンプル作成や小ロット生産にそれらを利用しています。手動の装置では、曲面での多色見当合わせは実に難しく、また空気乾燥型のインクでは耐久性に限りがあります。このチャンネルは、学習や試作を目的としており、量産を目的としたものではありません。.
チャンネル2:地元の小規模な内装店。. ボトルを購入し、それを店舗に送ると、そこで印刷して返送してくれます。検索結果で表示されるのは、この流通経路を利用する、最低料金が数百ドル台前半の米国を拠点とする印刷業者です。ある老舗の店舗からは、 1注文につき$275以上 ボトルへの印刷については、標準外のインク色1色につき$50が加算されます(ノーマン・プリンタリー). 強み:最小発注数量(MOQ)なし、納期が早い、英語でのやり取りが可能。制限:ほとんどの業者は円筒形または側面が平らなボトルしか受け付けておらず、, 楕円形や曲線的な形状が展開されている, 、また、すりガラスは、印刷ミスがあると危険だからです 完全に消去して再印刷することはできません, 、そのため、追加の容器の予算を確保しておく必要があります。この店舗の経営構造は人件費が大きな割合を占めるため、単価は横ばいのままです。.
チャンネル3:元々のガラス工場であり、印刷は自社で行っています。. ボトルは、成形、印刷、キャップ締め、梱包まで、すべて同一の生産ラインで行われます。これにより、コスト構造は全く異なります。装飾工程がガラス製造ラインと一体となっているため、生産量が増えるにつれて単価は低下します。また、印刷能力は工場の設備の一部として組み込まれています。一般的な装飾ガラス工場では、自動化されたスクリーン印刷機と、その背後に配置された一連の半自動機械が使用されています。このチャネルの最小発注数量(MOQ)の仕組みは段階的に設定されており、おおむね 既製デザインの場合は1,000個、シルクスクリーン印刷などのカスタム装飾の場合は5,000個、新しい金型が必要な場合は10,000個となります。. リードタイムは長くなります。生産に30~35日かかり、さらに海上輸送の日数も加わります。ただし、ボトル、印刷物、キャップは1つの注文としてまとめて届きます。.
チャンネル4:マーケットプレイスのアセンブラー(アリババ式)。. 販売業者は、印刷済みボトルを、最低注文数量(MOQ)が約500個で、見出し価格が安いものとして掲載しています。リスクは価格ではなく、検証にあります。ほとんどの出品情報には数量と価格は記載されていますが、硬化方法、接着試験、アルコール拭き取り試験の数値などは記載されていません。つまり、他社製品と比較することができないのです。マーケットプレイスでの調達が可能になるのは、必要な仕様をすでに正確に把握しており、サンプルによる検証ができる場合に限られます。.
サプライヤーに遵守を求めるためのパフォーマンスチェックリスト
どのチャネルを選んだとしても、フレグランスグレードの仕事をこなせるサプライヤーとそうでないサプライヤーを見分けるのは、次の5つの質問です:
- どのインクで、どのような硬化方法ですか? アルコール系素材の場合は、熱可塑性樹脂をオーブンで焼く方法(オーブンで約1時間程度)が、自然乾燥よりも優れています。もし「自然乾燥」という答えが返ってきたら、その理由を尋ねてみてください。.
- 500回拭き取りのアルコールテストに合格できるでしょうか? 香水や化粧品の成分に関しては、これが基準となります。試験方法が明記されていない「永続的」という表示は、仕様ではなく、単なるマーケティング用語に過ぎません。.
- 接着等級はどの程度ですか? クロスハッチの結果を尋ねてください。. ASTM D3359に基づき、4B以上 これがパスバーです。.
- 色の承認はどのように行われるのですか? 画面上の校正刷りではなく、パントーン見本帳と照らし合わせた実物の見本を必ず確認してください。.
- 不合格品はどうなるのですか? 検査方針について確認してください。正当性を説明できる生産基準とは、 10%の抜き取り検査を行い、不良率が2%を超えた場合は全数検査を実施し、納品合格率は98%以上とする。. 不合格品の取り扱い方針を明確に示せないサプライヤーは、貴社のリスクに見合った価格設定を行うことができません。.
| チャンネル | 最小発注数量(MOQ) | 単価 | リードタイム | 耐アルコール性の検証 | こんな方にぴったり |
|---|---|---|---|---|---|
| DIY/取扱説明書 | なし — 単品 | 1個あたりの労力が大きい | 日 | いいえ — 自然乾燥型インク | プロトタイピング、学習 |
| 地元のインテリアショップ | 低(約$275分の充電) | 平坦で、人手がかかる | 1~2週間 | しばしば明言されない | 少量生産、短納期、円筒形 |
| 原ガラス工場(自社印刷) | 1,000個(既製品)/5,000個(カスタム装飾)/10,000個(新規金型) | 体積とともに減少する | 30~35日間の製造期間+輸送期間 | テスト可能 — 500回拭き取りベンチマーク | 大規模なフレグランス・化粧品ブランド |
| マーケットプレイス・アセンブラー | 約500台 | 表面上の価格が安い | 変数 | 記録がほとんど残されていない | 価格を最優先とした調達とサンプル確認 |
各選択肢の弱点
- DIYの失敗例 2色必要になったときや、完全に円筒形ではないボトルが必要なとき。.
- 地元のお店が倒産する 形状(楕円形は減少)、容量(1個あたりの価格は横ばい)、および耐アルコール性(性能仕様が公表されることはほとんどない)の観点から。.
- 工場間の連携が機能しなくなる 500個未満の単発のプロモーション生産で、再注文の見込みがない場合、金型費用や待ち時間を考慮すると割に合いません。また、ロットごとに新しいデザインが必要なボトルの場合も同様で、その場合はスクリーン印刷用の金型費用が繰り返し発生することになります。.
- マーケットプレイスのアセンブラーが故障する まさに品質が最も見極めにくい場面です。硬化に関する仕様も試験データもなく、サプライヤー間の比較も不可能です。.
このセクション全体を要約する数字:500。. 500回拭き取りの耐アルコール性試験こそが、香水グレードの装飾品とそれ以外の製品を明確に区別する唯一の指標です。この試験について尋ねてみて、サプライヤーの回答を見れば、自分が実際にどのレベルの業者と取引しているのかがわかるでしょう。.
香水グレードの装飾の基準
500 アルコールワイプによる試験香水グレードの装飾品とそれ以外のものを区別する唯一のテストです。すべてのサプライヤーにこれを求めてください。.
自社内で印刷を行うガラスメーカーとの提携
生産量が工場での一貫生産を正当化する規模である場合、実際の業務関係はどのような形になるのでしょうか?自社内での印刷とは、装飾がボトル本体と同じ注文の一部となることを意味します。1つの発注書(PO)で、ガラス、スクリーン印刷、キャップまたはポンプ、そして輸出用梱包がすべてカバーされます。この単一の発注書構造こそが重要な点であり、責任がベンダー間で転嫁されることはありません。印刷の不具合はガラス工場の問題であり、その解決はボトルを製造した担当者との間で直接行われ、ボトル販売業者、印刷業者、フォワーダーの間でメールのやり取りを繰り返すようなことは起こりません。.
一般的な流れは以下の通りです:
- デザイン。. サプライヤーの設計チームが、お客様のアイデアを量産可能な図面へと仕上げます。このモデルでは、コンセプトデザインと3Dプリントによるサンプルが無料で提供され、草案は約3営業日で完成します。.
- サンプリング. 実物サンプルにより、数量の確定前に色、配置、接着性を確認することができます。コンセプトからサンプル完成まで、約15~20日かかります。.
- 制作。. 標準的な生産期間は30~35日間で、製造中は進捗報告が行われます。.
- 配送。. ボトルは、破損しやすい製品用に設計された輸出用梱包で出荷されます。具体的には、5層構造の段ボール製輸出用カートン内に、衝撃吸収性の内トレイがあり、そのトレイには各ボトル用の個別の収納スペースが設けられています。.
このチャネルを利用すべきではないケースについて、率直に一つ注意点を挙げておきます。1回限りの注文で、再注文の予定がなく、必要本数が約500本未満の場合、あるいはロットごとにラベルのデザインを変更する場合は、工場との連携にかかるコストが得られる利益を上回ってしまいます。スクリーン印刷用の金型や生産スケジュールは、繰り返し生産される大量注文を前提に設計されています。また、生産量は見込めるものの、コンセプトがまだ実証されていない場合は、業界で実際に採用されている賢明なアプローチを取ることをお勧めします。つまり、既製のボトルに軽微なカスタマイズ(出荷準備の整ったデザインへのスクリーン印刷やラベル貼り)を施して市場での反応を確かめ、製品が店頭の定位置を確保できるようになってから、カスタム装飾や専用金型への移行を進めるのです。.
スクリーン印刷の失敗:何が問題なのか、そしてそれを防ぐ方法
ガラス瓶へのスクリーン印刷では、予測可能な形で不具合が生じることがあります。それらを把握しておけば、ただ期待するだけの購入者から、しっかりと確認する購入者へと変わることができます。.
失敗その1:取り返しのつかない誤植。. つや消しガラス製のボトルは、印刷ミスがあった場合、拭き取って再印刷することはできません。インクがつや消し表面に染み込んでしまうため、そのボトルは廃棄処分となります。印刷業者はこのことを承知しており、そのリスクを考慮して余分なボトル分を見積もるべきです。仕様書に「つや消し」という記載があるにもかかわらず、見積書に余分なボトル分が含まれていない場合は、その理由を尋ねてください。.
不具合 2:多色見当ずれ。. 色が増えるごとに、印刷版が1枚増え、印刷工程も1回増えます。また、工程間の位置合わせ(「見当合わせ」)の精度は、ボトルを保持する機械の性能に左右されます。手動や半自動のセットアップでは位置ずれが生じますが、自動ロータリー機では、ボトルが同じ治具に固定されたまま移動するため、位置合わせが維持されます。ロゴに2色以上使用される場合、見当合わせの問題は、機械の性能の問題となります。.
失敗例 3:コンテンツが印刷物を批判している。. これは香水業界における典型的な失敗例です。アルコールベースの香料が、それに対応していない装飾に接触してしまうのです。自然乾燥型インクや一般的なUVインクは、アルコールにさらされると軟化し、数週間以内にロゴが色あせたり、膨れ上がったり、剥がれたりしてしまいます。解決策は上流工程にあります。つまり、このガイドの最初のセクションで取り上げているインクと硬化テーブルの選択です。事後の修復では不十分です。.
荷物の状況を確認する方法: ASTM D3359に準拠したクロスハッチテープ試験には、ナイフ、テープ1枚、そして10分間が必要です。自社ロットのサンプルを使って試験を行うことができます。色ずれは最も一般的な「目に見えない欠陥」であるため、完成したボトルと承認済みの実物サンプルを同じ照明の下で比較してください。また、契約の一部としてサプライヤーの検査方針を確認してください。生産の基準は10%の抜き取り検査であり、欠陥率が2%を超えた場合は全数検査を行い、納品合格率は98%以上とされています。これらは、サプライヤーに対して書面で遵守を求めることができる数値です。.
生産開始前に確認すべき3つの事項
(1) すりガラス — 刷り違いに備えて予備の容器を予算に組み込むこと;(2) 多色印刷 — どの機械で見当合わせを行っているかを確認すること;(3) アルコール系内容物 — 500回拭き取りテストに合格した焼付型熱可塑性インクの使用を要求すること。これら3点はすべて書面での質問であり、単なる「雰囲気」で判断するものではない。.
装飾ボトルのビジネス:最小発注数量(MOQ)、コスト、および販路の採算計算
装飾の有無によってボトル注文の経済性は変わり、その計算は明確な段階に分類されます。実際の数字の仕組みは以下の通りです。.
3つのMOQ段階が貴社のキャッシュフローに与える影響
- 約1,000台:既製デザイン、軽微なカスタマイズ。. 在庫カタログから商品を選び、その上に印刷やラベル貼りを行うことができます。資金リスクは低く、金型を所有する必要もなく、出荷まで数日しかかかりません。このプランは、会社の存続を賭けることなくコンセプトを検証するために設けられています。.
- 約5,000個:オーダーメイドの装飾。. オーダーメイドのスクリーン印刷、スプレーコーティング、ホットスタンピング。この規模になれば、スクリーン代やセットアップ費用は分散され、1個あたりの単価も目に見えて下がってきます。これは、本格的なフレグランスSKUの立ち上げ段階における価格帯です。.
- 約10,000個:特注金型。. 貴社のブランドに合わせた形状のボトル。金型(ボトル金型の場合、およそ$1,000~$1,100)の費用が請求されます。 一度. 工場一体型モデルでは、10万本ごとに返金されます。金型段階に至ると、パッケージは独自のものとなり、同時に模倣できなくなるのです。.
覚えておくべきカスケード: 「素材 → 装飾 → 成形」が、業界で実際に用いられている順序です, 、というのも、各段階が次の段階のリスクを軽減するからです。製品の実績が確立される前にいきなりカスタム金型に切り替えてしまうと、市場での需要がまだ確認されていないボトルの金型製作費に資金が縛られてしまいます。.
装飾ガラスの最小発注数量(MOQ)の段階別設定
チャネルの構造と利益
この仕組みは、一度理解すれば単純明快です。地元の店舗は人件費がコストの主軸であるため、1点あたりの定額料金を設定しています。一方、工場は設備費がコストの主軸であるため、生産数量が増えるにつれて1点あたりの単価が下がります。年間数千単位を販売するブランドにとって、この違いこそが、装飾が「コストセンター」となるか、それとも「粗利益の一部」となるかの分かれ目となるのです。高級品棚では、この差がさらに顕著になります。複数の加工工程(1つの容器に対するスクリーン印刷に加え、スプレーコーティング、ホットスタンピング、またはマット仕上げなど)を組み合わせた装飾こそが、高級価格を実現するものであり、それは1つの施設内に複数の装飾ラインが揃っている場合にのみ可能となるのです。.
だからこそ、前述のセクションで述べた選定基準は、ビジネス上の基準でもあるのです。500回ワイプ試験、接着グレード、および不良品処理方針を文書化できるサプライヤーであれば、貴社は実際のリスクに見合った価格設定を行うことができます。文書化された検査体制に費用を払うことは、ロット全体の再加工を行うよりも安上がりです。計算上は常にそのようになります。.
これが、ダシン・グラス・ボトルズで採用した流れです。1回の注文で、ボトル、スクリーン印刷、キャップまたはポンプ、輸出用梱包がすべてカバーされるため、装飾の仕上がり、金型、納期の責任はすべて1つの業者に集約されます。当社の最小発注数量(MOQ)の基準は、上記の計算に基づいています。既製デザインの場合は1,000個、シルクスクリーン印刷などのカスタム装飾の場合は5,000個、新しい金型が必要な場合は10,000個となります。金型費は1回のみ請求され、10万本の生産に達した時点で返金されます。コンセプトからサンプル作成までは15~20日、標準生産は30~35日かかりますが、2,000種類以上の既製デザインについては7~10日で出荷可能です。詳細はこちらをご覧ください。 当社の特注ガラス瓶・ジャープログラム 装飾メニューの全容については、または 当社の香水ボトルシリーズ この基盤となっている形状について。.
ガラス瓶へのスクリーン印刷は、それを単なるスローガンではなく「仕様」として扱うブランドに報いてくれます。内容物に応じてインクの種類を決定し、ワイプテストとテープテストで検証した上で、生産量に応じて製造方法を選択してください。まずは在庫品、次に装飾品、そして製品にふさわしい場合にのみ成形品という順序です。Daxin Glass Bottlesでは、スクリーン印刷後の瓶を約1時間焼成していますが、業界の多くは自然乾燥させています。これが、棚に1年置いても色褪せないロゴと、アルコール除菌シートによる長年の使用にも耐えるロゴとの違いです。ご自身のボトルにこれらの数値を実現したい場合は、, お見積もりをご依頼いただくか、ボトルをお送りください。 当社で同じテストを実施いたします。.
香水用ボトルを1回の注文で仕様決定
ボトル、シルクスクリーン印刷、キャップ、輸出用梱包をすべて1つの工場で一貫生産。既製デザインは1,000個から、カスタム装飾は5,000個から承ります。.
ボトルの仕様をお送りください
 English
 Spanish
 French
 German
 Arabic
 Italian
 Dutch
 Portuguese
 Russian
 Korean
 Japanese