
Uma análise aprofundada, voltada para executivos, da engenharia termodinâmica, da conformação de precisão e do rigoroso controle de qualidade que caracterizam a fabricação de embalagens de vidro de nível mundial. Descubra as realidades industriais por trás da produção de recipientes impecáveis para linhas de envase em alta velocidade.
A anatomia da fabricação de garrafas de vidro comerciais
Quando um consumidor final pega um frasco de perfume de luxo, um decantador de bebidas destiladas artesanais ou um recipiente de bebida premium, ele percebe elegância, peso e transparência. No entanto, para gerentes de compras B2B e diretores de cadeia de suprimentos, uma garrafa de vidro representa uma matriz complexa de riscos e recompensas. A produção comercial de garrafas de vidro está muito distante da noção romantizada do sopro artesanal de vidro. Trata-se de uma sinfonia industrial implacável e de alto risco, que combina termodinâmica, mecânica dos fluidos e engenharia de precisão na ordem de micrômetros.
Uma moderna fábrica de vidro opera 24 horas por dia, 7 dias por semana. Uma vez acionado, um forno industrial queima continuamente por até uma década. Desligá-lo significa reconstruir toda a estrutura de tijolos refratários. Esse fluxo contínuo de vidro fundido dita o ritmo implacável e inabalável das máquinas da Seção Independente (IS), que produzem centenas de garrafas por minuto (BPM). Para marcas de consumo e instalações de envase automatizadas que dependem de eficiência operacional ininterrupta, compreender as nuances desse processo não é apenas uma questão acadêmica — é uma necessidade comercial fundamental.
Um desvio mínimo na pureza da matéria-prima, um erro de um grama no peso da gota de vidro, uma curva de recozimento térmico inadequada ou uma falha no gerenciamento do atrito superficial podem levar a taxas catastróficas de falhas em suas linhas automatizadas de enchimento, resultando em cacos de vidro perigosos, perda de produto e longos períodos de inatividade. Este guia abrangente detalha todo o ciclo de vida da produção comercial de vidro, capacitando os compradores a tomar decisões de aquisição baseadas em dados e a avaliar parceiros OEM com o olhar de um engenheiro.
Formulação de matérias-primas e o impacto econômico do vidro reciclado
A base da integridade estrutural e da clareza óptica se forma muito antes do calor extremo do forno. Na fabricação de alto nível, a formulação da matéria-prima é regida por rigorosas normas internacionais, como a ASTM C146 (Análise Química), a ASTM C429 (Análise do Tamanho das Partículas) e a ISO 3262-21. A alquimia das embalagens de vidro depende de uma combinação perfeitamente equilibrada de três ingredientes principais, complementada por aditivos químicos estratégicos que determinam as propriedades físicas finais do recipiente.
Os fundamentos químicos das embalagens de vidro
A areia de sílica (dióxido de silício) constitui a base fundamental do vidro, representando aproximadamente 70% da composição. No entanto, a sílica pura requer temperaturas extremas, superiores a 2.000 °C, para derreter — um limite economicamente inviável para a escala de produção comercial de embalagens. Para contornar isso, o carbonato de sódio (soda) é introduzido como um poderoso agente fundente, reduzindo drasticamente o ponto de fusão para uma faixa controlável. Como uma mistura de sílica e carbonato de sódio, por si só, se dissolveria lentamente na água (formando silicato de sódio ou “vidro líquido”), o calcário (carbonato de cálcio) é adicionado como um estabilizador essencial. Isso proporciona a durabilidade química necessária, tornando o vidro inerte e seguro para armazenar desde produtos químicos domésticos cáusticos até soros cosméticos delicados e sensíveis ao pH.
Para aplicações de alto padrão, como frascos de perfumes de luxo ou bebidas alcoólicas premium, o controle de impurezas em traços — especificamente óxidos de ferro — é fundamental. O vidro “flint” (transparente) padrão geralmente contém de 1,2% a 1,5% de ferro, o que confere uma tonalidade esverdeada ou azulada sutil e indesejável, que se torna bastante perceptível na base espessa de um frasco. Para alcançar o verdadeiro brilho “Crystal White”, é necessário utilizar sílica de alta qualidade com um teor de ferro rigorosamente controlado abaixo de 0,8%. Além disso, fabricantes de elite empregam óxido de cério de alta pureza (normalmente com uma taxa de adição de 0,2% a 0,3%) como um agente clarificante avançado. Esse equilíbrio químico meticuloso atua como um potente descolorante, garantindo uma excepcional transmitância de luz de 99% e assegurando que a apresentação visual de um perfume premium não seja comprometida pelas limitações do material do qual é feito o frasco.
A integração estratégica de vidro reciclado: PI x PCR
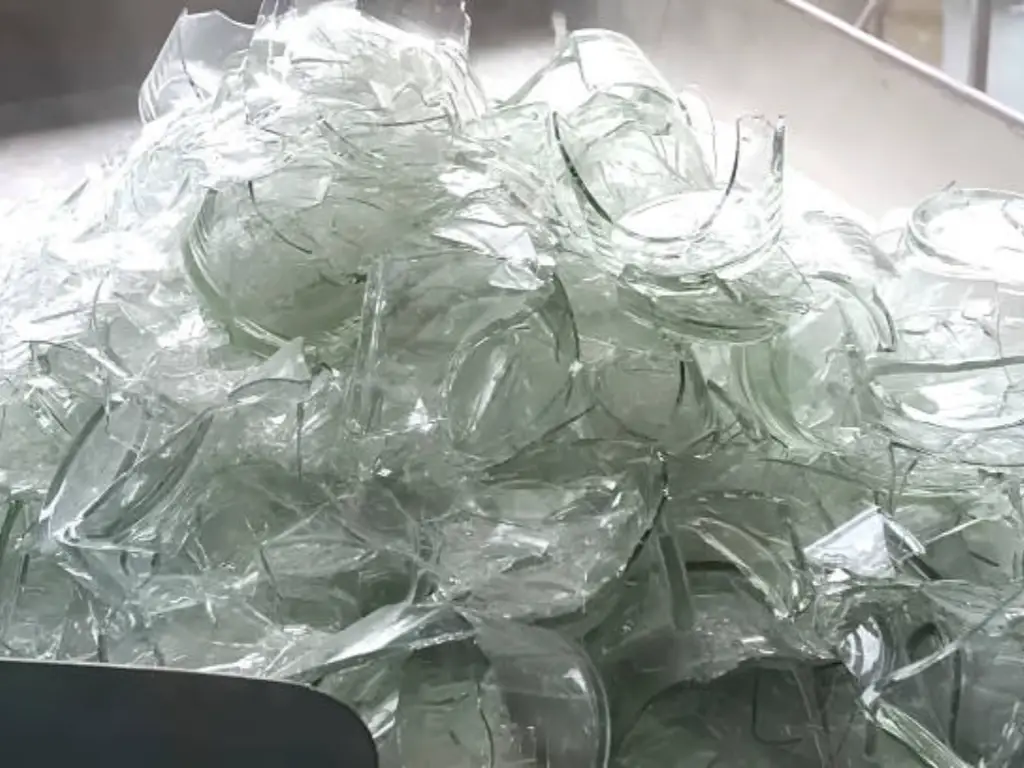
O caco de vidro — vidro reciclado, triturado e purificado — é tanto uma necessidade ambiental quanto um pilar da economia da indústria. As formulações modernas de lotes incorporam entre 10% e 60% de caco de vidro, introduzido de forma integrada à mistura por meio de instalações automatizadas e fechadas de preparação de lotes. O valor industrial fundamental do caco de vidro reside em sua termodinâmica: ele atua como um catalisador de fusão, pois se transforma em líquido a uma temperatura significativamente mais baixa do que a sílica bruta, que ainda não sofreu reação. Para cada aumento de 10% no uso de caco de vidro, o consumo de energia do forno diminui em aproximadamente 2,5% a 3%, o que se correlaciona com uma redução proporcional nas emissões de CO₂.
No entanto, os profissionais de compras no setor B2B devem compreender a diferença fundamental em termos de conformidade entre PI (Pós-industrial) e PCR (Reciclado Pós-Consumo) caco. O caco PI é simplesmente o resíduo interno da própria fábrica (garrafas rejeitadas e gotas de vidro) que é realimentado no forno. Embora eficiente, o uso de caco PI não garante créditos ambientais externos aos proprietários de marcas. A verdadeira sustentabilidade e a conformidade com os princípios ESG (Ambiental, Social e de Governança) dependem do caco PCR — vidro recuperado dos fluxos de reciclagem municipais. A utilização do PCR requer instalações de triagem óptica que custam milhões de dólares para remover meticulosamente CSP (cerâmica, pedras e porcelana) e contaminantes metálicos indesejados. A aquisição de garrafas formuladas com vidro PCR autenticado e de alta proporção é o único caminho legítimo para que marcas europeias e norte-americanas obtenham isenções do imposto sobre carbono, evitem impostos sobre embalagens plásticas e comprovem suas autênticas alegações de marketing sustentável.
A fase de fusão e condicionamento
Depois que as matérias-primas e os cacos de vidro são misturados de maneira homogênea em um sistema de silos automatizado e vedado — para evitar a contaminação por poeira e garantir proporções precisas —, o lote é alimentado continuamente no forno de fusão. Nesse local, as temperaturas atingem valores entre 1.500 °C e 1.600 °C. A transformação de uma montanha de partículas sólidas em um líquido viscoso e incandescente é violenta e complexa, levando cerca de 4 a 6 horas, dependendo da taxa de extração do forno.
A fase de fusão não é um evento único; ela se divide em três zonas distintas: fusão, refinamento e condicionamento. A etapa de refinamento é, sem dúvida, a mais crítica para o controle de qualidade. Durante essa fase, os agentes químicos de clarificação (como o sulfato de sódio) se decompõem sob calor extremo, liberando grandes bolhas de dióxido de enxofre e oxigênio. À medida que essas grandes bolhas sobem com força para a superfície, elas atuam como um mecanismo de varredura, capturando e eliminando bolsas de ar microscópicas e presas, conhecidas como “sementes” ou “bolhas”, que, de outra forma, comprometariam permanentemente a integridade estrutural e a clareza óptica da garrafa final.
Após a refinação bem-sucedida, o vidro fundido flui para o antefornal. Trata-se de um canal de resfriamento altamente controlado, no qual a temperatura do vidro é reduzida de forma precisa e gradual até uma temperatura de trabalho entre 1.100 °C e 1.200 °C, estabilizando sua viscosidade para as máquinas de moldagem.
Técnicas de moldagem a quente que determinam os tipos de garrafas
A gota de vidro incandescente é conduzida, por meio de um sofisticado sistema de alimentação lubrificado composto por conchas, calhas e defletores, até os moldes vazios da máquina IS. Essa é a “extremidade quente”, onde o vidro adquire sua forma inicial. A escolha do processo de moldagem não é arbitrária; depende inteiramente da geometria da garrafa desejada, especificamente do diâmetro do gargalo. A escolha do processo incorreto resulta em custos excessivos com moldes, má distribuição de peso e qualidade inconsistente.
Sopro e Sopro (B&B) x Prensagem e Sopro (P&B)
O setor depende fortemente de duas principais metodologias de conformação para recipientes padrão. Compreender sua mecânica física é fundamental para alinhar o projeto do seu produto às realidades da fabricação e evitar erros de engenharia onerosos durante a fase de prototipagem.
| Recurso do processo | Blow and Blow (B&B) | Press and Blow (P&B) |
|---|---|---|
| Ação mecânica | O ar comprimido empurra a massa de material para dentro do molde em branco para formar o comparação (pré-forma), seguida por um segundo jato de ar de alta pressão no molde de sopro final. | Um êmbolo de metal maciço pressiona mecanicamente a gota de material no molde em branco para formar a pré-forma, seguido pelo sopro de ar no molde de sopro final. |
| Tipo ideal de garrafa | Recipientes de gargalo estreito (diâmetro interno da boca ≤ 30 mm). Por exemplo: frascos de perfume, conta-gotas de óleos essenciais, garrafas de vinho, garrafas de bebidas alcoólicas. | Recipientes de boca larga (diâmetro interno da boca ≥ 30 mm). Por exemplo: potes de geléia, recipientes para velas, potes de cremes cosméticos, potes de mel. |
| Controle da espessura da parede | É bom, mas depende muito da temperatura ambiente e do resfriamento do molde. A pressão do ar puro pode, às vezes, causar pequenas variações no perfil da base e do ombro. | Excelente. O êmbolo metálico garante uma distribuição altamente uniforme do vidro viscoso, resultando em uma espessura de parede excepcionalmente consistente. |
| Implicações relacionadas às ferramentas | Ferramentas padrão do setor; altamente eficientes para perfis altos e delgados, onde um êmbolo não consegue alcançar. | Requer mecanismos específicos de êmbolo. Altamente eficiente para projetos rasos e largos, oferecendo maiores velocidades de produção. |
O ápice da redução de peso: Narrow Neck Press and Blow (NNPB)
Historicamente, as garrafas de gargalo estreito precisavam ser fabricadas pelo processo B&B, que, por natureza, exigia mais massa de vidro para garantir margens mínimas de segurança na espessura das paredes, já que a pressão do ar não consegue distribuir o vidro de maneira tão uniforme quanto uma ferramenta sólida. É aí que entra o processo Narrow Neck Press and Blow (NNPB). Essa técnica avançada utiliza um êmbolo metálico altamente especializado, alongado e resfriado internamente para prensar a pré-forma, mesmo em garrafas com gargalos extremamente estreitos. O resultado é um controle mecânico absoluto sobre a distribuição do vidro.
Para compradores B2B e conglomerados do setor de bebidas, a NNPB é sinônimo de Redução de peso. Ao garantir paredes perfeitamente uniformes, sem “pontos mais grossos e mais finos” que possam comprometer a resistência, as fábricas podem reduzir o peso total de uma garrafa de cerveja ou vinho em até 30% sem comprometer a resistência à carga vertical ou à pressão de ruptura. Isso se traduz em reduções significativas nos custos com matéria-prima, menores impostos sobre carbono e, fundamentalmente, permite que as marcas embarquem até 20% mais unidades por contêiner, reduzindo drasticamente os gastos globais com logística e frete.
Forno de recozimento e alívio de tensões térmicas
À medida que a garrafa recém-formada sai da máquina IS, ela sofre uma queda drástica de temperatura. O exterior da garrafa esfria e se solidifica muito mais rápido do que a parede interna. Esse resfriamento diferencial acumula uma enorme tensão térmica invisível dentro da matriz de vidro. Se não for tratada, a garrafa é, essencialmente, uma bomba-relógio; ela se quebraria espontaneamente com um leve toque, uma pequena variação na temperatura ambiente ou a pressão de uma máquina de tamponamento. Para eliminar essa ameaça, as garrafas são transportadas para um forno de túnel longo e contínuo, conhecido como forno de recozimento (Annealing Lehr).
O processo de recozimento é a garantia definitiva contra falhas catastróficas na linha de envase. As garrafas são reaquecidas uniformemente até seu “ponto de recozimento” (normalmente entre 520 °C e 560 °C) e mantidas nessa temperatura por um período específico de repouso. Isso permite que a estrutura molecular do vidro relaxe, se reajuste e se equalize. Após esse período de manutenção, a temperatura é reduzida a uma taxa meticulosamente lenta e matematicamente calculada (aproximadamente de 2 °C a 5 °C por minuto) até que o vidro atinja com segurança a temperatura ambiente.
Muitos fabricantes de baixo nível apressam esse processo, passando as garrafas por um forno de recozimento de zona única em 40 a 60 minutos para maximizar a produção da fábrica. Esse resfriamento apressado deixa tensões residuais perigosas. Os fabricantes de alto nível utilizam controles de temperatura gradientes de três zonas ou multizonas, prolongando o ciclo de recozimento para um período meticuloso de 1,5 a 2 horas.
Engenharia de tratamento de superfícies para a eficiência da linha de envase
Um erro fatal cometido por equipes de compras inexperientes é considerar os tratamentos de superfície meramente como decoração. Na realidade, o tratamento de superfície industrial moderno é uma combinação altamente sofisticada de dois elementos que marca o início e o fim do processo de recozimento. Esses revestimentos químicos invisíveis — aplicados tanto antes quanto depois do lehr — são o que determinam a resistência física de uma garrafa. Sem eles, as linhas de enchimento automatizadas de alta velocidade parariam literalmente de funcionar.
Deposição por Vapor em Extremidade Quente (HEC): Introdução Química
Cronograma: Ocorre imediatamente após a conformação, logo antes de entrar no forno de recozimento.
Enquanto o vidro recém-formado ainda está incandescente a temperaturas superiores a 500 °C, ele passa por uma câmara de revestimento especializada. Nesse local, ele é submetido ao processo de Deposição Química de Vapor (CVD). Um agente químico — normalmente tetracloreto de estanho ou tricloreto de monobutilestanho (MBTC) — é vaporizado e soprado sobre as garrafas. Como o vidro está em um estado superaquecido e altamente reativo, o estanho reage com a matriz de silício-oxigênio do vidro, criando uma camada ultrafina e invisível de óxido de estanho. Essa camada se liga química e permanentemente ao substrato de vidro. Por si só, o revestimento da extremidade quente (Hot End Coating) contribui pouco para reduzir o atrito, mas atua como um “primer” ou âncora vital e permanente para a próxima etapa.
Revestimentos de lubrificação para a extremidade fria (CEC): a barreira contra o atrito
Cronograma: Ocorre imediatamente após a garrafa sair do forno de recozimento.
Depois que as garrafas passam pelo forno de recozimento e são resfriadas até atingirem uma temperatura superficial segura de aproximadamente 100 °C, elas passam por uma segunda estação de revestimento. Uma névoa microscópica de uma emulsão aquosa — geralmente cera de polietileno ou ácido oleico — é pulverizada sobre as garrafas. Se fosse aplicada na extremidade quente, os polímeros de alto peso molecular se incinerariam instantaneamente; aplicada aqui a 100 °C, a emulsão cura rapidamente. Graças ao primer de óxido de estanho aplicado na extremidade quente, esse revestimento da extremidade fria adere firme e permanentemente à superfície do vidro.
O único objetivo desse sistema de dupla camada é reduzir drasticamente o coeficiente de atrito (COF) do vidro. O atrito entre vidros sem revestimento gera um atrito imenso e microabrasões que enfraquecem gravemente a integridade estrutural da garrafa (fenômeno conhecido como “checking”). Em uma moderna linha de envase de bebidas operando a 800 garrafas por minuto, garrafas sem revestimento se prendiam umas nas outras, ficavam presas nas esteiras transportadoras de aço inoxidável e se estilhaçavam sob a imensa pressão da linha. A engenharia adequada de tratamento de superfície transforma as garrafas em recipientes lisos e lubrificados que deslizam perfeitamente pelas máquinas de classificação, lavagem, envase e tamponamento, garantindo a máxima Eficácia Operacional do Equipamento (OEE) para o comprador.
Controle de qualidade automatizado e eliminação de defeitos
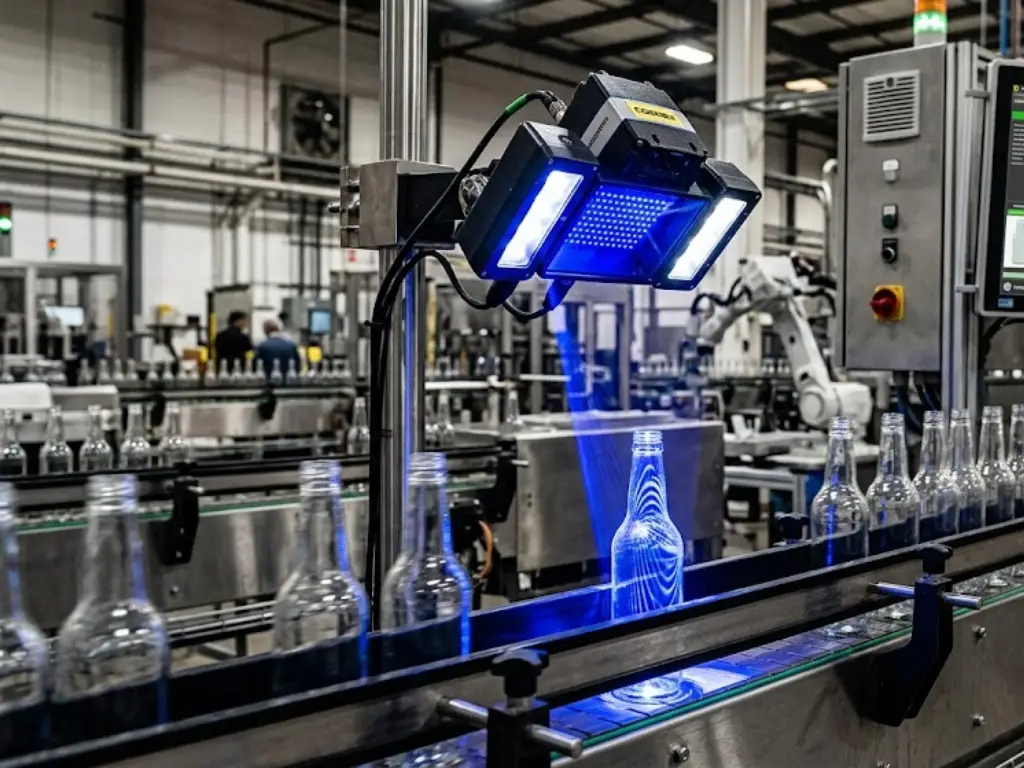
A inspeção visual humana é totalmente insuficiente para as velocidades e a precisão exigidas pelos padrões modernos de embalagem B2B. A fabricação de vidro líder do setor conta com sistemas automatizados de inspeção da extremidade fria (Cold End Inspection) de nível militar. À medida que as garrafas saem da estação de revestimento da extremidade fria, elas são encaminhadas em fila única para uma sequência de câmeras de alta velocidade, scanners ópticos a laser e testadores de tensão física.
Digitalização óptica e medição dimensional
Carrosséis automatizados giram cada garrafa 360 graus, enquanto câmeras de alta resolução e feixes de luz verificam se há defeitos críticos e fatais. O sistema procura por Pedras (partículas refratárias não fundidas que atuam como concentradores de tensão intensos e podem causar fratura espontânea), Bolhas (bolsões de ar presos maiores do que sementes) e o temido Balanços para pássaros. Um “Bird Swing” é um fio ou fio de vidro macroscópico e altamente visível que faz a ponte entre as paredes internas do recipiente, formado quando a pré-forma é esticada de maneira irregular. Esses fios visíveis são extremamente frágeis e representam um risco crítico do ponto de vista legal e de segurança, pois podem se romper facilmente e acabar no produto consumido. Além disso, medidores de diâmetro precisos e perfis de câmera medem o diâmetro interno (ID), o diâmetro externo (OD) e os perfis das roscas. Um desvio de uma fração de milímetro nesse ponto significa que a bomba de pulverização ou a tampa de rosca não vedarão adequadamente, resultando em vazamentos onerosos durante o transporte.
Ensaios físicos destrutivos (ruptura interna e choque térmico)
No caso de embalagens funcionais (especialmente bebidas gaseificadas, cervejas e cosméticos pressurizados), a perfeição óptica é apenas metade do caminho. Amostras são coletadas rotineiramente para testes destrutivos com base em parâmetros rigorosos de AQL (Nível de Qualidade Aceitável). Isso inclui Ensaio de pressão interna de ruptura, que injeta fluido na garrafa e aumenta gradualmente a pressão hidrostática até que o vidro se quebre, garantindo que ela exceda amplamente a pressão interna do produto em questão.
Igualmente importante é Teste de choque térmico (regido por normas como a ASTM C149), que simula as variações bruscas de temperatura ocorridas durante o enchimento a quente industrial ou nos túneis de pasteurização. É um fato fundamental da engenharia que o vidro sodocálcico padrão não resiste a oscilações extremas e descontroladas de temperatura. O teste destrutivo padrão do setor exige que a garrafa resista a uma transferência repentina de um banho de água quente para um banho de água fria com um diferencial máximo de temperatura (ΔT) de exatamente 42 °C. Garantir que a garrafa seja capaz de suportar essa variação de temperatura (ΔT) específica e extrema sem se romper assegura que o processo de fabricação — desde a homogeneidade da matéria-prima até o recozimento — seja matematicamente sólido e estruturalmente seguro para a implantação comercial.
Paletização, embalagem com filme retrátil e integridade da cadeia de suprimentos
Um processo de fabricação impecável se torna totalmente inútil se o produto for danificado durante o transporte. O processo de aquisição B2B não termina no portão da fábrica; ele termina quando as garrafas chegam intactas à unidade de envase do comprador. O fluxo físico das embalagens industriais é projetado para resistir às imensas cargas dinâmicas e vibrações sofridas durante o transporte marítimo transpacífico ou global.
Depois que as garrafas passam por todas as verificações automatizadas de controle de qualidade, elas são encaminhadas para paletizadores robóticos. As garrafas são dispostas camada por camada em paletes de madeira resistentes, submetidas a tratamento térmico e em conformidade com a norma ISPM 15 (obrigatória para o desembaraço aduaneiro internacional). Entre cada camada de vidro, são inseridas camadas espessas de papelão ondulado ou folhas separadoras de plástico rígido para distribuir o peso vertical e evitar o contato entre as garrafas. Um palete cheio pode pesar mais de uma tonelada, exigindo que estruturas superiores fixem a carga no lugar antes que toda a estrutura seja firmemente envolvida em filme extensível de alta resistência ou passe por um forno de embalagem térmica retrátil para criar um bloco monolítico e à prova de deslocamento.
Navegando pelas compras B2B: como avaliar um fabricante de garrafas de vidro de primeira linha
Compreender a engenharia termodinâmica é o primeiro passo; aplicar esse conhecimento especializado para avaliar e selecionar um parceiro de fabricação é o verdadeiro desafio para um profissional de compras no setor B2B. O mercado global está saturado de empresas comerciais que se fazem passar por fábricas, oferecendo promessas que não podem cumprir. Para proteger a cadeia de suprimentos da sua marca, sua matriz de avaliação de fornecedores deve examinar minuciosamente a flexibilidade operacional, os padrões de materiais e as políticas estruturais deles.
- 1. Agilidade da cadeia de suprimentos em duas vertentes (A análise realista da quantidade mínima de pedido): Um sinal de alerta crítico em compras é um fornecedor que alega operar máquinas IS de alta velocidade 24 horas por dia, 7 dias por semana, ao mesmo tempo em que aceita de bom grado pedidos totalmente personalizados de apenas 1.000 unidades. Na realidade, interromper uma linha industrial para uma “mudança de produção” (troca de moldes) leva horas; produzir 1.000 garrafas personalizadas é economicamente inviável para um verdadeiro fabricante. No entanto, um parceiro OEM de primeira linha resolve isso por meio de uma estratégia dupla. Eles oferecem um amplo catálogo de mais de 2.000 moldes existentes, permitindo que marcas ágeis realizem testes de mercado com itens em estoque com quantidades mínimas de pedido (MOQ) a partir de apenas 1.000 unidades. Para designs totalmente personalizados, elas exigem tiragens de produção industrial realistas (por exemplo, mais de 30.000 unidades), mas revolucionam o mercado ao oferecer Reembolsos de taxas de molde 100% assim que os pedidos acumulados atingirem volumes significativos (por exemplo, 100.000 unidades), minimizando efetivamente o risco de P&D.
- 2. Padrões rigorosos de pureza dos materiais: Não aceite descrições vagas como “vidro transparente”. Exija especificações químicas em seus contratos. Se você estiver adquirindo cosméticos de alta qualidade ou bebidas alcoólicas de luxo, estipule o uso de formulações de vidro “Crystal White” com teor de ferro estritamente <0,8% e clarificação comprovada por óxido de cério. Isso garante o brilho semelhante ao do diamante, necessário para ambientes de varejo premium, evitando que o vidro distorça a cor do líquido em seu interior.
- 3. Arquitetura de embalagem antichoque e otimização do custo total de propriedade (TCO): O transporte marítimo pelo Pacífico ou para o Oriente Médio (normalmente de 25 a 35 dias) submete os paletes a cargas dinâmicas severas. Rejeite o papelão padrão de três camadas. Exija caixas de papelão de cinco camadas com ondulação dupla, próprias para exportação internacional. Além disso, fornecedores de ponta abandonaram as divisórias rígidas de papel em favor de bandejas internas personalizadas de EPE (polietileno expandido), também conhecido como “algodão-pérola”. Além de oferecer absorção de choque e resistência à umidade incomparáveis, o EPE elimina completamente o pó de papelão causado pelo atrito, que é um problema comum nas embalagens tradicionais. Para o comprador B2B, isso se traduz em uma redução significativa no Custo Total de Propriedade (TCO) por eliminando completamente a necessidade de processos de lavagem antes do enchimento—as garrafas vão direto da caixa para o bico de enchimento.
- 4. Garantias de rendimento baseadas em dados: Promessas vagas de “controle de qualidade rigoroso” não são suficientes. Audite os protocolos de inspeção do fornecedor. Uma instalação de nível internacional operará com base em amostragem AQL, mas aplicará uma regra interna rigorosa: se a taxa de defeitos em um lote de amostra 10% exceder 2%, toda a produção será imediatamente encaminhada para inspeção completa manual e automatizada 100%. Essa postura intransigente é a única maneira de garantir uma taxa de rendimento na entrega final de ≥98%.
Transforme sua visão de embalagem em realidade industrial
Se a sua marca precisa de um parceiro de fabricação que, de forma natural, atenda e supere esses rigorosos padrões industriais — desde a precisão no manuseio de vidro fundido a 1.500 °C até a entrega global sem quebras e políticas inovadoras de reembolso de moldes —, é hora de elevar o nível da sua cadeia de suprimentos.
Consulte a equipe de engenharia da Daxin e solicite um protótipo 3D gratuito
 English
 Spanish
 French
 German
 Arabic
 Italian
 Dutch
 Portuguese
 Russian
 Korean
 Japanese