
Você passou meses, talvez anos, aperfeiçoando uma fragrância. Você adquiriu o melhor absoluto de Grasse, equilibrou as notas de cabeça da bergamota da Calábria e fixou a fragrância com um oud rico e hipnótico. Mas, no momento em que você derrama esse ouro líquido em um frasco de qualidade inferior, a magia se esvai. A dura realidade da produção de frascos de perfume de luxo é que não se trata apenas de moldar areia derretida; é uma batalha implacável contra a química, a física e tolerâncias microscópicas. Bem-vindo à linha de frente invisível da engenharia de embalagens.
A anatomia por trás: por que os frascos de perfumes de luxo começam pela química
A ilusão da indústria de perfumes é que o frasco seja apenas um recipiente físico. Na realidade, os perfumes mais caros exigem uma fortaleza química. Se a fórmula química apresentar falhas desde o início, nenhuma decoração externa será capaz de impedir a degradação do produto. A essência de um frasco de perfume de alto padrão reside em sua composição química fundamental.
A fórmula do vidro de cal e soda e a estabilidade da fragrância
Por que a indústria de fragrâncias exige, de forma quase universal, o uso de vidro de cal e soda? A resposta está na inércia química. O perfume é uma mistura altamente volátil e reativa de álcool, óleos essenciais e substâncias químicas aromáticas sintéticas. Se esses compostos interagirem com íons metálicos livres que se desprendem das paredes internas de um frasco de vidro barato, os resultados são catastróficos: as notas cítricas cristalinas tornam-se turvas, o líquido adquire uma cor amarela doentia e o perfil olfativo desmorona completamente em três meses.
A receita básica exige uma matriz precisa e inalterável: areia de sílica 70% (a estrutura principal), carbonato de sódio (para reduzir o ponto de fusão) e calcário (para atuar como estabilizador). No entanto, o verdadeiro diferencial entre o vidro de uso comum do mercado de massa e o vidro de perfumaria de luxo é a luta contra as impurezas, especificamente o óxido de ferro. O alto teor de ferro na sílica bruta confere naturalmente ao vidro uma tonalidade esverdeada e de aparência barata, o que fica evidentíssimo em designs com fundo espesso.
O Padrão de Referência Crystal White
O vidro flint comum contém, normalmente, de 1,2% a 1,5% de ferro, enquanto mesmo o vidro “high-white” fica em torno de 1,0%. Para marcas que exigem brilho semelhante ao do diamante e transparência absoluta, cadeias de suprimentos de elite como Daxin Glass cumprir rigorosamente o “Padrão ”Crystal White”. Essa fórmula rigorosa limita o teor de ferro a um valor microscópico de 0,5% a 0,8%. Além disso, exige a adição precisa de 0,15% a 0,25% de óxido de cério (CeO₂) de alta pureza (99,9%) como agente clarificante avançado, ao mesmo tempo em que limita estritamente o uso de caco reciclado a menos de 5%. Isso não é apenas uma especificação; é o parâmetro definitivo para avaliar se um fornecedor é capaz de oferecer verdadeiro luxo.
Dinâmica do forno e a proporção de caco de vidro
Depois que as matérias-primas virgens são misturadas em um centro de dosagem automatizado e livre de poeira, elas entram em um inferno de chamas. O forno opera a temperaturas impressionantes, que variam de 1.400 °C a 1.600 °C. Nesse contexto, especialistas do setor falam da “proporção de caco”. Caco refere-se ao vidro quebrado reciclado. Embora a adição de uma quantidade controlada (normalmente de 10% a 50% na produção padrão) reduza o ponto de fusão geral, economize uma quantidade imensa de energia e diminua a pegada de carbono, a perfumaria de alta qualidade equilibra cuidadosamente esse processo para evitar a introdução de impurezas imprevisíveis.
A fase mais crítica dentro do forno é o processo de refinamento (desgaseificação). Pense no forno como uma panela de pressão colossal. Por 4 a 6 horas ininterruptas, a mistura fundida é submetida a uma intensa homogeneização para expulsar impurezas microscópicas e bolhas de ar. À medida que o vidro líquido sai do forno para a ante-fornalha, ele passa por uma homogeneização secundária, tendo sua temperatura reduzida para um intervalo precisamente controlado entre 1.100 °C e 1.200 °C. Essa viscosidade exata garante que o vidro fundido esteja pronto para a deformação física severa da etapa de moldagem.
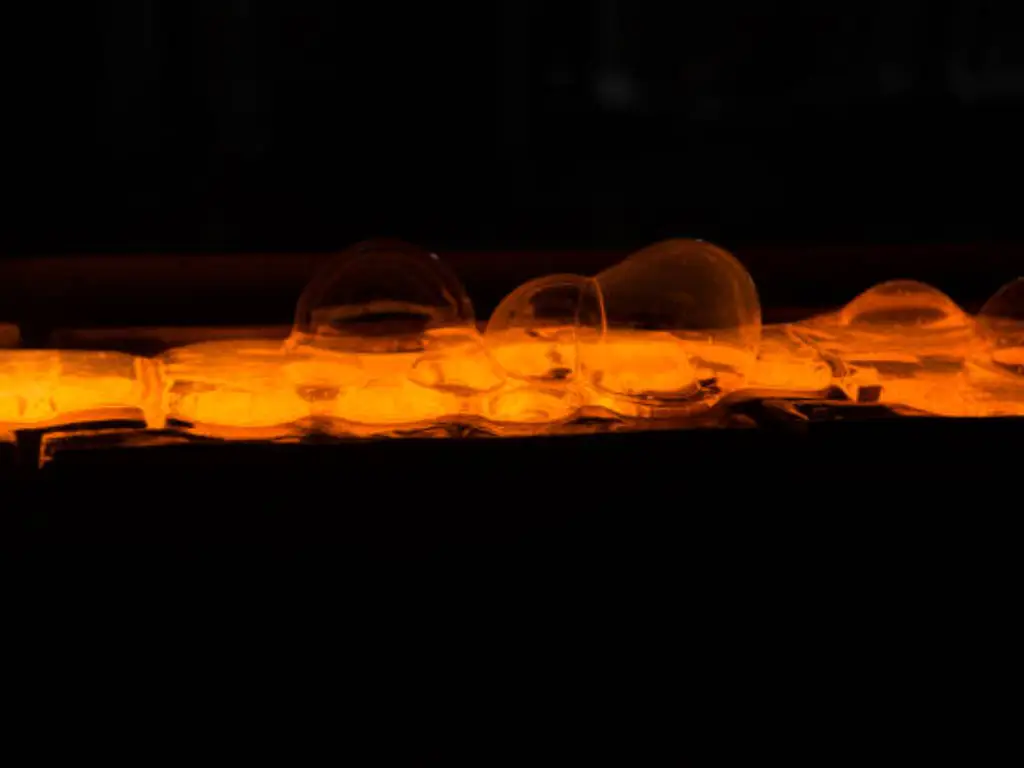
Da gota derretida à forma característica: a engenharia de conformação
A transição de um líquido viscoso, brilhante e semelhante ao mel para um recipiente arquitetônico cristalino de bordas bem definidas é uma maravilha da engenharia térmica e mecânica. O vidro fundido é extrudado por um orifício de alimentação e cortado por tesouras mecânicas de alta velocidade. Em instalações de ponta, essas tesouras são acionadas por servomotores avançados, garantindo que cada “gota” (Gob) incandescente atinja uma tolerância de peso surpreendente de ±0,5 a 1 grama. A partir daí, a gota mergulha nas máquinas de moldagem, onde dois destinos distintos a aguardam.
O processo “Blow-and-Blow” para designs delicados
Para designs altos e esguios, com gargalos estreitos e paredes finas, o método Blow-and-Blow (B&B) é fundamental. A gota de vidro cai em um molde vazio (molde de parison), onde o ar comprimido a empurra para baixo, formando o delicado acabamento do gargalo. Um segundo jato de ar vindo de baixo expande o vidro para cima, criando um parison oco. Um braço robótico transfere instantaneamente essa preforma incandescente para o molde de sopro final, onde o ar em alta pressão força o vidro para fora contra as paredes metálicas resfriadas, dando-lhe sua forma definitiva. É uma dança rápida e delicada da pneumática, garantindo espessura uniforme das paredes para designs complexos e leves.
O processo de prensagem e sopro para artigos de luxo com base pesada
Se você quiser entender por que um frasco de perfume de nicho de salão, com 50 ml, pesa 200 gramas — o que lhe confere aquele peso inegável e sofisticado na palma da mão —, é preciso entender o processo Press-and-Blow (P&B). Em vez de contar com o ar na primeira etapa, um êmbolo metálico sólido é empurrado com força para dentro da cavidade do molde em branco.
Essa prensagem física permite que os engenheiros exerçam um controle quase divino sobre a “distribuição do vidro”. O êmbolo força intencionalmente que um grande acúmulo de vidro permaneça no fundo do molde, criando a icônica “base pesada” ou “fundo polido a fogo” que define o luxo moderno. Quando a pré-forma é transferida para o molde de sopro final, apenas a parte superior se expande.
| Dimensão | Blow-and-Blow (B&B) | Prensagem e Sopro (P&B) |
|---|---|---|
| Mecanismo de conformação | Pressão do ar em ambos os estágios | Êmbolo metálico seguido de pressão de ar |
| Tipo ideal de garrafa | Alto, com gargalo estreito (d30 mm) e paredes finas | Boca larga, bases pesadas e luxuosas, curtas e robustas |
| Distribuição de vidro | Altamente uniforme em toda a extensão | Controle extremo; permite um peso considerável na parte inferior |
| Complexidade das ferramentas | Padrão | Alta (o êmbolo requer manutenção frequente) |
O salvador invisível: recozimento e resistência ao choque térmico
Quando um frasco de perfume recém-moldado sai do molde a cerca de 600 °C, ele parece perfeito. Mas, na verdade, é uma bomba-relógio. O contato repentino com os moldes metálicos relativamente frios gera uma forte tensão térmica interna. A camada externa esfria e encolhe mais rápido do que o núcleo fundido. Se não for tratada, a simples ação de encher o frasco com perfume à temperatura ambiente em uma linha de produção de alta velocidade fará com que ele se estilhace violentamente em mil pedaços.
Entra em cena o Lehr — um enorme túnel de recozimento contínuo que funciona como uma massagem profunda e estrutural para as moléculas de vidro. As garrafas são transportadas por esse túnel, onde são primeiro reaquecidas até seu ponto exato de recozimento. A zona central mantém uma temperatura rigorosa entre 520 °C e 560 °C. Durante 30 a 60 minutos cruciais, o vidro “absorve” esse calor, permitindo que as ligações moleculares caóticas e tensionadas se relaxem e se realinhem uniformemente.
Em seguida, a temperatura é cuidadosamente reduzida a uma taxa extremamente lenta, de 2 °C a 5 °C por minuto, até atingir a temperatura ambiente. Enquanto os padrões médios do setor podem apressar esse processo em 40 minutos para economizar combustível, protocolos de alta qualidade prolongam esse processo por 1,5 a 2 horas. O resultado? Um recipiente estruturalmente impecável, capaz de suportar choques térmicos intensos (diferenças de temperatura de -20 °C a 80 °C) e as pressões mecânicas extremas da logística internacional.
Decoração de superfícies: criando a ilusão visual e tátil
Uma garrafa de vidro simples é apenas uma tela em branco. Para transformá-la em um objeto de desejo que atinge um preço de varejo de $200, precisamos recorrer à decoração secundária. É nessa fase que as marcas se diferenciam, utilizando tanto a engenharia subtrativa quanto a aditiva para criar ilusões visuais e táteis profundas.
Técnicas subtrativas: gravação com ácido e polimento
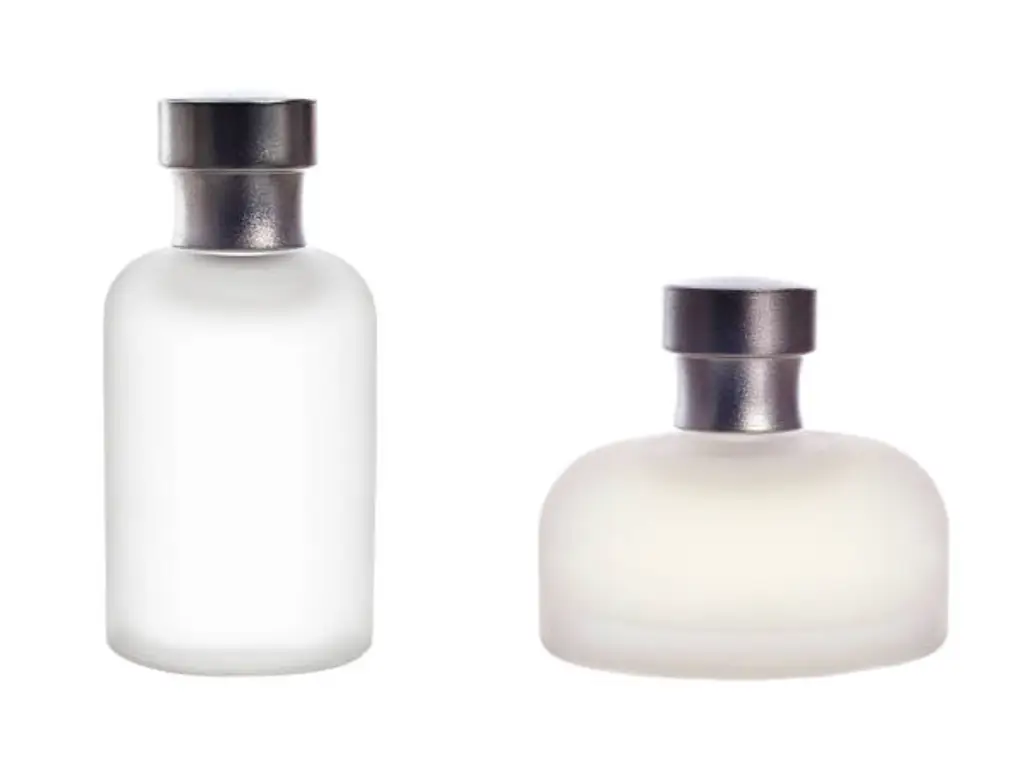
Para obter um efeito fosco verdadeiramente premium, a indústria evita o jato de areia mecânico de baixo custo, que deixa uma textura áspera, semelhante à de uma lixa, que retém sujeira com facilidade. Em vez disso, as marcas de luxo exigem o tratamento de corrosão ácida. O vidro é submerso em um banho altamente controlado de uma mistura de ácido fluorídrico. O produto químico reage agressivamente com a sílica, criando micro-cavidades na superfície para produzir um acabamento fosco permanente, incrivelmente suave e semelhante à seda. Ele difunde a luz de maneira deslumbrante e é altamente resistente a arranhões.
Revestimentos aditivos: serigrafia, estampagem a quente e metalização
A aplicação de cor e elementos de identidade visual no vidro apresenta diversos desafios químicos. O vidro é não poroso e hidrofílico, o que torna a adesão notoriamente difícil.
- Revestimento colorido (o teste do álcool): O perfume é composto principalmente por álcool, o solvente por excelência. Tintas à base de água comuns literalmente derretem se uma gota de perfume escorrer pelo frasco. A produção de alta qualidade exige “emulsões de poliuretano à base de água resistentes ao álcool” especializadas, misturadas com endurecedores de isocianato, frequentemente revestidas com uma camada protetora transparente. Um frasco só é aprovado no controle de qualidade se resistir a 500 esfregadas agressivas com álcool e atingir a classificação e4B no teste de adesão por corte transversal.
- Serigrafia para altas temperaturas: Em vez de tintas baratas de secagem automática, as embalagens verdadeiramente luxuosas utilizam tintas à base de cerâmica. Após a impressão, os frascos passam por um forno de cozimento a 500 °C–600 °C. A tinta literalmente derrete e se funde com a superfície do vidro, tornando-se indestrutível.
- Metalização a vácuo e estampagem a quente: Para obter aquele acabamento metálico ofuscante e de alto brilho (ouro, ouro rosa, cinza-chumbo), os frascos são colocados em uma câmara de vácuo, onde átomos de metal vaporizados revestem a superfície. A estampagem a quente utiliza calor e pressão para transferir uma folha metálica, criando logotipos precisos.
“A matemática oculta da decoração personalizada está na taxa de rendimento em cascata. Se sua garrafa exigir gravação ácida (rendimento de 95%), revestimento em gradiente (rendimento de 90%) e estampagem a quente (rendimento de 90%), seu rendimento cumulativo final cai para 76%. Esse desperdício exponencial é exatamente o motivo pelo qual garrafas personalizadas com decoração complexa apresentam um custo unitário tão exorbitante.”
O Cemitério das Marcas de Perfumes: Tolerâncias Dimensional e Prevenção de Vazamentos
Você pode ter o frasco mais bonito do mundo, mas se ele vazar, sua marca está perdida. Basta dar uma olhada em qualquer fórum de empreendedores do setor de fragrâncias B2B para se deparar com inúmeras histórias de terror: milhares de dólares em produtos perdidos durante o transporte, embalagens estragadas e clientes furiosos. O culpado é quase sempre uma falha na microengenharia do acabamento do gargalo.
Dominando o acabamento do braço e as normas da FEA
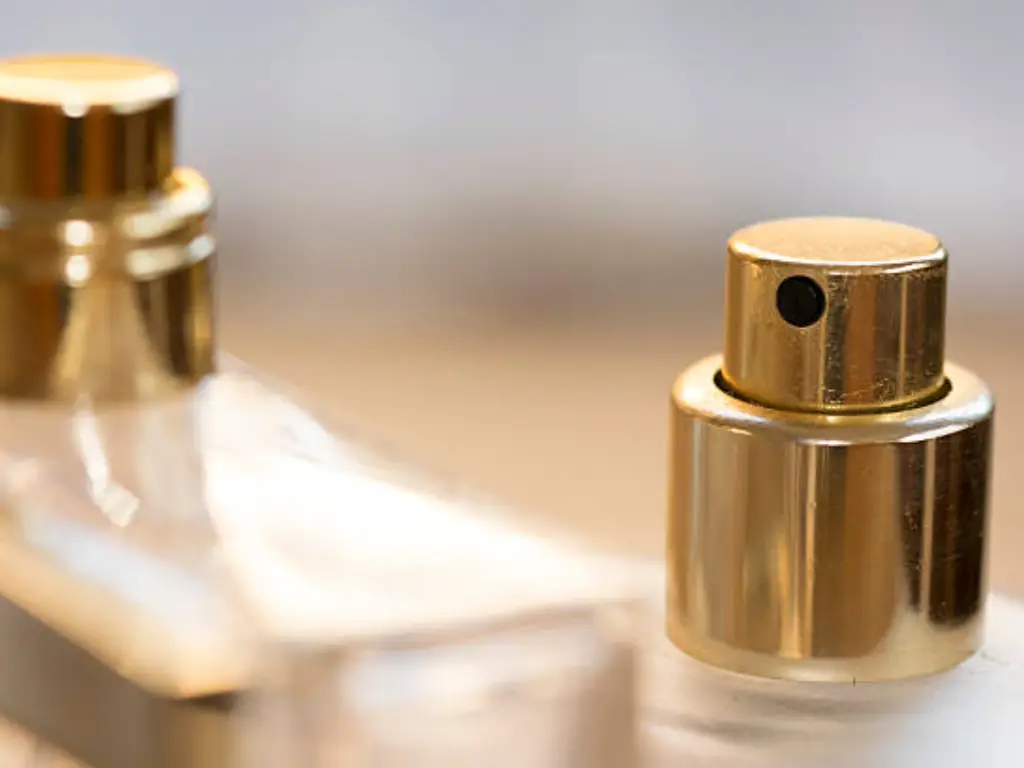
A indústria global de fragrâncias opera com protocolos rigorosos de classificação por tamanho, sendo o mais comum o Norma FEA 15 (referindo-se a um diâmetro de colar de 15 mm projetado para bombas de crimpagem padrão). A olho nu isso não é visível, mas a capacidade de vedação de uma bomba crimpada depende de extrema precisão. O diâmetro externo, o furo interno e a altura exata de travamento do colar de vidro devem ser mantidos dentro de uma tolerância rigorosa de ±0,2 mm.
Se o processo de moldagem por sopro e sopro apresentar mesmo que um pequeno desvio, fazendo com que o gargalo fique ligeiramente oval (defeito de ovalidade) ou deixando uma linha de junção vertical pronunciada entre as metades do molde, o desastre está garantido. Quando a máquina de crimpagem de metal pressionar o colar da bomba para baixo, ela não formará uma vedação perfeita de 360 graus contra o vidro. Durante o transporte aéreo, à medida que a pressão da cabine cai a 30.000 pés, a fragrância cara simplesmente contornará a vedação comprometida, evaporando-se para dentro das caixas de papelão ondulado. É por isso que testes rigorosos de vazamento a vácuo na linha de montagem são imprescindíveis.
Distribuição do vidro e integridade estrutural
O controle de qualidade se estende à macroestrutura. A medição da espessura das paredes e as verificações de excentricidade garantem que o vidro não tenha se acumulado de forma irregular. Uma garrafa com uma parede fina como papel pode passar na inspeção visual, mas, no momento em que for comprimida pelas garras pneumáticas de uma máquina de enchimento automatizada, ela explodirá, paralisando toda a linha de produção. Além disso, toda essa precisão não tem sentido se as mercadorias forem destruídas durante o transporte. O papelão padrão de três camadas é uma piada no transporte internacional de carga. Fornecedores premium exigem embalagem interna com bandejas de EPE (polietileno expandido) moldadas sob medida, encaixadas dentro de caixas de exportação de papelão ondulado duplo de cinco camadas, garantindo que o vidro nunca entre em contato com outro vidro e absorvendo choques cinéticos extremos.
O dilema do comprador: ferramentas personalizadas sob medida x garrafas em estoque
Já exploramos a física, a química e a engenharia. Agora, precisamos enfrentar o capitalismo frio e implacável da gestão da cadeia de suprimentos. Todo fundador de marca de perfumes se depara com uma encruzilhada decisiva: devo investir pesadamente em um formato de frasco totalmente personalizado e exclusivo, ou devo aproveitar a infraestrutura já existente?
O verdadeiro custo dos moldes personalizados
Projetar um molde personalizado é um empreendimento motivado pelo ego que esgota rapidamente o fluxo de caixa. A realidade é que a criação de moldes de aço com múltiplas cavidades, de nível industrial, envolve metalurgia altamente especializada. Você não está pagando apenas pelo metal; está pagando pelo imenso tempo de inatividade que a fábrica incorre para reajustar suas enormes linhas de produção apenas para a sua tiragem específica.
| Fase de fabricação de ferramentas | Cronograma estimado | Custo estimado / Compromisso |
|---|---|---|
| Renderização 3D e protótipo em acrílico | 1 a 2 semanas | $100 – $300 (Verificação do projeto) |
| Molde piloto (metal, cavidade única) | 3 a 4 semanas | $500 – $1.000 (Para testar o fluxo/peso do vidro) |
| Moldes de produção (multicavidades) | 4 a 6 semanas | $1.500 – $3.000+ |
| Compromisso de produção da fábrica (MOQ) | Aplicado de forma rigorosa | Mínimo de 30.000 a 50.000+ unidades |
Se o seu capital inicial for limitado, encomendar um molde personalizado significa que você terá que imobilizar dezenas de milhares de dólares em estoque de frascos vazios antes mesmo de ter vendido uma única gota de perfume.
A estratégia “Frankenstein”: aprimorando a embalagem dos produtos
As marcas independentes mais sofisticadas e os gerentes de compras mais ágeis seguem uma estratégia diferente. Eles utilizam “garrafas padrão” — designs já existentes, amplamente testados e sem custo de molde, que a fábrica já possui. Ao aplicar a estratégia “Frankenstein”, você pega um frasco padrão retangular com base pesada e investe o dinheiro economizado com o molde em magníficas decorações de superfície: um spray com gradiente radical, um acabamento fosco gravado com ácido e uma tampa personalizada de Zamac (liga de zinco) extremamente pesada.
O consumidor percebe o peso tátil da tampa e o brilho visual do revestimento; ele não tem ideia de que o vidro subjacente é um molde de uso público. Essa estratégia oferece agilidade máxima e risco mínimo.
A Solução de Fabricação Ágil
É exatamente essa lacuna no mercado que explica por que líderes consolidados do setor, como Daxin Glass manter um arsenal de mais de Mais de 2.000 designs prontos para produção. Ao contornar o gargalo de engenharia, as marcas podem lançar seus produtos com um custo incrivelmente baixo Quantidade mínima de pedido (MOQ) de apenas 1.000 unidades, com prazos de envio globais rápidos, de 7 a 10 dias (chegando à América do Norte e à Europa em 30 a 35 dias por transporte marítimo). Além disso, para marcas que crescem rapidamente e, no futuro, buscam exclusividade, a Daxin adota uma política de parceria visionária: assim que o total acumulado de pedidos de um design personalizado atingir 100.000 unidades, as taxas iniciais de moldagem são totalmente reembolsadas, recompensando efetivamente o seu crescimento, em vez de penalizar a fase inicial da empresa.
Não deixe que os custos exorbitantes com matrizes paralisem o lançamento da sua fragrância. Explore o catálogo da Daxin com mais de 2.000 itens em estoque ou solicite hoje mesmo um protótipo 3D personalizado gratuito
para transformar sua visão em realidade.
 English
 Spanish
 French
 German
 Arabic
 Italian
 Dutch
 Portuguese
 Russian
 Korean
 Japanese