
Вы потратили месяцы, а может, и годы на то, чтобы довести аромат до совершенства. Вы отшукали лучший абсолют из Грасса, сбалансировали верхние ноты калабрийского бергамота и закрепили композицию насыщенным, гипнотическим удом. Но в тот момент, когда вы наливаете это «жидкое золото» в тару ненадлежащего качества, магия исчезает. Суровая реальность производства флаконов для элитных духов заключается в том, что это не просто формовка расплавленного песка; это безжалостная борьба с химией, физикой и микроскопическими допусками. Добро пожаловать на невидимый передовой фронт инженерного дела в сфере упаковки.
«Анатомия» парфюмерии: почему создание флаконов для элитных духов начинается с химии
В парфюмерной индустрии бытует заблуждение, что флакон — это всего лишь физическая тара. На самом деле самые дорогие духи требуют настоящей «химической крепости». Если формула состава изначально несовершенна, никакое внешнее украшение не спасет продукт от порчи. Душа флакона для духов высшего класса заключается в его химической основе.
Состав натриево-кальциевого стекла и стабильность аромата
Почему в парфюмерной индустрии практически повсеместно используется натриево-кальциевое стекло? Ответ кроется в химической инертности. Парфюм представляет собой высоколетучую, реактивную смесь спирта, эфирных масел и синтетических ароматических веществ. Если эти соединения вступают во взаимодействие со свободными ионами металлов, вымываемыми из внутренних стенок дешёвой стеклянной бутылки, последствия бывают катастрофическими: чистые цитрусовые ноты становятся мутными, жидкость приобретает тошнотворный желтый оттенок, а ароматический профиль полностью разрушается в течение трёх месяцев.
Базовый рецепт требует точного, не подлежащего изменениям состава: примерно 70% кварцевого песка (основа структуры), кальцинированной соды (для снижения температуры плавления) и известняка (в качестве стабилизатора). Однако истинным фактором, отличающим стекло массового производства от стекла для элитной парфюмерии, является борьба с примесями, в частности с оксидом железа. Высокое содержание железа в сыром кварце естественным образом придает стеклу дешевый зеленоватый оттенок, который особенно бросается в глаза в изделиях с толстым дном.
Тест «Crystal White»
Обычное флинтовое стекло, как правило, содержит от 1,2% до 1,5% железа, тогда как даже в “высокобелом” стекле его содержание составляет около 1,0%. Для брендов, требующих бриллиантового блеска и абсолютной прозрачности, элитные цепочки поставок, такие как Daxin Glass строго выполнять “Стандарт ”Crystal White». Эта бескомпромиссная формула ограничивает содержание железа микроскопическим диапазоном от 0,5% до 0,8%. Кроме того, она требует точного добавления от 0,15% до 0,25% высокочистого (99,9%) оксида церия (CeO₂) в качестве усовершенствованного осветлителя, при этом строго ограничивая использование вторичного стекла до уровня ниже 5%. Это не просто технические требования; это окончательный критерий оценки того, способен ли поставщик обеспечить подлинную роскошь.
Динамика печи и доля стеклобоя
После того как высококачественное сырье смешивается в автоматизированном беспыльном дозирующем центре, оно попадает в бушующее пламя. Печь работает при поразительной температуре от 1400 °C до 1600 °C. Здесь специалисты отрасли говорят о “доле стеклобоя”. Под стеклобоем понимается переработанное битое стекло. Хотя добавление контролируемого количества стеклобоя (обычно от 10% до 50% при стандартном производстве) снижает общую температуру плавления, позволяет сэкономить огромное количество энергии и уменьшить углеродный след, производители высококлассной парфюмерии тщательно вывешивают этот баланс, чтобы избежать попадания непредсказуемых примесей.
Наиболее важным этапом в печи является процесс очистки (дегазации). Представьте себе печь как гигантскую скороварку. В течение 4–6 часов под непрерывным давлением расплавленная смесь подвергается интенсивной гомогенизации, чтобы вытеснить микроскопические включения и пузырьки (воздушные пузырьки). Когда жидкое стекло выходит из печи в предпечь, оно подвергается вторичной гомогенизации, при этом его температура снижается до точно контролируемого значения от 1100 °C до 1200 °C. Именно такая вязкость гарантирует, что расплавленное стекло готово к интенсивной физической деформации на этапе формования.
От расплавленной капли до фирменной формы: технология формования
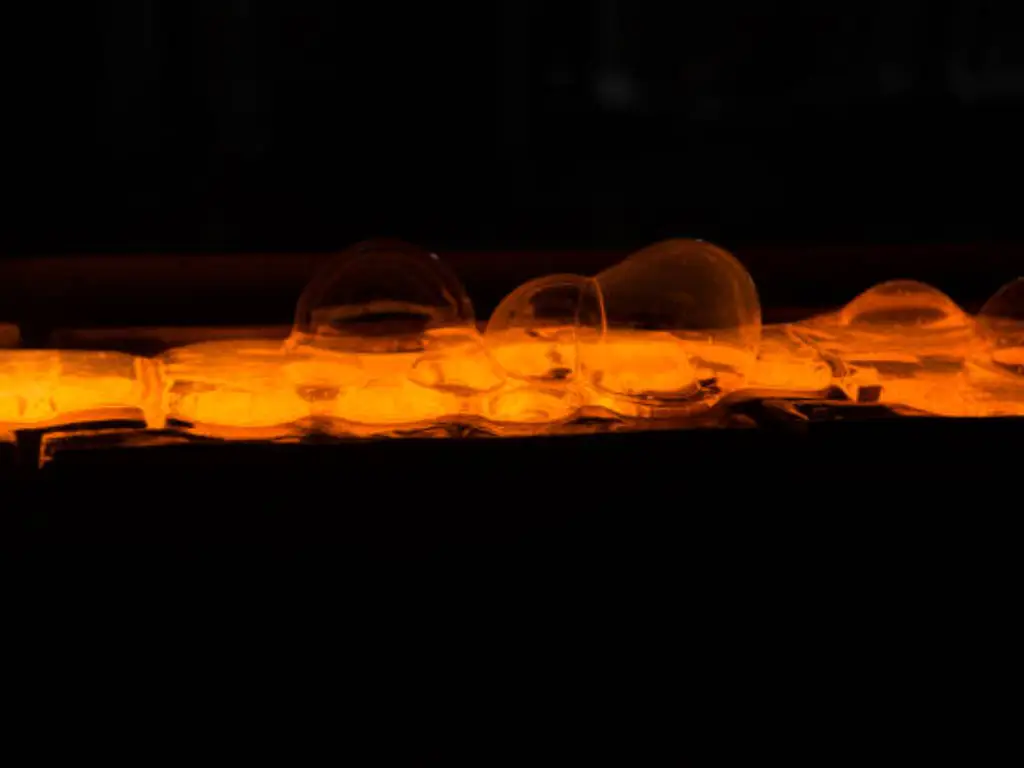
Превращение светящейся, медообразной вязкой жидкости в кристаллический сосуд с четкими очертаниями — это чудо тепловой и механической инженерии. Расплавленное стекло выдавливается через подающее отверстие и отрезается высокоскоростными механическими ножницами. На передовых производственных площадках эти ножницы приводятся в действие современными сервомоторами, что гарантирует, что каждая раскалённая “капля” (капля стекла) соответствует поразительному допуску по весу в пределах от ±0,5 до 1 грамма. Отсюда капля погружается в формовочные машины, где её ждут две совершенно разные судьбы.
Метод «Blow-and-Blow» для изготовления изящных изделий
Для изготовления высоких, стройных изделий с узкими горлышками и тонкими стенками первостепенное значение имеет метод «Blow-and-Blow» (B&B). Стекловая капля попадает в заготовку (формовую камеру), где с помощью сжатого воздуха выдувается вниз для формирования изящного горлышка. Второй поток воздуха, подаваемый снизу, расширяет стекло вверх, создавая полый стеклянный заготовку. Роботизированная рука мгновенно переворачивает эту светящуюся заготовку в форму для окончательного выдувания, где воздух под высоким давлением выталкивает стекло наружу, прижимая его к охлаждённым металлическим стенкам, чтобы придать ему окончательную форму. Это быстрый и изящный «балет» пневматики, обеспечивающий равномерную толщину стенок для сложных и лёгких изделий.
Технология «прессование и выдувание» для роскошной посуды с толстым дном
Если вы хотите понять, почему флакон нишевого салонного аромата объемом 50 мл весит целых 200 граммов, создавая в ладони ощущение непреложной дороговизны, вам необходимо разобраться в технологии «Press-and-Blow» (P&B). Вместо того чтобы на первом этапе использовать воздух, твердый металлический поршень с силой вдавливается в заготовку внутри формы.
Такое механическое прессование позволяет инженерам с божественной точностью контролировать “распределение стекла”. Плунжер специально удерживает значительное скопление стекла на дне формы, создавая знаменитое “тяжелое дно” или “огненно-полированное дно”, которое является отличительным признаком современной роскоши. Когда заготовка перемещается в форму для окончательной выдувки, расширяется только её верхняя часть.
| Размер | «Блоу-энд-Блоу» (B&B) | «Press-and-Blow» (P&B) |
|---|---|---|
| Механизм формования | Давление воздуха в обеих ступенях | Металлический плунжер, за которым следует давление воздуха |
| Идеальный тип бутылки | Высокая, узкая горловина (d30 мм), тонкие стенки | Широкое горлышко, массивные роскошные основания, короткие и толстые |
| Распределение стекла | Очень однородная по всей площади | Максимальный контроль; обеспечивает значительное утяжеление днища |
| Сложность изготовления инструментов | Стандартный | Высокий (поршень требует частого технического обслуживания) |
«Невидимый спасатель»: отжиг и термоударная стойкость
Когда только что сформированный флакон для парфюма выходит из формы при температуре около 600 °C, он выглядит идеально. Но на самом деле это тикающая бомба замедленного действия. Быстрый контакт с относительно холодными металлическими формами вызывает сильное внутреннее термическое напряжение. Внешняя оболочка остывает и сжимается быстрее, чем расплавленное ядро. Если не принять меры, то даже простое наполнение флакона духами комнатной температуры на высокоскоростной линии приведёт к тому, что он с грохотом разлетится на тысячи осколков.
Далее следует “Lehr” — огромный туннель непрерывного отжига, который действует на молекулы стекла как глубокий структурный массаж. Бутылки проходят через этот туннель, где их сначала повторно нагревают до точной температуры отжига. В центральной зоне поддерживается строгий температурный диапазон от 520 °C до 560 °C. В течение 30–60 решающих минут стекло «пропитывается» этим теплом, что позволяет хаотичным, напряжённым молекулярным связям расслабиться и равномерно перестроиться.
После этого температуру аккуратно снижают с крайне медленной скоростью — от 2 °C до 5 °C в минуту — до достижения комнатной температуры. В то время как в соответствии со средними отраслевыми стандартами этот процесс могут ускорить до 40 минут для экономии топлива, передовые протоколы растягивают этот процесс до полных 1,5–2 часов. Результат? Конструкционно безупречный сосуд, способный выдерживать мощные термические удары (перепады температур от -20 °C до 80 °C) и жестокие механические нагрузки, характерные для международной логистики.
Декорирование поверхностей: создание визуальных и тактильных иллюзий
Пустая стеклянная бутылка — это всего лишь «холст». Чтобы превратить её в желанный предмет, розничная цена которого составляет $200, необходимо прибегнуть к дополнительному декорированию. Именно на этом этапе бренды демонстрируют свою уникальность, используя как субтрактивные, так и аддитивные технологии для создания глубоких визуальных и тактильных иллюзий.
Субтрактивные методы: травление кислотой и полировка
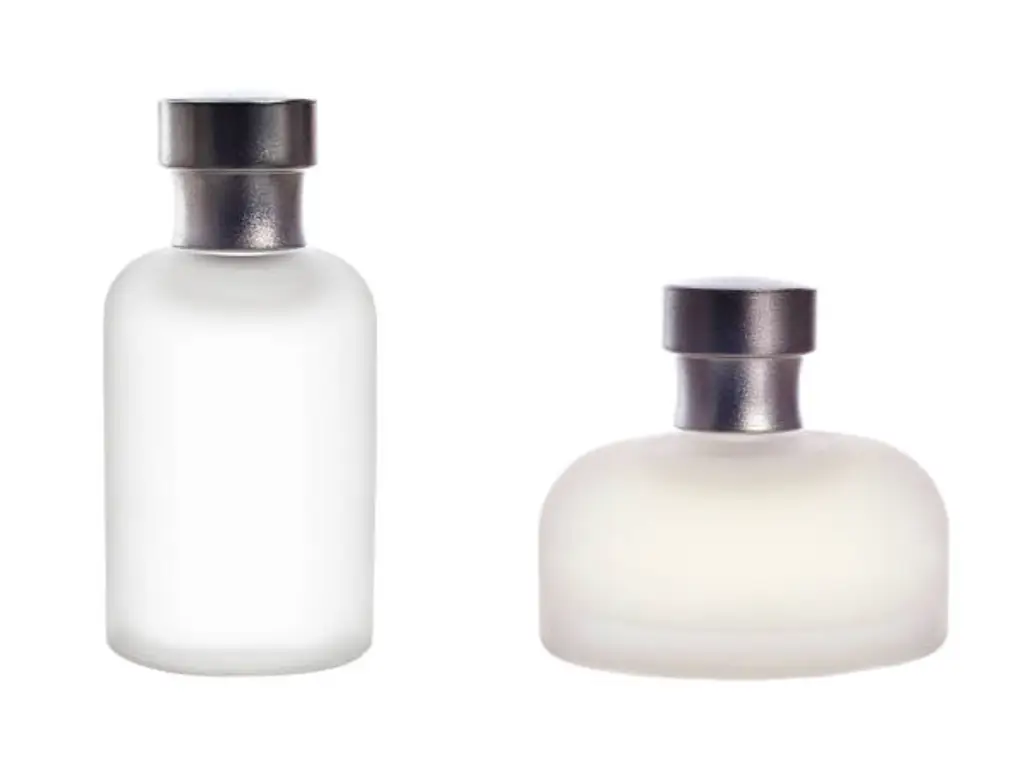
Чтобы добиться по-настоящему высококачественного матового эффекта, в отрасли избегают дешевой механической пескоструйной обработки, которая оставляет шероховатую текстуру, похожую на наждачную бумагу, в которой легко скапливается грязь. Вместо этого роскошные бренды требуют применения кислотного травления. Стекло погружают в строго контролируемую ванну со смесью фтористоводородной кислоты. Химикат вступает в бурную реакцию с кремнеземом, образуя на поверхности микроскопические ямки, что придаёт изделию постоянное, невероятно гладкое, шелковистое матовое покрытие. Оно великолепно рассеивает свет и обладает высокой устойчивостью к царапинам.
Дополнительные покрытия: трафаретная печать, горячее тиснение и металлизация
Нанесение краски и брендирования на стекло сопряжено с рядом химических сложностей. Стекло является непористым и гидрофильным материалом, что значительно затрудняет адгезию.
- Цветное покрытие (проверка спиртом): Парфюм в основном состоит из спирта — идеального растворителя. Обычные краски на водной основе буквально растают, если по бутылке стечет капля парфюма. Для производства элитной продукции используются специальные “устойчивые к спирту полиуретановые эмульсии на водной основе”, смешанные с изоцианатными отвердителями, которые часто покрывают прозрачным защитным слоем. Флакон проходит контроль качества только в том случае, если выдерживает 500 интенсивных протираний спиртом и получает оценку e4B в испытании на поперечную адгезию.
- Высокотемпературная трафаретная печать: Вместо дешёвых самовысыхающих красок в по-настоящему роскошной упаковке используются краски на керамической основе. После нанесения печати бутылки проходят через печь при температуре 500–600 °C. Краска буквально плавится и срастается с поверхностью стекла, становясь неразрушимой.
- Вакуумная металлизация и горячее тиснение: Для получения этого ослепительного глянцевого металлического покрытия (золото, розовое золото, цвет «ганметал») флаконы помещаются в вакуумную камеру, где испаренные атомы металла осаждаются на их поверхности. При горячем тиснение с помощью тепла и давления наносится металлическая фольга для создания точных логотипов.
“Скрытая математика индивидуального декорирования заключается в каскадном коэффициенте выхода. Если для вашей бутылки требуется травление кислотой (коэффициент выхода 95%), нанесение градиентного покрытия (коэффициент выхода 90%) и горячее тиснение (коэффициент выхода 90%), ваш итоговый совокупный коэффициент выхода снижается до 76%. Именно из-за таких экспоненциальных отходов индивидуально декорированные бутылки имеют столь ошеломляющую себестоимость за единицу”.”
«Кладбище» парфюмерных брендов: допуски по размерам и предотвращение утечек
У вас может быть самый красивый флакон в мире, но если он протекает, ваш бренд обречен. Загляните на любой форум предпринимателей в сфере парфюмерии (B2B) — там полно ужасающих историй: тысячи долларов убытков из-за потери товара при транспортировке, испорченная упаковка и разъярённые клиенты. Причиной почти всегда является недостаток в микроинженерном решении горловины флакона.
Освоение методов обработки грифа и стандартов FEA
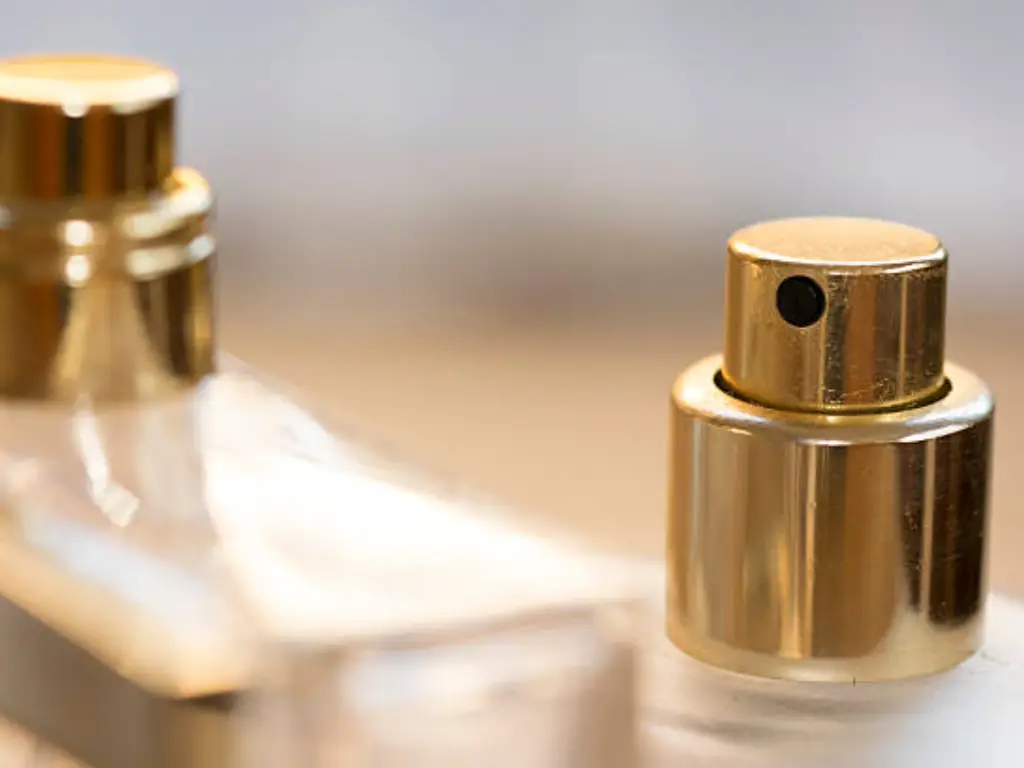
Мировая парфюмерная промышленность руководствуется строгими стандартами калибровки, наиболее распространённым из которых является Стандарт FEA 15 (имеется в виду диаметр горловины 15 мм, рассчитанный на стандартные обжимные насосы). Невооруженным глазом этого не заметить, но герметичность обжимного насоса зависит от крайне высокой точности. Наружный диаметр, внутренний диаметр отверстия и точная высота зажима стеклянного воротника должны соответствовать строжайшим допускам в пределах ±0,2 мм.
Если процесс формования методом «блау-энд-блау» даже слегка нарушен, в результате чего горлышко становится немного овальным (дефект овальности) или остается заметная вертикальная линия стыка половинок формы, это приводит к катастрофе. Когда металлическая обжимная машина прижимает воротник насоса вниз, он не сможет обеспечить идеальное уплотнение на 360 градусов по всему периметру стеклянной тары. Во время авиаперевозки, когда давление в салоне падает на высоте 30 000 футов, дорогостоящий аромат просто просочится мимо нарушенного уплотнения и испарится в гофрокоробах. Именно поэтому проведение тщательных вакуумных испытаний на герметичность на сборочной линии является обязательным условием.
Распределение стекла и целостность конструкции
Контроль качества распространяется и на макроструктуру. Измерение толщины стенок и проверка эксцентриситета гарантируют, что стекло не затвердело неравномерно. Бутылка с одной стенкой, тонкой как бумага, может пройти визуальный осмотр, но в тот момент, когда её зажмут пневматические зажимы автоматической разливочной машины, она взорвётся, остановив всю линию. Более того, вся эта точность теряет смысл, если товар будет повреждён при транспортировке. Стандартный трёхслойный картон — просто смех при международных перевозках. Поставщики премиум-класса требуют использования внутренней упаковки из изготовленных по индивидуальному заказу лотков из пенополиэтилена (EPE), вложенных в пятислойные экспортные коробки из двойного гофрированного картона, что гарантирует, что стекло никогда не соприкасается со стеклом, и поглощает сильные ударные нагрузки.
Дилемма покупателя: инструменты, изготовленные на заказ, или готовые бутылки
Мы изучили физику, химию и инженерию. Теперь нам предстоит столкнуться с суровой реальностью капитализма в сфере управления цепочкой поставок. Каждый основатель парфюмерной компании стоит перед важным выбором: вкладывать ли значительные средства в разработку полностью индивидуальной, запатентованной формы флакона или использовать уже существующую инфраструктуру?
Реальная стоимость изготовления пресс-форм на заказ
Разработка индивидуальной пресс-формы — это проект, движимый личными амбициями, который быстро истощает денежные потоки. На самом деле изготовление многогнездных стальных пресс-форм промышленного уровня — это высокоспециализированная область металлургии. Вы платите не просто за металл; вы платите за огромные простои, которые несет завод, перенастраивая свои масштабные производственные линии исключительно для вашей конкретной партии продукции.
| Этап подготовки инструментов | Предполагаемые сроки | Ориентировочная стоимость / Обязательства |
|---|---|---|
| 3D-визуализация и акриловый прототип | 1–2 недели | $100 – $300 (Проверка проекта) |
| Пилотная форма (металлическая, с одной полостью) | 3–4 недели | $500 – $1 000 (для проверки текучести/веса стекла) |
| Производственные пресс-формы (многогнездные) | 4–6 недель | $1 500 – $3 000+ |
| Обязательства по запуску производства (минимальный объем заказа) | Строго соблюдается | Минимальный объем заказа — от 30 000 до 50 000+ единиц |
Если ваш стартовый капитал ограничен, изготовление формы на заказ приведёт к тому, что вы заморозите десятки тысяч долларов в виде запасов пустых стеклянных флаконов ещё до того, как продадите хотя бы одну каплю духов.
Стратегия “Франкенштейна”: повышение привлекательности упаковки товаров
Самые продвинутые инди-бренды и гибкие менеджеры по закупкам действуют по-другому. Они используют “стандартные бутылки” — уже существующие, тщательно протестированные дизайны, не требующие затрат на изготовление форм, права на которые уже принадлежат заводу. Применяя стратегию “Франкенштейна”, вы берете стандартную прямоугольную бутылку со стандартной толстой основой и вкладываете сэкономленные на изготовлении пресс-форм средства в роскошное декорирование поверхности: радикальный градиентный распыл, матовую поверхность, обработанную кислотой, и невероятно тяжелую индивидуально разработанную крышку из замака (цинкового сплава).
Потребитель ощущает на ощупь вес крышки и видит блеск покрытия; он даже не догадывается, что стекло, лежащее в основе, изготовлено по общедоступной форме. Эта стратегия обеспечивает максимальную гибкость и минимальный риск.
Решение для гибкого производства
Именно этот пробел на рынке является причиной того, что такие признанные лидеры отрасли, как Daxin Glass поддерживать арсенал численностью более Более 2 000 готовых к производству шаблонов. Обходя технические препятствия, бренды могут выходить на рынок с невероятно низкими Минимальный объём заказа (MOQ) составляет всего 1 000 единиц, с быстрой доставкой по всему миру за 7–10 дней (доставка в Северную Америку и Европу морским транспортом занимает 30–35 дней). Кроме того, для брендов, которые быстро растут и в перспективе стремятся к эксклюзивности, компания Daxin реализует дальновидную партнерскую политику: как только совокупный объем ваших заказов на индивидуальный дизайн достигнет 100 000 единиц, первоначальные затраты на изготовление пресс-формы будут полностью возмещены, что фактически поощряет ваш рост, а не наказывает вас на этапе стартапа.
Не позволяйте непомерным затратам на изготовление инструментов затормозить запуск вашей новой линейки парфюмерии. Ознакомьтесь с каталогом Daxin, насчитывающим более 2 000 наименований, или закажите бесплатный 3D-прототип на заказ уже сегодня
чтобы воплотить вашу идею в жизнь.
 English
 Spanish
 French
 German
 Arabic
 Italian
 Dutch
 Portuguese
 Russian
 Korean
 Japanese