
Подробный анализ для руководителей, посвящённый термодинамическим аспектам проектирования, прецизионной формовке и строгому контролю качества, которые определяют производство стеклянной тары мирового уровня. Узнайте о производственных реалиях, лежащих в основе изготовления безупречной тары для высокоскоростных линий розлива.
Особенности производства коммерческих стеклянных бутылок
Когда конечный потребитель берет в руки флакон с элитными духами, графин для крафтового спиртного или тару для напитков премиум-класса, он ощущает элегантность, вес и прозрачность. Однако для менеджеров по закупкам в сегменте B2B и руководителей цепочек поставок стеклянная бутылка представляет собой сложную матрицу рисков и выгод. Промышленное производство стеклянных бутылок далеко от романтизированного представления о ремесленном выдувании стекла. Это беспощадная промышленная симфония с высокими ставками, сочетающая в себе термодинамику, механику жидкостей и инженерию с точностью до микромиллиметров.
Современное стекольное производство работает круглосуточно и без выходных. После розжига промышленная печь горит непрерывно в течение десятилетия. Её остановка означает необходимость полной перестройки всей конструкции из огнеупорного кирпича. Именно этот непрерывный поток расплавленного стекла определяет неумолимый и неуклонный темп работы машин «Independent Section» (IS), которые выпускают сотни бутылок в минуту (BPM). Для потребительских брендов и автоматизированных линий розлива, для которых бесперебойная операционная эффективность имеет решающее значение, понимание нюансов этого процесса — не просто теоретическая задача, а жизненно важная коммерческая необходимость.
Даже незначительное отклонение в чистоте сырья, погрешность в весе стекломассы в один грамм, некорректная кривая термического отжига или сбой в управлении поверхностным трением могут привести к катастрофическому росту количества отказов на ваших автоматизированных линиях розлива, что в свою очередь вызовет появление опасных осколков стекла, потери продукции и длительные простои. Это всеобъемлющее руководство раскрывает весь жизненный цикл производства коммерческого стекла, позволяя покупателям принимать обоснованные на данных решения о закупках и оценивать партнеров-производителей с точки зрения инженера.
Состав сырья и экономическое значение стеклобоя
Основа прочности конструкции и оптической прозрачности закладывается задолго до того, как материал попадает в печь, где он подвергается воздействию экстремально высоких температур. В производстве высшего уровня состав сырья регулируется строгими международными стандартами, такими как ASTM C146 (химический анализ), ASTM C429 (анализ размера частиц) и ISO 3262-21. «Алхимия» производства стеклянной тары основана на идеально сбалансированном сочетании трёх основных компонентов, дополненных стратегическими химическими добавками, которые определяют конечные физические свойства тары.
Основные химические свойства стеклянной тары
Кварцевый песок (диоксид кремния) составляет основу стекла, составляя примерно 70% шихты. Однако для плавления чистого кремнезема требуются экстремально высокие температуры, превышающие 2000 °C, что является экономически нецелесообразным порогом для производства в масштабах коммерческой упаковки. Чтобы решить эту проблему, в качестве мощного флюса добавляют кальцинированную соду (карбонат натрия), что резко снижает температуру плавления до приемлемого диапазона. Поскольку смесь кремнезема и соды сама по себе медленно растворяется в воде (образуя силикат натрия, или “жидкое стекло”), в качестве важнейшего стабилизатора добавляется известняк (карбонат кальция). Это обеспечивает необходимую химическую стойкость, делая стекло инертным и безопасным для хранения всего — от едких бытовых химикатов до деликатных косметических сывороток, чувствительных к pH.
Для высокотехнологичных областей применения, таких как флаконы для элитных парфюмов или спиртные напитки премиум-класса, контроль содержания следовых примесей — в частности, оксидов железа — имеет первостепенное значение. Стандартное “флинтовое” (прозрачное) стекло часто содержит от 1,2% до 1,5% железа, что придает ему слабый, нежелательный зеленоватый или голубоватый оттенок, который становится особенно заметным у толстого дна флакона. Для достижения подлинного блеска “кристально-белого” цвета необходимо использовать высококачественный кремнезем с содержанием железа, строго контролируемым на уровне ниже 0,8%. Кроме того, ведущие производители используют оксид церия высокой чистоты (обычно в дозе от 0,2% до 0,3%) в качестве усовершенствованного осветлителя. Такой тщательно выверенный химический баланс действует как мощное обесцвечивающее средство, гарантируя исключительную светопроницаемость на уровне 99% и обеспечивая, чтобы внешний вид элитного парфюма не страдал из-за ограничений, налагаемых материалом, из которого изготовлена тара.
Стратегическое внедрение вторичного стекла: PI против PCR
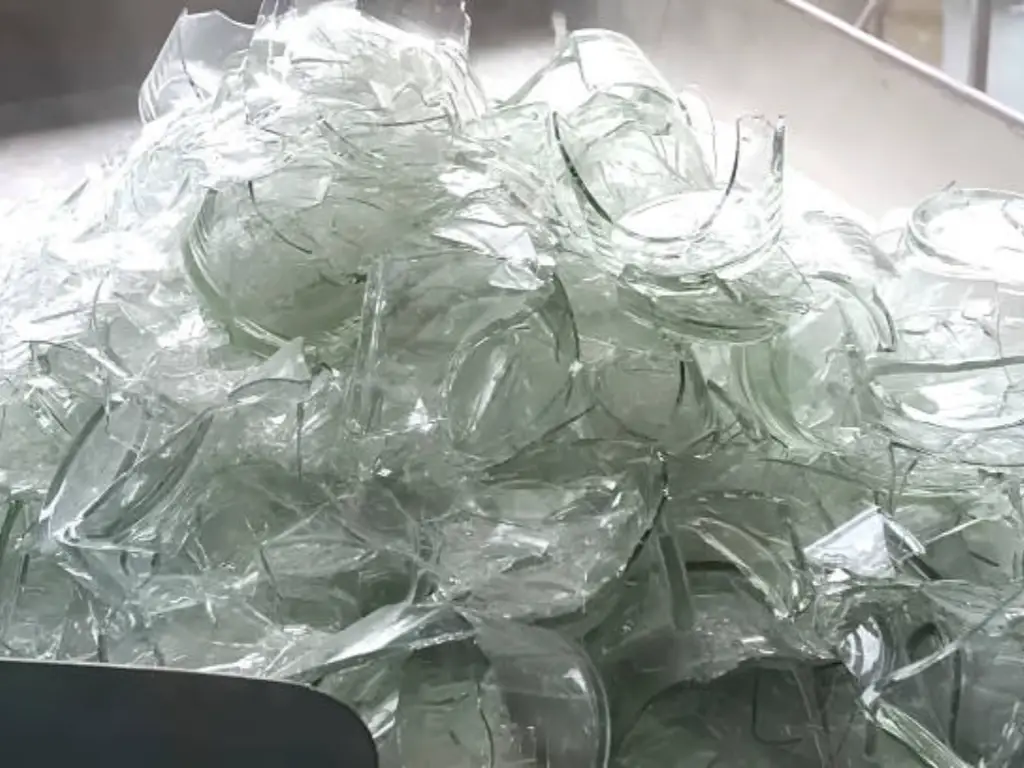
Стеклобой — переработанное, измельченное и очищенное стекло — является одновременно экологической необходимостью и основой экономики производства. Современные рецептуры шихты включают от 10% до 60% стеклобоя, который плавно вводится в смесь с помощью автоматизированных герметичных шихтовых установок. Основная промышленная ценность стеклобоя заключается в его термодинамических свойствах: он действует как катализатор плавления, поскольку переходит в жидкое состояние при значительно более низкой температуре, чем сырой, нереагировавший кремнезем. С каждым увеличением доли стеклобоя на 10% энергопотребление печи снижается примерно на 2,5%–3%, что сопряжено с пропорциональным сокращением выбросов CO₂.
Однако специалисты по закупкам в сфере B2B должны понимать важное различие с точки зрения соблюдения нормативных требований между ПИ (постиндустриальный) и ПЦР (вторичное сырье, полученное из отходов потребления) стеклолом. Стеклолом категории PI — это, по сути, собственный внутренний отход завода (бракованные бутылки и стеклянные капли), который возвращается в печь. Несмотря на высокую эффективность, использование стекла категории PI не дает владельцам брендов внешних экологических кредитов. Настоящая экологическая устойчивость и соответствие стандартам ESG (экологические, социальные и управленческие аспекты) зависят от использования стеклолома категории PCR — стекла, извлеченного из муниципальных потоков вторичной переработки. Использование PCR требует наличия многомиллионных установок оптической сортировки для тщательного удаления CSP (керамики, камней и фарфора) и посторонних металлических примесей. Закупка бутылок, изготовленных с использованием сертифицированного стекла с высоким содержанием PCR, является единственным легитимным способом для европейских и североамериканских брендов добиться освобождения от углеродного налога, избежать налогов на пластиковую упаковку и подкрепить свои заявления об экологичности.
Этап плавления и подготовки
После того как сырьё и стеклобой однородно смешиваются в герметичной автоматизированной системе силосов — для предотвращения загрязнения пылью и обеспечения точных пропорций — партия непрерывно подаётся в плавильную печь. Здесь температура достигает 1500–1600 °C. Превращение горы твёрдых частиц в вязкую раскалённую жидкость происходит бурно и сложно и занимает примерно от 4 до 6 часов в зависимости от скорости вытяжки из печи.
Фаза плавления не представляет собой однократное событие; она подразделяется на три отдельные зоны: плавление, осветление и доводка. Этап осветления, пожалуй, является наиболее важным с точки зрения контроля качества. В ходе этой фазы химические осветлители (такие как сульфат натрия) разлагаются под воздействием экстремально высоких температур, выделяя крупные пузыри диоксида серы и кислорода. По мере того как эти крупные пузыри с силой поднимаются к поверхности, они действуют как очищающий механизм, улавливая и устраняя микроскопические скопления воздуха, известные как “зародыши” или “пузырьки”, которые в противном случае навсегда нарушили бы структурную целостность и оптическую прозрачность готовой бутылки.
После успешного осветления расплавленное стекло поступает в предпечь. Это тщательно контролируемый канал охлаждения, в котором температура стекла точно и постепенно понижается до рабочей температуры от 1100 °C до 1200 °C, что позволяет стабилизировать его вязкость для формовочных машин.
Методы формовки «горячего конца», определяющие типы бутылок
Раскаленная стеклянная масса поступает через сложную, смазанную систему подачи, состоящую из ковшей, желобов и дефлекторов, в пустые формы машины IS. Это “горячий участок”, где стекло приобретает свою первоначальную форму. Выбор процесса формования не является произвольным; он полностью зависит от геометрии требуемой бутылки, в частности от диаметра горлышка. Выбор неподходящего процесса приводит к чрезмерным затратам на формы, неравномерному распределению веса и нестабильному качеству.
«Дуть и дуть» (B&B) против «Нажать и дуть» (P&B)
В данной отрасли при производстве стандартных контейнеров в основном используются две основные технологии формования. Понимание физических механизмов этих процессов имеет решающее значение для согласования конструкции вашего изделия с производственными реалиями и предотвращения дорогостоящих инженерных ошибок на этапе создания прототипов.
| Особенности процесса | «Блоу энд Блоу» (B&B) | «Нажми и дуй» (P&B) |
|---|---|---|
| Механическое действие | Сжатый воздух вдавливает заготовку в форму для заготовки, чтобы сформировать сравнение (заготовка), после чего в окончательной формовочной матрице производится второй обдув сжатым воздухом. | Твёрдый металлический плунжер механически вдавливает каплю в заготовку для формирования заготовки, после чего в форму для окончательной выдувки подаётся воздух. |
| Оптимальный тип бутылки | Емкости с узким горлышком (внутренний диаметр горлышка ≤ 30 мм). Например: флаконы для духов, флаконы-капельницы для эфирных масел, бутылки для вина, бутылки для спиртных напитков. | Емкости с широким горлышком (внутренний диаметр горлышка ≥ 30 мм). Например: банки для варенья, стаканы для свечей, баночки для косметических кремов, баночки для меда. |
| Контроль толщины стенок | Хорошо, но в значительной степени зависит от температуры окружающей среды и охлаждения формы. Давление чистого воздуха иногда может приводить к небольшим отклонениям в профиле основания и плеча. | Отлично. Металлический плунжер обеспечивает крайне равномерное распределение вязкого стекла, что позволяет добиться исключительно стабильной толщины стенок. |
| Последствия для инструментального оснащения | Стандартное отраслевое оборудование; отличается высокой эффективностью при обработке высоких и тонких профилей, до которых плунжер не может дотянуться. | Требует использования специальных плунжерных механизмов. Обеспечивает высокую эффективность при производстве неглубоких и широких изделий, позволяя повысить скорость производства. |
Вершина снижения веса: «Нарроу Нек Пресс энд Блоу» (NNPB)
Исторически сложилось так, что бутылки с узким горлышком приходилось изготавливать по технологии B&B, которая по своей сути требовала большего количества стеклянной массы для обеспечения минимальной толщины стенок с учетом запаса прочности, поскольку давление воздуха не может распределять стекло так равномерно, как твердая форма. На смену этому пришла технология прессования и выдувания с узким горлышком (NNPB). Эта передовая технология использует высокоспециализированный удлиненный металлический плунжер с внутренним охлаждением для прессования заготовки даже для бутылок с чрезвычайно узкими горлышками. Результатом является абсолютный механический контроль над распределением стекла.
Для покупателей в сегменте B2B и крупных концернов по производству напитков NNPB является синонимом Снижение массы. Обеспечивая идеально ровные стенки без уязвимых “толстых и тонких участков”, заводы могут снизить общий вес пивной или винной бутылки на 30% без ущерба для прочности на вертикальную нагрузку или давление разрыва. Это приводит к значительному сокращению затрат на сырье, снижению углеродных налогов и, что особенно важно, позволяет брендам укладывать на 20% больше единиц продукции в один транспортный контейнер, что резко сокращает глобальные расходы на логистику и перевозку.
Отжиг в отжиговой печи и снятие термических напряжений
Когда только что сформированная бутылка выходит из машины IS, она подвергается резкому перепаду температуры. Наружная поверхность бутылки остывает и затвердевает гораздо быстрее, чем внутренняя стенка. Такое неравномерное охлаждение приводит к накоплению огромного невидимого термического напряжения в стеклянной матрице. Если не принять соответствующих мер, бутылка по сути становится «тикающей бомбой»: она может самопроизвольно разбиться от незначительного удара, небольшого изменения температуры окружающей среды или давления, создаваемого укупорочной машиной. Чтобы устранить эту угрозу, бутылки транспортируются в длинную туннельную печь непрерывного действия, известную как печь для отжига (Annealing Lehr).
Процесс отжига является надежной гарантией предотвращения катастрофических сбоев на линии розлива. Бутылки равномерно нагреваются до “точки отжига” (обычно от 520 °C до 560 °C) и удерживаются при этой температуре в течение определенного времени. Это позволяет молекулярной структуре стекла расслабиться, изменить свое положение и выровняться. По истечении этого периода выдержки температура постепенно понижается с тщательно выверенной, математически рассчитанной скоростью (примерно от 2 °C до 5 °C в минуту) до тех пор, пока стекло безопасно не достигнет комнатной температуры.
Многие производители низкого уровня спешат с этим процессом, пропуская бутылки через однозонную печь в течение 40–60 минут, чтобы максимально увеличить производительность завода. Такое поспешное охлаждение приводит к появлению опасных остаточных напряжений. Производители высшего уровня используют градиентный трёхзонный или многозонный контроль температуры, продлевая цикл отжига до 1,5–2 часов.
Технологии обработки поверхностей для повышения эффективности линии розлива
Серьёзной ошибкой, которую допускают начинающие специалисты по закупкам, является восприятие обработки поверхностей исключительно как косметического украшения. На самом деле современная промышленная обработка поверхностей представляет собой сложную инженерную систему, состоящую из двух взаимосвязанных компонентов, которая ограничивает процесс отжига. Именно эти невидимые химические покрытия — наносимые как до, так и после лера — определяют физическую прочность бутылки. Без них высокоскоростные автоматизированные линии розлива буквально остановились бы.
Напыление из горячего конца (HEC): введение в химию
Хронология: Происходит сразу после формовки, непосредственно перед поступлением в отжиговую печь.
Пока только что сформированное стекло ещё светится при температуре свыше 500 °C, оно проходит через специальный камеру для нанесения покрытий. Здесь на него воздействуют методом химического осаждения из паровой фазы (CVD). Химический агент — как правило, тетрахлорид олова или трихлорид монобутилолова (MBTC) — испаряется и наносится на бутылки. Поскольку стекло находится в высокореактивном, перегретом состоянии, олово вступает в реакцию с кремний-кислородной матрицей стекла, образуя ультратонкий, невидимый слой оксида олова. Этот слой прочно и химически связывается со стеклянной подложкой. Само по себе покрытие Hot End Coating практически не снижает трение, но выступает в качестве важнейшей, постоянной “грунтовки” или закрепления для следующего этапа.
Смазочные покрытия для холодного конца (CEC): барьер, предотвращающий трение
Хронология: Происходит сразу после того, как бутылка выходит из отжиговой печи.
После того как бутылки проходят через печь отжига и остывают до безопасной температуры поверхности, составляющей примерно 100 °C, они проходят через вторую станцию нанесения покрытия. На бутылки распыляется микроскопический туман водной эмульсии — обычно полиэтиленового воска или олеиновой кислоты. Если бы это наносилось на горячем конце, высокомолекулярные полимеры мгновенно сгорели бы; при нанесении здесь, при температуре 100 °C, эмульсия быстро отвердевает. Благодаря грунтовке из оксида олова, нанесенной на горячем конце, это покрытие, наносимое на холодном конце, прочно и навсегда прилипает к поверхности стекла.
Единственная цель этой двухслойной системы — радикально снизить коэффициент трения (COF) стекла. Соприкосновение голого стекла с голым стеклом вызывает огромное трение и микроцарапины, которые серьезно ослабляют структурную целостность бутылки (этот процесс называется «растрескиванием»). На современной линии розлива напитков, работающей со скоростью 800 бутылок в минуту, бутылки без покрытия цеплялись бы друг за друга, застревали бы на конвейерах из нержавеющей стали и разбивались бы под огромным давлением линии. Правильная инженерная обработка поверхности превращает бутылки в гладкие, смазанные сосуды, которые безупречно скользят по сортировочному, моечному, розливочному и укупорочному оборудованию, обеспечивая максимальную эффективность эксплуатации оборудования (OEE) для покупателя.
Автоматизированный контроль качества и устранение дефектов
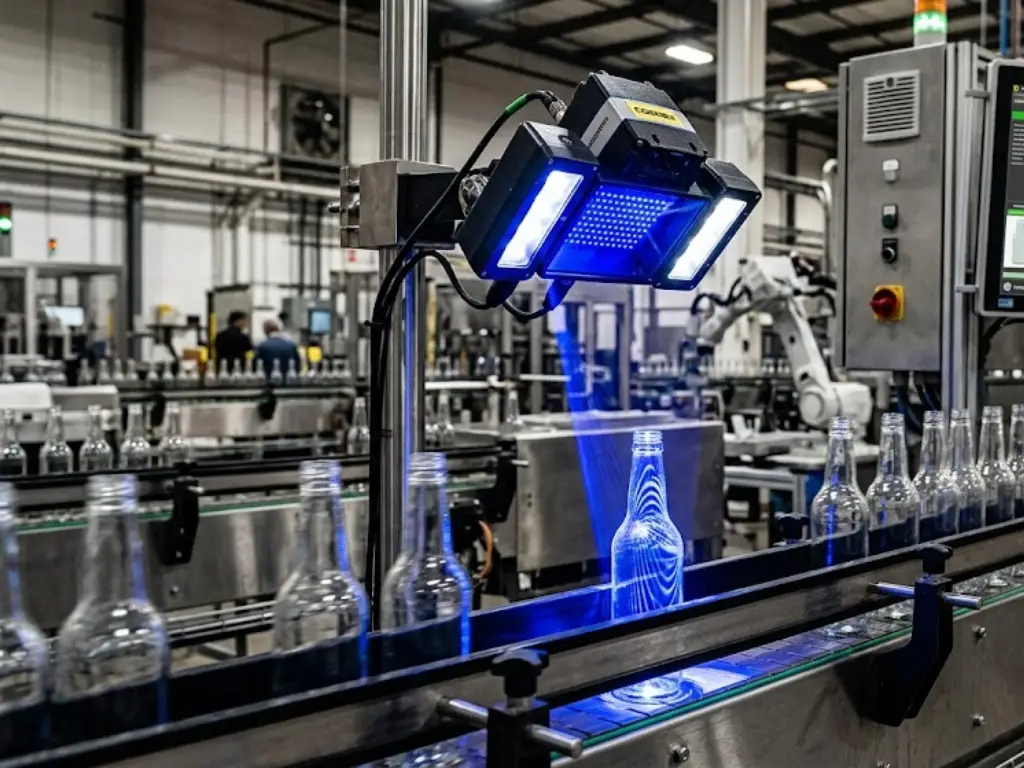
Визуальный контроль, осуществляемый человеком, совершенно не соответствует требованиям к скорости и точности, предъявляемым современными стандартами упаковки в сегменте B2B. Ведущие предприятия стекольной промышленности используют автоматизированные системы контроля «холодного конца» военного уровня. По мере выхода бутылок из станции нанесения покрытия на «холодном конце» они поочередно проходят через цепочку высокоскоростных камер, лазерных оптических сканеров и устройств для проверки на физическую прочность.
Оптическое сканирование и измерение размеров
Автоматизированные карусели поворачивают каждую бутылку на 360 градусов, а камеры высокого разрешения и световые лучи сканируют их на наличие критических, приводящих к браку дефектов. Система выявляет Камни (нерасплавленные частицы огнеупора, которые выступают в качестве сильных концентраторов напряжений и могут вызывать самопроизвольный разрушение), Волдыри (воздушные пузыри, размер которых превышает размер семян), и страшные Качели в виде птиц. «Птичья качалка» — это макроскопическая, хорошо заметная стеклянная нить, соединяющая внутренние стенки тары, которая образуется при неравномерном растяжении заготовки. Эти видимые нити чрезвычайно хрупки и представляют собой серьезную юридическую и технологическую угрозу, поскольку могут легко отломаться и попасть в продукт, предназначенный для потребления. Кроме того, с помощью прецизионных калибров и камерного профилирования измеряются внутренний диаметр (ID), внешний диаметр (OD) и профили резьбы горловины. Отклонение всего на долю миллиметра в этом случае приведёт к тому, что распылительный насос или винтовая крышка не смогут обеспечить герметичность, что вызовет дорогостоящие утечки во время транспортировки.
Деструктивные физические испытания (внутренний разрыв и термический шок)
В случае функциональной тары (особенно для газированных напитков, пива и косметических средств под давлением) оптическое совершенство — это лишь половина дела. Образцы регулярно отбираются для разрушающих испытаний в соответствии со строгими параметрами AQL (допустимого уровня качества). Сюда входит Испытание на внутреннее давление разрыва, который закачивает жидкость в бутылку и постепенно повышает гидростатическое давление до тех пор, пока стекло не разорвется, обеспечивая превышение этого давления над внутренним давлением предполагаемого продукта.
Не менее важным является Испытания на термический шок (регулируемый такими стандартами, как ASTM C149), который имитирует резкие перепады температуры, возникающие в промышленных туннелях горячего розлива или пастеризации. Важным инженерным фактом является то, что стандартное натриево-кальциевое стекло не выдерживает экстремальных, неконтролируемых перепадов температуры. Согласно промышленному стандарту, в ходе разрушающего испытания бутылка должна выдержать резкий переход из горячей водяной бани в холодную при максимальном перепаде температур (ΔT), равном ровно 42 °C. Гарантия того, что бутылка выдержит этот конкретный, экстремальный перепад температур (ΔT) без разрушения, свидетельствует о том, что производственный процесс — от однородности сырья до отжига — является математически обоснованным и конструктивно безопасным для коммерческого внедрения.
Укладка на поддоны, термоусадочная упаковка и целостность цепочки поставок
Безупречный производственный процесс теряет всякий смысл, если продукция повреждается во время транспортировки. Процесс закупок в сегменте B2B не заканчивается у ворот завода; он завершается только тогда, когда бутылки в целости и сохранности поступают на розливной завод покупателя. Конструкция промышленной тары рассчитана на то, чтобы выдерживать огромные динамические нагрузки и вибрации, возникающие при транспортировке через Тихий океан или при международных морских перевозках.
После того как бутылки проходят все автоматические проверки контроля качества, они поступают на роботизированные паллетизаторы. Бутылки слой за слоем укладываются на прочные деревянные паллеты, прошедшие термическую обработку и соответствующие стандарту ISPM 15 (обязательному для международного таможенного оформления). Между каждым слоем стекла вставляются толстые прокладки из гофрированного картона или твердые пластиковые разделительные листы для распределения вертикальной нагрузки и предотвращения соприкосновения стекла со стеклом. Вес полного поддона может превышать одну тонну, поэтому для фиксации груза используются верхние рамы, после чего вся конструкция плотно обматывается толстой стретч-пленкой или проходит через термоусадочную печь, образуя монолитный, устойчивый к смещению блок.
Ориентирование в сфере закупок B2B: как оценить ведущего производителя стеклянных бутылок
Понимание принципов термодинамики — это лишь первый шаг; применение этих сложных знаний при проведении аудита и выборе производственного партнера — вот настоящее испытание для специалиста по закупкам в сфере B2B. Мировой рынок переполнен торговыми компаниями, маскирующимися под заводы и дающими обещания, которые они не в силах выполнить. Чтобы защитить цепочку поставок вашего бренда, матрица оценки поставщиков должна тщательно анализировать их операционную гибкость, стандарты на материалы и структурные политики.
- 1. Гибкость цепочки поставок на двух уровнях (реальность минимального объема заказа): Серьезным сигналом тревоги в сфере закупок является ситуация, когда поставщик заявляет о круглосуточной работе высокоскоростных линий по производству инжекционного литья (IS), при этом с радостью принимая заказы на полностью индивидуальные формы объемом всего в 1 000 единиц. На самом деле остановка промышленной линии для “смены заготовки” (замены пресс-форм) занимает несколько часов; производство 1 000 бутылок по индивидуальному заказу экономически нецелесообразно для настоящего производителя. Однако партнер-OEM высшего уровня решает эту проблему с помощью двухуровневой стратегии. Он предлагает обширную библиотеку более 2 000 имеющихся форм, что позволяет гибким брендам проводить рыночные тесты с помощью товаров, имеющихся в наличии, при минимальном объеме заказа всего от 1 000 единиц. В случае полностью индивидуальных, заказных дизайнов компания устанавливает реалистичные объемы промышленного производства (например, 30 000+ единиц), но при этом вносит перемены на рынок, предлагая Возврат платы за пресс-форму 100% как только совокупный объём заказов достигнет определённого рубежа (например, 100 000 единиц), что позволит эффективно снизить риски, связанные с научно-исследовательскими и опытно-конструкторскими работами.
- 2. Бескомпромиссные стандарты чистоты материалов: Не соглашайтесь на расплывчатые описания типа “прозрачное стекло”. Требуйте указания химических характеристик в ваших контрактах. Если вы занимаетесь закупками высококачественной косметики или элитных спиртных напитков, оговаривайте в контрактах использование стекла “Crystal White” с содержанием железа строго <0,8% и подтвержденной очисткой с помощью оксида церия. Это обеспечит алмазный блеск, необходимый для розничных точек премиум-класса, и предотвратит искажение цвета жидкости внутри стеклянной тары.
- 3. Архитектура противоударной упаковки и оптимизация совокупной стоимости владения (TCO): Морские перевозки через Тихий океан или на Ближний Восток (обычно 25–35 дней) подвергают поддоны сильным динамическим нагрузкам. Откажитесь от стандартного 3-слойного картона. Настаивайте на использовании 5-слойных картонных коробок с двойной гофрировкой, соответствующих международным стандартам экспорта. Кроме того, ведущие поставщики отказались от жестких бумажных разделителей в пользу изготовленных на заказ внутренних лотков из пенополиэтилена (EPE). Помимо непревзойдённой амортизации ударов и влагостойкости, EPE полностью устраняет проблему картонной пыли, возникающей в результате трения и характерной для традиционной упаковки. Для покупателя в сегменте B2B это означает значительное снижение совокупной стоимости владения (TCO) за счёт полностью исключая необходимость в процессах предварительной промывки—бутылки поступают прямо из картонной коробки к наполнительному патрубку.
- 4. Гарантии доходности на основе данных: Расплывчатых обещаний о “строгом контроле качества” недостаточно. Проведите аудит протоколов проверки поставщика. Предприятие мирового уровня будет работать на основе выборочного контроля по критерию AQL, но при этом будет строго соблюдать жесткое внутреннее правило: если доля брака в выборочной партии 10% превышает 2%, вся партия немедленно направляется на ручной и автоматизированный полный контроль 100%. Такая бескомпромиссная позиция — единственный способ гарантировать коэффициент отбора готовой продукции ≥98%.
Воплотите свою концепцию упаковки в промышленную реальность
Если вашему бренду нужен производственный партнер, который без особых усилий соответствует этим строгим промышленным стандартам и даже превосходит их — от точности при работе с расплавленным стеклом при температуре 1500 °C до доставки по всему миру без единой поломки и революционных условий возврата средств за формы, — то пришло время повысить эффективность вашей цепочки поставок.
Проконсультируйтесь с инженерной командой Daxin и закажите бесплатный 3D-прототип
 English
 Spanish
 French
 German
 Arabic
 Italian
 Dutch
 Portuguese
 Russian
 Korean
 Japanese