
При закупке первичной упаковки для фармацевтических препаратов, элитной косметики или продуктов питания и напитков премиум-класса выбор подходящего стеклянного упаковочного материала является крайне важным решением, которое влияет на стабильность состава продукта, соблюдение нормативных требований и вашу прибыль. В этом всеобъемлющем руководстве рассматриваются фундаментальные научные аспекты стекла, разъясняются классификации по фармакопеям и предлагаются практические стратегии по снижению рисков в цепочке поставок.
Фундаментальные научные основы стекла как упаковочного материала
В эпоху, когда рынок в значительной степени доминируют современные материалы — полиэтилен высокой плотности (HDPE), полимеры циклических олефинов (COP) и многослойные конструкции из полиэтилентерефталата (ПЭТ), — сохранение стекла в производстве высококачественной продукции не является проявлением исторической ностальгии или просто эстетическим предпочтением — это строгое требование материаловедения. Когда инженеры-технологи фармацевтической промышленности, руководители отделов по производству элитных парфюмерных композиций или специалисты по закупкам нутрицевтиков выбирают материал для первичной упаковки, они не просто подбирают тару для транспортировки; они создают строго контролируемую микросреду, призванную обеспечить абсолютную химическую целостность, стабильность и длительный срок хранения своих препаратов. Чтобы понять, почему стекло остается бесспорным «золотым стандартом» для критически важных применений, мы должны выйти за рамки его макроскопического вида и изучить его основные свойства на атомном уровне.
По своей сути стекло представляет собой аморфное твердое тело, состоящее преимущественно из непрерывной тетраэдрической решетки диоксида кремния (SiO₂). В отличие от полимерных пластмасс с длинными цепями, которые по своей природе обладают микроскопическими межмолекулярными зазорами, допускающими газообмен и проникновение растворителей с течением времени, плотно связанная хаотичная трехмерная решетка стекла создает непроницаемый физический и химический барьер. Если бы вы поместили даже самый плотно сконструированный многослойный пластиковый барьер под мощный электронный микроскоп, то увидели бы пористую, динамически изменяющуюся сетку, которая в конечном итоге поддается давлению газа. В резком контрасте с этим стеклянная стенка представляет собой крепость, обеспечивающую абсолютную герметичность. Именно эта чрезвычайная структурная плотность придает стеклу его наиболее важный показатель в индустрии упаковки и консервирования: коэффициент пропускания кислорода (OTR) и коэффициент пропускания водяного пара (MVTR), равные абсолютному нулю.
Именно эта характеристика нулевой проницаемости является точной математической причиной, по которой для высоколетучих химических соединений, чувствительных к кислороду биологических препаратов, вакцин на основе живых вирусов и сложных ароматических композиций требуется стеклянная тара. Кроме того, поскольку производство стекла основано исключительно на экстремальном неорганическом термическом плавлении (плавление песка, кальцинированной соды и известняка при температурах, превышающих 1500 °C), оно полностью исключает необходимость в химических пластификаторах, стабилизаторах или добавках-поглотителях УФ-излучения, широко используемых при производстве полимеров. Риск миграции бисфенола А (БФА), фталатов или других химических веществ, нарушающих работу эндокринной системы, в матрицу продукта абсолютно равен нулю. Для B2B-брендов, управляющих запасами высокореактивных и чувствительных товаров стоимостью в миллионы долларов, стекло обеспечивает максимальный и бескомпромиссный уровень химической инертности.
Расшифровка типов стекла USP и EP для промышленного применения
Мировой рынок промышленного стекла отличается невероятным разнообразием, охватывая всё — от архитектурных стекол до волоконной оптики. Однако для специалистов по закупкам в сегменте B2B, работающих в отраслях с жестким регулированием — в частности, в фармацевтике, сегменте элитной косметики, а также в специализированных секторах производства продуктов питания и напитков — обсуждение начинается и заканчивается строгими стандартами фармакопей. Фармакопея США (USP «Контейнеры — стекло») и Европейская фармакопея (EP 3.2.1) предоставляют окончательные, юридически обязательные рамки для классификации стекла. Эти классификации строго основаны на гидролитической стойкости — по сути, на том, насколько активно и успешно матрица стекла противостоит высвобождению входящих в ее состав щелочных ионов при длительном воздействии водных растворов. Чтобы принимать технически обоснованные и экономически целесообразные решения о закупках, специалисты по закупкам должны тщательно изучить эти классификации и выяснить, какие именно химические изменения происходят внутри плавильной печи.
Боросиликатное стекло типа I и химическая инертность
Стекло типа I повсеместно признано как регулирующими органами, так и химиками в качестве бесспорного лидера по химической инертности. Секрет его превосходных характеристик кроется в особом составе: целенаправленном добавлении значительного количества оксида бора (B₂O₃) — как правило, от 10% до 13% — в структуру кремнезема. Включение бора значительно уплотняет молекулярную структуру, заменяя высокоподвижные щелочные металлы (такие как натрий и калий), которые склонны к вымыванию водными растворами. В результате стекло типа I обладает исключительно низким коэффициентом теплового расширения (что делает его высокоустойчивым к термическим ударам во время стерилизации) и непревзойденной гидролитической стойкостью.
Для компаний, занимающихся контрактной разработкой и производством (CDMO), а также для производителей парентеральных препаратов, сложных внутривенных растворов, рекомбинантных белков и дорогостоящих мРНК-вакцин стекло типа I — это не роскошь, а строгое нормативное требование. Эти чувствительные биофармацевтические препараты просто не могут выдержать даже сдвига pH на несколько частей на миллион (ppm), вызванного выщелачиванием щелочи, что может привести к денатурации белков или разрушению активного фармацевтического ингредиента (API). Однако слепое доверие к стеклу типа I без понимания его физических ограничений может привести к катастрофическим сбоям. Например, при хранении сильнощелочных буферных растворов с pH выше 8 в течение длительного, многолетнего срока хранения даже боросиликатное стекло типа I сталкивается с фатальным и чрезвычайно дорогостоящим «слепым пятном»: отслоением. Это явление возникает, когда внутренняя поверхность стекла буквально отслаивается, в результате чего в растворе появляются микроскопические игольчатые стеклянные чешуйки. Поэтому даже при использовании «золотого стандарта» строгое тестирование на экстрагируемые и выщелачиваемые вещества (E&L), в частности с учетом рекомендаций USP , остается абсолютной необходимостью для предотвращения отзывов продукции на сумму в несколько миллионов долларов и нанесения вреда пациентам.
Механические свойства натриево-известкового стекла типа II, прошедшего обработку
Во многих сферах коммерческого фармацевтического производства использование стекла премиум-класса типа I для каждого отдельного продукта является примером чрезмерного усовершенствования, которое без необходимости снижает рентабельность. Здесь на помощь приходит стекло типа II — блестящий, тщательно проработанный компромисс между высокой химической стойкостью и экономической эффективностью. Стекло типа II изначально представляет собой стандартное недорогое натриево-известковое стекло, но проходит сложный процесс обработки поверхности, который коренным образом изменяет его внутреннюю химическую стойкость.
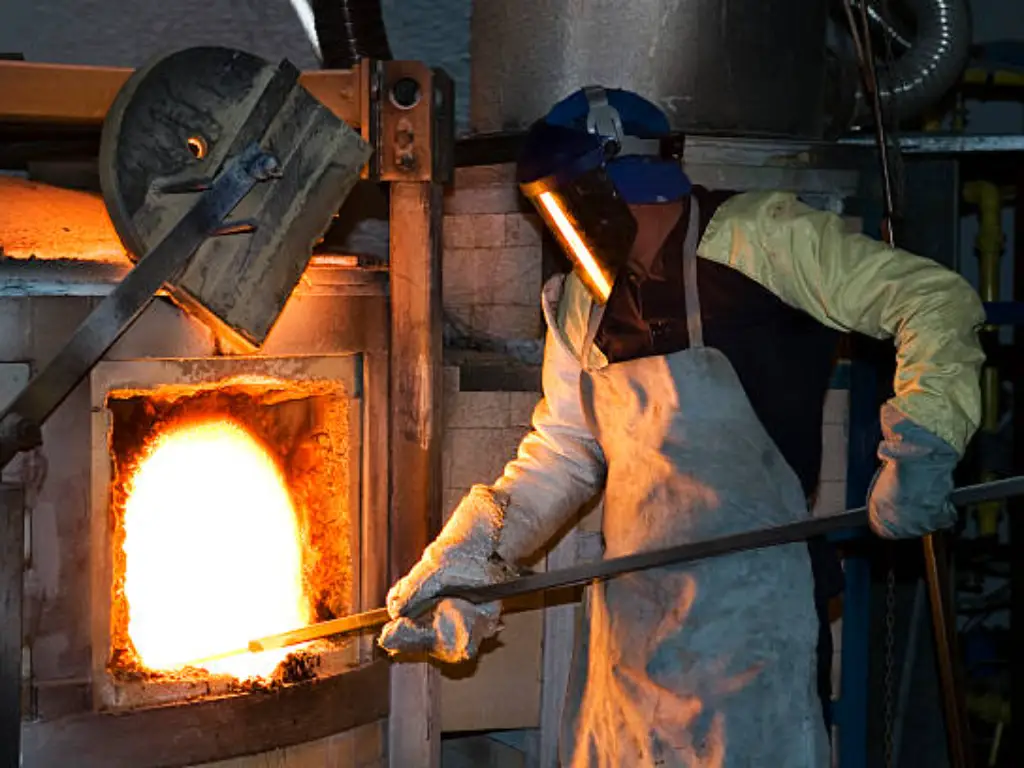
Инженерное чудо происходит на последующем этапе — в отжиговой печи. По мере охлаждения только что сформированных стеклянных изделий в них точно дозируется кислотный газ — чаще всего диоксид серы (SO₂) или сульфат аммония. Этот газ вступает в бурную реакцию с высокоподвижными ионами щелочей (натрия и кальция), находящимися непосредственно на внутренней поверхности стекла, вытесняя их и оставляя после себя чрезвычайно прочный, глубоко обогащенный кремнеземом слой. Представьте себе этот процесс как надевание на стандартную, уязвимую стеклянную бутылку невидимого «бронежилета» на молекулярном уровне.
Однако многие группы по закупкам упускают здесь важный технологический этап, который существенно влияет на совокупную стоимость владения (TCO). В результате этой химической реакции не просто образуется слой кремнезема; на внутренней стенке появляется видимый кристаллический “налет” сульфата натрия (белый налет). В реальных условиях производства стекло типа II нельзя просто снять с поддона и загрузить в розливную машину. На производственном предприятии должна использоваться проверенная высокопроизводительная система промывки с применением высокоочищенной воды для инъекций (WFI), которая физически растворяет и вымывает этот налет сульфата натрия. Только после промывки обнажается лежащий ниже барьер, богатый диоксидом кремния, который готов безопасно содержать кислые или нейтральные водные растворы. Кроме того, покупатели должны принять во внимание важное предупреждение: контейнеры типа II ни в коем случае не должны подвергаться многократной агрессивной высокотемпературной автоклавировке или циклам промывки в щелочной среде, поскольку эти термические и химические воздействия буквально сорвут защитный “бронежилет”, вернув контейнер в состояние высокой химической реактивности.
Натриево-кальциевое стекло типа III стандартного качества для производства товаров народного потребления
В кругах начинающих специалистов по закупкам широко распространено необоснованное заблуждение, что стекло типа III является материалом низкого качества. На самом деле стекло типа III — это бесспорно наиболее оптимизированный и надежный материал в мировой отрасли потребительской упаковки, занимающий непоколебимую доминирующую позицию в сфере косметики, элитных парфюмерных изделий, а также в обширной индустрии продуктов питания и напитков.
Рассмотрим сложную конструкцию флакона для элитных парфюмов. Парфюмы в основном состоят из высококонцентрированного этанола и эфирных масел — матрицы из органических растворителей, которая не вступает во взаимодействие с ионами щелочи в стекле. Поэтому исключительная гидролитическая стойкость стекла типа I в данном случае совершенно бесполезна. На самом деле производителям элитных парфюмов требуется материал с заметно более низкой температурой плавления, обладающий исключительной формуемостью, что позволяет создавать толстые, роскошные стеклянные днища (массивные основания), четкие геометрические плечи и сложные, высокодетализированные тисненые логотипы бренда. Натриево-кальциевое стекло типа III безупречно справляется с этой задачей.
Кроме того, стекло типа III может выпускаться под названием “Extra Flint Glass” — это высокоочищенный состав, из которого тщательно удалены примеси оксида железа. Например, такие лидеры отрасли, как Daxin Glass При производстве своего стеклянного изделия премиум-класса “Crystal White” они строго ограничивают содержание железа до уровня ниже 0,8% и используют в качестве осветлителя оксид церия высокой чистоты (99,9%). Это полностью устраняет любой остаточный зеленоватый оттенок, обеспечивая алмазную прозрачность, которая идеально подчеркивает цвет роскошных парфюмерных ароматов. Благодаря сотрудничеству с поставщиками, которые в совершенстве владеют технологией обеспечения такой высокой чистоты материала, бренды достигают оптимальной эстетической привлекательности и максимальной экономической эффективности.
Стекло типа IV (NP) для непарентеральных лекарственных средств
Считается серьезной ошибкой в материаловедении смешивать стекло типа III и типа IV лишь на том основании, что они имеют общую базовую основу — натриево-известковую смесь. В строгом и подвергающемся тщательной проверке мире фармакопей стекло типа IV (часто обозначаемое как NP, от «Non-Parenteral» — «непарентеральное») выполняет особую, жизненно важную с экономической точки зрения функцию: обеспечение надежной защиты непарентеральных лекарственных средств, в частности твердых пероральных лекарственных форм, таких как таблетки, капсулы и сильно гигроскопичные активные порошки.
Хотя для этих форм твердых лекарственных средств не требуется столь высокая гидролитическая стойкость, как у стекла типа I или II (поскольку во флаконе отсутствует водный растворитель, способный вызвать агрессивное выщелачивание ионов), они абсолютно нуждаются в непроницаемом барьере, защищающем от атмосферной влаги, кислорода и внешних загрязнений. Стекло типа IV обеспечивает такую абсолютную герметичность при стоимости, составляющей лишь небольшую долю от стоимости боросиликатных трубок. Оно служит экономически выгодной основой для производства массовых, чувствительных к влаге безрецептурных (OTC) лекарственных средств, важнейших антибиотиков в порошкообразной форме и высококачественных нутрицевтиков. Выбирая стекло типа IV, специалисты по закупкам в фармацевтической отрасли обеспечивают строгое соблюдение стандартов USP по пропусканию водяного пара, защищая химическую стабильность твердых лекарственных форм, без ненужного усложнения конструкции первичной тары и растраты операционного бюджета.
Ключевые физико-химические свойства, определяющие выбор материала
При переходе от общих нормативных классификаций к практической стратегии закупок специалисты по закупкам и инженеры-упаковщики должны точно знать, как правильно интерпретировать технический паспорт поставщика (TDS). Для выбора подходящего стекла необходимо проанализировать три основных физико-химических параметра, которые определяют поведение тары как на высокоскоростной линии розлива, так и в течение многолетнего срока хранения.
Протоколы испытаний на гидролитическую стойкость
Когда компания TDS с гордостью заявляет о “превосходной гидролитической стойкости”, она опирается не на теоретические расчеты или маркетинговые обещания, а на жесткие стандартизированные физические лабораторные испытания. Чтобы достоверно проверить химическое качество стекломасы, аналитические лаборатории используют два основных протокола, предусмотренных фармакопеей: испытание поверхности стекла и испытание стеклянных зерен. Эти испытания призваны эффективно моделировать самые неблагоприятные сценарии эксплуатации упаковки в условиях ускоренного времени.
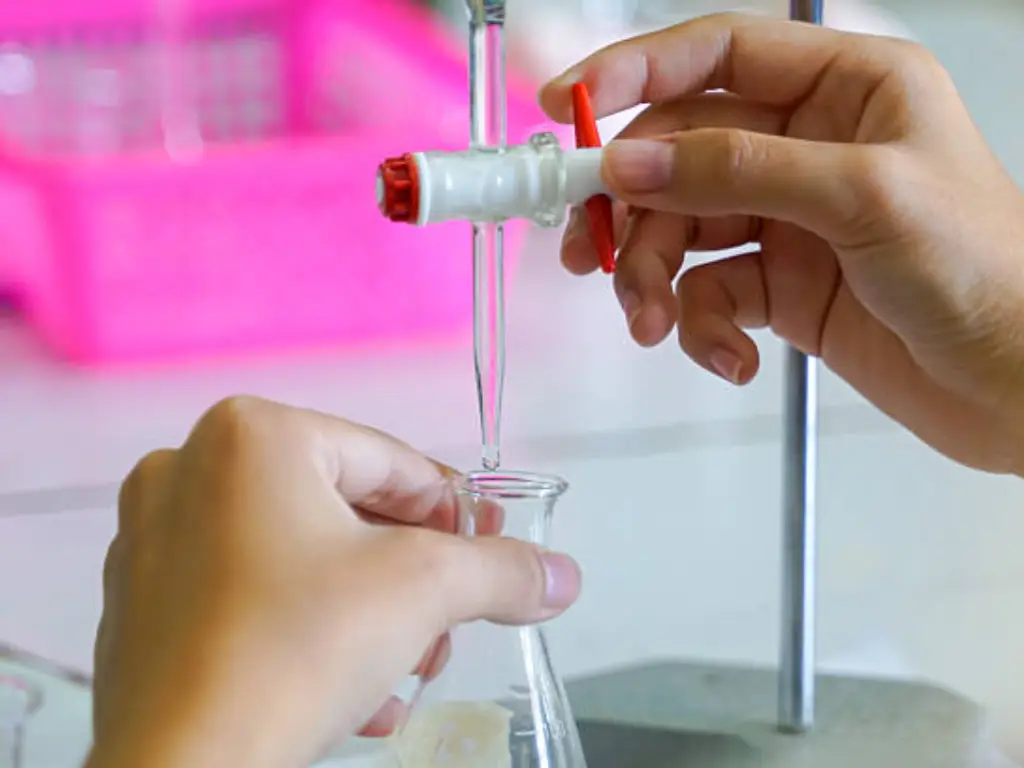
С практической точки зрения испытания заключаются либо в наполнении неповрежденной тары высокоочищенной водой, не содержащей углекислого газа («поверхностное испытание»), либо в механическом измельчении стекла до однородного мелкого порошка с целью максимального увеличения площади открытой поверхности («испытание с использованием зерен»). Затем образцы подвергаются воздействию экстремального нагрева — по сути, стекло кипятят в чистой воде в автоклаве под давлением при температуре 121 °C в течение заданного времени. После этого химики-аналитики используют высокоточный метод титрования (с применением разбавленного раствора соляной кислоты) для определения точного количества щелочных примесей в микрограммах (выраженного в эквивалентах оксида натрия), которые вода сумела извлечь из стеклянной матрицы. Чем меньше объем титрата, необходимый для нейтрализации раствора, тем выше сорт и химическая стабильность стекла. Понимание этого жесткого процесса экстракции развеивает мифы, связанные с техническим паспортом, доказывая, что гидролитическая стойкость является вполне поддающимся количественной оценке и неоспоримым показателем чистоты материала.
Устойчивость к термическим ударам и механическая прочность
В то время как химическая стойкость защищает матрицу продукта, механическая и термическая прочность обеспечивают производительность вашего производства и безопасность производственных помещений. Один из самых страшных сценариев, способных нанести ущерб прибыли, для руководителя производства — это системный отказ стекла на высокоскоростной линии розлива, работающей со скоростью 400 бутылок в минуту. Стекло разбивается при резких перепадах температуры не потому, что плавится, а потому, что его внутренняя и внешняя поверхности расширяются или сжимаются с разной скоростью, создавая огромное локальное внутреннее растягивающее напряжение, которое разрывает кремниевую решетку.
Ключевым техническим параметром, который необходимо контролировать в данном случае, является предел термического шока (ΔT). Для стандартного натриево-кальциевого стекла типа III общепринятым значением безопасного ΔT считается примерно 42 °C (107 °F). Представьте себе вполне реалистичный катастрофический зимний сценарий: пустые стеклянные бутылки поступают на производственную площадку непосредственно с холодного логистического склада, где температура составляет 5 °C. Без надлежащей и требующей времени акклиматизации их сразу же подают на линию горячего розлива соков или соусов, где продукт впрыскивается при температуре 85 °C. В результате разница температур составляет 80 °C, что почти вдвое превышает допустимый предел в 42 °C, вследствие чего бутылки мгновенно разбиваются на конвейере. Это не только приводит к потере дорогостоящей продукции, но и вынуждает останавливать всю производственную линию для опасной ручной уборки мелких осколков. Отдел закупок должен математически сопоставить тепловые характеристики стекла с точными теплодинамическими параметрами оборудования завода для мойки, туннельной пастеризации и розлива.
Механизмы защиты от света в янтаре и стекле с покрытием
Помимо проникновения кислорода и химического выщелачивания, свет действует как незаметный, но чрезвычайно эффективный разрушитель сложных органических молекул. Активные фармацевтические ингредиенты (АФИ), летучие эфирные масла, высококачественные сыворотки и деликатные соединения хмеля в крафтовом пиве — все они крайне подвержены фотодеградации. Когда высокоэнергетическое ультрафиолетовое (УФ) и коротковолновое видимое излучение проникает через прозрачную бутылку, оно эффективно разрывает химические связи органических молекул внутри, что приводит к катастрофической потере лечебной эффективности, сильному изменению цвета или образованию неприятно пахнущих меркаптанов (таких как печально известный “скунсовый” запах в пиве, подвергшемся воздействию света).
Чтобы кардинально решить эту проблему фотохимического воздействия, производители создают янтарное стекло, тщательно добавляя в плавильную печь точные пропорции оксида железа, углерода и элементарной серы. Эта специфическая комбинация элементов действует как физический фильтр, поглощая высокоэнергетические световые волны до того, как они попадают на продукт. В отношении медицинской упаковки требования к соответствию стандартам являются непреложными: стандарт USP предписывает, что контейнер, официально обозначенный как светостойкий, должен пропускать не более 10% света в критическом, крайне разрушительном диапазоне длин волн от 290 до 450 нм. При выборе упаковки для любого светочувствительного соединения абсолютно обязательным условием является наличие в техническом паспорте поставщика (TDS) явной ссылки на этот конкретный стандарт USP по пропусканию УФ-излучения и гарантии его соблюдения.
Идеальная матрица принятия решений для закупок упаковки в сегменте B2B
Сухая техническая информация без структурированного применения — это всего лишь академическая мелочь. Чтобы преодолеть разрыв между абстрактной материаловедением и непосредственным коммерческим применением, от которого зависит многое, мы обобщили приведенные выше инженерные данные в виде практичной матрицы для закупок. Этот инструмент призван помочь межфункциональным командам (отделы НИОКР, контроля качества и закупок) мгновенно соотнести свои конкретные требования к составу и параметры стерилизации с оптимальной классификацией стекла.
| Характеристики и особенности контента | Рекомендуемый тип стекла | Процесс терминальной стерилизации и допустимые пределы | Основные факторы и риски | Типичные области применения в промышленности |
|---|---|---|---|---|
| Водные растворы с высоким pH / сильнощелочные водные растворы | Тип I (боросиликат) или специальные COP-пластики | Полностью совместим с автоклавированием при экстремальных температурах (>121 °C) и депирогенизацией сухим теплом (>250 °C). | Существует крайне высокий риск внутреннего расслоения при многолетнем хранении. Требуется проведение строгих испытаний на экстрагируемые и выщелачиваемые вещества (E&L) в соответствии с USP . | Рекомбинантные белки, агрессивные химические реагенты, специализированные биофармацевтические препараты, мРНК-вакцины. |
| Инъекционные препараты с нейтральной или слабокислой средой (pH < 7) | Тип II (обработанное натриево-кальциевое стекло) | КАТЕГОРИЧЕСКИ ЗАПРЕЩЕНО многократная высокотемпературная стерилизация в автоклаве при температуре >121 °C. Только однократная конечная стерилизация. | Очень экономичная альтернатива типу I. Необходимо рассчитать эксплуатационные затраты на обязательную промывку WFI для удаления налёта сульфата натрия перед розливом. | Физиологический раствор для капельниц, парентеральные препараты большого объёма, стандартные ветеринарные лекарственные средства, буферные растворы. |
| Твердые лекарственные формы / Высокогигроскопичные порошки | Тип IV (NP — непарентеральный натриево-известковый) | Не применимо (сухой наполнитель). Не выдерживает термической стерилизации. При необходимости — гамма-облучение. | Обеспечивает абсолютный барьер против проникновения паров (MVTR). Ориентирован исключительно на защиту от проникновения влаги и кислорода, а не на устойчивость к гидролизу. Экономически выгоден. | Твердые лекарственные формы для перорального применения (таблетки, капсулы), порошки антибиотиков, высококачественные нутрицевтики. |
| Светочувствительные активные вещества | Янтарь типа I или III (в зависимости от pH) | Это полностью зависит от выбранного типа базового стекла (I или III). | Необходимо проверить соответствие стандарту USP <10% по светопропусканию в критическом диапазоне 290–450 нм, чтобы предотвратить фотодеградацию активного фармацевтического ингредиента (АФИ). | Светочувствительные активные фармацевтические ингредиенты, эфирные масла, крафтовое пивоварение, светочувствительные косметические сыворотки. |
| Растворители и спирты высокой концентрации | Тип III (с повышенным содержанием кремнезема, натриево-известковое стекло) | Как правило, заполнение окружающей средой. Серьёзных термических нагрузок не возникает. | Особое внимание уделяется эстетической формуемости, распределению стекловолокна и конструкциям с утяжеленным дном. Отличная естественная химическая совместимость с этанолом. | Элитные духи, спиртные напитки высшего класса, косметические тоники, средства по уходу за кожей премиум-класса. |
| Расходные материалы для розлива горячих жидкостей / Пищевая промышленность | Тип III (натриево-кальциевый) с оптимизированной толщиной стенок | Совместимо со стандартной туннельной пастеризацией (<100 °C). | Строго соблюдайте предельное значение термического шока (ΔT < 42 °C). Обеспечьте соблюдение надлежащих протоколов акклиматизации на складе перед поступлением продукции на производственную линию. | Пастеризованные соки, соусы, джемы, чай премиум-класса в упаковках, готовых к употреблению, детское питание. |
Предупреждение от Hardcore Engineering: Окончательный выбор исходного материала всегда должен подкрепляться эмпирическими аналитическими данными, полученными в ходе комплексных ускоренных испытаний на стабильность, проводимых в течение нескольких месяцев. Данная матрица служит основополагающим руководством для определения первоначального объема работ по проекту, оценки затрат и снижения рисков.
Снижение скрытых затрат, связанных с хрупкостью стекла в цепочках поставок
Хотя химические преимущества и превосходные эстетические качества стекла неоспоримы, игнорирование очевидной проблемы является невыполнением коммерческих обязательств. Стекло по своей природе хрупко, а его высокая плотность значительно увеличивает вес грузов. Для руководителей цепочек поставок и финансовых директоров разработка глобальной стратегии в области стеклянной тары требует выхода за рамки первоначальной цены пустых бутылок, указанной в счете-фактуре, и осознания суровой реальности скрытых логистических проблем.
Расчет реальной совокупной стоимости владения (TCO)
Отделы закупок, которые выбирают поставщиков исключительно на основе самой низкой цены за одну бутылку, практически всегда наносят серьезный ущерб операционной прибыли своей компании. Фактическое финансовое воздействие стеклянной тары необходимо рассчитывать с помощью комплексной модели совокупной стоимости владения (TCO), основанной на реальных данных. Переменные в этой строгой формуле включают: Базовая цена за единицу + надбавка за вес груза + накладные расходы на предварительную обработку (например, промывка WFI для типа II) + потери на линии розлива (простои/затраты на рабочую силу) + возвраты, связанные с транспортировкой конечным потребителем.
Рассмотрим реалистичный производственный сценарий, в котором менеджер по закупкам переходит на более дешевого зарубежного поставщика стекла, чтобы сэкономить $0,02 на каждой бутылке. Однако у нового поставщика недостаточно эффективный контроль процесса отжига, в результате чего в стеклянной матрице остаются остаточные термические напряжения и микротрещины. Вследствие этого показатель брака на автоматизированной линии розлива резко возрастает с приемлемого уровня 0,1% до катастрофического — 0,5%. Каждый раз, когда бутылка разбивается на линии, оборудование приходится останавливать, блокировать и тщательно очищать от микроскопических осколков стекла, чтобы предотвратить опасное для здоровья загрязнение продукции. Затраты на рабочую силу, потраченная впустую сырьевая смесь, разлитая по полу, и огромные потери производительности в машино-часах мгновенно поглощают сэкономленные два цента, в результате чего вся производственная линия уходит в чистый убыток. Качественное стекло — это гарантия бесперебойной работы производства.
Передовые стратегии вторичной упаковки и буферизации
Основное правило при транспортировке стекла по всему миру простое, но непреложное: контакт стекла со стеклом — главный враг цепочки поставок. Когда тяжелые стеклянные тары соприкасаются и вибрируют друг о друга во время автомобильной перевозки, локальное ударное давление легко превышает предел прочности материала на растяжение, что приводит к цепной поломке и разрушению поддонов. Для снижения этого риска необходимы тщательно разработанные стратегии вторичной упаковки, подтвержденные протоколами испытаний ISTA (Международной ассоциации безопасной транспортировки).
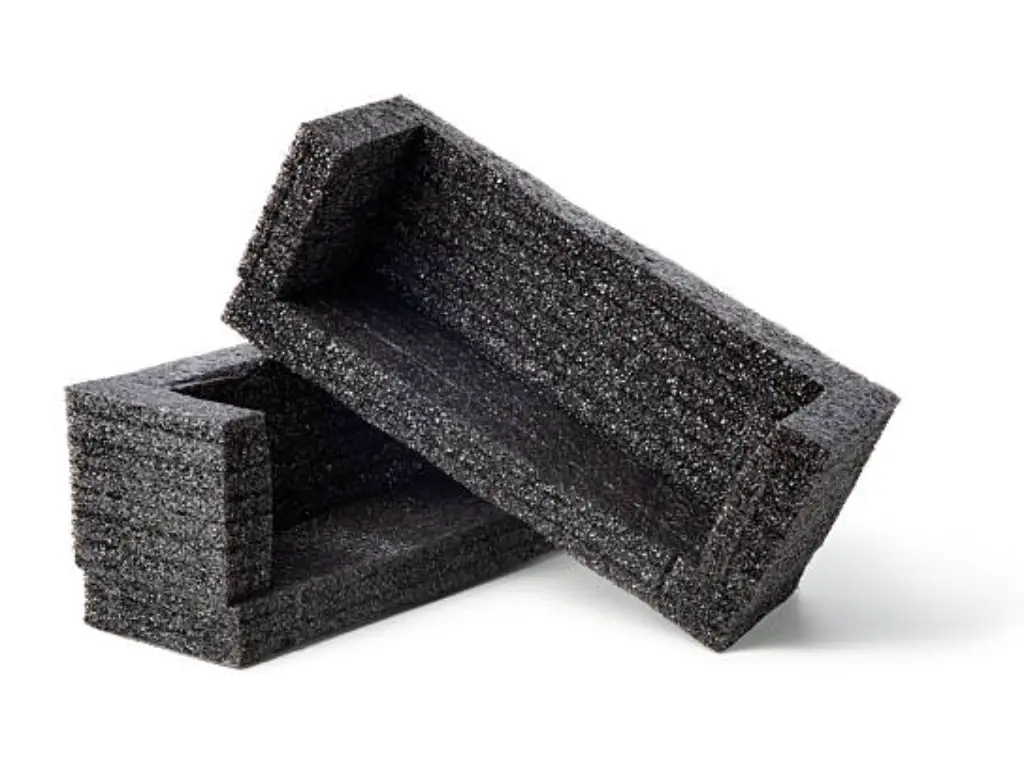
Благодаря тому, что стекло размещено в амортизирующей матрице, кинетическая энергия, возникающая при движении по дороге, безопасно рассеивается в картоне, а не в жесткой кремниевой решетке. Чтобы гарантировать такой уровень безопасности при движении, специализированные производители, такие как Daxin Glass Мы пошли дальше стандартных бумажных разделителей и стали пионерами в использовании индивидуально разработанных, запатентованных внутренних амортизаторов из пенополиэтилена (EPE), размещенных в прочных 5-слойных экспортных коробках с двойной гофрированной структурой. Эта усовершенствованная система защиты позволяет эффективно снизить уровень поломки грузов при транспортировке по всему миру практически до нуля, превращая хрупкий груз в надежный и легко прогнозируемый логистический актив.
Экономика окружающей среды и парадокс устойчивого развития
В современной сфере закупок B2B показатели в области экологии, социальной ответственности и корпоративного управления (ESG) уже не являются просто модными маркетинговыми терминами; это реальные финансовые ключевые показатели эффективности (KPI), обусловленные введением международных углеродных налогов и масштабными требованиями к соблюдению нормативных требований со стороны розничного сектора. Стеклянная тара представляет собой интересный парадокс в дискуссии об устойчивом развитии, поскольку она одновременно обеспечивает максимальные экологические преимущества и создает серьезные проблемы, связанные с выбросами углерода.
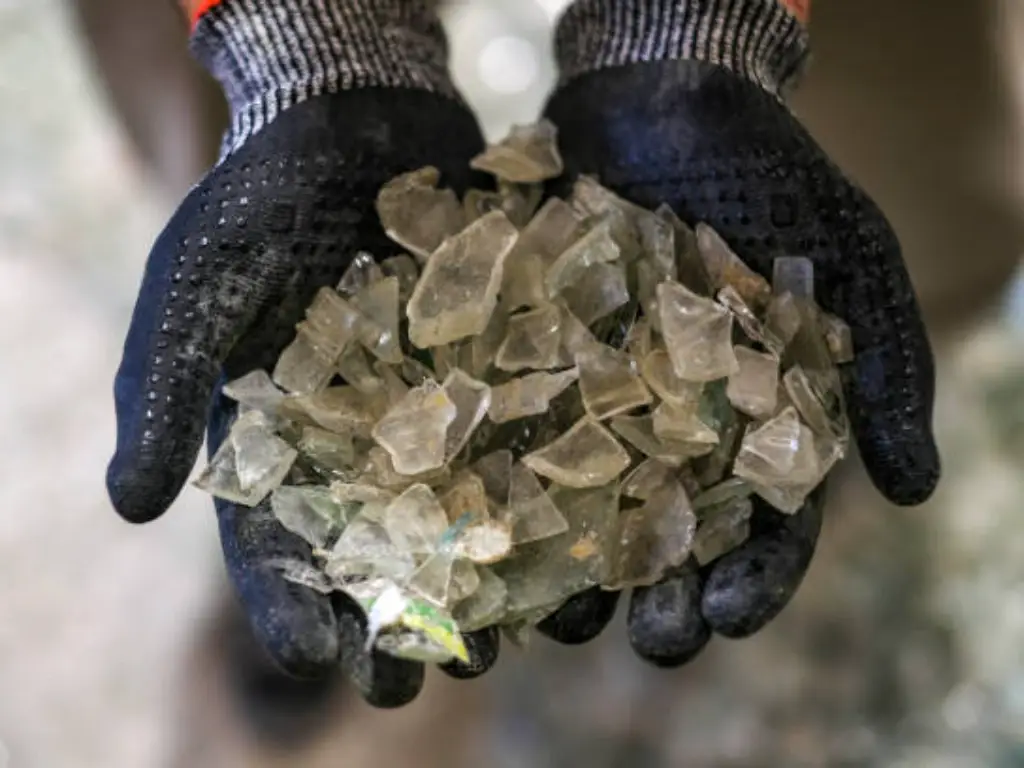
С положительной стороны, стекло — один из немногих коммерческих материалов на Земле, который можно перерабатывать бесконечно без какого-либо ухудшения качества или чистоты. В отличие от пластика, у которого происходит разрыв полимерных цепей и который в конечном итоге приходится перерабатывать в текстиль или древесину, измельченная стеклянная бутылка может бесконечно превращаться в новую, структурно идеальную стеклянную бутылку. Однако парадокс заключается в энергии, необходимой для обеспечения этого цикла. Для плавления кремнезема требуются огромные печи, работающие при чрезвычайно высоких температурах, которые традиционно сжигают огромные объёмы природного газа. Кроме того, сам вес толстостенного стекла значительно увеличивает углеродный след, связанный с глобальными перевозками и дистрибуцией.
Дальновидные производители решают этот парадокс с помощью активных разработок в области материаловедения, однако крайне важно понимать, что решение полностью зависит от метода производства. Считать, что один и тот же процесс облегчения конструкции применим ко всей отрасли, — это катастрофическая техническая ошибка.
Для крупносерийной продукции — тары из натриево-кальциевого стекла типа III (такой как пивные бутылки, баночки для соусов или баночки для косметики), изготавливаемой с помощью технология формования стекла, производители применяют передовую технологию прессования и выдувания с узким горлышком (NNPB). В ней используется металлический плунжер для точного прессования расплавленной капли, что обеспечивает чрезвычайно равномерное распределение стекла, позволяет уменьшить толщину стенок и сократить расход сырья на 15%–20% без ущерба для механической прочности на разрыв.
Однако фармацевтические флаконы и ампулы премиум-класса типа I — это трубчатое стекло—их не формуют из стеклянной массы, а вытягивают из заранее сформированных стеклянных стержней при очень высокой температуре. В случае трубчатого стекла снижение веса и сокращение выбросов углерода достигаются совершенно иным способом: посредством оптимизированные допуски на толщину стенок труб а также сверхточную регулировку пламени в процессе переработки. Уделяя первостепенное внимание именно этим конкретным производственным инновациям, а также внедряя в расплав высокую долю стеклобоя, полученного из вторичного сырья (PCR), бренды могут значительно сократить налоги на выбросы углерода, сохранив при этом престижный имидж стекла как инертного материала.
Ориентация в глобальных нормах регулирования и стандартах обеспечения качества
Красиво оформленный и безупречно изготовленный стеклянный флакон не представляет никакой ценности для вашего предприятия, если он не может на законных основаниях пересекать международную границу или не имеет разрешения на хранение лекарственных средств. Для брендов, работающих на мировом рынке, выбор поставщика упаковки — это, по сути, выбор партнера в сфере права и нормативно-правового регулирования. Отдел закупок должен немедленно перенести акцент с оценки эстетических качеств на тщательную проверку системы обеспечения качества поставщика и его подтвержденной способности преодолевать сложные нормативные барьеры, характерные для конкретного континента.
Основой этого доверия является физический аудит завода. Покупатели должны требовать подтверждения соблюдения стандарта ISO 15378 («Материалы первичной упаковки для лекарственных средств»). Во время посещения объекта необходимо уделять пристальное внимание производственным данным: проверять протоколы калибровки печи отжига, чтобы убедиться в надёжном снятии термических напряжений, а также требовать предоставить данные о выходе продукции с установок автоматического оптического контроля (AOI), которые с помощью высокоскоростных камер выявляют микроскопические пузырьки, включения воздуха и критические трещины в горлышке перед отгрузкой.
Помимо производственных процессов, специалисты по закупкам должны в полной мере ориентироваться в глобальных требованиях по соблюдению нормативных требований, чтобы избежать катастрофических задержек на границе и отсрочек запуска продукции:
- Северная Америка (территория, подпадающая под юрисдикцию FDA): Абсолютным минимальным требованием является соответствие стандарту USP . Что ещё более важно, производитель стекла должен иметь действующий и надлежащим образом ведомый мастер-файл по лекарственному средству (DMF) типа III, зарегистрированный непосредственно в FDA. Без действительного номера DMF поставщика, на который можно сослаться, процесс подачи заявки на регистрацию нового лекарственного средства (NDA) фармацевтической компанией будет окончательно остановлен.
- Европа (территория EMA и REACH): Хотя соответствие требованиям Европейской фармакопеи (EP) охватывает химическую инертность, в Европе существует ещё одно серьёзное препятствие: положения регламента REACH. Заказчики должны обеспечить наличие документации, подтверждающей, что стекло, а именно любые нанесенные на него наружные антицарапинные покрытия или декоративные керамические краски, полностью свободны от веществ, вызывающих особое беспокойство (SVHC), и строго соответствуют директиве 94/62/EC, жестко ограничивающей содержание тяжелых металлов, таких как свинец, кадмий и шестивалентный хром.
- Азия (территория NMPA): Если взять Китай в качестве основного примера, то для импорта медицинской упаковки необходимо пройти процедуру совместной экспертизы, проводимой Национальным управлением по медицинским продуктам (NMPA). При производстве упаковки нельзя полагаться исключительно на данные USP; она должна пройти строгие местные аналитические испытания в соответствии с весьма конкретными национальными стандартами YBB для фармацевтических упаковочных материалов, которые предусматривают строгие ограничения на выщелачивание мышьяка и сурьмы.
Представьте себе настоящий кошмар для цепочки поставок: биофармацевтическая продукция премиум-класса или элитные духи стоимостью в миллионы долларов, расфасованные в тщательно отобранные стеклянные флаконы, с блеском прошедшие проверку на соответствие стандартам FDA, — и все это оказывается навсегда задержано и предназначено к уничтожению в порту Роттердама лишь из-за того, что микроскопические следы тяжелого металла во внешнем косметическом покрытии нарушили европейские ограничения, установленные регламентом REACH. В мире высококачественной стеклянной упаковки соблюдение нормативных требований — это не просто контрольный список, который нужно выполнить после производства; это самый первый шаг на пути к обеспечению рентабельности.
Не позволяйте несоответствию материалов сорвать ваш глобальный запуск
Не опираетесь ли вы на устаревшие предположения относительно материалов, которые могут привести к приостановке выпуска со стороны регулирующих органов или к катастрофическому превышению совокупной стоимости владения (TCO)? Выбор неподходящего типа стекла — даже на один класс по фармакопее — может подорвать стабильность вашей рецептуры и снизить вашу операционную рентабельность.
Запишитесь уже сегодня на бесплатную 15-минутную консультацию по черчению и определению совместимости материалов с нашими старшими инженерами-специалистами по упаковке.
Мы тщательно проверим уровень pH вашей рецептуры, требования к конечной стерилизации и логистику цепочки поставок, чтобы разработать математически обоснованное и полностью соответствующее нормативным требованиям решение по упаковке.
Запишитесь на профессиональную диагностику прямо сейчас
 English
 Spanish
 French
 German
 Arabic
 Italian
 Dutch
 Portuguese
 Russian
 Korean
 Japanese