
При разработке новой линейки ароматов основатели брендов и менеджеры по закупкам в сегменте B2B часто попадают в распространенную и дорогостоящую ловушку: они увлекаются визуальными 3D-визуализациями, полностью игнорируя при этом технологические аспекты производства. У вас может быть потрясающая концепция дизайна упаковки флакона для духов, но если дозатор начнет протекать во время международной морской перевозки или затраты на изготовление пресс-форм для индивидуальной крышки из цинкового сплава выйдут из-под контроля еще до того, как будет продана хотя бы одна единица продукции, этот прекрасный дизайн быстро превратится в коммерческую катастрофу.
В мире производства парфюмерии, где ставки высоки, эстетическая привлекательность — лишь минимальный стандарт. Настоящая роскошь определяется весом стекла, точностью дозирующего насоса и безупречной химической стойкостью поверхности. Это исчерпывающее руководство по поиску поставщиков в сегменте B2B выходит далеко за рамки поверхностных тенденций. Мы подробно рассмотрим бескомпромиссные инженерные правила, допуски на размеры и скрытые структуры затрат, которые отделяют успешные глобальные запуски парфюмерных линеек от дорогостоящих производственных провалов. Независимо от того, расширяете ли вы производство или запускаете флагманский нишевый парфюм, здесь вы найдете все, что нужно знать, чтобы преодолеть разрыв между воображением и реальной реализацией.
Основные принципы дизайна упаковки парфюмерии премиум-класса
Прежде чем углубляться в конкретные материалы, важно понять, что дизайн упаковки для парфюмерии премиум-класса — это не просто графическое искусство; это точная наука, сочетающая в себе химию, физику и эстетику. Флакон для парфюма — это функциональная система хранения, предназначенная для многолетнего хранения высоколетучих и коррозионных жидкостей (высококонцентрированного спирта и эфирных масел) без потери их свойств.
Архитектура этой системы основана на трёх взаимосвязанных физических линиях защиты: первичной упаковке (сам стеклянный сосуд), системе дозирования (насос, втулка и крышка) и вторичной упаковке (жёсткая внешняя коробка и вкладыши). При массовом производстве эти три компонента зачастую изготавливаются на совершенно разных специализированных заводах. Даже если размерное несоответствие между горлышком стеклянной тары и алюминиевым кольцом насоса составляет всего 0,1 мм, последствия будут катастрофическими.
Рассмотрим нишевый аромат объемом 50 мл, розничная цена которого составляет $150. Если несоответствие габаритов приведет к микроскопическому испарению или утечке активного вещества во время транспортировки, то последующие возвраты со стороны клиентов уничтожат не только ваши инвестиции в упаковку, но и дорогостоящие ароматические масла внутри флакона, а главное — с трудом заработанную репутацию вашего бренда. Именно поэтому ведущие производители требуют строгого соблюдения Тестирование на совместимость задолго до начала массового производства, чтобы гарантировать, что никакие компоненты эфирных масел не растворяют пластиковые вставки, клеевые слои или внутренние механизмы насоса.
Обзор технических требований к стеклянным бутылкам и стандартов на горловины
При закупках за рубежом наиболее распространённой причиной неудач является несовместимость размеров. Красивая стеклянная бутылка бесполезна, если насосы, соответствующие мировым стандартам, не прилегают к её горлышку идеально. Понимание стандартных отраслевых размеров — ваш первый шаг к безопасным закупкам.
Разъяснение стандартов FEA и допусков на обжимные соединения
Европейская федерация аэрозолей (FEA) установила «золотой стандарт» для горловин парфюмерных флаконов. Выбор подходящего стандарта FEA гарантирует, что ваш флакон будет идеально совместим с универсальными насадочными помпами и манжетами. Представьте себе горловину флакона как фундамент дома: если фундамент смещен даже на долю миллиметра, крыша (крышка) неизбежно начнет протекать.
| Стандартные технические характеристики | Типичное сопоставление мощностей | Внешний диаметр обжимной части (мм) | Ключевой фактор риска, связанный с герметичностью |
|---|---|---|---|
| FEA 13 | 15 мл – 30 мл (дорожный / мини) | Примерно 13,0 мм | При неравномерном давлении обжимного станка возможен наклон насоса. |
| FEA 15 | 50 мл – 100 мл (отраслевой стандарт) | Примерно 15,0 мм | Абсолютный мейнстрим. Требуется строгий допуск по толщине горловины стеклянной колбы в пределах ±0,2 мм для предотвращения хронического испарения. |
| FEA 18 / 20 | 100 мл и более или ароматизатор для дома | ~18,0 мм / ~20,0 мм | Повышенный риск деформации воротника из-за большей площади металлической поверхности при запечатывании. |
Для подавляющего большинства коммерческих парфюмерных средств объемом от 50 до 100 мл FEA 15 является бесспорным выбором. Однако одного указания FEA 15 недостаточно. Ключевым техническим показателем в процессе обжима является производственный допуск. Наружный диаметр горлышка стеклянной тары должен строго контролироваться в пределах ±0,2 мм. Если формы для стеклянных заготовок на заводе изношены, горлышко может оказаться слегка слишком узким, из-за чего алюминиевый воротник будет морщиться во время обжима, что приведет к медленному, незаметному испарению спирта.
Правила распределения веса стекла и толщины основания
Почему флакон от Tom Ford или Chanel с самого момента, как вы его берете в руки, производит впечатление дорогого? Секрет кроется в “распределении веса стекла” — а именно, в инженерном решении, заключающемся в Толстое дно (каблук). В парфюмерных изделиях высокого класса в основании часто используется толстое стекло толщиной от 15 до 20 мм. Такой низко расположенный центр тяжести создает приятное ощущение веса в руке, которое явно подчеркивает роскошь изделия.
Однако изготовление стеклянной заготовки с толстым дном представляет собой серьезную производственную проблему. Чем толще стекло, тем больше времени требуется на его охлаждение в форме, что увеличивает затраты на инструменты и снижает эффективность производства. Кроме того, широко распространённой проблемой в отрасли является то, что при попытках недобросовестных заводов изготавливать изделия с толстым дном накопленные в стандартном стекле примеси приводят к появлению на толстом дне дешёвого, тусклого зеленоватого оттенка. К тому же ручная резка расплавленного стекла часто приводит к тому, что толщина дна у каждой бутылки немного отличается.
Чтобы полностью устранить зеленоватый оттенок и обеспечить равномерную толщину, ведущие производители, такие как Daxin Glass используют крайне жесткие параметры управления. Они применяют высококачественный Формула стекла «Crystal White» с содержанием железа, строго контролируемым на уровне <0,8%, в сочетании с осветлителями на основе оксида церия высокой чистоты. Это позволяет добиться безупречной светопроницаемости, сравнимой с алмазной. Что ещё более важно, на критическом этапе резки расплавленного стекла компания «Даксин» отказывается от традиционных кулачковых механизмов в пользу прецизионная резка с использованием сервомотора, удерживая отклонение веса каждого стеклянного шарика в пределах микроскопического от ±0,5 г до 1 г. Такая точность не только обеспечивает потрясающий визуальный эффект, но и гарантирует, что высокоскоростные автоматические линии розлива никогда не столкнутся с простоями из-за неравномерного внутреннего объема бутылок.
Проектирование систем с крышкой и насосом для герметичной подачи
Наиболее серьезные жалобы потребителей связаны не с цветом коробки, а с протекающими бутылками и крышками, которые отваливаются при поднятии. Тщательный анализ механического и химического взаимодействия в системе укупорки является обязательным условием.
Материаловедение в области головных уборов и динамика веса
Чтобы правильно выбрать материал для крышки, необходимо найти оптимальный баланс между весом, химической стойкостью и затратами на изготовление пресс-форм. Вот матрица для инженеров-специалистов, с которой вам следует ознакомиться:
| Материал | Вес и тактильные ощущения | Химическая стойкость | Затраты на инструментарий |
|---|---|---|---|
| Замак (цинковый сплав) | Очень тяжелое, холодное на ощупь. Воплощение роскоши. | Сам по себе некачественный. Требуется пластиковый внутренний чехол. | $1 800 – $3 000 |
| Сурлин (смола) | Легкость и прозрачность, напоминающая стекло. | Превосходная стойкость к воздействию спиртов и парфюмерных масел. | 1 000 – 1 800 |
| Акрилонитрил-бутадиен-стирол / полипропилен | Легкий, на ощупь похож на обычный пластик. | Хорошо, но часто требуется гальваническая обработка для улучшения внешнего вида. | $600 – $1 200 |
| Акрил | Тяжелее полипропилена, обладает высокой прозрачностью. | Со временем может растрескиваться при контакте с чистыми парфюмерными маслами. | $1 200 – $2 000 |
Серьёзное техническое предупреждение: Если вы выберете сплав Zamac для придания изделию ощущения солидности и тяжести, необходимо уделить особое внимание внутренней втулке. Цинковый сплав, непосредственно соприкасающийся с воротником насоса, приведет к его появлению царапин. Поэтому внутри металлической крышки необходимо установить литую внутреннюю втулку из высокоэластичного, устойчивого к воздействию спирта полипропилена (PP) или полиоксиметилена (POM). Эта внутренняя втулка обеспечивает Тяговая сила. Ветеран отрасли Жан-Люк Моро настоятельно рекомендует откалибровать усилие тяги в пределах от 1,5 кг и 2,5 кг. Если она затянута слишком туго, покупатель полностью оторвёт обжимной насос от флакона. Если же она затянута недостаточно туго, покупатель, поднимая флакон за тяжёлую крышку из замака, столкнётся с неприятной ситуацией: тяжёлый стеклянный флакон выскользнет из рук и разбится о пол в ванной комнате.
Механизмы насосов и точность микродозирования
Дозирующий насос — это сердце пользовательского опыта. Дешевый насос выбрасывает резкую струю концентрированной жидкости, как из водяного пистолета. Напротив, насос премиум-класса оснащен тщательно проработанной внутренней системой пружин и прокладок, которая обеспечивает “облакообразный туман” с оптимизированным углом распыления.
Для парфюмерии класса люкс укажите Насосы для микродозирования. Они регулируют точный объем жидкости, дозируемый при каждом нажатии — как правило, этот объем строго контролируется в пределах от 0,08 мл и 0,12 мл. Кроме того, современный дизайн упаковки парфюмерии высокого класса практически диктует необходимость использования Невидимая погружная трубка. Эти трубки, изготовленные из специальных фторполимеров, имеют точно такой же показатель преломления, как и парфюмерная жидкость, благодаря чему они буквально исчезают при погружении в жидкость, сохраняя безупречную визуальную чистоту вашего стеклянного изделия.
Освоение технологий изготовления вторичных жестких коробок и вкладышей
Переходя от основной тары к внешней упаковке, мы сталкиваемся с новым набором инженерных задач. Одной из наиболее часто упоминаемых проблем, с которой сталкиваются менеджеры по закупкам, является обеспечение структурной прочности при ударах при одновременном сохранении роскошного впечатления от распаковки. Чтобы достичь обеих целей, необходимо разработать конструкцию, соответствующую требованиям испытаний на падение Международной ассоциации безопасной транспортировки (ISTA), не уступая при этом эстетике.
Конструкция из жесткого картона и техника «V-Groove»
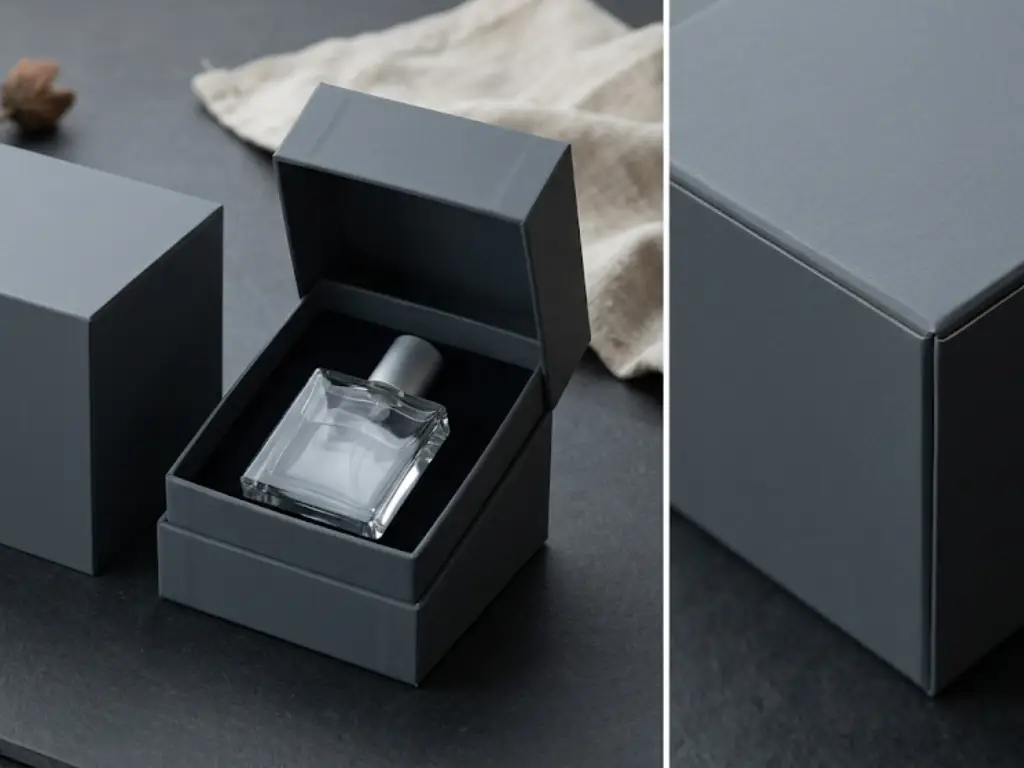
Для парфюмерии премиум-класса стандартные складные коробки неприемлемы. В этой отрасли принято использовать коробки с жесткой конструкцией — в частности, коробки типа «верх-низ» (телескопические) или с магнитной застежкой. Однако секрет по-настоящему роскошной коробки заключается не только в её конструкции, но и в отделке углов.
В коробках премиум-класса используется технология, называемая V-образное пазовое фрезерование. Вместо стандартной полупрорезанной сгибовой линии, которая оставляет закруглённый, слегка объёмный край, V-образное лезвие аккуратно вырезает полоску из плотного серого картона плотностью от 1200 до 1500 г/м². При сгибании это позволяет получить острые, как бритва, безупречные углы под 90 градусов. Если вы посмотрите на упаковку флагманского смартфона или дизайнерских часов, то увидите, что эти четкие, математически точные края — результат работы оборудования с V-образной канавкой. Коробки низкого качества с закруглёнными, тупыми краями сразу же сигнализируют потребителю о более низкой цене ещё до того, как коробка будет открыта.
Вставки высокой плотности для обеспечения соответствия требованиям испытаний на падение по стандарту ISTA
Внутренняя вставка — ваша последняя линия защиты от разбитого стекла. Когда поддоны с духами падают во время транспортировки, жесткая коробка передает кинетическую энергию непосредственно на вставку. Если в вставке недостаточно рассчитанного амортизирующего пространства, стекло разобьется. Это необходимо проверить с помощью Испытание на падение ISTA 1A стандарт (10 падений в свободном падении с определённых высот и под определёнными углами).
Хотя пенопласт EVA, обычная губка и формованная целлюлоза являются широко распространёнными материалами, необходимо вынести серьёзное предупреждение в отношении стандартного пенопласта EVA: его абразивная микроскопическая поверхность может действовать как наждачная бумага при длительных вибрациях во время морских перевозок, полностью соскребая индивидуальное покрытие вашей бутылки или логотипы, нанесённые методом шелкографии. При использовании обычного пенопласта EVA его необходимо покрыть слоем флокированного материала премиум-класса.
Чтобы полностью устранить эти риски, лидеры отрасли, такие как Daxin, внедряют передовые запатентованные Амортизирующая упаковка из EPE (вспененного полиэтилена) в качестве внутреннего лотка. EPE обладает значительно более высокой структурной прочностью, является водонепроницаемым, отличается высокой амортизирующей способностью и полностью защищает от пыли. Этот инновационный материал решает проблему “наклона и разбития стекла”, обеспечивая показатель целостности при доставке на уровне 99,9% и защищая ваши хрупкие поверхности даже в самых суровых условиях глобальных логистических цепочек.
Устойчивость поверхности и декоративные элементы
Хотя отделка поверхности удовлетворяет основные эстетические пожелания большинства основателей брендов, при ее реализации все же необходимо руководствоваться инженерным подходом. Цель заключается не только в том, чтобы дизайн выглядел красиво в первый день, но и в том, чтобы цвет и металлизация не отслаивались к стому дню после многократного воздействия человеческого пота и высококонцентрированного спирта.
Существует два основных способа окрашивания стекла: Вакуумная металлизация (гальваника) для получения глянцевого металлического блеска, а также Распыление краски для матового, глянцевого или градиентного покрытия. Абсолютным критерием проверки долговечности этих покрытий является Испытание ленты 3M на поперечную резку (ASTM D3359). Если логотип, нанесенный на изделие методом горячего тиснения, или цветное покрытие, нанесенное распылением, легко отслаиваются при отрывании клейкой ленты, то в условиях эксплуатации у потребителя они непременно придут в негодность, что нанесет серьезный ущерб имиджу бренда.
Одной из основных проблем в современной сфере B2B является необходимость соблюдения экологических норм при одновременном обеспечении химической стойкости. Многие производители переходят на простые экологически чистые краски на водной основе, чтобы соответствовать стандартам ЕС по выбросам летучих органических соединений (ЛОС), но впоследствии обнаруживают, что эти краски мгновенно растворяются при контакте с парфюмерным спиртом. Для решения этой проблемы ведущие производители используют специализированные устойчивая к воздействию спирта полиуретановая эмульсия на водной основе в сочетании с изоцианатным отвердителем. В результате образуется плотная защитная пленка с высокой степенью сшивания, которая без труда соответствует строгим экологическим нормам ЕС и безупречно выдерживает более 500 испытаний на прямое трение спиртом.
Преодоление разрыва между 3D-визуализацией и изготовлением реальных инструментов
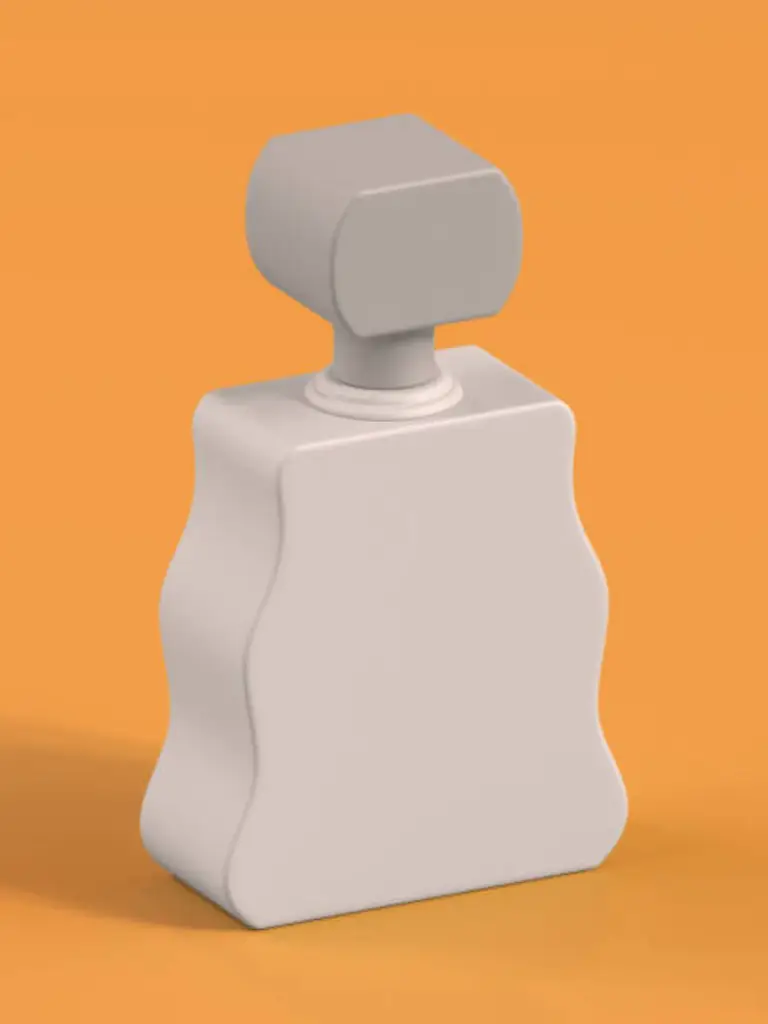
Одна из самых дорогостоящих ошибок, которую может допустить бренд, — это утверждение красивого концептуального 3D-проекта без консультации с инженером-инструментальщиком. Разрыв между цифровым рендерингом и физической стальной формой обусловлен строгими физическими ограничениями. Для преодоления этого разрыва необходимо пройти три ключевых этапа: 3D-моделирование, быстрое прототипирование (3D-печать) и, наконец, изготовление стальной формы.
Дизайнеры часто разрабатывают бутылки с идеально вертикальными внутренними стенками под углом 90 градусов. Однако в реальных условиях формования стекла и литья пластмасс изделие со стенками под углом 90 градусов невозможно извлечь из формы после его охлаждения и затвердевания. Инженерам приходится вводить Угол наклона—обычно от 1,5 до 3 градусов—что позволяет легко извлечь затвердевшую деталь, подобно тому, как смазывают форму для выпечки, чтобы вынуть из нее пирог. Кроме того, материал Коэффициенты усадки необходимо точно рассчитать; стекло и пластик при охлаждении дают усадку с разной интенсивностью. Пропуск этапа создания 3D-прототипов из смолы и поспешный переход к изготовлению стальных пресс-форм может привести к потере десятков тысяч долларов на форму, производящую бракованные детали, которые невозможно собрать.
Разбор структуры затрат в сфере B2B и минимальных объемов заказа
В конечном счете, любая техническая спецификация должна соответствовать реальным коммерческим условиям вашей компании. Индустрия упаковки для парфюмерии славится своей непрозрачностью в вопросах ценообразования и минимальных объемов заказа (MOQ). Понимание модели ценовых уровней позволяет эффективно распределять капитал, избегая ловушки чрезмерных инвестиций в изготовление нестандартного оборудования до того, как ваш бренд завоюет признание на рынке.
Для разработки полностью индивидуальной стеклянной бутылки по технологии “Private Mold” обычно требуется минимальный объем заказа (MOQ) от 10 000 до 20 000 штук. Кроме того, стоимость инструментов сильно варьируется в зависимости от материала: если форма для стеклянной бутылки может стоить от $1 000 до $1 500, то стоимость сложной индивидуальной формы для крышки из замака с несколькими полостями может легко превысить $2 000. Для средних брендов или стартапов вложение огромных сумм в инструменты и выполнение заказов с высоким минимальным объемом производства сопряжено с огромным риском.
Чтобы найти баланс между уникальностью продукции и стабильным денежным потоком, наиболее разумной стратегией закупок является сотрудничество с реальным производителем, который предлагает как огромные имеющиеся запасы, так и прозрачный механизм возврата средств за изделия, изготовленные по индивидуальному заказу. Daxin Glass обеспечивает брендам стратегические прорывы двумя различными способами:
- Выход на рынок по методу Agile: Воспользуйтесь обширной библиотекой компании «Даксин», насчитывающей более Более 2 000 готовых к отгрузке форм на складе. Применив глубокую индивидуализацию (например, высококачественную шелкографию или коробки с V-образной канавкой, изготовленные по индивидуальному заказу) к бутылке из материала премиум-класса, вы сможете выйти на рынок с продуктом, который произведёт настоящий фурор Минимальный объем заказа — всего 1 000 единиц, с быстрой доставкой по всему миру всего за 7–10 дней.
- Концепция «Custom Vision» без рисков: Для брендов, которым требуется эксклюзивный дизайн модели 100%, компания Daxin предлагает невероятно прозрачную стоимость изготовления индивидуального инструмента (как правило, всего $1 000 – $1 200 за стекло). Что еще более важно, компания Daxin гарантирует полный возврат стоимости изготовления формы как только совокупный объем заказов достигнет 100 000 единиц, что фактически сведет к нулю ваши долгосрочные затраты на масштабирование и эксперименты.
Готовы ли вы преодолеть разрыв между вашей дизайнерской концепцией и безупречным производством?
Свяжитесь с нашей инженерной командой уже сегодня, чтобы получить бесплатную оценку 3D-прототипа, или ознакомьтесь с нашим каталогом, насчитывающим более 5 000 наименований, чтобы выпустить на рынок свой следующий бестселлер.
 English
 Spanish
 French
 German
 Arabic
 Italian
 Dutch
 Portuguese
 Russian
 Korean
 Japanese