Разделите функциональные риски — удержание, герметичность, срабатывание, конструктивная устойчивость — и эстетические риски, такие как зазор, центрирование, цвет и расположение декоративных элементов.

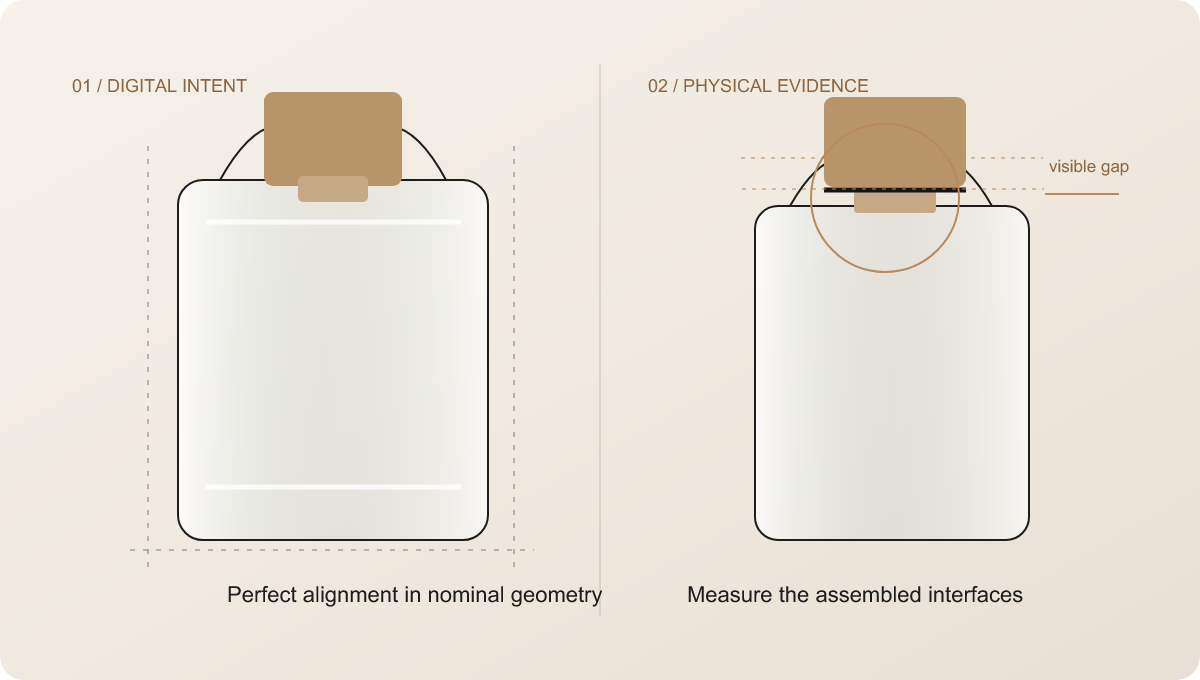
На экране упаковка выглядела завершённой. Флакон имел изящные прямоугольные пропорции, крышка располагалась точно по центральной линии, поверхности цвета «шампанское» гармонично сочетались друг с другом, а орнамент строго вписывался в общее поле. Рендеринг создавал впечатление элитного парфюмерного изделия без каких-либо видимых несоответствий. Однако реальный образец рассказывал совсем другую историю.
Переход от крышки к бутылке не выглядел завершённым. Воротник, который на цифровом изображении практически исчез, при естественном освещении становился заметным. Бутылку, дозатор и крышку можно было собрать, однако готовый силуэт выглядел менее продуманным, чем концепт. Цвет менялся, когда один и тот же объект перемещался с прозрачного стекла на непрозрачный пластик и отражающий металл. Графика, которая выглядела сбалансированно на плоском экране, по-другому вела себя вблизи изогнутого плеча и реального края бутылки. Эти симптомы составляют анонимизированный сценарий исправления, использованный в данном черновике; точная последовательность проекта и наблюдаемые компоненты указаны ниже.
Важным изменением стало не появление нового эстетического направления. У заказчика уже было четко сформулированное дизайнерское видение. Задача заключалась в том, чтобы выяснить, почему физическая система не могла его воплотить, — и снизить вероятность того, что исправленный демонстрационный образец скроет тот же риск до начала серийного производства. В результате вопрос изменился с “Как должна выглядеть эта бутылка?” на “Какое взаимодействие мешает готовой упаковке выглядеть и вести себя так, как задумано?”
Это различие имеет значение в разработка индивидуальных флаконов для парфюмерии. Визуализация может передать пропорции, задуманную отделку и характер бренда. Однако она не может подтвердить распределение стекла, высоту установленного насоса, надежность крепления крышки, толщину покрытия, качество нанесения декора, повторяемость сборки или защиту при транспортировке. Все это — физические характеристики. Они становятся видимыми только при соблюдении требований к материалам, технологиям и допускам.
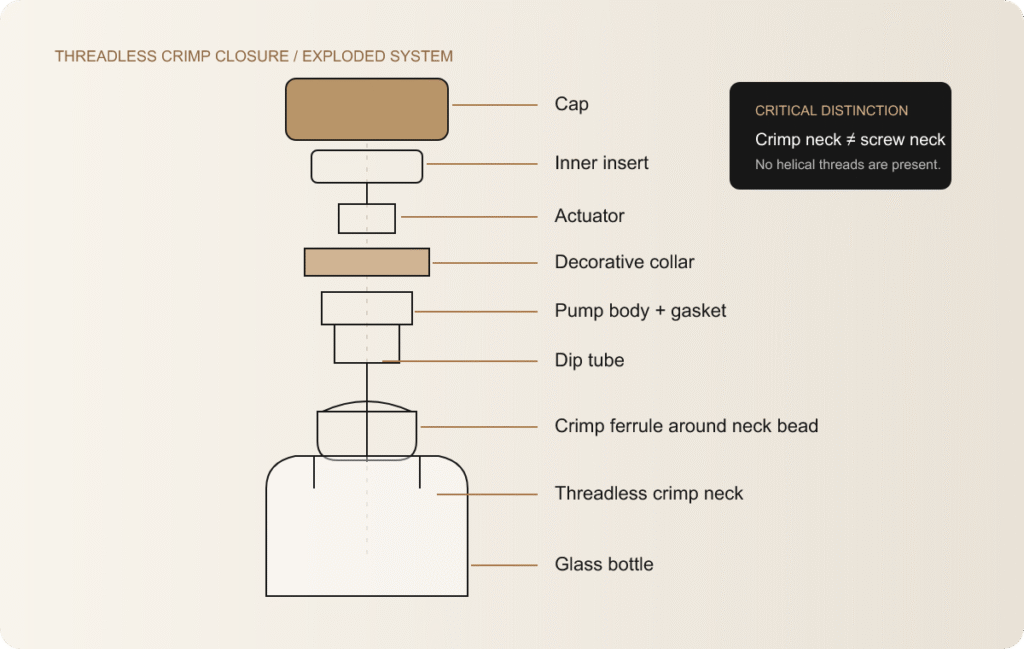
Собранная система. Каждая стрелка обозначает соединительный разъем; на правильном изображении обжима с переходником должны быть виден уплотнительный кольцо и втулка, а не резьба.
Упаковка духов — это не один предмет. Это цепочка взаимосвязанных частей: стеклянный флакон, горловина, прокладка и втулка дозатора, привод, хомут, крышка или вставка в крышку, декоративные элементы и транспортная упаковка. Каждая деталь может быть спроектирована разными командами, изготовлена из разных материалов и произведена по разным технологиям. В системах CAD каждый соединительный элемент часто моделируется с идеальным номинальным значением. В процессе производства возникает расброс значений вокруг этого номинала.
Стекло вносит особую сложность. Оно формируется из горячего, текучего материала в пресс-форме, а не обрабатывается как готовый блок. Геометрия горлышка, переход к плечу, распределение толщины стенок, масса основания и условия охлаждения взаимосвязаны. Затем во время установки вокруг безрезьбового обжимного конца бутылки формируется обжимная втулка насоса. Ошейник служит ориентиром для установленного насоса или бутылки. Вставка крышки может ориентироваться на ошейник, привод или другой фиксирующий элемент. Наконец, оператор или сборочная машина объединяет стопку, используя собственные условия позиционирования и усилие.
Проблемы возникают также на поздних этапах, когда компоненты проходят отдельную сертификацию. Поставщик флаконов проверяет горлышко на соответствие чертежу. Поставщик насоса проверяет свою втулку. Поставщик крышки проверяет внешний размер и глубину посадки вставки. Каждый отчет может быть правильным. Однако ни один из них не дает ответа на ключевой вопрос заказчика: остается ли полная система упаковки ароматического средства визуально и механически приемлемой при учете реальных отклонений? Упаковку необходимо проверять как по вертикали — по каждому компоненту, так и по горизонтали — при многократной сборке.
Когда собранный флакон для духов выглядит не так, как нужно, самым быстрым решением часто кажется замена наиболее заметной детали. Однако это не всегда самый быстрый путь к стабильному результату. Высоко расположенная крышка может быть связана с горлышком флакона, установленным дозатором, воротником, внутренней вставкой крышки или последовательностью сборки. Замена формы для изготовления внешней части крышки до выделения этих переменных может привести к сохранению проблемы, увеличить объем работ по изготовлению инструментов и затруднить интерпретацию следующего образца.
Этот метод диагностики начинается с описания симптома без указания конкретной причины. “Поставщик крышек не выполнил свои обязательства” — это вывод. “Видимый поперечный зазор больше с одной стороны и различается между отдельными узлами” — это доказательство. Второе утверждение можно измерить, сфотографировать при постоянном освещении и сравнить с размерами соединительных поверхностей. Оно открывает несколько проверяемых гипотез, а не сводит расследование на нет преждевременно.
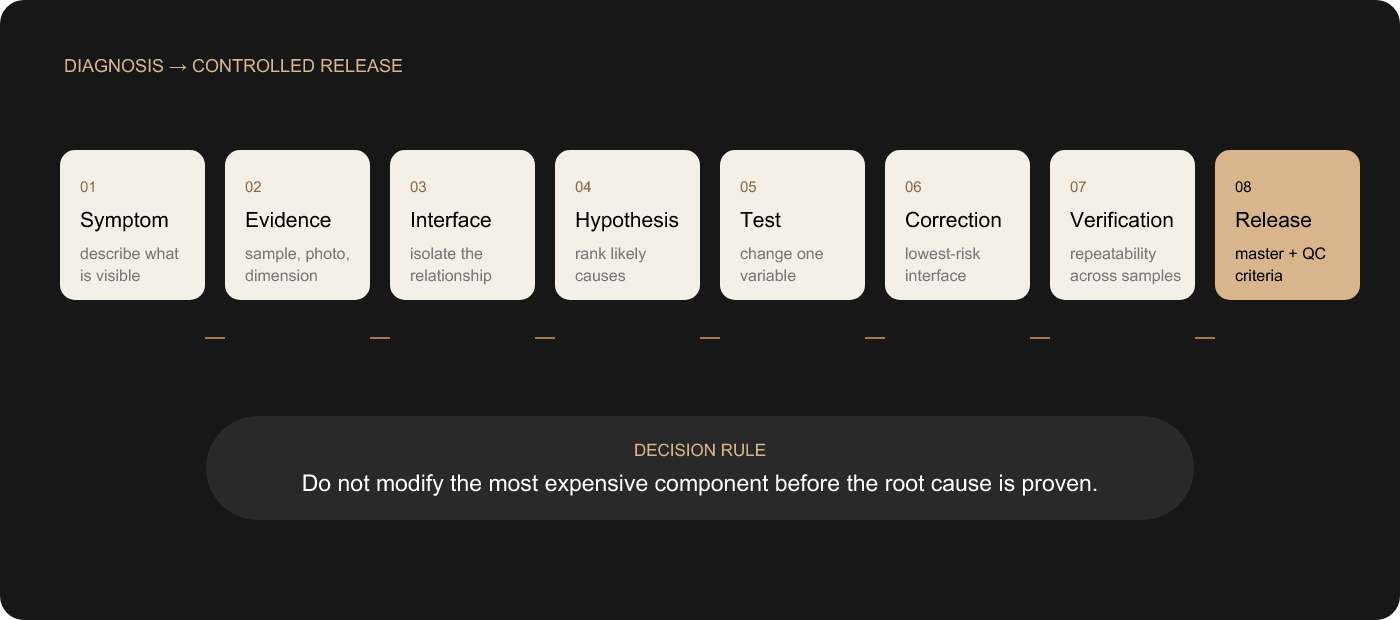
Контролируемая диагностика. Корректирующее действие обосновывается имеющимися данными и утверждается только после подтверждения его воспроизводимости.
Очевидная проблема | Возможные первопричины | Что следует проверить в первую очередь |
Кепка сидит слишком высоко | Высота горловины, высота установленного насоса, контакт с воротником, неглубокая вставка, положение внутреннего упора | Собранная цепочка вертикальных размеров и вариация между образцами |
Зазор неравномерный | Смещение вставки, наклон насоса, плоскостность воротника, фиксация крышки, отклонения в плоскости верха бутылки | Характер вращения, перпендикулярность и то, следует ли зазор за деталью при её замене |
Насос кажется неплотно закрепленным | Несоответствие размеров шейки и втулки, настройка обжима, прокладка или условия монтажа | Точный профиль горловины, технические характеристики втулки и установленный образец — а не только номинальный диаметр |
Золотые детали не совпадают | Основание, метод нанесения покрытия, анодирование, металлизация, краска, несоответствие степени блеска или эталонных значений | Детали, рассматриваемые вместе на фоне одного физического эталона при постоянном освещении |
Логотип выглядит искажённым | Изогнутая поверхность, масштаб рисунка, толщина линии, крепление, покрытие или близость к краю | Фактический макет и утвержденный физический образец, а не только векторный файл |
Бутылка качается или выглядит асимметрично | Геометрия дна, распределение стекла, состояние формы, система координат для охлаждения или контроля | Контакт с основанием, вертикальность и соответствующая геометрия нескольких образцов без декоративных элементов |
Разделите функциональные риски — удержание, герметичность, срабатывание, конструктивная устойчивость — и эстетические риски, такие как зазор, центрирование, цвет и расположение декоративных элементов.
Укажите точные образцы, состояние сборки, ориентацию и освещение. Не смешивайте образцы разных версий.
Сравните фактические положения шейки, установленного насоса, воротника и вставки с номинальными чертежами и базовыми координатами окончательно собранной конструкции.
Определите, какие отклонения могут суммироваться в одном направлении, а какие зазоры или ограничения компенсируют их.
Обратите внимание на процесс обжима, установку воротника, вставку колпачка, декорирование и манипуляции с изделием, а не рассматривайте сборку как незаметный этап.
Используйте контролируемые замены, временные вставки, приспособления или контрольные образцы, чтобы изменять по одной значимой переменной за раз.
Выберите вариант корректировки с наименьшим риском, который позволит сохранить внешний вид, а затем убедитесь в повторяемости результата, а не ограничивайтесь одним удачным экземпляром.
Упаковка для элитных парфюмов необычайно чувствительна к мельчайшим изменениям. Глаз не воспринимает крышку, воротник и плечо как отдельные элементы. Он видит единый силуэт. Незначительное изменение вертикального положения может сделать воротник более заметным, ослабить связь между крышкой и флаконом или создать впечатление, что крышка слишком мала. Зазор может быть равномерным, но при этом слишком заметным. Он также может быть номинально узким, но визуально неудачным, если с одной стороны он закрывается, а с другой — открывается.
Именно в этом заключается различие между техническим допуском и визуальным допуском. Технический допуск определяет, находится ли деталь в пределах согласованного диапазона размеров и продолжает ли она выполнять свою предназначенную функцию. Визуальный допуск определяет, соответствует ли конечный результат сборки высококачественному дизайну. Размер может пройти первую проверку, но не пройти вторую. И наоборот, чрезмерно жесткие визуальные требования, не оставляющие места для реальных производственных отклонений, могут привести к созданию технических требований, невыполнимых на практике.
Решение заключается не в том, чтобы требовать “нулевой терпимости”. Оно заключается в том, чтобы определить взаимосвязь с потребителем, выявить параметры, определяющие её, и ввести в производственную цепочку реалистичные меры контроля. Целью может быть не полное отсутствие зазора, а намеренно тонкая, ровная линия тени. Воротник может быть спроектирован как намеренно видимый элемент, а не как случайная полоска. Вставка в колпачке может компенсировать отклонения, в то время как внешний колпачок сохраняет критически важный силуэт. Это архитектурные решения, а не косметическая проверка в последнюю минуту.
В рамках проекта положение колпачка рассматривалось как выходной сигнал системы. Точные признаки зазора, конструкция колпачка и выбранный способ корректировки остаются [ПРОВЕРКА ФАКТОВ / ДАКСИН ПОДТВЕРДИТ]. Урок, готовый к публикации, не зависит от этих фактов: не изменяйте положение стекла или внешней крышки, пока команда не выяснит, какой из параметров определяет окончательный видимый переход.
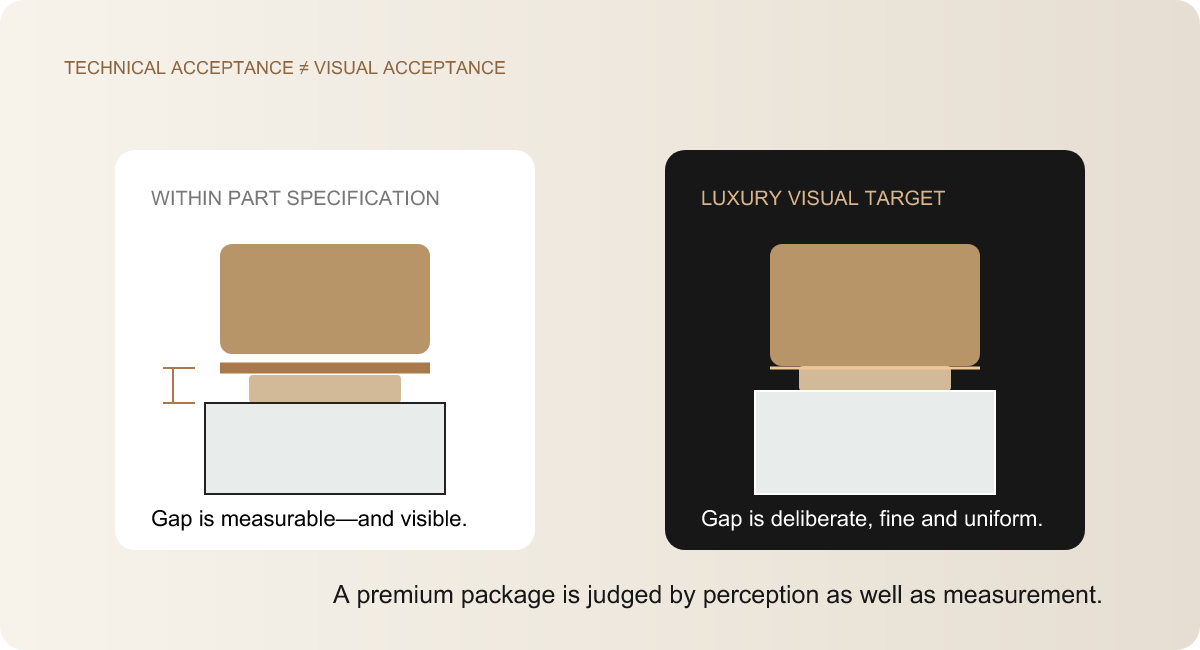
Две системы приемки. Правильная мишень обеспечивает баланс между превосходной линией тени и диапазоном отклонений, допустимых для повторяемой сборки.
Накопление допусков — это совокупный эффект допустимых отклонений по нескольким размерам, влияющих на одно и то же конечное соотношение. В случае крышки для парфюмерной тары высота горлышка флакона может отклоняться от номинального значения. Положение установленного насоса может варьироваться из-за того, что втулка принимает форму горлышка. Воротник имеет свою глубину и контактные поверхности. Вставка крышки имеет закрепленное положение. При сборке возникают отклонения в выравнивании и посадке. Итоговой зазор крышки отражает все эти факторы.
Представьте себе — не как проектные данные, а как логическую модель — что горловина находится в верхней части своего диапазона, установленный насос также расположен высоко, а вставка крышки упирается в наружную крышку не до конца. Ни одна из деталей не должна быть дефектной. Просто их направления складываются. Вторая сборка может сочетать низкое положение горловины, более низкое положение насоса и более глубокую вставку, что приведет к заметно отличающемуся зазору по сравнению с компонентами, соответствующими тем же требованиям. Сертификаты проверки отдельных деталей не покажут такое поведение системы, если только собранная цепь не была частью технических требований.
Таким образом, инженерная задача меняется. Вопрос “Соответствуют ли детали техническим требованиям?” по-прежнему остается актуальным, но его уже недостаточно. Более важный вопрос звучит так: “Сохраняет ли собранная система функциональность и приемлемый внешний вид при всех вероятных комбинациях отклонений в компонентах и технологических процессах?” Для ответа на него может потребоваться анализ слоев, измерение образцов, контролируемая замена компонентов и пробная сборка. Также необходимо четко определить, какие выходные параметры имеют значение — зазор между электродами, общая высота, видимость воротника, зазор привода, фиксация или их комбинация.
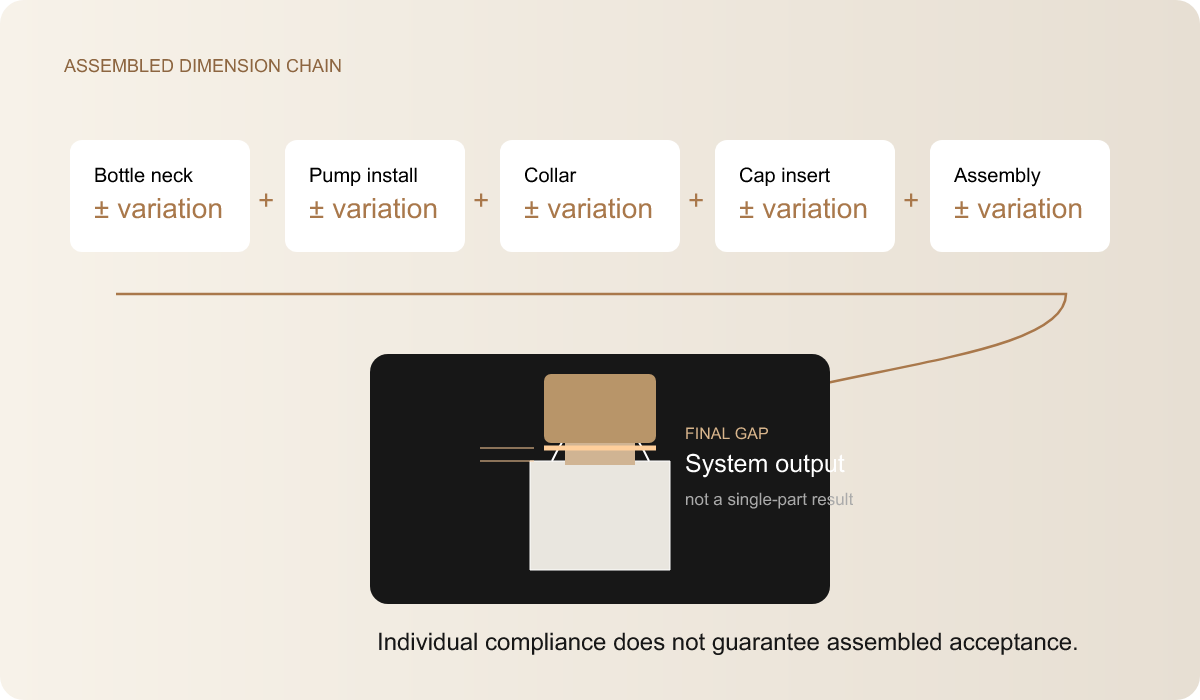
Риск, связанный с подписью. Отклонения, допустимые в отдельности, могут в совокупности привести к заметному сбою системы.
Интерфейс | Критические взаимоотношения | Типичный риск | Проверка |
Бутылка ↔ насос | Профиль шейки, контакт с прокладкой, опрессовка втулки, высота в сборе | Неудобные сиденья, нестандартное положение установки или проблемы с герметичностью | Анализ чертежей и готовые образцы в заданных условиях сборки |
Насос ↔ хомут | Зазор привода, внутренний диаметр втулки, высота и опорная поверхность | Скрепление, открытая втулка или неправильное расположение хомута | Проверка размеров и многократное срабатывание после сборки |
Шея ↔ голова | Зазор, центрирование, визуальная линия затенения и траектория удержания | Скрежет, значительный зазор, смещение относительно центра | Анализ зазора вращения в нескольких узлах |
Бутылка ↔ крышка | Общий силуэт, переход ширины, вертикальное расположение | Несоответствие доли, несмотря на соответствие компонентов требованиям | Контроль сборки и визуальная проверка с непосредственным сравнением |
Бутылка ↔ украшение | Поле изображения, кривизна поверхности, покрытие и система отсчёта приспособления | Искажение, несовпадение регистров или некачественная обработка краев | Оформленные физические образцы и согласованные зоны обзора |
Бутылка ↔ картонная упаковка | Точки соприкосновения, зазор, перемещение, траектория истирания и сжатия | Потертости, нагрузка на крышку или смещение во время транспортировки | Проверка упаковки с использованием готовых декорированных деталей |
В стандартном флаконе для духов с обжимной горловиной не используется резьба. Горловина флакона имеет безрезьбовую обжимную часть и соответствующую геометрию. При установке насоса вокруг горловины формируется металлическая втулка, а прокладка обеспечивает герметичность соединения. Над этим соединительным участком располагаются корпус насоса, привод и декоративный воротник. Крышка может удерживаться на вставке, выступе воротника или другой специально спроектированной поверхности. Путаница между конструкциями с обжимным и резьбовым соединением — это не просто незначительная ошибка на чертеже; она меняет способ сборки и управления упаковкой.
Номинальное обозначение, такое как “обжим 15 мм”, является полезным, но его не следует рассматривать как полное доказательство того, что любой насос подойдет к любой бутылке с таким же номинальным размером горлышка. Важны точный профиль горлышка, обжимная втулка, прокладка, чашка насоса, монтажное оборудование и предполагаемая высота сборки. Дозировка и качество распыления насоса влияют на подачу продукта. Длина и форма погружной трубки зависят от объёма. Состав ароматизатора и совместимость прокладки могут влиять на герметичность и эксплуатационные характеристики материала. Линия розлива должна обеспечивать стабильную обработку и обжим выбранной сборки.
Несоответствие может проявляться косвенно. Насос, установленный на неправильной высоте, может подталкивать воротник и крышку вверх. Втулка, которая формируется неравномерно, может приводить к колебаниям положения крышки, даже если крышка никогда не соприкасается с горлышком бутылки напрямую. Отверстие воротника может заклиниваться на детали насоса. Привод может терять зазор под крышкой. Таким образом, видимым симптомом может быть “плотность прилегания крышки”, тогда как первопричина кроется ниже в конструкции укупорочной системы.
Публичная информация компании DAXIN варианты распылителей для парфюмерии и поиск поставщиков индивидуальных крышек и насосов обеспечить контекст компонента. В рамках проекта по ликвидации последствий аварии обеспечение готовности к эксплуатации — это лишь начало. Соответствующий насос должен пройти проверку на совместимость с конкретным баллоном, технологией сборки, хомутом и крышкой. В конечном итоге необходимо учесть все специфические для проекта требования к обозначению насоса, прокладке, дозировке, параметрам обжима или совместимости.
Убедитесь в полноте профиля и правильности соответствующих опорных точек.
Проведите оценку после фактического формирования феррулы и сжатия прокладки.
Оцените положение воротника и кепки на собранной стопке.
При создании парфюмерной упаковки премиум-класса от стекла часто требуется одновременно передавать ощущение массивности и точности: визуально массивная основа, широкие плоские грани, четкие углы, выверенные плечи и внутреннее пространство, визуально выровненное по центру. Эти черты привлекают внимание, поскольку создают ощущение веса, оптической глубины и архитектурного света. В то же время они могут усложнить задачу обеспечения стабильного распределения стекла.
Расплавленное стекло должно поступать в форму и принимать форму, сохраняя при этом температуру, достаточную для равномерного распределения по всему изделию. На это движение влияют резкие переходы, узкие углы и значительные различия между толстыми и тонкими участками. Основание, выглядящее очень массивным, — это не просто внешний блок, добавленный в CAD; оно связано с внутренней геометрией дна, весом стекла, формовкой, охлаждением и оптическим результатом. Большие плоские стенки могут легче выявить волнистость или асимметрию, чем текстурированные поверхности. Острые плечи могут сконцентрировать визуальную и технологическую чувствительность в области перехода к горлышку.
Для покупателя в сегменте B2B главное — не стать специалистом по формованию стекла, а своевременно осознать необходимость компромисса. Фотореалистичный рендер может сделать каждую стену идеально ровной, а каждый угол — безупречно выверенным. Инженеры-технологи должны определить, какие радиусы, переходы, внутренние контуры и распределение веса позволят добиться воспроизводимого физического результата, сохранив при этом узнаваемый стиль дизайна.
В ходе проверки продукции на предмет брака ряд симптомов может послужить поводом для исследования стекла: раскачивание на опорной поверхности, колебания общей высоты, несогласованность оптических характеристик плеч, нестабильный внешний вид стенок, затруднения при совмещении декоративных элементов или сборная заглушка, положение которой меняется в зависимости от отклонений в горловине. Ни один из этих признаков сам по себе не доказывает неисправность стекла. Недекорированные образцы, данные о размерах, анализ сечения и поведение других компонентов помогают определить, оправданы ли изменения в форме или процессе формования.
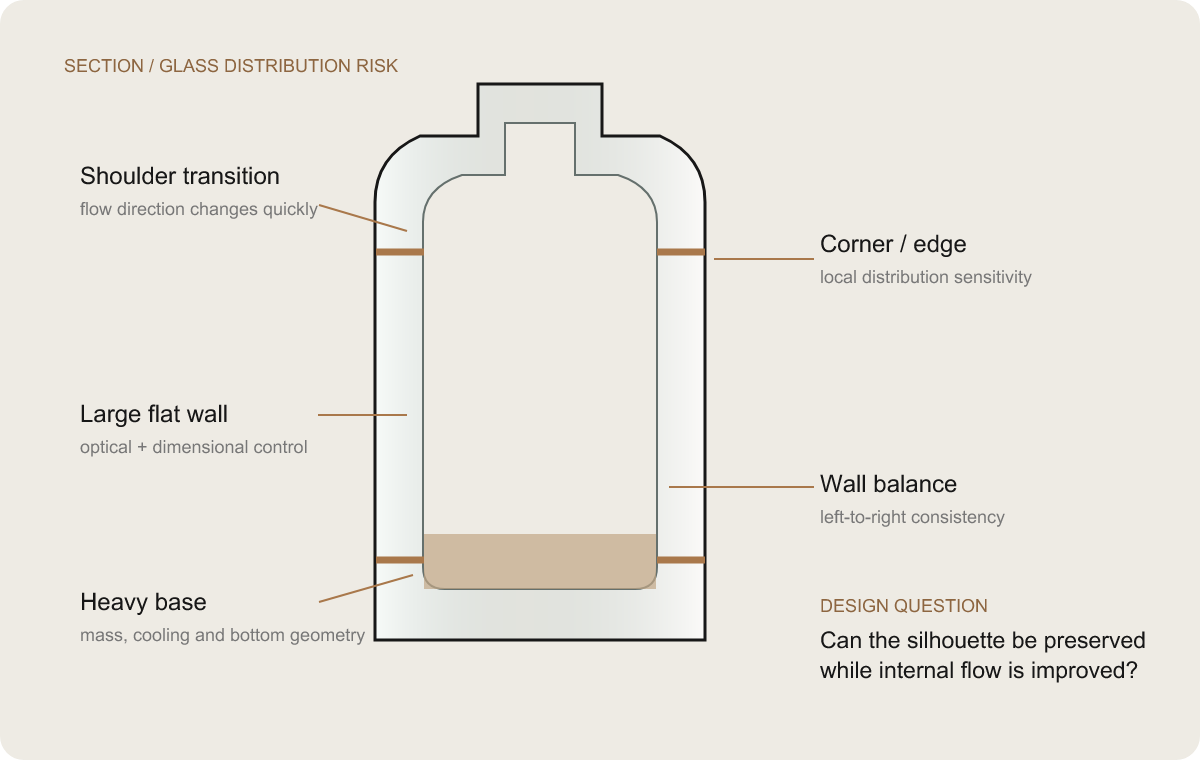
Роскошная геометрия становится реальностью. Массивное основание, широкие стены, переходы в плечи и углы взаимно влияют друг на друга.
Слабое инженерное решение упрощает сложную конструкцию до тех пор, пока не исчезнет ее отличительная идея. Сильное инженерное решение позволяет определить, какие видимые и осязаемые признаки придают объекту ценность, а затем найти менее заметные изменения, повышающие надежность производства. Потребителю могут быть важны прямоугольная форма, широкая передняя поверхность, массивная оптическая основа, ритм линий плеч и выравнивание колпачка. В то же время он вряд ли заметит тонкий внутренний радиус, утонченный контур дна или перераспределение переходов, которые сохраняют эти характерные признаки.
Иерархия принятия решений должна начинаться с замысла дизайна. Что должно оставаться узнаваемым? Какой вид отражает суть бренда? На какой поверхности необходимо разместить декоративные элементы? Какая кромка подчеркивает премиальность изделия? Как только эти неизменные параметры будут определены, команда сможет рассмотреть вопросы уточнения радиусов, перехода плеч, внутреннего расположения стекла, конструкции дна, баланса стенок или перехода горлышка. Любые конкретные изменения геометрии, внесенные в реальном проекте, — это отдельный вопрос; данная схема иллюстрирует принцип, а не отражает конкретные модификации.
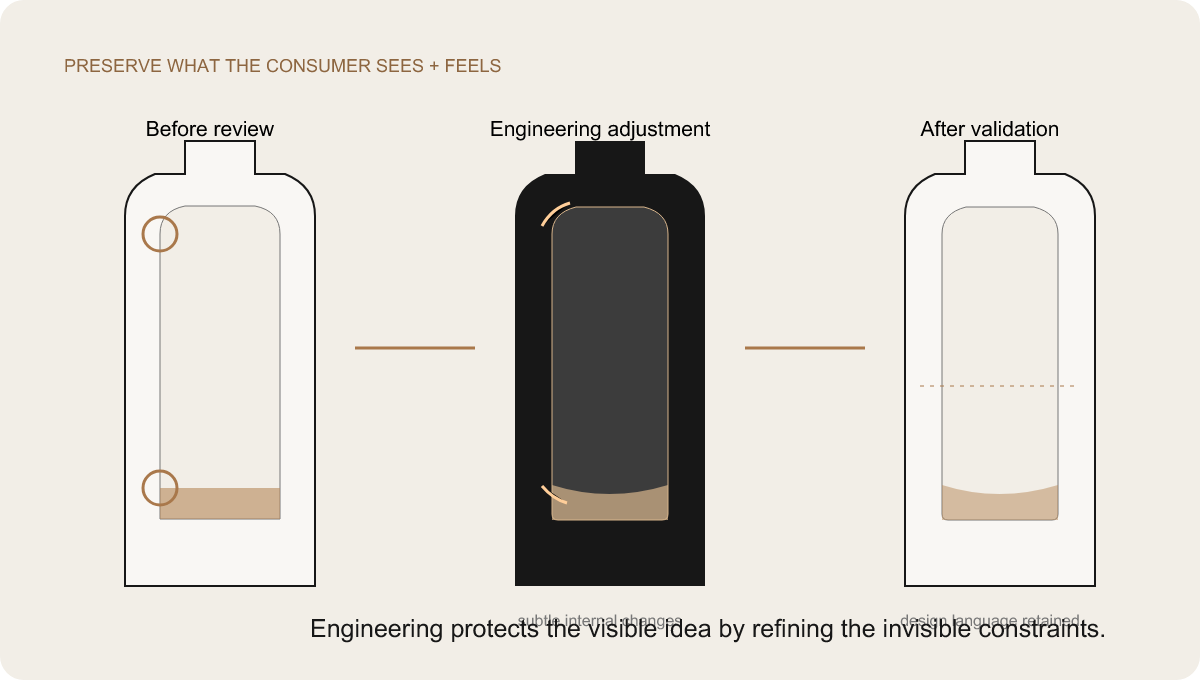
Незаметное вмешательство. Сохраните внешнюю концепцию; доработайте внутренние условия, обеспечивающие воспроизводимость.
Справочные данные Pantone, цифровой образец или утвержденный визуализированный вариант являются важной частью коммуникации, но не отражают окончательный внешний вид изделия. Прозрачное покрытие, нанесенное распылением на прозрачное стекло, просматривается как с передней, так и с задней стороны на фоне жидкости, воздуха и всего, что находится за бутылкой. Непрозрачное покрытие придает корпусу бутылки иной цвет. Степень матовости влияет на размер отраженных бликов. Глянцевость может усилить видимую насыщенность цвета. Толщина покрытия, консистенция распыляемого состава и условия отверждения влияют на степень непрозрачности и внешний вид поверхности.
Освещение и геометрия обзора усугубляют эти различия. Теплый студийный свет может создать впечатление, что оттенки «шампанского» и «камня» гармонируют друг с другом. Холодное освещение в торговом зале может выявить различия в подтонах. Металлические частицы вращаются и переливаются в зависимости от угла зрения. Цвет, который выглядит сбалансированным при прямом взгляде, может измениться при взгляде сбоку. На фотографиях важны такие факторы, как баланс белого камеры, экспозиция, сжатие изображения и калибровка дисплея. Обмен снимками с телефона между поставщиками полезен для обсуждения, но это ненадежный критерий утверждения для тонких оттенков премиум-класса.
Практический подход заключается в том, чтобы определить, к чему именно относится целевой цвет, и утвердить его на практике. Является ли объектом сравнения пустая бутылка с нанесенным покрытием, наполненная бутылка или упаковка при заданных условиях просмотра? Входит ли степень матовости в состав эталона? Определяется ли диапазон допуска с помощью контрольных образцов? Какой образец станет эталоном, который будет использоваться в производстве и при последующих заказах? Ответы на эти вопросы превращают требование “соответствовать Pantone” в реализуемый план контроля цвета.
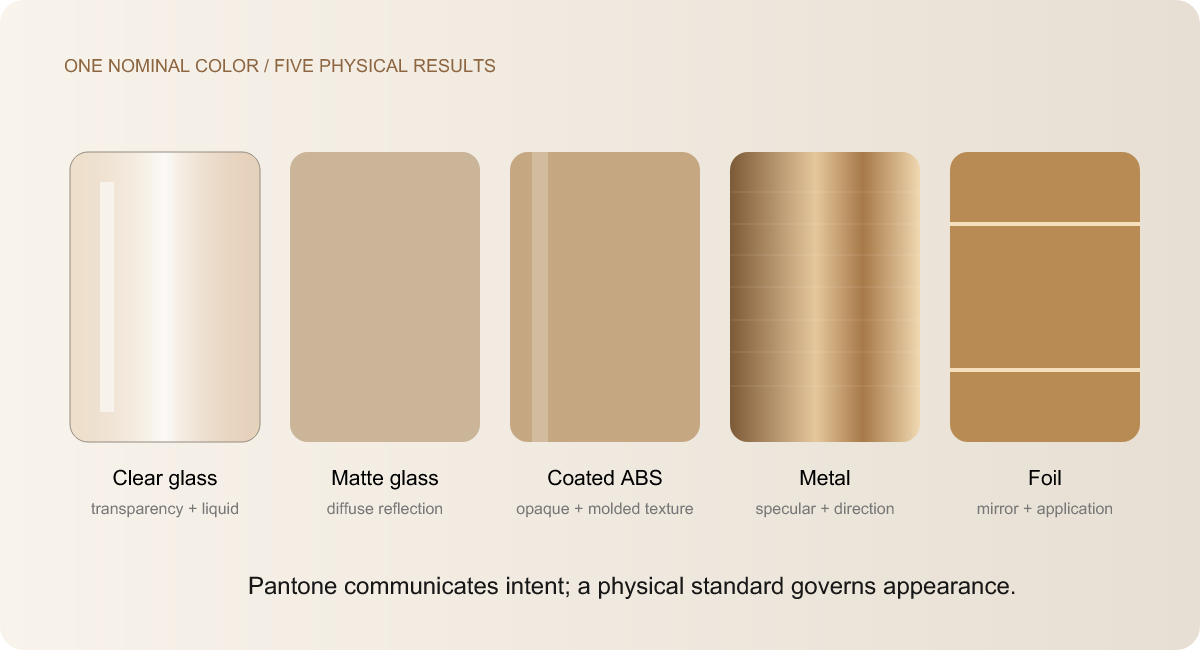
Субстрат говорит. Одна номинальная цель дает разные оптические результаты на прозрачных, рассеивающих, непрозрачных и отражающих материалах.
В описании упаковки духов слово “золото” может относиться к металлизированной крышке из АБС-пластика, алюминиевому кольцу, детали из замака с гальваническим покрытием, фольге для горячего тиснения и печатной отделке. Названия цветов могут совпадать, хотя их внешний вид может отличаться. Каждый материал и метод обработки по-своему отражает свет. При металлизации на пластик наносится отражающий слой. Алюминий может быть анодирован, покрыт лаком или механически отполирован. На подготовленную поверхность замака можно нанести гальваническое покрытие. Фольга наносит тонкий отражающий слой под воздействием тепла и давления. Внешний вид лакокрасочного покрытия зависит от пигмента, связующего вещества, толщины и степени блеска.
Точное оптическое соответствие может быть ни целесообразным, ни желательным. Кольцо из матового алюминия никогда не будет отражать свет точно так же, как зеркальная фольга. Вместо этого целью дизайна может стать создание контролируемой серии: с единообразным оттенком и цветовой температурой, но с намеренными различиями в яркости и текстуре. Такое решение необходимо принимать с учетом всех деталей в комплексе. Утверждение только крышки при освещении одной лампой, а фольги картонной коробки — позже по фотографии — может привести к неожиданностям на этапе окончательной сборки.
Физический эталонный образец служит ориентиром для всей серии. Команда может выбрать наиболее заметный визуально элемент золотого цвета — чаще всего крышку или другой крупный компонент — в качестве эталона, а затем подстроить соседние материалы относительно него. Условия просмотра, допустимые отклонения и сроки хранения эталона должны быть задокументированы. Цифровые значения по-прежнему полезны для передачи файлов, но окончательный вид упаковки определяется утверждением физического образца CMF.
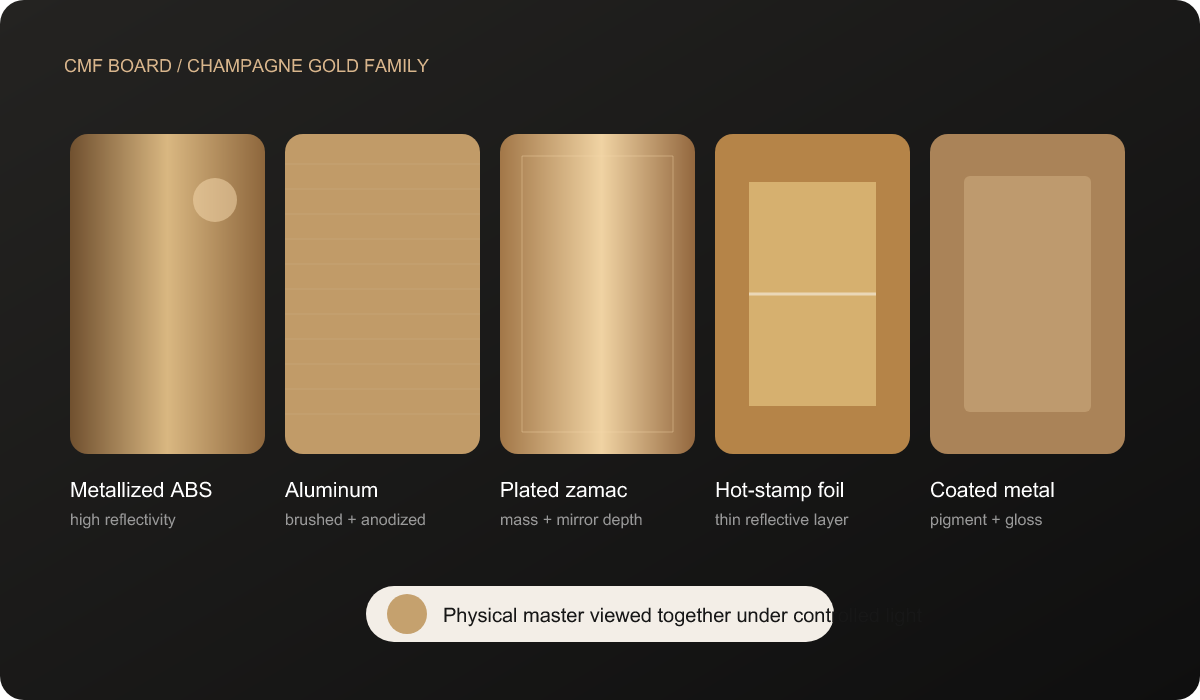
Золото — это система материалов. Цвет, отражательная способность, текстура и процесс должны рассматриваться как единая физическая группа.
Adobe Illustrator отображает идеальные векторные изображения на идеальной плоскости. Флакон духов представляет собой трехмерную поверхность, характеризующуюся производственными отклонениями и специфическим процессом декорирования. При трафаретной печати краска наносится через сетку, и результат зависит от толщины линии, степени непрозрачности, подготовки поверхности, закрепления и отверждения. При горячем тиснение фольга переносится под воздействием тепла, давления и контакта. Нанесение покрытия изменяет поверхность, находящуюся под ним. Изогнутость поверхности влияет на то, как воспринимается графический рисунок и как инструмент взаимодействует с поверхностью.
Тонкие линии, которые на экране выглядят элегантно, могут стать блеклыми, неровными или визуально потеряться. Очень мелкий текст может стать неразборчивым. На большой площади фольги отклонения при переносе могут быть заметнее, чем на компактном знаке. У макета, расположенного близко к краю, меньше запаса для регистрации. Логотип, математически центрированный в файле, может визуально казаться смещенным вниз из-за плеча, основания или верхней части. Выравнивание по оси «спереди назад» зависит от надежной базовой точки бутылки и зажимного устройства.
Поэтому при проверке декора необходимо перейти от оценки замысла дизайна к оценке технологической осуществимости. Необходимо определить пригодную для нанесения декора площадь, минимальные характеристики элемента, оптический центр, базу регистрации и зону обзора. Необходимо изготовить физический образец на бутылке с предполагаемой отделкой. Сравнивать масштаб, положение, плотность, характер фольги и качество краёв в составе готовой упаковки, а не в виде отдельного макета логотипа. Компания DAXIN отделка и финишная обработка На этой странице определяется контекст доступного процесса; здесь указаны точный маршрут оформления, изменения в графическом дизайне и результат утверждения для данного случая.
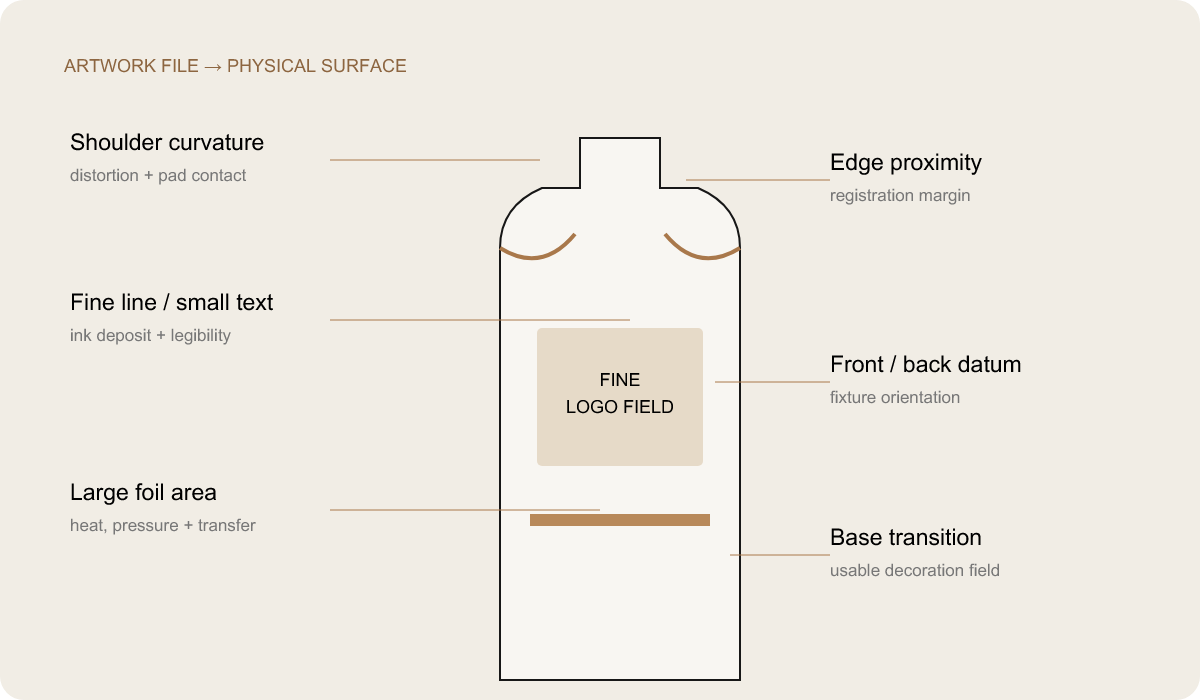
Перевод иллюстраций. Векторный файл определяет замысел; геометрия бутылки, покрытие и технологический процесс определяют конечный результат.
Функциональное качество определяет, можно ли упаковку собрать, привести в действие, обращаться с ней и обеспечить её защиту в соответствии с назначением. Внешнее качество определяет, соответствует ли предмет, предназначенный для потребителя, утверждённым требованиям к цвету, блеску, геометрии, выравниванию и декору. Упаковка для элитных парфюмов должна отвечать обоим требованиям. Красивая крышка, мешающая открыванию, недопустима; так же как и полностью функциональный флакон, наклонная крышка которого создаёт впечатление, что бренд является недорогим.
Эти категории пересекаются. Неровность при установке насоса может представлять функциональный риск и быть причиной появления эстетического зазора. Дефект покрытия может быть видимым, но нанесение покрытия на прилегающую поверхность также может повлиять на сборку. Бутылка, которая раскачивается, достаточно устойчива, чтобы стоять, но при этом выглядит неэстетично. Разделение категорий помогает команде определить доказательства и ответственность, а оценка конечной системы не позволяет этому разделению превратиться в «слепое пятно».
Площадь | Требования к внешнему виду | Функциональное требование | Почему и то, и другое имеет значение |
Шапка и воротник | Выровненный, плавный переход, правильное завершение | Фиксация, зазор и повторяемость сборки | Перед тем как использовать духи, их пробник можно потрогать и рассмотреть |
Бутылка | Симметрия, оптическое качество, стабильность цвета и поверхности | Вместимость, прочность конструкции, совместимость с горловиной и устойчивое основание | Стекло является одновременно несущей конструкцией и визуальным символом бренда |
Насос | Выравнивание привода и втулки, стабильность качества отделки | Правильность монтажа, приведения в действие и характеристики подачи продукта | Скрытая проблема с установкой может повлиять на видимое положение заглушки |
Оформление | Масштаб, положение, плотность, края и блеск | Сцепление и пригодность для обработки и упаковки | Идеальное первое впечатление должно сохраниться на протяжении всей цепочки поставок |
Транспортная упаковка | Чистый вид помещения по прибытии | Контроль движения, сжатия и контакта | Защита позволяет сохранить все косметические процедуры, за которые уже было заплачено |
Производство упаковки для парфюмерии, как правило, охватывает несколько предприятий: производителя стекла, поставщика дозаторов, изготовителя крышек или вкладышей, компанию по декорированию, предприятие по обработке металла, поставщика картонной упаковки, а также предприятия по розливу и сборке. Когда возникает проблема, каждый поставщик может доказать, что его компонент соответствует чертежу. Это обеспечивает выполнение заказа на поставку, но не спасает ситуацию при запуске производства.
Расследование должно завершаться конкретными корректирующими мерами, поддающимися проверке, и условиями проверки, а не протоколом совещания с формулировкой “поставщик должен внести улучшения”. Улучшения должны иметь конкретную цель: изменить упор вставки, скорректировать высоту воротника, контролировать установку насоса, отрегулировать зону декорирования, изменить геометрию стекла или пересмотреть контакт с упаковкой. Конкретные меры зависят от результатов проверки. Компания DAXIN навыки управления проектами это важно, поскольку покупателю необходимо иметь единое представление о готовой системе, даже если в процессе производства задействованы несколько поставщиков.
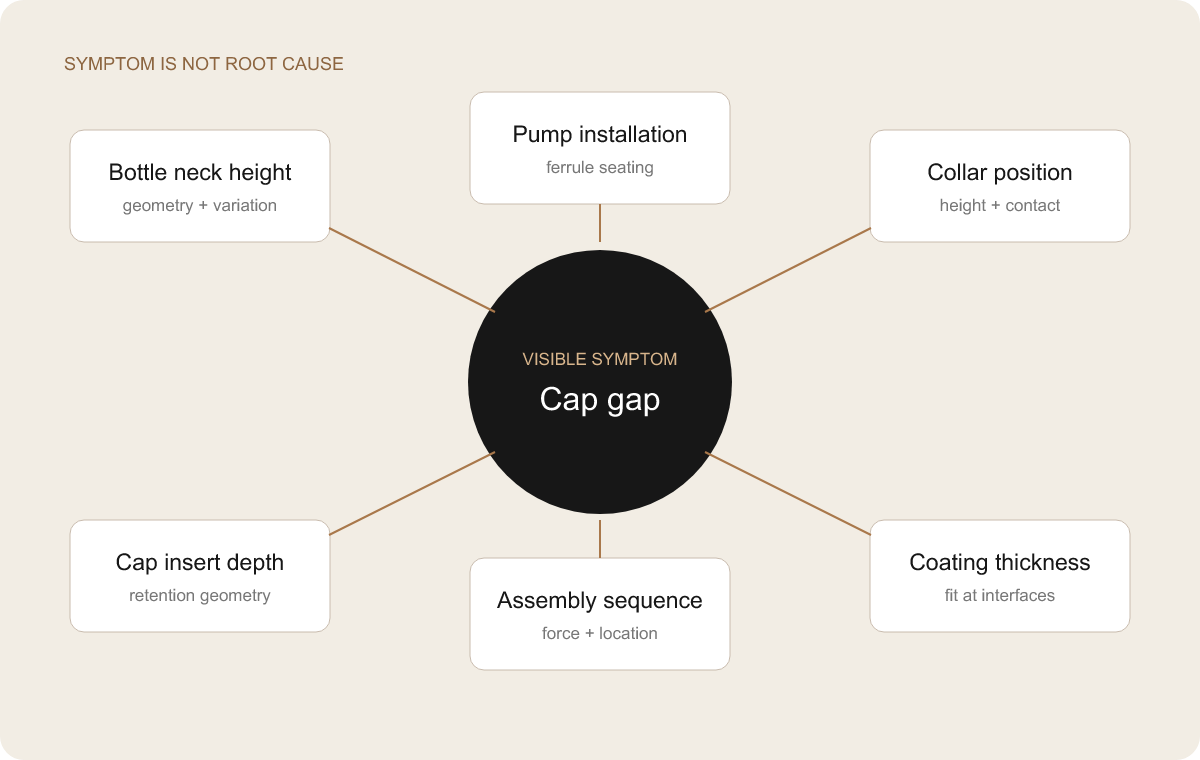
Один симптом — несколько гипотез. Видимая составляющая не всегда является причинной составляющей.
Не всегда оптимальное исправление — это изменение, наиболее близкое к проявлению симптома. При принятии решения следует сопоставить влияние на инструмент, влияние на график, производственные риски, визуальный эффект и возможность отмены изменений. Пластиковую вставку может быть проще отрегулировать, чем готовую стеклянную форму. Изменение высоты воротника может позволить сохранить геометрию бутылки. Замена насоса может решить проблему установленной высоты, но при этом создать проблемы с дозировкой, отделкой или работой линии розлива. Это примеры логики принятия решений, а не универсальные правила.
Изменения в стекле требуют особой сдержанности, поскольку они могут повлиять на форму, вместимость, оформление и все компоненты, связанные с бутылкой. Это не означает, что форма является незыблемой; это означает, что необходимость в обосновании становится крайне важной. Если причина кроется в геометрии бутылки и незначительная доработка улучшает систему, то отказ от изменения лишь переносит риск на последующие этапы производственного цикла. Цель заключается не в том, чтобы получить самую дешевую отдельную деталь, а в том, чтобы добиться исправления с минимальным совокупным риском для упаковки.
Задача | Замена стекла | Замена насоса | Замена крышки / вставки | Смена декора | Факторы, влияющие на принятие решения |
Кепка сидит высоко | Только в том случае, если будет доказана причинно-следственная связь с геометрией шеи или ростом | Подумайте, влияет ли положение установки на работу стека | Учитывайте глубину упора, зазор удержания или внутренний зазор | Вряд ли поможет решить задачу по геометрии | Сначала измерьте полную длину вертикальной цепи |
Неровная линия тени | Рассмотрите признаки перпендикулярности верхней деки или грифа | После установки проверьте наклон | Проверьте центрирование вставки и плоскостность крышки | Используйте только в том случае, если контраст усиливает технически приемлемую линию | Поворачивайте и меняйте местами компоненты, чтобы определить, при чём проявляется данный симптом |
Искажение логотипа | Рассмотреть этот вариант только в том случае, если геометрия требуемого поля не подходит | Не имеет отношения к делу | Не имеет отношения к делу | Обычно в следующем порядке: масштаб, линия, отсчетная точка, процесс или поле | Сохраняйте замысел бренда, не повреждая при этом поверхность изделия |
Несоответствие по золоту | Как правило, не геометрические | Маршрут финиша может измениться | Могут измениться отделка, основа или поставщик | Можно настроить фольгу или краску | Проводить приемку всех деталей по одному физическому эталону |
Потертость при транспортировке | Возможно, следует пересмотреть вопрос об износостойкости поверхности | При необходимости обеспечить защиту открытого привода | Важны прочность отделки и точки соприкосновения | Важное значение имеют покрытие и расположение графических элементов | Начните с установления контакта со стаей и поиска следов передвижения |
Матрица позволяет избежать ситуации, при которой работа по устранению неполадок превращается в набор разрозненных запросов на отбор проб. Каждая строка связывает видимую проблему с возможными причинами, рисками, контролируемыми действиями и проверкой. Приведенные ниже записи являются аналитическими примерами; они не претендуют на то, чтобы отражать конкретные результаты испытаний в рамках проекта.
Задача | Возможная причина | Задействованный компонент | Риск в случае нерешения проблемы | Возможные корректирующие меры | Метод проверки |
| Зазор между крышками слишком велик | Накопленное вертикальное положение | Шейка, насос, воротник, вставка | Силуэт премиум-класса выглядит несогласованно | Скорректируйте проверенную базовую точку на границе раздела с наименьшим воздействием | Измерить и визуально сравнить несколько сборочных образцов |
| Неравномерный зазор | Наклон, неровность или смещение центра крепления | Насос, манжета, вставка для крышки, бутылка | Неровный внешний вид и возможное истирание | Проверка перпендикулярности, центрирования или поверхности соприкосновения | Карта ротационных зазоров и исследование перестановки компонентов |
| Неясность относительно совместимости насоса | Несоответствие между шейкой, втулкой и прокладкой | Горлышко бутылки и насос | Регулируемая высота установки и закрытия | Выберите совместимую спецификацию или скорректируйте утвержденную схему монтажа | Установленные образцы и соответствующая оценка функциональности |
| Семья Голд не согласна | Различные подложки и способы отделки | Крышка, воротник, логотип, фольга для картонной упаковки | Фрагментированная экспрессия CMF | Установить основной анкор; настроить оттенок, блеск и текстуру в зависимости от основания | Просмотр рядом при согласованном освещении |
| Оформление нечеткое или искаженное | Конфликт между художественным изображением, процессом и поверхностью | Покрытие и декорирование бутылок | Снижение читаемости или восприятия как продукта премиум-класса | Уточнить поле чертежа, толщину линии, технологический процесс или систему отсчета приспособления | Образцы с физической отделкой в соответствии с запланированным внешним видом |
| Бутылка неустойчива | Геометрия дна или колебания распределения | Стеклянная бутылка | Проблемы с качанием, сборкой или презентацией | Убедитесь в наличии причины, а затем уточните геометрию или параметры формовки | Несколько образцов без отделки по согласованной системе отсчета |
| Износ при транспортировке | Контакт, движение или слабость разделительной перегородки | Бутылка, крышка, перегородка и картонная коробка | Добавленная стоимость, полученная за счет отделки, теряется при транспортировке | Изолировать поверхности, контролировать передвижение и укреплять систему поддержки | Упаковка и проверка соответствия транспортировки маршруту |
Исправленный образец может выглядеть обнадеживающе, но при этом вводить в заблуждение. В нём могут быть объединены необычно удачные детали, он может быть дополнительно подогнан вручную или собран с отклонением от стандартной последовательности сборки. Проверка позволяет установить, сохраняется ли исправление при рассмотрении нескольких образцов, соответствующих размеров и реалистичных отклонений. Количество деталей и конкретные испытания зависят от степени риска; установление универсального количества привело бы к ложной точности.
В плане должно быть указано, что изменилось, что осталось неизменным и что свидетельствует об успехе. При корректировке зазора крышки проверьте несколько собранных узлов, равномерность зазора, общую высоту, удерживающую способность, зазор привода и поведение образцов с разных позиций компонентов. Что касается цвета, сравните с физическим эталоном и контрольным образцом по краям. Что касается декорирования, проверьте положение, качество линий и адгезию в соответствии с технологическим процессом. При упаковке используйте окончательно декорированные поверхности и реальную крышку, а не недекорированные заменители, которые скрывают следы истирания.
Проверка также предотвращает перенос проблемы на другой этап. Более глубокая вставка может уменьшить зазор, но помешать работе привода. Более плотно затянутая крышка может улучшить центрирование, но повредить поверхность воротника. Изменение геометрии может стабилизировать положение стекла, но при этом уменьшить полезную площадь для нанесения рисунка. Корректирующие меры считаются завершенными только после того, как будут проверены все связанные требования, а утвержденный результат будет зафиксирован в виде чертежа, эталонного образца, критерия сборки или контрольной точки системы контроля качества.
Прототип дает ответ на вопрос: “Можно ли это изготовить?” Он доказывает, что концепция может быть реализована. Готовый к серийному производству образец ставит более сложный вопрос: “Могут ли соответствующие поставщики многократно изготавливать, декорировать и собирать эту упаковку в пределах согласованного допустимого диапазона?” Качество одного отдельного экземпляра может зависеть от выбранных компонентов, ручной настройки и идеальных условий. Серийное производство сопряжено с естественными отклонениями, большим количеством операторов, большим числом форм, большим количеством партий материала и более интенсивными технологическими операциями.
Таким образом, утверждение готовой к производству продукции включает в себя и сопутствующую систему управления. На чертежах обозначены критические интерфейсы. Физические эталоны определяют характеристики, которые невозможно отразить на экране. Критерии сборки объясняют, как компоненты соединяются между собой. Утвержденные образцы границ помогают при необходимости принять решение о внешнем виде изделия. Контроль качества проводится до этапов, добавляющих стоимость, на которых исправление ошибок становится более сложным. Упаковка для экспорта осуществляется на основе фактической упаковки с нанесенным оформлением.
Именно поэтому формулировка “образец одобрен” может быть неоднозначным этапом. Был ли одобрен только контур изделия или уже готовое стеклянное изделие? Включала ли одобренная версия предусмотренную установку насоса? Был ли цвет нанесен с помощью распылителя, подобранного вручную? Была ли крышка изготовлена с использованием серийного инструмента? Использовалась ли при декорировании утвержденная технология? Четкое одобрение должно точно определять статус и ограничения предоставленных доказательств.
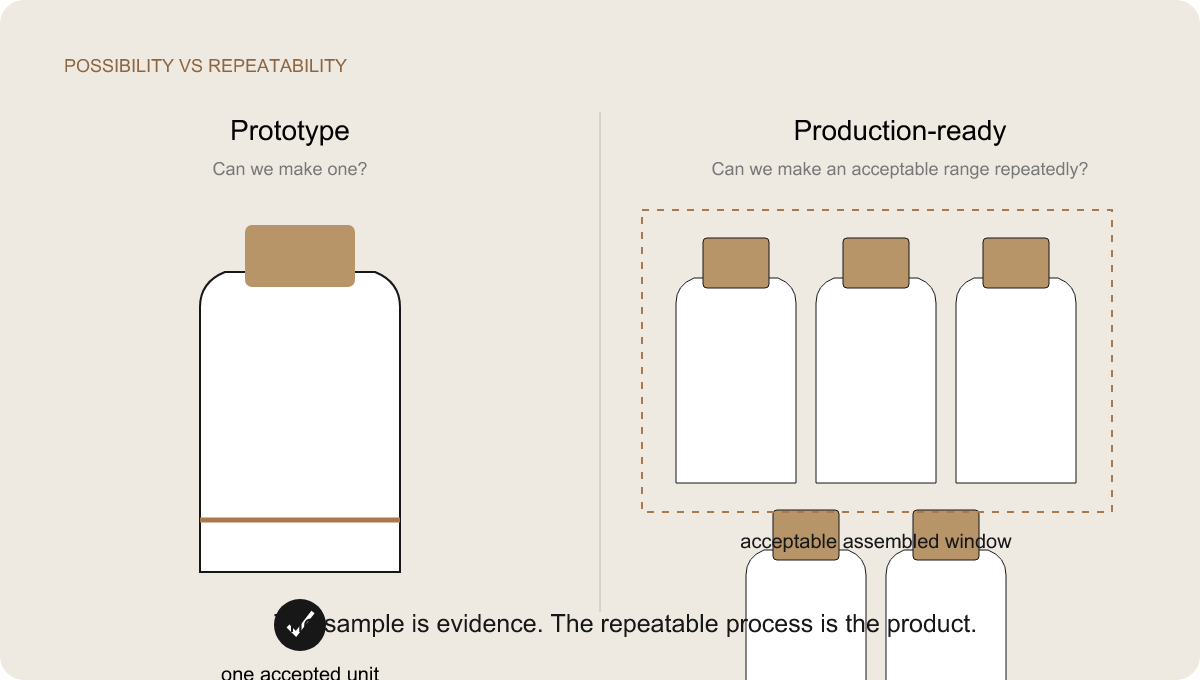
Возможность — это не то же самое, что повторяемость. Целью производства является соблюдение допустимого диапазона — а не отдельная выбранная бутылка.
Поэтому стандартная картонная упаковка не всегда подходит для тяжелого или богато украшенного флакона с духами. При разработке упаковки, специально предназначенной для конкретного продукта, учитывается, где флакон может опираться, какие поверхности не должны соприкасаться, как ограничивается его перемещение, имеется ли у крышки вертикальный зазор, как ведут себя перегородки при сжатии и как обеспечивается устойчивость поддона. Упаковка также должна быть удобной для сборки в стандартном порядке; элегантная защитная конструкция, которую операторы не могут повторить, не является эффективным средством контроля.
Методика проверки зависит от продукта, пункта назначения и согласованных требований, поэтому в данном случае не приводятся результаты испытаний на падение, вибрацию или сжатие. Компания DAXIN должна подтвердить фактические данные о картонной коробке, перегородках, поддоне и протоколе проверки перед публикацией. Принцип ясен: экспортная упаковка является частью процесса разработки упаковки для парфюмерии, а не последующим этапом. Компания DAXIN доставка и складирование Этот контент станет полезным источником информации для покупателей, планирующих этот этап.
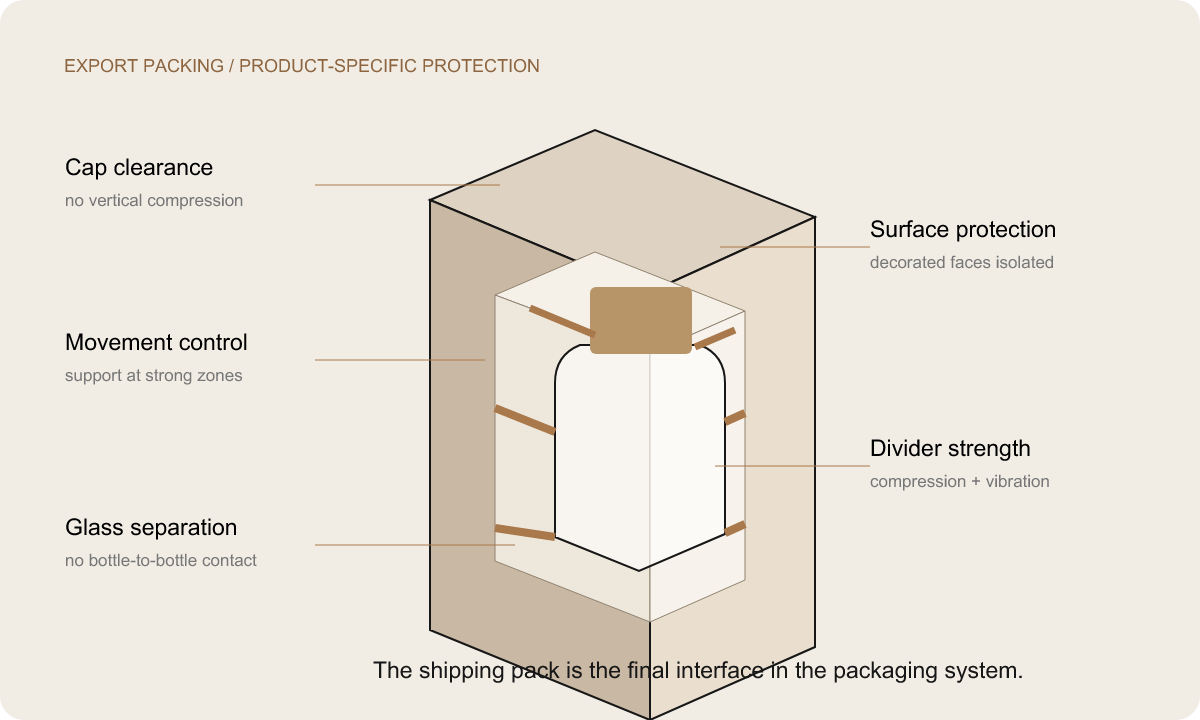
Защита на уровне интерфейса. Разделить стекло, изолировать декорированные поверхности, контролировать перемещение и не допускать воздействия вертикальной нагрузки на крышку.
Проблема, связанная с интерфейсом, выявленная в ходе проверки чертежей, может потребовать изменения размеров и проведения дополнительного технического обсуждения. Та же самая проблема, обнаруженная после изготовления инструментов, может потребовать доработки инструментов и изготовления новых образцов. После производства компонентов может потребоваться координация запасов и работы с поставщиками. После нанесения декоративной отделки каждая затронутая деталь приобретает дополнительную ценность. После розлива на поверхность выходят ароматный продукт и процесс розлива. После международной отгрузки в процесс восстановления вступают такие факторы, как расстояние, задержки и выбор подходящего момента для выхода на рынок.
Для понимания этой кривой не требуется придумывать какие-либо цифры. Корректировка становится все более сложной по мере накопления обязательств и снижения возможности отката. Именно поэтому своевременная экспертиза проектной документации может принести несоизмеримую пользу: она позволяет проверить высокорисковые интерфейсы, пока в проекте ещё остаются несколько вариантов, не имеющих значительных последствий.
Своевременная проверка не гарантирует, что проблемы не возникнут вообще. Она лишь определяет, на что следует обратить внимание команде и в какой момент необходимо запросить подтверждающие данные. Совместимость горловины и насоса, положение собранной крышки, сложная геометрия стекла, физическая реализуемость цвета и декорирования — все это можно проверить до того, как массовое производство превратит неясное требование в реальный физический объект.
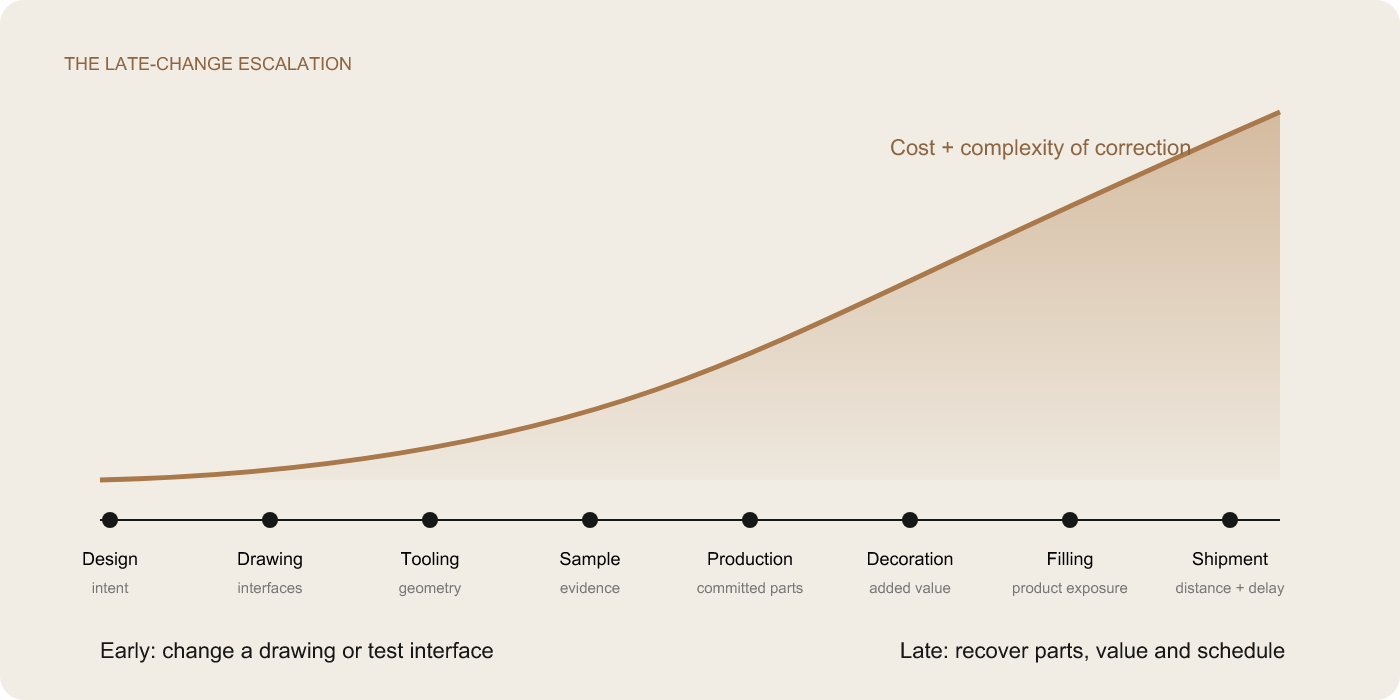
Эскалация в связи с поздним изменением. Кривая является условной и намеренно не содержит вымышленных числовых значений.
Инженерия обеспечивает качество проектирования. Концептуальный художественный снимок — это не фотография упомянутого клиентского проекта.
Готовая к серийному производству корректировка не заканчивается словами “мы исправили крышку”. Она заканчивается созданием контролируемой системы: проверенной геометрией бутылки, четко определённой горловиной и совместимым насосом, управляемым соотношением между крышкой и воротником, утверждённым оформлением, эталонными образцами цвета и отделки, четко проработанной последовательностью сборки, критериями контроля качества и спецификацией экспортной упаковки, разработанной с учётом конкретного продукта с нанесённым оформлением.
Эти меры контроля не предполагают, что каждая будущая единица продукции будет метафизически совершенной. Они определяют допустимый диапазон, критерии, на основании которых принимается решение об одобрении, а также моменты, в которых риск выявляется до того, как будет добавлена дополнительная стоимость. Точные исправленные компоненты и конечный результат проекта остаются неизменными. Обоснованным утверждением является снижение риска посредством структурированной диагностики, корректировки и проверки — а не необоснованное обещание, что сбой стал невозможным.
Используйте его для согласования силуэта, концепции дизайна и образа бренда. Закажите физические образцы, чтобы проверить геометрию, сборку, оптические характеристики и технологическую осуществимость.
Бутылка, дозатор и крышка не считаются успешными, поскольку каждая из них проходит проверку отдельно. Успех определяется траекторией их соприкосновения и конечным результатом сборки.
Определите линию тени, видимую потребителю, центрирование и пропорции, а не полагайтесь на то, что чертеж компонента автоматически обеспечивает их соблюдение.
Сначала измерьте горловину, установленный насос, воротник и вставку крышки. Если проблема в стекле, замените его целенаправленно, а не в порядке мер предосторожности.
Прозрачное стекло, краска, пластик, металл и фольга по-разному отражают свет. Экраны взаимодействуют; действуют установленные физические стандарты.
Сертификация должна отражать диапазон повторяемых результатов и указывать условия, связанные с инструментами, материалами, технологическим процессом и сборкой, лежащие в основе полученных данных.
Разделители, зазоры и зоны соприкосновения позволяют сохранить расположение стекла, отделки и крышки, сформированное в ходе процесса изготовления.
Сравнивайте координацию, интерфейсы, образцы, последствия для инструментальной подготовки, отделку и упаковку — а не только цену за единицу в отдельности.
Иногда замена двусторонней вставки или воротника может дать лучший результат, чем замена формы; в других случаях бутылку приходится исправлять. Решающим фактором являются фактические данные.
Каждый нерешенный вопрос, связанный с интерфейсом, становится всё более затратным при повторном рассмотрении после того, как в процесс вступают этапы изготовления инструментов, отделки, заполнения и отгрузки.
Обратитесь за экспертной оценкой до изготовления пресс-форм, если бутылка имеет значительную степень индивидуализации, стекло необычно тяжелое, плечи или углы имеют резкие формы, либо крышка и бутылка должны совмещаться с минимальным визуальным зазором. Привлеките инженеров к обсуждению, если магнитная крышка или сложная вставка создают скрытые сопряжения; если насос, бутылка и крышка поставляются разными поставщиками; если металлический цвет должен совпадать на пластике, алюминии, замаке и фольге; либо если большая область декорирования пересекает изогнутую поверхность.
Проверка одинаково важна как в случае сжатых сроков запуска, так и когда место назначения находится далеко от места производства. Такие условия ограничивают возможности для исправления ошибок на поздних этапах. Если образцы уже имеются, не отправляйте только тот компонент, который выглядит неправильно. Отправьте готовую сборку, чертежи компонентов, информацию о версии и фотографии, на которых видно, как меняется характер неисправности. Для эффективного расследования необходим контекст.
Компания DAXIN может начать работу на основе визуализации, технического чертежа, эталонной бутылки или физического образца. Цель заключается не в том, чтобы для каждого проекта изготавливать новую форму на заказ, а в том, чтобы выявить участки, сопряженные с наибольшим риском, определить, каких данных не хватает, и решить, с чего следует начать исследование. Покупатели, сравнивающие ассортимент флаконов для духов, существующий пакет и полностью вариант изготовления индивидуальной упаковки для парфюмерии могут использовать ту же логику проверки.
Независимо от того, нужна ли вам готовая бутылка или полностью индивидуальное решение для упаковки, наша опытная команда готова поддержать ваш проект — от дизайна и декорирования бутылок до крышек, упаковки и доставки.
 English
 Spanish
 French
 German
 Arabic
 Italian
 Dutch
 Portuguese
 Russian
 Korean
 Japanese