Unterscheiden Sie funktionale Risiken – Retention, Abdichtung, Betätigung, strukturelle Stabilität – von ästhetischen Risiken wie Spalt, Zentrierung, Farbe und Position der Verzierung.
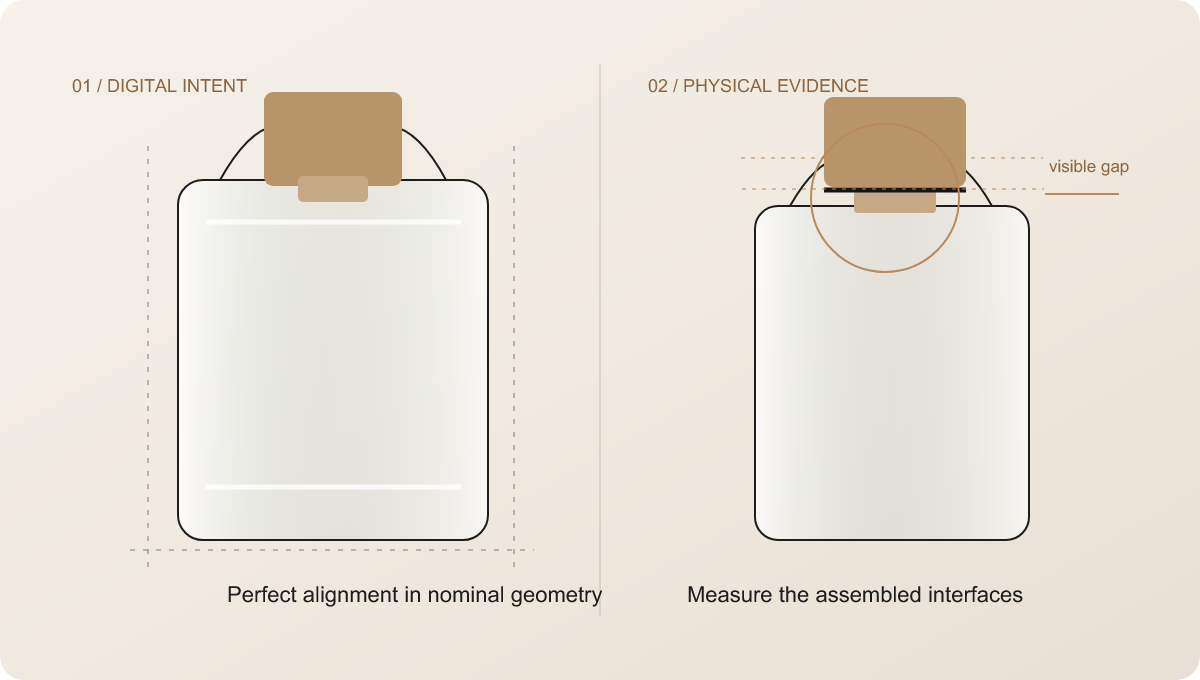
Auf dem Bildschirm wirkte die Verpackung fertiggestellt. Die Flasche hatte elegante, rechteckige Proportionen, der Verschluss saß genau auf der Mittellinie, die champagnerfarbenen Metalloberflächen harmonierten miteinander, und das Dekor füllte den Raum auf geordnete Weise aus. Die Darstellung vermittelte den Eindruck eines hochwertigen Parfümobjekts ohne sichtbare Unstimmigkeiten. Das physische Muster erzählte jedoch eine andere Geschichte.
Der Übergang vom Verschluss zur Flasche wirkte noch nicht ausgereift. Ein Kragen, der in der digitalen Ansicht fast verschwunden war, trat unter natürlichem Licht deutlich hervor. Flasche, Pumpe und Verschluss ließen sich zwar zusammenbauen, doch die fertige Silhouette wirkte weniger durchdacht als das Konzept. Die Farbwiedergabe veränderte sich, wenn dasselbe Motiv von transparentem Glas auf undurchsichtigen Kunststoff und reflektierendes Metall übertragen wurde. Grafikelemente, die auf einem flachen Bildschirm ausgewogen wirkten, verhielten sich in der Nähe einer geschwungenen Schulter und einer echten Flaschenkante anders. Diese Symptome bilden das anonymisierte Rettungsszenario, das in diesem Entwurf verwendet wird; die genaue Projektabfolge und die beobachteten Komponenten sind.
Die entscheidende Veränderung bestand nicht in einer neuen ästhetischen Ausrichtung. Der Kunde hatte bereits eine klare Designvorstellung. Die Aufgabe bestand darin, herauszufinden, warum das physische System diese nicht zum Ausdruck brachte – und das Risiko zu minimieren, dass ein korrigiertes Muster das gleiche Problem bis zur Serienproduktion verbergen würde. Dadurch änderte sich die Fragestellung von “Wie sollte diese Flasche aussehen?” zu “Welcher Wechselwirkung ist es zuzuschreiben, dass die fertig montierte Verpackung nicht wie beabsichtigt aussieht und sich nicht wie vorgesehen verhält?”
Diese Unterscheidung ist von Bedeutung in Entwicklung individueller Parfümflakons. Eine Visualisierung kann Proportionen, die beabsichtigte Oberflächenbeschaffenheit und den Charakter einer Marke vermitteln. Sie kann jedoch keine Aussagen über die Glasverteilung, die Einbauhöhe der Pumpe, die Haltekraft der Verschlusskappen, die Schichtdicke, die Übertragung von Dekoren, die Wiederholbarkeit der Montage oder den Transportschutz treffen. Dabei handelt es sich um physikalische Zusammenhänge. Diese werden erst sichtbar, wenn Materialien, Prozesse und Toleranzen zusammenwirken.
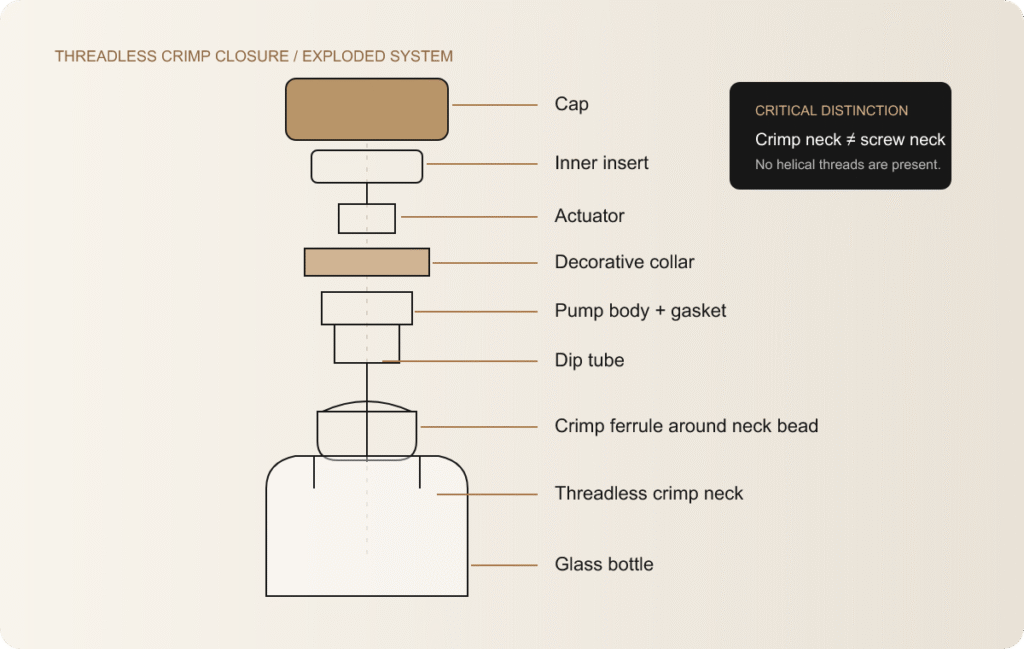
Das zusammengebaute System. Jeder Pfeil steht für eine Schnittstelle; eine korrekte Darstellung eines Crimpanschlusses zeigt eine Wulst und eine Hülse, keine Gewinde.
Eine Parfümverpackung besteht nicht aus einem einzigen Gegenstand. Sie ist eine Abfolge miteinander verbundener Teile: Glasflasche, Flaschenhals, Pumpendichtung und -hülse, Auslösevorrichtung, Manschette, Verschluss oder Verschlusseinsatz, Dekoration und Versandverpackung. Jedes Teil kann von einem anderen Team entworfen, aus einem anderen Material gefertigt und in einem anderen Verfahren hergestellt werden. In CAD-Zeichnungen wird jede Schnittstelle oft mit einem exakten Nennwert dargestellt. Bei der Fertigung entsteht jedoch eine Streuung um diesen Wert herum.
Glas bringt eine besondere Komplexität mit sich. Es wird aus einem heißen, fließenden Material in einer Form geformt und nicht als fertiger Block bearbeitet. Die Geometrie des Flaschenhalses, der Übergang zur Schulter, die Wanddickenverteilung, die Masse des Bodens und die Kühlbedingungen stehen miteinander in Zusammenhang. Bei der Montage bildet sich dann eine Pumpenhülse um den gewindelosen Crimpanschluss der Flasche. Ein Kragen dient als Bezugspunkt für die montierte Pumpe oder die Flasche. Ein Verschlusseinsatz kann sich auf den Kragen, den Betätiger oder ein anderes Halteelement beziehen. Schließlich fügt ein Bediener oder eine Montagemaschine den Stapel unter Berücksichtigung der jeweiligen Positionierungsbedingungen und mit der erforderlichen Kraft zusammen.
Probleme treten auch erst spät auf, wenn Komponenten separat freigegeben werden. Ein Flaschenlieferant prüft den Flaschenhals anhand seiner Zeichnung. Ein Pumpenlieferant prüft seine Hülse. Ein Verschlusslieferant prüft die Außenabmessungen und die Einstecktiefe. Jeder Bericht mag korrekt sein. Doch kein Bericht beantwortet die entscheidende Frage des Kunden: Ist das gesamte Parfümverpackungssystem trotz realistischer Abweichungen optisch und mechanisch akzeptabel? Eine Verpackung muss vertikal – über jede Komponente hinweg – und horizontal – über wiederholte Zusammenbauten hinweg – geprüft werden.
Wenn ein zusammengebauter Parfümflakon nicht richtig aussieht, besteht die naheliegendste Reaktion oft darin, das am besten sichtbare Teil zu ändern. Das ist jedoch nicht unbedingt der schnellste Weg zu einem stabilen Ergebnis. Ein zu hoch sitzender Verschluss kann auf den Flaschenhals, die eingebaute Pumpe, den Kragen, den Inneneinsatz des Verschlusses oder die Montagefolge zurückzuführen sein. Eine Änderung der äußeren Verschlussform, bevor diese Variablen isoliert werden, kann das Problem aufrechterhalten, zusätzlichen Werkzeugaufwand verursachen und die Auswertung des nächsten Musters erschweren.
Die Diagnosemethode beginnt damit, das Symptom zu beschreiben, ohne einen Verursacher zu benennen. “Der Lieferant der Verschlusskappen hat versagt” ist eine Schlussfolgerung. “Der sichtbare Umfangsspalt ist auf einer Seite größer und variiert zwischen den einzelnen Baugruppen” ist ein Hinweis. Die zweite Aussage lässt sich messen, unter einheitlichen Lichtbedingungen fotografieren und mit den Abmessungen der Schnittstelle vergleichen. Sie eröffnet mehrere überprüfbare Hypothesen, anstatt die Untersuchung vorzeitig abzuschließen.
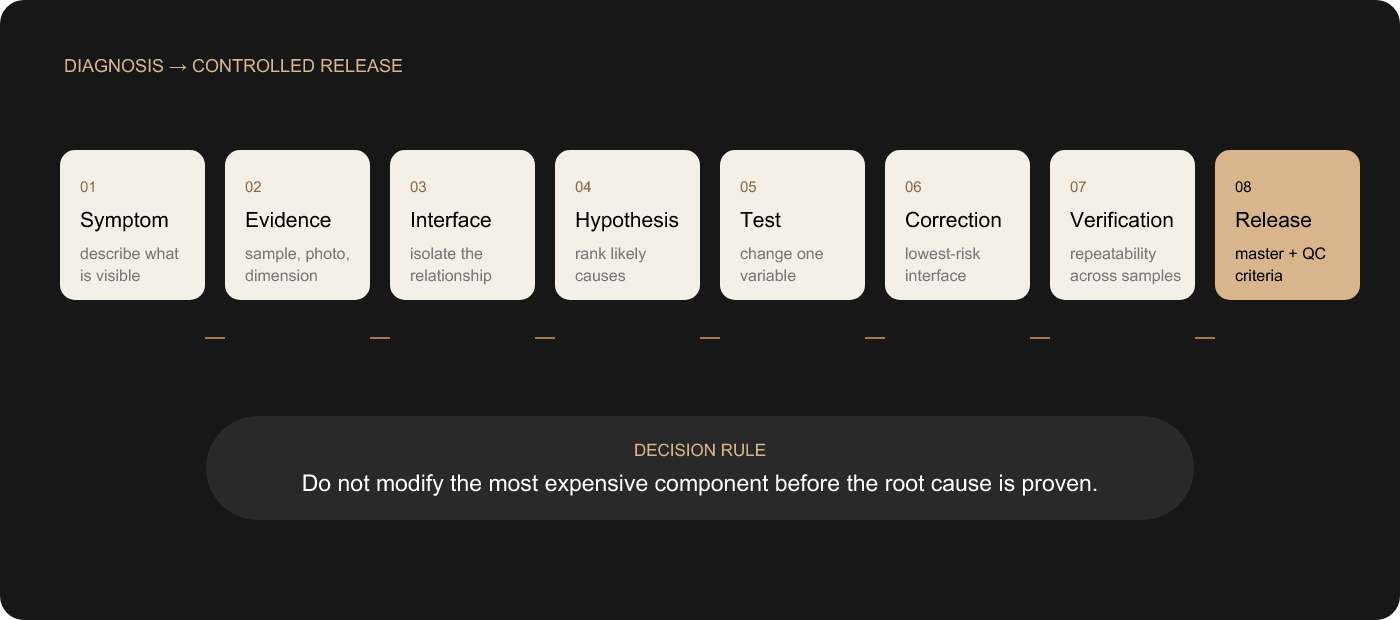
Kontrollierte Diagnose. Eine Korrekturmaßnahme wird durch Nachweise begründet und erst freigegeben, nachdem die Wiederholbarkeit nachgewiesen wurde.
Sichtbares Problem | Mögliche Ursachen | Was sollte zuerst überprüft werden? |
Die Kappe sitzt zu hoch | Halshöhe, Einbauhöhe der Pumpe, Kontakt mit dem Manschettenring, flacher Einsatz, Position des inneren Anschlags | Zusammengebaute vertikale Dimensionskette und Schwankungen zwischen den Proben |
Der Abstand ist ungleichmäßig | Versetzter Einsatz, schräge Pumpe, Ebenheit des Kragens, Halt der Kappe, Abweichungen bei der oberen Fläche der Flasche | Rotationsmuster, Rechtwinkligkeit und ob der Spalt beim Austausch einem Bauteil folgt |
Die Pumpe fühlt sich locker an | Fehlanpassung zwischen Hals und Hülse, Crimpverbindung, Dichtung oder Einbaubedingungen | Genaues Halsprofil, Ferrule-Spezifikation und eingebautes Muster – nicht nur der Nenndurchmesser |
Die Goldteile passen nicht zusammen | Substrat, Beschichtungsverfahren, Eloxierung, Metallisierung, Lackierung, Glanzgrad oder Referenzabweichung | Teile, die gemeinsam vor einem physischen Referenzobjekt unter einheitlichen Lichtbedingungen betrachtet werden |
Das Logo sieht verzerrt aus | Gekrümmte Oberfläche, Maßstab der Grafik, Strichstärke, Befestigung, Beschichtung oder Kantenabstand | Das tatsächliche Druckfeld und das freigegebene Muster, nicht nur die Vektordatei |
Die Flasche wackelt oder sieht asymmetrisch aus | Bodengeometrie, Glasverteilung, Formzustand, Kühlung oder Prüfbezugspunkt | Basisberührung, Vertikalität und relevante Geometrie bei mehreren unbearbeiteten Proben |
Unterscheiden Sie funktionale Risiken – Retention, Abdichtung, Betätigung, strukturelle Stabilität – von ästhetischen Risiken wie Spalt, Zentrierung, Farbe und Position der Verzierung.
Geben Sie die genauen Proben, die Montagebedingungen, die Ausrichtung und die Beleuchtung an. Vermeiden Sie es, Proben aus verschiedenen Revisionen zu vermischen.
Vergleichen Sie die tatsächlichen Positionen von Hals, eingebauter Pumpe, Manschette und Einsatz mit den Nennzeichnungen und dem Referenzpunkt der fertig montierten Baugruppe.
Ermitteln Sie, welche Abweichungen sich in dieselbe Richtung summieren können und welche Toleranzen oder Einschränkungen diese auffangen.
Gehen Sie die Crimpvorgänge, die Platzierung der Manschetten, das Einsetzen der Kappen, die Verzierung und die Handhabung durch, anstatt den Zusammenbau als unsichtbaren Schritt zu betrachten.
Verwenden Sie kontrollierte Austausche, vorübergehende Einfügungen, Vorrichtungen oder Vergleichsproben, um jeweils nur eine aussagekräftige Variable zu verändern.
Wählen Sie die Korrektur mit dem geringsten Risiko, die das Erscheinungsbild bewahrt, und überprüfen Sie anschließend die Wiederholbarkeit, anstatt sich schon über ein einzelnes erfolgreiches Exemplar zu freuen.
Luxusparfümverpackungen reagieren ungewöhnlich empfindlich auf Veränderungen. Das Auge nimmt Verschluss, Kragen und Schulter nicht als eigenständige Elemente wahr, sondern als eine einheitliche Silhouette. Schon eine kleine Veränderung der vertikalen Position kann dazu führen, dass mehr vom Kragen sichtbar wird, die Verbindung zwischen Verschluss und Flasche geschwächt wird oder der Verschluss zu klein wirkt. Ein Spalt kann gleichmäßig sein und dennoch zu auffällig wirken. Er kann auch nominell schmal sein, aber optisch unvorteilhaft wirken, weil sich eine Seite schließt und die andere Seite öffnet.
An dieser Stelle unterscheiden sich technische Toleranzen und optische Toleranzen voneinander. Bei der technischen Toleranz geht es darum, ob ein Bauteil innerhalb eines vereinbarten Maßbereichs liegt und weiterhin seine vorgesehene Funktion erfüllt. Bei der optischen Toleranz geht es darum, ob das Endergebnis der Montage weiterhin der hochwertigen Designsprache entspricht. Ein Maß kann den ersten Test bestehen und den zweiten nicht bestehen. Umgekehrt kann ein extrem eng gefasstes optisches Ziel, das keinen Spielraum für tatsächliche Fertigungsschwankungen lässt, zu einer nicht umsetzbaren Spezifikation führen.
Die Lösung besteht nicht darin, “Nulltoleranz” zu fordern. Vielmehr geht es darum, die Beziehung zum Verbraucher zu definieren, die dafür maßgeblichen Daten zu ermitteln und realistische Kontrollmaßnahmen für die gesamte Produktionskette festzulegen. Das Ziel könnte eine bewusst feine, gleichmäßige Schattenlinie sein, anstatt überhaupt keinen Spalt zuzulassen. Der Kragen könnte als bewusst sichtbares Element gestaltet werden, anstatt als zufälliger schmaler Streifen zu erscheinen. Der Einsatz in der Kappe könnte Abweichungen ausgleichen, während die äußere Kappe die entscheidende Silhouette beibehält. Dies sind architektonische Entscheidungen und keine kosmetischen Nachprüfungen in letzter Minute.
Im Rahmen des Projekts wurde die Position der Kappe als Systemausgabe betrachtet. Das genaue Symptom des Spalts, die Konstruktion der Kappe und die gewählte Korrektur bleiben [FAKTENPRÜFUNG / DAXIN MUSS NOCH BESTÄTIGEN]. Die veröffentlichungsfähige Lektion ist unabhängig von diesen Fakten: Verändern Sie weder das Glas noch die äußere Kappe, bis das Team weiß, welcher Bezugspunkt den endgültigen sichtbaren Übergang bestimmt.
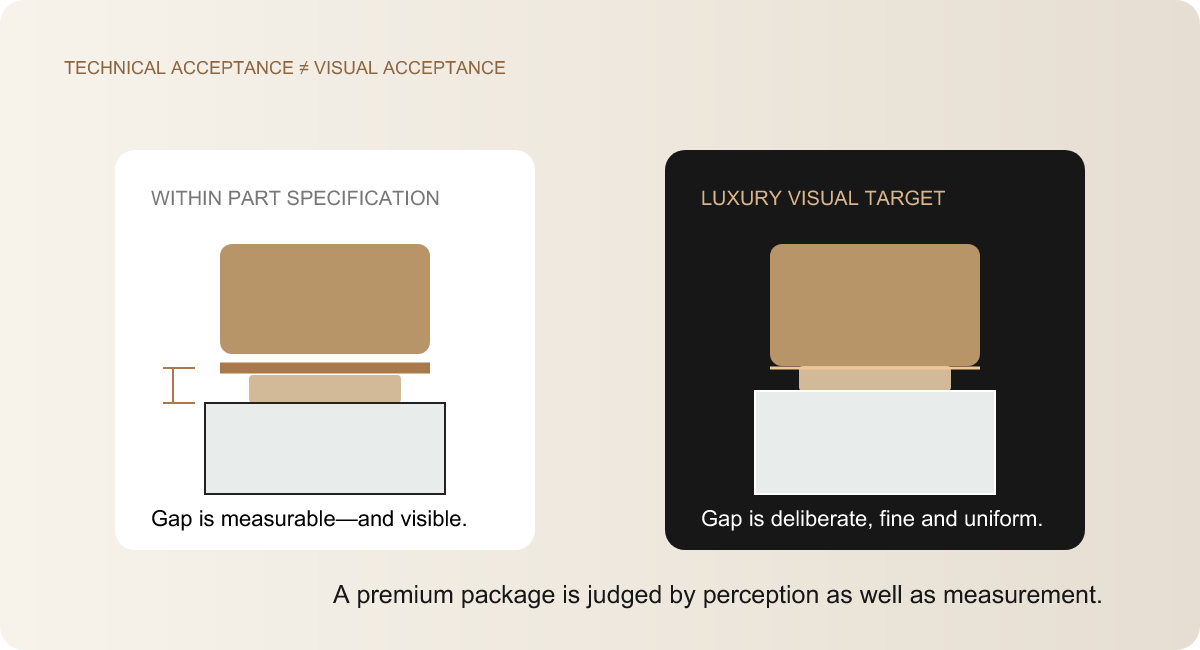
Zwei Abnahmesysteme. Das richtige Ziel besteht darin, eine hochwertige Schattenlinie mit den Abweichungen in Einklang zu bringen, die bei einer wiederholbaren Montage auftreten können.
Unter „Toleranzkumulierung“ versteht man den kombinierten Effekt der zulässigen Abweichungen mehrerer Maße auf eine endgültige Beziehung. Bei einem Parfümverschluss kann die Höhe des Flaschenhalses um den Nennwert schwanken. Die Position der eingebauten Pumpe kann variieren, da sich die Hülse um den Flaschenhals herum formt. Ein Kragen hat seine eigene Tiefe und eigene Kontaktflächen. Der Verschlusseinsatz hat eine bestimmte Position, in der er sitzt. Bei der Montage kommt es zu Abweichungen bei der Ausrichtung und dem Sitz. Der endgültige Spalt des Verschlusses spiegelt all diese Faktoren wider.
Stellen Sie sich vor – nicht als Projektdaten, sondern als logisches Szenario –, dass sich der Hals am oberen Ende seines Bereichs befindet, die eingebaute Pumpe ebenfalls hoch positioniert ist und der Deckeleinsatz die äußere Kappe etwas flacher aufliegt. Kein einzelnes Teil darf defekt sein. Ihre Ausrichtungen summieren sich einfach. Eine zweite Baugruppe kann einen tief sitzenden Hals, eine tiefere Pumpenposition und einen tiefer sitzenden Einsatz kombinieren, was zu einem sichtbar anderen Spalt führt als bei gleichwertigen Komponenten. Prüfzertifikate für einzelne Teile geben keinen Aufschluss über dieses Systemverhalten, es sei denn, die montierte Kette war Teil der Spezifikation.
Das technische Ziel ändert sich daher. Die Frage “Entsprechen die Teile den Spezifikationen?” bleibt zwar notwendig, reicht aber nicht aus. Die wichtigere Frage lautet: “Bleibt die zusammengebaute Baugruppe bei plausiblen Kombinationen von Komponenten- und Prozessschwankungen funktionsfähig und optisch akzeptabel?” Um diese Frage zu beantworten, sind möglicherweise eine Stapelanalyse, Messproben, kontrollierte Komponentenaustausche und eine Pilotmontage erforderlich. Außerdem muss klar definiert werden, welche Ausgangsgrößen entscheidend sind – Cap-Abstand, Gesamthöhe, Sichtbarkeit des Kragens, Freiraum für den Aktuator, Haltekraft oder eine Kombination daraus.
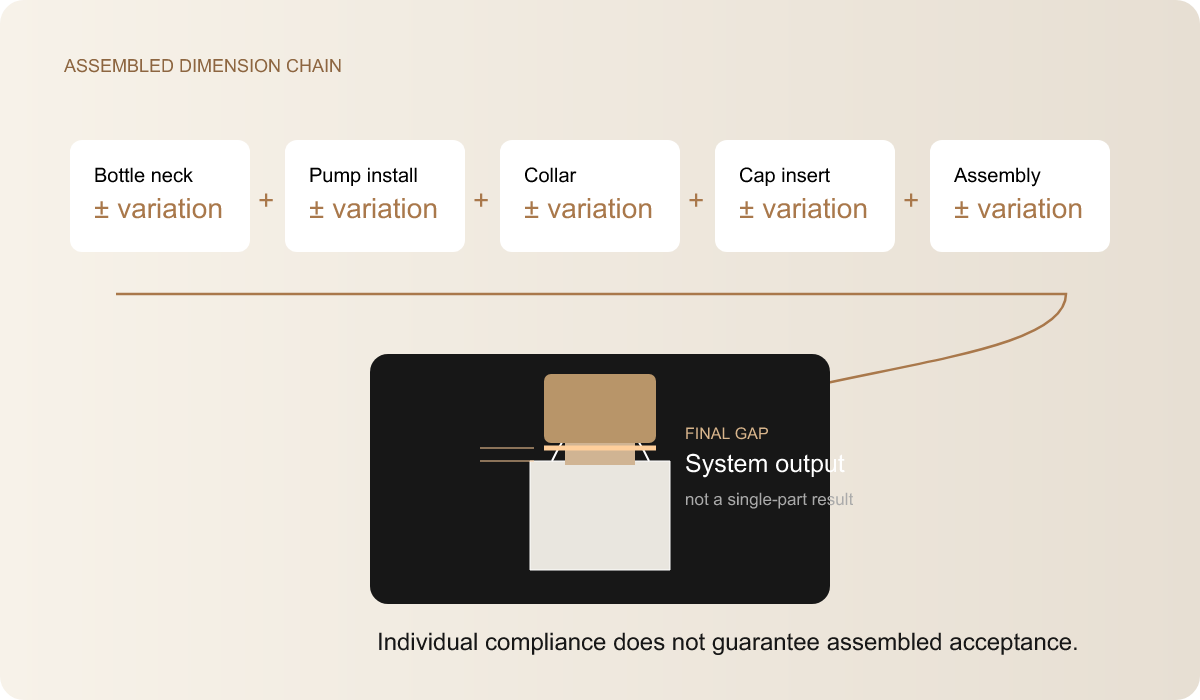
Das Signaturrisiko. Einzeln akzeptable Abweichungen können sich zu einem sichtbaren Systemausfall summieren.
Schnittstelle | Kritische Beziehung | Typisches Risiko | Überprüfung |
Flasche ↔ Pumpe | Halsprofil, Dichtungskontakt, Formung der Hülse, Einbauhöhe | Mangelhafte Passform, unterschiedliche Einbaulage oder Bedenken hinsichtlich der Dichtheit | Zeichnungsprüfung sowie montierte Muster unter festgelegten Montagebedingungen |
Pumpe ↔ Manschette | Spiel des Stellantriebs, Bohrung des Manschettenrings, Höhe und Kontaktfläche | Befestigung, freiliegende Hülse oder ungleichmäßige Position der Manschette | Maßprüfung und wiederholte Betätigung nach der Montage |
Hals ↔ Kopf | Freiraum, Zentrierung, sichtbare Schattenlinie und Halteweg | Reibung, großer Spalt, außermittiges Erscheinungsbild | Überprüfung der Drehspalte über mehrere Baugruppen hinweg |
Flasche ↔ Verschluss | Gesamtsilhouette, Breitenverlauf, vertikale Position | Anteil der nicht verbundenen Geräte trotz Einhaltung der Komponentenanforderungen | Endmontage und visuelle Abnahme im Nebeneinandervergleich |
Flasche ↔ Dekoration | Bildfeld, Oberflächenkrümmung, Beschichtung und Bezugspunkt der Halterung | Verzerrung, Fehlausrichtung oder mangelhafte Kantenkontrolle | Gestaltete physische Muster und vereinbarte Betrachtungsbereiche |
Flasche ↔ Karton | Kontaktpunkte, Spiel, Bewegung, Abrieb und Druckweg | Abnutzungsspuren, Belastungen der Verschlusskappe oder Verschiebungen während des Transports | Überprüfung der Endverpackung anhand der fertig dekorierten Bauteile |
Eine handelsübliche Parfümflasche mit Crimp-Hals verfügt über kein Schraubgewinde. Der Flaschenhals umfasst eine gewindelose Wulst und die dazugehörige Geometrie. Bei der Montage der Pumpe wird die Metallhülse um den Flaschenhals herum geformt, während eine Dichtung für die Abdichtung sorgt. Über dieser Schnittstelle befinden sich der Pumpenkörper, der Betätiger und der Zierkragen. Die Kappe kann auf einem Einsatz, einem Teil des Kragens oder einer anderen dafür vorgesehenen Fläche sitzen. Die Verwechslung von Crimp- und Schraubkonstruktionen ist kein geringfügiger Zeichnungsfehler; sie verändert die Art und Weise, wie die Verpackung zusammengebaut und kontrolliert wird.
Eine Nennangabe wie “15-mm-Crimp” ist zwar hilfreich, sollte jedoch nicht als eindeutiger Beweis dafür angesehen werden, dass jede Pumpe auf jede Flasche passt, die dieselbe Nennweite aufweist. Das genaue Halsprofil, die Hülse, die Dichtung, der Pumpenkopf, das Montagewerkzeug und die vorgesehene Montagehöhe spielen eine Rolle. Die Dosiermenge und die Sprühqualität der Pumpe sind entscheidend für die Produktabgabe. Die Länge und der Schnitt des Tauchrohrs sind produktspezifisch. Die Duftformel und die Kompatibilität der Dichtung können für die Dichtigkeit und die Materialleistung von Bedeutung sein. Die Abfüllanlage muss die ausgewählte Baugruppe einheitlich verarbeiten und crimpen.
Eine Fehlanpassung kann sich indirekt bemerkbar machen. Eine Pumpe, die in der falschen Höhe angebracht wird, kann den Kragen und den Verschluss nach oben drücken. Eine Hülse, die sich nicht gleichmäßig formt, kann zu einer schwankenden Position des Verschlusses führen, selbst wenn dieser den Flaschenhals nie direkt berührt. Die Bohrung des Kragens kann an einem Pumpenteil hängen bleiben. Ein Betätigungselement kann unter dem Verschluss an Spielraum verlieren. Das sichtbare Symptom kann daher der “Sitz des Verschlusses” sein, während die eigentliche Ursache tiefer im Verschlussaufbau liegt.
DAXINs Öffentlichkeit Optionen für Parfümzerstäuber und Beschaffung von maßgefertigten Verschlusskappen und Pumpen Stellen Sie den Komponentenkontext bereit. Bei einem Rettungsprojekt ist die Verfügbarkeit nur der Anfang. Die betreffende Pumpe muss anhand der tatsächlichen Flasche, des Montageprozesses, des Flanschrings und des Verschlusses validiert werden. Alle projektspezifischen Anforderungen hinsichtlich Pumpenbezeichnung, Dichtung, Dosierung, Crimp-Einstellung oder Kompatibilität müssen im Endfall erfüllt sein.
Überprüfen Sie das vollständige Profil und die relevanten Bezugsdaten.
Nach dem eigentlichen Ferrulenformen und dem Zusammendrücken der Dichtung prüfen.
Beurteilen Sie die Position von Kragen und Kappe am zusammengesetzten Stapel.
Bei der Gestaltung hochwertiger Duftflakons wird von Glas oft erwartet, dass es gleichzeitig Massivität und Präzision zum Ausdruck bringt: einen optisch schweren Sockel, breite, flache Flächen, scharfe Kanten, klar definierte Schultern und einen scheinbar zentrierten Innenraum. Diese Merkmale sind besonders ansprechend, da sie Gewicht, optische Tiefe und architektonisches Licht erzeugen. Sie können jedoch auch die gleichmäßige Verteilung des Glases erschweren.
Geschmolzenes Glas muss in die Form einfließen und sich an ihr formen, wobei eine ausreichende Verarbeitungs-Temperatur aufrechterhalten werden muss, damit es sich im gesamten Körper verteilen kann. Abrupte Übergänge, enge Ecken und große Unterschiede zwischen dicken und dünnen Bereichen beeinflussen diese Bewegung. Ein sehr schwer wirkender Sockel ist nicht einfach nur ein äußerer Block, der im CAD hinzugefügt wurde; er hängt mit der inneren Geometrie des Bodens, dem Glasgewicht, der Formgebung, der Abkühlung und dem optischen Ergebnis zusammen. Große, flache Wände lassen Wellenbildung oder Asymmetrien leichter erkennen als strukturierte Oberflächen. Scharfe Schultern können die visuelle Wahrnehmung und die Formempfindlichkeit am Übergang zum Hals konzentrieren.
Für einen B2B-Einkäufer geht es nicht darum, ein Spezialist für Glasformung zu werden. Vielmehr geht es darum, den Kompromiss frühzeitig zu erkennen. Ein fotorealistisches Rendering kann jede Wand perfekt eben und jede Ecke bis ins kleinste Detail kontrolliert darstellen. Die Fertigungstechnik muss entscheiden, welche Radien, Übergänge, Innenkonturen und Gewichtsverteilungen ein reproduzierbares physisches Ergebnis gewährleisten und gleichzeitig die wiedererkennbare Designsprache beibehalten.
Bei einer Rettungsprüfung können verschiedene Symptome Anlass zu einer Untersuchung des Glases geben: Schwanken auf einer Referenzfläche, schwankende Gesamthöhe, uneinheitliche Optik der Schultern, instabiles Erscheinungsbild der Wandung, schwierige Dekorationsausrichtung oder ein montierter Verschluss, der sich je nach Halsabweichung verändert. Keines dieser Merkmale beweist für sich genommen, dass das Glas fehlerhaft ist. Unbedruckte Proben, Maßangaben, die Auswertung von Querschnitten und das Verhalten anderer Komponenten tragen dazu bei, festzustellen, ob Änderungen an der Form oder am Formungsprozess gerechtfertigt sind.
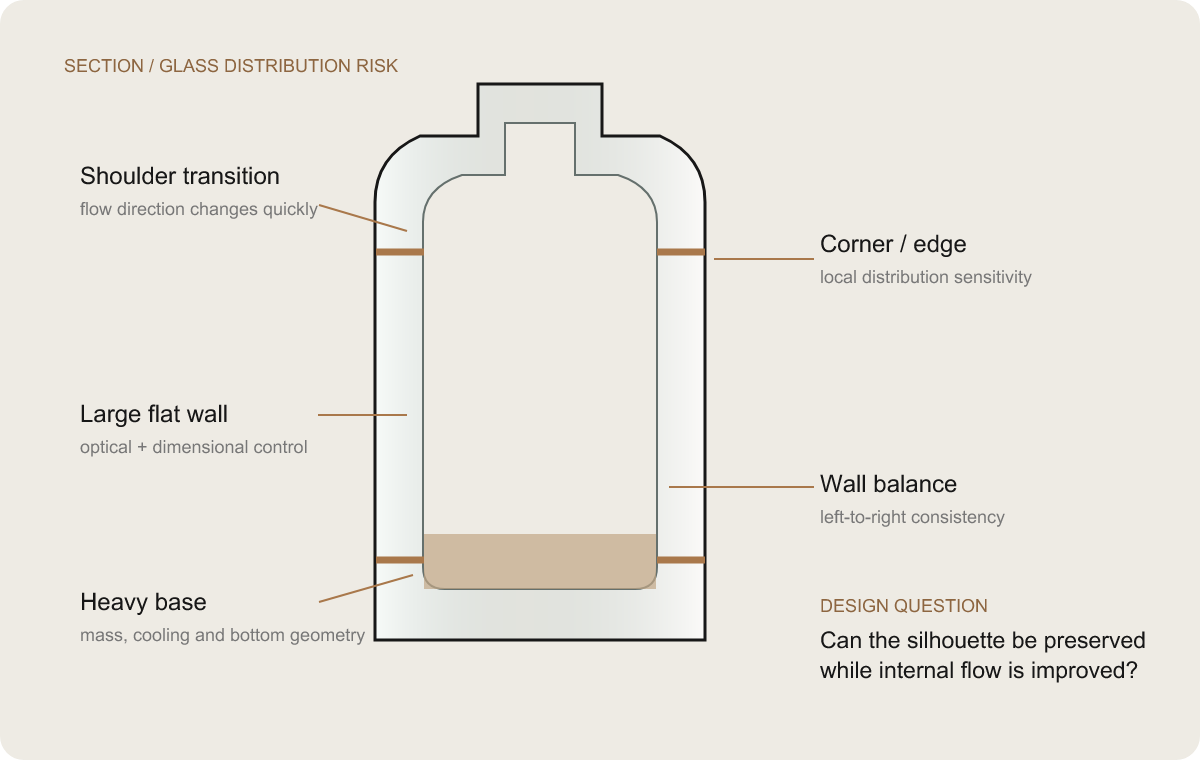
Luxuriöse Geometrie trifft auf die Realität der Formgebung. Der massive Sockel, die breiten Wände, die Schulterübergänge und die Ecken beeinflussen sich gegenseitig.
Schwache Konstruktionsarbeit vereinfacht ein komplexes Design so lange, bis die charakteristische Idee verloren geht. Starke Konstruktionsarbeit ermittelt, welche sichtbaren und haptischen Merkmale dem Objekt seinen Wert verleihen, und sucht dann nach weniger offensichtlichen Änderungen, die die Produktionszuverlässigkeit verbessern. Dem Verbraucher sind möglicherweise die rechteckige Form, die breite Vorderseite, der massive Sockel, der Rhythmus der Schultern und die Ausrichtung des Verschlusses wichtig. Es ist weniger wahrscheinlich, dass er einen subtilen Innenradius, eine verfeinerte Bodenkontur oder eine neu gestaltete Übergangsstelle wahrnimmt, die diese Merkmale bewahren.
Die Entscheidungshierarchie sollte bei der Designabsicht ansetzen. Was muss erkennbar bleiben? Welche Ansicht verkörpert die Marke? Welche Oberfläche muss verziert werden? Welche Kante setzt das Premium-Highlight? Sobald diese Festpunkte klar sind, kann das Team sich mit der Verfeinerung der Radien, dem Schulterübergang, der inneren Glasanordnung, der Bodenstruktur, der Wandbalance oder dem Halsübergang befassen. Jegliche exakte geometrische Änderung, die im tatsächlichen Projekt vorgenommen wird, ist; dieses Diagramm erläutert das Prinzip und gibt keine tatsächlichen Änderungen wieder.
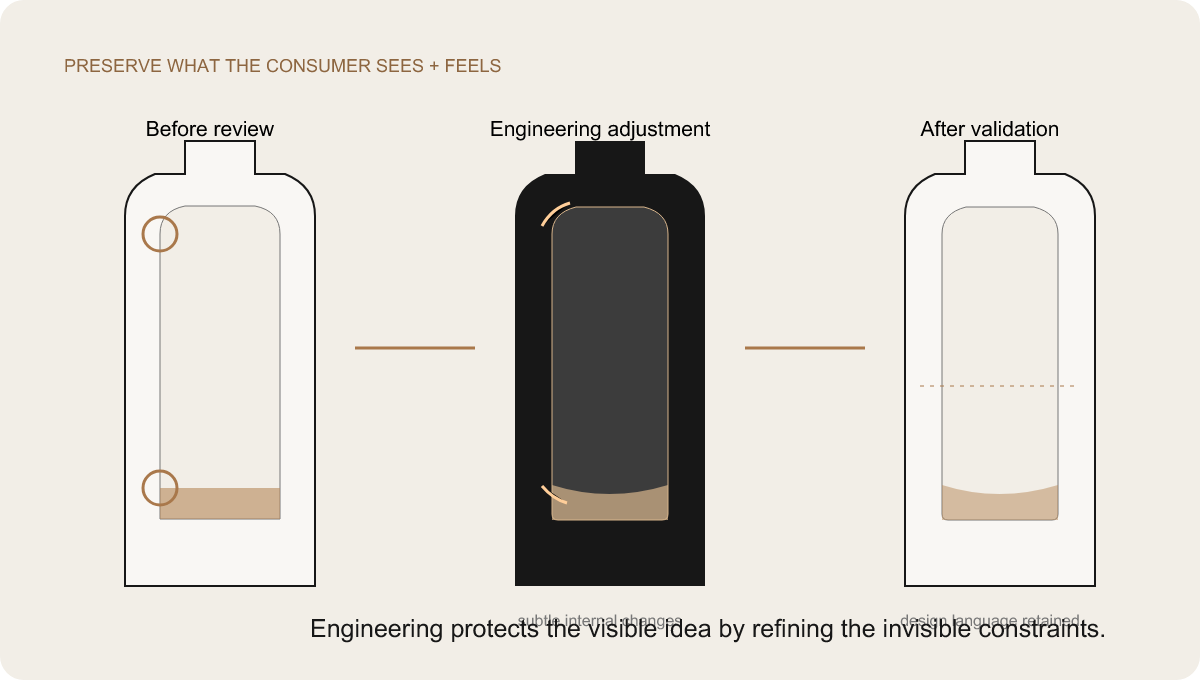
Uneinsehbare Maßnahme. Behalten Sie die äußere Idee bei; verfeinern Sie die internen Rahmenbedingungen, die die Wiederholbarkeit gewährleisten.
Eine Pantone-Referenz, ein digitales Farbmuster oder eine freigegebene Darstellung sind wichtige Kommunikationsmittel, geben jedoch nicht das endgültige Erscheinungsbild wieder. Ein transparenter Sprühanstrich auf klarem Glas ist sowohl von der Vorder- als auch von der Rückseite durchscheinend und lässt Flüssigkeit, Luft und alles, was sich hinter der Flasche befindet, erkennen. Eine opake Beschichtung erzeugt einen anderen Farbton. Der Mattheitsgrad beeinflusst die Größe der reflektierten Lichtpunkte. Glanz kann die wahrgenommene Sättigung verstärken. Beschichtungsdicke, Sprühkonsistenz und Aushärtung wirken sich auf die Opazität und die Oberflächenbeschaffenheit aus.
Beleuchtung und Betrachtungswinkel verstärken diesen Unterschied noch. Bei einer warmen Studioaufnahme können Champagner- und Steintöne harmonieren. Kaltes Ladenlicht kann jedoch Unterschiede in den Untertönen offenbaren. Metallische Partikel drehen sich und funkeln je nach Blickwinkel. Eine Farbe, die von vorne betrachtet ausgewogen wirkt, kann aus der Seitenansicht anders erscheinen. Bei Fotos spielen der Weißabgleich der Kamera, die Belichtung, die Komprimierung und die Kalibrierung des Bildschirms eine Rolle. Das Versenden von Smartphone-Bildern zwischen Lieferanten ist zwar nützlich für die Diskussion, stellt jedoch einen unzureichenden Freigabestandard für subtile Premiumfarben dar.
Die praktische Lösung besteht darin, zu definieren, auf was sich das Farbziel bezieht, und dies physisch zu validieren. Bezieht sich das Ziel auf die beschichtete leere Flasche, die gefüllte Flasche oder die Verpackung unter bestimmten Betrachtungsbedingungen? Ist der Mattgrad Teil der Vorlage? Wird ein Toleranzbereich durch Grenzproben beschrieben? Welches Muster dient als Referenz für die Produktion und spätere Nachbestellungen? Diese Fragen machen aus der Vorgabe “Pantone-Farbe nachstellen” einen umsetzbaren Farbkontrollplan.
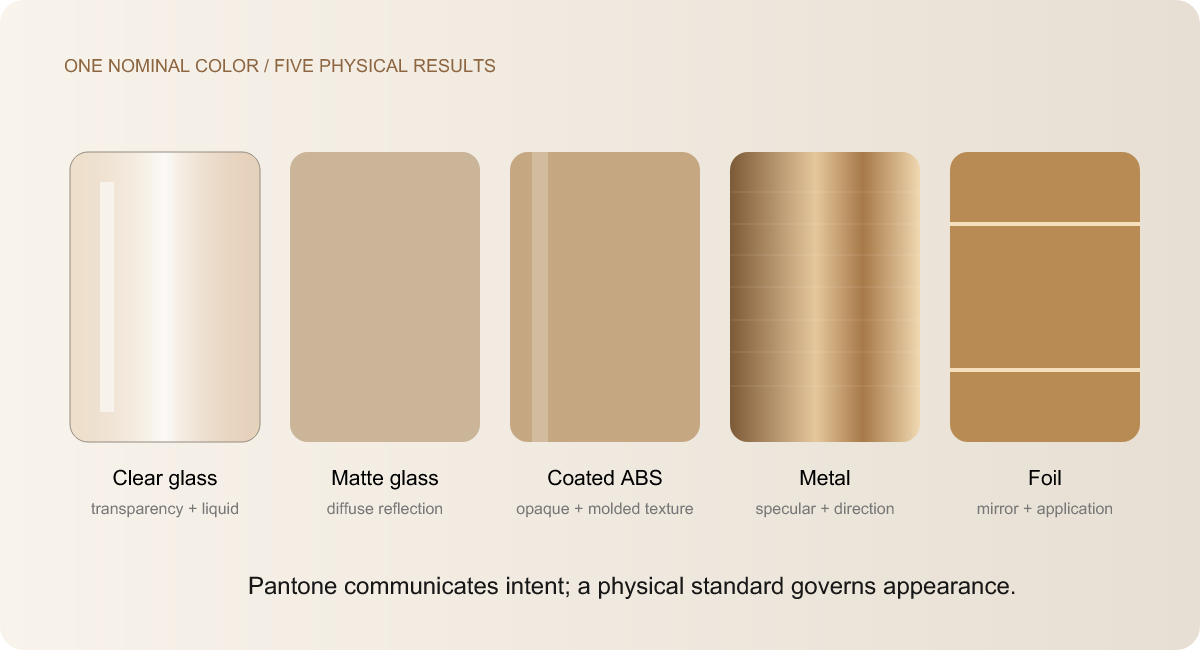
Das Substrat spricht. Ein nominelles Ziel führt bei transparenten, diffusen, undurchsichtigen und reflektierenden Materialien zu unterschiedlichen optischen Ergebnissen.
Bei einer Parfümverpackung kann der Begriff “Gold” für einen metallisierten ABS-Verschluss, einen Aluminiumkragen, ein beschichtetes Zamak-Detail, Heißprägefolie und bedruckte Verzierungen verwendet werden. Die Farbbezeichnungen können übereinstimmen, während das Erscheinungsbild unterschiedlich ist. Jedes Material und jedes Verfahren erzeugt eine unterschiedliche Reflektivität. Bei der Metallisierung wird eine reflektierende Schicht auf Kunststoff aufgebracht. Aluminium kann eloxiert, lackiert oder mechanisch gebürstet werden. Zamak kann auf einer vorbereiteten Oberfläche galvanisiert werden. Bei der Folienprägung wird durch Wärme und Druck eine dünne reflektierende Schicht aufgebracht. Bei Lackierungen kommt es auf Pigment, Bindemittel, Schichtdicke und Glanzgrad an.
Eine exakte optische Übereinstimmung ist möglicherweise weder praktikabel noch wünschenswert. Ein Kragen aus gebürstetem Aluminium wird niemals genau wie Spiegelfolie reflektieren. Das Designziel könnte stattdessen eine abgestimmte Produktfamilie sein: einheitlicher Farbton und Farbtemperatur, mit beabsichtigten Unterschieden in Helligkeit und Textur. Diese Entscheidung muss unter Berücksichtigung aller Teile gemeinsam getroffen werden. Die Freigabe der Verschlusskappe allein unter einer Lampe und der Kartonfolie später anhand eines Fotos kann bei der Endmontage zu Überraschungen führen.
Ein physischer Referenzstandard bildet die Grundlage für die Produktfamilie. Das Team kann das optisch dominierendste Gold – häufig die Kappe oder ein anderes großes Bauteil – als Referenz auswählen und anschließend die angrenzenden Materialien daran anpassen. Die Betrachtungsbedingungen, zulässige Abweichungen und die Haltbarkeit des Referenzstandards sollten dokumentiert werden. Digitale Werte sind zwar für die Dateiübertragung weiterhin nützlich, doch die physische CMF-Freigabe ist für die fertige Verpackung maßgebend.
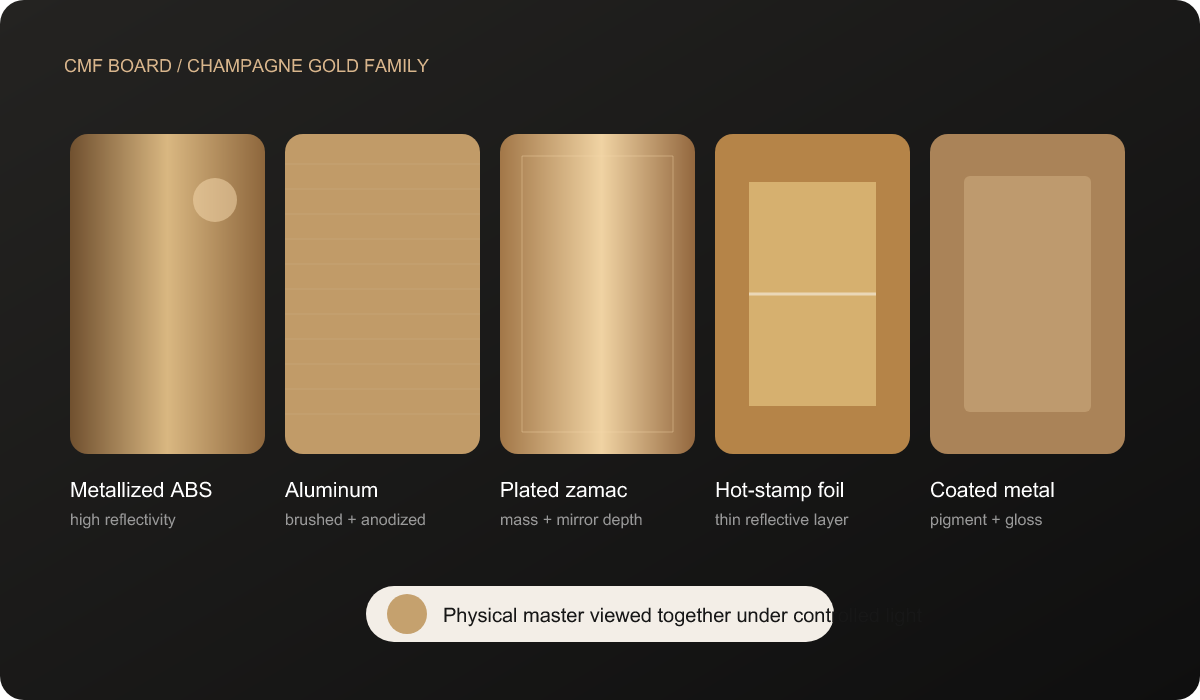
Gold ist ein Materialsystem. Farbton, Reflexionsgrad, Textur und Herstellungsverfahren müssen als eine physikalische Familie betrachtet werden.
Adobe Illustrator zeigt ideale Vektoren auf einer idealen Ebene. Eine Parfümflasche weist eine dreidimensionale Oberfläche auf, die durch Fertigungstoleranzen und einen spezifischen Dekorationsprozess geprägt ist. Beim Siebdruck wird Druckfarbe durch ein Sieb aufgetragen, wobei die Strichstärke, die Deckkraft, die Oberflächenvorbereitung, die Befestigung und die Aushärtung eine Rolle spielen. Beim Heißprägen wird Folie durch Wärme, Druck und Kontakt aufgebracht. Eine Beschichtung verändert die darunterliegende Oberfläche. Die Krümmung beeinflusst, wie das Druckbild wahrgenommen wird und wie ein Werkzeug auf die Oberfläche trifft.
Feine Linien, die auf dem Bildschirm elegant wirken, können schwach, ungleichmäßig oder optisch verloren gehen. Sehr kleiner Text ist möglicherweise nicht mehr gut lesbar. Bei einer großen Folienfläche können Abweichungen beim Transfer stärker sichtbar werden als bei einem kompakten Motiv. Bei Motiven, die nahe am Rand liegen, ist der Passungsspielraum geringer. Ein Logo, das in der Datei mathematisch zentriert ist, kann aufgrund der Schulter, des Sockels oder der Kappe optisch zu tief liegen. Die Ausrichtung von der Vorderseite zur Rückseite hängt von einem zuverlässigen Flaschenbezugspunkt und einer zuverlässigen Halterung ab.
Die Überprüfung der Dekoration sollte sich daher nicht mehr auf die künstlerische Intention, sondern auf die technische Machbarkeit konzentrieren. Es sind der nutzbare Dekorationsbereich, das Mindestverhalten der Merkmale, der optische Mittelpunkt, der Passbezugspunkt und der Sichtbereich zu ermitteln. Es ist ein physisches Muster auf der vorgesehenen Flaschenoberfläche anzufertigen. Maßstab, Position, Dichte, Foliencharakter und Kantenqualität sind als Teil der fertig zusammengestellten Verpackung zu vergleichen – nicht als isolierter Logo-Proof. DAXINs Dekoration und Endbearbeitung Auf dieser Seite wird der verfügbare Prozesskontext festgelegt; die genaue Dekorationsroute, die Änderung des Druckmotivs und das Genehmigungsergebnis für diesen Fall lauten wie folgt.
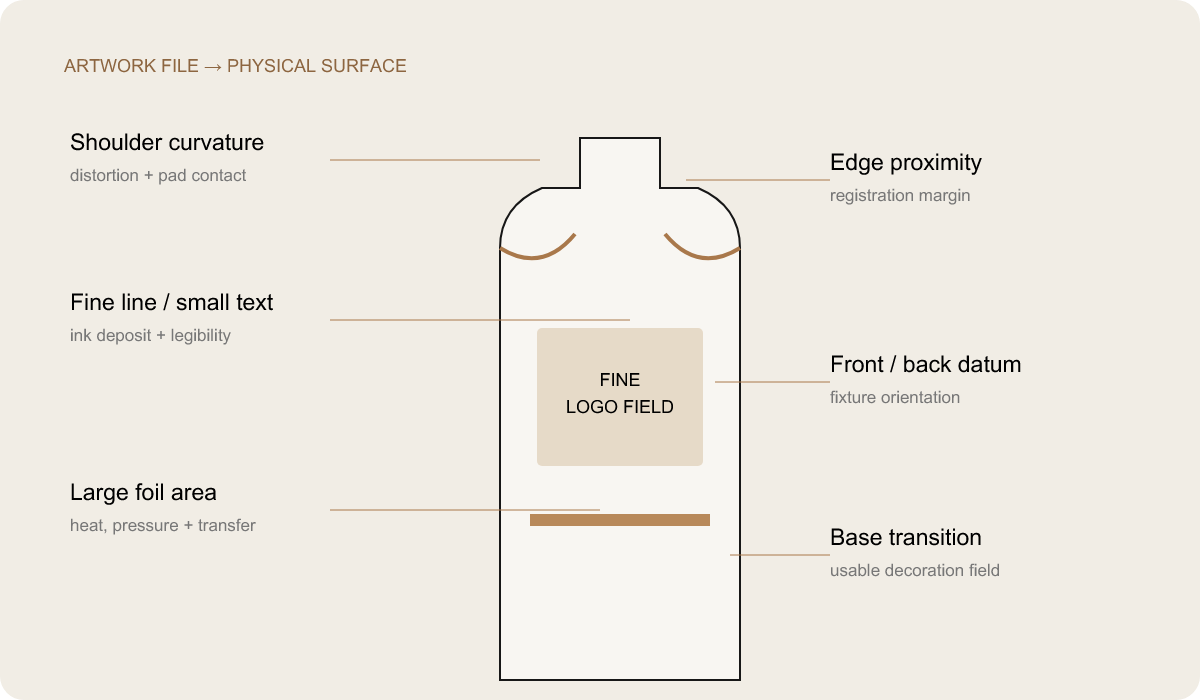
Übersetzung eines Kunstwerks. Die Vektordatei legt die Absicht fest; die Geometrie der Flasche, die Beschichtung und der Herstellungsprozess bestimmen das physikalische Ergebnis.
Die funktionale Qualität gibt Aufschluss darüber, ob die Verpackung wie vorgesehen zusammengebaut, betätigt, gehandhabt und geschützt werden kann. Die optische Qualität gibt Aufschluss darüber, ob das für den Verbraucher sichtbare Produkt die genehmigten Eigenschaften hinsichtlich Farbe, Glanz, Geometrie, Ausrichtung und Dekoration aufweist. Luxusparfümverpackungen benötigen beides. Ein schöner Verschluss, der die Betätigung beeinträchtigt, ist inakzeptabel; ebenso wie eine voll funktionsfähige Flasche, deren schief sitzender Verschluss den Eindruck vermittelt, die Marke sei billig.
Die Kategorien überschneiden sich. Eine ungleichmäßige Pumpenmontage kann ein funktionales Risiko darstellen und die Ursache für eine optische Lücke sein. Ein Beschichtungsfehler kann sichtbar sein, aber eine Beschichtung auf einer passgenauen Oberfläche kann auch die Montage beeinflussen. Eine Flasche, die wackelt, ist zwar strukturell stabil genug, um zu stehen, macht aber dennoch keinen guten Eindruck. Die Trennung der Kategorien hilft dem Team dabei, Beweise und Zuständigkeiten zu definieren, während die Bewertung des endgültigen Systems verhindert, dass diese Trennung zu einem blinden Fleck wird.
Fläche | Kosmetische Anforderungen | Funktionale Anforderung | Warum beides wichtig ist |
Kappe und Kragen | Zentrierter, gleichmäßiger Übergang, genehmigter Abschluss | Halt, Freiraum und wiederholbare Montage | Der Verschluss wird berührt und gesehen, bevor das Parfüm verwendet wird |
Flasche | Symmetrie, optische Qualität, gleichbleibende Farbe und Oberfläche | Fassungsvermögen, strukturelle Integrität, Kompatibilität mit dem Flaschenhals und stabile Basis | Das Glas ist sowohl das tragende Element als auch das visuelle Markenzeichen. |
Pumpe | Ausrichtung von Stellantrieb und Manschette, gleichmäßige Oberflächenqualität | Korrekte Montage, Betätigung und Produktabgabe | Ein verstecktes Problem bei der Installation kann die sichtbare Position der Kappe verändern. |
Dekoration | Größe, Position, Dichte, Kontur und Glanz | Haftung sowie Eignung für die Handhabung und Verpackung | Ein perfekter erster Eindruck muss die gesamte Lieferkette überstehen |
Transportverpackung | Sauberer Erscheinungsbild bei der Ankunft | Bewegungs-, Kompressions- und Kontrollsystem | Die Schutzgarantie sichert alle bereits bezahlten kosmetischen Entscheidungen ab |
Bei der Herstellung von Parfümverpackungen sind in der Regel mehrere Unternehmen beteiligt: Glashersteller, Pumpenlieferant, Hersteller von Verschlüssen oder Einlagen, Dekorateur, Metallverarbeiter, Kartonlieferant, Abfüller und Montagebetrieb. Tritt ein Problem auf, kann jeder Lieferant nachweisen, dass seine Komponente den Zeichnungsvorgaben entspricht. Das sichert zwar den Auftrag, rettet aber nicht die Markteinführung.
Die Untersuchung sollte mit einer überprüfbaren Korrekturmaßnahme und einer Überprüfungsbedingung enden, nicht mit einem Sitzungsprotokoll, in dem es heißt: “Lieferant muss Verbesserungen vornehmen.” Eine Verbesserung muss ein konkretes Ziel haben: den Einsteckanschlag ändern, die Manschettenhöhe optimieren, den Einbau der Pumpe kontrollieren, den Dekorationsbereich anpassen, die Glasgeometrie modifizieren oder den Kontakt zur Verpackung überarbeiten. Die genaue Maßnahme hängt von den Nachweisen ab. DAXINs Projektmanagementkompetenz ist relevant, da der Käufer einen einheitlichen Überblick über das montierte System benötigt, selbst wenn die Produktion über mehrere Lieferanten hinweg erfolgt.
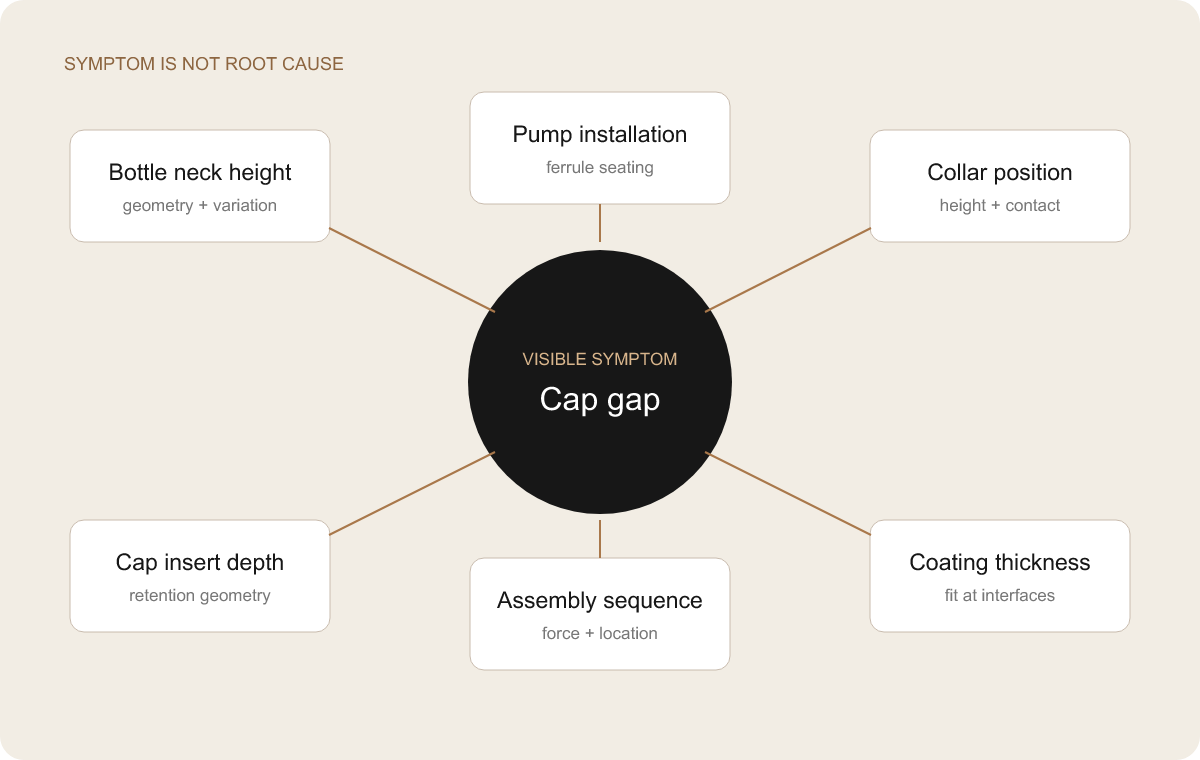
Ein Symptom, mehrere Hypothesen. Die sichtbare Komponente ist nicht automatisch die ursächliche Komponente.
Die beste Korrektur ist nicht immer die Änderung, die dem Symptom am nächsten kommt. Bei der Entscheidung sollten die Auswirkungen auf die Werkzeuge, den Zeitplan, das Produktionsrisiko, das Erscheinungsbild und die Reversibilität gegeneinander abgewogen werden. Ein Kunststoffeinsatz lässt sich möglicherweise leichter anpassen als eine fertige Glasform. Eine Änderung der Kragenhöhe kann die Flaschengeometrie bewahren. Ein Pumpenwechsel kann ein Problem mit der Einbauhöhe lösen, aber zu Arbeitsaufwand bei der Dosierung, der Endbearbeitung oder an der Abfüllanlage führen. Dies sind Beispiele für Entscheidungslogik, keine allgemeingültigen Regeln.
Änderungen am Glas erfordern besondere Zurückhaltung, da sie sich auf die Formgebung, das Fassungsvermögen, die Dekoration und alle Komponenten auswirken können, die mit der Flasche in Zusammenhang stehen. Das bedeutet nicht, dass die Form unantastbar ist; vielmehr sind fundierte Belege unerlässlich. Wenn die Flaschengeometrie die eigentliche Ursache ist und eine subtile Anpassung das System verbessert, wird durch das Vermeiden der Änderung das Risiko lediglich auf nachgelagerte Bereiche verlagert. Das Ziel ist nicht das kostengünstigste Einzelteil, sondern die Korrektur mit dem geringsten Gesamtrisiko für die Verpackung.
Problem | Glaswechsel | Pumpenwechsel | Wechseln von Verschlusskappe / Einsatz | Änderung der Dekoration | Überlegungen zur Entscheidungsfindung |
Die Kappe sitzt hoch | Nur wenn die Geometrie oder die Höhe des Halses nachweislich ursächlich ist | Prüfen Sie, ob die Einbaulage den Stapel beeinflusst | Berücksichtigen Sie die Anschlagtiefe, den Spielraum oder den Innenabstand | Wird die Geometrie wahrscheinlich nicht lösen | Messen Sie zuerst die gesamte vertikale Kette |
Unregelmäßige Schattenlinie | Berücksichtigen Sie Hinweise auf die Rechtwinkligkeit der Oberseite oder des Halses | Nach dem Einbau die Neigung überprüfen | Zentrierung des Einsatzes und Ebenheit der Kappe prüfen | Nur verwenden, wenn der Kontrast eine technisch akzeptable Linie überbetont | Drehen und tauschen Sie die Komponenten aus, um zu sehen, welches Symptom darauf folgt |
Verzerrung des Logos | Nur dann in Betracht ziehen, wenn die Geometrie des erforderlichen Feldes ungeeignet ist | Nicht relevant | Nicht relevant | In der Regel erste Route: Maßstab, Linie, Bezugspunkt, Prozess oder Feld | Die Markenbotschaft bewahren und gleichzeitig die physische Oberfläche schonen |
Gold-Mismatch | Normalerweise nicht geometrisch | Die Endstrecke kann sich ändern | Oberfläche, Untergrund oder Lieferant können sich ändern | Folie oder Tinte können angepasst werden | Alle Teile anhand eines physischen Referenzmodells freigeben |
Transportschramme | Die Haltbarkeit der Oberfläche kann überprüft werden | Gegebenenfalls freiliegenden Stellantrieb schützen | Die Haltbarkeit der Oberflächenbehandlung und die Kontaktstellen spielen eine wichtige Rolle | Die Beschichtung und die Platzierung des Motivs spielen eine Rolle | Beginnen Sie mit Anzeichen für Kontakt mit dem Rudel und Bewegungsspuren |
Eine Matrix verhindert, dass die Fehlerbehebung zu einer Aneinanderreihung unzusammenhängender Abfragen wird. Jede Zeile verknüpft ein erkennbares Problem mit möglichen Ursachen, Risiken, kontrollierten Maßnahmen und Überprüfungen. Die folgenden Einträge sind analytische Beispiele; sie erheben keinen Anspruch auf projektspezifische Testergebnisse.
Problem | Mögliche Ursache | Betroffene Komponente | Risiko bei Nichtbehebung | Mögliche Korrekturmaßnahmen | Verifizierungsverfahren |
| Die Lücke bei der Obergrenze ist zu groß | Kumulierte vertikale Position | Hals, Pumpe, Kragen, Einsatz | Die Premium-Silhouette wirkt unzusammenhängend | Korrigieren Sie die bewährten Bezugsdaten an der Schnittstelle mit den geringsten Auswirkungen | Wiederholt zusammengesetzte Proben vermessen und visuell vergleichen |
| Ungleichmäßige Lücke | Neigung, Ebenheit oder außermittige Befestigung | Pumpe, Manschette, Verschlusskappe, Flasche | Uneinheitliches Erscheinungsbild und mögliche Reibung | Prüfung der Rechtwinkligkeit, der Zentrierung oder der Kontaktfläche | Untersuchung der Rotationslückenverteilung und des Austausch von Bauteilen |
| Ungewissheit bezüglich der Passgenauigkeit der Pumpe | Nicht übereinstimmende Hals-/Hülsen-/Dichtungsmaße | Flaschenhals und Pumpe | Variable Einbau- und Schließhöhe | Wählen Sie eine kompatible Spezifikation aus oder passen Sie die genehmigte Installation an. | Installierte Muster sowie entsprechende Funktionsbewertung |
| Die Familie Gold ist anderer Meinung | Verschiedene Substrate und Veredelungsverfahren | Verschluss, Kragen, Logo, Kartonfolie | Fragmentierte CMF-Expression | Anker „Master“ festlegen; Farbton, Glanz und Textur je nach Untergrund anpassen | Seite-an-Seite-Betrachtung bei vereinbarter Beleuchtung |
| Dekoration schwach oder verzerrt | Konflikt zwischen Kunstwerk, Prozess und Oberfläche | Flaschenbeschichtung und -dekoration | Beeinträchtigte Lesbarkeit oder geringere Wahrnehmung der Premium-Qualität | Grafikfeld, Linienstärke, Verfahren oder Befestigungspunkt verfeinern | Physikalisch veredelte Muster mit der vorgesehenen Oberflächenbeschaffenheit |
| Flasche steht nicht fest | Geometrie des Bodens oder Schwankungen in der Verteilung | Glasflasche | Bedenken hinsichtlich Schaukeln, Montage oder Präsentation | Ursache nachweisen, dann Geometrie oder Formgebungssteuerung optimieren | Mehrere unbearbeitete Proben im Vergleich zum vereinbarten Bezugspunkt |
| Transportabrieb | Kontakt, Bewegung oder Schwäche der Trennwand | Flasche, Verschluss, Trennwand und Karton | Der durch die Dekoration geschaffene Mehrwert geht beim Transport verloren | Oberflächen isolieren, Bewegungen kontrollieren und die Unterstützung stärken | Verpackung und Überprüfung der Transporttauglichkeit unter Berücksichtigung der Transportroute |
Ein korrigiertes Muster kann zwar vielversprechend wirken, aber dennoch irreführend sein. Es kann ungewöhnlich günstige Teile kombinieren, zusätzlich von Hand angepasst worden sein oder die normale Montageabfolge umgehen. Bei der Verifizierung wird geprüft, ob die Korrektur über mehrere Muster, relevante Maße und realistische Abweichungen hinweg Bestand hat. Die Anzahl der Teile und die genauen Prüfungen hängen vom Risiko ab; eine pauschale Festlegung wäre eine Scheingenaue.
Der Plan sollte darlegen, was sich geändert hat, was gleich geblieben ist und woran sich der Erfolg misst. Bei einer Korrektur von Lücken in der Verschlusskappe sollten mehrere montierte Einheiten, die Gleichmäßigkeit der Lücken, die Gesamthöhe, die Haltekraft, der Abstand zum Stellantrieb sowie das Verhalten von Proben aus verschiedenen Bauteilpositionen überprüft werden. Bei der Farbe ist ein Vergleich mit dem physischen Master und den Grenzreferenzwerten durchzuführen. Bei der Dekoration sind Position, Linienqualität und Haftfestigkeit entsprechend dem jeweiligen Verfahren zu überprüfen. Bei der Verpackung sind die endgültig dekorierten Oberflächen und die tatsächliche Verschlusskappe zu verwenden, nicht jedoch undekorierte Ersatzteile, die Abriebspuren verbergen.
Die Überprüfung schützt auch davor, das Problem lediglich zu verlagern. Ein tieferer Einsatz kann zwar den Spalt verringern, aber den Aktuator beeinträchtigen. Eine fester sitzende Kappe kann zwar die Ausrichtung verbessern, aber die Oberfläche eines Kragens beschädigen. Eine Geometrieänderung kann das Glas stabilisieren, aber das nutzbare Dekorationsfeld verkleinern. Korrekturmaßnahmen sind erst dann abgeschlossen, wenn alle damit verbundenen Anforderungen überprüft wurden und das genehmigte Ergebnis in eine Zeichnung, ein Muster, ein Montagekriterium oder einen Qualitätskontrollpunkt umgesetzt wurde.
Ein Prototyp beantwortet die Frage: “Können wir das herstellen?” Er beweist, dass das Konzept realisierbar ist. Ein serienreifes Muster wirft eine schwierigere Frage auf: “Können die zuständigen Lieferanten diese Verpackung wiederholt innerhalb eines vereinbarten, akzeptablen Toleranzbereichs fertigen, veredeln und montieren?” Ein einziges makelloses Exemplar hängt möglicherweise von ausgewählten Komponenten, manuellen Anpassungen und idealen Bedingungen ab. In der Serienfertigung kommt es zu normalen Schwankungen, es sind mehr Mitarbeiter, mehr Formnester, mehr Materialchargen und mehr Handhabungsschritte erforderlich.
Eine serienreife Freigabe umfasst daher auch das zugehörige Steuerungssystem. In den Zeichnungen sind kritische Schnittstellen gekennzeichnet. Physische Muster legen Eigenschaften fest, die auf Bildschirmen nicht dargestellt werden können. Die Montagekriterien erläutern, wie die Komponenten zusammengesetzt werden. Freigegebene Grenzwerte dienen, wo sinnvoll, als Orientierung bei der Beurteilung der optischen Qualität. Qualitätskontrollen finden statt, bevor wertschöpfende Schritte die Nachbesserung erschweren. Die Exportverpackung orientiert sich an der tatsächlich bedruckten Verpackung.
Aus diesem Grund kann “Muster freigegeben” ein mehrdeutiger Meilenstein sein. Wurde nur die Silhouette oder bereits das fertige Glas freigegeben? Umfasste die Freigabe auch den vorgesehenen Einbau der Pumpe? Handelte es sich bei der Farbe um einen manuell abgestimmten Entwicklungssprühfarbton? Wurde der Verschluss mit Serienwerkzeugen gefertigt? Wurde bei der Dekoration das freigegebene Verfahren angewendet? Eine fundierte Freigabe benennt den Status und die Einschränkungen der Nachweise.
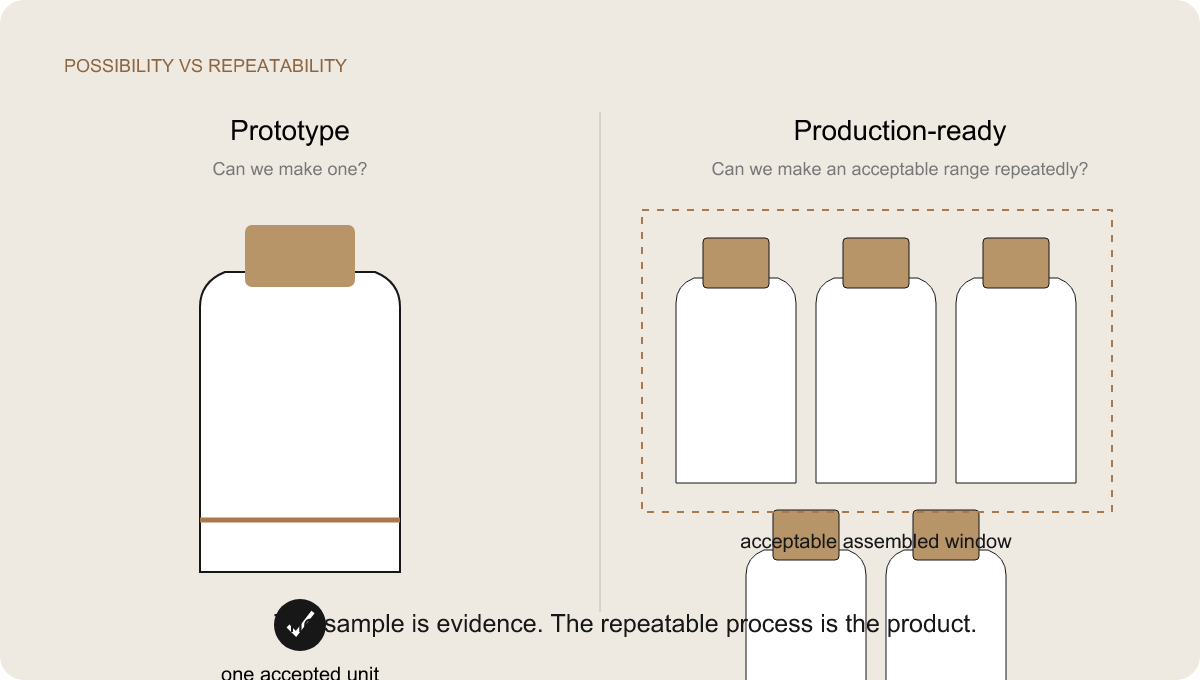
Möglichkeit ist nicht gleichbedeutend mit Wiederholbarkeit. Das Ziel der Herstellung ist der kontrollierte Toleranzbereich – nicht eine bestimmte ausgewählte Flasche.
Ein Standardkarton ist daher für eine schwere oder aufwendig verzierte Parfümflasche nicht automatisch geeignet. Bei einer produktspezifischen Verpackung wird berücksichtigt, wo die Flasche abgestützt werden kann, welche Oberflächen sich nicht berühren dürfen, wie Bewegungen eingeschränkt werden, ob der Verschluss vertikalen Freiraum hat, wie sich Trennwände unter Druck verhalten und wie die Palette stabil bleibt. Die Verpackung muss zudem so gestaltet sein, dass sie sich einheitlich zusammenbauen lässt; ein elegantes Schutzkonzept, das die Mitarbeiter nicht reproduzieren können, ist keine Kontrolle.
Der Validierungsprozess hängt vom Produkt, dem Bestimmungsort und den vereinbarten Anforderungen ab, daher werden in diesem Fall keine Ergebnisse zu Sturz-, Vibrations- oder Druckprüfungen festgelegt. DAXIN sollte vor der Veröffentlichung den tatsächlichen Karton, die Trennwände, die Palette und das Prüfprotokoll bestätigen. Das Prinzip ist klar: Die Exportverpackung ist Teil der Parfümverpackungstechnik und erfolgt nicht erst danach. DAXINs Lieferung und Lagerung Der Inhalt ist die relevante nächste Informationsquelle für Käufer, die sich in dieser Phase befinden.
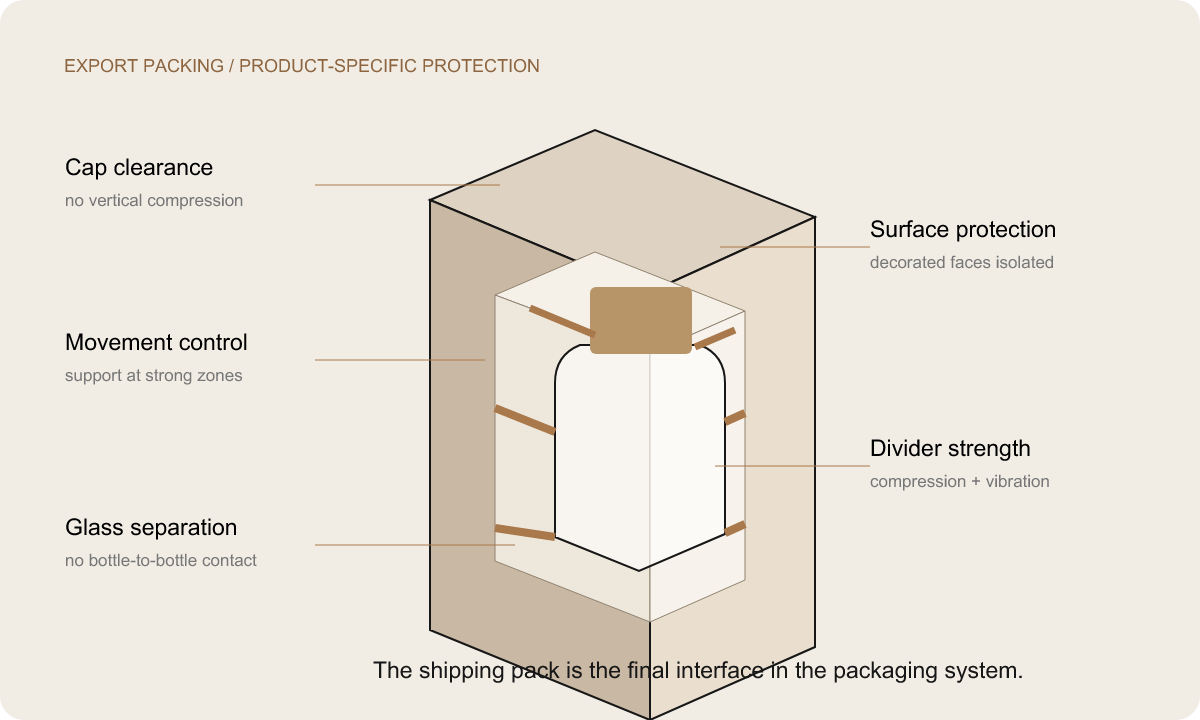
Schutz durch Schnittstelle. Glas trennen, verzierte Flächen isolieren, Bewegungen kontrollieren und vertikale Belastungen von der Kappe fernhalten.
Ein bei der Zeichnungsprüfung festgestelltes Schnittstellenproblem kann eine Maßänderung und eine weitere technische Besprechung erforderlich machen. Das gleiche Problem, das erst nach der Werkzeugfertigung entdeckt wird, kann Werkzeugnacharbeit und neue Muster erfordern. Nach der Komponentenfertigung kann dies die Koordination von Lagerbeständen und Lieferanten erfordern. Nach der Dekoration hat jedes betroffene Teil an Wert gewonnen. Nach der Abfüllung stehen das Duftprodukt und der Abfüllvorgang im Fokus. Nach dem internationalen Versand spielen Entfernung, Verzögerungen und der richtige Zeitpunkt für die Markteinführung eine Rolle bei der Kostendeckung.
Es bedarf keiner fiktiven Kostenzahl, um die Kurve zu verstehen. Korrekturen werden umso komplexer, je mehr Verpflichtungen sich ansammeln und je geringer die Umkehrbarkeit wird. Deshalb kann eine frühzeitige technische Überprüfung einen überproportionalen Mehrwert schaffen: Sie prüft die risikoreichen Schnittstellen, solange das Projekt noch über mehrere Entscheidungen mit geringen Auswirkungen verfügt.
Eine frühzeitige Überprüfung garantiert nicht, dass niemals Probleme auftreten werden. Sie verändert jedoch, worauf das Team achtet und wann Nachweise angefordert werden. Die Kompatibilität von Hals und Pumpe, die Position des montierten Verschlusses, schwierige Glasgeometrien sowie die physikalische Machbarkeit von Farben und Dekorationen können geprüft werden, bevor die Serienproduktion eine unklare Anforderung in eine konkrete Realität verwandelt.
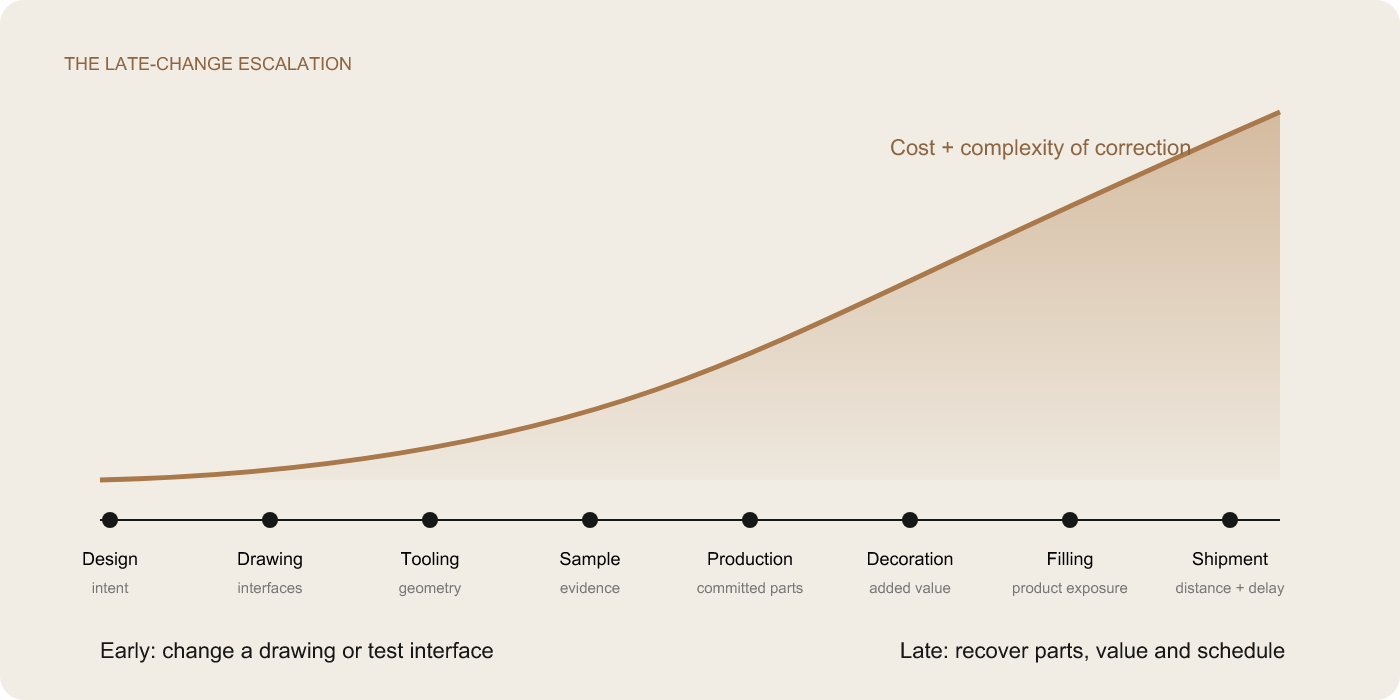
Eskalation bei kurzfristigen Änderungen. Die Kurve ist rein konzeptionell und enthält bewusst keine erfundenen Zahlenwerte.
Die Technik gewährleistet die Qualität der Konstruktion. Ein konzeptionelles Beauty-Foto – kein Foto des genannten Kundenprojekts.
Eine produktionsreife Fehlerbehebung endet nicht mit den Worten “Wir haben den Verschluss repariert”. Sie endet mit einem kontrollierten System: validierte Flaschengeometrie, ein definierter Flaschenhals und eine kompatible Pumpe, ein geregeltes Zusammenspiel von Verschluss und Flaschenhals, genehmigte Dekoration, physische Farb- und Oberflächenmuster, eine festgelegte Montageabfolge, Prüfkriterien und eine Exportverpackungsspezifikation, die auf dem tatsächlich dekorierten Produkt basiert.
Diese Kontrollmaßnahmen behaupten nicht, dass jede zukünftige Einheit metaphysisch perfekt sein wird. Sie definieren den akzeptablen Bereich, die für die Freigabe herangezogenen Nachweise und die Punkte, an denen Risiken erkannt werden, bevor weiterer Mehrwert geschaffen wird. Die genau korrigierten Komponenten und das Projektergebnis bleiben bestehen. Die verantwortungsvolle Aussage lautet: Risikominderung durch strukturierte Diagnose, Korrektur und Verifizierung – und nicht das unbegründete Versprechen, dass ein Versagen unmöglich geworden sei.
Nutzen Sie es, um Silhouette, Gestaltungsabsicht und Markencharakter aufeinander abzustimmen. Fordern Sie physische Muster an, um Geometrie, Montage, optisches Verhalten und Prozessfähigkeit zu überprüfen.
Eine Flasche, eine Pumpe und ein Verschluss sind für sich genommen nicht erfolgreich, da sie jeweils einzeln durchlaufen. Entscheidend für den Erfolg sind ihr Kontaktweg und das Endergebnis nach dem Zusammenbau.
Legen Sie die Sichtlinie, die Zentrierung und die Proportionen für den Verbraucher fest, anstatt davon auszugehen, dass diese durch eine Bauteilzeichnung automatisch gewährleistet sind.
Messen Sie zunächst den Hals, die eingebaute Pumpe, den Kragen und den Kappeneinsatz. Wenn das Glas die Ursache ist, tauschen Sie es gezielt aus – nicht nur vorsorglich.
Transparentes Glas, Farbe, Kunststoff, Metall und Folie reflektieren das Licht unterschiedlich. Bildschirme vermitteln Informationen; dabei gelten festgelegte physikalische Standards.
Die Zulassung sollte einen wiederholbaren Bereich abdecken und die Werkzeuge, Materialien, Verfahren und Montagebedingungen angeben, auf denen die Nachweise beruhen.
Trennwände, Abstände und Kontaktzonen sorgen dafür, dass das Glas, die Oberflächenbeschaffenheit und die Ausrichtung der Verschlusskappen, wie sie im Entwicklungsprozess entstanden sind, erhalten bleiben.
Vergleichen Sie die Abstimmung, Schnittstellen, Muster, Auswirkungen auf die Werkzeugherstellung, Dekoration und Verpackung – nicht nur den isolierten Stückpreis.
Ein Wechsel des Wendeeinsatzes oder des Kragens kann manchmal vorteilhafter sein als ein Formwechsel; in anderen Fällen muss die Flasche korrigiert werden. Die Fakten entscheiden.
Jede ungelöste Schnittstelle wird umso kostspieliger, je mehr Aufwände durch die Werkzeugherstellung, die Dekoration, die Befüllung und den Versand hinzukommen.
Fordern Sie vor der Werkzeugherstellung eine Überprüfung an, wenn die Flasche in hohem Maße kundenspezifisch gestaltet ist, das Glas ungewöhnlich schwer ist, die Schultern oder Ecken stark ausgeprägt sind oder Verschluss und Flasche mit sehr geringem optischen Spielraum aufeinander abgestimmt werden müssen. Beziehen Sie die Konstruktionsabteilung in die Besprechung ein, wenn ein Magnetverschluss oder ein komplexer Einsatz verdeckte Schnittstellen verursacht; wenn Pumpe, Flasche und Verschluss von verschiedenen Lieferanten stammen; wenn die Metallic-Farbe auf Kunststoff, Aluminium, Zamak und Folie übereinstimmen muss; oder wenn ein großer Dekorationsbereich eine gekrümmte Oberfläche überspannt.
Eine Überprüfung ist ebenso wertvoll, wenn der Zeitplan für die Markteinführung eng ist oder der Versandort weit vom Produktionsstandort entfernt ist. Diese Umstände schränken den Spielraum für nachträgliche Korrekturen ein. Falls bereits Muster vorliegen, senden Sie nicht nur das Bauteil, das fehlerhaft erscheint. Senden Sie das fertig montierte Produkt, die Bauteilzeichnungen, die Revisionsnummer sowie Fotos, die zeigen, wie sich das Symptom verändert. Eine aussagekräftige Untersuchung erfordert Kontextinformationen.
DAXIN kann von einem Rendering, einer technischen Zeichnung, einer Referenzflasche oder einem physischen Muster ausgehen. Dabei geht es nicht darum, für jedes Projekt zwangsläufig eine neue Sonderform zu entwickeln, sondern darum, die risikoreichsten Schnittstellen zu identifizieren, festzustellen, welche Informationen noch fehlen, und zu entscheiden, wo zunächst nachgeforscht werden soll. Käufer, die ein Parfümflaschen-Sortiment, ein bereits vorhandenes Paket und ein vollständig Weg zur Herstellung individueller Parfümverpackungen kann dieselbe Überprüfungslogik verwenden.
Ganz gleich, ob Sie eine bereits vorhandene Flasche oder eine vollständig maßgeschneiderte Verpackungslösung benötigen – unser erfahrenes Team steht Ihnen bei Ihrem Projekt gerne zur Seite, vom Flaschendesign über die Dekoration bis hin zu Verschlüssen, Verpackung und Lieferung.
 English
 Spanish
 French
 German
 Arabic
 Italian
 Dutch
 Portuguese
 Russian
 Korean
 Japanese