Entscheiden Sie, welche Proportionen die Familie erkennbar machen, und lassen Sie dann unsichtbare technische Anpassungen zu, die die Wiederholbarkeit gewährleisten.
Das Parfümunternehmen bereitete eine Kollektion vor, die darauf abzielte, eine einheitliche Markenidentität über verschiedene Duftgeschichten hinweg zu vermitteln. Die kreative Ausrichtung setzte auf einen schlichten, rechteckigen Flakon, klar definierte Schultern, massives Glas, dezente, matte Oberflächen und zurückhaltende metallische Akzente. Fassungsvermögen und Design sollten variieren, die visuelle Formensprache hingegen nicht.
Das Briefing enthielt zwar nützliche Markenentscheidungen, aber eine unvollständige Produktionslogik. Referenzbilder zeigten die beabsichtigte Beziehung zwischen Flasche und Verschluss. Digitale Farbwerte beschrieben Schwarz, Weiß und Gold. In den Grafikdateien waren die Parfümnamen sowie die Texte auf Vorder- und Rückseite festgelegt. Allerdings waren die Halsausführung, die Pumpenfamilie, die Einbauhöhe, die Konstruktion des Flaschenkragens, die Verschlussbefestigung, die Beschichtungsgrenzen, das Dekorationsfeld, die Kartonarchitektur und das Revisionssystem auf SKU-Ebene nicht vollständig aufeinander abgestimmt.
In der ersten Überprüfung wurde daher unterschieden Entscheidungsmöglichkeiten für Verbraucher aus systembezogene Entscheidungen. Fassungsvermögen, Duftname und die gewählte Oberflächenausführung könnten zur Differenzierung im Verbraucherbewusstsein beitragen. Die Geometrie des Flaschenhalses, die Pumpenplattform, die Art des Auslösers, die Form der Manschette, die Anbindung an den Verschluss sowie das Zulassungsverfahren kamen für eine Standardisierung in Frage. Die Aufgabe des Teams bestand nicht darin, Abweichungen zu beseitigen. Vielmehr ging es darum, Abweichungen dort beizubehalten, wo sie einen Mehrwert für die Marke schufen, und sie dort zu beseitigen, wo sie lediglich Kosten oder Unsicherheit verursachten.
Diese Unterscheidung führte zu einer Änderung der Arbeitsabläufe. Anstatt jede sichtbare SKU als eigenständiges Produkt zu erfassen, hat DAXIN’s Projektmanagementprozess könnte auf eine Matrix angewendet werden: Flaschen über verschiedene Fassungsvermögen hinweg, Oberflächen über verschiedene Materialien hinweg, Designelemente über verschiedene Duftnoten hinweg, Komponenten über verschiedene Lieferanten hinweg und Meilensteine über einen gemeinsamen Markteinführungszeitplan hinweg. Die Verpackung würde sowohl vertikal – jede SKU von der Flasche bis zur Verpackung – als auch horizontal – jede Größe und Oberfläche im Vergleich zum Rest der Produktfamilie – genehmigt werden.
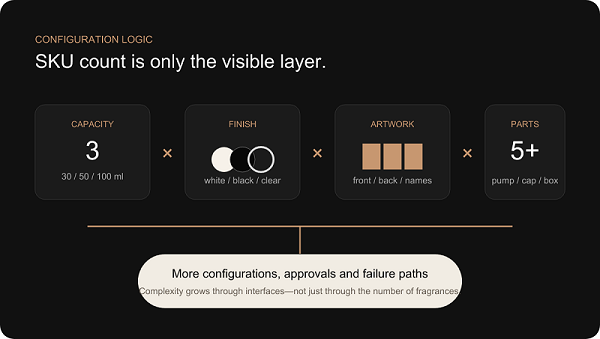
Konfigurationslogik. Die Komplexität ergibt sich aus dem Zusammenspiel von Größen, Ausführungen, Kunstwerken und Komponenten – nicht nur aus der Anzahl der Düfte.
Das Hinzufügen eines neuen Duftes bedeutet nicht nur das Hinzufügen einer einzigen Grafikdatei. Es kann auch einen neuen Namen auf der Vorderseite, einen neuen Text auf der Rückseite, ein neues Kennzeichnungsfeld, einen neuen Kartondruck, einen neuen Barcode, eine neue Lagerposition, eine neue Qualitätsreferenz, eine neue Position im Lieferschein und einen neuen Palettenstandort mit sich bringen. Wenn der neue Duft zudem ein anderes Fassungsvermögen oder eine andere Farbe hat, wirkt sich dies auch auf die Beschichtung, die Dekoration, die Flaschenplanung, die Schutzverpackung und die Freigabemuster aus. Die sichtbare SKU ist lediglich der letzte Knotenpunkt in einem größeren Kontrollnetzwerk.
Betrachten wir ein Planungsmodell mit drei Flaschengrößen, schwarz und weiß beschichteten Ausführungen, einer transparenten Ausführung, mehreren Motivvarianten für Vorder- und Rückseite, einer Pumpe, einem Flaschenkragen, einem Verschluss und einer Umverpackung. Die theoretische Anzahl der Kombinationen entspricht nicht dem Produktionsplan; Marken bringen in der Regel nur eine ausgewählte Teilmenge auf den Markt. Dennoch müssen alle zulässigen und unzulässigen Kombinationen bekannt sein. Andernfalls könnte beispielsweise ein korrekter goldener Verschluss mit der falschen Flasche verpackt werden, ein 50-ml-Motiv auf dem Dekorationsfeld der 100-ml-Flasche platziert werden oder eine Pumpe mit dem richtigen Flaschenhals eine falsche Saugrohrlänge erhalten.
Das Wachstum verläuft schneller als linear, da an den Schnittstellen Risiken bestehen. Drei Fassungsvermögen führen zu drei Flaschenentwürfen, können aber auch drei „Cap-Gap“-Situationen, drei Dekorationsfelder, drei Kartonabmessungen und drei Stabilitätsverläufe zur Folge haben. Zwei Farben führen zu zwei Beschichtungsstandards, doch ein direkter Vergleich wirft eine dritte Frage auf: Vermitteln beide Oberflächen das gleiche Maß an Hochwertigkeit? Vier Druckvorlagen ergeben vier Dateien, doch die Versionskontrolle muss zudem eine verwechselte Zuordnung zwischen Flaschengrößen und Farben verhindern.
Variation | Warum Marken wollen das | Operatives Risiko | Empfohlene Strategie |
Verschiedene Kapazitäten | Die Formate „Travel“, „Hero“ und „Value“ sind für unterschiedliche Kanäle vorgesehen. | Maße, Verschlusslücken, Dekorationsfelder und Kartons können abweichen. | Entwerfen Sie eine zugehörige Baureihe und überprüfen Sie alle Zusammenbaukapazitäten. |
Schwarze, weiße und durchsichtige Flaschen | Differenzieren Sie die Duftgeschichten, ohne die Kernsilhouette zu verändern. | Glanz, Deckkraft, Textur und dekorative Kontraste verhalten sich unterschiedlich. | Genehmigen Sie repräsentative Muster für die physische Oberflächenbeschaffenheit auf echtem Glas. |
Mehrere Grafikdateien | Geben Sie jedem Duft einen eigenen Namen sowie die Produktbeschreibung und die gesetzlichen Angaben an. | Falsche Dateien, Versionen, Positionen oder Größenangaben gelangen in die Produktion. | Verwenden Sie eine kontrollierte SKU-Matrix und eine visuelle Bestätigung vor der Produktion. |
Metallteile | Entwerfen Sie eine hochwertige Familiensignatur. | Der Goldgehalt variiert je nach Kunststoff, Aluminium, Zamak, Beschichtung und Folie. | Bestätigen Sie eine optische Anforderung anhand substratspezifischer physischer Muster. |
Maßgefertigte Kartons | Unterstützung bei Storytelling, Schutz und Verkaufspräsentation. | Die Abmessungen der Verpackung oder die aufgedruckten Angaben stimmen möglicherweise nicht mit der endgültigen Flasche überein. | Die Kartonkonstruktionen werden freigegeben, sobald die Abmessungen der fertigen Verpackung stabil sind. |
Die Verpackungsarchitektur definiert die festen Regeln, auf denen die Kollektion basiert. Sie legt fest, welche Entscheidungen einheitlich getroffen werden, welche variieren können, welche Maße die nachgelagerten Teile bestimmen und welche physischen Vorgaben das Erscheinungsbild regeln. Sie ist das Verpackungsäquivalent eines Markendesignsystems: restriktiv dort, wo Inkonsistenzen kostspielig wären, flexibel dort, wo Differenzierung Sinn macht.
Die Überprüfung der Architektur begann bei der Flasche, endete aber nicht dort. Die Designsprache der Flasche umfasste den Übergang vom Flaschenkörper zur Schulter, die Gestaltung des Bodens, die Eckenradien und das Verhältnis von Hals zu Körper. Die Entscheidung bezüglich des Flaschenhalses bestimmte die Schnittstelle zur Pumpe. Die Pumpenfamilie beeinflusste die Einbauhöhe, den Betätiger, den Kragen und den Hohlraum für den Verschluss. Der Verschluss bestimmte die wahrgenommene Breite des Verschlusses und der Kartoneinlage. Dekorationsregeln legten Logo-Zonen, Metallic-Beziehungen und Mindestfreiräume fest. Die Kartonarchitektur übernahm die endgültigen Abmessungen und die SKU-Identität.
Standardisierung bedeutete nicht, dass jede Flasche identisch aussah. Eine 30-ml-Flasche konnte ein etwas höheres Verhältnis von Hals zu Flaschenkörper aufweisen als eine 100-ml-Flasche. Eine schwarze Variante konnte einen anderen Logokontrast erfordern als eine transparente Variante. Der Standard war die Designlogik: aufeinander abgestimmte Schultern, eine einheitliche Grundform, gemeinsame Proportionen der Verschlüsse, eine einheitliche Goldfarbe und eine konsistente Regel für die Logo-Positionierung. Die Variation war die kontrollierte Anpassung an Fassungsvermögen, Material und Druckbild.
Der strategische Nutzen war kumulativ. Eine einheitliche Pumpenplattform reduzierte Kompatibilitätsprobleme und vereinfachte die Ersatzteilplanung. Eine einheitliche Verpackungsform verringerte optische Abweichungen. Gemeinsame Konstruktionsprinzipien für Kartonagen machten die strukturelle Entwicklung vorhersehbarer, selbst bei Änderungen der Abmessungen. Eine einheitliche Genehmigungshierarchie reduzierte Diskussionen darüber, welches Foto oder welcher E-Mail-Anhang die aktuellste Entscheidung widerspiegelte.
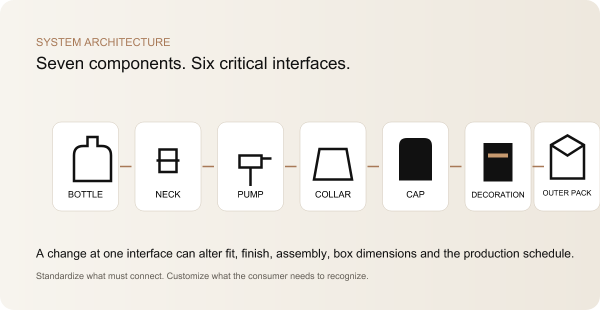
Komponente | Standardisiert oder maßgeschneidert | Hauptrisiko | Steuerungsverfahren |
Flaschenkörper | Einheitliche Geometrie über alle Kapazitäten hinweg; die Oberflächenausführung variiert je nach Artikelnummer. | Eine mathematische Skalierung führt zu nicht zusammenhängenden Proportionen oder einer instabilen Glasverteilung. | Kapazitätsspezifische Zeichnungen, die als eine visuelle Familie geprüft werden. |
Halsausführung | Standardisiert, soweit dies hinsichtlich Befüllung und Fassungsvermögen möglich ist. | Inkompatibilität der Pumpen oder unterschiedliche Einbauhöhen. | Eine definierte Schnittstelle zwischen Hals und Pumpe mit Kapazitätsprüfung. |
Pumpe und Stellantrieb | Häufig vorkommende Familie; die Länge des Tauchrohrs kann variieren. | Falsche Dosierung, Durchfluss, Dichtung oder Schlauchlänge. | Montagespezifikation und Funktionsprüfungen auf Flaschenebene. |
Kragen und Mütze | Soweit möglich, ein einheitliches äußeres Design; die innere Befestigung kann variieren. | Ungleichmäßige Spalte, lockerer Sitz, Kontakt mit dem Stellantrieb oder Fehlausrichtung. | Überprüfung der Montagetoleranzen und Freigabe der Passformvorlagen. |
Dekoration | System mit gemeinsamen Positionen, Abschlüssen und Goldabsichten; die Gestaltung variiert. | Abweichungen bei Farbe, Glanzgrad und Logo-Position. | Physische Master sowie eine kontrollierte Druckvorlage für das Artwork. |
Umverpackung | Einheitliche Konstruktionslogik; Größe und Gestaltung variieren. | Klappern, Abriebspuren, falsche Beschriftung oder falscher Beileger. | Das Design sollte sich an den endgültigen Verpackungsabmessungen und der SKU-Zuordnung orientieren. |
Ein Computer kann eine 100-ml-Flaschenform unter Beibehaltung der perfekten mathematischen Ähnlichkeit auf 50 ml und 30 ml verkleinern. Das Ergebnis kann dennoch als Flaschenfamilie fehlschlagen. Die menschliche Wahrnehmung bewertet Proportionen nicht allein als Verhältnisse. Ein Flaschenhals, der bei der großen Flasche ausgewogen wirkt, kann die kleine Flasche dominieren. Ein Boden, der bei der „Hero-Size“ Schwere vermittelt, kann bei der „Travel-Size“ zu viel Sichtfläche einnehmen. Schulterradien, die bei 100 ml eine klare Lichtpartie bilden, können bei Verkleinerung weich wirken.
Das Fassungsvermögen ergibt sich auch aus dem Innenvolumen und nicht nur aus den Außenmaßen. Die Dicke des Bodens, die Wandverteilung, der Aufwölbung, die Fülle der Schultern und die Halsgeometrie beeinflussen alle das Fassungsvermögen und das Gewicht. Wenn alle Außenmaße gleichermaßen reduziert werden, bleiben die Glasverteilung und die Herstellbarkeit nicht automatisch gleich. Die 30-ml-Flasche benötigt möglicherweise eine bewusst angepasste Schulter oder ein angepasstes Innenbodenprofil, um den charakteristischen Stil der Produktfamilie beizubehalten, ohne einen unpraktischen Querschnitt zu erzwingen.
Bei der Überprüfung der Flaschenfamilie von DAXIN wurde daher jede Füllmenge als Teil einer Familie mit einer gemeinsamen Designsprache betrachtet und nicht als Miniaturklon. Das Verhältnis von Körperbreite zu -höhe, der Schulterübergang, die Gestaltung des Bodens und die Form der Verschlusshülle wurden in Vorder-, Seiten- und Dreiviertelansicht verglichen. Die Dekorationsfelder wurden übereinandergelegt, um zu prüfen, ob das Logo denselben Wahrnehmungsbereich einnahm. Die Stabilität der Flasche und die Standfläche blieben technische Vorgaben, während die sichtbare Glasmasse eine markenspezifische Vorgabe darstellte.
Die Fertigungsprüfung sicherte diese Hierarchie ab. Kontrollierte Eckenradien trugen zur Formfreigabe und zu wiederholbaren Oberflächeneigenschaften bei. Der Übergang zum Sockel wurde im Hinblick auf den Glasfluss bewertet und nicht einfach als willkürlich dicker Block gezeichnet. Das Verhältnis zwischen Hals und Korpus wurde mit dem Verschlusssystem abgestimmt, bevor der Formverlauf endgültig festgelegt wurde. Hier ist, wo Entwicklung von Formen für Parfümflakons wird zu einer Systementscheidung und nicht mehr nur zum Kauf einer einzelnen Zeichnung.
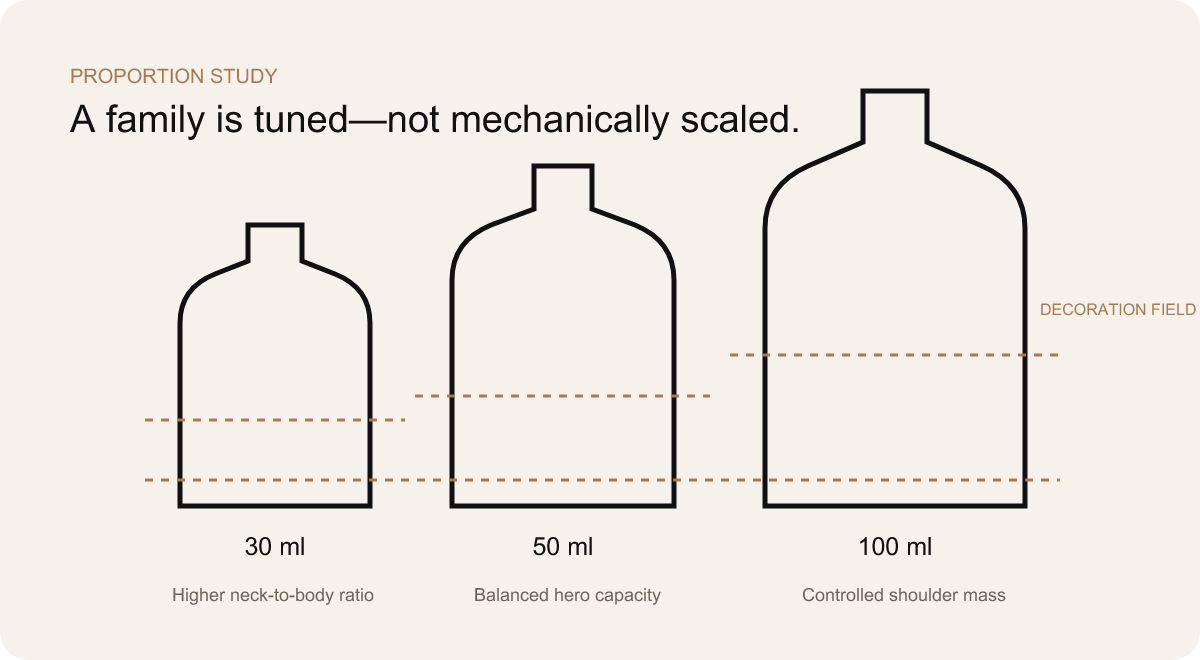
Entscheiden Sie, welche Proportionen die Familie erkennbar machen, und lassen Sie dann unsichtbare technische Anpassungen zu, die die Wiederholbarkeit gewährleisten.
Nennkapazität, Außenabmessungen, Sockelprofil und Glasverteilung können nicht unabhängig voneinander festgelegt werden.
Jede Flasche kann für sich genommen ansprechend aussehen, während die Serie als Ganzes unstimmig wirkt, wenn die verschiedenen Größen nebeneinander im Regal stehen.
Technisch korrekte Crimpverbindung. Die Pumpenmanschette wird um ein gewindeloses Crimpende herum geformt; die Abmessungen von Manschette und Kappe werden nach dem Einbau überprüft.
Die bestehenden Produkte von DAXIN Pumpe, Kragen und individuelle Verschlussoptionen Sie liefern zwar den Beschaffungskontext, doch die Entscheidung in der Fallstudie bleibt konkret: Eine Komponente ist erst dann geeignet, wenn ihre Schnittstelle, ihr Erscheinungsbild, ihre Stückzahl und ihr Herstellungsweg mit der gesamten Produktfamilie kompatibel sind.
Beim Verschlusssystem trifft sichtbares Design auf die Realität der Abfüllanlage. Eine Parfümpumpe wird nicht erst ausgewählt, nachdem Flasche und Verschluss fertiggestellt sind; sie befindet sich zwischen beiden und bestimmt beide Schnittstellen. Der Flaschenhals muss die Pumpe aufnehmen können. Die Höhe der eingebauten Pumpe bestimmt die Höhe des Flaschenkragens. Der Betätiger muss sich frei bewegen können. Der Verschluss muss korrekt sitzen, ohne den Betätiger zu berühren. Der montierte Verschluss muss gerade sitzen und den vorgesehenen optischen Abstand oberhalb der Schulter bilden.
Bei einer Parfümflasche mit Crimp-Hals weist die Glasöffnung kein Schraubgewinde auf. Eine Pumpenkappe aus Metall wird mechanisch um das definierte Glashalsprofil gekräuselt, wodurch das Dichtungssystem gegen die Flasche gedrückt wird. Die Darstellung eines Gewindehalses bei einer Kräuselverbindung wäre technisch falsch. Wird stattdessen eine Schraubhalsausführung gewählt, folgen Flasche, Pumpe und Abfüllvorgang einer anderen Schnittstelle und Montageweise. Die Projektspezifikation muss die tatsächliche Ausführung benennen; die Bezeichnung “Standardhals” reicht nicht aus.
Soweit es die Kapazitäten und die Anforderungen an die Duftabgabe zuließen, war es üblich, Parfüm-Sprühpumpe Die geringere Variation innerhalb der Produktfamilie bedeutete jedoch nicht, dass jede fertige Pumpe ohne weitere Prüfung in jede Flasche eingesetzt werden konnte. Die Länge des Eintauchrohrs blieb weiterhin kapazitätsabhängig. Der Rohrschnitt, die Krümmung, die Dosierung, die Kompatibilität der Dichtungen, die Einbauhöhe und die Handhabung in der Abfüllanlage mussten weiterhin festgelegt werden. Die Gemeinsamkeiten vereinfachten die Plattform; sie machten die Validierung jedoch nicht überflüssig.
Der Stellantrieb und der Kragen wurden als sichtbare Konstruktionselemente betrachtet. Eine geringfügige Änderung der Pumpenhöhe kann dazu führen, dass der Kragen unterhalb der Kappe sichtbar wird. Ein dicker Zierkragen kann den inneren Freiraum der Kappe verringern. Eine magnetische Kappe kann Fragen zur Ausrichtung und zur Magnetposition aufwerfen. Ein Einsatz mit Reibpassung kann sich unter bestimmten Toleranzbedingungen locker anfühlen und unter anderen übermäßig fest sitzen. Dabei handelt es sich nicht um kosmetische Probleme, die erst am Ende hinzukommen. Sie sind Funktionen des Systems, das zu Beginn ausgewählt wurde.
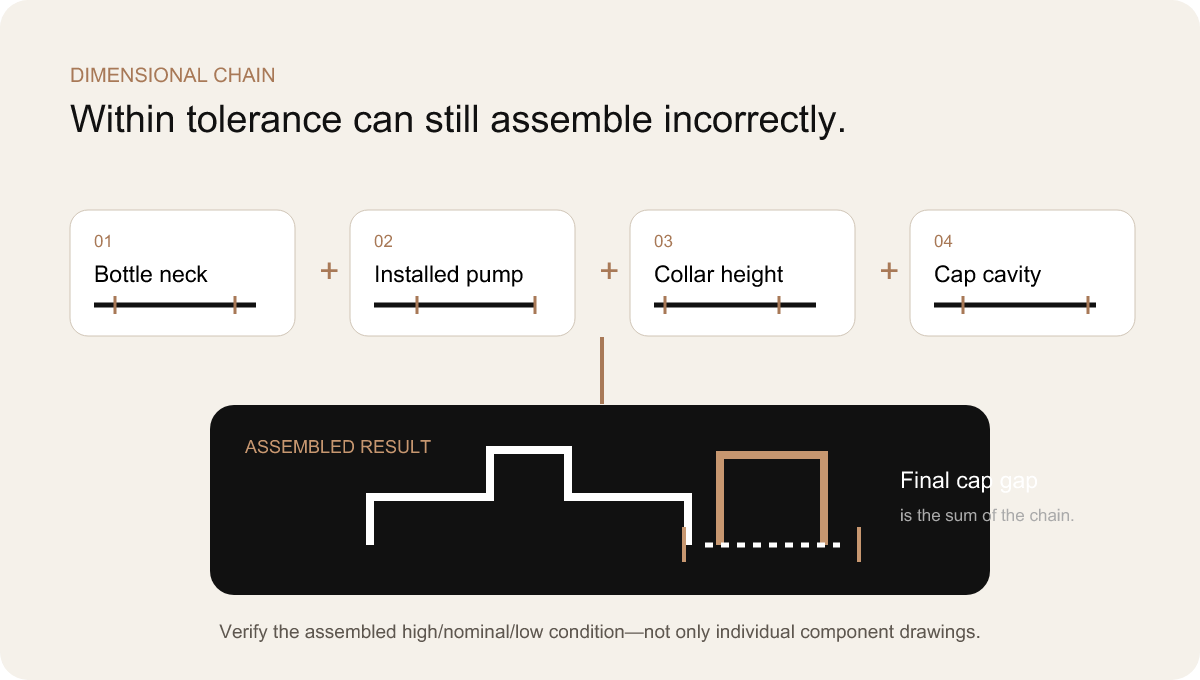
Jedes gefertigte Bauteil weist zulässige Maßabweichungen auf. Der Flaschenhals kann innerhalb der Spezifikation leicht zu hoch oder zu niedrig sein. Die Pumpe kann in verschiedenen Höhen eingebaut werden. Auch der Kragen und der Verschlussraum variieren. Jedes Teil mag zwar seine Einzelprüfung bestehen, doch können ihre kombinierten Abweichungen nach oben oder unten dazu führen, dass die montierte Verpackung falsch aussieht oder nicht ordnungsgemäß funktioniert.
So lässt sich die Toleranzsumme in für den Käufer verständlicher Sprache erklären: Flaschenvariante + eingebaute Pumpenvariante + Manschettenvariante + Verschlussvariante = Endergebnis der Montage. Die Gleichung ist hier eher konzeptioneller als numerischer Natur; es werden keine Projekttoleranzen angegeben. Ihre Bedeutung liegt darin, aufzuzeigen, warum eine Zeichnung für jedes einzelne Bauteil nicht ausreicht. Die Kette muss analysiert und die Baugruppe muss montiert werden.
Die Symptome sind bekannt. Der Verschluss sitzt bei einer Flaschengröße höher. Der Spalt zwischen Verschluss und Flasche variiert entlang des Umfangs. Ein metallener Kragen wird sichtbar. Der Betätiger berührt die Innenseite des Verschlusses und löst beim Verschließen einen Kurzschluss aus. Ein Reibverschluss lässt sich bei einem Exemplar leicht abnehmen, sitzt bei einem anderen hingegen zu fest. Ein Magnetverschluss rastet nicht vollständig ein. Flasche und Verschluss scheinen unterschiedliche Mittellinien zu haben, obwohl jedes Teil seinen eigenen Maßvorgaben entspricht.
Die Kontrollmethode bestand darin, die Abmessungen zu definieren, die zum sichtbaren und funktionalen Ergebnis beitragen, Hoch-/Nenn-/Tief-Beziehungen zu identifizieren und die Montagebedingungen zu überprüfen. Ein Muster diente als Zielvorgabe, doch die technische Zeichnung musste den Spielraum um diese Zielvorgabe herum beschreiben. Eine Musterfreigabe, die sich ausschließlich auf eine ideale Montage stützte, hätte einen Stapel nicht aufgedeckt, der an den Produktionsgrenzen zu einem Risiko wird.
Diese Überlegung wirkte sich auch auf die Koordination der Zulieferer aus. Wenn die Zulieferer von Flaschen, Pumpen und Verschlüssen ihre jeweiligen Teile unabhängig voneinander optimieren, übernimmt niemand die Verantwortung für die endgültige Passgenauigkeit. Ein Projektintegrationspartner muss die Verantwortung für die Schnittstelle übernehmen: Er muss die relevanten Spezifikationen zusammenstellen, die Einbaubedingungen vergleichen, feststellen, wo Anpassungen sinnvoll sind, und die komplette Baugruppe vor der Serienfertigung abnehmen.
Komponente | Wichtige Dimension | Möglicher Ausfall | Überprüfung |
Glashals | Oberflächenprofil, Höhe und Konzentrizität | Die Pumpe sitzt nicht gleichmäßig; der Kragen oder die Kappe scheint schräg zu stehen. | Die kritischen Halsmaße messen und an repräsentativen Flaschen montieren. |
Pumpe | Einbauhöhe, Bechergeometrie, Stellgliedposition | Freiliegender Kragen, Kontakt mit dem Stellantrieb oder ungleichmäßige Kappenlinie. | Die Montageart festlegen und den zusammengebauten Zustand vermessen. |
Kragen | Gesamthöhe, lichte Höhe und Außendurchmesser | Sichtbares Band, Interferenz oder ungleichmäßige Passform zur Kappe. | Vergleichen Sie die Nenn- und Randbaugruppen mit der genehmigten visuellen Vorlage. |
Kappe | Innenhöhe, Haltegeometrie, Position des Magneten oder Einsatzes | Zu lockere oder zu feste Passung, falscher Anschlagpunkt, Schwanken oder Fehlausrichtung. | Funktions- und Sichtprüfungen anhand repräsentativer Bauteilechargen. |
Leere Flasche | Beschichtung und Dekoration an der Verschlussfuge | Beim Schließen entsteht ein sichtbarer Spalt oder die Oberflächen reiben aneinander. | Genehmigen Sie die endgültige Oberflächenbehandlung und Montage, nicht nur das rohe Glas allein. |
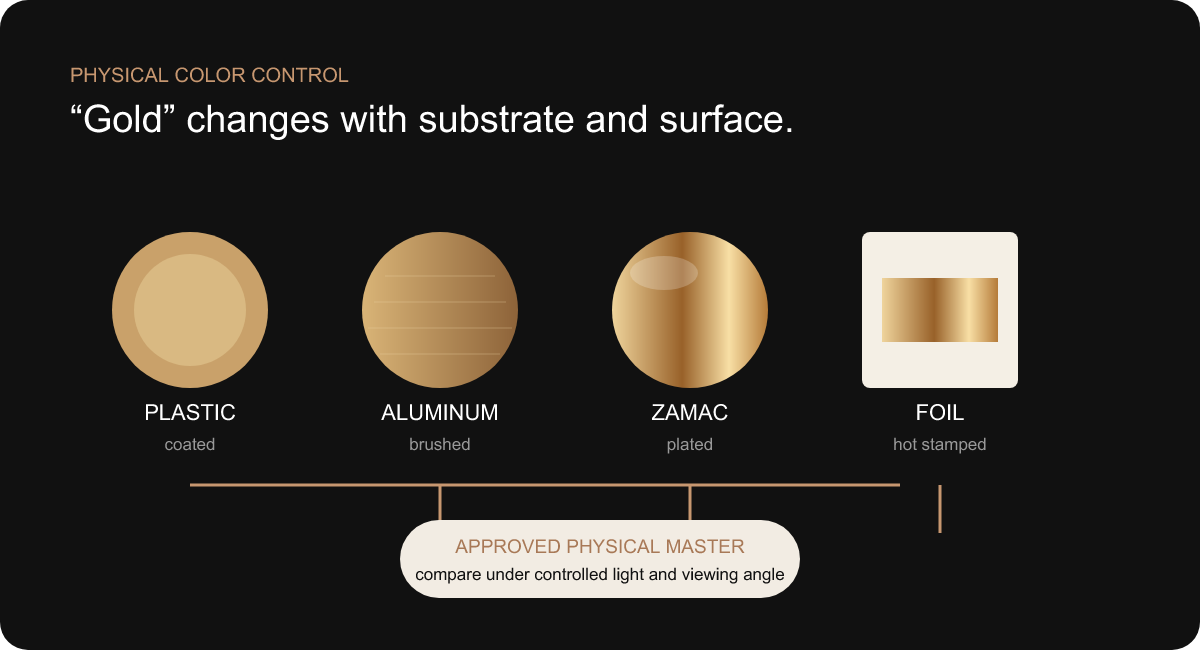
“Überall dasselbe Gold verwenden” ist eine Markenvorgabe, keine Produktionsanweisung. Gold auf einer Kunststoffkappe, einem plattierten Zamak-Teil, einem eloxierten oder beschichteten Aluminiumring, Heißprägefolie und Druckfarbe entsteht durch unterschiedliche Materialien und optische Verfahren. Selbst wenn jeder Lieferant dieselbe digitale Farbreferenz erhält, können die physischen Ergebnisse voneinander abweichen.
Das Substrat beeinflusst, wie das Licht zum Betrachter zurückreflektiert wird. Gebürstetes Aluminium erzeugt gerichtete Lichtakzente. Eine glänzend beschichtete Oberfläche wirkt fast wie ein Spiegel. Metallisierter Kunststoff übernimmt die Textur und Geometrie des darunterliegenden Formteils. Folie ist dünn, flach und wird stark von der Oberfläche beeinflusst, auf die sie aufgebracht wird. Beschichtungsdicke, Ausrichtung der Metallpartikel, Glanz und Textur verändern die Wahrnehmung zusätzlich. Was unter einem Licht harmoniert, kann unter einem anderen Betrachtungswinkel unpassend wirken.
Die praktische Lösung war eine Referenzkette: digitale Vorgaben → physische Prozessmuster → freigegebene Vorlage → Produktionsabgleich. Das digitale Referenzbild blieb für die Kommunikation zwar nützlich, konnte jedoch nicht als alleiniger Freigabestandard dienen. Repräsentative Teile wurden gemeinsam unter derselben Beleuchtung, in derselben Ausrichtung und neben schwarzen, weißen und transparenten Flaschen betrachtet. Das Ziel war ein einheitliches Erscheinungsbild, nicht die unrealistische Behauptung, dass unterschiedliche Materialien optisch identisch werden.
Ein Element musste die visuelle Absicht unterstreichen. Je nach Projekt konnte dies die Kappe, der Kragen oder die Zierfolie sein. Andere Verfahren wurden darauf abgestimmt. Wenn sich eine exakte Ausrichtung als unrealistisch erwies, konnte das Team den Glanzgrad anpassen oder die Oberflächen bewusst voneinander abgrenzen, sodass der Unterschied wie beabsichtigt wirkte. Eine leicht satinierte Kappe und eine glänzende Folie können nebeneinander bestehen, wenn ihre Hierarchie kontrolliert wird; zwei nahezu identische glänzende Goldtöne wirken hingegen oft wie ein Fehler.
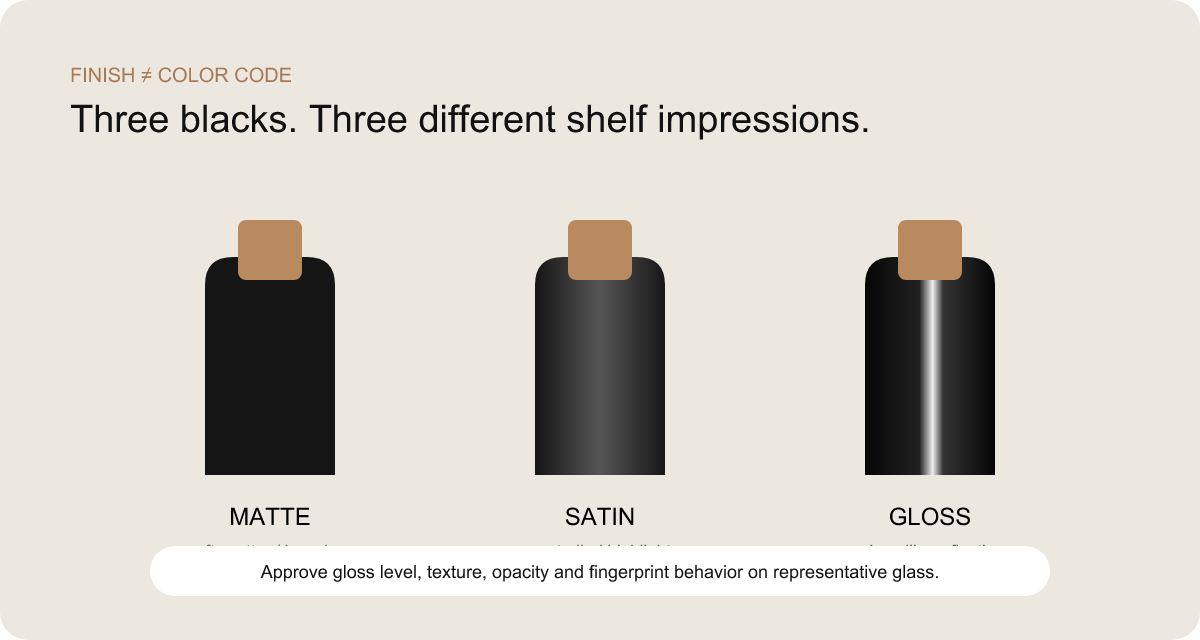
Zwei Flaschen können dieselbe nominelle schwarze Farbe aufweisen und dennoch, nebeneinander gestellt, völlig unterschiedlich wirken. Die eine absorbiert das Licht und hat eine trockene, samtige Oberfläche. Die andere weist breite, satinierte Glanzreflexe auf. Eine dritte zeigt ungleichmäßigen Glanz im Schulterbereich oder erscheint grau, wo die Beschichtung dünner wird. Pantone allein reicht nicht aus, um diese Unterschiede zu beschreiben.
Zur hochwertigen Mattierungssteuerung gehören Glanzgrad, Mikrostruktur, Schichtdicke, Deckkraft, Einfluss des Substrats sowie Aushärtungs- und Verarbeitungseigenschaften. Durch das darunterliegende Klarglas kann eine dünne schwarze Beschichtung an den Rändern weniger tief wirken. Bei Weiß ist möglicherweise eine ausreichende Deckkraft erforderlich, um einen kalten oder durchscheinenden Farbton zu vermeiden. Gewölbte Schultern reflektieren gerichtetes Licht anders als flache Flächen. Bei größeren Flächen können mehr Oberflächenabweichungen sichtbar werden, einfach weil sie ein breiteres Sichtfeld bieten.
Die Schwarz-Weiß-Programme wurden daher anhand repräsentativer Flaschengeometrien und nicht nur anhand flacher Farbmuster geprüft. Bei der Überprüfung wurde berücksichtigt, wie sich die Oberfläche von der Vorderseite zu den Ecken und Schultern verlief, ob die Unterkante sauber blieb, ob die Dekoration einen ausreichenden Kontrast aufwies und ob Fingerabdrücke den Eindruck im Regal veränderten. Der Glanzgrad wurde unter feststehender Beleuchtung im direkten Vergleich bewertet und nicht mit subjektiven Begriffen wie “weich” oder “luxuriös” beschrieben.”
Konsistenz bedeutete nicht, dass Schwarz und Weiß sich identisch verhalten mussten. Weiß benötigt möglicherweise eine andere Schichtdicke, um Deckkraft zu erreichen; bei Schwarz sind Verarbeitungsspuren möglicherweise stärker sichtbar. Die Anforderung an das System bestand darin, dass jede Oberflächenausführung den genehmigten physikalischen Standard erfüllte und dass beide das gleiche beabsichtigte Qualitätsniveau vermittelten.
Diese Entscheidungen standen im Zusammenhang mit Flaschenverzierung und -veredelung. Der Logo-Druckprozess, die Folienhaftung, die Deckkraft des Drucks und die Maskierung hängen von der fertigen Oberfläche ab. Eine Beschichtung kann nicht isoliert geprüft werden, um dann davon auszugehen, dass sie jede Verzierung unverändert zulässt.
Fehler bei der Produktgestaltung werden oft als administrative Fehler behandelt. Bei einer Parfümkollektion mit vielen Artikelnummern handelt es sich dabei jedoch um Mängel in der Produktqualität. Ein falscher Duftname auf einem ansonsten korrekten Flakon kann nicht durch eine Prüfung als akzeptabel eingestuft werden. Eine für den falschen Markt bestimmte Rückseite kann die Einhaltung von Vorschriften beeinträchtigen. Ein Logo, das bei einer bestimmten Füllmenge etwas höher platziert ist, kann das gesamte Regalsortiment stören.
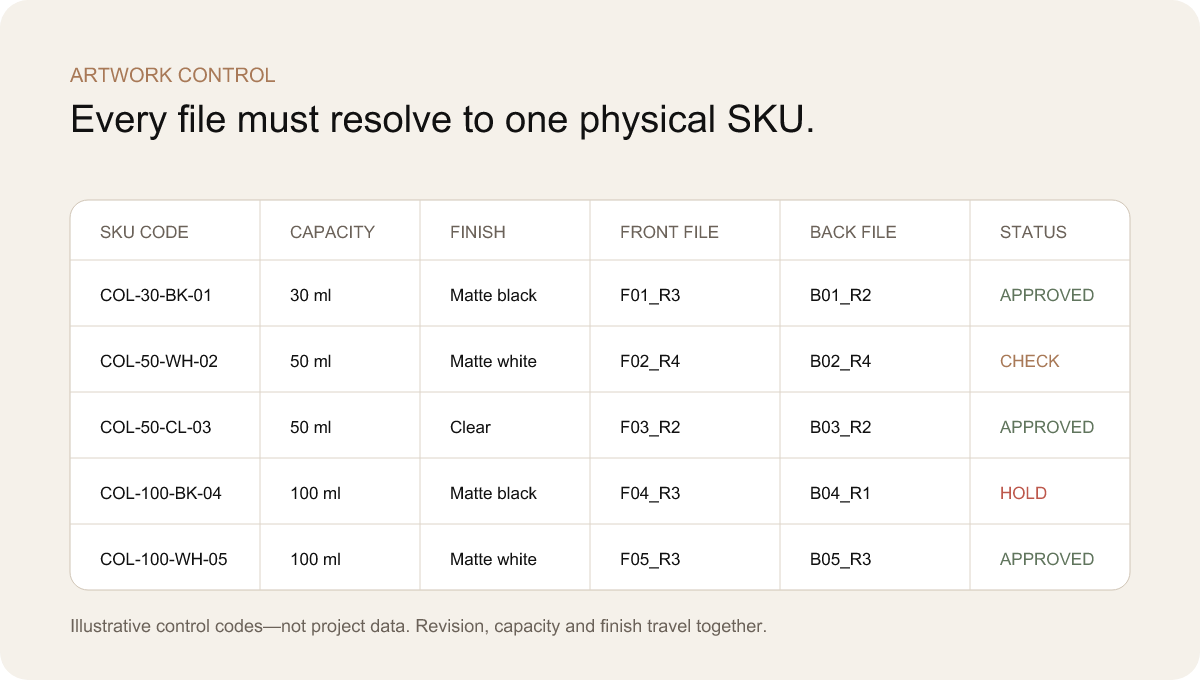
E-Mail-Verläufe sind kein Kontrollsystem. Dateinamen wie “final”, “final-new” und “final-approved-2” geben keinen Aufschluss darüber, welches Druckvorlagenmaterial zu welcher Flaschengröße, welchem Verschluss, welcher Vorderseite, welcher Rückseite, welchem Veredelungsverfahren, welcher Überarbeitung und welchem Genehmigungsstatus gehört. Für das Projekt war eine Matrix erforderlich, die einen SKU-Code mit der Flaschengröße, dem Verschluss, der Vorderseite, der Rückseite, dem Veredelungsverfahren, der Überarbeitung und dem Genehmigungsstatus verknüpft. Eine Produktionsdatei konnte erst freigegeben werden, wenn die Zeile vollständig war.
Bei der Platzierung der Druckmotive wurden Designregeln zugrunde gelegt und nicht eigenmächtige visuelle Schätzungen. Das Logo konnte an einer definierten optischen Zone ausgerichtet werden, die anhand eines stabilen Flaschenkennzeichens gemessen wurde. Die Schriftgröße konnte je nach Markensystem über alle Füllmengen hinweg konstant bleiben oder sich innerhalb eines kontrollierten Bereichs skalieren. Entscheidend war, die Logik festzulegen. Das Kopieren einer einzigen absoluten Abmessung auf jede Flasche kann unpassend wirken; das Zentrieren jedes Druckmotivs nach Augenmaß kann zu Abweichungen führen.
Die Matrix trennte zudem die Freigabe des Inhalts von der technischen Machbarkeit des Prozesses. Die Marken- und Regulierungsteams genehmigten den Wortlaut und die Hierarchie. In Dekorationsversuchen wurden die Strichstärke, der Folientransfer, die Deckkraft der Druckfarbe, die Passgenauigkeit und die Haftung auf der tatsächlichen Oberfläche überprüft. Ein korrektes PDF ist kein Beweis dafür, dass sich feine Metallic-Linien auf einer gewölbten, matten Flasche wiederholen lassen. Beide Freigaben waren erforderlich.
Vor Produktionsbeginn wurde die Produktreihe einer visuellen Überprüfung unterzogen: Flaschenrendering oder Foto, Oberflächenausführung, Vorder- und Rückseitengestaltung, Druckebenen, Überarbeitungen und Artikelnummer. Dieser Schritt diente nicht nur der optischen Kontrolle, sondern stellte sicher, dass Einkauf, Produktion, Qualitätskontrolle und Verpackung alle auf dieselbe Produktidentität zurückgreifen konnten.
Ein Programm mit vielen Artikelnummern kann Budget und Zeit beanspruchen, wenn zu Beginn jede mögliche Kombination hergestellt wird. Dieser Ansatz führt zu vielen Mustern, aber nur wenigen Erkenntnissen. Wenn sich eine Oberflächenausführung, die Anbindung an den Verschluss oder die Position des Druckmotivs ändert, muss die Marke möglicherweise dieselbe Korrektur für den gesamten Mustersatz wiederholen.
Die Alternative war die Genehmigung durch Vertreter. Es wurden frühe Muster ausgewählt, um das System auf die Probe zu stellen: eine Kapazität, die das Verhältnis am besten verdeutlichte, eine große Oberfläche, die Abweichungen in der Beschichtung aufzeigte, eine kleine Flasche, mit der der Platz für das Logo getestet wurde, eine schwarze Flasche, die den Goldkontrast auf die Probe stellte, eine weiße Flasche, mit der die Opazität getestet wurde, und ein montierter Verschluss, der den empfindlichsten Spalt zwischen Verschluss und Flasche darstellte. Zu jedem Muster gab es eine schriftliche Frage.
Zunächst wurde die Geometrie geprüft, bevor die gestalterische Vielfalt in Betracht gezogen wurde. Anhand eines ersten Flaschen- oder Formmusters konnten die Proportionen des Flaschenkörpers, das Verhältnis zum Flaschenhals, das Standverhalten und die Form der Verschlusshülle festgelegt werden. Es wurden technische Anpassungen vorgenommen, während sich die nachfolgenden Entscheidungen weniger stark von der Form abhingen. Bei den Endbearbeitungsversuchen wurden dann schwarze, weiße und durchsichtige Referenzmuster unter kontrollierten Lichtbedingungen verglichen. In Montageversuchen wurden Flasche, Pumpe, Halsmanschette und Verschluss miteinander verbunden. Bei den Versuchen zur grafischen Gestaltung wurden die Strichstärke und die Position festgelegt. Erst nachdem diese Vorgaben feststanden, wurde die restliche SKU-Reihe umgesetzt.
Die Genehmigung durch den Vertreter ersetzte nicht die endgültige SKU-Bestätigung. Für jeden Duft mussten weiterhin die korrekte Identifizierung, der Text und die Zuordnung der Druckvorlagen sichergestellt werden. Bei jedem Behälter mit einzigartiger Geometrie waren eine Maß- und Montageprüfung erforderlich. Jede Oberflächenbehandlung oder jeder Verarbeitungsprozess, der nicht im genehmigten Satz enthalten war, erforderte einen eigenen physischen Nachweis. Die Strategie sah Folgendes vor: Fragen, die für eine Familie einmalig beantwortet werden können aus Fragen, die für jede SKU beantwortet werden müssen.
Dadurch wurde die Stichprobenauswahl zu einer wirtschaftlich sinnvollen Maßnahme. Eine Stichprobe war dann nützlich, wenn sie ein Risiko beseitigte oder eine Entscheidung erzwang. Eine „schöne“ Stichprobe, die lediglich einen bereits genehmigten Zustand wiederholte, brachte weniger Nutzen als eine bewusst anspruchsvolle Stichprobe, die vor der Produktion eine Schnittstelle aufdeckte. Der Stichproben-Tracker des Teams erfasste daher die Frage, die Belege, die Entscheidung, den zuständigen Genehmiger und die Auswirkungen auf andere SKUs.
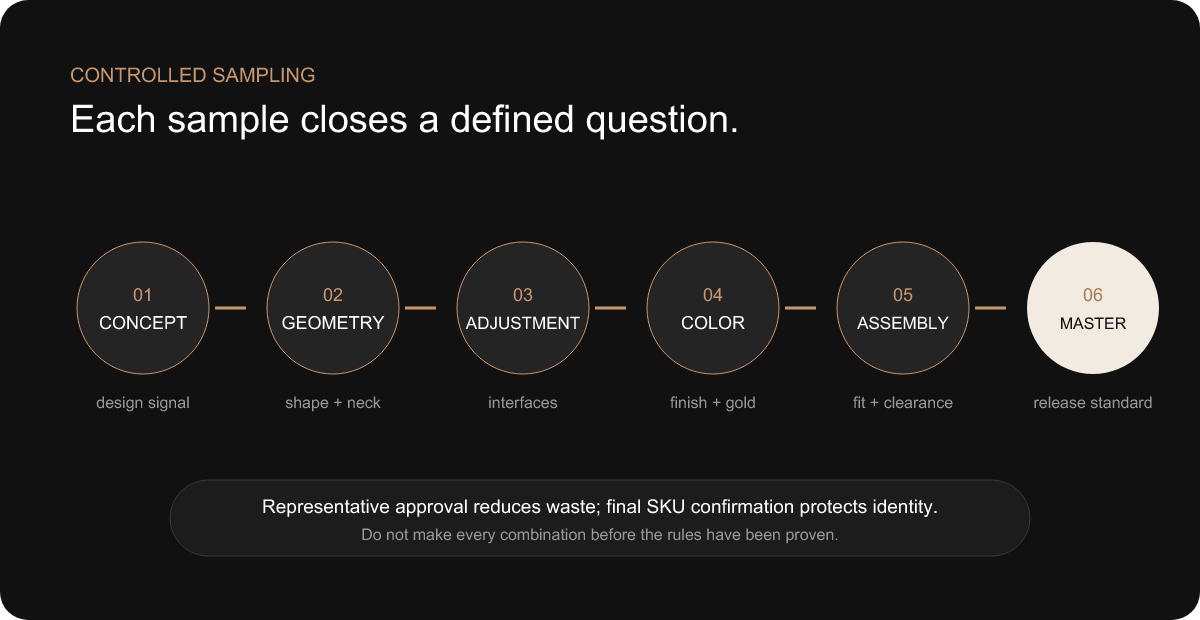
Die Architektur von Hals und Pumpe, die Designsprache der Verschlusskappe, die Gestaltung der Goldelemente und die Logik der Logopositionierung können anhand ausgewählter Vertreter festgelegt werden.
Der Name des Duftes, der Text auf der Rückseite, der Barcode, die Marktinhalte und die Kapazitätszuordnung fallen weiterhin in den Zuständigkeitsbereich der SKU-Ebene.
Ein neues Substrat, ein neues Verfahren, eine neue Geometrie oder eine neue Lieferantenbedingung erfordert einen Nachweis und kann nicht einfach auf der bisherigen Genehmigung basieren.
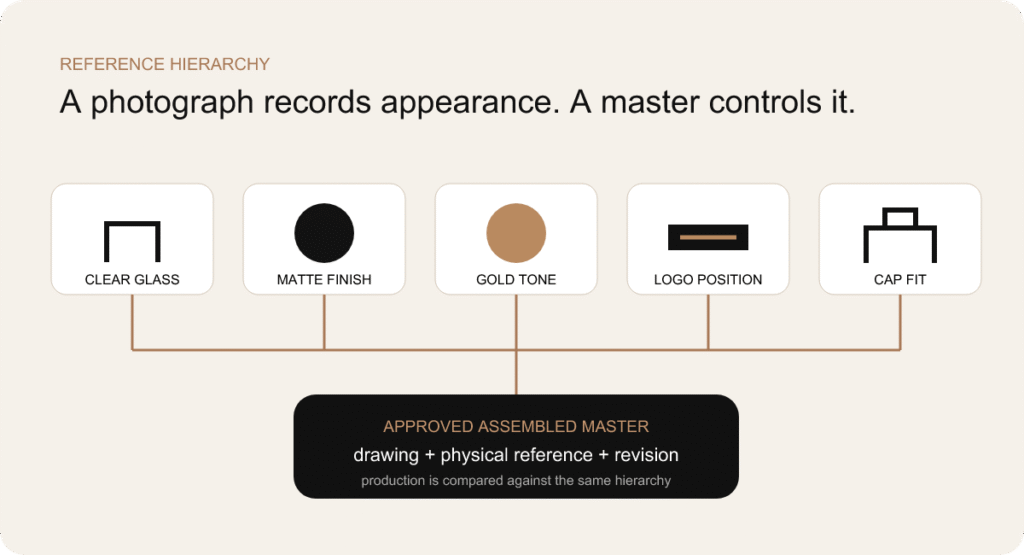
Referenzhierarchie. Physische Master enthalten Informationen zur Oberfläche und zur Montage, die auf Fotos nicht zuverlässig festgehalten werden können.
Einige Verpackungsmerkmale lassen sich anhand von Zeichnungen und digitalen Dateien gut wiedergeben. Fassungsvermögen, kritische Abmessungen, Vektorgrafiken und Artikelnummern gehören in die dokumentierten Spezifikationen. Andere Merkmale – wie matte Textur, metallischer Glanz, haptischer Sitz des Verschlusses und das optische Gesamtbild einer zusammengesetzten Verpackung – verlieren wichtige Informationen, wenn sie in ein Foto umgewandelt werden.
Das Muster-Referenzsystem verband beide Arten von Anforderungen miteinander. Eine freigegebene durchsichtige Flasche repräsentierte das akzeptable Aussehen und die Geometrie des Glases. Schwarz-weiße Oberflächenmuster dienten als Referenz für Farbe, Opazität, Glanz und Textur. Ein goldenes Muster legte die visuelle Vorgabe für alle Materialien fest. Ein Druckmuster legte Position, Maßstab und das Verhalten im Druckprozess fest. Ein zusammengebautes Muster zeigte den Sitz des Verschlusses, die Sichtbarkeit des Flaschenhalses und das freigegebene Gesamtbild.
Ein physisches Objekt ohne Revisionsangabe ist mehrdeutig. Das Muster musste daher gekennzeichnet und mit den maßgeblichen Zeichnungen und Vorlagen verknüpft werden. Ebenso konnte eine Zeichnung ohne das freigegebene Objekt nicht alle sensorischen Eigenschaften vermitteln. Zusammen bildeten sie den Freigabestandard: Was das Bauteil ist, wie es aussehen und sich anfühlen soll und welche Version maßgeblich ist.
Bei einer Kollektion mit zahlreichen Artikelnummern verhinderte die Hierarchie eine Vervielfachung der Muster. Ein Master mit schwarzer Oberfläche konnte für mehrere Designs als Vorlage dienen, sofern das Material und die Verarbeitungsbedingungen identisch waren. Ein montierter Verschluss-Master konnte den bevorzugten Spalt festlegen, während größenbezogene Baugruppen sicherstellten, dass die Produktfamilie diesen auch einhielt. Der Master diente als Kontrollknotenpunkt und war kein Ausstellungsstück.
Unterschiedliche Verpackungsprozesse unterliegen unterschiedlichen wirtschaftlichen Chargenlogiken. Glasproduktion, Beschichtung, Bedruckung, Pumpen, geformte Verschlüsse, galvanisierte Metallteile und Kartons können jeweils unterschiedliche Mindestmengen erfordern. Wenn jede Artikelnummer als eigenständig behandelt wird, kann aus einem überschaubaren Sortiment schnell ein Überbestand entstehen: Jeder Duft erfordert eine eigene Flaschencharge, eine eigene Verschlusscharge, eine eigene Dekorationskonfiguration und einen eigenen Kartonlauf.
Die Optimierung der Mindestbestellmenge begann mit der Suche nach versteckten Gemeinsamkeiten. Wenn mehrere SKUs dieselbe Flaschenform und denselben Flaschenhals hatten, konnte das unbedruckte Glas als Produktfamilie geplant werden. Eine gemeinsame Pumpe, ein gemeinsamer Betätiger und ein gemeinsamer Kragen reduzierten die Anzahl der Bestellungen für Einzelkomponenten. Eine gemeinsame Verschlussarchitektur konzentrierte das Werkzeug- und Veredelungsvolumen. Die Duftlinien konnten sich durch Grafiken und ausgewählte Oberflächenprogramme voneinander abheben, anstatt jedes Strukturteil mehrfach zu variieren.
Auch die Farbzusammenstellung spielte eine Rolle. Die Produktion aller mattschwarzen Flaschenvarianten in einer kontrollierten Abfolge kann effizienter sein, als Schwarz für jeden Duft als separaten Kleinauftrag zu behandeln. Die gleiche Logik gilt auch für Weiß. Durch Dekoration und Design wird die Charge zwar weiterhin in SKUs unterteilt, doch die vorgelagerte Veredelung wird kollektionsübergreifend geplant. Ob dies wirtschaftlich und technisch machbar ist, hängt vom tatsächlichen Prozessablauf ab und muss mit den Lieferanten abgeklärt werden.
Eine schrittweise Markteinführung war eine weitere Option, wenn die Nachfrage ungewiss war. Eine Marke könnte die gesamte Architektur festlegen, aber zunächst nur die Kernkapazität auf den Markt bringen und erst nach ersten Markterfahrungen Reiseverpackungen oder größere Formate hinzufügen. Dieser Ansatz ist nur dann sinnvoll, wenn die erste SKU bereits mit Blick auf zukünftige Schnittstellen konzipiert wurde. Eine erste Flasche, die die Marke an eine bestimmte Hals-, Verschluss- oder Kartonlogik bindet, kann spätere Erweiterungen verteuern.
Die günstigste Einzelkomponente war nicht automatisch die kostengünstigste Lösung. Eine preisgünstigere Pumpe mit einer anderen Einbauhöhe könnte einen neuen Manschettenring und einen neuen Deckel-Einsatz erfordern. Ein Deckel mit geringer Mindestbestellmenge von einem anderen Anbieter könnte einen zweiten Goldbeschichtungsprozess und einen neuen Prüfstandard mit sich bringen. Zu den Gesamtprojektkosten zählen Werkzeugkosten, Muster, Einrichtung, Qualitätskontrolle, Überbestände, Koordination, Frachtkosten und das Risiko von Verzögerungen.
Grundsätze des kommerziellen Designs
Gemeinsam genutzte Flaschenhälse, Pumpen und Verschlusshüllen stehen zwar weitgehend außerhalb des Fokus der Verbraucher, haben jedoch einen starken Einfluss auf den Einkauf und die Montage. Gemeinsame Teile können die Einheitlichkeit verbessern und die Bestellmengen bündeln, ohne dass die Kollektion dadurch einheitlich wirkt.
Sichtbare Unterscheidungsmerkmale können bei den Flaschenproportionen, den Oberflächen, dem Design, der Oberflächenbehandlung des Verschlusses und der Umverpackung bestehen bleiben. Die richtige Abgrenzung hängt von der Markenidee ab: Passen Sie das an, was der Verbraucher sehen oder fühlen kann, und standardisieren Sie die Schnittstellen, die im Hintergrund reibungslos funktionieren müssen.
Der Einsatz von Werkzeugen ist kein Zeichen von Seriosität. Es handelt sich um eine Investition, die einen sinnvollen und wiederholbaren Vorteil schaffen sollte. Eine maßgeschneiderte Flaschenform kann eine unverwechselbare Silhouette, Gewichtsverteilung oder eine eigene Designsprache gewährleisten. Ein maßgeschneiderter Verschluss kann ein einprägsames haptisches Objekt schaffen. Doch wenn für jedes Fassungsvermögen und jede Komponente Werkzeuge angefertigt werden, bevor sich die Architektur der Kollektion bewährt hat, können Kosten in Merkmale gebunden werden, die der Verbraucher kaum wahrnimmt.
Im Rahmen des Projekts wurden drei Ansätze verglichen. Eine Standardflaschenfamilie bot den schnellsten Weg zur Validierung von Formgebung, Design, Verschluss und Marktresonanz. Ein halbmaßgeschneiderter Ansatz kombinierte einen bestehenden Glaskörper mit einem unverwechselbaren Verschluss, einer Dekoration oder einer Verpackung. Ein vollständig maßgeschneiderter Ansatz sah eine neue Flaschengeometrie und möglicherweise neue Verschlusselemente vor. Jeder Ansatz wurde anhand von Designwert, technischem Risiko, Stückzahl, Zeitplan, zukünftigen SKU-Plänen und der Gesamtinvestition in die Verpackung bewertet.
Vor der Formgebung wurde geprüft, wo die Dekoration die Marke wirkungsvoll zur Geltung bringen könnte. Eine matte Beschichtung, ein dezent metallisch schimmerndes Logo und eine stimmige Gestaltung des Verschlusses können eine bereits gut proportionierte Flasche aufwerten. War hingegen die Silhouette selbst das wichtigste Erkennungsmerkmal der Marke, konnte die Dekoration eine maßgeschneiderte Form nicht ersetzen. Die Frage lautete nicht: “Lässt sich das individuell anpassen?”, sondern: “Wird diese Individualisierung die Wiedererkennbarkeit bei den Verbrauchern so weit verbessern, dass sich der Aufwand für die Schnittstellen und die Produktionsanforderungen rechtfertigt?”
Auch Entscheidungen bezüglich der Werkzeuge wurden zeitlich abgestimmt. Eine maßgeschneiderte Außenkappe sollte nicht endgültig festgelegt werden, bevor die Pumpenplattform und die Einbauhöhe bekannt sind. Ein neuer Kartoneinsatz sollte nicht anhand einer idealisierten Darstellung gefertigt werden. Flaschenformen aller Fassungsvermögen sollten einer gemeinsamen Überprüfung unterzogen werden, damit bei der zweiten Form nicht eine Proportionsregel zutage tritt, die bei der ersten Form übersehen wurde.
Komponente | Transparenz für Verbraucher | Technisches Risiko | Anpassungswert | Empfehlung |
Flaschensilhouette | Sehr hoch | Hervorragend: Form, Glasverteilung, Verhältnis von Gewicht und Flaschenhals | Hoch, wenn die Form das zentrale Markensignal ist | Ein benutzerdefiniertes Werkzeug erst, nachdem die Familiengeometrie und der Volumenfall festgelegt wurden. |
Halsausführung | Niedrig nach der Montage | Sehr hoch: Kompatibilität von Pumpe und Befüllung | In der Regel niedrig | Standardisieren Sie, es sei denn, eine dokumentierte Abfüll- oder Konstruktionsanforderung rechtfertigt eine Änderung. |
Pumpenplattform | Medium während des Gebrauchs | Sehr hoch: Dichtung, Dosierung, Höhe und Montage | Mäßige bis gute Erfahrung im Bereich Sprühen | Wählen Sie eine bewährte Produktfamilie aus; passen Sie die Darstellung der sichtbaren Antriebe sorgfältig an. |
Keine Außenansicht | Sehr hoch | Mittel bis hoch: Halt, Gewicht, Spiel, Verarbeitung | Hohes haptisches und visuelles Potenzial | Investieren Sie dort, wo die Kappe ein Markenzeichen ist; achten Sie auf eine kontrollierte interne Schnittstelle. |
Kragen | Niedrig bis mittel | Hoch oben im Höhenstapel | In der Regel mäßig | Einheitliches Erscheinungsbild und einheitliche Verarbeitung; verzichte auf dekorative Abweichungen, die neue Höhen schaffen. |
Dekoration | Hoch | Medium: Haftfestigkeit, Passgenauigkeit, Deckkraft und Wiederholbarkeit | Hoch bei relativ geringer struktureller Störung | Nach Abschluss der physikalischen Prozessversuche als primäres Unterscheidungsmerkmal für die SKU verwenden. |
Einzelhandel Kasten | Hoher Kaufpreis | Medium: Passform, Schutz, Druckdesign | Hervorragend für Erzählungen und Unboxing-Videos | Passen Sie das Design an das endgültige Paket an und nutzen Sie die strukturelle Logik für alle Größen wieder. |
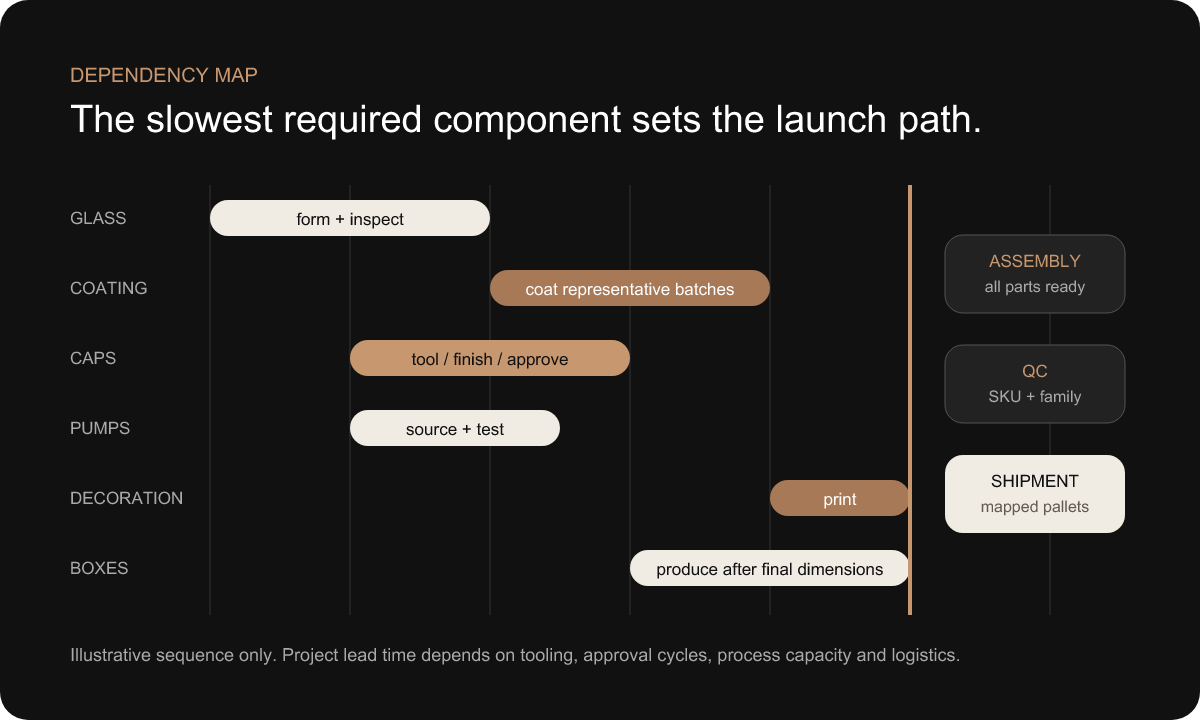
Die Fertigstellung einer Parfümverpackung hängt von Prozessen mit unterschiedlichen Zeitplänen ab. Für das Glas sind möglicherweise die Vorbereitung der Gussformen und ein Produktionszeitfenster erforderlich. Die Beschichtung erfolgt nach der Freigabe des Glases. Die Dekoration folgt auf die korrekte Beschichtung. Pumpen und Verschlüsse können parallel bearbeitet werden, sobald die Schnittstellen und Oberflächen freigegeben sind. Die Verkaufsverpackung hängt von stabilen Fertigmaßen und dem endgültigen Druckbild ab. Montage, Qualitätskontrolle und Versand warten auf alle erforderlichen Arbeitsschritte.
Der Projektzeitplan unterschied daher zwischen Arbeiten, die frühzeitig beginnen konnten, und solchen, die bei vorzeitiger Freigabe Nacharbeiten erfordern würden. Die Beschaffung der Pumpen konnte beginnen, sobald der Flaschenhals und die Dosieranweisung feststanden. Die Entwicklung der Verschlusskonstruktion konnte unter Berücksichtigung der festgelegten Pumpenabmessungen voranschreiten. Für die Farbtests konnte repräsentatives Glas verwendet werden. Das Grafikdesign für die Kartonverpackung konnte parallel entwickelt werden, während die Konstruktion der Formwerkzeuge und die Festlegung der endgültigen Einlegeblattabmessungen erst nach Fertigstellung der Flasche und des Verschlusses erfolgen konnten.
Der kritische Pfad war die längste Kette von voneinander abhängigen Aufgaben, die für den Versand erforderlich waren, und nicht einfach die Komponente mit der längsten angegebenen Vorlaufzeit. Die Herstellung eines Verschlusses konnte zwar länger dauern als die Erstellung der Druckvorlage, doch eine verzögerte Freigabe der Druckvorlage konnte dennoch die Bedruckung und die Kartonage verzögern. Eine Flaschenform konnte bereits fertig sein, während eine verspätete Pumpenänderung erneut Entscheidungen bezüglich Kragen und Verschluss erforderlich machte. Der Zeitplan benötigte klare Verantwortliche und Genehmigungstermine, nicht nur ein optimistisches Lieferversprechen.
Durch die Abfolge der Arbeitsschritte wurde zudem die metallische und matte Konsistenz gewährleistet. Bauteile mit entsprechenden Goldoberflächen wurden vor Beginn der separaten Massenfertigung beprobt und verglichen. Die Chargen für die schwarze und weiße Beschichtung wurden unter Berücksichtigung der Verfügbarkeit der Referenzmuster geplant. In Besprechungen vor Produktionsbeginn wurde festgelegt, welche Designüberarbeitung, welches Muster und welche Bauteilcharge jeweils für den jeweiligen Produktionsstrang maßgeblich waren. Wenn die Abhängigkeiten klar waren, sparte die parallele Produktion Zeit, ohne dass Unsicherheiten zu Lagerbeständen führten.
Es wird hier keine allgemeingültige Projektdauer angegeben. Der Zeitrahmen hängt von verschiedenen Faktoren ab, darunter Standard- oder Sonderanfertigungen, die Komplexität der Werkzeuge, die Anzahl der Kapazitäten, das Feedback zu Mustern, die Veredelungsverfahren, die Produktionskapazität und die Logistik. Der Käufer sollte einen auf Abhängigkeiten basierenden Zeitplan anfordern, aus dem hervorgeht, wann seine Entscheidungen erforderlich sind und welcher noch offene Punkt den Markteintritt bestimmt.
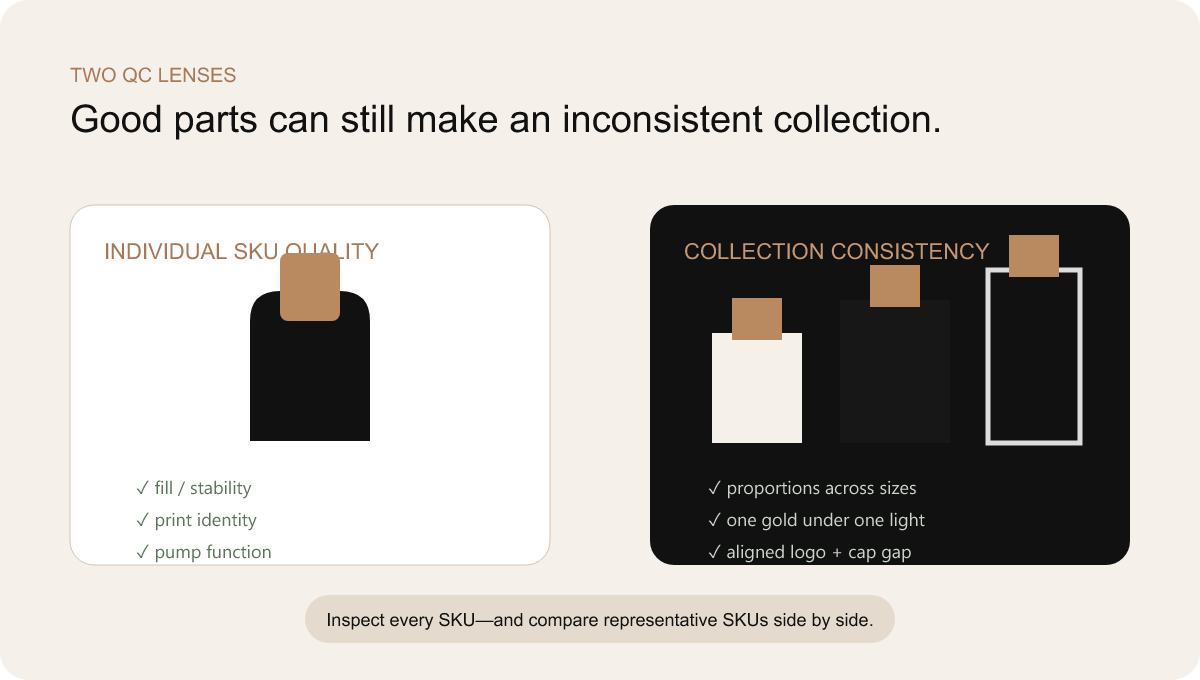
Bei einer herkömmlichen Prüfung wird geprüft, ob ein einzelnes Produkt die Spezifikationen erfüllt. Bei einer Kollektion mit mehreren Artikelnummern (SKUs) kommt eine zweite Frage hinzu: Sind die für sich genommen akzeptablen Produkte im Vergleich untereinander konsistent? Dieser Unterschied zwischen der Qualität einzelner Produkte und der Konsistenz auf Kollektionsebene stand im Mittelpunkt des Kontrollplans.
Jede SKU musste weiterhin einzeln geprüft werden: richtige Flasche und Füllmenge, Ausprägung, Identifizierung der Druckgrafik, Passgenauigkeit von Pumpe und Verschluss, Position der Dekoration, Verpackungskonfiguration und erforderliche Funktionseigenschaften. Eine “goldene SKU” konnte nicht für alles stehen. Die weiße 30-ml-Flasche könnte die Prüfung bestehen, während eine schwarze 100-ml-Flasche möglicherweise das falsche Rückseitendekor aufwies oder einen unzulässigen Spalt am Verschluss hatte.
Im Rahmen eines horizontalen Vergleichs wurden anschließend die Zusammenhänge untersucht. Schwarze Flaschen mit unterschiedlichen Fassungsvermögen wurden nebeneinander gestellt, um Glanz und Tiefe zu vergleichen. Weiße Flaschen wurden auf ihre Opazität hin überprüft. Verschlüsse und metallische Verzierungen wurden unter denselben Lichtverhältnissen beurteilt. Die Position des Logos wurde über die gesamte Regalbasis hinweg betrachtet. Die Abstände der montierten Verschlüsse und die Verhältnisse im Schulterbereich wurden zwischen den verschiedenen Größen verglichen. Bei diesen Überprüfungen wurden Abweichungen festgestellt, die bei einer Prüfung einzelner Komponenten übersehen worden wären.
Die Prüfunterlagen folgten derselben Hierarchie, die bei der Probenahme festgelegt worden war: kontrollierte Zeichnungen und Unterlagen für messbare oder identifizierbare Merkmale; physische Referenzmuster für sensorische und relationale Merkmale. Fotos dienten als Ergänzung zu den Aufzeichnungen, ersetzten jedoch nicht die freigegebenen Objekte. Das Qualitätsteam benötigte zudem Zugriff auf die SKU-Matrix, damit die korrekte Produktidentität als Qualitätsmerkmal berücksichtigt werden konnte.
DAXINs Öffentlichkeit Qualitätsmanagement Die Leistungsfähigkeit liefert den unternehmensbezogenen Kontext. Projektspezifische Prüfphasen, Ausrüstung, Abnahmekriterien und Ergebnisse müssen anhand von Aufzeichnungen bestätigt werden, bevor sie in einem veröffentlichten Fall geltend gemacht werden. In diesem Entwurf wird bewusst auf eine Bestehensquote, einen Prüfnormwert oder eine Ausschussstatistik verzichtet.
Zahlreiche Artikelnummern (SKUs) bergen nach Abschluss der Fertigung eine letzte Reihe von Risiken. Flaschen mit ähnlicher Form können vor der Dekoration verwechselt werden. Fertige Produkte können in die falschen Kartons gelangen. Separate Pumpen, Verschlüsse oder Manschetten können in Mengen verpackt werden, die nicht mit den Flaschen übereinstimmen. Gemischte Paletten können ohne Begleitzettel ankommen. Eine Ersatzmenge kann in die Hauptmenge einfließen und dadurch unsichtbar werden.
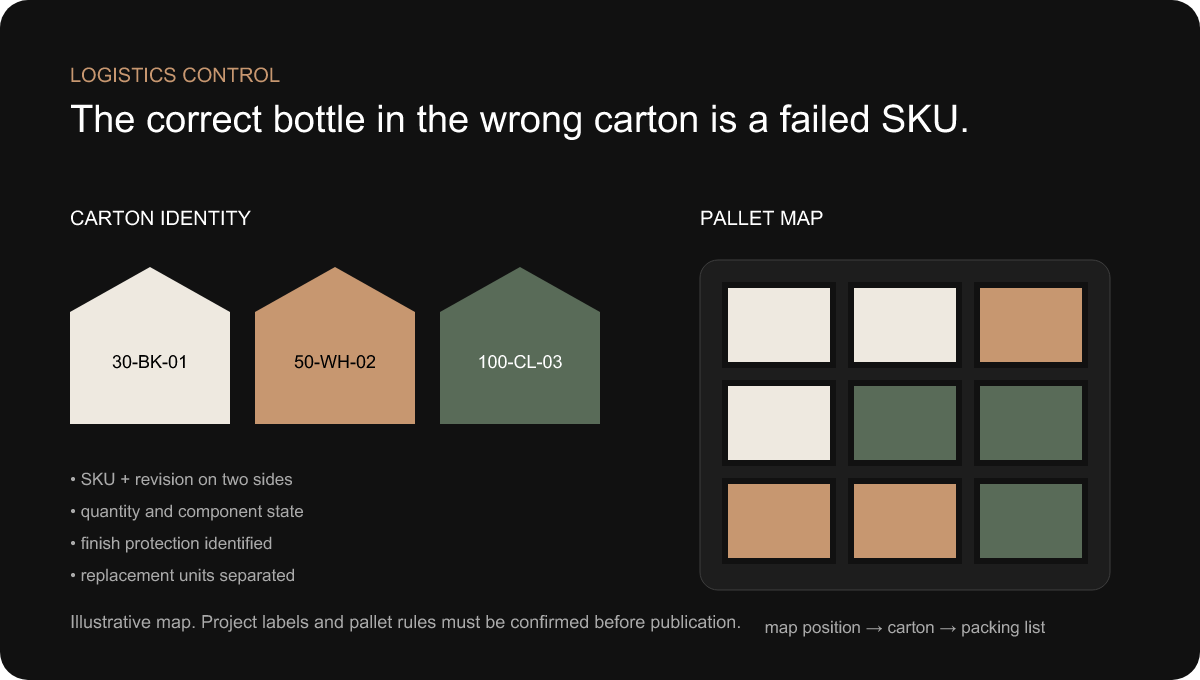
Die Kartonkennzeichnung enthielt daher den kontrollierten SKU-Code, die Beschreibung, die Menge, den Zustand der Komponenten und gegebenenfalls die Revisionsnummer. Die Etiketten waren auf mehreren Seiten lesbar, sodass die Lagermitarbeiter nicht jeden Karton drehen mussten. Wenn mehrere Ausführungen aufgrund der Schutzverpackung ähnlich aussahen, halfen Farb- oder Codehinweise dabei, Auswahlfehler zu vermeiden, ohne das eigentliche Etikett ersetzen zu müssen.
Palettenpläne ordneten die Positionen der Kartons dem Lieferschein zu. Dies war besonders nützlich, wenn der Kunde oder der Abfüller eine geplante Entladereihenfolge benötigte, wenn sich verschiedene Märkte oder Duftnoten einen Container teilten oder wenn Ersatzartikel getrennt gelagert wurden. Gemischte Paletten wurden als bewusste Zusammenstellung und nicht als Improvisation beim Verladen betrachtet.
Der Schutz wurde speziell auf die fertige, verzierte Oberfläche abgestimmt. Trennwände, Hüllen, Schalen und Kartons mussten den Kontakt von Glas zu Glas, Abrieb an den Verschlüssen und Druck auf empfindliche Verzierungen verhindern. Eine Verpackung, die so sicher ist wie klares Glas, kann nach einer matten Beschichtung oder einem Metallic-Druck Kratzer davontragen. Auch die Verkaufsverpackungen mussten beim Export vor Quetschungen und Reibung geschützt werden.
Eine hervorragende Flasche, die in einem Karton mit falscher Artikelnummer geliefert wird, ist immer noch ein gescheitertes Projekt. Die Logistiksteuerung verwendete daher dieselbe Matrix wie die Grafik- und Produktionsabteilung und schloss so die Kette von der digitalen Identität bis zum physischen Versand. DAXINs Unterstützung bei Lieferung und Lagerhaltung ist die natürliche interne Informationsquelle für Einkäufer, die diese Phase bewerten.
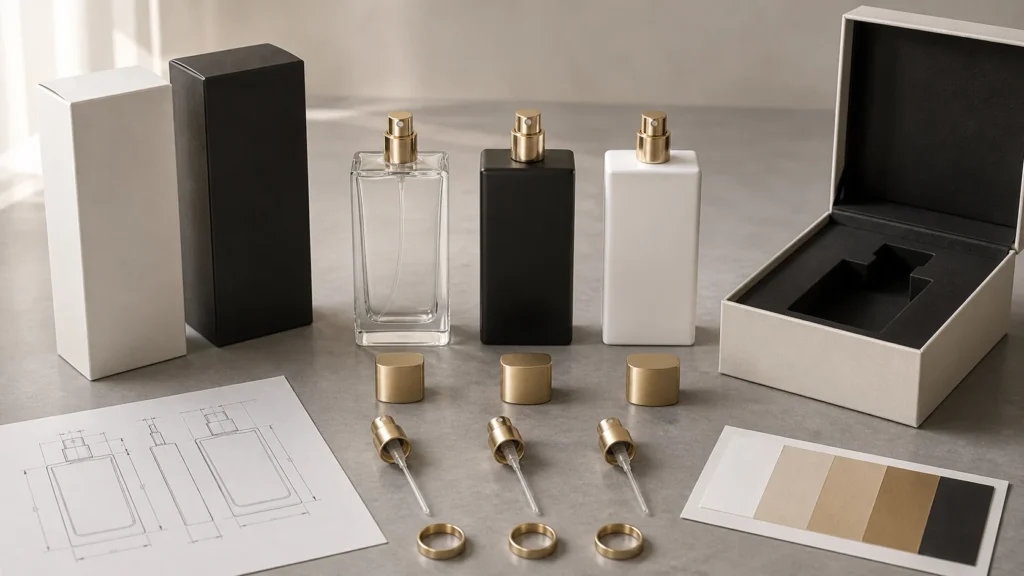
Konzeptionelle Visualisierung – kein Projektfoto. Das endgültige System fasst die Flaschenfamilie, Verschlusskomponenten, Ausführungsvarianten, Zeichnungen und Umverpackungen in einer einzigen Genehmigungsstruktur zusammen.
Die endgültige Lösung zeichnete sich nicht durch eine einzelne dramatische Komponente aus. Ihr Wert ergab sich aus abgestimmten Zusammenhängen: einer einheitlichen Flaschenfamilie über verschiedene Fassungsvermögen hinweg; einer standardisierten Hals- und Pumpenplattform, soweit kompatibel; einem aufeinander abgestimmten Kragen- und Verschlussdesign; physikalischen Standards für Schwarz, Weiß und Gold; einer an eine SKU-Matrix gekoppelten Gestaltung; einer stufenweisen Musterverteilung; Master-Referenzen; synchronisierten Produktionsabläufen; Qualitätskontrollen auf Kollektionsebene; sowie einer zugeordneten Exportverpackung.
Diese Architektur ließ sichtbare Variationen zu. Die Düfte konnten unterschiedliche Namen, Aufdrucke und ausgewählte Oberflächenveredelungen aufweisen. Die Füllmengen konnten entsprechend ihrer jeweiligen Funktion angepasst werden. Die Außenverpackungen konnten unterschiedliche Verkaufskonzepte unterstützen. Dennoch blieben die verborgene mechanische Plattform und die einheitlichen Gestaltungsrichtlinien stabil genug, um den Zusammenhalt der Produktfamilie zu gewährleisten.
Das integrierte System machte auch die Iteration sinnvoller. Wenn ein Goldvergleich fehlschlug, wusste das Team, auf welche Referenz sich die Entscheidung stützte. Wenn eine Kappe zu hoch saß, identifizierte die Toleranzkette die betroffenen Maße und Komponenten. Wenn sich die Druckvorlage änderte, zeigte die SKU-Matrix alle betroffenen Endprodukte an. Probleme wurden zu nachvollziehbaren Entscheidungen statt zu allgemeinen Aufforderungen wie “das muss passen”.”
Die nachstehende schematische Darstellung veranschaulicht diese Freigabelogik. Es handelt sich dabei nicht um dokumentarische Belege aus dem anonymisierten Projekt. Vor der Veröffentlichung sollte DAXIN die schematischen Darstellungen durch verifizierte Projektfotos ersetzen oder ergänzen: Flaschenfamilie, Muster der Oberflächenausführung, montierter Verschluss, Qualitätsvergleich und Exportverpackung, wobei für alle diese Bilder die Freigabe hinsichtlich der Vertraulichkeit der Kundendaten vorliegen muss.
Die Logik für Hals, Pumpe, Kragenhülle und Kappe reduziert den Aufwand für wiederholte Kompatibilitätsprüfungen.
Fassungsvermögen, Verarbeitung, Design und die Geschichte auf der Verpackung sind entscheidende Unterscheidungsmerkmale für die Verbraucher.
Masterdaten, Überarbeitungen und die SKU-Matrix unterstützen Nachbestellungen und zukünftige Ergänzungen.
Es wird kein numerischer Return on Investment angegeben, da die hierfür erforderlichen Projektunterlagen nicht vorgelegt wurden. Der qualitative geschäftliche Nutzen lässt sich jedoch anhand der Architektur selbst beschreiben.
Die Komplexität der Produktentwicklung wurde deutlicher sichtbar. Der Kunde konnte nun zwischen einer Markenentscheidung und einer Entscheidung zur Benutzeroberfläche unterscheiden und erkennen, welche Freigabe sich auf mehrere SKUs auswirkte. Der Einkauf erhielt eine übersichtlichere Komponentenübersicht, anstatt jeden Duft als separate Stückliste zu behandeln. Gemeinsame Pumpen, Verschlusskonzepte und Oberflächenreferenzen reduzierten die Anzahl der einzelnen Standards, die gepflegt werden mussten.
Das Kompatibilitätsrisiko wurde bereits zuvor behandelt. Hals, Pumpe, Manschette und Kappe wurden als zusammengebaute Kette geprüft und nicht erst bei der Endmontage entdeckt. Bei der Farbauswahl wurde von digitalen Diskussionen auf physische Referenzen umgestellt. Die Gestaltung der Druckvorlagen wurde mit der Produktion und der Verpackung abgestimmt. Der Zeitplan zeigte Abhängigkeiten auf, sodass die Arbeiten parallel voranschreiten konnten, während Elemente, die eine stabile vorgelagerte Entscheidung erforderten, geschützt blieben.
Das Erscheinungsbild im Regal profitierte davon, dass die Kollektion als Ganzes betrachtet wurde. Proportionen, Gold, Matt-Optik, Logo-Position und Abstände zwischen den Verschlusskappen wurden nebeneinander bewertet. Die einheitliche Premium-Qualität wurde zu einem verbindlichen Lieferumfang mit Referenzwerten und war nicht mehr nur eine subjektive Hoffnung, dass separat gekaufte Teile zueinander passen würden.
Zukünftige Erweiterungen ließen sich leichter bewerten. Ein neuer Duft konnte in das Design- und Veredelungssystem integriert werden. Eine neue Kapazität konnte die Hals- und Verschlussplattform übernehmen und gleichzeitig einer gezielten Proportionsanalyse unterzogen werden. Nachbestellungen konnten sich auf kontrollierte Vorlagen und Überarbeitungen stützen. Die Architektur machte die Entwicklungsarbeit nicht überflüssig, sondern verhinderte, dass jede Erweiterung wieder bei Null beginnen musste.
Auch die Koordination der Lieferanten wurde vereinfacht. Anstatt jeden Lieferanten zu bitten, ein einzelnes Bauteil zu optimieren, wurde das endgültige Endprodukt in einer Projektstruktur definiert. Das ist der Unterschied zwischen dem Einkauf von Komponenten und der Entwicklung einer Verpackungslösung für Parfüm. Der Mehrwert liegt nicht darin, dass alle Prozesse in einem einzigen Gebäude stattfinden, sondern darin, dass jemand die Verantwortung für die Schnittstellen zwischen den Prozessen übernimmt.
Aus dem Projektrahmen lassen sich Erkenntnisse ableiten, die über einen einzelnen Flaschentyp hinausgehen. Sie sind nützlich, wenn es darum geht, ein Entwicklung individueller Parfümflakons Partner, beim Vergleich von Lieferantenangeboten oder bei der Planung des nächsten Duftes noch bevor die ersten Produkte auf den Markt kommen.
Erfassen Sie alle Details wie Flasche, Flaschenhals, Pumpe, Flaschenkragen, Verschluss, Dekoration, Design und Verpackung, bevor Sie das erste sichtbare Produkt freigeben. Gerade in diesen Zusammenhängen treten in der Regel spätere Kosten und Fehler auf.
Ein einheitlicher Flaschenhals und eine einheitliche Pumpe können den Einkauf, die Montage und die Konsistenz verbessern, ohne den Markenwert der Oberflächen, der grafischen Gestaltung oder der Umverpackung zu beeinträchtigen.
Eine unverwechselbare Silhouette, die Haptik der Kappe und eine zurückhaltende Verzierung sorgen oft für einen höheren Wiedererkennungswert als eine einzigartige technische Schnittstelle, die unter der Kappe verborgen ist.
Glanz, Textur, metallische Reflektivität und Passform der Kappe lassen sich anhand von nicht kalibrierten Bildschirmen und Handyfotos nicht zuverlässig beurteilen.
Ein digitales Gold entspricht nicht einem physischen Gold. Legen Sie einen Referenzwert fest, vergleichen Sie die realen Teile unter kontrollierten Lichtbedingungen und entscheiden Sie, ob die Unterschiede akzeptabel oder beabsichtigt sind.
Die Flasche, die Pumpe, der Flansch und der Verschluss können jeweils die Prüfung bestehen, während die Baugruppe als Ganzes die Prüfung nicht besteht. Überprüfen Sie die Kette unter repräsentativen Bedingungen.
Dateibenennung, Versionskontrolle, Kartonetiketten und Palettenpläne sind keine administrativen Nebensächlichkeiten. Sie entscheiden darüber, ob das richtige physische Produkt den richtigen Markt erreicht.
Eine Komponente, die ein zusätzliches Werkzeug, eine weitere Oberflächenbehandlung, einen zusätzlichen Musterzyklus oder eine zusätzliche Schnittstelle erfordert, kann die Gesamtkosten erhöhen, selbst wenn ihr angebotener Stückpreis niedriger ist.
Die erste Flasche definiert eine Plattform. Stellen Sie sicher, dass ihr Flaschenhals, die Verschlusslogik, die Proportionsregeln und das Genehmigungssystem später auch voraussichtliche Füllmengen oder Düfte zulassen.
Die tiefgründigste Erkenntnis ist zugleich die einfachste: Premium bedeutet nicht, die Variationsbreite zu maximieren. Eine Kollektion wirkt hochwertig, wenn jede sichtbare Entscheidung bewusst getroffen wirkt und jede verborgene Schnittstelle konsistent funktioniert. Die Reduzierung unnötiger Variationen schafft Raum, um die wesentlichen Details besser umzusetzen.
Manchmal. Die Flaschenfamilie muss über kompatible Flaschenhalsausführungen verfügen, und die Passung zwischen Pumpe, Manschette und Verschluss muss bei jedem Füllvolumen überprüft werden. Ein einheitlicher Außenverschluss kann die Markenkonsistenz gewährleisten, doch der Inneneinsatz, die Haltevorrichtung oder die Manschette müssen möglicherweise angepasst werden, wenn sich die Flaschenschultern oder die Einbauhöhen unterscheiden. “Gleiche Verschlusskappe” sollte daher eine kontrollierte Verschlussplattform bedeuten und nicht eine auf dem äußeren Erscheinungsbild basierende Annahme. Überprüfen Sie bei jeder fertigen Flasche den Spielraum der Verschlusskappe, die Abziehkraft, die Ausrichtung und den sichtbaren Spalt zwischen Verschlusskappe und Flasche.
Häufig können sie zur selben Pumpenfamilie gehören, wenn der Flaschenhalsanschluss, die Anforderungen an die Duftstoffabgabe und der Abfüllprozess kompatibel sind. Die Länge des Tauchrohrs wird normalerweise für jede Flasche individuell festgelegt, damit das Rohr die richtige Position erreicht, ohne sich übermäßig zu kräuseln oder die Produktentnahme zu beeinträchtigen. Die Einbauhöhe der Pumpe, die Kompatibilität der Dichtungen, der Freiraum für den Betätiger sowie die Einstellungen für die Crimp- oder Schraubverbindung müssen dennoch auf Flaschenebene überprüft werden. Die Gemeinsamkeiten vereinfachen die Beschaffung und die Fehlerbehebung, machen jedoch die Spezifizierung jeder fertigen Baugruppe nicht überflüssig.
Beginnen Sie mit einer digitalen Vorlage, erstellen Sie anschließend physische Muster auf den tatsächlichen Substraten und wählen Sie ein genehmigtes visuelles Referenzmuster aus. Kunststoffbeschichtungen, gebürstetes Aluminium, beschichtetes Zamak und Heißprägefolie reflektieren das Licht unterschiedlich, sodass eine exakte optische Übereinstimmung möglicherweise nicht erreichbar ist. Das praktische Ziel ist ein abgestimmtes Erscheinungsbild unter definierten Beleuchtungs- und Betrachtungsbedingungen. Ein Bauteil kann als Anker für die gewünschte Goldoptik dienen; die Lieferanten passen dann Glanz, Farbton und Verarbeitungsprozess entsprechend an. Die Produktion wird mit der physischen Referenz verglichen und nicht allein anhand von Fotos oder Farbcodes beurteilt.
Es gibt keine allgemeingültige Zahl. Der richtige Probenplan hängt davon ab, welche Bedingungen einzigartig sind. Anhand repräsentativer Proben lassen sich die Flaschengeometrie, die Schwarz-Weiß-Beschichtung, die Metallic-Veredelung, der Sitz von Pumpe und Verschluss sowie die Position der Druckmotive ermitteln, bevor die Marke jede einzelne Kombination produziert. Eine abschließende Bestätigung ist dennoch erforderlich, um die Identität jeder SKU sowie alle Füllmengen, Oberflächen, Substrate oder Verfahren zu überprüfen, die nicht durch den repräsentativen Satz abgedeckt sind. Ein sinnvoller Plan listet die Fragen auf, die jede Probe beantworten muss; er zielt nicht auf eine willkürliche Anzahl von Proben ab.
Nein. Eine gemeinsam genutzte Standardflasche oder eine bestehende Flaschenfamilie mit festgelegter Beschichtung, Dekoration, Verschlussgestaltung und Außenverpackung kann eine starke Differenzierung bewirken und gleichzeitig Risiken in Bezug auf Werkzeugkosten, Mindestbestellmengen und Kompatibilität verringern. Eine maßgeschneiderte Flasche ist dann gerechtfertigt, wenn die Silhouette oder die Glasstruktur eine aussagekräftige Markenwiedererkennung schafft und das erwartete Volumen die Investition rechtfertigt. Marken sollten Standard-, halbmaßgeschneiderte und vollständig maßgeschneiderte Lösungen auf Systemebene vergleichen, einschließlich Muster, Verschlüsse, Überbestände und zukünftiger Kapazitäten – und nicht nur die Stückpreise der Flaschen.
Reduzieren Sie unnötige strukturelle Abweichungen. Nutzen Sie Pumpen, Manschetten und Verschlüsse gemeinsam, wo dies praktikabel ist; verwenden Sie eine einzige Flaschenfamilie; unterscheiden Sie die Duftvarianten durch Grafikdesign und kontrollierte Dekoration; planen Sie gemeinsame Beschichtungschargen in Schwarz oder Weiß; und ziehen Sie eine bereits vorhandene Flasche in Betracht, bevor Sie mehrere Werkzeuge anfertigen lassen. Eine schrittweise Markteinführung ermöglicht es, das Hauptvolumen zu validieren, bevor Reise- oder größere Formate hinzugefügt werden, vorausgesetzt, die erste SKU ist als zukünftige Plattform konzipiert. Die Mindestmengen variieren je nach Komponente und Verfahren, daher sollte DAXIN die tatsächliche SKU-Matrix und die erwarteten Mengen prüfen, bevor eine Vorgehensweise empfohlen wird.
Der sichtbare Spalt ist das Ergebnis der Montage. Die Höhe und Konzentrizität des Flaschenhalses, die Einbauhöhe der Pumpe, die Höhe des Kragens, der Verschlusshohlraum, der Halteeinsatz und sogar die Endbeschichtung können ihn beeinflussen. Jede Komponente kann zwar innerhalb ihrer eigenen Toleranz liegen, doch die Kombination dieser hohen oder niedrigen Werte kann zu einem unzulässigen Spalt, einem wackelnden Verschluss, einem freiliegenden Kragen oder einem Kontakt mit dem Betätigungselement führen. Die Lösung besteht in einer Überprüfung der Montagetoleranzen anhand physischer Muster und eines definierten visuellen Referenzmodells – und nicht einfach in einer strengeren Prüfung eines einzelnen Teils.
Ein Musterexemplar ist ein freigegebenes physisches Referenzstück, das mit den maßgeblichen Zeichnungen, Vorlagen und Überarbeitungen verknüpft ist. Es kann das Erscheinungsbild von Klarglas, eine mattschwarze oder weiße Oberfläche, einen Goldton, die Position des Logos, den Sitz der Kappe oder die vollständig zusammengebaute Verpackung darstellen. Physische Musterexemplare sind besonders wertvoll für Eigenschaften, die Fotos nicht zuverlässig wiedergeben können, darunter Glanz, Textur, Reflektivität und haptische Passform. Sie müssen beschriftet, geschützt und ordnungsgemäß gelagert werden und bei einer freigegebenen Änderung gezielt ausgetauscht werden.
Verwenden Sie eine SKU-Matrix, die jede Produktnummer mit Kapazität, Oberflächenausführung, Vorder- und Rückseitendatei, Marktinhalten, Dekorationsverfahren, Revisionsstand und Genehmigungsstatus verknüpft. Vermeiden Sie es, Produktionsvorlagen aus E-Mail-Anhängen oder anhand mehrdeutiger “finaler” Dateinamen auszuwählen. Wenden Sie eine einheitliche Namenskonvention an und erstellen Sie eine visuelle Bestätigung vor Produktionsbeginn, die die Flasche, die Platzierung der Druckvorlage und den aktuellen Revisionsstand gemeinsam zeigt. Die Genehmigung der regulatorischen Inhalte und die Machbarkeit des Dekorationsverfahrens sind separate Genehmigungsschritte; beide müssen vor der Freigabe abgeschlossen sein.
Der Zeitplan hängt davon ab, ob es sich um Serien- oder Sonderanfertigungen handelt, vom Umfang des Werkzeugbaus, der Verfügbarkeit von Verschlüssen und Pumpen, der Komplexität der Oberflächenveredelung und der Dekoration, den Musterrunden, der Geschwindigkeit der Kundenfreigabe, der Produktionskapazität und der Logistik. Ein aussagekräftiger Zeitplan zeigt die Abhängigkeiten auf: Was kann parallel ablaufen, was muss auf die Freigabe der Geometrie oder Farbe warten, wann ist das Design endgültig festgelegt und welcher Punkt bestimmt den kritischen Pfad? DAXIN sollte einen projektspezifischen Zeitplan erst nach Prüfung des Briefings vorlegen. In dieser Fallstudie wird keine allgemeingültige Vorlaufzeit angegeben.
Senden Sie Referenzbilder oder Zeichnungen, geplante Kapazitäten, die voraussichtliche Anzahl der Artikelnummern, Angaben zu Flasche oder Flaschenhals (sofern verfügbar), das Verschlusskonzept, Anforderungen an die Sprühfunktion, Farb- und Oberflächenreferenzen, Vorlagen für die Dekoration, voraussichtliche Bestellmengen, den Zielmarkt, die Abfüllmethode und den Zeitrahmen für die Markteinführung. Die Spezifikation muss noch nicht vollständig sein. Eine frühzeitige Überprüfung kann aufzeigen, was standardisiert werden sollte, welche Angaben noch fehlen und welche Entscheidungen vor dem Werkzeugbau getroffen werden müssen. Ziel ist es, Abhängigkeiten aufzudecken, solange das Projekt noch verschiedene Optionen bietet.
Ganz gleich, ob Sie eine bereits vorhandene Flasche oder eine vollständig maßgeschneiderte Verpackungslösung benötigen – unser erfahrenes Team steht Ihnen bei Ihrem Projekt gerne zur Seite, vom Flaschendesign über die Dekoration bis hin zu Verschlüssen, Verpackung und Lieferung.
 English
 Spanish
 French
 German
 Arabic
 Italian
 Dutch
 Portuguese
 Russian
 Korean
 Japanese