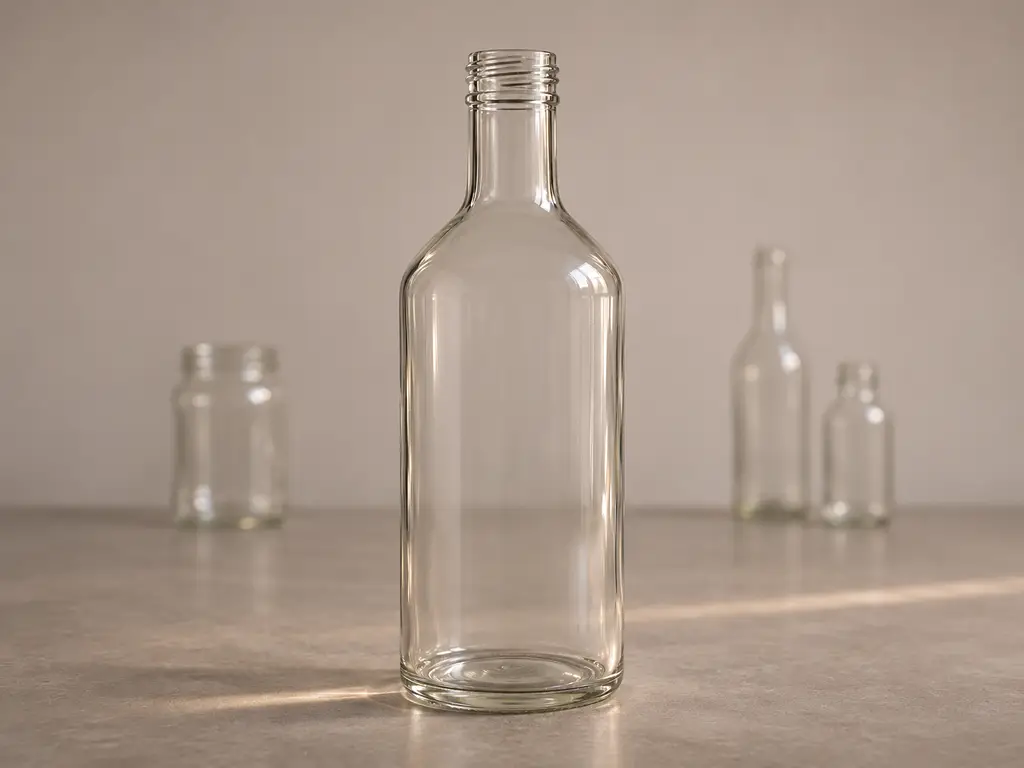
Una botella de cristal no oculta nada. Cada línea, protuberancia y banda plana que presenta ha sido creada por un molde. Cada una de ellas determina cómo se comportará el cierre que se acople a ella: si la tapa se enrosca correctamente o si la bomba encaja de verdad. La mayoría de los compradores solo se familiarizan con este vocabulario cuando algo sale mal, y para entonces el error ya tiene un coste. La bomba nunca encaja bien. La tapa se hunde tanto que se traga el borde del frasco. La tapa se enreda con la mecha del interior. Estas piezas son las condiciones de un contrato entre la botella y todo lo que se acopla a ella. Como cualquier contrato, cuesta poco leerlas por adelantado y mucho renegociarlas más tarde.
Partes de una botella de cristal: guía completa de arriba abajo
Empieza por arriba. El boca es la propia abertura, y su anillo plano superior es el superficie de sellado: la banda anular sobre la que se asienta la junta de un cierre. Un escalón más abajo se encuentra el terminar, la sección moldeada que alberga la rosca, la superficie de sellado y la altura vertical que debe cubrir el faldón del tapón. Los ingenieros de envasado consideran que el acabado es como el documento de identidad de la botella, ya que es ahí donde se produce el «apretón de manos» entre el tapón y la botella (TricorBraun).
Debajo del acabado, a menudo notarás una protuberancia horizontal. Esa es la perla de transferencia, la junta que queda donde se unieron las dos mitades del molde del cuello de la botella durante el moldeado. Las máquinas sujetan este reborde para transportar la botella a lo largo de la línea de producción, y además sirve como referencia visual que indica dónde termina el cuello y dónde empieza el cuello Aquí es donde empieza propiamente dicho. El cuello es el tramo vertical recto que conduce el vidrio desde la abertura hacia la zona más ancha del recipiente.
En hombro es donde el cuello se ensancha hacia el cuerpo. Un hombro largo e inclinado hace que el cristal se ensanche gradualmente y le confiere un perfil suave; un hombro marcado convierte la transición en un borde marcado que puede servir también como límite de la etiqueta. El cuerpo alberga el producto y presenta además una sutil variación en el grosor de las paredes: el cristal moldeado es más grueso en algunas zonas que en otras, por lo que dos botellas de igual capacidad pueden dar una sensación totalmente diferente al tacto.
En la parte inferior, el talón es la curva cerrada en la que el cuerpo gira hacia el suelo, y es la zona del contenedor que soporta mayor tensión: el impacto en ese punto se transmite directamente a la base. El base cuenta con un anillo de contacto plano denominado superficie de apoyo, donde se encuentra realmente la botella, a menudo rodeando una cúpula ligeramente cóncava conocida como la flexión, lo que estabiliza la botella y distribuye el vidrio en las zonas donde los moldes se desgastan primero.
Hay una última serie de marcas que recorre toda la altura: la líneas de molde, las tenues líneas verticales donde se cerraban las mitades del molde. No son defectos. Su posición está calculada, y hay una regla que es imprescindible: una junta nunca debe atravesar la superficie de sellado, o la junta de estanqueidad nunca quedará bien apoyada.
Sin embargo, el vocabulario del sector del envase está plagado de ambigüedades. El término “acabado” (Finish) de la pieza de cristal no tiene nada que ver con el “acabado” (Finish) del tratamiento superficial mediante pulverización o chapado, y en las conversaciones comerciales se utilizan ambos términos en la misma frase. Un “collar” en un dosificador de perfume es un anillo metálico que rodea el pulverizador, no la junta de transferencia moldeada en el cristal. Y el término “tapón”, en el lenguaje coloquial, engloba todo el conjunto superior, bomba y actuador incluidos, lo que constituye precisamente la ambigüedad que provoca pedidos erróneos. Este artículo asigna a cada término un único significado y lo mantiene así.
¿Por qué una misma botella tiene tres tipos de cierre diferentes?
Una vez que conoces las piezas, la siguiente sorpresa es que el acabado de la parte superior no se ajusta a una sola norma. Se ajusta a tres, y estas no son compatibles entre sí.
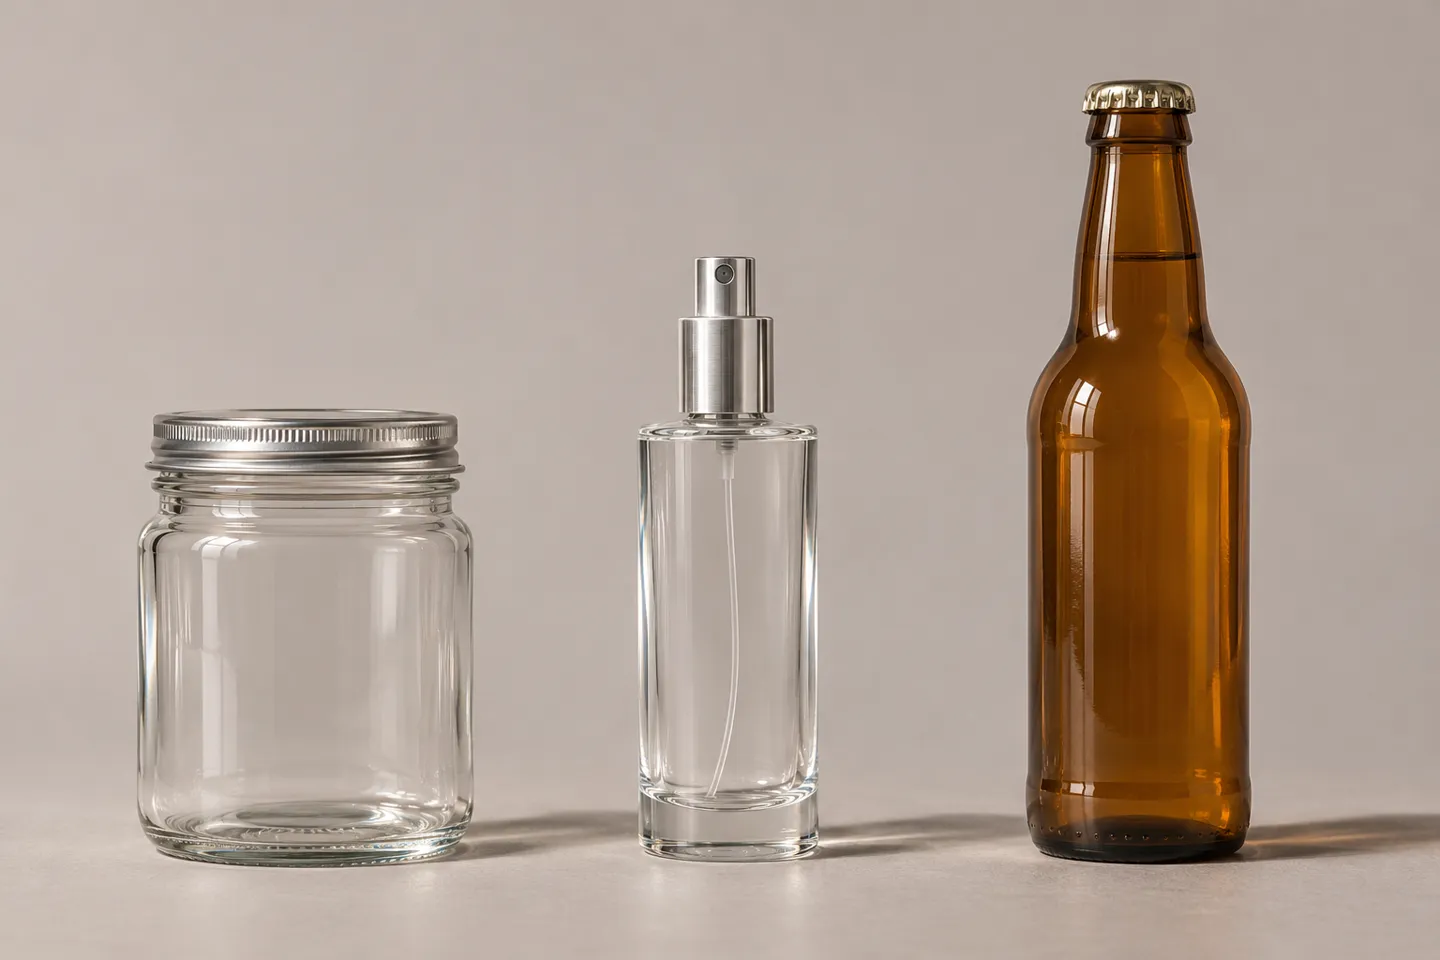
En sistema de rosca es el que la mayoría de la gente conoce. Los envases de vidrio de los sectores alimentario, de velas y cosmético siguen la codificación GPI/SPI: el primer número indica el diámetro exterior de la rosca en milímetros; el segundo, el tipo de rosca, donde 400 significa una vuelta completa, 410 significa una vuelta y media, 415 significa dos vueltas estrechas y 425 es un perfil en forma de contrafuerte con roscas gruesas y un reborde superior (SKS Botellas y Envases). Un frasco con la referencia 18-400 lleva una tapa de 18 mm con rosca de una sola vuelta (El punto de recogida de envases, 2026). Algunos códigos son tan estables que perduran más que sus creadores: los tarros Mason de boca normal y de boca ancha han conservado sus diámetros de 70 mm y 86 mm y sus patrones de rosca durante más de un siglo (Vendedor de tarros Mason Jar), por eso una tapa de recambio que compres hoy sigue encajando en un tarro en el que tu abuela hacía conservas.
En sistema de engaste es el lenguaje propio del mundo de los perfumes. En lugar de roscas, el frasco presenta un cuello con acabado liso, y el dosificador se sujeta a él a presión, deformando el collarín metálico para bloquear el conjunto. Estas familias están normalizadas en Europa según la norma EN 14854:2021, “Envases de vidrio: Dimensiones de los acabados de cuello para envases de vidrio de aerosol y pulverizador” (Cetie). Abarca diámetros nominales de 11 a 20 mm, conocidos en el sector como FEA 11 a FEA 20 (Jarsking, 2026).
En sistema de coronas Es el miembro más antiguo: el borde acampanado con un faldón ondulado que sujeta una tapa metálica ondulada, y que sigue cumpliendo su función en todas las botellas de cerveza.
Los tres sistemas coexisten porque resuelven problemas diferentes, y la categoría del envase suele indicar cuál es el que tienes en la mano:
Resumen de tres sistemas de cierre
| Sistema | Dónde lo encontrarás | Lo que codifica el código | Las piezas que encajan entre sí |
|---|---|---|---|
| Tornillo GPI/SPI (18-400, 24-410, 70G-450) | tarros para velas, tarros de conservas y de alimentos, frascos para lociones y bebidas | diámetro exterior de la rosca en mm + número de vueltas de la rosca o perfil | acabado, junta o revestimiento de plastisol, tapón de rosca o tapa |
| Engaste FEA (FEA 11 a FEA 20) | frascos pulverizadores para perfumes y fragancias de lujo | diámetro nominal del cuello en mm según la norma EN 14854:2021 | acabado, bomba de pulverización, collarín, actuador |
| Corona | botellas de cerveza y de otras bebidas | geometría de borde acampanado para una tapa metálica ondulada | borde, tapón de corona, revestimiento |
Category aporta sus propios detalles a los sistemas. La parte superior de un frasco de perfume es, en realidad, un trío: bomba, collarín y actuador, todos ellos en armonía con el acabado antes de la primera pulverización. El reto de un tarro de vela es vertical: la tapa debe dejar espacio libre para la mecha y para la altura de cera que haya quedado tras el vertido. Un tarro de comida se sella al vacío mediante una tapa de dos piezas, en la que un revestimiento de plastisol se encarga del sellado y la banda solo lo sujeta. La misma anatomía, tres retos diferentes.
Cómo medir el acabado del cuello y adaptarlo a una tapa o a un dosificador
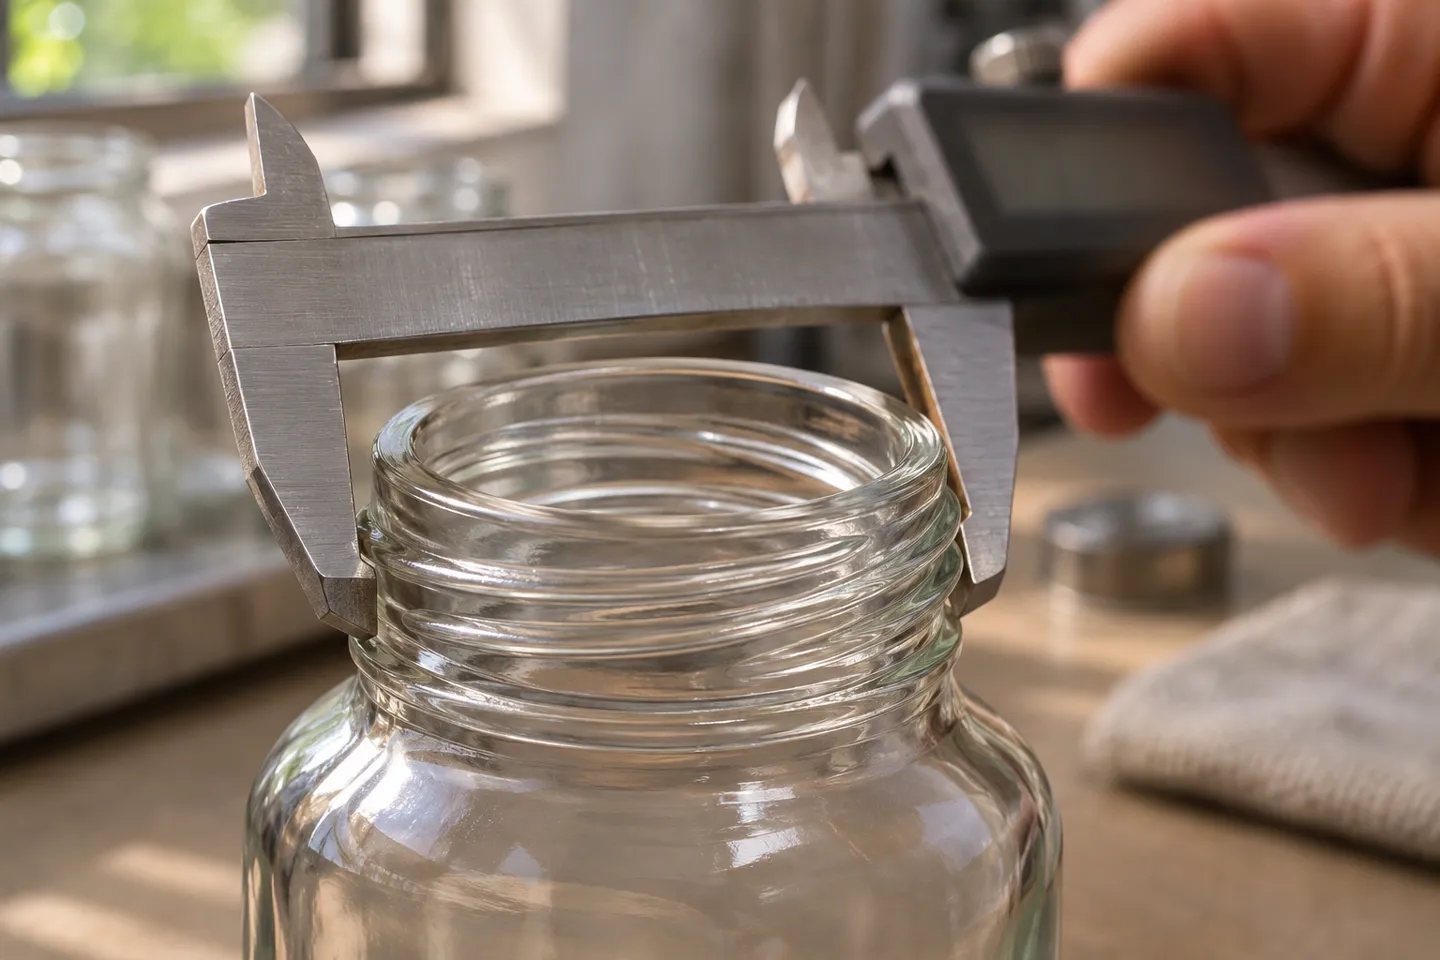
Los nombres se convierten en poder en el momento en que se transforman en cifras. Esta es la sección que debes revisar con un calibre en la mano antes de encargar tapones, bombas o tapas de recambio para cualquier cosa.
Lo que deben registrar los calibres
Diámetro de la rosca exterior: a lo largo de los hilos, no por la abertura de la boca.
Tipo de rosca: Cuenta las vueltas; las de 400, 410 y 425 se notan diferentes al tacto.
Altura final: superficie de sellado hasta el cordón de sellado, ya que el faldón debe cubrirlo todo.
Mide primero: los tres números que determinan el ajuste
El primer número es el diámetro exterior de la rosca, medido en la parte más ancha de las roscas, no a lo ancho de la abertura. Una rosca de acabado 20-400 mide unos 20 mm en la parte exterior de sus roscas (El punto de recogida de envases, 2026). Esta es la medida que la gente suele equivocarse con más frecuencia, ya que los tarros suelen describirse por el diámetro interior de la abertura, mientras que las tapas se venden según el diámetro exterior de la rosca. Mide ambos en tu tarro antes de pedir cualquier recambio; de lo contrario, los milímetros no coincidirán.
El segundo número es el tipo de hilo y número de vueltas. Recorre con el dedo el perfil del remate y cuenta. Una vuelta completa indica un remate tipo 400; una espiral más larga, un 410; un perfil con roscas gruesas y redondeadas y un reborde, un 425 con contrafuerte (SKS Botellas y Envases). El tipo determina cuántas vueltas necesita dar una tapa para encajar y su resistencia al aflojamiento.
El tercer número es el altura final, desde la superficie de sellado hasta el reborde de transferencia, ya que cada cierre tiene un faldón que debe cubrir exactamente esa parte del cristal. Si es demasiado poco profundo, la tapa se balancea; si es demasiado profundo, desaparece por encima del reborde. En el caso de los tarros de velas, hay que añadir una medida más que no figura en el cristal: la altura total de la mecha más la cera recortada, en comparación con el espacio libre interior de la tapa.
Cuatro errores al hacer ejercicio y lo que realmente significa cada uno de ellos
Cada queja del tipo “no encaja” de esta categoría se reduce a una de estas cuatro causas, y cada una tiene una solución diferente:
Diagnóstico de fallos de ajuste
| Síntoma | Causa real | Compruébalo primero | Próximo paso |
|---|---|---|---|
| La tapa se hunde demasiado | el faldón de cierre es más profundo que la altura de acabado | Mide la profundidad de la falda con respecto a la altura del acabado | tener en cuenta las profundidades, no solo los diámetros |
| La tapa se atasca en la mecha | interferencia por altura de apilamiento, nivel de cera o mecha demasiado alta | medir la distancia desde la parte superior de la mecha hasta el borde, frente al espacio libre de la tapa | recorta la mecha o elige una tapa menos profunda |
| La bomba no encaja en el cuello | El sistema de engaste requiere una herramienta de prensado, o bien existe un desajuste de tamaño según el análisis FEA | Confirmar el diámetro final y la gama de bombas | La bomba FEA15 no encaja en el cuello de una FEA18; comprueba que las familias de productos coincidan antes de realizar el pedido (Jarsking Global, 2026) |
| La rosca se desgasta o se sale | desviación de la tolerancia o lotes mezclados | Comprobar el código de finalización y la coherencia del lote | Solicita por escrito el código de acabado y la tolerancia, no una promesa de que encaja. |
La carcasa de la bomba merece una advertencia aparte. Una bomba de engaste se fija al cuello mediante una herramienta de engaste y no está diseñada para ser retirada ni adaptada manualmente (Erbatur Glass, 2026). Los fabricantes de fragancias «hazlo tú mismo» se topan con este obstáculo por las malas, al encontrarse con una bomba y un collarín FEA15 perfectos sin poder acoplarlos. El fallo no está en las piezas, sino en la suposición de que el acoplamiento del cierre puede realizarse una vez que llega el frasco.
Cierre de rosca o de presión: la decisión que determina el resto de la botella
A escala de muestra, un cierre incorrecto supone una lección que no sale cara. A escala de pedido, el acabado que elijas determina tus opciones de bomba, tu línea de llenado, el sistema de sellado y la ubicación del rellenado, todo de una vez. Esta es la decisión que merece una reflexión más detenida.
Elige según el uso que le vayas a dar, no según la forma
Si la vida útil del frasco termina en manos del consumidor, el cierre engarzado sale ganando. Un dosificador engarzado no se puede rellenar ni sustituir discretamente, lo que protege la marca y sirve como indicador de manipulación, y el faldón liso le da a la silueta el aspecto que la mayoría de los compradores de perfumes esperan. La serie FEA15, de 15 mm, es la opción estándar para frascos de perfume pequeños y medianos, normalmente de 10 a 50 ml (Packamor, 2026). El coste radica en las herramientas: el engarzado requiere un equipo de prensado adecuado, y la gama de bombas debe ajustarse exactamente al acabado.
Si la botella sigue utilizándose después de su primer uso, el tapón de rosca gana. Fragancias para el hogar recargables, frascos de loción en los que la gente trasvasa el contenido, tarros de comida que se abren semanalmente: todos ellos necesitan un cierre que el consumidor pueda utilizar repetidamente, y las roscas lo permiten sin ningún coste de utillaje. También hay piezas de recambio: si se pierde la bomba, el usuario puede sustituirla sin necesidad de acudir a la fábrica.
La línea de llenado se sitúa por debajo de ambas opciones. Las líneas de engarzado requieren cabezales de prensado adaptados al tipo de cierre; las líneas de enroscado solo necesitan control de par. Cambiar de opinión sobre el tipo de cierre una vez configurada cualquiera de las dos líneas implica un reajuste de la maquinaria, por lo que esta decisión debe tomarse antes de realizar el pedido de botellas, y no después de que llegue el equipo de llenado.
Antes de configurar la línea de llenado, envía a Daxin tu opción de cierre (por engarzado o por rosca) y confirma que la gama de cierres se ajusta a tu código de acabado.
Confirma tu familia de cierreUna capa más determina si hay fugas, independientemente del sistema. Un sellado es una cadena de tres elementos: la planitud de la superficie de sellado, el material de la junta o revestimiento, y el par de apriete que los une. El engarzado elimina el par de apriete humano de la cadena, pero añade la tolerancia de las herramientas; el tornillo mantiene la simplicidad de las herramientas, pero hereda el par de apriete que aplique la línea de llenado. Cuando una botella tiene una fuga, uno de esos tres eslabones ha fallado, y la lista de comprobación que figura a continuación te indica cómo asegurarte de que ninguno de ellos se deje al azar.
La lista de confirmación que se incluye en el pedido
Todo lo anterior se resume en una sola tabla. Antes de firmar cualquier pedido de vidrio, estas siete líneas deben figurar en él, cada una con un número o una muestra con nombre adjunta:
Tabla de confirmación de reservas
| Parte | Confirmar por escrito | Qué consecuencias tiene más adelante una falta de adecuación |
|---|---|---|
| Acabado del cuello | código de acabado: diámetro, tipo de rosca, tolerancia | bombas y tapones que nunca encajan |
| Altura final y superficie de sellado | altura en mm, especificaciones de planitud | tapas que se mueven, fugas lentas |
| Junta o revestimiento | material denominado (PE, plastisol, etc.), compatible con tu producto | hinchamiento, transferencia de sabor, fallo del sellado |
| Sistema de cierre | familia de dosificadores o tapones que se ajuste al código de acabado | un conjunto superior que tiene buen aspecto pero no sella bien |
| Altura total apilada | Tapa de cierre frente a mecha, nivel de cera o banda de sellado | tapas que se atascan o sobresalen del estante |
| Herramientas | cabezal de engarzado o par de apriete adecuado para el acabado | paradas en la línea de envasado durante el primer día |
| Muestra dorada | una muestra física firmada de la botella y el tapón | no hay base para el arbitraje cuando el lote dos difiere |
3 mm
Si está mal ajustada en el cuello, significa que la bomba nunca encajará correctamente.
La combinación de los cierres se decide al realizar el pedido, no al montar el producto.
Cómo un fabricante de vidrio fija estas especificaciones antes de la producción
En nuestra planta de Daxin, esta lista no es un consejo, sino un proceso. Lo llevamos a cabo en tres pasos. En primer lugar, la confirmación de la muestra: tu diseño se convierte en una muestra impresa en 3D y, a continuación, en una muestra de botella cocida, de modo que el acabado lo tienes en tus manos antes de que se corte el acero del molde. En segundo lugar, el bloqueo de parámetros: el código de acabado, las tolerancias, la junta y el cierre a juego se incluyen en el pedido como un conjunto único, nunca como elementos separados (Vidrio Daxin). En tercer lugar, la replicación por lotes: las primeras piezas que salen de la línea de producción se comparan con la muestra fijada, y el muestreo por pedido mantiene las tasas de defectos por debajo del dos por ciento antes de que se envíe ningún producto, con un umbral de aceptación del 98 por ciento (Gestión de la calidad en Daxin).
Los moldes en stock te dan ventaja. El acabado de catálogo ya está fijado, por lo que los tapones y los dosificadores a juego proceden directamente del stock existente, y eso es precisamente lo que reflejan los niveles mínimos de pedido: 1.000 unidades para artículos en stock, 5.000 para acabados personalizados y 10.000 para personalización completa (Vidrio Daxin). En el caso de un molde a medida, ocurre lo contrario: el acabado se adapta a la línea de llenado y al tipo de cierre elegidos, en lugar de al revés. Ambas opciones funcionan. Lo que tienen en común es que el acabado se fija antes de la producción, y no se decide después de esta.
Desde el plano hasta el lote cerrado
Ejemplo
Dibujo para la impresión 3D de una botella cocida, antes de cortar el acero del molde.
Cerrar con llave
El código de acabado, las tolerancias, la junta y el cierre se han confirmado como un único conjunto en el pedido.
Replicar
Se han comprobado las primeras piezas con respecto a la muestra de referencia; el muestreo por pedido mantiene los defectos por debajo del 2 por ciento.
Cómo es el propio cristal el que decide si tu acabado queda bien
El cuello es la única parte de la botella que se forma íntegramente dentro del molde. Por lo tanto, su calidad depende de dos factores: el estado del molde y la regularidad con la que la máquina suministra el vidrio. Las bocas finas, de hasta unos 30 mm —propias del sector de los perfumes y los aceites esenciales—, se fabrican mediante un proceso de soplado-soplado. Las bocas más anchas —propias del sector de los tarros para velas y los difusores— se fabrican mediante un proceso de prensado-soplado. La uniformidad del suministro es fundamental, incluso a nivel de gramos: la gota de vidrio que se introduce en el molde debe tener un peso que oscile entre medio gramo y un gramo respecto al peso objetivo, y esa precisión es lo que garantiza que el cuello de la milésima botella sea tan perfecto como el de la primera.
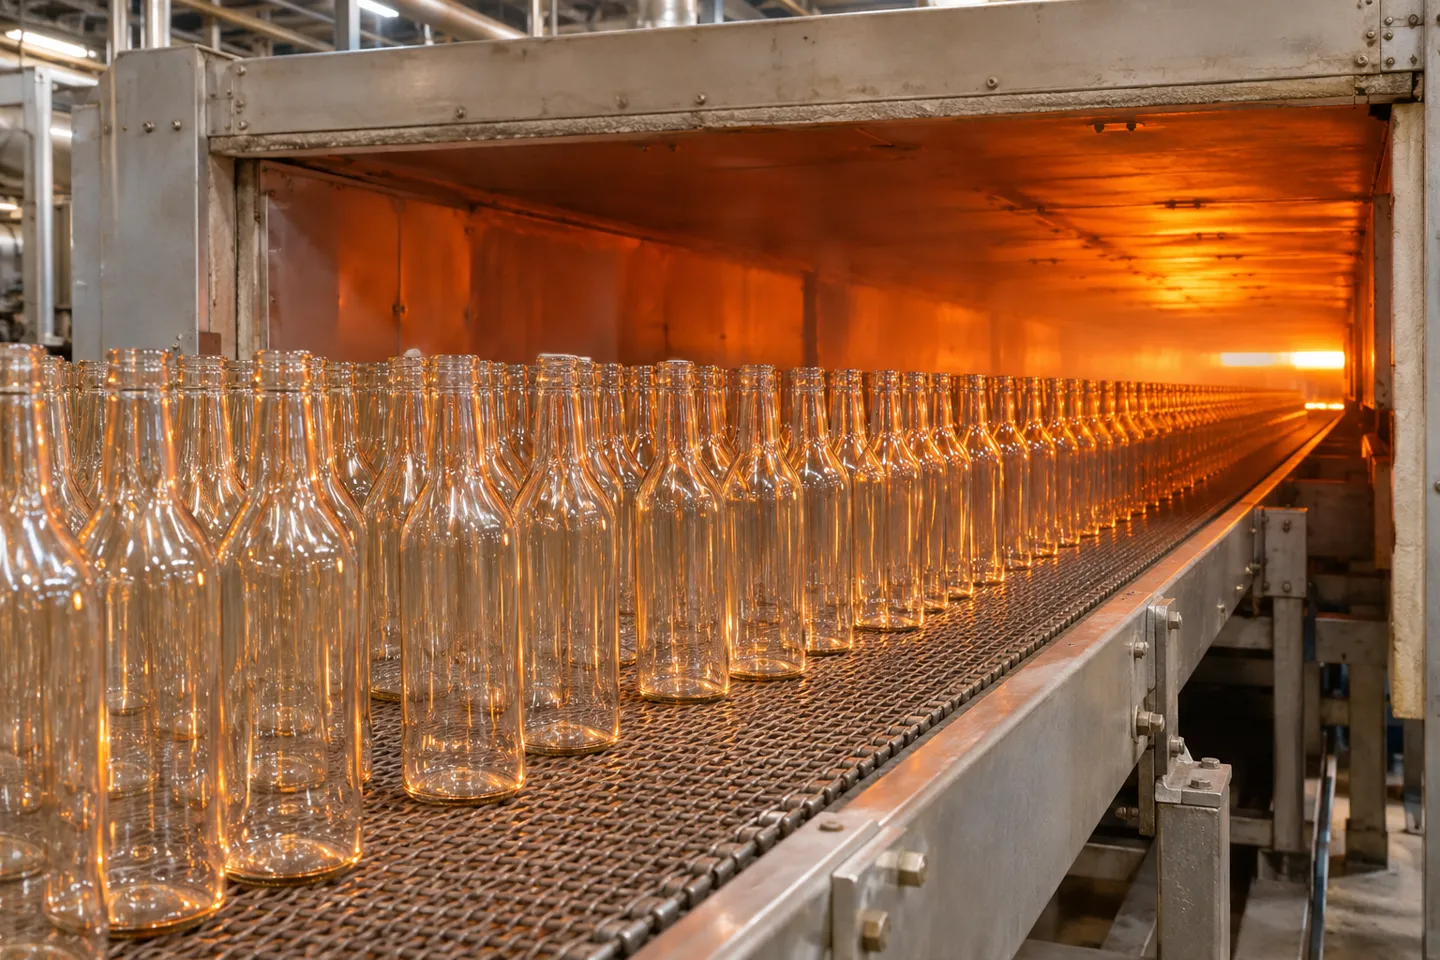
A continuación, la botella se dirige a un lugar que los compradores nunca ven: el horno de recocido. El vidrio sale de la máquina de conformado bajo tensión, y el horno de recocido lo mantiene a una temperatura de entre 520 y 560 grados Celsius y lo enfría siguiendo una curva controlada para que la tensión de las paredes se relaje. Un acabado que presente irregularidades en esta fase superará todos los controles visuales a la salida, pero se agrietará semanas más tarde, en la línea de llenado, en el momento en que se apriete el tapón o se engarce la bomba.
El horno de recocido es el único equipo de la línea que el comprador nunca ve, y es allí donde se deciden silenciosamente muchos fallos en el acabado. Hay dos preguntas que vale la pena plantear a cualquier planta: ¿cuál es vuestro intervalo de recocido? y, concretamente, ¿qué comprobáis en el acabado?
Lo cual se comprueba in situ, en el propio acabado. La planitud de la superficie de sellado, ya que una junta no puede comprimirse sobre una ondulación. La verticalidad, ya que un acabado que se inclina un grado hace que todas las bombas parezcan torcidas y que todas las boquillas de llenado se atasquen. La integridad de la rosca, sin roturas de aletas ni astillas en el borde de sellado. Y robustez garantizada: un envase correctamente recocido resiste sin problemas el choque térmico de entre -20 y +80 grados Celsius, que es lo que hace que la botella supere una línea de llenado en caliente y el lavavajillas del consumidor.
Convierte la lista de piezas en tu garantía para la gestión de pedidos
Vale la pena ser claro sobre lo que cuesta un desajuste, porque la factura es la cifra más baja de las tres. El precio de la botella es la primera cifra. La segunda es el retraso en el calendario de llenado que se produce mientras se buscan, se prueban y se envían los tapones de recambio. La tercera es la ventana de lanzamiento que se cierra mientras se lleva a cabo la segunda ronda. Los compradores de botellas rara vez pierden dinero con el vidrio; lo pierden con el calendario asociado al vidrio.
Por eso, la lista de piezas solo tiene valor cuando sale del artículo. Leer una lista de comprobación es adquirir conocimiento. Esa misma lista de comprobación, incorporada a una orden de compra —en la que se especifican, línea por línea, el código de acabado, las tolerancias, el material de las juntas y la muestra de referencia—, constituye una garantía. Para los fabricantes que llegan con sus propios planos, la disciplina es la misma, pero a menor escala: hay que fijar primero el acabado, ya que todos los demás componentes del proyecto lo heredan.
Consigue el juego de cierres a juego con tu acabado
Envía un plano de acabado o una selección de botellas; te enviaremos el juego de tapones adecuado con las tolerancias incluidas.
Envía tu plano definitivoReferencias
- CETIE. “Fichas técnicas de cierres, GME — EN 14854: Cierres para envases de vidrio”.” https://www.cetie.org/en/finish-data-sheets-gme_102.html
- Foxhound Bee Company. “Tapa para tarro de conserva Mason de 70 mm — 70G-450, boca normal”.” https://www.foxhoundbeecompany.com/products/mason-jar-lid-gold
 English
 Spanish
 French
 German
 Arabic
 Italian
 Dutch
 Portuguese
 Russian
 Korean
 Japanese