Déterminez quelles proportions permettent de reconnaître la famille, puis autorisez des modifications techniques invisibles qui favorisent la reproductibilité.
La maison de parfums préparait une collection destinée à véhiculer une identité de marque unique à travers différentes histoires olfactives. La direction créative a opté pour un flacon rectangulaire aux lignes épurées, aux épaules discrètes, en verre épais, aux surfaces mates sobres et rehaussées de touches métalliques discrètes. Si la contenance et les illustrations pouvaient varier, le langage visuel devait, lui, rester constant.
Le cahier des charges comportait des choix stratégiques utiles concernant la marque, mais une logique de production incomplète. Les images de référence illustraient la relation souhaitée entre le flacon et le bouchon. Les valeurs chromatiques numériques décrivaient le noir, le blanc et l’or. Les fichiers graphiques précisaient les noms des parfums et les textes à apposer sur le recto et le verso. Cependant, la finition du col, la gamme de pompes, la hauteur d’installation, la structure du collet, le système de fixation du bouchon, les limites de revêtement, la zone de décoration, l’architecture du carton et le système de révision au niveau des références produit n’étaient pas entièrement coordonnés.
La première analyse a donc distingué choix proposés aux consommateurs de choix liés au système. La capacité, le nom du parfum et la finition choisie pouvaient contribuer à la différenciation aux yeux des consommateurs. La géométrie du col, la plate-forme de la pompe, le style de l'actionneur, l'enveloppe du col, l'interface du bouchon et la méthode d'homologation étaient des éléments susceptibles d'être normalisés. La mission de l'équipe n'était pas d'éliminer la variation, mais de la maintenir là où elle créait de la valeur pour la marque et de la supprimer là où elle n'engendrait que des coûts ou de l'incertitude.
Cette distinction a modifié le déroulement du travail. Plutôt que de référencer chaque SKU visible comme un produit distinct, DAXIN a processus de gestion de projet pourrait s'appliquer à une matrice unique : les flacons selon leurs capacités, les finitions selon leurs matériaux, les visuels selon les parfums, les composants selon les fournisseurs et les étapes clés selon un calendrier de lancement commun. L'emballage serait validé à la fois verticalement — chaque référence, du flacon à la boîte — et horizontalement — chaque format et chaque finition par rapport au reste de la gamme.
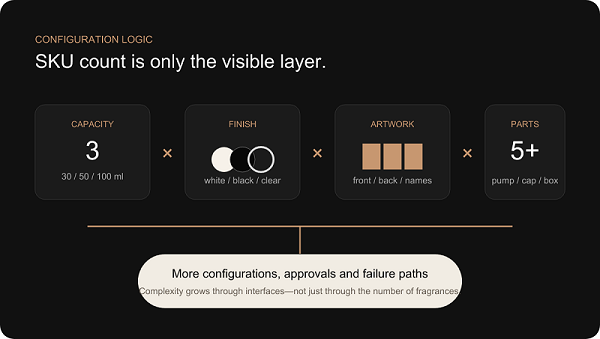
Logique de configuration. La complexité s'accroît en raison des interactions entre les formats, les finitions, les illustrations et les composants — et pas seulement en raison du nombre de parfums.
L'ajout d'un nouveau parfum n'implique pas seulement l'ajout d'un fichier graphique. Il peut également entraîner la création d'un nouveau nom sur le devant, d'un texte au dos, d'un panneau réglementaire, d'une impression sur le carton, d'un code-barres, d'une référence d'inventaire, d'une ligne de bordereau d'expédition et d'un emplacement sur palette. Si le nouveau parfum utilise également une autre contenance ou une autre couleur, cela a des répercussions sur le revêtement, la décoration, la conception du flacon, l'emballage de protection et les échantillons de validation. La référence produit (SKU) visible n'est que le dernier maillon d'un réseau de contrôle plus vaste.
Prenons l’exemple d’un modèle de planification comprenant trois capacités de flacon, des éditions avec revêtement noir et blanc, une édition transparente, plusieurs visuels pour le devant et le dos, une pompe, un col, un bouchon et un emballage extérieur. Le nombre théorique de combinaisons ne correspond pas au plan de production ; les marques ne commercialisent généralement qu’un sous-ensemble sélectionné. Il est toutefois indispensable de connaître toutes les combinaisons autorisées et interdites. Sinon, un bouchon doré conforme pourrait être emballé avec la mauvaise bouteille, un visuel destiné au format 50 ml pourrait être placé sur la zone de décoration du format 100 ml, ou une pompe dotée d’un col adapté pourrait être équipée d’un tube plongeur de mauvaise longueur.
La croissance est plus rapide qu’une progression linéaire, car des risques existent aux interfaces. Trois capacités donnent lieu à trois modèles de bouteilles, mais elles peuvent également générer trois conditions de jeu entre le bouchon et le goulot, trois zones de décoration, trois dimensions de carton et trois comportements en matière de stabilité. Deux couleurs donnent lieu à deux normes de revêtement, mais une comparaison côte à côte soulève une troisième question : ces deux finitions expriment-elles le même niveau de prestige ? Quatre maquettes donnent lieu à quatre fichiers, mais le contrôle des révisions doit également empêcher toute attribution croisée entre les tailles de bouteilles et les couleurs.
Variation | Pourquoi c'est ce que veulent les marques | Risque opérationnel | Stratégie recommandée |
Plusieurs fonctions | Les formats « Voyage », « Héros » et « Valeur » s'adressent à différents canaux. | Les proportions, les écarts entre les bouchons, les zones de décoration et les cartons peuvent varier. | Concevez une famille de pièces associées et vérifiez toutes les capacités d'assemblage. |
Bouteilles noires, blanches et transparentes | Différencier les histoires olfactives sans modifier la silhouette de base. | La brillance, l'opacité, la texture et les contrastes décoratifs se comportent différemment. | Valider les modèles de finition physiques représentatifs sur du verre réel. |
Plusieurs fichiers graphiques | Attribuez à chaque parfum son propre nom, sa description et ses informations réglementaires. | Des fichiers, des révisions, des emplacements ou des dimensions incorrects sont transmis à la production. | Utilisez une matrice de références (SKU) contrôlée et une validation visuelle avant la production. |
Composants métalliques | Créez une signature familiale haut de gamme. | La couleur dorée varie selon le matériau : plastique, aluminium, zamac, revêtement et feuille métallique. | Valider une intention visuelle à l'aide d'échantillons physiques spécifiques au support. |
Cartons sur mesure | Favoriser la mise en valeur narrative, la protection et la présentation en magasin. | Les dimensions de l'emballage ou les mentions imprimées peuvent ne pas correspondre à la bouteille finale. | Retirez les structures de renfort une fois que les dimensions finales de l'emballage sont stabilisées. |
L'architecture de l'emballage définit les règles stables qui sous-tendent la collection. Elle précise quelles décisions sont communes, lesquelles peuvent varier, quelles dimensions régissent les éléments en aval et quelles références physiques déterminent l'apparence. C'est l'équivalent, dans le domaine de l'emballage, d'un système de design de marque : restrictive là où l'incohérence serait coûteuse, flexible là où la différenciation a du sens.
L'étude architecturale a débuté par la bouteille, mais ne s'est pas arrêtée là. Le langage de conception de la bouteille couvrait la transition entre le corps et les épaules, l’expression de la base, les rayons des angles et le rapport entre le goulot et le corps. Le choix du goulot a déterminé l’interface de la pompe. La gamme de pompes a influencé la hauteur d’installation, l’actionneur, le collier et la cavité du bouchon. Le bouchon déterminait la largeur perçue de la fermeture et de l’encart dans l’emballage carton. Les règles de décoration ont défini les zones réservées au logo, les relations entre les éléments métalliques et l’espace libre minimum. L’architecture de l’emballage carton a hérité des dimensions finales et de l’identité de la référence produit.
La normalisation ne signifiait pas que toutes les bouteilles devaient être identiques. Une bouteille de 30 ml pouvait présenter un rapport col/corps légèrement supérieur à celui d’une bouteille de 100 ml. Une édition noire pouvait nécessiter un contraste du logo différent de celui d’une édition transparente. La norme résidait dans la logique de conception : des épaules harmonisées, un langage de base stable, des proportions communes pour les bouchons, une seule intention pour la couleur dorée et une règle cohérente de positionnement du logo. La variation consistait en une adaptation maîtrisée à la contenance, au matériau et au graphisme.
La valeur stratégique était cumulative. Une plateforme de pompes unique a permis de réduire les problèmes de compatibilité et de simplifier la planification des pièces de rechange. Une enveloppe de capuchon commune a permis de limiter la dérive visuelle. Le partage des principes de conception des cartons a rendu le développement structurel plus prévisible, même en cas de modification des dimensions. Une hiérarchie d'approbation unique a permis de mettre fin aux débats visant à déterminer quelle photo ou quelle pièce jointe à un e-mail reflétait la décision la plus récente.
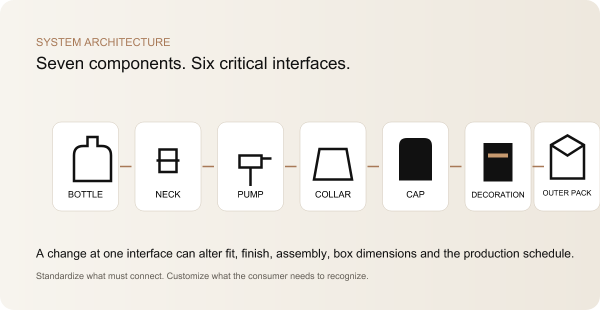
Composant | Standardisées ou personnalisées | Risque majeur | Méthode de contrôle |
Corps de la bouteille | Géométrie commune à toutes les capacités ; la finition varie selon la référence. | La mise à l'échelle mathématique donne lieu à des proportions sans rapport entre elles ou à une répartition instable du verre. | Les plans spécifiques à chaque capacité sont regroupés au sein d'une même famille visuelle. |
Finition du col | Normalisé lorsque le remplissage et la capacité le permettent. | Incompatibilité entre les pompes ou différences de hauteur d'installation. | Une interface col/pompe bien définie avec vérification de la capacité. |
Pompe et actionneur | Famille courante ; la longueur du tube plongeur peut varier. | Dosage, dégagement, joint ou longueur du tube incorrects. | Spécifications d'assemblage et contrôles de fonctionnement au niveau des bouteilles. |
Col et casquette | Conception extérieure commune dans la mesure du possible ; le système de fixation interne peut varier. | Écarts irréguliers, ajustement trop lâche, contact avec l'actionneur ou désalignement. | Examen des tolérances d'assemblage et validation des gabarits de montage. |
Décoration | Système de positions partagées, de finitions et de motifs dorés ; les illustrations varient. | Variations de couleur, de brillance et de position du logo. | Maîtrises physiques et matrice graphique contrôlée. |
Emballage extérieur | Structure standard ; les dimensions et les illustrations peuvent varier. | Bruit de cliquetis, rayures, étiquette erronée ou notice incorrecte. | Concevoir en tenant compte des dimensions finales de l'emballage et de la liste des références. |
Un ordinateur peut réduire un dessin de 100 ml à 50 ml puis à 30 ml tout en conservant une similitude mathématique parfaite. Le résultat peut néanmoins ne pas convenir en tant que gamme de flacons. La perception humaine n’évalue pas les proportions uniquement en termes de rapports. Un goulot qui semble bien équilibré sur la grande bouteille peut paraître trop imposant sur la petite. Un pied qui confère une impression de poids sur le format standard peut occuper une surface visuelle trop importante sur le format de voyage. Les rayons des épaules qui présentent un reflet net sur le modèle de 100 ml peuvent paraître flous une fois réduits.
La capacité dépend également du volume interne, et pas seulement des dimensions extérieures. L'épaisseur du fond, la répartition des parois, la partie bombée, l'ampleur des épaules et la géométrie du col influent toutes sur la capacité et le poids. Si toutes les dimensions extérieures sont réduites de manière égale, la répartition du verre et la faisabilité de la fabrication ne restent pas automatiquement équivalentes. Le flacon de 30 ml peut nécessiter un profil des épaules ou du fond interne délibérément ajusté afin de conserver le caractère de la gamme sans imposer une section peu pratique.
L'étude de la gamme de bouteilles de DAXIN a donc considéré chaque contenance comme un « frère » partageant un langage de design commun, et non comme un clone miniature. Le rapport largeur/hauteur du corps, la ligne de cassure des épaules, la forme du fond et l’enveloppe du bouchon ont été comparés sous des angles de vue de face, de profil et de trois quarts. Les zones de décoration ont été superposées afin de vérifier si le logo occupait la même zone de perception. La stabilité de la bouteille et sa surface d’appui sont restées des contraintes techniques, tandis que la masse de verre visible est restée une contrainte liée à la marque.
L'étude de fabrication a permis de préserver cette hiérarchie. Les rayons de courbure contrôlés ont favorisé le démoulage et la répétabilité des reliefs. La transition vers la base a été évaluée en fonction de l'écoulement du verre, plutôt que d'être dessinée comme un bloc d'épaisseur arbitraire. La relation entre le col et le corps a été harmonisée avec le système de fermeture avant que le tracé du moule ne soit validé. C'est là que développement de moules pour flacons de parfum cela relève alors d'une décision globale plutôt que de l'achat d'un simple plan.
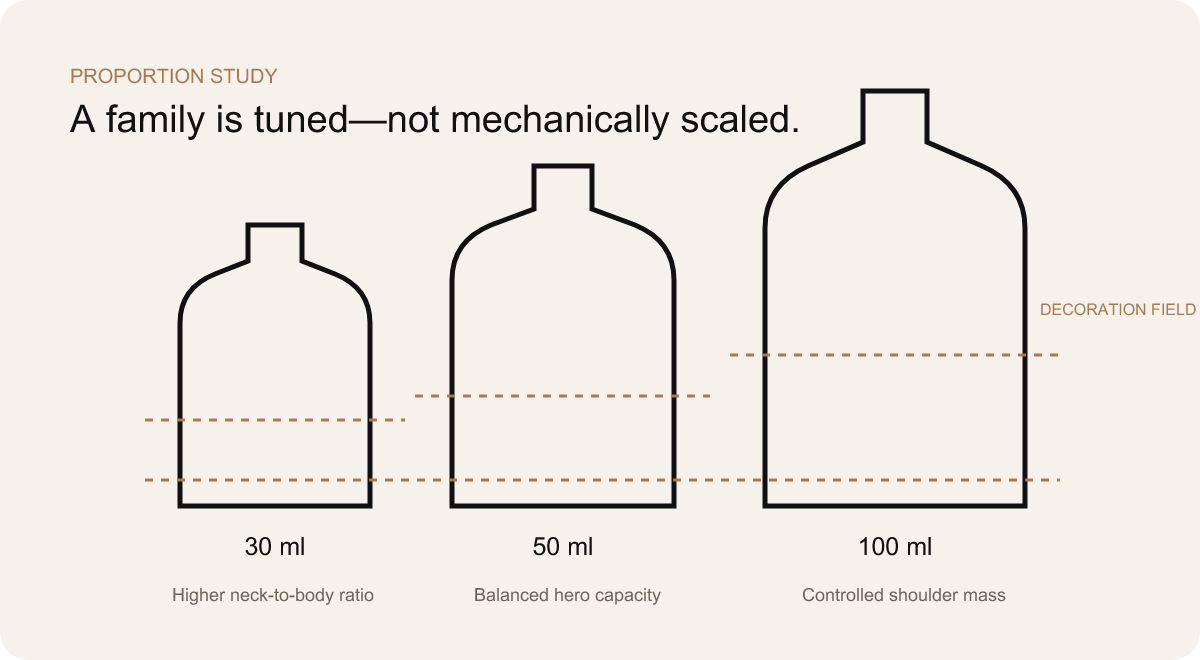
Déterminez quelles proportions permettent de reconnaître la famille, puis autorisez des modifications techniques invisibles qui favorisent la reproductibilité.
La capacité nominale, les dimensions extérieures, le profil de la base et la répartition du verre ne peuvent pas être figés séparément.
Chaque bouteille peut paraître attrayante à elle seule, tandis que l’ensemble semble incohérent lorsque les différentes contenances sont rangées sur la même étagère.
Assemblage par sertissage techniquement précis. La coupelle de la pompe s'adapte autour d'une extrémité serti sans filetage ; les dimensions du collier et du capuchon sont vérifiées après le montage.
L'actuel DAXIN options de décolleté, de col et de fermeture personnalisées fournissent le contexte d'approvisionnement, mais la décision prise dans l'étude de cas reste spécifique : un composant n'est adapté que si son interface, son aspect, sa quantité et son processus de fabrication s'intègrent à l'ensemble de la gamme.
Le système de fermeture est le point de rencontre entre le design visible et les contraintes concrètes de la chaîne de remplissage. Le choix d’une pompe à parfum ne se fait pas une fois le flacon et le bouchon finalisés ; elle s’intercale entre les deux et définit leurs interfaces respectives. Le col doit pouvoir accueillir la pompe. La hauteur de la pompe une fois installée détermine la hauteur du collet. L’actionneur doit pouvoir fonctionner librement. Le bouchon doit rester correctement en place sans toucher l’actionneur. Une fois assemblé, le système de fermeture doit être bien droit et créer l’espace visuel prévu au-dessus de l’épaulement.
Dans le cas d'un flacon de parfum à col serti, l'extrémité en verre ne comporte pas de filetage. Une coupelle de pompe métallique est sertie mécaniquement autour du profil défini du col en verre, ce qui comprime le système d'étanchéité contre le flacon. Représenter un col fileté dans un assemblage par sertissage serait techniquement erroné. Si l'on opte plutôt pour un col à vis, le flacon, la pompe et l'opération de remplissage suivent une interface et une méthode d'assemblage différentes. Le cahier des charges du projet doit préciser le type de col utilisé ; les termes “ col standard ” ne suffisent pas.
Lorsque les capacités et les exigences en matière de diffusion du parfum le permettaient, une formule commune pompe à vaporisateur pour parfum variation réduite au sein de la gamme. Cela ne signifiait pas pour autant qu’une pompe finie identique pouvait être installée dans chaque bouteille sans vérification préalable. La longueur du tube plongeur restait spécifique à chaque capacité. La coupe du tube, sa courbure, le dosage, la compatibilité des joints, la hauteur d’installation et la gestion de la ligne de remplissage devaient encore être définis. La standardisation a simplifié la plateforme ; elle n’a pas supprimé la validation.
L'actionneur et la collerette ont été considérés comme des éléments techniques visibles. Une légère variation de la hauteur de la pompe peut laisser apparaître la collerette située sous le capuchon. Une collerette décorative épaisse peut réduire le jeu interne du capuchon. Un capuchon magnétique peut poser des problèmes d'orientation et de positionnement de l'aimant. Un insert à ajustement par friction peut sembler trop lâche dans certaines conditions de tolérance et excessivement serré dans d'autres. Il ne s'agit pas là de problèmes esthétiques ajoutés en fin de processus, mais de caractéristiques fonctionnelles du système choisi dès le départ.
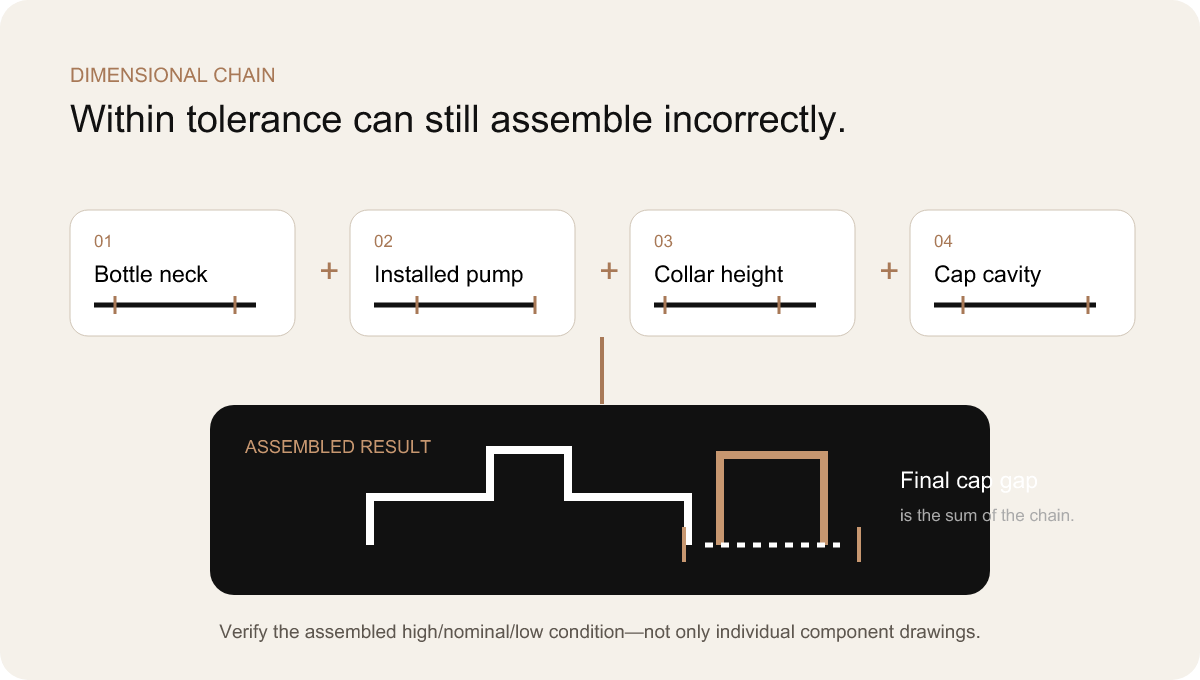
Chaque composant fabriqué présente des tolérances dimensionnelles autorisées. Le col de la bouteille peut être légèrement plus haut ou plus bas que les valeurs spécifiées. La pompe peut être installée à différentes hauteurs. Le collet et la cavité du bouchon varient également. Chaque pièce peut passer avec succès son contrôle individuel, mais la combinaison de ces écarts vers le haut ou vers le bas peut donner lieu à un emballage assemblé qui semble incorrect ou qui fonctionne mal.
Voici ce qu'est le cumul des tolérances, expliqué en termes simples pour l'acheteur : variation de la bouteille + variation de la pompe installée + variation du collier + variation du bouchon = résultat final assemblé. Dans ce cas, l'équation est de nature conceptuelle plutôt que numérique ; aucune tolérance de projet n'est indiquée. Son intérêt réside dans le fait qu'elle montre pourquoi un plan pour chaque composant ne suffit pas. Il faut analyser l'ensemble et assembler le produit.
Les symptômes sont bien connus. Le bouchon est placé plus haut sur l’un des flacons. L’écart entre le bouchon et le flacon varie sur le pourtour. Un collier métallique devient visible. L’actionneur touche l’intérieur du bouchon et se déclenche lors de la fermeture. Un bouchon à friction s’enlève facilement sur un échantillon et est trop serré sur un autre. Un bouchon magnétique ne s’aligne pas correctement. Le flacon et le bouchon semblent avoir des axes différents, même si chaque pièce respecte ses propres cotes.
La méthode de contrôle consistait à définir les dimensions qui contribuent au résultat visuel et fonctionnel, à identifier les rapports « haut/nominal/bas » et à examiner les conditions d'assemblage. Un échantillon de référence fixait la cible, mais le plan d'ingénierie devait décrire l'enveloppe autour de cette cible. Une validation de l'échantillon fondée uniquement sur un assemblage idéal ne permettrait pas de détecter un assemblage devenant risqué aux limites de production.
Ce raisonnement a également influencé la coordination entre les fournisseurs. Lorsque les fournisseurs de bouteilles, de pompes et de bouchons optimisent leurs propres composants de manière indépendante, personne n'assume la responsabilité de l'écart final. Un partenaire chargé de l'intégration du projet doit prendre en charge l'interface : rassembler les spécifications pertinentes, comparer les conditions d'installation, identifier les points où un ajustement est envisageable et valider l'ensemble complet avant la production en série.
Composant | Dimension importante | Défaillance potentielle | Vérification |
Col en verre | Profil de finition, hauteur et concentricité | La pompe ne s'emboîte pas correctement ; le collet ou le capuchon semble incliné. | Mesurer les dimensions critiques du goulot et procéder à l'assemblage sur des bouteilles représentatives. |
Pompe | Hauteur de montage, géométrie de la coupelle, position de l'actionneur | Exposition du collier, contact avec l'actionneur ou alignement irrégulier du capuchon. | Définir la méthode d'installation et vérifier l'état de montage. |
Collier | Hauteur totale, hauteur libre intérieure et diamètre extérieur | Bande visible, interférence ou rapport irrégulier avec le capuchon. | Comparer les assemblages nominaux et de bordure au modèle visuel approuvé. |
Capuchon | Hauteur intérieure, géométrie de retenue, position de l'aimant ou de l'insert | Montage trop lâche ou trop serré, point d'arrêt incorrect, balancement ou désalignement. | Contrôles de fonctionnement et d'aspect à l'aide de lots représentatifs de composants. |
Bouteille finie | Revêtement et décoration au niveau de l'interface de fermeture | Un écart visuel apparaît ou les surfaces s'abîment lors de la fermeture. | Valider la finition finale et l'assemblage, et non pas uniquement le verre nu. |
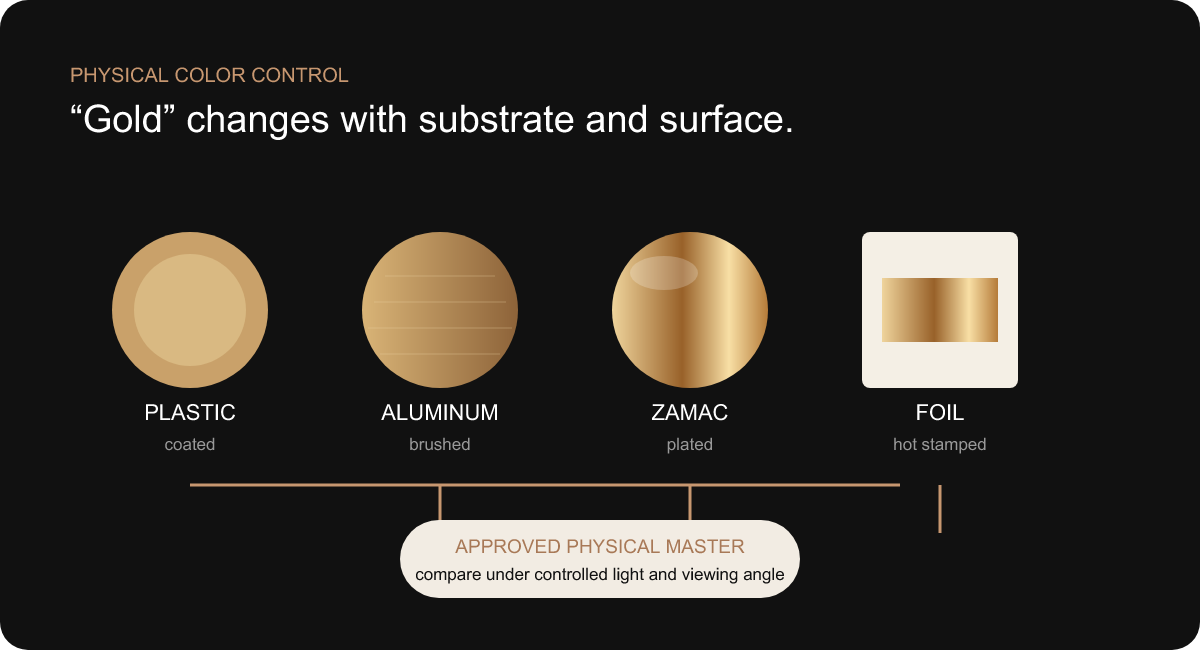
“ Utiliser la même teinte dorée partout ” est une exigence de la marque, et non une consigne de production. La teinte dorée appliquée sur un bouchon en plastique, une pièce en zamac plaquée, un collier en aluminium anodisé ou revêtu, une feuille d’estampage à chaud ou de l’encre d’impression est obtenue à partir de matériaux et de mécanismes optiques différents. Même lorsque chaque fournisseur reçoit la même référence couleur numérique, les résultats physiques peuvent présenter des divergences.
Le substrat modifie la façon dont la lumière est renvoyée vers l’observateur. L’aluminium brossé produit des reflets directionnels. Une surface plaquée brillante agit presque comme un miroir. Le plastique métallisé reproduit la texture et la géométrie de la pièce moulée qu’il recouvre. La feuille métallique est fine, plate et fortement influencée par la surface sur laquelle elle est estampée. L’épaisseur du revêtement, l’orientation des particules métalliques, la brillance et la texture modifient encore davantage la perception. Ce qui semble harmonieux sous un certain éclairage peut paraître discordant sous un autre angle d’observation.
La solution concrète a consisté à mettre en place une chaîne de référence : directive numérique → échantillons de processus physiques → modèle de référence validé → comparaison avec la production. La cible numérique restait utile à des fins de communication, mais elle ne pouvait pas constituer la seule norme de validation. Des échantillons représentatifs ont été examinés ensemble sous le même éclairage, dans la même orientation et à côté de bouteilles noires, blanches et transparentes. L’objectif était d’obtenir une apparence harmonisée, et non de prétendre – ce qui est impossible – que des supports différents deviennent optiquement identiques.
Un élément devait ancrer l'intention visuelle. Selon le projet, il pouvait s'agir du capuchon, du col ou de la feuille décorative. Les autres procédés étaient adaptés en fonction de celui-ci. Si un alignement parfait s'avérait irréalisable, l'équipe pouvait ajuster la brillance ou séparer délibérément les finitions afin que la différence paraisse intentionnelle. Un capuchon légèrement satiné et une feuille brillante peuvent coexister si leur hiérarchie est maîtrisée ; deux ors brillants presque identiques donnent souvent l'impression d'une erreur.
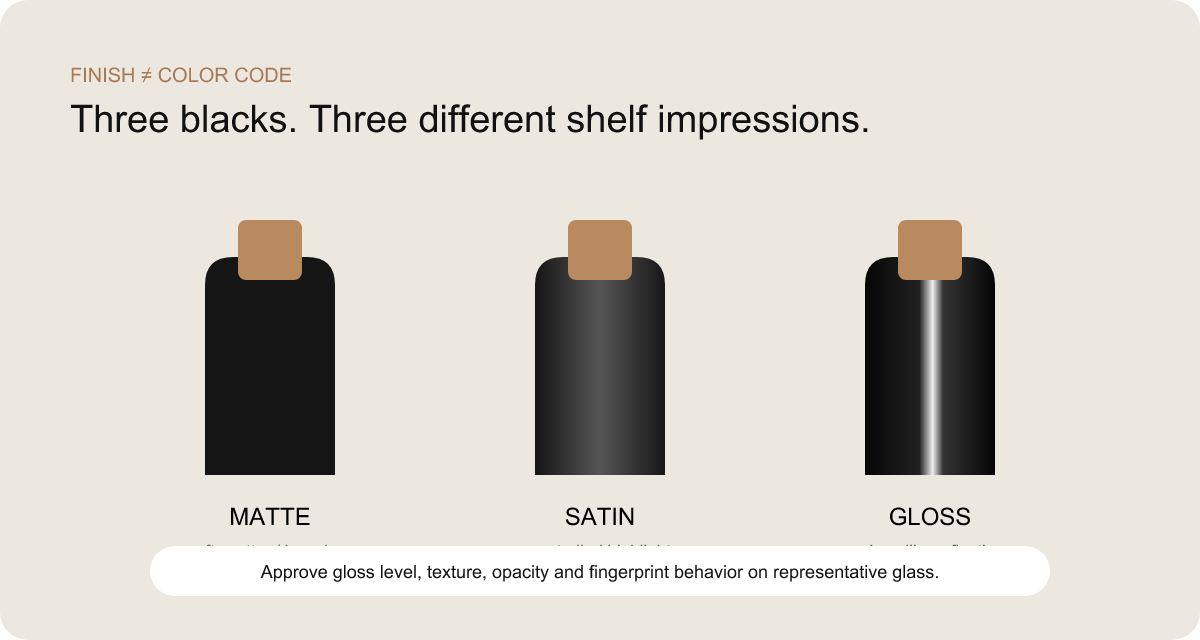
Deux bouteilles peuvent présenter la même couleur noire nominale et paraître sans aucun rapport lorsqu'on les place côte à côte. L'une absorbe la lumière grâce à une surface mate et veloutée. L'autre produit de larges reflets satinés. Une troisième présente un brillant irrégulier au niveau de l'épaule ou prend une teinte grise là où le revêtement s'amincit. Le système Pantone à lui seul ne suffit pas à décrire ces différences.
Le contrôle de la finition mate haut de gamme porte notamment sur le niveau de brillance, la microtexture, l’épaisseur du revêtement, l’opacité, l’influence du support, ainsi que le comportement au durcissement et à la manipulation. La présence de verre transparent en dessous peut donner l’impression qu’un revêtement noir fin manque de profondeur au niveau des bords. Le blanc peut nécessiter une opacité suffisante pour éviter un aspect froid ou translucide. Les épaulements courbes captent la lumière directionnelle différemment des panneaux plats. Une plus grande capacité peut révéler davantage de variations de surface, simplement parce qu’elle offre un champ de vision plus large.
Les gammes en noir et blanc ont donc été évaluées sur des bouteilles présentant une géométrie représentative, et non pas uniquement sur des échantillons de couleur à plat. L’analyse a porté sur la façon dont la finition s’étendait du panneau avant vers les angles et l’épaule, sur la propreté du bord de la base, sur le contraste suffisant du décor et sur l’impact des traces de doigts sur l’impression en rayon. La brillance a été évaluée par comparaison directe sous un éclairage fixe, plutôt que d’être décrite à l’aide de termes subjectifs tels que “ doux ” ou “ luxueux ”.”
La cohérence n'impliquait pas que le noir et le blanc se comportent de manière identique. Le blanc peut nécessiter une épaisseur de revêtement différente pour atteindre l'opacité souhaitée ; le noir peut, quant à lui, laisser apparaître plus nettement les traces de manipulation. L'exigence du système était que chaque finition respecte la norme physique qui lui est propre et que les deux reflètent le même niveau de qualité recherché.
Ces décisions étaient liées à décoration et finition des bouteilles. Le traitement du logo, l'adhérence de la feuille métallisée, l'opacité de l'impression et le masquage dépendent de la finition de la surface. Un revêtement ne peut pas être validé isolément et considéré comme compatible avec toutes les décorations sans modification.
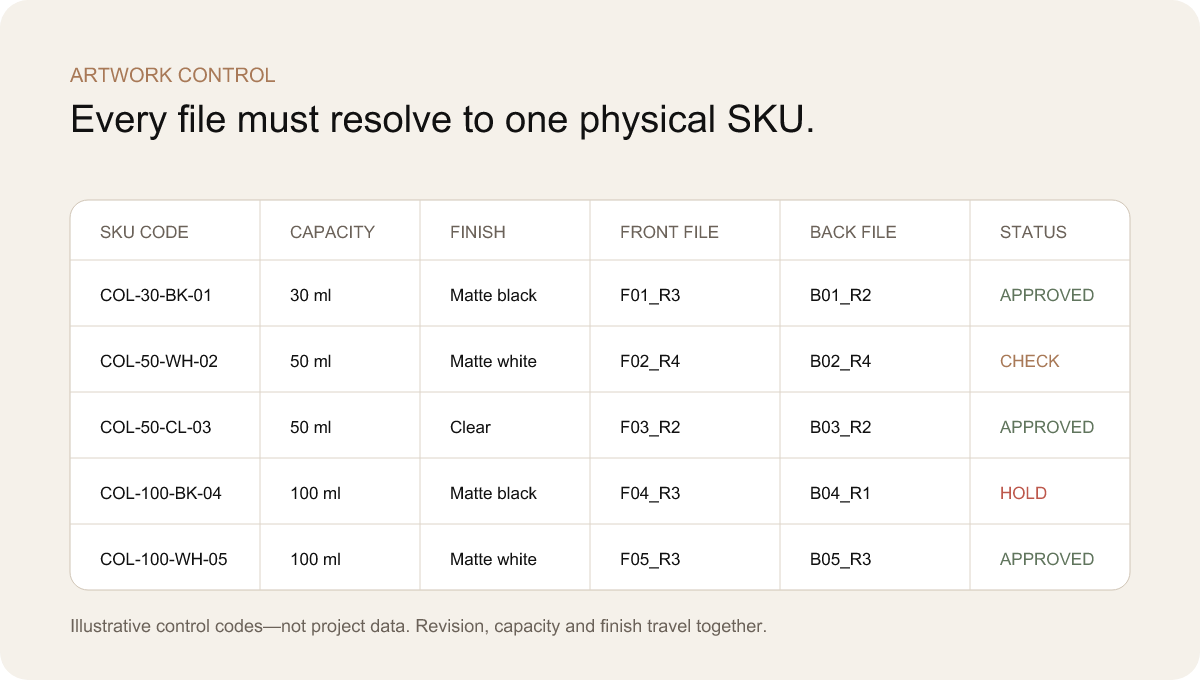
Les erreurs graphiques sont souvent considérées comme des erreurs administratives. Dans une collection de parfums comportant de nombreuses références, elles constituent toutefois des défauts de qualité du produit. Un nom de parfum erroné sur un flacon correct ne peut pas être jugé acceptable lors du contrôle qualité. Un dos de flacon destiné à un marché différent peut compromettre la conformité. Un logo placé légèrement plus haut sur un format donné peut perturber l'harmonie de l'ensemble de la gamme en rayon.
Les fils de discussion par e-mail ne constituent pas un système de contrôle. Des noms de fichiers tels que “ final ”, “ final-new ” et “ final-approved-2 ” ne permettent pas de déterminer à quelle version, finition ou marché correspond chaque maquette. Le projet nécessitait une matrice reliant un code SKU à la taille de la bouteille, à la finition, au fichier avant, au fichier arrière, au procédé de décoration, à la révision et au statut d’approbation. Un fichier de production ne pouvait être validé que lorsque la ligne était complète.
Le positionnement des illustrations reposait sur des règles de conception plutôt que sur des estimations visuelles aléatoires. Le logo pouvait être aligné sur une zone optique définie, mesurée à partir d’un élément caractéristique et fixe de la bouteille. La taille du texte pouvait rester constante quelle que soit la contenance, ou varier dans une fourchette contrôlée, selon le système de la marque. L’essentiel était de définir une logique. Reproduire une dimension absolue sur chaque bouteille peut paraître inapproprié ; centrer chaque illustration à l’œil nu peut entraîner des décalages.
La matrice distinguait également l'approbation du contenu de la faisabilité technique. Les équipes chargées de la marque et de la conformité réglementaire ont approuvé le texte et la hiérarchie. Des essais de décoration ont permis de valider l'épaisseur des lignes, le transfert de la feuille métallique, l'opacité de l'encre, le repérage et l'adhérence sur la surface réelle. Un fichier PDF correct ne garantit pas que des lignes métalliques fines puissent être reproduites de manière régulière sur une bouteille mate et courbée. Les deux validations étaient nécessaires.
Avant la production, une vérification visuelle permettait de valider l'ensemble des éléments : rendu de la bouteille ou photo, finition, visuels recto et verso, calques de production, révision et code SKU. Cette étape ne relevait pas d'une simple gestion de projet superficielle. Elle permettait de garantir une identité produit uniforme pour les services des achats, de la production, du contrôle qualité et de l'emballage.
Un programme comportant de nombreuses références peut grever le budget et prendre beaucoup de temps si toutes les combinaisons possibles sont produites dès le départ. Cette approche génère de nombreux échantillons, mais apporte peu d'enseignements. Lorsqu'une finition, une interface de bouchon ou le positionnement d'un visuel change, la marque peut être amenée à réitérer la même correction sur l'ensemble des échantillons.
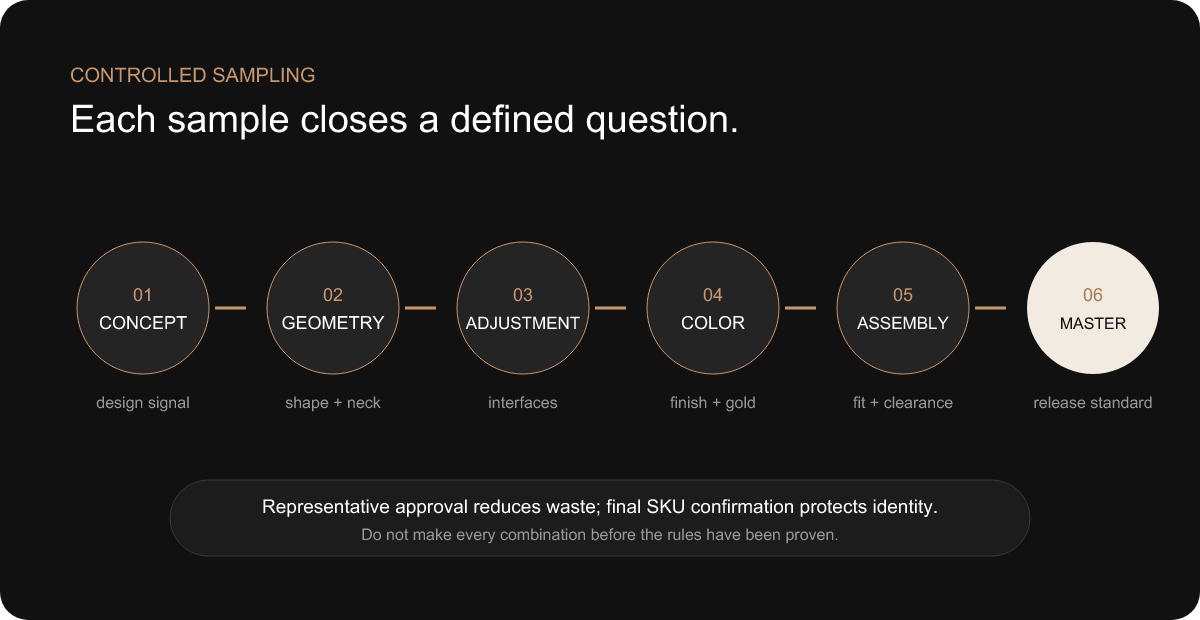
L'autre solution consistait à faire appel à un échantillon représentatif. Les premiers échantillons ont été sélectionnés pour mettre le système à l'épreuve : un échantillon mettant en évidence la proportion, une grande surface permettant de détecter les variations de revêtement, un petit flacon permettant de tester l'espace réservé au logo, un flacon noir mettant à l'épreuve le contraste avec la couleur or, un flacon blanc permettant de tester l'opacité, et un bouchon assemblé représentant l'écart le plus sensible au niveau du bouchon. Chaque échantillon était accompagné d'une question écrite.
La géométrie a été examinée avant la diversité décorative. Un premier échantillon représentatif de la bouteille ou du moule a permis de définir les proportions du corps, le rapport avec le col, la tenue en position verticale et l’enveloppe de la fermeture. Des ajustements techniques ont été apportés, tandis que les décisions en aval dépendaient moins de la forme. Des essais de finition ont ensuite comparé des références noires, blanches et transparentes sous un éclairage contrôlé. Des tests d’assemblage ont permis de réunir la bouteille, la pompe, le col et le bouchon. Des essais graphiques ont permis de déterminer l’épaisseur et la position des traits. Ce n’est qu’une fois ces règles stabilisées que le reste de la gamme de références a été appliqué.
L'approbation par le représentant ne remplaçait pas la confirmation finale de la référence produit. Chaque parfum devait toujours faire l'objet d'une vérification de l'identité, du texte et de l'attribution des visuels. Tout récipient présentant une géométrie unique devait faire l'objet d'une vérification des dimensions et du montage. Toute finition ou tout procédé ne figurant pas dans l'ensemble approuvé devait être justifié par une preuve physique. La stratégie distinguait des questions auxquelles on peut répondre une seule fois pour toute la famille de questions auxquelles il faut répondre pour chaque référence.
C’est ce qui a rendu l’échantillonnage judicieux d’un point de vue commercial. Un échantillon s’avérait utile lorsqu’il éliminait un risque ou imposait une décision. Un bel échantillon qui se contentait de reproduire une condition déjà approuvée apportait moins de valeur qu’un échantillon délibérément complexe qui mettait en évidence une interface avant la mise en production. Le suivi des échantillons de l’équipe consignait donc la question, les éléments probants, la décision, le responsable de la validation et l’impact sur les autres références.
L'architecture du col et du bouchon, le langage stylistique du bouchon, le traitement de l'or et la logique de placement du logo peuvent être définis à partir de modèles représentatifs sélectionnés.
Le nom du parfum, le texte au dos du packaging, le code-barres, le contenu commercial et l'attribution de la contenance relèvent toujours de la responsabilité au niveau de la référence (SKU).
Tout nouveau substrat, procédé, géométrie ou condition imposée par un fournisseur doit faire l'objet d'une justification et ne peut se contenter d'une approbation héritée.
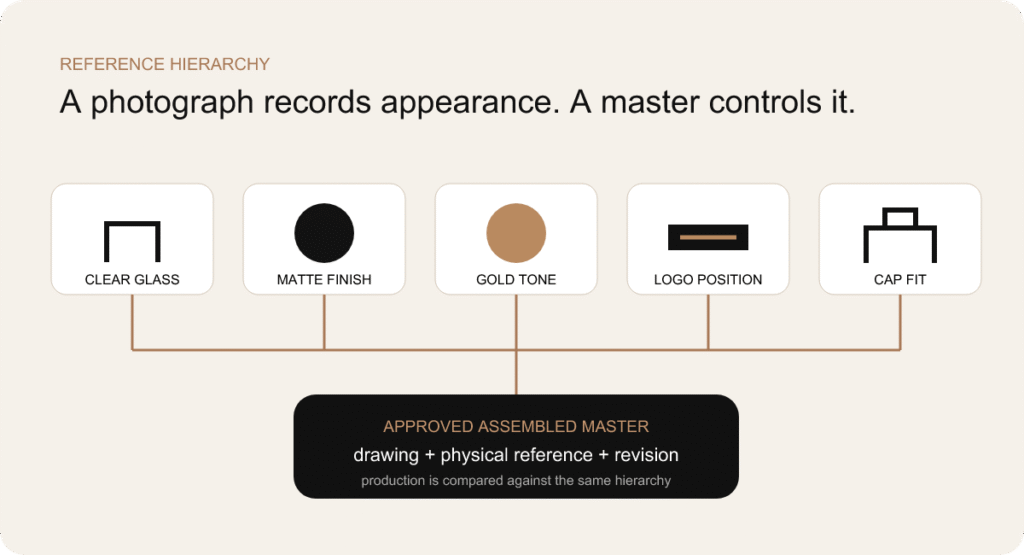
Hiérarchie de référence. Les matrices physiques contiennent des informations relatives à la surface et à l'assemblage que les photographies ne permettent pas de conserver de manière fiable.
Certaines caractéristiques des emballages peuvent être bien rendues à l'aide de dessins et de fichiers numériques. La capacité, les dimensions critiques, les tracés graphiques et les codes SKU doivent figurer dans les spécifications documentées. D'autres caractéristiques — texture mate, réflectivité métallique, sensation au toucher lors de la mise en place du bouchon et aspect visuel de l'emballage assemblé — perdent des informations importantes lorsqu'elles sont transposées sur une photographie.
Le système de modèles de référence permettait de relier ces deux types d'éléments. Un flacon transparent homologué servait de référence pour l'aspect et la géométrie acceptables du verre. Des modèles de référence en noir et blanc définissaient la couleur, l'opacité, la brillance et la texture. Un modèle de référence doré servait de référence visuelle commune à tous les matériaux. Un modèle de référence graphique définissait la position, l'échelle et le comportement au cours du processus de fabrication. Un modèle de référence assemblé montrait l'ajustement du bouchon, la visibilité du col et l'ensemble des proportions approuvées.
Un objet physique dépourvu de référence de révision est ambigu. L'échantillon devait donc être étiqueté et associé à des plans et des illustrations de référence. De même, un plan sans l'objet validé ne pouvait pas rendre compte de toutes les caractéristiques sensorielles. Ensemble, ils constituaient la norme de mise en production : la nature du composant, son aspect et son toucher, ainsi que la version faisant autorité.
Dans le cas d'une collection comportant plusieurs références, la hiérarchie empêchait la multiplication des échantillons. Un modèle de finition noire pouvait servir de référence à plusieurs créations si le support et les conditions de fabrication étaient identiques. Un modèle de fermeture assemblé permettait de définir l'écart souhaité, tandis que des assemblages spécifiques à chaque taille garantissaient que l'ensemble de la gamme respectait cette consigne. Le modèle servait de point de référence, et non de pièce de musée.
Les différents processus de conditionnement obéissent à des logiques économiques de production par lots distinctes. La fabrication du verre, le revêtement, l'impression, les pompes, les bouchons moulés, les pièces métalliques plaquées et les cartons peuvent chacun nécessiter une quantité minimale différente. Considérer chaque référence comme indépendante peut transformer une gamme gérable en excédent de stock : chaque parfum implique son propre lot de flacons, son propre lot de bouchons, sa propre configuration de décoration et son propre tirage de cartons.
L'optimisation des quantités minimales de commande (MOQ) a commencé par la recherche de points communs cachés. Si plusieurs références partageaient un même moule de flacon et un même col, le verre non décoré pouvait être considéré comme une famille de produits. L'utilisation d'une pompe, d'un actionneur et d'un collier communs a permis de réduire le nombre de commandes de composants. Une architecture commune des bouchons a permis de concentrer les volumes d'outillage et de finition. Les parfums pouvaient se différencier grâce à des visuels et à des traitements de surface sélectionnés, plutôt que de multiplier les pièces structurelles.
Le regroupement par couleur a également son importance. Produire toutes les variantes de flacons noir mat selon un ordre contrôlé peut s'avérer plus efficace que de traiter le noir comme une micro-commande distincte pour chaque parfum. La même logique s'applique au blanc. La décoration et les illustrations divisent toujours le lot en références, mais la finition en amont est planifiée à l'échelle de la collection. La faisabilité commerciale et technique de cette approche dépend du parcours de fabrication réel et doit être confirmée auprès des fournisseurs.
Un lancement par étapes constituait une autre option lorsque la demande était incertaine. Une marque pouvait mettre en place l'architecture complète, mais commercialiser d'abord le produit phare, puis ajouter des formats de voyage ou des formats plus grands après avoir analysé le marché. Cette approche n'est utile que si la première référence est conçue en tenant compte des interfaces futures. Une première bouteille qui impose à la marque un col, un bouchon ou un emballage carton spécifiques peut rendre toute expansion ultérieure plus coûteuse.
Le composant individuel le moins cher n'était pas forcément le choix le plus économique. Une pompe moins chère, mais dont la hauteur de montage était différente, pouvait nécessiter un nouveau collier et un nouvel insert de bouchon. Un bouchon à faible quantité minimale de commande provenant d'un autre fournisseur pouvait impliquer un deuxième processus de placage à l'or et une nouvelle norme d'inspection. Le coût total du projet comprend l'outillage, les échantillons, la mise en route, le contrôle qualité, les stocks excédentaires, la coordination, le fret et le risque de retard.
Principe de conception commerciale
Les cols, pompes et enveloppes de bouchons communs échappent largement à l’attention des consommateurs, mais ont une forte incidence sur les achats et l’assemblage. Les pièces communes peuvent améliorer la cohérence et permettre de regrouper les quantités commandées sans pour autant donner à la gamme un aspect générique.
La différenciation visuelle peut se maintenir au niveau des proportions de la bouteille, des finitions, du graphisme, du traitement de surface du bouchon et de l'emballage extérieur. La limite à respecter dépend de l'identité de la marque : personnalisez ce que le consommateur peut voir ou sentir, et standardisez les éléments qui doivent fonctionner en toute discrétion.
La création de moules n'est pas un gage de sérieux. Il s'agit d'un investissement qui doit générer un avantage significatif et reproductible. Un moule de bouteille sur mesure peut garantir une silhouette distinctive, une répartition optimale du poids ou un langage de conception exclusif. Un bouchon sur mesure peut créer un objet dont le toucher marque les esprits. Mais se lancer dans la création de moules pour chaque capacité et chaque composant avant même que l'architecture de la collection ne soit validée peut entraîner des coûts liés à des caractéristiques que le consommateur remarque à peine.
Le projet a permis de comparer trois approches. Une gamme de bouteilles standard offrait le moyen le plus rapide de valider la finition, le graphisme, le bouchon et la réaction du marché. Une approche semi-personnalisée combinait un corps en verre existant avec un bouchon, un décor ou un emballage distinctif. Une approche entièrement personnalisée consistait à créer une nouvelle géométrie de bouteille et, éventuellement, de nouveaux éléments de fermeture. Chaque approche a été évaluée en fonction de la valeur du design, du risque technique, du volume, du calendrier, des projets futurs concernant les références (SKU) et de l'investissement total dans l'emballage.
La décoration était envisagée avant le moulage, là où elle pouvait mettre efficacement en valeur la marque. Un revêtement mat, un logo métallisé dosé avec précision et une finition soignée du bouchon peuvent transformer une bouteille existante aux proportions harmonieuses. À l’inverse, si la silhouette elle-même constituait le principal signe distinctif de la marque, la décoration ne pouvait pas se substituer à un moule sur mesure. La question n’était pas “ Peut-on personnaliser ce produit ? ”, mais “ Cette personnalisation améliorera-t-elle suffisamment la reconnaissance par les consommateurs pour justifier ses contraintes techniques et de production ? ”
Les décisions relatives aux outillages ont également été prises dans un ordre précis. Il ne faut pas finaliser la conception d'un bouchon extérieur sur mesure avant de connaître la plate-forme de la pompe et la hauteur d'installation. Il ne faut pas réaliser un nouvel insert en carton à partir d'un rendu idéalisé. Les moules de bouteilles, toutes capacités confondues, doivent faire l'objet d'une revue commune afin que le deuxième moule ne révèle pas une règle de proportion manquante dans le premier.
Composant | Visibilité pour les consommateurs | Risque technique | Valeur de personnalisation | Recommandation |
Silhouette d'une bouteille | Très élevé | Points forts : moule, répartition du verre, rapport entre le poids et le col | Élevé lorsque la forme est le principal élément distinctif de la marque | Outil personnalisé uniquement une fois que la géométrie de la famille et le cas volumétrique ont été définis. |
Finition du col | Niveau bas après le montage | Très élevée : compatibilité entre la pompe et le remplissage | Généralement faible | Appliquer la norme, sauf si une exigence documentée relative au remplissage ou à la conception justifie une modification. |
Plateforme de pompage | Moyen pendant l'utilisation | Très élevé : étanchéité, dosage, hauteur et montage | Expérience modérée en matière de pulvérisation | Choisissez une gamme qui a fait ses preuves ; adaptez soigneusement le traitement des actionneurs visibles. |
Pas d'extérieur | Très élevé | Moyen à élevé : tenue, poids, dégagement, finition | Fort potentiel tactile et visuel | Misez sur le capuchon comme élément distinctif ; veillez à ce que l'interface interne reste sobre. |
Collier | Faible à moyen | Tout en haut de la pile de hauteur | Généralement modéré | Uniformiser l'enveloppe et la finition ; éviter les variations ornementales qui créent de nouvelles hauteurs. |
Décoration | Haut | Support : adhérence, repérage, opacité et répétabilité | Niveau élevé avec une perturbation structurelle relativement faible | À utiliser comme principal facteur de différenciation des références après les essais de processus physiques. |
Commerce de détail boîte | Prix élevé à l'achat | Catégorie : coupe, protection, identité visuelle | Idéal pour les vidéos narratives et les déballages | Adaptez la conception en fonction du format final et réutilisez la logique structurelle pour toutes les tailles. |
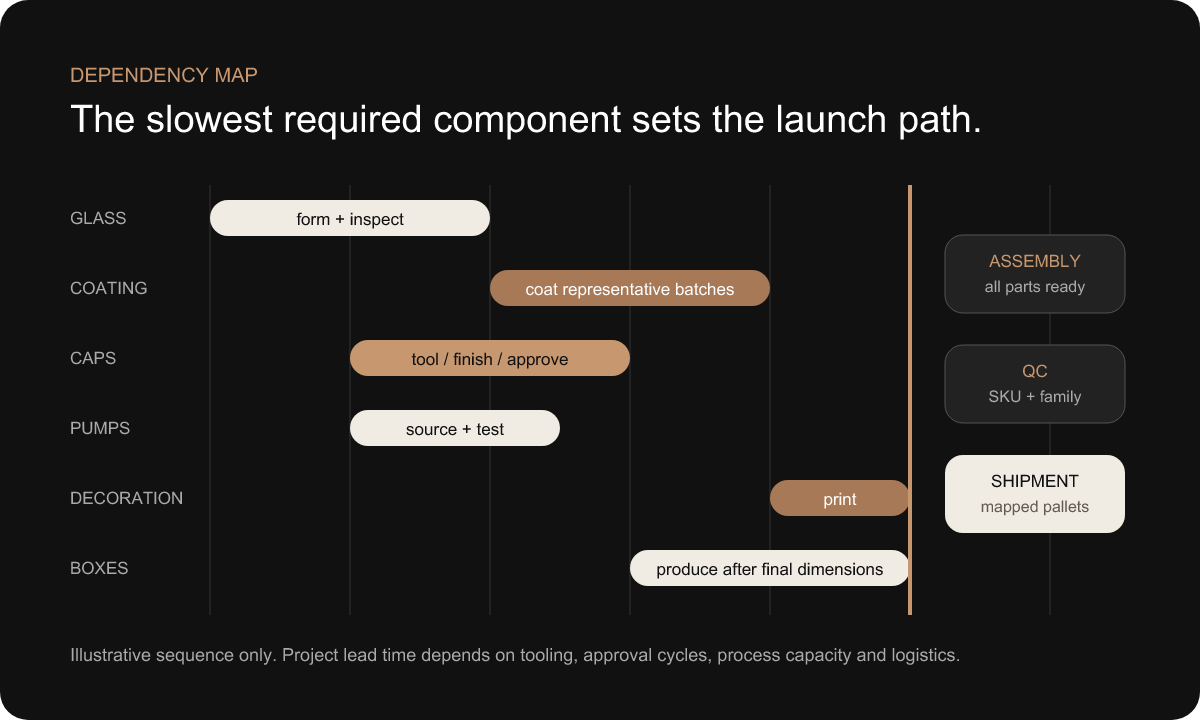
La fabrication d'un flacon de parfum complet repose sur des processus dont les délais varient. La fabrication du verre peut nécessiter la préparation des moules et une période de production spécifique. Le revêtement est appliqué une fois que le verre a été validé. La décoration intervient après l'application du revêtement approprié. La fabrication des pompes et des bouchons peut se dérouler en parallèle une fois que les interfaces et les finitions ont été validées. La conception de l'emballage de vente au détail dépend des dimensions finales stabilisées et du visuel définitif. L'assemblage, le contrôle qualité et l'expédition ne peuvent avoir lieu qu'une fois que tous les éléments requis sont disponibles.
Le calendrier du projet établissait donc une distinction entre les tâches pouvant débuter rapidement et celles qui, si elles étaient lancées trop tôt, auraient nécessité des retouches. L'approvisionnement en pompes pouvait commencer dès que le col et le sens de dosage étaient stabilisés. La conception du bouchon pouvait avancer en fonction de l'enveloppe de la pompe installée. Les essais de couleur pouvaient être réalisés sur du verre représentatif. La conception graphique du carton pouvait être développée en parallèle, mais la fabrication des outils de structure et la définition des dimensions finales de l'insert devaient attendre que la bouteille et le bouchon soient finalisés.
Le chemin critique correspondait à la plus longue chaîne de tâches interdépendantes nécessaires à l'expédition, et non pas simplement au composant dont le délai de livraison indiqué était le plus long. La fabrication d'un bouchon pouvait prendre plus de temps que la conception graphique, mais un retard dans la validation de cette dernière pouvait tout de même retarder la décoration et la fabrication des cartons. Un moule de bouteille pouvait être prêt alors qu'un changement de dernière minute concernant la pompe remettait en question les choix relatifs au col et au bouchon. Le calendrier devait comporter des responsables clairement identifiés et des dates de validation, et non pas une simple promesse de livraison optimiste.
Le séquençage a également permis de préserver l’uniformité des finitions métalliques et mates. Des échantillons de composants présentant des finitions dorées similaires ont été prélevés et comparés avant le lancement des processus de production en série distincts. Les lots de revêtements noirs et blancs ont été planifiés en fonction de la disponibilité des références. Des réunions de pré-production ont permis de confirmer quelle révision du visuel, quel échantillon de référence et quel lot de composants contrôlaient chaque flux. Lorsque les dépendances étaient clairement identifiées, la production parallèle a permis de gagner du temps sans transformer l’incertitude en surstock.
Aucune durée standard n'est indiquée ici. Les délais varient en fonction du choix entre des modèles en stock et des modèles sur mesure, de la complexité de l'outillage, du nombre de capacités, des retours sur les échantillons, des procédés de décoration, de la capacité de production et de la logistique. L'acheteur doit demander un calendrier basé sur les dépendances, indiquant à quel moment ses décisions sont requises et quel élément en suspens conditionne le lancement.
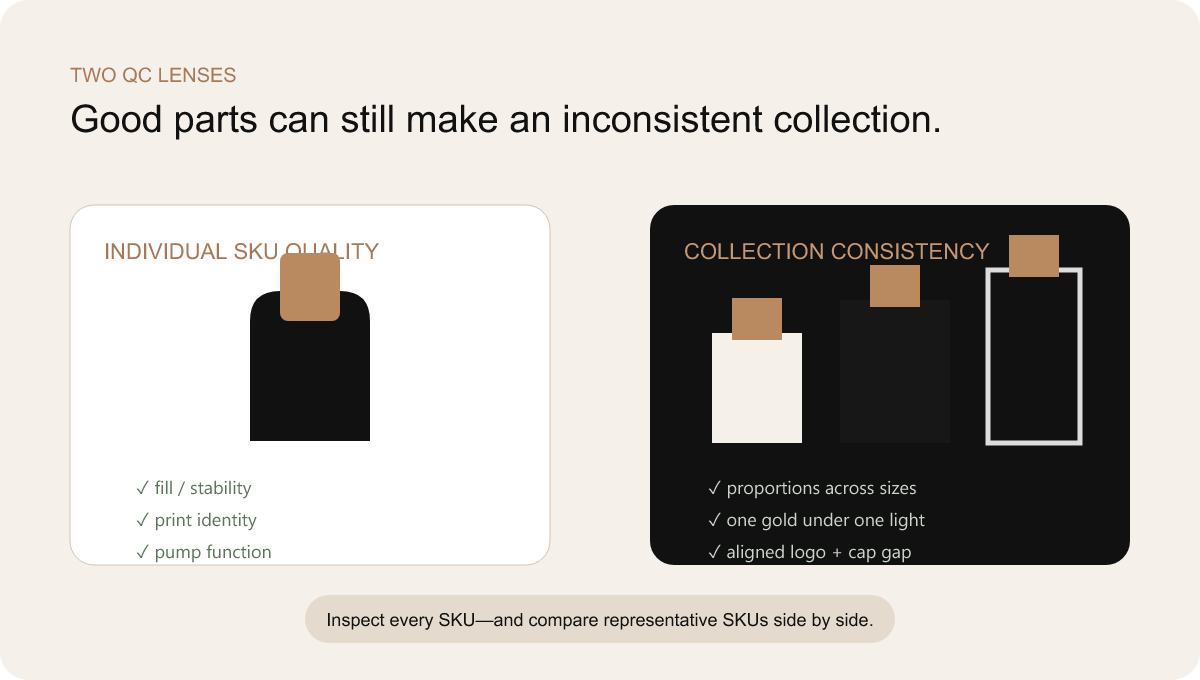
L'inspection traditionnelle consiste à vérifier si un article est conforme à son cahier des charges. Une collection comportant plusieurs références soulève une deuxième question : les articles, qui sont acceptables pris individuellement, présentent-ils une cohérence lorsqu'on les compare les uns aux autres ? Cette distinction entre la qualité individuelle des produits et la cohérence au niveau de la collection était au cœur du plan de contrôle.
Chaque référence devait encore faire l'objet de contrôles spécifiques : vérification de la bouteille et de sa contenance, de la finition, de l'identité graphique, de l'ajustement de la pompe et du bouchon, de la position de la décoration, de la configuration de l'emballage et des caractéristiques fonctionnelles requises. Une “ référence de référence ” ne pouvait pas tout représenter. Une bouteille blanche de 30 ml pouvait être validée, tandis qu'une bouteille noire de 100 ml pouvait présenter un dos de bouteille non conforme ou un jeu inacceptable au niveau du bouchon.
Une comparaison horizontale a ensuite permis d’examiner les relations entre les éléments. Des bouteilles noires de différentes contenances ont été placées côte à côte afin de comparer leur brillance et leur profondeur. L’opacité des bouteilles blanches a été évaluée. Les bouchons et les décorations métalliques ont été examinés sous le même éclairage. La position du logo a été observée par rapport à la ligne de base du rayonnage. Les écarts entre les bouchons assemblés et les relations entre ceux-ci et l’épaule ont été comparés entre les différentes tailles. Ces contrôles ont permis de détecter des écarts que l’inspection composant par composant aurait pu négliger.
Les références d'inspection suivaient la même hiérarchie que celle établie lors de l'échantillonnage : plans et dossiers contrôlés pour les caractéristiques mesurables ou identifiables ; échantillons de référence physiques pour les caractéristiques sensorielles et relationnelles. Les photographies venaient étayer les enregistrements, mais ne remplaçaient pas les objets approuvés. L'équipe qualité devait également avoir accès à la matrice des références produit (SKU) afin que l'identité correcte du produit soit traitée comme une caractéristique de qualité.
Le public de DAXIN gestion de la qualité Cette capacité fournit le contexte de l'entreprise. Les étapes d'inspection spécifiques à chaque projet, les équipements, les critères d'acceptation et les résultats doivent être confirmés à partir des registres avant d'être invoqués dans un dossier publié. Ce projet évite délibérément de mentionner un taux de réussite, une norme d'essai ou une statistique de rejet.
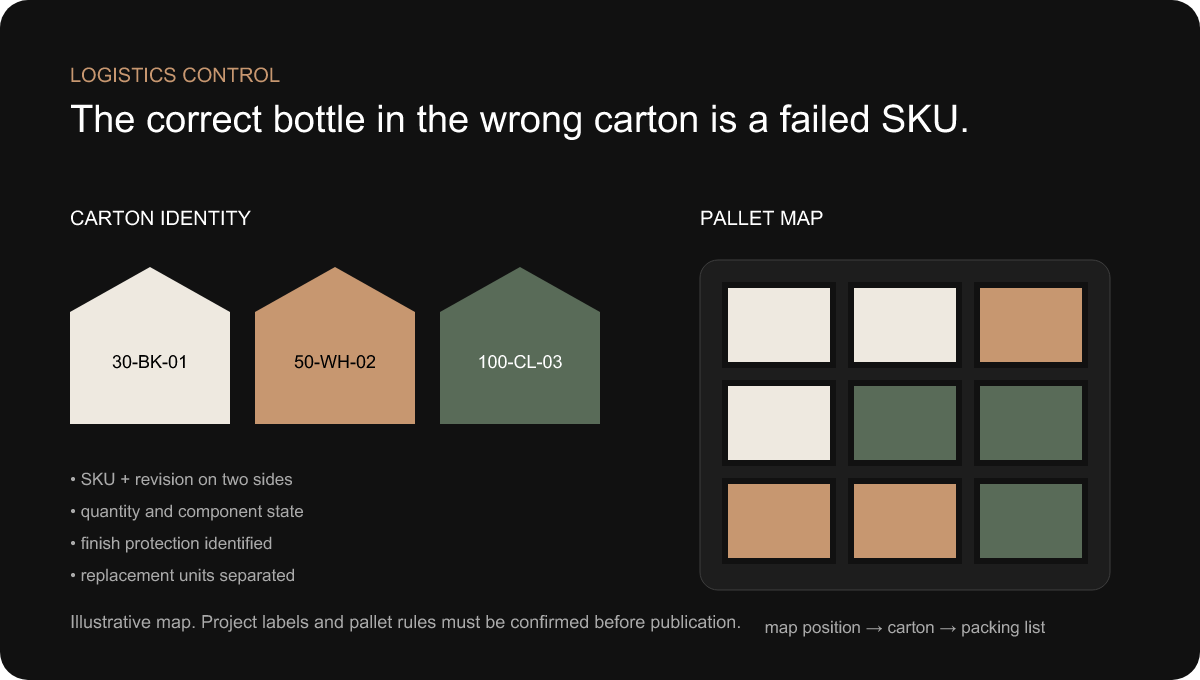
La multiplicité des références entraîne une dernière série de risques une fois la fabrication terminée. Des bouteilles présentant des silhouettes similaires peuvent être confondues avant la décoration. Les produits finis peuvent être placés dans les mauvais cartons. Des pompes, bouchons ou colliers séparés peuvent être emballés en quantités qui ne correspondent pas à celles des bouteilles. Des palettes mixtes peuvent arriver sans fiche de contenu. Une quantité de remplacement peut être intégrée au décompte principal et devenir invisible.
Les informations figurant sur les cartons comprenaient donc le code SKU validé, la description, la quantité, l'état des composants et, le cas échéant, la révision. Les étiquettes étant lisibles sur plusieurs côtés, les équipes de l'entrepôt n'avaient pas besoin de retourner chaque carton. Lorsque plusieurs finitions se ressemblaient à travers leur emballage protecteur, des repères de couleur ou des codes permettaient d'éviter les erreurs de sélection sans qu'il soit nécessaire de remplacer l'étiquette officielle.
Les plans de palettes établissaient un lien entre l'emplacement des cartons et la liste de colisage. Cela s'avérait particulièrement utile lorsque le client ou le responsable du remplissage avait besoin d'une séquence de déchargement planifiée, lorsque plusieurs marchés ou parfums partageaient un même conteneur, ou encore lorsque les unités de remplacement étaient séparées. Les palettes mixtes étaient considérées comme une configuration délibérée plutôt que comme une improvisation lors du chargement.
La protection a été conçue en fonction de la surface décorée finale. Les séparateurs, les manchons, les plateaux et les cartons devaient empêcher tout contact entre les verres, l'abrasion des bouchons et toute pression sur les décorations fragiles. Un emballage aussi sûr que du verre transparent peut en effet se rayer après un revêtement mat ou une impression métallisée. Les coffrets destinés à la vente au détail devaient également être protégés contre les écrasements et les frottements pendant le transport à l'exportation.
Une excellente bouteille livrée dans un carton portant une référence erronée reste un projet raté. Le service de contrôle logistique a donc utilisé la même matrice que les services graphisme et production, bouclant ainsi la chaîne, de l’identité numérique à l’expédition physique. DAXIN’s services d'assistance à la livraison et au stockage constitue la ressource interne naturelle pour les acheteurs qui évaluent cette étape.
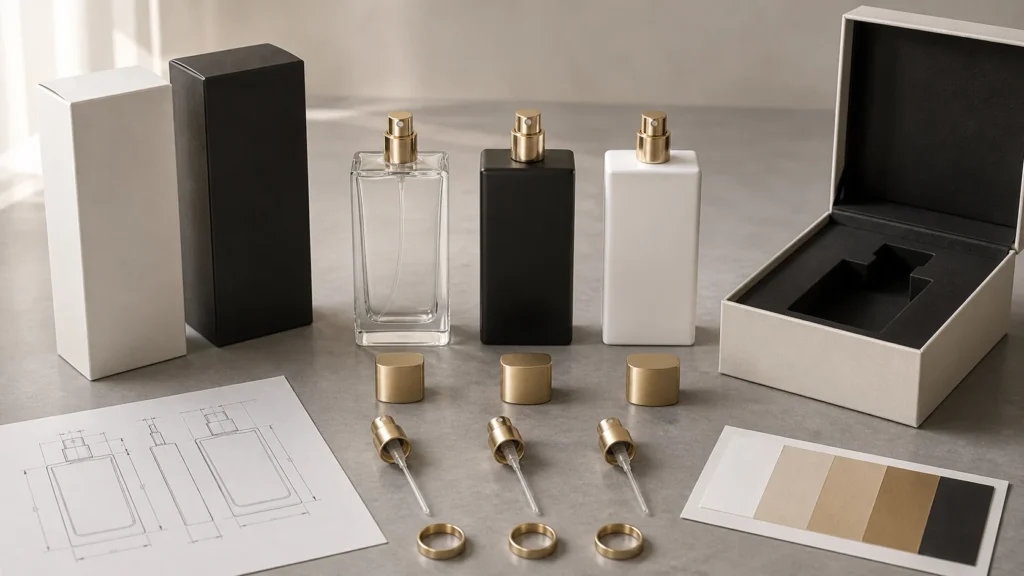
Visualisation conceptuelle — et non une photo de chantier. Le système final regroupe la gamme de bouteilles, les composants de bouchage, les références de finition, les plans et les emballages extérieurs au sein d'une structure d'homologation unique.
La solution finale ne reposait pas sur un seul élément marquant. Sa valeur tenait à un ensemble de relations bien maîtrisées : une gamme de bouteilles harmonisées, toutes capacités confondues ; une plate-forme standardisée pour le col et la pompe, dans la mesure du possible ; une conception coordonnée du collet et du bouchon ; des normes esthétiques pour le noir, le blanc et l’or ; des visuels liés à une matrice de références produit ; un échantillonnage progressif ; des références de référence ; des flux de production synchronisés ; des contrôles qualité à l’échelle de la collection ; et un conditionnement à l’exportation planifié.
Cette architecture préservait une certaine diversité visuelle. Les parfums pouvaient arborer des noms, des textes publicitaires et des finitions de surface différents. Les contenances pouvaient être adaptées à leurs fonctions respectives. Les emballages extérieurs pouvaient s'adapter à différents concepts de vente au détail. Pourtant, la structure mécanique sous-jacente et les critères d’homologation restaient suffisamment stables pour garantir la cohérence de la gamme.
Le système intégré a également permis de tirer davantage parti des itérations. Si une comparaison “ or ” échouait, l’équipe savait sur quelle référence reposait la décision. Si un capuchon était trop haut, la chaîne de tolérance identifiait les dimensions et les composants concernés. Si le visuel changeait, la matrice des références indiquait tous les produits concernés. Les problèmes se transformaient ainsi en décisions traçables, plutôt qu’en demandes générales du type « faites en sorte que ça corresponde ».”
L'illustration conceptuelle ci-dessous permet de visualiser cette logique de validation. Il ne s'agit pas d'un document probatoire issu du projet anonymisé. Avant publication, DAXIN devra remplacer ou compléter cette illustration conceptuelle par des photographies vérifiées du projet : gamme de bouteilles, échantillons de finitions physiques, bouchon assemblé, comparaison de la qualité et emballage pour l'exportation, chacune ayant fait l'objet d'une autorisation en matière de confidentialité client.
La logique relative au col, à la pompe, à l'enveloppe du col et au capuchon permet de réduire les tâches répétitives liées à la compatibilité.
La capacité, la finition, le graphisme et l'histoire racontée par l'emballage constituent des éléments de différenciation pour les consommateurs.
Les fichiers maîtres, les révisions et la matrice des références facilitent les commandes de réapprovisionnement et les ajouts futurs.
Aucun retour sur investissement chiffré n'est avancé, car les documents relatifs au projet nécessaires pour l'étayer n'ont pas été fournis. La valeur commerciale qualitative peut toutefois être décrite à travers l'architecture elle-même.
La complexité du développement est devenue plus évidente. Le client pouvait désormais distinguer une décision relative à la marque d’une décision relative à l’interface, et identifier quelles validations concernaient plusieurs références. Le service des achats a ainsi pu disposer d’une cartographie plus claire des composants, au lieu de traiter chaque parfum comme une nomenclature distincte. L’utilisation de pompes, de systèmes de fermeture et de finitions communs a permis de réduire le nombre de normes spécifiques à gérer.
La question des risques de compatibilité a été abordée précédemment. Le col, la pompe, le collier et le bouchon ont été examinés sous forme d’ensemble assemblé plutôt que d’être contrôlés lors de l’assemblage final. Les choix de couleurs sont passés de discussions numériques à des références physiques. L’identité graphique a été intégrée à la production et au conditionnement. Le calendrier indiquait les interdépendances, ce qui a permis de mener les travaux en parallèle tout en protégeant les éléments qui nécessitaient une décision en amont bien établie.
La présentation en rayon s'en est trouvée améliorée, car la collection a été évaluée dans son ensemble. Les proportions, la finition dorée, l'aspect mat, le positionnement du logo et les espaces entre les bouchons ont été comparés côte à côte. La cohérence haut de gamme est ainsi devenue un résultat concret, étayé par des références, et non plus un simple espoir subjectif que des pièces achetées séparément s'harmonisent entre elles.
Il devint plus facile d'évaluer les perspectives d'expansion. Un nouveau parfum pouvait s'intégrer au système de graphisme et de finition. Une nouvelle capacité pouvait reprendre la plateforme de col et de bouchon tout en bénéficiant d'une étude approfondie des proportions. Les commandes suivantes pouvaient s'appuyer sur des modèles de référence et des révisions contrôlées. Cette architecture n'a pas supprimé le travail de développement ; elle a simplement évité que chaque nouvel ajout doive repartir de zéro.
La coordination entre les fournisseurs a également été simplifiée. Au lieu de demander à chaque fournisseur d’optimiser une pièce prise isolément, une structure de projet unique a défini le résultat final une fois assemblé. C’est là toute la différence entre l’achat de composants et le développement d’une solution d’emballage pour parfum. La valeur n’est pas que tous les processus se déroulent dans un même bâtiment physique ; elle réside dans le fait que quelqu’un assume la responsabilité des interfaces entre les processus.
Le cadre du projet a permis de tirer des enseignements qui s’appliquent au-delà d’un seul modèle de bouteille. Ceux-ci s’avèrent utiles lors de la définition du cahier des charges d’un Conception de flacons de parfum sur mesure partenaire, comparer les propositions des fournisseurs ou planifier le prochain parfum avant même le lancement du premier.
Répertoriez la bouteille, le goulot, la pompe, le col, le bouchon, la décoration, le graphisme et la boîte avant de valider le premier produit visible. C'est au niveau de ces interactions que surviennent généralement les surcoûts et les défaillances de dernière minute.
Un goulot et une pompe communs peuvent faciliter l'achat, le conditionnement et garantir une meilleure homogénéité, sans pour autant nuire à la valeur de la marque au niveau des finitions, des visuels ou de l'emballage extérieur.
Une silhouette originale, le toucher du capuchon et un design épuré sont souvent plus remarqués qu'une interface technique unique dissimulée sous le capuchon.
La brillance, la texture, la réverbération métallique et l'ajustement de la casquette ne peuvent pas être évalués de manière fiable à partir d'écrans non calibrés et de photos prises avec un téléphone.
Un « or numérique » ne correspond pas à un « or physique ». Définissez un étalon, comparez les pièces réelles sous un éclairage contrôlé et déterminez si les différences sont acceptables ou intentionnelles.
Il peut arriver que le flacon, la pompe, le col et le bouchon passent chacun l'inspection, alors que l'ensemble, une fois assemblé, ne la réussisse pas. Vérifiez la chaîne dans des conditions représentatives.
La dénomination des fichiers, le contrôle des révisions, les étiquettes des cartons et les plans de palettes ne sont pas de simples formalités administratives. Ils déterminent si le bon produit physique parvient sur le bon marché.
Un composant qui donne lieu à la création d'un autre outil, d'une finition, d'un cycle d'échantillonnage ou d'une interface peut augmenter le coût total, même si son prix unitaire indiqué est inférieur.
Le premier flacon définit une base de référence. Vérifiez que son col, le système de fermeture, les règles de proportion et le processus de validation permettent de s'adapter ultérieurement à d'éventuelles nouvelles contenances ou parfums.
La conclusion la plus subtile est aussi la plus simple : le « haut de gamme » ne signifie pas maximiser la diversité. Une collection donne une impression de haut de gamme lorsque chaque choix visible semble délibéré et que chaque interface cachée fonctionne de manière cohérente. Réduire la diversité superflue permet de mieux mettre en valeur les détails qui comptent.
Parfois. La gamme de bouteilles doit utiliser des cols compatibles, et l’assemblage de la pompe, de la collerette et du bouchon doit être vérifié pour chaque capacité. Un bouchon extérieur commun peut préserver la cohérence de la marque, mais l’insert interne, le dispositif de retenue ou la collerette peuvent nécessiter un ajustement si les épaules des bouteilles ou les hauteurs d’installation diffèrent. L’expression “ même bouchon ” doit donc désigner une plateforme de bouchons contrôlée, et non une supposition fondée sur l’apparence. Vérifiez le jeu du bouchon, la force de retrait, l’alignement et l’écart visible entre le bouchon et la bouteille sur chaque bouteille finie.
Elles peuvent souvent appartenir à la même gamme de pompes lorsque le col, les exigences en matière de diffusion du parfum et le processus de remplissage sont compatibles. La longueur du tube plongeur est généralement définie pour chaque flacon afin que celui-ci atteigne la position correcte sans s’enrouler excessivement ni entraver l’évacuation du produit. La hauteur d’installation de la pompe, la compatibilité des joints, le jeu de l’actionneur et les réglages de l’assemblage par sertissage ou par vis doivent néanmoins être confirmés au niveau du flacon. Cette standardisation simplifie l’approvisionnement et le dépannage, mais n’élimine pas la nécessité de spécifier chaque ensemble fini.
Commencez par définir une orientation numérique, puis créez des échantillons physiques sur les supports réels et choisissez un modèle visuel validé. Le revêtement plastique, l’aluminium brossé, le zamac plaqué et la feuille d’estampage à chaud reflètent la lumière différemment ; il peut donc s’avérer impossible d’obtenir une identité optique exacte. L’objectif pratique est d’obtenir un aspect harmonisé dans des conditions d’éclairage et d’observation définies. Un composant peut servir de référence pour la teinte dorée ; les fournisseurs ajustent ensuite la brillance, la nuance et le procédé en fonction de celle-ci. La production est comparée à la référence physique, et non évaluée uniquement à partir de photos ou de codes couleur.
Il n’existe pas de nombre universel. Le plan d’échantillonnage approprié dépend des caractéristiques spécifiques à prendre en compte. Des échantillons représentatifs permettent de valider la géométrie de la bouteille, le revêtement noir et blanc, la décoration métallique, l’ajustement de la pompe et du bouchon, ainsi que le positionnement du visuel avant que la marque ne produise toutes les combinaisons possibles. Une confirmation finale reste toutefois nécessaire pour l’identité de chaque référence (SKU) et pour toute capacité, finition, support ou procédé non couvert par l’ensemble représentatif. Un plan efficace répertorie les questions auxquelles chaque échantillon doit répondre ; il ne vise pas un nombre arbitraire d’échantillons.
Non. Une gamme de bouteilles standardisées ou existantes, dont le revêtement, la décoration, le traitement du bouchon et l’emballage extérieur sont contrôlés, peut permettre une forte différenciation tout en réduisant les risques liés à l’outillage, aux quantités minimales de commande et à la compatibilité. Une bouteille sur mesure se justifie lorsque sa silhouette ou la structure du verre permet une reconnaissance significative de la marque et que le volume prévu justifie l’investissement. Les marques doivent comparer les options standard, semi-personnalisées et entièrement personnalisées au niveau du système dans son ensemble, en tenant compte des échantillons, des bouchons, des stocks excédentaires et des capacités futures — et non pas se contenter de comparer les prix unitaires des bouteilles.
Réduisez les variations structurelles inutiles. Partagez les pompes, les colliers et les bouchons lorsque cela est possible ; utilisez une seule gamme de flacons ; différenciez les parfums par le graphisme et une décoration contrôlée ; prévoyez des lots communs de revêtement noir ou blanc ; et envisagez d’utiliser un flacon existant avant de lancer la fabrication de plusieurs outils. Un lancement par étapes permet de valider le format phare avant d’ajouter des formats de voyage ou des formats plus grands, à condition que la première référence soit conçue comme une future plateforme. Les quantités minimales varient selon les composants et les processus ; DAXIN doit donc examiner la matrice des références et les quantités prévues avant de recommander une stratégie.
L'écart visible est le résultat de l'assemblage. La hauteur et la concentricité du goulot, la hauteur de la pompe installée, la hauteur du collet, la cavité du bouchon, l'insert de retenue et même le revêtement final peuvent l'influencer. Chaque composant peut se situer dans ses propres tolérances, mais la combinaison de conditions trop élevées ou trop basses peut entraîner un écart inacceptable, un bouchon qui bascule, un collet exposé ou un contact avec l'actionneur. La solution consiste à procéder à une analyse des tolérances d'assemblage s'appuyant sur des échantillons physiques et un modèle de référence visuel défini, et non pas simplement à renforcer le contrôle d'une seule pièce.
Un échantillon de référence est un modèle physique validé, associé à des plans, des maquettes graphiques et des révisions contrôlés. Il peut représenter l'aspect du verre transparent, une finition noire ou blanche mate, une teinte dorée, le positionnement du logo, l'ajustement du bouchon ou l'emballage complet une fois assemblé. Les échantillons physiques sont précieux pour évaluer les caractéristiques que les photographies ne permettent pas de restituer de manière fiable, notamment la brillance, la texture, la réflectivité et le toucher. Ils doivent être étiquetés, protégés, stockés de manière appropriée et remplacés de manière systématique lorsqu'une modification validée est apportée.
Utilisez une matrice SKU qui relie chaque code produit à la capacité, à la finition, au fichier avant, au fichier arrière, au contenu commercial, au procédé de décoration, à la révision et au statut d’approbation. Évitez de sélectionner des visuels de production à partir de pièces jointes à des e-mails ou de noms de fichiers “ finaux ” ambigus. Appliquez une convention de nommage cohérente et émettez une confirmation visuelle de pré-production qui présente ensemble la bouteille, le placement du visuel et les révisions en cours. L’approbation du contenu réglementaire et la faisabilité du procédé de décoration constituent des validations distinctes ; les deux doivent être finalisées avant la mise en production.
Les délais dépendent du choix entre des flacons de série et des flacons sur mesure, de l’étendue de l’outillage, de la disponibilité des bouchons et des pompes, de la complexité de la finition et de la décoration, des cycles d’échantillonnage, de la rapidité de validation par le client, de la capacité de production et de la logistique. Un calendrier pertinent met en évidence les interdépendances : ce qui peut être réalisé en parallèle, ce qui doit attendre la validation de la géométrie ou de la couleur, le moment où le visuel est figé et quel élément détermine le chemin critique. DAXIN ne doit fournir un calendrier spécifique au projet qu’après avoir examiné le cahier des charges. Cette étude de cas ne donne pas de délai de livraison universel.
Veuillez nous envoyer des images ou des croquis de référence, les capacités prévues, le nombre de références (SKU) attendu, les informations relatives au flacon ou au goulot si vous en disposez, le concept de bouchon, les exigences en matière de pulvérisation, les références de couleur et de finition, les maquettes de décoration, les quantités de commande prévues, le marché cible, la méthode de remplissage et la période de lancement. Il n’est pas nécessaire que le cahier des charges soit complet. Un examen précoce permet d’identifier les éléments à standardiser, les informations manquantes et les décisions à prendre avant la fabrication des outillages. L’objectif est de mettre en évidence les interdépendances tant que le projet offre encore des options.
Que vous ayez besoin d'une bouteille existante ou d'une solution d'emballage entièrement personnalisée, notre équipe expérimentée est prête à vous accompagner dans votre projet, de la conception et la décoration de la bouteille aux bouchons, en passant par l'emballage et la livraison.
 English
 Spanish
 French
 German
 Arabic
 Italian
 Dutch
 Portuguese
 Russian
 Korean
 Japanese