Revêtement des flacons en verre : guide destiné aux marques de parfums sur les finitions et la durabilité
Noir mat, émeraude profond, dégradé passant de l'encre au verre : le flacon revêtu est le signe par excellence d'un lancement de parfum ambitieux. C'est aussi l'élément de décoration que les marques interrogent avec le plus d'inquiétude un an plus tard, lorsque les flacons reviennent avec des bords usés ou des cols rayés. Avant de définir les spécifications d'une finition, il faut savoir ce qu'est un revêtement, à quoi il peut résister, et quelles questions permettent de transformer un joli échantillon en une décision de production fiable.
Ce que signifie réellement " revêtement de bouteille en verre " : deux mondes à part
Tapez " revêtement de bouteilles en verre " dans un moteur de recherche et vous verrez que deux secteurs parlent sans se comprendre sous cette même expression.
Le premier monde est invisible. Les usines de fabrication de récipients en verre appliquent des revêtements fonctionnels tout au long de la chaîne de formage : un traitement « à chaud » avant le recuit et une couche « à froid » après celui-ci, afin que les bouteilles ne s’égratignent pas les unes contre les autres sur les convoyeurs, n’obstruent pas les lignes de remplissage ou ne collent pas entre elles pendant le transport. Les matériaux typiquement utilisés pour le traitement à froid sont les sprays de stéarate hydrosolubles (couramment utilisés dans l'industrie pharmaceutique, rincés avant le remplissage), la vapeur d'acide oléique pour la lubrification générale, et les sprays de polyéthylène lorsque l'on souhaite une protection maximale (Cours accéléré sur Oberk Packaging). L'ingénierie, pas le design.
C'est ce deuxième univers qui fait l'objet de cet article. Dans le domaine des emballages pour parfums, cosmétiques et spiritueux, le terme " revêtement " désigne une couche décorative (peinture, laque, émail ou film durci aux UV) qui apporte couleur et texture à la surface extérieure d'un flacon. Attention à deux produits qui se ressemblent dans les listes de produits : les " flacons en verre à revêtement de sécurité " de laboratoire (enrobés de plastisol, destinés aux produits chimiques dangereux) et les biberons à revêtement en silicone appartiennent à la catégorie des récipients pour boissons, et non à celle des techniques de décoration des parfums.
De quel " revêtement " parlez-vous ?
Pourquoi recourir à un procédé industriel alors qu’un amateur peut acheter de la peinture en spray ? Le verre est lisse, dense et non poreux : c’est la pire surface qui soit en termes d’adhérence. La couleur sur le verre ne peut exister que de deux façons : soit elle est fondue dans le verre lors de la fabrication, soit elle est fixée à la surface grâce à une préparation et un durcissement, au cours desquels une cuisson au four ou une exposition aux UV transforme le film humide en un solide réticulé. Cette deuxième méthode correspond au revêtement. La peinture appliquée soi-même sur un bocal en verre s'écaille en quelques semaines car ces deux étapes sont ignorées : aucune surface avec laquelle réagir, aucun durcissement. Les revêtements professionnels résolvent ces deux problèmes grâce à la chimie et aux fours. Le résultat : une durabilité que vous pouvez spécifier, tester et exiger de la part d'un fournisseur.
Si vous fabriquez des bougies ou des objets de décoration et que vous vouliez simplement savoir pourquoi votre peinture s'écaille, vous avez maintenant la réponse. Le reste s'adresse à ceux qui présentent une bouteille peinte à un client.
D'où vient la couleur des bouteilles : quatre parcours, dont un qui dure pour toujours
Sur les forums consacrés aux parfums, on retrouve régulièrement la même plainte : la couleur d'un flacon s'écaille, et quelqu'un explique que la marque " a peint le verre au lieu d'utiliser du verre teinté ". C'est à moitié vrai, et c'est justement la partie erronée qui est la plus instructive. La coloration des flacons repose sur quatre procédés de fabrication distincts, chacun offrant des propriétés différentes à un prix différent.
Couleur du verre : coloration dans la masse (corps du verre)
La coloration dans la masse consiste à ajouter des colorants inorganiques (bleu de cobalt, vert émeraude, ambre, thé, blanc opale) à la masse avant la fusion. La couleur fait partie intégrante du verre : elle ne peut ni s'écailler, ni s'effriter, ni être dissoute par un parfum, car il n'y a pas de film susceptible de s'abîmer. C'est la solution idéale pour une marque qui a besoin d'un flacon stable, protégeant du lumière, dans une teinte classique.
Les compromis sont d’ordre structurel. La palette se limite aux nuances que le procédé de fabrication par lots permet d’obtenir : pas de correspondance Pantone, pas de véritable noir profond, pas de dégradé. Les lots sont importants, car le four fond le matériau par tonnes, et chaque nouvelle nuance nécessite une nouvelle recette de fabrication. Si votre identité est le " bleu cobalt ", cette solution est faite pour vous. S’il s’agit d’une couleur personnalisée dont le nom figure dans le cahier des charges, ce n’est pas le cas.
Couleur en surface : revêtement décoratif
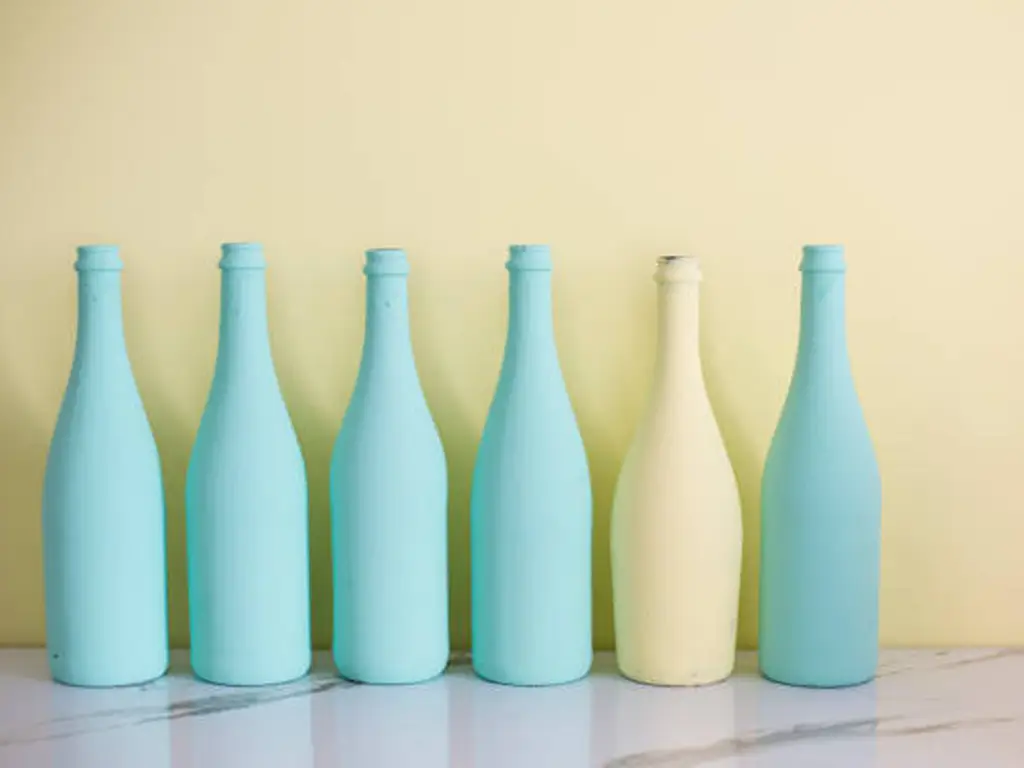
Le revêtement décoratif, c'est l'inverse. Comme le film est appliqué sur une bouteille finie, par pulvérisation, trempage ou sur une ligne automatisée, la palette est pratiquement illimitée : n'importe quelle couleur de marque, n'importe quelle opacité (de la teinte transparente à l'opacité totale), n'importe quelle finition (brillante, mate ou « soft-touch »), des dégradés, des effets nacrés, ou encore une couverture partielle laissant transparaître le verre transparent. Élément crucial pour une nouvelle marque, le revêtement s'applique sur une bouteille de série : un même moule peut servir à dix clients dans dix couleurs différentes. C'est pourquoi le revêtement est la solution standard pour les lancements, les éditions limitées et les variantes régionales.
Le prix de cette liberté, c'est le film lui-même. Un revêtement, c'est une peau, pas un os : il a une durée de vie limitée sous l'effet des réactions chimiques et de l'abrasion, et tout ce qui suit cette section vise à rendre cette durée de vie prévisible.
Techniques de texture : gravure givrée et placage métallique
Deux autres techniques viennent compléter cette palette. Le « frosting » (gravure à l'acide) donne à la surface du verre une texture mate : incolore, indissociable du verre, impossible à décoller, souvent associée à un polissage partiel ou à une surimpression. La métallisation sous vide permet de déposer un véritable film métallique – or, argent, bronze, or rose – pour obtenir des finitions qu'aucune peinture ne peut reproduire. Aucune de ces deux techniques ne remplace le revêtement ; elles viennent s’y ajouter, et ces quatre techniques peuvent être superposées sur une même bouteille.
Choisir entre les différentes voies
| Chemin d'accès | Là où la couleur prend vie | Des épluchures ? | Effets débloqués | Économie classique |
|---|---|---|---|---|
| Coloration dans le verre | À l'intérieur de la vitre | Jamais | Teintes classiques, protection contre la lumière | Grands tirages ; engagement au niveau du lot |
| Revêtement décoratif | Film de surface lié | Uniquement si la formulation, le durcissement ou le traitement sont défectueux | Gamme complète, fini mat/brillant/toucher doux, dégradés, couvrance partielle | Quelle que soit la quantité commandée ; les flacons en stock sont éligibles |
| Glaçage (gravure) | Texture gravée dans le verre | Jamais (c'est le verre) | Texture mate, couches contrastées | Séries moyennes : la géométrie du moule a son importance |
| Métallisation sous vide | Film métallique à la surface | Peut se porter | Effets miroir métalliques | Offres haut de gamme ; les plus chères à l'unité |
Règle générale : si vous voulez une couleur qui tienne vingt ans sans entretien, teintez le verre. Si vous voulez la couleur exacte de votre marque, un dégradé ou un fini mat, appliquez un revêtement. Si vous voulez un fini mat semblable à de la céramique, gravez-le. Si vous voulez un aspect métallique, plaquez-le. L'erreur serait de considérer ces techniques comme de simples " variantes de la peinture " : il s'agit de matériaux différents présentant des modes de défaillance différents, et le choix de la technique que vous adoptez déterminera toutes les questions de durabilité que vous vous poserez par la suite.
Choisir une finition de revêtement : ce que choisissent réellement les marques de parfums
Au sein du processus de revêtement, la décision suivante concerne la finition : la stratégie de marque prime, l'ingénierie vient en second lieu.
| Finition | Aspect et ergonomie | Comportement des empreintes digitales | Utilisateur type |
|---|---|---|---|
| Couverture intégrale opaque | Une couleur vive et intense ; le flacon devient un véritable bloc aux couleurs de la marque | Le mat masque les traces ; le brillant les fait ressortir | Lancements de produits grand public et « masstige » |
| Laque brillante | Une couleur profonde, chatoyante et " humide " | Affiche toutes les impressions | Rayons de magasin très éclairés |
| Mat | Absorption douce de la lumière, style moderne, aspect haut de gamme | Masque bien les traces | Gammes de niche et haut de gamme |
| Toucher doux | Toucher velouté, chaleur dans la main | Masque les impressions | Produits cosmétiques haut de gamme |
| Nacré / chatoyant | Profondeur de décalage de la lumière | Modéré | Éditions festives et de prestige |
| Gradient (ombre) | La couleur se fondant dans le verre transparent | Identique à la finition de base | Lancements « Premium » ; visuel phare |
| Couverture partielle / zones non couvertes | Le revêtement vient à la rencontre du verre transparent en formant une ligne bien définie | Identique à la finition de base | Lignes axées sur le design, impressions superposées |
Deux précisions avant de faire votre choix. Premièrement, le fini mat n’est pas " plus résistant " simplement parce qu’il semble robuste : les films mats et " soft-touch " sont généralement plus souples que les finis brillants et présentent plus rapidement des traces de frottement. Leur résistance aux traces de doigts est un avantage subjectif, et non un indice de résistance à l’abrasion. Deuxièmement, la finition est rarement la dernière étape de la décoration. Le revêtement constitue la couche de base d’un ensemble : vous pouvez y sérigraphier votre logo, y appliquer une feuille métallique par estampage à chaud ou y réaliser un gaufrage ; c’est la composition chimique de la surface du revêtement qui détermine la tenue de ces encres et de ces feuilles. « Appliquer le revêtement d’abord, imprimer par-dessus » permet d’obtenir des effets – une bouteille mate avec un logo en feuille métallique, une bouteille à dégradé avec un nom sérigraphié – qu’aucun procédé ne peut produire à lui seul. Un avertissement de la part des créateurs indépendants : un autocollant imprimé sur une bouteille revêtue ressemble à un autocollant. Si la finition représente un investissement, imprimez dans celle-ci, et non par-dessus.
Les aspects économiques méritent d'être pris en compte au même titre. Le revêtement est le seul moyen de rendre un flacon de série exclusif sans avoir à créer un nouveau moule. Cette logique consistant à " changer l'habillage tout en conservant la structure " permet à une marque de tester un canal de distribution, une saison ou un parfum régional sans s'engager dans la création d'outillage. Pour les nouvelles gammes de parfums, c'est la voie d'entrée par défaut.
Une tendance revêt une importance particulière si vous exportez. La réglementation européenne relative aux COV présents dans les revêtements se durcit : en vertu de la directive 2004/42/CE, la limite applicable dépend de la catégorie de produit, et la conformité est vérifiée par des mesures effectuées selon la norme ISO 11890. Le secteur de la décoration s'oriente vers des systèmes à base d'eau, et cette évolution va dans le bon sens. Mais comme le montre la section suivante, " à base d'eau " et " résistant au parfum " ne signifient pas automatiquement la même chose.
Pourquoi les flacons de parfum revêtus présentent-ils des défauts ? — et quelles sont les spécifications techniques qui permettent de les éviter ?
Le secteur des parfums est l'un des environnements les plus hostiles auxquels un revêtement décoratif puisse être confronté. Les professionnels du parfum font régulièrement état de ces défaillances : revêtements qui s'écaillent en quelques mois, peinture érodée là où des fuites d'atomiseur ont coulé le long du col, finitions qui s'écaillent sur les rayons des magasins alors que les produits n'ont même pas été touchés. Ces défaillances s'expliquent par trois mécanismes. Savoir lequel est en cause permet de déterminer la solution à apporter.
Mécanisme de défaillance n° 1 : attaque chimique par le produit lui-même
Le parfum est composé d’éthanol à une concentration comprise entre 80 et 951 TP4T, associé à des composés aromatiques ; il s’agit en réalité d’un solvant que le flacon transporte au contact de sa propre décoration. Chaque goutte qui entre en contact avec le revêtement compte : une fuite provenant d’un atomiseur défectueux, des gouttes qui coulent le long du col lors de la pulvérisation, du liquide piégé sous un rebord. Ce même phénomène, selon lequel " l’alcool ronge la peinture ", se produit sur les flacons de désodorisant et les armoires peintes ; sur un flacon de parfum, ce sont le col et l’épaule qui sont les premiers touchés. Aucun revêtement n’est à l’abri d’un contact prolongé avec un solvant. La question est de savoir à combien d’expositions un film peut résister avant de ramollir, de se décolorer ou de se décoller.
Mécanisme de défaillance n° 2 : usure mécanique
Les flacons revêtus sont manipulés, empilés, emballés et transportés. Les finitions souples, notamment mates et « soft-touch », s’usent plus rapidement que les finitions brillantes et dures, et chaque surface présente des zones fragiles : les bords tranchants du fond, les logos en relief, le rebord sous le bouchon. En magasin, l’exposition génère de la chaleur due à l’éclairage, aux variations de température et aux manipulations répétées. Un revêtement qui résiste aux tests de contrôle qualité peut tout de même s’abîmer sur une étagère chaude après un mois de manipulations répétées.
Mécanisme de défaillance n° 3 : défauts du système de revêtement
Le troisième mécanisme est le plus préjudiciable, car il est invisible au moment de la livraison. Un film nécessite l’ensemble du système : un verre propre et correctement préparé ; une couche d’apprêt lorsque la composition chimique l’exige (les finitions mates en sont l’exemple classique) ; une épaisseur de film adéquate ; un durcissement correct, car un film insuffisamment durci semble parfait le premier jour mais présente des défaillances au bout de trois mois ; et, pour de nombreux systèmes, une couche de finition transparente qui assure la véritable résistance à l’alcool et à l’abrasion. Lorsqu’un lot passe les tests d’échantillonnage mais échoue sur le marché, la cause est presque toujours une étape du processus raccourcie pour des raisons de coût ou de rapidité. Ce n’est ni la couleur, ni le parfum.
Analysez la situation avant de rejeter la faute sur quelqu’un
Vous remarquez une bouteille dont le revêtement s'écaille ? Analysez la situation avant de pointer du doigt. Demandez-vous de quel mécanisme il s'agit : attaque chimique (emplacement : col, épaule, chemins d'écoulement), usure mécanique (emplacement : bords, gaufrage, zones de préhension), ou défaut du système (exfoliation généralisée, défaillance quelques mois après la fabrication). Trois mécanismes, trois solutions, dont une seule concerne la formulation du fournisseur.
Qu'est-ce qui détermine la durée de vie d'un revêtement ?
Trois variables, classées par ordre d'influence.
Système de résine. Les laques à base de solvants (à base d’huile) forment des films denses que l’alcool peine à pénétrer ; elles ont longtemps été la norme en matière de résistance à l’alcool, au prix d’une teneur en COV plus élevée. Les systèmes à base d’eau présentent d’emblée une teneur en COV bien inférieure, mais une laque à base d’eau classique offre une faible résistance à l’alcool. Celles qui satisfont aux tests de qualité " parfum " sont conçues différemment : il s'agit d'un polyuréthane à base d'eau résistant à l'alcool, réticulé à l'aide d'un agent de durcissement, et recouvert d'une couche de finition transparente à base d'eau. La mention « à base d'eau » ne préjuge en rien de la résistance à l'alcool tant que l'on n'a pas examiné la formulation et les résultats des tests.
Durcissement. Les films de revêtement acquièrent leur durabilité au four ou sous rayonnement UV. Les laques décoratives classiques durcissent à de basses températures de cuisson ; les émaux de type céramique fusionnent à des températures bien plus élevées, de l'ordre de plusieurs centaines de degrés, ce qui permet au pigment de se fondre dans la surface vitrifiée. Un durcissement insuffisant est un « tueur silencieux » : le film semble identique, mais sa résistance aux solvants n'atteint qu'une fraction de celle prévue par les spécifications.
Structure en couches. L'apprêt, la couche de couleur et la couche de finition ont chacun leur raison d'être. Si, lorsqu'on demande à un fournisseur " Utilisez-vous un apprêt sous la finition mate ? " ou " Existe-t-il une couche de finition ? ", sa réponse est vague, vous avez affaire à un film qui ne tiendra pas au contact de votre propre produit.
Faire de la durabilité une caractéristique technique
Voici la partie que vous pouvez présenter à n'importe quel fournisseur, et que vous devriez lui présenter :
- Test à l'alcool. Demandez combien de cycles d'essuyage à l'éthanol le revêtement peut supporter, à quelle concentration en alcool, et faites-vous confirmer par écrit ce chiffre ainsi que la méthode utilisée. En parfumerie, les spécifications d'acceptation s'élèvent souvent à plusieurs centaines de cycles ; l'important est qu'un chiffre soit consigné par écrit.
- Adhérence. Un essai de quadrillage (grille) conforme à la norme ISO 2409, noté de 0 à 5, où 0 signifie « aucune écaillage », ou son équivalent ASTM (D3359, la note 5B correspondant à la meilleure note ; une note d'acceptation courante est ≥ 4B, selon la méthode 5%).
- Documents relatifs à la conformité aux normes sur les COV. Pour les exportations vers l'UE, les données relatives aux COV doivent être mesurées conformément à la norme ISO 11890, dans le respect de la catégorie applicable de la directive 2004/42/CE. Refuser l'allégation " respectueux de l'environnement " ; exiger la mesure.
- Unité des couleurs. Un échantillon de référence scellé, une méthode de tolérance spécifiée (ΔE) et un plan de contrôle des lots. Les revêtements sont connus pour présenter des variations d'un lot à l'autre en ce qui concerne les couleurs personnalisées.
- Verrouillage du processus. Un protocole « validation de l'échantillon → verrouillage des paramètres → reproduction du lot », afin que l'échantillon validé et le lot destiné à la livraison soient fabriqués selon des paramètres identiques.
Les caractéristiques techniques à exiger par écrit
Demandez cette liste par écrit à n'importe quel fournisseur, et méfiez-vous de ceux qui ne sont pas en mesure de fournir une documentation relative aux essais. Chez Daxin Glass Bottles, les commandes de produits décorés suivent un protocole comprenant la validation des échantillons, la fixation des paramètres et la reproduction des lots, avec un échantillonnage horaire des finitions pendant les étapes de revêtement et d'impression. Le contrôle final comporte trois niveaux : l'aspect ; le fonctionnement, y compris l'étanchéité du bouchon et la résistance à l'alcool et aux huiles parfumées ; et l'emballage. La documentation relative aux essais est classée avec chaque commande, et la séquence complète des contrôles figure sur notre page consacrée à la gestion de la qualité. C'est cette documentation qui fait d'un revêtement, non plus une simple promesse, mais une caractéristique vérifiée.
Qui devrait se charger du revêtement de vos bouteilles : le verrier, le décorateur ou les deux ?
Une fois la finition et les spécifications définies, une question reste en suspens : qui applique le revêtement ?
| Itinéraire | De quoi s'agit-il ? | Ses points forts | Là où ça coince |
|---|---|---|---|
| Fabricant de verre intégré | Fabrication et décoration des bouteilles sous un même toit | La surface vitrée et le film sont gérés comme un seul et même système ; un seul responsable | Un choix plus restreint de fournisseurs ; toutes les verreries ne disposent pas d'une véritable ligne de décoration |
| Décorateur sous contrat | Un spécialiste de la décoration qui applique un revêtement sur les bouteilles que vous fournissez (ou sur les bouteilles en stock qu'ils fournissent) | Une expertise approfondie en matière de finition ; permet de décorer n’importe quel type de verre | Deux fournisseurs pour une seule surface : coordination et partage des responsabilités entre le verre et le film |
| Approvisionnement diversifié | Verre fourni par le fournisseur A, décoration fournie par le fournisseur B | Concurrence sur les prix maximaux par étape | Le plus grand nombre de transferts, le plus d'ambiguïtés concernant la couleur, l'adhérence et les dommages liés au transport |
En toute honnêteté, il n’y a pas de gagnant universel. Un décorateur spécialisé peut disposer de techniques de finition, d’un contrôle des dégradés, de systèmes " soft-touch " ou de placage que la chaîne de production d’un verrier ne peut égaler ; si votre source d’approvisionnement en verre est bien établie et d’excellente qualité, il est tout à fait rationnel d’envoyer les bouteilles à l’extérieur pour le revêtement. Un fournisseur intégré, quant à lui, maîtrise ce que le revêtement ne peut pas corriger a posteriori : la surface sur laquelle il est appliqué. Les bouteilles qui parviennent à un décorateur avec des rayures dues au transport, un état de surface irrégulier ou une spécification qui n’a jamais été consignée par écrit sont à l’origine même des « défauts de revêtement ».
Faites votre choix en fonction de votre point de départ. Si vous disposez déjà d’un fournisseur de verre de confiance et qu’il ne vous manque que le revêtement, faire appel à un décorateur sous contrat est la solution la plus évidente. Si vous partez de zéro, avec un nouveau moule, une nouvelle finition et un nouvel emballage, le fait de faire appel à un seul fournisseur qui forme le verre et le décore au sein d’une même chaîne de production contrôlée élimine toute discussion du type " à qui incombe la responsabilité de la couleur ? ". Pour un test de marché, les deux options conviennent, à condition que la bouteille en stock et la quantité minimale de commande (QMC) pour la finition correspondent à votre volume.
Testez ces deux options : demandez en même temps un échantillon avec revêtement sur un flacon standard et un devis pour une finition personnalisée sur votre propre modèle.
Comparaison entre les finitions standard et sur mesureL'analyse de rentabilité : acheter un produit fini, sous-traiter une chaîne de production
Si l'on fait abstraction de la chimie, le revêtement peut sembler un achat mineur : une couleur sur une bouteille. La réalité économique est tout autre. La qualité d'un revêtement se joue à travers au moins quatre étapes : la surface du verre, la formulation du film, le durcissement et les essais. Et lorsque ces étapes sont confiées à différentes entreprises, le risque ne disparaît pas pour autant. Il se transforme en négociation. Chaque heure que votre équipe passe à arbitrer une variation de couleur entre un verrier et un décorateur, ou à courir après un rapport d’essai suite à une réclamation du marché, représente un coût qui n’apparaît jamais sur le devis du revêtement. Les marques qui considèrent une finition comme un simple " achat de peinture et embauche d’un peintre " paient cette taxe en silence. Celles qui la traitent comme une chaîne de responsabilité unique, avec des spécifications d’acceptation intégrées à la commande, la paient une seule fois, d’avance, lors de l’élaboration du cahier des charges.
C'est le modèle que nous appliquons chez Daxin Glass Bottles : bouteilles, décoration, impression, bouchons et emballage, le tout validé et produit au sein d'une même chaîne de production, avec un plan qualité – et non un simple argumentaire commercial – qui vous est présenté dès le premier échantillon. Commencez par choisir un modèle disponible en stock parmi notre gamme disponible en stock (la quantité minimale de commande standard est de 1 000 pièces) et tester le marché avec un prototype enduit et imprimé avant tout engagement concernant l'outillage. Lorsqu’un modèle justifie la création d’un moule, la décoration personnalisée est possible à partir de 5 000 pièces et la fabrication d’un nouveau moule en verre à partir de 10 000 pièces, les frais d’outillage étant facturés une seule fois puis remboursés dès que le volume cumulé atteint le seuil convenu. Le délai entre la validation du visuel et l’obtention d’un échantillon physique est généralement de 15 à 20 jours ; la production standard dure entre 30 et 35 jours, et cette période constitue votre dernière chance de corriger le tir avant le premier moulage. Notre Page « Possibilités de personnalisation des bouteilles » passe par la même chaîne que celle que nous poserions sur votre bureau.
Resserrez la chaîne, et la question " À qui revient-il de s'en occuper ? " cesse d'être un sujet de négociation. Le revêtement est une peau ; c'est la chaîne qui le maintient en place.
Envoyez-nous les spécifications de finition. Optez pour un revêtement qui résistera à l'usure de votre produit.
Nous gérons l'ensemble du processus — bouteilles, revêtement, impression — et intégrons les tests de réception (test à l'alcool, adhérence, données COV) dans le dossier de commande. Envoyez-nous votre idée de finition et le volume souhaité ; nous vous communiquerons les délais de livraison des échantillons, la quantité minimale de commande (QMC) et la documentation relative aux tests.
Commencez par définir vos spécifications finalesRéférences
- ISO. “ ISO 2409:2020 — Peintures et vernis : essai de résistance à l'abrasion par entailles croisées ”. 2020. https://www.iso.org/standard/72056.html
- Parlement européen et Conseil. “ Directive 2004/42/CE relative à la limitation des émissions de composés organiques volatils dues à l'utilisation de solvants organiques dans certaines peintures, certains vernis et certains produits de retouche automobile ”. 2004. https://eur-lex.europa.eu/eli/dir/2004/42/oj
- O.Berk Company. “ Question rapide du lundi : à quoi servent les revêtements en verre pour la partie froide ? ” https://www.oberk.com/packaging-crash-course/cold-end-glass-bottle-coatings
- Bouteilles en verre Daxin. “ Gestion de la qualité ”.” https://www.daxinglassbottles.com/quality-management/
- Bouteilles en verre Daxin. “ Bouteilles et bocaux en stock ”.” https://www.daxinglassbottles.com/in-stock/
- Bouteilles en verre Daxin. “ Bouteilles et bocaux en verre sur mesure. ” https://www.daxinglassbottles.com/custom-glass-bottles-jars/
- Bouteilles en verre Daxin. “ Décoration et finition ”.” https://www.daxinglassbottles.com/decorating-finishing/
- Bouteilles en verre Daxin. Page d'accueil. https://www.daxinglassbottles.com/
 English
 Spanish
 French
 German
 Arabic
 Italian
 Dutch
 Portuguese
 Russian
 Korean
 Japanese