Épaisseur des bouteilles en verre : pourquoi la valeur moyenne ne suffit pas
Si vous demandez quelle est l'épaisseur de la paroi d'une bouteille en verre, on vous donnera un chiffre sans hésiter : 2 mm, 2,5 mm, 3 mm. Tous les fournisseurs en indiquent un. Mais le verre d'une bouteille n'a pas une épaisseur uniforme. C'est un distribution, une carte indiquant le parcours du matériau. C'est dans cette carte, et non dans la moyenne, que réside la différence entre une bouteille qui passe sans encombre sur votre ligne de remplissage et une autre qui se brise dessus. Ce guide explique ce que signifie réellement l'épaisseur d'une bouteille en verre, où le verre fin présente des failles, et comment définir les spécifications et contrôler les bouteilles en utilisant un langage qui protège réellement votre produit.
(Remarque concernant le champ d'application : il s'agit de parois du conteneur, ni l’épaisseur du verre plat utilisé pour les plateaux de table, ni le " mur de bouteilles en verre " des bâtiments construits à partir de bouteilles empilées. Ces deux éléments faussent les résultats de recherche sur ce sujet ; aucun des deux ne fait l’objet de notre article.)
L'épaisseur d'une bouteille en verre ne se résume pas à un seul chiffre
Comparez une bouteille de whisky bon marché à une édition de collection. Les deux ont une contenance de 750 ml. La bouteille bon marché pèse environ 520 g à vide ; la bouteille haut de gamme atteint 900 g, soit un kilo. Pourtant, leur les parois latérales sont pratiquement identiques, tous deux dans la fourchette de 2 à 3 mm. La différence de poids totale se situe dans la base: environ 4 à 5 mm pour une bouteille « économique », 10 à 20 mm ou plus pour une bouteille « haut de gamme ».
Ce qu’il faut retenir concernant l’épaisseur des bouteilles en verre : l’épaisseur des parois latérales d’une bouteille de 750 ml ne s’écarte pratiquement jamais de la fourchette de 2 à 3 mm, et la différence de poids entre une bouteille de 520 g et une bouteille de 900 g se concentre presque entièrement dans le fond — de 4 mm à 20 mm.
Un flacon se compose en réalité de six zones, chacune ayant une fonction différente : le col, l’épaule, la paroi latérale, le talon, la base et les angles. Sur un flacon de parfum ou un flacon compte-gouttes soufflé de 30 ml, le découpage en zones publié par un fabricant est d’environ 2,5 à 3 mm sur la paroi latérale, 1,5 à 2 mm au niveau de l’épaulement et 3,5 à 4 mm près de la base. Les épaules s’effilent car elles sont les seules à résister aux manipulations. La paroi latérale reste fine car elle est soutenue par le contenu ou la pression. La base et le talon absorbent les chocs.
Où est passé le poids ?
Toujours la même bouteille de 750 ml. C'est la distribution qui a changé.
Il faut donc considérer les tableaux d"" épaisseur type " avec méfiance. Les fournisseurs indiquent des fourchettes différentes pour un même format : 2 à 4 mm pour une bouteille de spiritueux de 750 ml contre 2 à 3 mm ci-dessus, et la règle des " 2,5 mm minimum uniformes » pour la bière correspond à la spécification propre à un fournisseur, et non à une norme du secteur. Certains fournisseurs classent même les parois en catégories commerciales — « lourde » (3,5 mm), « standard » (2,5 mm) et « légère » — uniquement dans le but de calculer les frais d’expédition.
| Cours sur les bouteilles | Paroi latérale | Base | D'où vient ce chiffre ? |
|---|---|---|---|
| 750 ml d'alcools, gamme économique → gamme haut de gamme | 2 à 3 mm (les deux rangées) | 4–5 mm → 10–20 mm+ | Guide technique ; la base supporte la charge correspondante |
| Parfum en flacon soufflé de 30 ml / compte-gouttes | 2,5 à 3 mm d'épaisseur au milieu de la paroi | 3,5 à 4 mm près de la base | Tableau de zonage du fabricant (épaulement 1,5–2 mm) |
| Bière | " minimum uniforme " ≥ 2,5 mm déclaré | n/a | Il s'agit des spécifications définies par un fournisseur, et non d'une norme. |
| Classification commerciale | 3,5 " lourd " / 2,5 « standard » / « léger » | n/a | Abréviations relatives aux frais de livraison des fournisseurs |
Aucun de ceux-ci n'est le norme. C'est important, car l'épaisseur n'a d'importance qu'à l'endroit où votre bouteille est la plus fragile, et cet endroit correspond rarement à la valeur que l'on cite généralement.
Quand le verre fin présente réellement des failles
La recherche en ingénierie des bouteilles définit précisément la règle de rupture : un récipient en verre se brise lorsque la contrainte de traction exercée par une charge à un moment donné est égale ou supérieure à la résistance du verre à ce même moment-là (American Glass Research (AGR), étude par la méthode des éléments finis (FEA) sur les bouteilles de bière réutilisables, Glass Worldwide #68, 2016). Deux variables, un seul emplacement. Un verre plus épais ne supprime pas le point faible ; il le déplace.
Une épaisseur plus importante n'est pas nécessairement synonyme de plus grande sécurité. L'ajout de verre modifie l'endroit où un récipient peut se rompre ainsi que sa masse thermique ; cela n'élimine toutefois pas le point le plus fin, l'épaulement, ni les contraintes résiduelles à l'intérieur dues à un recuit inadéquat.
Choc thermique : pourquoi les pots de bougies se fissurent au niveau du bord et non à la base
Si vous versez de la cire à 185 °F dans un bocal à température ambiante, vous créez un gradient de température d'environ 120 °F le long de la paroi. Le verre ne résiste pas à cela. delta, et non de la température absolue. La fissure apparaît là où la géométrie concentre les contraintes : sur le bord, l’épaulement et la jonction entre la partie épaisse et la partie fine. C’est pourquoi l’idée reçue selon laquelle " un bocal épais est un bocal sûr " est erronée : une base épaisse absorbe les variations de température et reste froide tandis que le bord se déforme ; ainsi, le scénario classique est celui d’un bocal épais qui résiste à sa première utilisation mais se brise quelques mois plus tard. Les fabricants de bougies professionnels considèrent le coulage comme une charge : ils préchauffent le verre à 140–150 °F et maintiennent l’écart de température à environ 45 °F. Pour les marques de bouteilles, la leçon à retenir est que toute étape thermique (remplissage à chaud, pasteurisation, fours de thermorétractation des étiquettes) nécessite une marge de sécurité contre les chocs thermiques, et non une estimation de l’épaisseur.
Charges mécaniques : lignes de remplissage, transport et zone d'affaiblissement
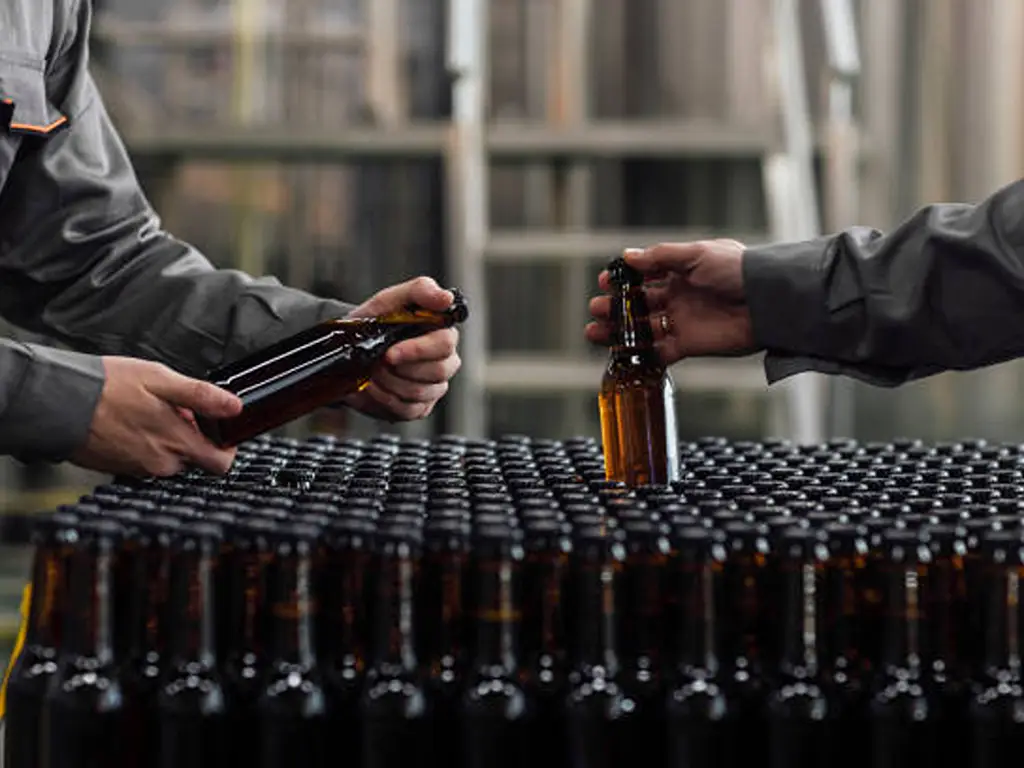
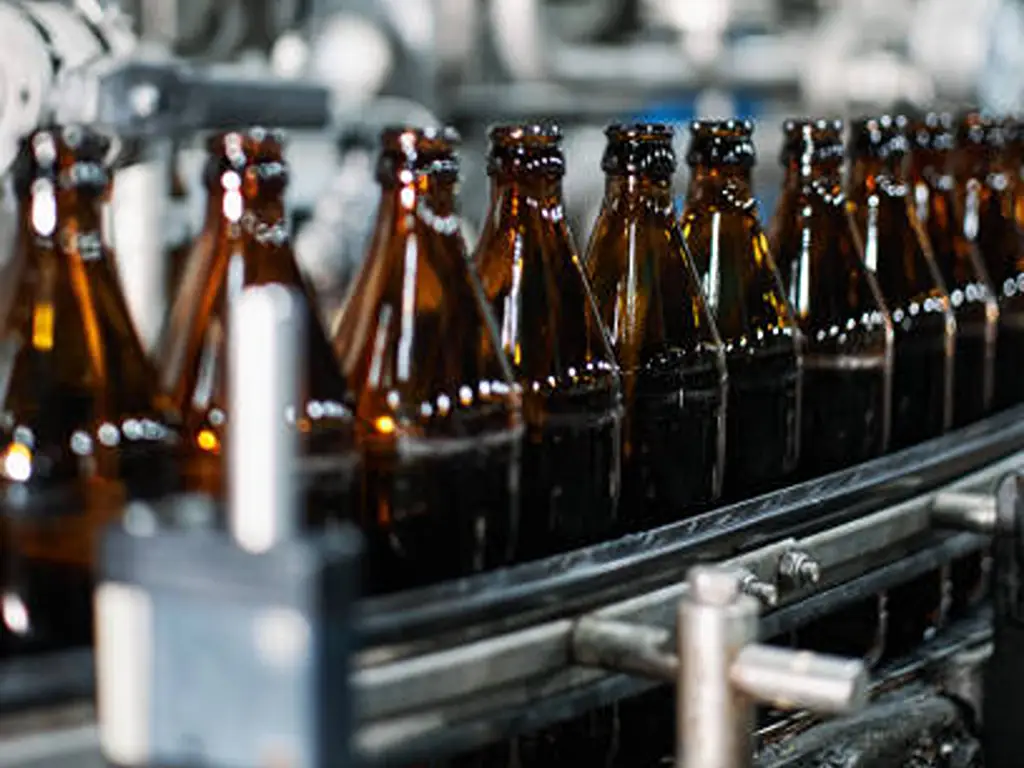
Sur les lignes à grande vitesse, les chocs entre bouteilles et le couple de bouchage se concentrent là où la paroi est la plus fine. Les fournisseurs traitant de gros volumes signalent que les parois latérales d'une épaisseur inférieure à environ 2 mm commencent à se fissurer sur la ligne de production et pendant le transport. L'analyse par éléments finis (FEA) réalisée par AGR sur une bouteille de bière rechargeable de 330 ml confirme ces observations en détail : sous l'effet d'un choc, la contrainte maximale se situe au niveau de la talon, la courbe où la paroi latérale rejoint la base, et cette zone doit comporter une quantité supplémentaire de verre. Les charges d'empilement verticales exercent une contrainte sur la épaule (AGR, 2016). La forme dicte ses propres règles : les bouteilles carrées concentrent les contraintes au niveau des angles, c'est pourquoi elles nécessitent davantage de matière à ces endroits et sont plus lourdes que les bouteilles rondes de même volume.
Pression, dommages superficiels et contraintes résiduelles internes
Les produits gazéifiés exercent une pression interne constante que l'ensemble de la paroi doit supporter. AGR a conçu ce flacon rechargeable de 330 ml pour résister à une pression de 6,1 bars pendant 20 minutes lors d'une pasteurisation à 63 °C, et souligne que des parois plus épaisses, conçues pour résister à la pression, entraînent une augmentation du poids et des coûts (AGR, 2016). Deux autres causes de défaillance n'ont rien à voir avec l'épaisseur de la bouteille. Dommages superficiels: une rayure, une éraflure ou un motif gravé est un micro-défaut qui s'aggrave sous l'effet d'une contrainte prolongée en présence d'humidité. Ce mécanisme, appelé « fatigue statique », explique pourquoi une bouteille qui ne présentait aucun problème lorsqu'elle était stockée dans un entrepôt finit par céder (AGR, 2016 ; les brasseurs amateurs connaissent bien ce risque lié à la formation d'une couche de crème sur les bouteilles sous pression). Contraintes résiduelles dues au recuit: le verre qui refroidit de manière inégale conserve des tensions internes qui s'ajoutent à chaque contrainte d'utilisation. Les usines bien gérées font donc tremper les récipients à une température proche du point de recuit du verre sodocalcique (environ 520 à 560 °C) et les refroidissent lentement en passant par différentes zones. Lorsqu'une bouteille se brise, la cause est généralement un point de faiblesse, un défaut de surface ou des tensions résiduelles. Ce n'est pas une épaisseur moyenne insuffisante.
Épaisse ou légère : choisir un poids de bouteille que votre marque peut assumer
Les deux camps disposent de preuves tangibles. Lourd: pour les amateurs de parfums, le poids est un indicateur de qualité. Sur les forums spécialisés, un " verre épais et lourd " est synonyme de solidité, tandis que les flacons fins suscitent des critiques du type " ça fait bon marché " (r/parfums, 2024). L'échelle de poids des spiritueux — 520 à 650 g pour les consommateurs réguliers, 650 à 750 g pour les cadeaux, 850 g à 1 kg pour les collectionneurs — existe parce que le poids est un indicateur du prix de vente au détail. Lumière: l'allègement des matériaux est un levier officiel de la feuille de route de décarbonisation de l'industrie du verre (FEVE, 2026). Des travaux évalués par des pairs portant sur les bouteilles de vin montrent que la réduction de leur poids est techniquement réalisable, dans la limite des contraintes liées à la manutention et à la distribution ; la question qui reste en suspens concerne l'acceptation par les consommateurs, et non les aspects techniques (Technologie et science de l'emballage, 2022). À lui seul, le passage d’un bouchon « lourd » à un bouchon « standard » permet de réduire le poids par bouteille d’environ 16%.
| Camping « haut de gamme » / « premium » | Camp « Éclairage / développement durable » | |
|---|---|---|
| Éléments de preuve | Les consommateurs associent le poids à la qualité ; l'échelle de poids des spiritueux constitue un repère pour les détaillants | Programmes d'allègement des véhicules dans le secteur industriel ; les économies réalisées en termes de fret et d'émissions de carbone sont mesurables |
| Convient lorsque | Présentoirs en rayon, cadeaux, circuits de distribution à faible rotation, parfums où le toucher est l'atout principal du produit | Commerce électronique, forte dépendance vis-à-vis du transport de marchandises, reporting en matière de développement durable, programmes de recharge |
| Limite | Vous payez pour un poids total dont vous n'avez pas besoin ; les fonds trop profonds empêchent de boire la dernière gorgée | Alléger la mauvaise zone ; une épaule fine finit toujours par céder au même endroit |
Mais les deux camps considèrent le poids total comme l'objectif, et c'est là que réside le point faible. L'ingénierie considère le poids comme le sortie d'une décision de distribution. AGR a mis au point un modèle ultra-léger rechargeable en conservant le minimum en conservant une épaisseur constante et en laissant le processus redistribuer le reste, ce qui permet de réduire le poids d'environ 14% à contrainte égale (AGR, 2016). L’aspect haut de gamme dont votre produit a besoin provient de la répartition du poids (une base solide, un talon bien rempli) et de la qualité optique, c’est-à-dire de parois uniformes qui réfractent la lumière proprement au lieu de la déformer. Une conception rigoureuse des zones amincies donnera un aspect et un comportement plus haut de gamme qu’une bouteille plus lourde dont le verre est mal réparti. Choisissez votre poids cible en fonction de votre canal de distribution et de votre positionnement, puis concentrez-le sur les zones qui comptent, et non pas sur une moyenne.
Comment définir l'épaisseur d'une paroi : zones, uniformité et la question de la " norme "
Rédigez le cahier des charges en distinguant les différentes zones : paroi latérale, épaulement, base et partie la plus étroite.
Une fiche technique indiquant " épaisseur de paroi : 3 mm " ne fournit pratiquement aucune information. Rédigez plutôt une distribution :
- Paroi latérale. La fourchette de 2 à 3 mm, qui varie le moins. En dessous d'environ 2 mm, vous vous exposez à des risques liés à la ligne de remplissage et au transport ; au-delà d'environ 3,5 mm, vous gaspillez du verre qui ne sert à rien.
- Épaule. Sa conception prévoit une faible épaisseur (1,5 à 2 mm pour un flacon soufflé de 30 ml), mais comme il doit supporter des charges verticales d’empilement, il doit respecter une épaisseur minimale spécifiée.
- Semelle et talon. La zone d'impact et le support de poids supérieur : de 4 à 5 mm pour la partie économique jusqu'à 15 à 20 mm pour le collecteur, le talon supportant lui-même son minimum en tant que charnière d'impact (AGR, 2016).
- Coins et gaufrage. Les motifs carrés et les logos en relief nécessitent davantage de verre au niveau des angles et autour du relief ; demandez la quantité minimale pour les angles, et non celle prévue pour les parois planes.
- Verre teinté. Les couleurs foncées sont légèrement moins résistantes aux chocs à épaisseur égale ; prévoyez un peu plus de matière au niveau de la base et des angles.
Étant donné que les zones s'additionnent pour former un total, Le poids à vide cible est un critère plus pertinent que l'épaisseur de la paroi.: il suffit d'indiquer à l'usine une plage de poids et une épaisseur minimale de la base pour que la répartition s'en suive.
L'uniformité, c'est ça la vraie caractéristique — voici ce qui la rend possible
Une bouteille présentant une épaisseur moyenne de 2,8 mm et un point mince de 1,6 mm est plus fragile qu’une autre dont l’épaisseur est uniforme à 2,2 mm, car ce point mince concentre toutes les contraintes. Cette répartition inégale résulte de plusieurs facteurs : les différences de température de la goutte de verre, même de l’ordre de ~1 °C, modifient l’écoulement du verre ; un chargement décentré et les points froids du moule figent des zones épaisses et minces ; enfin, un timing de soufflage permettant au verre de se stabiliser trop tôt fait le reste. Le contrôle commence dès la goutte de verre. Les machines de formage modernes à servocommande maintiennent le poids de la goutte à ±1 g près, puis le procédé de formage détermine la configuration : pressage-soufflage à col étroit et soufflage-soufflage pour les cols étroits comme ceux des flacons de parfum et des flacons compte-gouttes (le choix du procédé à lui seul fait varier le poids d’environ 14% à épaisseur minimale égale), pressage-soufflage pour les bouches larges comme celles des bocaux et des pots à crème (AGR, 2016). Enfin, le « lehr » élimine les contraintes résiduelles avant qu'elles ne puissent agir comme un facteur de fissuration sous précontrainte.
C’est également là que doit s’inscrire la vérification des fournisseurs. Chez Daxin, nous fabriquons des flacons de parfum, d’huiles essentielles et de cosmétiques sur nos propres lignes de moulage par soufflage-soufflage et par moulage par pression-soufflage, avec plus de 5 000 moules existants et un délai de mise au point d’environ 10 jours pour les nouveaux modèles. Nous effectuons des contrôles automatisés en ligne tout au long de la production, notamment des inspections dimensionnelles, de poids et de résistance, plutôt que des prélèvements en fin de ligne. Ainsi, un diagramme de répartition de l’épaisseur des parois et les rapports d’essais de chute font partie des livrables standard pour chaque lot, au lieu d’une simple valeur moyenne (nos dossiers relatifs à la gestion de la qualité, moulage en interne). Lorsqu'un fournisseur indique simplement " parois de 3 mm ", demandez-lui plutôt le tableau des épaisseurs de paroi. Cette demande permet de faire la distinction entre les arguments commerciaux basés sur les fiches techniques et les considérations techniques liées à la conception des flacons, et elle s'applique à tous les formats, des flacons compte-gouttes de 30 ml aux pots à bougie à large goulot.
La question " classique " : qu'est-ce qui est réellement mesuré et évalué ?
Les acheteurs qui recherchent une " norme relative à l'épaisseur des parois des bouteilles en verre " s'attendent à trouver un tableau conforme aux normes ASTM ou ISO. La réponse honnête : Aucune norme ne fixe d'épaisseur minimale des parois pour les différentes catégories de conteneurs. La norme en vigueur est l'ASTM C224-78(2020), une échantillonnage méthode : comment sélectionner des bouteilles et des bocaux dans un lot afin de tester leur résistance mécanique et leurs dimensions, de manière à obtenir des résultats statistiquement significatifs (ASTM C224-78 (2020), 2020). Ce document explique comment sélectionner les bouteilles à tester, et non quelle doit être leur épaisseur. L'épaisseur est déterminée par le concepteur et le fabricant en fonction des charges réelles, c'est pourquoi l'industrie valide les conteneurs à l'aide de tests de performance:
- Essai de chute. Protocole standard des fournisseurs : projection d'échantillons de 0,8 à 1 m sur du béton selon trois orientations (base, côté, angle) ; l'essai est considéré comme réussi si le nombre de ruptures est inférieur à environ 2 sur 10.
- Essai de choc thermique. Budget alloué aux formations sur les bocaux à bougies, le remplissage à chaud et la pasteurisation : la différence correspond à la durée de vie du récipient.
- Tableau de répartition murale. Épaisseur mesurée en plusieurs points (col, épaule, flanc, talon, base), avec indication des valeurs minimales et maximales ainsi que de la fourchette.
- Recuit / contrôle de contrainte. Examen polariscopique des contraintes résiduelles : le lien entre vous et la fissuration spontanée dans l'entrepôt.
| Scénario produit | Référence relative aux flancs | Rôle de base | Regardez la petite pointe à… | Mode de défaillance principal |
|---|---|---|---|---|
| Parfum / huile essentielle (petit flacon à col étroit) | 2,5 à 3 mm, extrudé | Modeste ; stabilité en ligne | Épaulement + flanc | Impact lors du transit, contact avec la ligne de remplissage |
| Pot à bougie / remplissage à chaud | « Thick » ne te sauvera pas | Masse thermique (refroidissement lent) | Bord, épaulement, couture en alternance épaisse-fine | Fissure due à un choc thermique |
| Crème / bocal à large ouverture | Uniforme de pressage-soufflage | n/a | Finition / zone d'étanchéité | Plafond + transport |
| Spiritueux (haut de gamme) | 2 à 3 mm (constant) | Support haut de gamme de 10 à 20 mm | Talon lors de l'impact | Lâcher, empiler (sur l'épaule) |
| Bière / boissons gazeuses | Quantité minimale uniforme par modèle | n/a | Mur entier sous pression | Fatigue sous pression + fatigue statique |
Avant de signer, vérifiez chaque nouvelle conception par rapport à sa ligne correspondante : quels sont les minimums pour le point le plus fin et la base, et quel enregistrement de test couvre le mode de défaillance de cette ligne ? Si le fournisseur n'est pas en mesure de répondre dans ce langage, cela valait la peine de poser la question " standard ".
Les documents à demander avant de se fier aux affirmations d'un fournisseur concernant l'épaisseur d'un produit
Vous disposez désormais du langage de spécification. Vérifiez les fiches techniques avant de valider, car la mention " parois de 3 mm " ne fournit aucune information. Passez en revue cette liste de contrôle en vous référant à un lot réel ou à un échantillon de production, et demandez-vous contre quoi chaque fiche technique vous protège :
- Schéma de distribution murale multipoint. Col, épaulement, paroi latérale, talon et fond de plusieurs bouteilles, présentant le minimum requis. Cela permet d'éviter les ruptures dues à des zones de faible épaisseur sur la chaîne de production et pendant le transport.
- Portée et fréquence des inspections en ligne. Quelles sont les dimensions contrôlées par machine au cours de la production (finition, hauteur, épaisseur de la base, détection des défauts de matière, des bulles ou des déformations) et à quelle fréquence ? Les contrôles automatisés en ligne sont plus efficaces que les seuls contrôles par échantillonnage en fin de ligne.
- Rapport d'essai de chute. Hauteur, orientations et seuil de passage. Définit le mode d'impact de votre rangée.
- Enregistrement des chocs thermiques. Pour les bocaux à bougies, les produits conditionnés à chaud ou pasteurisés : l'écart de température que le récipient a supporté.
- Registre de recuit / contrôle des contraintes. Contrôle polariscopique des échantillons de série. Votre garantie contre les ruptures dues aux contraintes résiduelles pouvant survenir plusieurs mois après la livraison.
- Méthode d'échantillonnage. Comment les flacons testés ont-ils été prélevés dans le lot (question relative à la norme ASTM C224), afin que les données aient une valeur statistique.
En résumé : un fournisseur qui donne des moyennes est en train de négocier ; un fournisseur qui vous remet des distributions à points fins et des rapports d'essais est en train de concevoir. Chaque case non cochée ci-dessus correspond à un mode de défaillance que vous intégrez dans votre produit.
Le poids des bouteilles, une affaire de business : un budget « verre », trois grands livres comptables
Le budget que vous définissez correspond à un budget comprenant trois comptes, et c'est votre décision de répartition qui détermine la manière dont il est dépensé. Registre en verre: les quantités de matières premières et d'énergie de fusion sont exprimées en kilogrammes. Registre des transports: chaque gramme compte pour chaque emballage. Un simple interrupteur mural « lourd » par rapport à la norme permet à lui seul de réduire le poids des bouteilles d’environ 16%, sans compter les casse et les retours liés au commerce en ligne. Registre des marques: la qualité d'une queue haut de gamme réside principalement dans sa base et dans l'uniformité optique de ses parois, et non dans son poids total. C'est pourquoi il existe des flacons de collection de 850 g dont les parois latérales mesurent entre 2 et 3 mm.
Un budget, trois grands livres
Changez donc votre approche lors des négociations d'achat. Cessez de demander quelle est l'épaisseur des parois ou le poids de la bouteille. Il s’agit là de moyennes qui n’ont aucune valeur décisionnelle. Demandez l’épaisseur minimale au point le plus fin, l’épaisseur minimale à la base et le poids à vide cible, et exigez les documents justificatifs mentionnés ci-dessus. Ces trois chiffres et ces documents sont précisément ce qui distingue l’offre d’un fournisseur de celle d’un autre, car c’est là que réside le véritable coût d’ingénierie, et vous pouvez les exiger sans dépenser un dollar de plus. Pour un distributeur, cette rigueur fait la différence entre un conteneur qui arrive intact et une saison de réclamations. Pour une marque, c’est la différence entre une bouteille qui donne une impression haut de gamme en rayon et une autre qui fait discrètement fondre les marges en raison des frais de transport, des bris et des retours.
Quel que soit le produit que vous s'apprêtez à lancer – une gamme de parfums, une collection de bougies ou une gamme de cosmétiques –, communiquez-nous le poids cible et les questions clés abordées dans cet article, et l'équipe de Daxin les intégrera dans des ébauches de conception gratuites ainsi que dans un échantillon imprimé en 3D avant que vous ne vous engagiez dans la fabrication des moules (nous contacter).
Commencez par demander un échantillon gratuit imprimé en 3D correspondant aux spécifications de votre bouteille
Flacon de parfum, flacon compte-gouttes, pot à bougie ou pot à crème : indiquez-nous le format, la contenance et le poids souhaité, et nos ingénieurs établiront le devis de fabrication, vérifieront la faisabilité du projet et imprimeront votre échantillon avant la production en série.
Envoyez-nous les caractéristiques de votre bouteilleRéférences
- ASTM C224-78(2020). " Méthode standard pour l'échantillonnage des récipients en verre ". ASTM International, 2020. https://webstore.ansi.org/standards/astm/astmc224782020
- Hu, W., Slusser, W. G. et Smay, G. American Glass Research. " Comparaison des performances par analyse par éléments finis (FEA) des bouteilles rechargeables NNPB et BB ". Glass Worldwide, n° 68, 2016. https://www.americanglassresearch.com/sites/default/files/2023-04/gw68_114-117nov_dec_2016.pdf
- Technologie et science de l'emballage. " L'allègement des bouteilles de vin en verre est-il une option ? Relier les exigences techniques et l'attitude des consommateurs. " Wiley, 2022. https://onlinelibrary.wiley.com/doi/10.1002/pts.2680
- FEVE. " Construire un avenir " zéro émission nette » pour les emballages en verre ». 2026. https://feve.org/decarbonisation-glass-packaging/
- r/fragrance. " Jugez-vous un parfum à son flacon ? " Reddit, 2024. https://www.reddit.com/r/fragrance/comments/1f8obyr/do_you_judge_a_perfume_by_its_bottle/
- Daxin Glass. " Gestion de la qualité ". 2026. https://www.daxinglassbottles.com/quality-management/
- Daxin Glass. " Moulage en interne ". 2026. https://www.daxinglassbottles.com/in-house-molding/
- Daxin Glass. " Contact ". 2026. https://www.daxinglassbottles.com/contact/
 English
 Spanish
 French
 German
 Arabic
 Italian
 Dutch
 Portuguese
 Russian
 Korean
 Japanese