Una bottiglia di vetro non nasconde nulla. Ogni linea, ogni protuberanza e ogni fascia piatta che la ricopre è stata creata da uno stampo. Ognuna di esse determina il comportamento del tappo che vi si accoppia: se il tappo si avvita correttamente, se l’erogatore si inserisce davvero a posto. La maggior parte degli acquirenti entra in contatto con questo vocabolario solo quando qualcosa va storto, e a quel punto l’errore ha già un costo. La pompa non si innesta mai. Il coperchio affonda così in profondità da inghiottire il bordo del barattolo. Il tappo entra in conflitto con lo stoppino all’interno. Queste parti costituiscono i termini di un contratto tra la bottiglia e tutto ciò che vi si aggancia. Come ogni contratto, costa poco leggerli in anticipo e molto rinegoziarli in seguito.
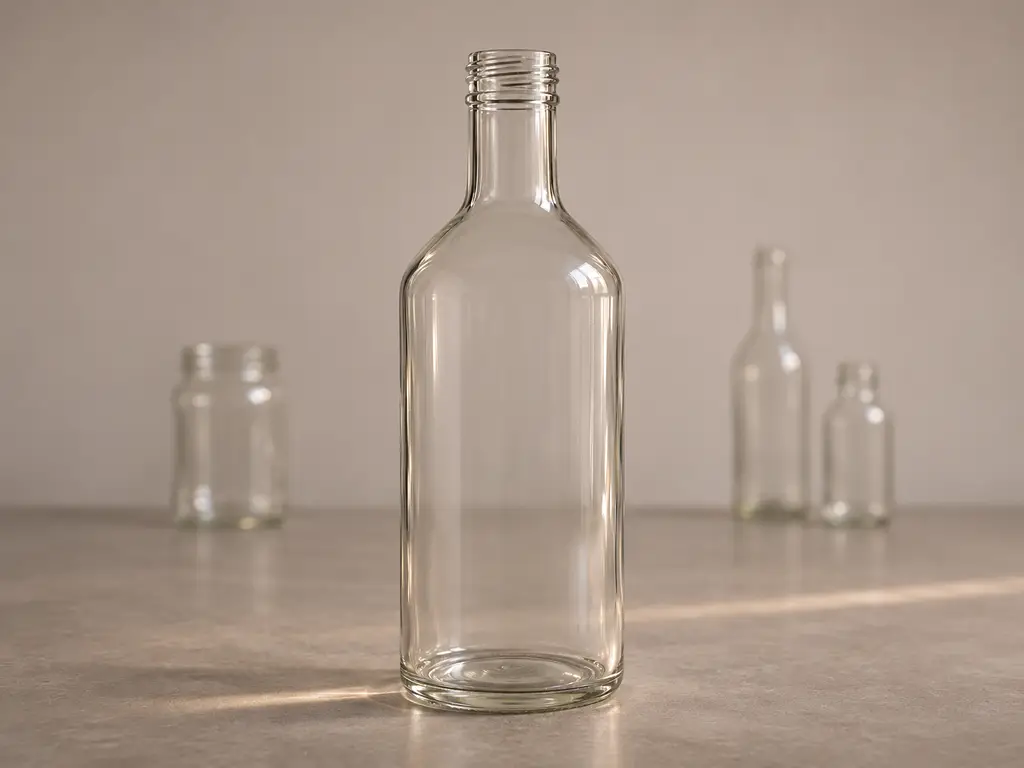
Le parti di una bottiglia di vetro: la guida completa, dall’alto verso il basso
Inizia dall'inizio. Il bocca è proprio l'apertura stessa, e il suo anello piatto più in alto è il superficie di tenuta: la fascia anulare su cui poggia effettivamente la guarnizione di una chiusura. Un gradino più in basso si trova il finire, la parte stampata che ospita la filettatura, la superficie di tenuta e l’altezza verticale che la gonna del tappo deve coprire. Gli ingegneri del packaging considerano la finitura come la “carta d’identità” della bottiglia, poiché è proprio lì che avviene il “contatto” tra il tappo e la bottiglia (TricorBraun).
Sotto il bordo superiore spesso si avverte una cresta orizzontale. Quella è la perlina di trasferimento, la giuntura rimasta nel punto in cui le due metà dello stampo dell’anello del collo si sono unite durante la formatura. Le macchine afferrano questa cresta per trasportare la bottiglia lungo la linea di produzione, e essa funge anche da riferimento visivo che indica dove finisce la finitura e dove inizia il collo Inizia qui la parte vera e propria. Il collo è il tratto verticale rettilineo che conduce il vetro dall’apertura verso la zona più ampia del contenitore.
Il spalla è il punto in cui il collo si allarga fino a diventare il corpo. Una spalla lunga e inclinata fa sì che il vetro si allarghi gradualmente, conferendo al profilo una linea morbida; una spalla netta trasforma invece la transizione in un bordo netto che può fungere anche da contorno dell’etichetta. Il corpo della bottiglia contiene il prodotto e presenta inoltre una sottile variazione nello spessore delle pareti: il vetro stampato risulta più spesso in alcune zone rispetto ad altre, motivo per cui due bottiglie di uguale capacità possono dare una sensazione completamente diversa al tatto.
In fondo, il tacco è la curva stretta in cui il corpo si inclina verso il pavimento, ed è la zona del container soggetta al massimo carico: l’impatto in quel punto si trasmette direttamente alla base. Il base presenta un anello di contatto piatto denominato superficie di appoggio, dove si trova effettivamente la bottiglia, spesso attorno a una cupola leggermente concava nota come push-up, che stabilizza la bottiglia e distribuisce il vetro proprio nei punti in cui gli stampi si consumano per primi.
Un'ultima serie di segni si estende per tutta l'altezza: il linee di stampaggio, le sottili linee verticali nel punto in cui le due metà dello stampo si sono unite. Non si tratta di difetti. La loro posizione è stata progettata appositamente, e una regola è imprescindibile: una linea di giunzione non deve mai attraversare la superficie di tenuta, altrimenti la guarnizione non aderirà mai perfettamente.
Il vocabolario del packaging, però, è pieno di ambiguità. Il termine “finitura” riferito alla parte in vetro non ha nulla a che vedere con la “finitura” del trattamento superficiale a spruzzo o placcato, e nelle conversazioni commerciali entrambi i termini vengono usati nella stessa frase. Un “collare” su un erogatore di profumo è un anello metallico attorno allo spruzzatore, non il cordone di trasferimento stampato nel vetro. E il termine “tappo” nel linguaggio colloquiale comprende l’intero gruppo superiore, pompa e attuatore inclusi, ed è proprio questa ambiguità a causare errori negli ordini. Questo articolo assegna a ciascun termine un unico significato e lo mantiene tale.
Perché la stessa bottiglia parla tre “lingue” di chiusura
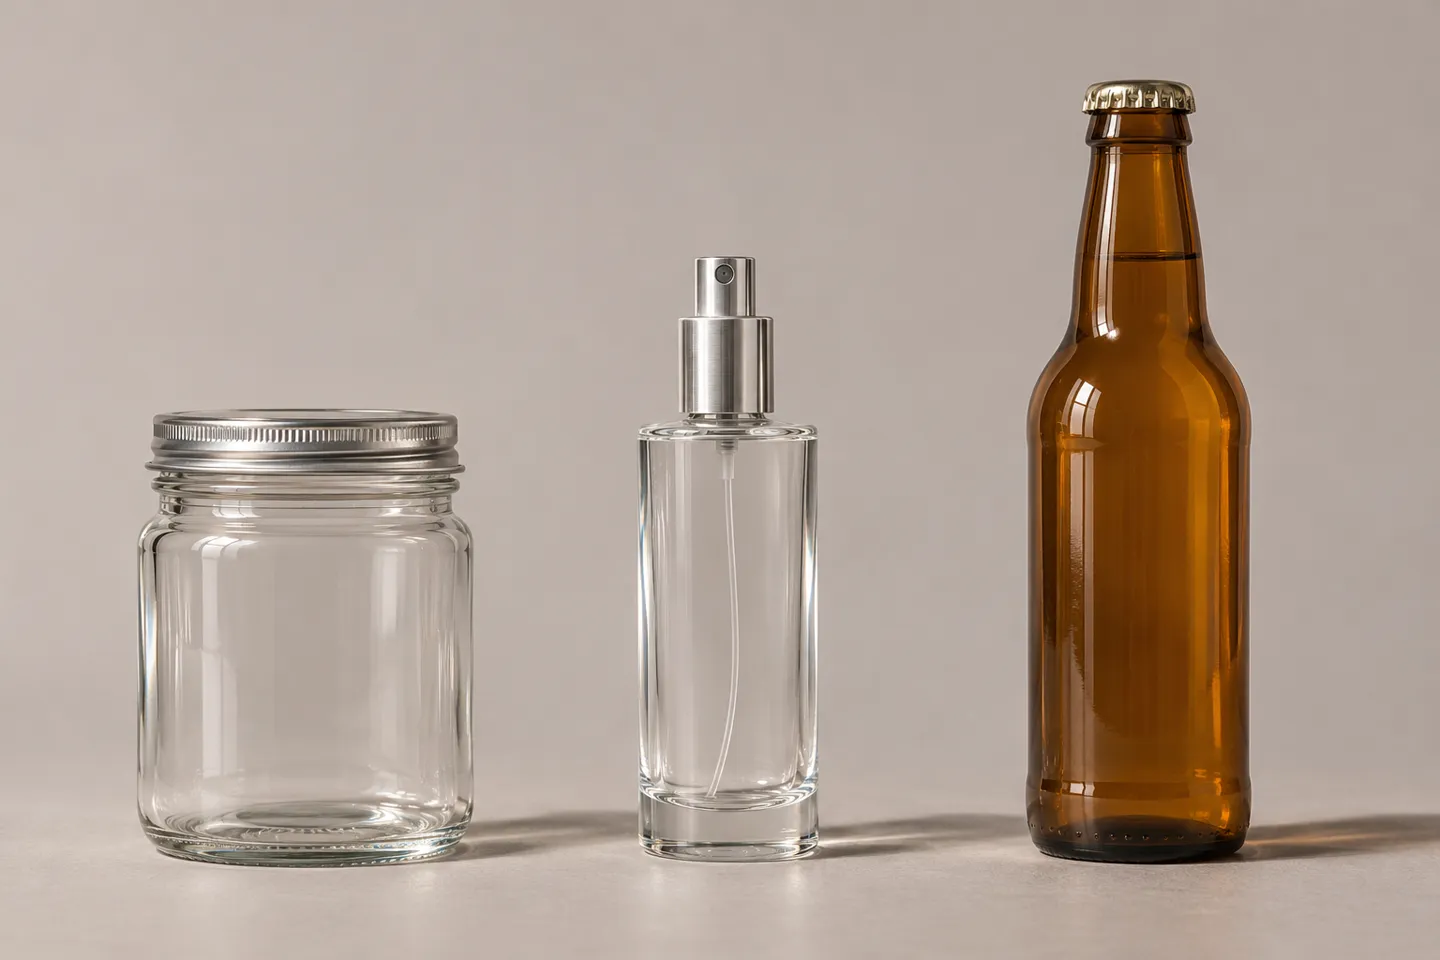
Una volta individuate le parti, la sorpresa successiva è che la finitura nella parte superiore non segue un unico standard. Ne segue tre, che non sono tra loro compatibili.
Il sistema a filettatura è quello che la maggior parte delle persone conosce. I contenitori in vetro nei settori alimentare, delle candele e dei cosmetici seguono la codifica GPI/SPI: il primo numero indica il diametro esterno della filettatura in millimetri, il secondo il tipo di filettatura, dove 400 indica un giro completo, 410 un giro e mezzo, 415 due giri stretti e 425 un profilo a contrafforte con filetti spessi e una protuberanza superiore (SKS Bottle & Packaging). Un barattolo contrassegnato con il codice 18-400 richiede un coperchio da 18 mm con filettatura a giro singolo (Il centro di raccolta bottiglie, 2026). Alcuni standard sono talmente stabili da sopravvivere ai propri ideatori: i barattoli Mason a bocca normale e larga hanno mantenuto i loro diametri di 70 mm e 86 mm e le loro filettature per oltre un secolo (Mason Jar Merchant), ed è per questo che un coperchio di ricambio comprato oggi si avvita ancora su un barattolo in cui tua nonna preparava le conserve.
Il sistema di aggraffatura è la lingua madre del mondo dei profumi. Anziché una filettatura, il vetro presenta un collo dalla finitura liscia, al quale la pompa viene fissata a pressione, con il collare metallico che si deforma per bloccare il tutto. Le famiglie sono standardizzate in Europa dalla norma EN 14854:2021, “Imballaggi in vetro: Dimensioni delle finiture del collo per contenitori in vetro per aerosol e spray” (Cetie). Copre diametri nominali compresi tra 11 e 20 mm, noti nel settore come FEA 11 e FEA 20 (Jarsking, 2026).
Il sistema a corona è il più antico: il collo svasato con una gonna ondulata, trattenuta da un tappo a corona in metallo goffrato, che svolge ancora oggi la sua funzione su ogni bottiglia di birra.
I tre sistemi coesistono perché risolvono problemi diversi, e la categoria del contenitore di solito indica quale dei tre si sta utilizzando:
I tre sistemi di chiusura in sintesi
| Sistema | Dove lo si incontra | Cosa codifica il codice | Le parti che si accoppiano |
|---|---|---|---|
| Vite GPI/SPI (18-400, 24-410, 70G-450) | barattoli per candele, barattoli Mason e barattoli per alimenti, flaconi per lozioni e bevande | diametro esterno della filettatura in mm + numero di spire o profilo | finitura, guarnizione o rivestimento in plastisol, tappo a vite o coperchio |
| Aggraffatura FEA (da FEA 11 a FEA 20) | flaconi spray per profumi e fragranze di alta gamma | diametro nominale del collo in mm secondo la norma EN 14854:2021 | finitura, pompa a spruzzo, collare, attuatore |
| Corona | bottiglie di birra e bevande | geometria del bordo svasato per un tappo metallico aggraffato | labbro, tappo a corona, rivestimento |
Category aggiunge i propri tocchi distintivi ai sistemi. Il tappo di un flacone di profumo è in realtà un trio: pompa, collare e attuatore, tutti in armonia con la finitura prima della prima spruzzata. La sfida di un barattolo per candele è verticale: il coperchio deve superare lo stoppino e l’altezza della cera rimasta dopo il versamento. Un barattolo per alimenti si sigilla sottovuoto tramite un coperchio in due pezzi, in cui un rivestimento in plastisol svolge la funzione di tenuta e la fascia serve solo a tenerlo fermo. Stessa struttura, tre diverse sfide.
Come misurare il collo di un flacone e abbinarlo a un tappo o a un erogatore
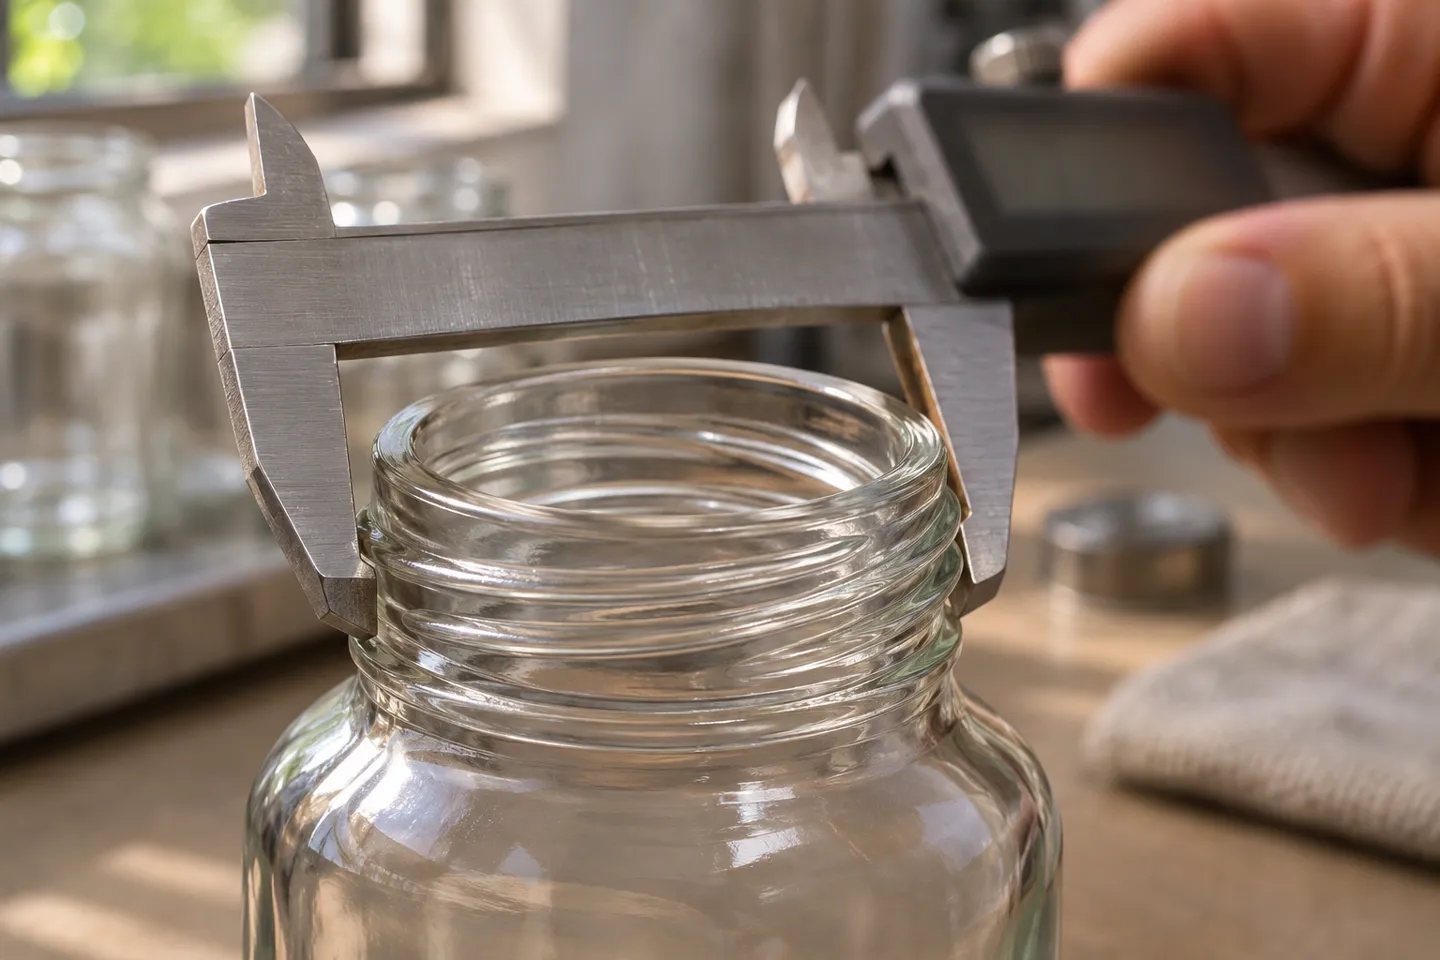
I nomi assumono potere nel momento stesso in cui si trasformano in numeri. Questa è la sezione da esaminare attentamente con il calibro alla mano, prima di ordinare tappi, pompe o coperchi di ricambio per qualsiasi cosa.
Cosa devono rilevare i calibri
Diametro della filettatura esterna: lungo le fibre, non lungo l’apertura della bocca.
Stile del filo: conta i giri; 400, 410 e 425 si percepiscono in modo diverso al tatto.
Altezza finale: superficie di tenuta fino al cordone di sigillatura, poiché la gonna deve coprirla interamente.
Prima di tutto le misure: i tre numeri che determinano la vestibilità
Il primo numero è il diametro esterno della filettatura, misurato nel punto di massima larghezza della filettatura, non attraverso l'apertura. Una filettatura 20-400 misura circa 20 mm sul lato esterno della filettatura (Il centro di raccolta bottiglie, 2026). Questo è il valore che spesso viene misurato in modo errato, poiché i barattoli vengono solitamente descritti in base al diametro interno dell’apertura, mentre i coperchi vengono venduti in base al diametro esterno della filettatura. Misurate entrambi i valori sul vostro barattolo prima di ordinare qualsiasi ricambio, altrimenti i valori in millimetri non corrisponderanno.
Il secondo numero è il tipo di filo e numero di giri. Passa il dito lungo la filettatura e conta. Un giro completo indica una filettatura di tipo 400; una spirale più lunga indica la 410; un profilo con filetti spessi e arrotondati e un cordone indica la 425 a contrafforte (SKS Bottle & Packaging). Il tipo di testa determina il numero di giri necessari per serrare il tappo e la sua resistenza allo svitamento.
Il terzo numero è il altezza finale, dalla superficie di tenuta fino al bordo di trasferimento, poiché ogni chiusura presenta una gonna che deve coprire esattamente quella porzione di vetro. Se è troppo bassa, il tappo oscilla; se è troppo profonda, scompare oltre il bordo. Per i barattoli delle candele, occorre aggiungere un’ulteriore misura che non è indicata sul vetro: l’altezza complessiva dello stoppino più la cera rifilata rispetto allo spazio libero interno del coperchio.
Quattro errori nell’allenamento e cosa significano davvero
Ogni reclamo del tipo “non va bene” in questa categoria si riduce a una delle quattro cause seguenti, e ciascuna di esse ha una soluzione diversa:
Diagnosi dei guasti di adattamento
| Sintomo | Causa effettiva | Controlla prima | Prossima mossa |
|---|---|---|---|
| Il coperchio si abbassa troppo | la falda di chiusura è più profonda dell'altezza di finitura | misurare la profondità della gonna rispetto all'altezza di finitura | considerare le profondità, non solo i diametri |
| Il coperchio si incastra sullo stoppino | interferenza dovuta all'altezza complessiva, livello della cera o stoppino troppo lungo | misurare la distanza tra la parte superiore dello stoppino e il bordo del contenitore rispetto allo spazio libero sotto il coperchio | tagliare lo stoppino oppure scegliere un coperchio meno profondo |
| La pompa non si incastra sul collo | Il sistema di aggraffatura richiede un attrezzo di pressatura, oppure si verifica una discrepanza dimensionale FEA | confermare il diametro finale e la famiglia di pompe | La pompa FEA15 non si adatta al collo di un FEA18; verificare la compatibilità delle famiglie di prodotti prima di effettuare l'ordine (Jarsking Global, 2026) |
| Il filetto si consuma o slitta | variazione della tolleranza o lotti misti | verificare il codice di completamento e la coerenza del lotto | richiedete per iscritto il codice di finitura e la tolleranza, non una semplice promessa che il prodotto sia compatibile |
Il corpo della pompa merita un'avvertenza a sé stante. Una pompa a crimpare viene fissata al collo con un attrezzo di crimpatura e non è progettata per essere rimossa o sostituita manualmente (Erbatur Glass, 2026). Chi produce profumi fai-da-te si scontra con questo ostacolo a proprie spese, ritrovandosi con una pompa FEA15 e un collare perfetti ma senza alcun modo per montarli. Il problema non sta nei componenti, bensì nel presupposto che l’adattamento della chiusura possa avvenire solo dopo l’arrivo del flacone.
A crimpare o a vite: la scelta che determina il resto della bottiglia
A livello di campione, una chiusura sbagliata è una lezione che non costa nulla. A livello di ordine, la finitura che scegli determina le opzioni relative alla pompa, alla linea di riempimento, alla chiusura ermetica e al posizionamento del riempimento, tutto in una volta sola. Questa è la decisione che merita una riflessione più approfondita.
Scegli in base allo scenario di riempimento, non alla silhouette
Se il ciclo di vita del flacone termina presso il consumatore, il sistema a aggraffatura ha la meglio. Una pompa aggraffata non può essere ricaricata o sostituita in modo discreto, il che tutela il marchio e funge da indicatore di manomissione, mentre la gonna liscia conferisce al flacone la silhouette che la maggior parte degli acquirenti di profumi si aspetta. La serie FEA15, la famiglia da 15 mm, è la scelta standard per i flaconi di profumo di piccole e medie dimensioni, in genere da 10 a 50 ml (Packamor, 2026). Il costo è legato alle attrezzature: la crimpatura richiede presse adeguate e la famiglia di pompe deve corrispondere esattamente alla finitura.
Se il prodotto continua a essere utilizzato dopo la prima apertura, il tappo a vite ha la meglio. Profumi per la casa ricaricabili, flaconi di lozione in cui le persone travasano il contenuto, barattoli alimentari aperti settimanalmente: tutti questi prodotti necessitano di una chiusura che il consumatore possa azionare ripetutamente, e la filettatura a vite garantisce questa funzionalità senza alcun costo di attrezzaggio. Esistono anche pezzi di ricambio: una pompa smarrita può essere sostituita dall’utente anziché dalla fabbrica.
La linea di riempimento si trova al di sotto di entrambe le opzioni. Le linee di aggraffatura richiedono teste di pressatura adeguate alla tipologia di chiusura; le linee a vite necessitano solo del controllo della coppia. Cambiare idea sulla tipologia di chiusura dopo aver configurato una delle due linee comporta una riorganizzazione degli strumenti, quindi questa decisione va presa prima di ordinare le bottiglie, non dopo l’arrivo delle attrezzature di riempimento.
Prima di configurare la linea di riempimento, invia a Daxin la tua opzione di chiusura (a aggraffatura o a vite) e fai confermare la famiglia di chiusure in base al tuo codice di finitura.
Conferma la tua famiglia di chiusuraUn ulteriore livello determina la presenza di perdite, indipendentemente dal sistema. Una tenuta è costituita da una catena di tre elementi: la planarità della superficie di tenuta, il materiale della guarnizione o del rivestimento e la coppia che li preme l’uno contro l’altro. La crimpatura elimina la coppia applicata manualmente dalla catena, ma introduce una tolleranza legata all’attrezzatura; la vite mantiene semplice l’attrezzatura, ma ereditano la coppia applicata dalla linea di riempimento. Quando una bottiglia presenta una perdita, significa che uno di questi tre elementi ha ceduto, e la lista di controllo riportata di seguito illustra come assicurarsi che nessuno di essi sia lasciato al caso.
L'elenco di conferma da allegare all'ordine
Tutto quanto sopra può essere sintetizzato in una sola tabella. Prima che venga firmato qualsiasi ordine di vetro, queste sette righe devono essere incluse nella tabella, ciascuna con un numero o un campione identificato:
Tabella di conferma dei preordini
| Parte | Confermare per iscritto | Quali sono i costi di un disallineamento a lungo termine |
|---|---|---|
| Finitura del collo | codice di finitura: diametro, tipo di filettatura, tolleranza | pompe e tappi che non si fissano mai |
| Altezza finale e superficie di tenuta | altezza in mm, specifiche di planarità | tappi oscillanti, perdite lente |
| Guarnizione o rivestimento | materiale denominato (PE, plastisol e così via), compatibile con il vostro prodotto | gonfiore, trasferimento di sapore, perdita di tenuta |
| Sistema di chiusura | famiglia di pompe o tappi abbinata al codice della finitura | un gruppo superiore che sembra a posto ma non garantisce una tenuta adeguata |
| Altezza totale con i contenitori impilati | chiusura superiore vs stoppino, livello della cera o fascetta di sicurezza | coperchi che si incastrano o sporgono dal ripiano |
| Attrezzature | testina di crimpatura o coppia di serraggio adeguata alla finitura | fermi della linea di riempimento il primo giorno |
| Campione dorato | un campione fisico autografato della bottiglia con il tappo | non sussiste il presupposto per l'arbitrato quando il secondo lotto presenta differenze |
3 mm
"Stacco al collo" significa che la pompa non si innesterà mai.
La scelta della chiusura viene stabilita al momento dell'ordine, non durante il montaggio.
Come un produttore di vetro definisce queste specifiche prima della produzione
Nel nostro reparto alla Daxin, questo elenco non è un consiglio, ma una sequenza. Lo seguiamo in tre fasi. Innanzitutto, la conferma del campione: il vostro disegno diventa un campione stampato in 3D, poi un campione di bottiglia cotto, così da avere il prodotto finito tra le mani prima ancora che venga tagliato l’acciaio per lo stampo. In secondo luogo, il blocco dei parametri: codice del prodotto finito, tolleranze, guarnizione e tappo corrispondente vengono inseriti nell’ordine come un unico set, mai come elementi separati (Vetro Daxin). Terzo, la replica in lotti: i primi pezzi usciti dalla linea di produzione vengono confrontati con il campione bloccato, e il campionamento per ordine mantiene i tassi di difettosità al di sotto del due per cento prima della spedizione, con una soglia di accettazione fissata al 98 per cento (Gestione della qualità Daxin).
Gli stampi di serie ribaltano la situazione a tuo vantaggio. La finitura da catalogo è già prestabilita, quindi tappi e pompe abbinati provengono direttamente dalle scorte esistenti, ed è proprio questo che riflettono le soglie minime d’ordine: 1.000 pezzi per gli articoli di serie, 5.000 per le finiture personalizzate, 10.000 per la personalizzazione completa (Vetro Daxin). Uno stampo personalizzato segue invece un percorso opposto: la finitura si adatta alla linea di riempimento e alla chiusura scelte dal cliente, anziché il contrario. Entrambi gli approcci funzionano. Ciò che hanno in comune è che la finitura viene definita prima della produzione, non stabilita a posteriori.
Dal disegno al lotto bloccato
Esempio
Disegno per la stampa 3D su bottiglia cotta, prima che venga tagliato qualsiasi stampo in acciaio.
Blocco
Il codice di finitura, le tolleranze, la guarnizione e la chiusura sono stati confermati come un unico set nell'ordine.
Replica
I primi pezzi sono stati confrontati con il campione di riferimento; il campionamento per ordine mantiene il tasso di difetti al di sotto del 2%.
Come è il vetro stesso a decidere se la finitura è quella giusta
La bocca è l’unica parte della bottiglia che viene formata interamente all’interno dello stampo. La sua qualità dipende quindi da due fattori: le condizioni dello stampo e la regolarità con cui la macchina alimenta il vetro. Le aperture sottili, fino a circa 30 mm – tipiche dei flaconi per profumi e oli essenziali – vengono realizzate con un processo di soffiaggio doppio. Le bocche più larghe, tipiche dei contenitori per candele e dei diffusori, vengono realizzate con il processo di pressofusione-soffiaggio. L’uniformità dell’alimentazione è fondamentale a livello di grammi: la goccia di vetro convogliata nello stampo deve avere un peso compreso tra circa mezzo grammo e un grammo rispetto al peso target, ed è proprio questa precisione che garantisce che il collo della millesima bottiglia sia identico a quello della prima.
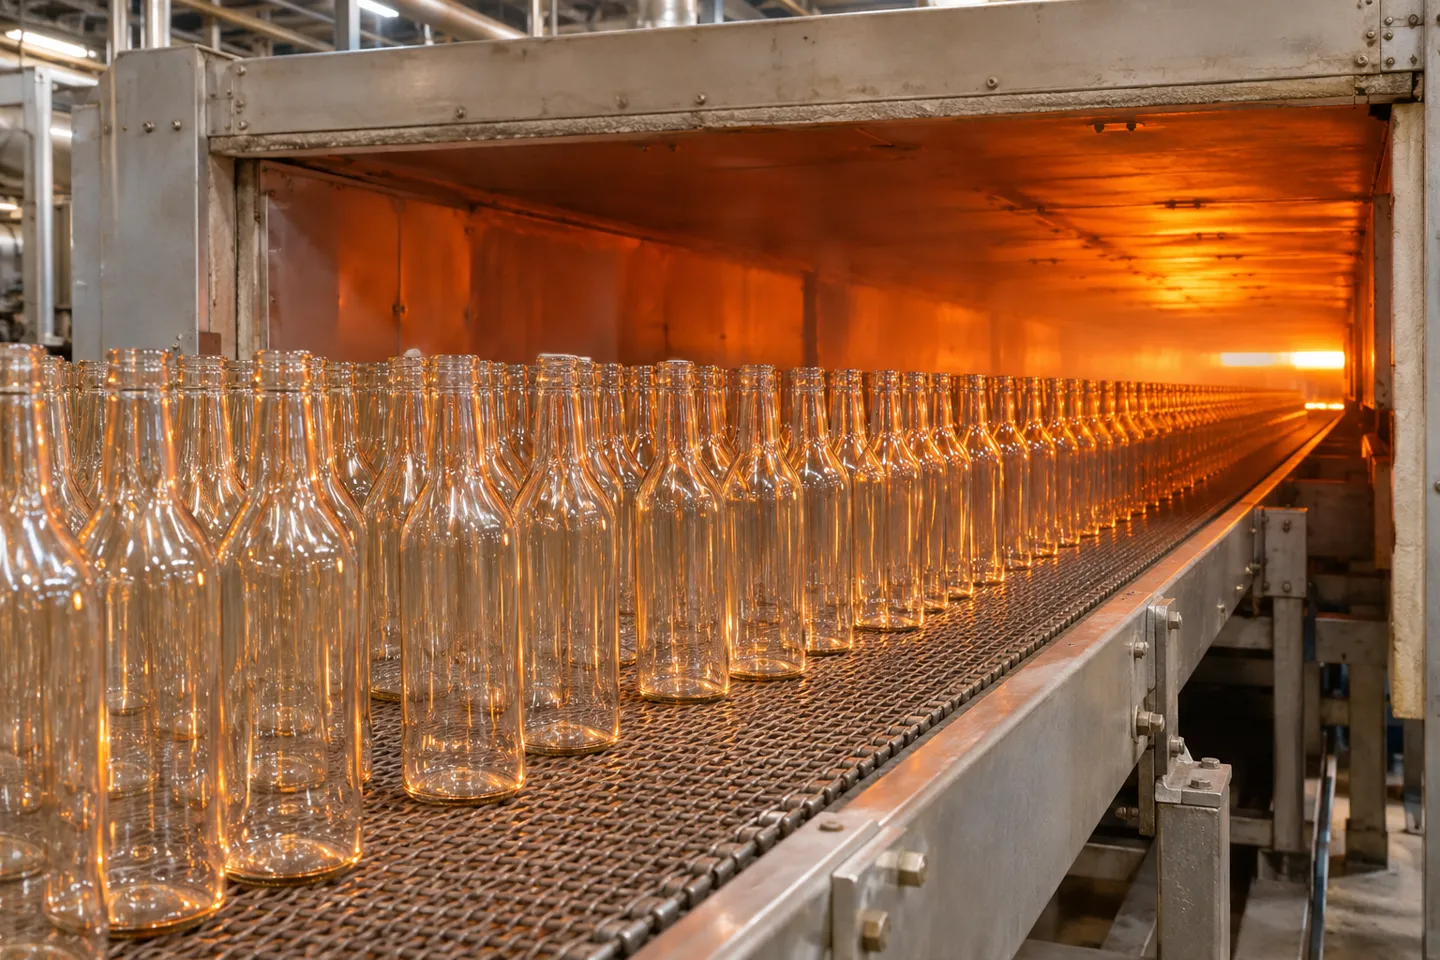
A questo punto la bottiglia viene trasferita in un luogo che gli acquirenti non vedono mai: il forno di ricottura. Il vetro esce dalla macchina di formatura in stato di tensione, e il forno di ricottura lo mantiene a una temperatura compresa tra circa 520 e 560 gradi Celsius, raffreddandolo secondo una curva controllata in modo che la tensione si allenti dalle pareti. Una finitura che in questa fase presenti irregolarità supererà tutti i controlli visivi all’uscita, ma si romperà comunque settimane dopo, sulla linea di riempimento, nel momento in cui il tappo viene serrato o la pompa viene aggraffata.
Il forno di ricottura è l’unica attrezzatura della linea che un acquirente non vede mai, ed è proprio lì che si decidono silenziosamente molti difetti di finitura. Due domande che vale la pena porre a qualsiasi stabilimento: qual è la vostra finestra di ricottura e, nello specifico, cosa controllate in fase di finitura?
Controlli effettuati direttamente sulla finitura stessa. Planarità della superficie di tenuta, poiché una guarnizione non può comprimersi su una superficie ondulata. Verticalità, poiché una finitura inclinata anche solo di un grado fa sembrare storta ogni pompa e fa inceppare ogni ugello di riempimento. Integrità della filettatura, senza sporgenze o scheggiature sul bordo di tenuta. E robustezza garantita: un contenitore correttamente ricotto resiste agli shock termici da meno venti a più ottanta gradi Celsius, il che permette alla bottiglia di superare indenne una linea di riempimento a caldo e la lavastoviglie del consumatore.
Trasforma la distinta dei componenti nella tua garanzia dal lato degli ordini
Vale la pena essere chiari sui costi derivanti da un disallineamento, perché l’importo della fattura è il più basso dei tre. Il prezzo della bottiglia è il primo. Il secondo è il programma di riempimento che subisce ritardi mentre si procurano, si campionano e si spediscono i tappi sostitutivi. Il terzo è la finestra di lancio che si chiude mentre si svolge la seconda fase. Chi acquista bottiglie raramente perde denaro sul vetro; lo perde sul calendario legato al vetro.
Ecco perché la distinta dei componenti ha valore solo quando viene allegata all’articolo. La lettura di una lista di controllo è conoscenza. La stessa lista di controllo inserita in un ordine di acquisto, con il codice di finitura, le tolleranze, il materiale delle guarnizioni e il campione di riferimento specificati riga per riga, è una garanzia. Per i produttori che si presentano con i propri disegni, la disciplina è la stessa, ma su scala ridotta: definire innanzitutto la finitura, poiché ogni altro componente del progetto la eredita.
Acquista il set di chiusure abbinato alla tua finitura
Inviateci un disegno di finitura o una selezione di flaconi; vi restituiremo il set di chiusure abbinate con le tolleranze incluse.
Invia il tuo disegno definitivoRiferimenti
- CETIE. “Schede tecniche sui collari, GME — EN 14854: Collari per imballaggi in vetro”.” https://www.cetie.org/en/finish-data-sheets-gme_102.html
- Foxhound Bee Company. “Coperchio per barattolo Mason da 70 mm — 70G-450, bocca standard.” https://www.foxhoundbeecompany.com/products/mason-jar-lid-gold
 English
 Spanish
 French
 German
 Arabic
 Italian
 Dutch
 Portuguese
 Russian
 Korean
 Japanese