Een glazen fles verbergt niets. Elke lijn, oneffenheid en vlakke rand is er door een mal aangebracht. Elk van deze kenmerken bepaalt hoe de sluiting die erop past zich zal gedragen: of een dop er stevig op kan worden gedraaid, of een pomp daadwerkelijk goed aansluit. De meeste kopers maken pas kennis met deze terminologie wanneer er iets misgaat, en tegen die tijd heeft de fout al een prijskaartje. De pomp sluit nooit goed aan. Het deksel zakt zo diep weg dat het de rand van de pot verzwelgt. De dop wringt met de lont binnenin. Deze onderdelen vormen de voorwaarden van een overeenkomst tussen de fles en alles wat erop wordt bevestigd. Zoals bij elke overeenkomst kost het weinig moeite om ze vooraf door te nemen, maar veel moeite om er later opnieuw over te onderhandelen.
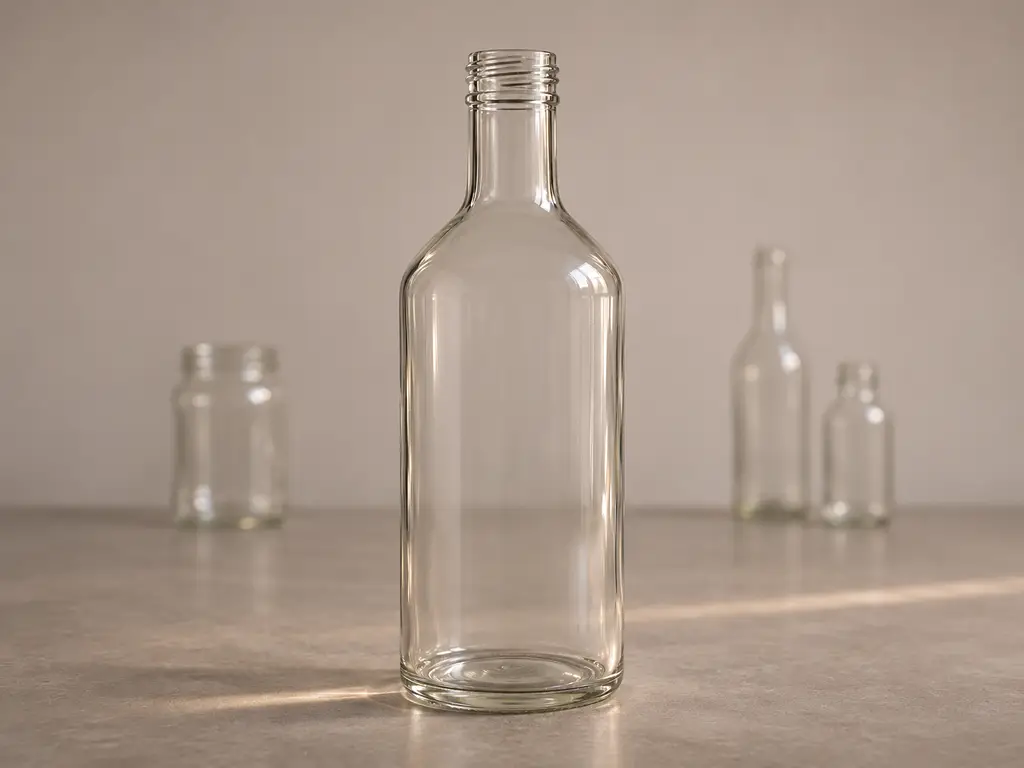
Onderdelen van een glazen fles: het volledige overzicht van boven tot onder
Begin bovenaan. De mond is de opening zelf, en de bovenste platte ring daarvan is de afdichtingsvlak: de ringvormige band waarop de pakking van de sluiting daadwerkelijk rust. Eén trede lager bevindt zich de afronden, het gegoten gedeelte waarop de schroefdraad is aangebracht, het afdichtingsvlak en de verticale hoogte die de sluitingsrand moet bedekken. Verpakkingsingenieurs beschouwen de afwerking als de identiteitskaart van de fles, omdat daar de ‘handdruk’ tussen de sluiting en de fles plaatsvindt (TricorBraun).
Onder de afwerking voelt u vaak een horizontale richel. Dat is de overdrachtskraal, de naad die is achtergebleven op de plek waar de twee helften van de mal voor de halsring tijdens het vormen samenkwamen. Machines grijpen deze rand vast om de fles door de productielijn te transporteren, en deze fungeert tevens als een visuele markering die aangeeft waar de afwerking eindigt en de nek Hier begint het eigenlijke gedeelte. De hals is het rechte, verticale gedeelte waarlangs het glas vanuit de opening naar beneden wordt geleid, richting het breedste deel van de verpakking.
De schouder is de plek waar de hals uitloopt in de tekst. Een lange, aflopende schouder laat het glas geleidelijk uitlopen en zorgt voor een zacht profiel; een scherpe schouder verandert de overgang in een scherpe rand die tevens als labelgrens kan dienen. De fles dient ter opslag van het product en vertoont bovendien subtiele variaties in wanddikte: het gegoten glas is op sommige plaatsen dikker dan op andere, waardoor twee flessen met dezelfde inhoud in de hand totaal verschillend aanvoelen.
Onderaan staat de hiel is de scherpe bocht waar de carrosserie overgaat in de bodem, en het is het deel van de container dat de meeste belasting te verduren krijgt: een botsing op die plek wordt rechtstreeks doorgegeven aan de bodem. De basis is zelf voorzien van een platte contactring, de zogenaamde draagvlak, waar de fles daadwerkelijk staat, vaak rondom een licht concave koepel die bekendstaat als de push-up, waardoor de fles stabiel blijft staan en het glas wordt verdeeld op de plaatsen waar de matrijzen het eerst slijten.
Een laatste reeks markeringen loopt over de volledige hoogte: de gietnaden, de vage verticale lijnen op de plaats waar de matrijshälften op elkaar zijn gesloten. Dit zijn geen gebreken. Hun positie is bewust zo ontworpen, en één regel geldt absoluut: een naad mag nooit over het afdichtingsvlak lopen, anders zal de pakking nooit vlak aansluiten.
De terminologie op het gebied van verpakkingen zit echter vol met verwarringen. De term “afwerking” van het glazen onderdeel heeft niets te maken met “afwerking” in de zin van een gespoten of geplateerde oppervlaktebehandeling, en in verkoopgesprekken worden beide termen in dezelfde zin gebruikt. Een “kraag” op een parfumspuitkop is een metalen ring rond de verstuiver, niet de overgangskraal die in het glas is gegoten. En “cap” omvat in de omgangstaal de gehele bovenste assemblage, inclusief pomp en bedieningsmechanisme, en juist deze dubbelzinnigheid leidt tot verkeerde bestellingen. Dit artikel koppelt elke term aan één betekenis en houdt het daarbij.
Waarom één en dezelfde fles drie verschillende soorten sluitingen kent
Zodra u de onderdelen kent, is de volgende verrassing dat de afwerking aan de bovenkant niet aan één norm voldoet. Er zijn namelijk drie normen, en die zijn onderling niet op elkaar afgestemd.
De schroefdraadsysteem is de code die de meeste mensen kennen. Glazen verpakkingen in de voedingsmiddelen-, kaarsen- en cosmeticasector volgen de GPI/SPI-codering: het eerste getal geeft de buitendiameter van de schroefdraad in millimeter aan, het tweede getal het type schroefdraad, waarbij 400 staat voor één volledige winding, 410 voor anderhalve winding, 415 voor twee smalle windingen en 425 voor een steunprofiel met dikke schroefdraden en een rand aan de bovenkant (SKS Flessen & Verpakkingen). Een pot met het nummer 18-400 is geschikt voor een deksel van 18 mm met een schroefdraad van één winding (Het Flessendepot, 2026). Sommige normen zijn zo stabiel dat ze hun makers overleven: mason-potten met een standaard- en een brede opening hebben hun diameters van 70 mm en 86 mm en hun schroefdraadpatronen al meer dan een eeuw behouden (Mason Jar Merchant), en daarom past een vandaag gekochte vervangende deksel nog steeds op een pot waarin uw grootmoeder vroeger inmaakte.
De krimpsysteem is de eigen taal van de parfumwereld. In plaats van schroefdraad heeft het glas een glad afgewerkte hals, waarop de pomp onder druk wordt vastgeklemd, waarbij de metalen kraag wordt vervormd om het geheel te vergrendelen. De families zijn in Europa gestandaardiseerd volgens EN 14854:2021, “Glazen verpakkingen: Afmetingen van halsafwerkingen voor glazen verpakkingen voor aerosolen en sprays” (Cetie). De reeks omvat nominale diameters van 11 tot en met 20 mm, in de branche bekend als FEA 11 tot en met FEA 20 (Jarsking, 2026).
De kroonsysteem is het oudste onderdeel: de uitlopende rand met een gegolfde rand, waaraan een gekrulde metalen kroonkurk vastzit, en die nog steeds zijn functie vervult op elke bierfles.
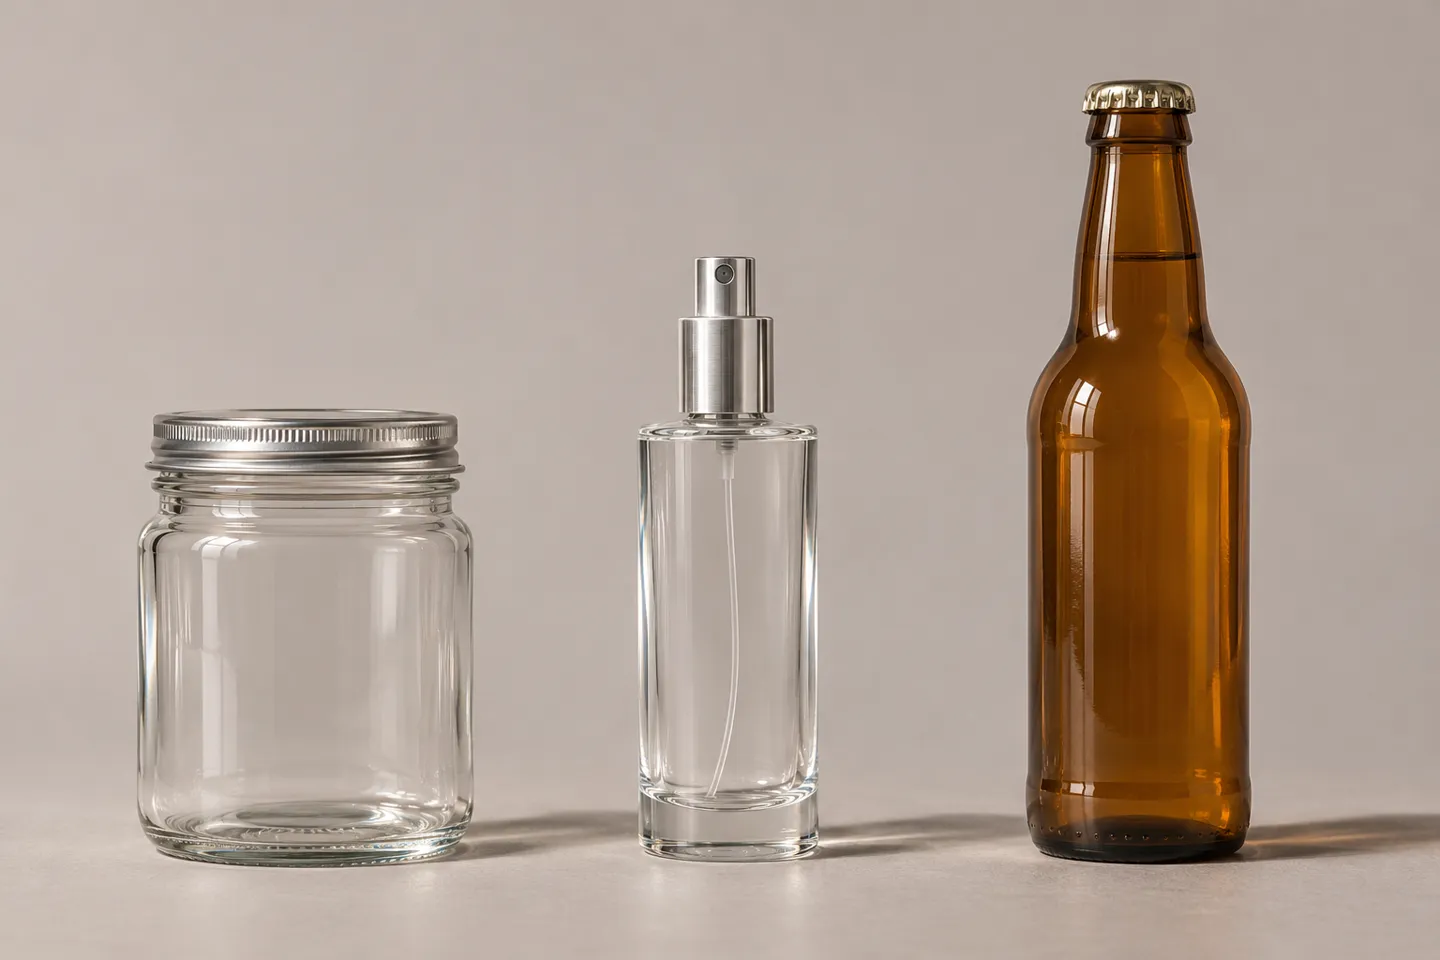
De drie systemen bestaan naast elkaar omdat ze verschillende problemen oplossen, en aan de categorie van de verpakking kunt u meestal zien welke u in handen hebt:
Drie sluitsystemen in één oogopslag
| Systeem | Waar u het tegenkomt | Wat de code weergeeft | De onderdelen die in elkaar passen |
|---|---|---|---|
| GPI/SPI-schroef (18-400, 24-410, 70G-450) | kaarsenpotten, weckpotten en voedselpotten, lotion- en drankflessen | diameter van de buitendraad in mm + aantal draadwindingen of profiel | afwerking, pakking of plastisolvoering, schroefdop of deksel |
| FEA-krimpverbinding (FEA 11 tot FEA 20) | parfum- en luxe geursprays | nominale halsdiameter in mm volgens EN 14854:2021 | afwerking, sproeipomp, kraag, aandrijving |
| Kroon | bier- en drankflessen | geometrie met uitlopende rand voor een gekrulde metalen dop | rand, kroonkurk, binnenvoering |
De categorie voegt haar eigen accenten toe aan de systemen. De bovenkant van een parfumflesje bestaat in feite uit een drietal onderdelen: de pomp, de kraag en de bedieningsknop, die allemaal in harmonie zijn met de afwerking voordat de eerste verstuiving plaatsvindt. Bij een kaarsenpot speelt de uitdaging zich verticaal af: het deksel moet ruimte laten voor de lont en de hoogte van de was die bij het gieten is achtergebleven. Een voedselpot wordt vacuüm afgesloten door middel van een tweedelig deksel, waarbij een plastisolvoering zorgt voor de afdichting en de band deze alleen op zijn plaats houdt. Dezelfde opbouw, drie verschillende uitdagingen.
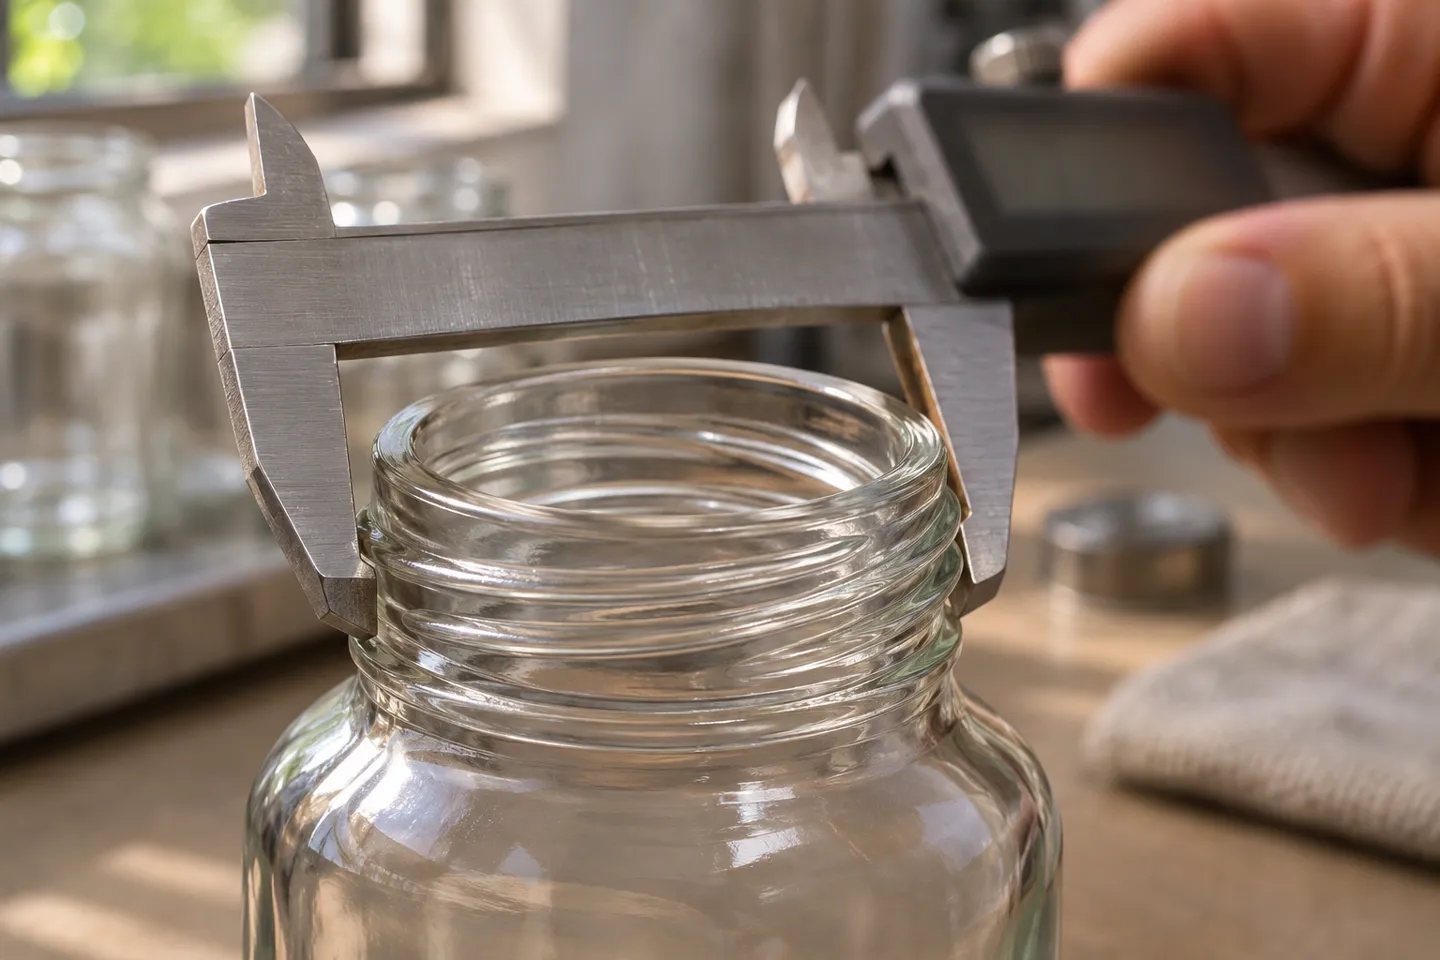
Hoe u de afwerking van een hals meet en deze afstemt op een deksel of pomp
Namen krijgen pas betekenis op het moment dat ze in cijfers worden omgezet. Dit is het gedeelte dat u met een schuifmaat in de hand moet doornemen, voordat u doppen, pompen of vervangende deksels voor wat dan ook bestelt.
Wat de meetklemmen moeten vastleggen
Diameter van de buitendraad: langs de draden, niet langs de mondopening.
Type schroefdraad: tel de slagen; 400, 410 en 425 voelen anders aan onder uw vinger.
Eindhoogte: het afdichtingsvlak tot aan de afdichtingsrand, aangezien de rand dit geheel moet bedekken.
Eerst meten: de drie getallen die bepalend zijn voor de pasvorm
Het eerste getal is het diameter van de buitendraad, gemeten over de breedste plaats van de schroefdraad, niet over de opening. Een 20-400-schroefdraad heeft een breedte van ongeveer 20 mm aan de buitenkant van de schroefdraad (Het Flessendepot, 2026). Dit is de maat die mensen het vaakst verkeerd opmeten, omdat potten vaak worden aangeduid met de binnendiameter van de opening, terwijl deksels worden verkocht op basis van de buitendiameter van de schroefdraad. Meet beide afmetingen op uw eigen pot voordat u een vervangend exemplaar bestelt, anders komen de millimeters niet overeen.
Het tweede getal is het draadsoort en aantal windingen. Ga met uw vinger langs de afwerking en tel. Eén volledige omwenteling duidt op een afwerking van het type 400; een langere spiraal duidt op 410; een profiel met dikke, afgeronde schroefdraden en een rand duidt op 425 buttress (SKS Flessen & Verpakkingen). Het type bepaalt hoeveel slagen een dop nodig heeft om goed vast te zitten en in hoeverre deze bestand is tegen losraken.
Het derde getal is het eindhoogte, vanaf het afdichtingsvlak tot aan de overgangsrand, omdat elke sluiting een rand heeft die precies dat deel van het glas moet bedekken. Is de sluiting te ondiep, dan wiebelt de dop; is hij te diep, dan verdwijnt hij achter de rand. Voor kaarsenpotten moet u nog een afmeting in aanmerking nemen die helemaal niet op het glas staat vermeld: de totale hoogte van de lont plus de bijgesneden was, afgezet tegen de binnenruimte van het deksel.
Vier mislukkingen bij het sporten en wat ze werkelijk betekenen
Elke klacht van het type “het past niet” in deze categorie is terug te voeren op een van de vier oorzaken, en voor elke oorzaak geldt een andere oplossing:
Diagnose van pasfouten
| Symptoom | Werkelijke oorzaak | Controleer eerst | Volgende stap |
|---|---|---|---|
| Het deksel zakt te ver naar beneden | de afsluitrand is dieper dan de afwerkingshoogte | Meet de diepte van de rok af tegen de afwerkingshoogte | Let op de diepte, niet alleen op de diameter |
| Het deksel zit vast op de lont | interferentie door de stapelhoogte, het wasniveau of een te lange lont | meting van de afstand tussen de bovenkant van de lont en de rand versus de ruimte tot het deksel | knip de lont bij of kies een minder diep deksel |
| De pomp past niet op de hals | Voor het krimpsysteem is een persgereedschap nodig, of er is sprake van een afwijking in de FEA-afmetingen | Controleer de diameter van de uitloop en de pompserie | De FEA15-pomp past niet op de hals van een FEA18; controleer de compatibiliteit van de productfamilies alvorens te bestellen (Jarsking Global, 2026) |
| De schroefdraad knarst of slipt | tolerantieafwijkingen of gemengde partijen | Controleer de eindcode en de consistentie van de batch | Vraag schriftelijk om de afwerkingscode en de tolerantie; neem geen genoegen met de belofte dat het past |
De pomphuis verdient een aparte waarschuwing. Een krimppomp wordt met een krimptang op de hals vastgeklemd en is niet ontworpen om met de hand te worden verwijderd of achteraf te worden gemonteerd (Erbatur Glass, 2026). Zelfmakers van parfums komen op de harde manier achter deze beperking: zij hebben een perfecte FEA15-pomp en -kraag in handen, maar kunnen deze nergens op bevestigen. Het probleem ligt niet bij de onderdelen zelf. Het zit hem in de veronderstelling dat de afsluiting pas na ontvangst van de fles kan worden aangepast.
Krimp of schroef: de keuze die de rest van de fles afsluit
Op proefschaal is een verkeerde sluiting een goedkope les. Op productieschaal bepaalt de afwerking die u kiest in één klap uw pompopties, uw afvullijn, uw aanpak met betrekking tot het aanstampen en de plaatsing van de navulling. Dit is de beslissing die het meest zorgvuldige overweging verdient.
Kies op basis van het vulscenario, niet op basis van het silhouet
Indien de levensduur van de fles bij de consument eindigt, is de krimpverbinding de beste keuze. Een pomp met krimpverbinding kan niet onopgemerkt worden bijgevuld of vervangen, wat het merk beschermt en als bewijs van manipulatie fungeert, en de gladde rand zorgt voor het silhouet dat de meeste kopers van parfums verwachten. FEA15, de 15 mm-serie, is de standaardkeuze voor kleine en middelgrote parfumflesjes, doorgaans van 10 tot 50 ml (Packamor, 2026). De kosten zitten in de matrijzen: voor het krimpen is geschikte persapparatuur nodig, en de pompserie moet precies bij de afwerking passen.
Als de levensduur van de fles na de eerste opening voortduurt, wint de schroefdop. Hervulbare huisparfums, lotionflessen waar mensen de inhoud in overgieten, voedselpotten die wekelijks worden geopend: ze hebben allemaal een sluiting nodig die de consument herhaaldelijk kan gebruiken, en schroefdraad biedt dat zonder gereedschapskosten. Er zijn ook reserveonderdelen beschikbaar: een verloren pomp kan door de gebruiker zelf worden vervangen in plaats van door de fabriek.
De afvullijn bevindt zich onder beide opties. Voor krimpafsluitlijnen zijn perskoppen nodig die zijn afgestemd op het type afsluiting; voor schroefafsluitlijnen is alleen koppelregeling vereist. Als u van gedachten verandert over het type afsluiting nadat een van beide lijnen is ingesteld, is een aanpassing van de apparatuur noodzakelijk; deze beslissing dient dus te worden genomen vóór de bestelling van de flessen, en niet nadat de afvulapparatuur is geleverd.
Voordat de afvullijn wordt ingesteld, dient u Daxin uw scenario voor krimp- of schroefsluitingen toe te sturen en de sluitingsserie te laten bevestigen op basis van uw afwerkingscode.
Bevestig uw Closure-familieNog één extra laag is bepalend voor lekkages, ongeacht het systeem. Een afdichting bestaat uit een keten van drie schakels: de vlakheid van het afdichtingsoppervlak, het materiaal van de pakking of voering, en het aanhaalmoment waarmee deze tegen elkaar worden gedrukt. Bij krimpen wordt het door de mens uitgeoefende aanhaalmoment uit de keten gehaald, maar wordt er tolerantie van het gereedschap toegevoegd; bij schroeven blijft het gereedschap eenvoudig, maar wordt het aanhaalmoment overgenomen dat door de afvullijn wordt uitgeoefend. Wanneer een fles lekt, heeft een van deze drie schakels gefaald, en met de onderstaande checklist zorgt u ervoor dat geen van deze schakels aan het toeval wordt overgelaten.
De bevestigingslijst die bij de bestelling wordt gevoegd
Al het bovenstaande kan in één tabel worden samengevat. Voordat een glasbestelling wordt ondertekend, moeten deze zeven regels daarin worden opgenomen, elk voorzien van een nummer of een benoemd monster:
Overzicht van bevestigingen van voorbestellingen
| Deel | Bevestig dit schriftelijk | Welke kosten brengt een verkeerde afstemming later met zich mee? |
|---|---|---|
| Afwerking van de hals | afwerkingscode: diameter, schroefdraadtype, tolerantie | pompen en doppen die nooit goed zullen aansluiten |
| Afwerkingshoogte en afdichtingsvlak | hoogte in mm, specificatie voor vlakheid | schommelende doppen, langzame lekken |
| Pakking of voering | materiaal met de naam (PE, plastisol, enzovoort), dat geschikt is voor uw product | zwelling, smaakoverdracht, defect aan de afdichting |
| Sluitsysteem | pomp- of dopserie die overeenkomt met de afwerkingscode | een bovenste assemblage die er goed uitziet, maar niet goed afdicht |
| Totale stapelhoogte | sluiting bovenaan versus lont, wasniveau of afdichtingsband | deksels die vastlopen of te ver uitsteken op de plank |
| Gereedschap | krimpkop of aan de afwerking aangepaste aanhaalmomentwaarde | stilstanden in de afvullijn op de eerste dag |
| Gouden monster | een gesigneerd fysiek exemplaar van de fles inclusief sluiting | er is geen grond voor arbitrage wanneer de tweede partij afwijkt |
3 mm
Als de aansluiting bij de hals niet goed aansluit, betekent dit dat de pomp nooit goed zal aansluiten.
De keuze van de sluitingen wordt bepaald op het moment van bestelling, niet op het moment van montage.
Hoe een glasfabrikant deze specificaties vóór de productie vastlegt
Op onze afdeling bij Daxin is deze lijst geen advies, maar een stappenplan. Wij voeren dit in drie fasen uit. Ten eerste, de bevestiging van het monster: uw tekening wordt omgezet in een 3D-geprint monster en vervolgens in een gebakken flesmonster, zodat u het eindresultaat al in handen hebt voordat er staal voor de matrijs wordt gesneden. Ten tweede, de vastlegging van de parameters: de afwerkingscode, toleranties, pakking en de bijbehorende sluiting worden als één geheel in de bestelling vastgelegd, nooit als afzonderlijke opties (Daxin Glas). Ten derde, batchreplicatie: de eerste stuks die van de productielijn komen, worden vergeleken met het vergrendelde monster, en door per bestelling steekproeven te nemen blijft het defectpercentage onder de twee procent voordat er iets wordt verzonden, waarbij de drempelwaarde op 98 procent ligt (Kwaliteitsbeheer bij Daxin).
Standaardmallen zorgen ervoor dat de berekening in uw voordeel uitpakt. Een afwerking uit de catalogus staat al vast, zodat bijpassende doppen en pompen rechtstreeks uit de bestaande voorraad komen, en dat is precies wat de laagste bestelhoeveelheden weerspiegelen: 1.000 stuks voor voorraadartikelen, 5.000 voor afwerking op maat en 10.000 voor volledig op maat (Daxin Glas). Bij een op maat gemaakte mal gaat het juist andersom: de afwerking wordt afgestemd op uw vullijn en uw keuze voor de sluiting, in plaats van andersom. Beide benaderingen werken. Wat ze gemeen hebben, is dat de afwerking vóór de productie wordt vastgelegd, en niet pas daarna wordt bepaald.
Van tekening tot vastgelegde batch
Voorbeeld
Tekening voor 3D-printing van een gebakken fles, voordat er staal voor de mal wordt gesneden.
Vergrendeling
De afwerkingscode, toleranties, pakking en sluiting zijn in de bestelling als één set bevestigd.
Repliceren
De eerste stukken zijn vergeleken met het vastgelegde monster; bij steekproeven per bestelling blijft het percentage gebreken onder de 2 procent.
Hoe het glas zelf bepaalt of uw afwerking geschikt is
De mond is het enige deel van de fles dat volledig in de matrijs wordt gevormd. De kwaliteit ervan hangt daarom af van twee factoren: de staat van de matrijs en de regelmaat waarmee de machine het glas aanvoert. Fijne openingen tot ongeveer 30 mm, zoals bij parfum- en etherische-olieverpakkingen, worden gevormd via een blaas-blaasproces. Bredere openingen, zoals bij kaarsenpotten en diffusers, worden vervaardigd via een pers-blaasproces. De consistentie van de toevoer is van belang op het niveau van grammen: de glazen druppel die aan de matrijs wordt toegevoerd, moet binnen een marge van ongeveer een halve gram tot één gram van het streefgewicht blijven, en dankzij die nauwkeurigheid is de afwerking van de duizendste fles net zo perfect als die van de eerste.
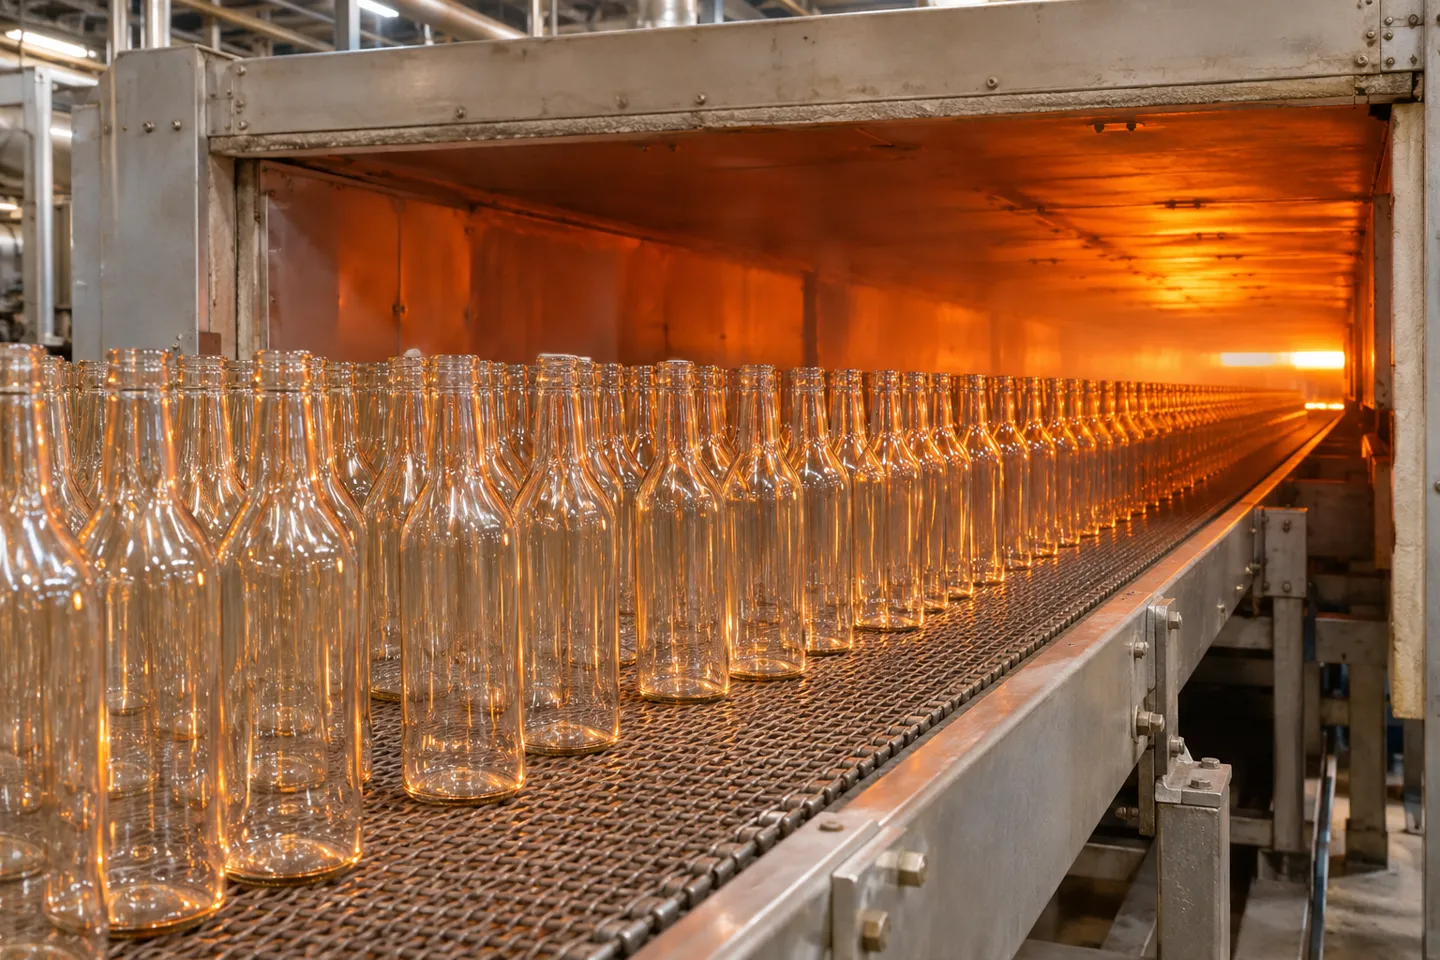
Vervolgens gaat de fles naar een plek die kopers nooit te zien krijgen: de afkoov. Het glas verlaat de vormmachine onder spanning, en in de afkoov wordt het op een temperatuur van ongeveer 520 tot 560 graden Celsius gehouden en volgens een gecontroleerd koelverloop afgekoeld, zodat de spanning uit de wanden verdwijnt. Een afwerking die in deze fase oneffenheden vertoont, zal bij de ingang elke visuele controle doorstaan, maar toch weken later op uw afvullijn barsten, op het moment dat de sluiting wordt vastgedraaid of de pomp wordt gekrompen.
De gloeioven is de enige installatie in de productielijn die een koper nooit te zien krijgt, en juist daar wordt in stilte vaak beslist of het eindproduct al dan niet aan de eisen voldoet. Twee vragen die het waard zijn om aan elke fabriek te stellen: wat is uw glooibereik, en wat controleert u precies bij de eindcontrole?
Deze controles vinden plaats bij de afwerking zelf. De vlakheid van het afdichtingsvlak, omdat een pakking zich niet over een oneffenheid kan samendrukken. De loodrechtheid, omdat een afwerking die slechts één graad scheef staat ervoor zorgt dat elke pomp er scheef uitziet en elke vulmondstuk vastloopt. De volledigheid van de schroefdraad, zonder uitgebroken schroefdraad of afgebroken stukjes aan de afdichtingsrand. En robuustheid: een op de juiste wijze gegloeide verpakking is bestand tegen thermische schokken van min twintig tot plus tachtig graden Celsius, waardoor de fles zowel een heetvullijn als de vaatwasser van de consument kan doorstaan.
Maak van de onderdelenlijst uw waarborg aan de bestelzijde
Het is de moeite waard om duidelijk te zijn over wat de kosten van een mismatch zijn, omdat de factuur het laagste van de drie bedragen is. De prijs van de fles is het eerste bedrag. Het tweede bedrag betreft het afvulschema dat vertraging oploopt terwijl vervangende sluitingen worden ingekocht, getest en verzonden. Het derde bedrag betreft de lanceringsperiode die verstrijkt terwijl de tweede ronde plaatsvindt. Kopers van flessen verliezen zelden geld aan het glas zelf; zij verliezen het aan de planning die aan het glas is gekoppeld.
Daarom heeft de onderdelenlijst pas waarde wanneer deze het artikel verlaat. Het doorlezen van een checklist is kennis. Dezelfde checklist, opgenomen in een inkooporder, waarin de afwerkingscode, toleranties, het pakkingsmateriaal en het referentiemonster regel voor regel worden vermeld, vormt een waarborg. Voor fabrikanten die met hun eigen tekeningen komen, geldt dezelfde discipline in het klein: leg eerst de afwerking vast, want elk ander onderdeel in het project neemt deze over.
Kies de afsluitingsset die bij uw afwerking past
Stuur een definitieve tekening of een shortlist van flessen; u ontvangt dan de bijbehorende sluitingsset, inclusief de toleranties.
Stuur uw definitieve tekening opReferenties
- CETIE. “Technische gegevensbladen, GME — EN 14854: Halsafwerkingen voor glazen verpakkingen.” https://www.cetie.org/en/finish-data-sheets-gme_102.html
- Foxhound Bee Company. “70 mm Mason-inmaakpottendeksel — 70G-450, standaardopening.” https://www.foxhoundbeecompany.com/products/mason-jar-lid-gold
 English
 Spanish
 French
 German
 Arabic
 Italian
 Dutch
 Portuguese
 Russian
 Korean
 Japanese