Uma garrafa de vidro não esconde nada. Cada linha, saliência e faixa plana nela foi criada por um molde. Cada uma delas determina como a tampa que se encaixa nela se comportará: se a tampa vai girar até encaixar, se a bomba realmente se encaixará. A maioria dos compradores só se depara com esse vocabulário depois que algo dá errado e, a essa altura, o erro já tem um custo. A bomba nunca se encaixa direito. A tampa afunda tanto que engolfa a borda do frasco. A tampa entra em conflito com o pavio interno. Essas peças são os termos de um contrato entre a garrafa e tudo o que se encaixa nela. Como qualquer contrato, custa pouco ler os termos antecipadamente e muito renegociá-los mais tarde.
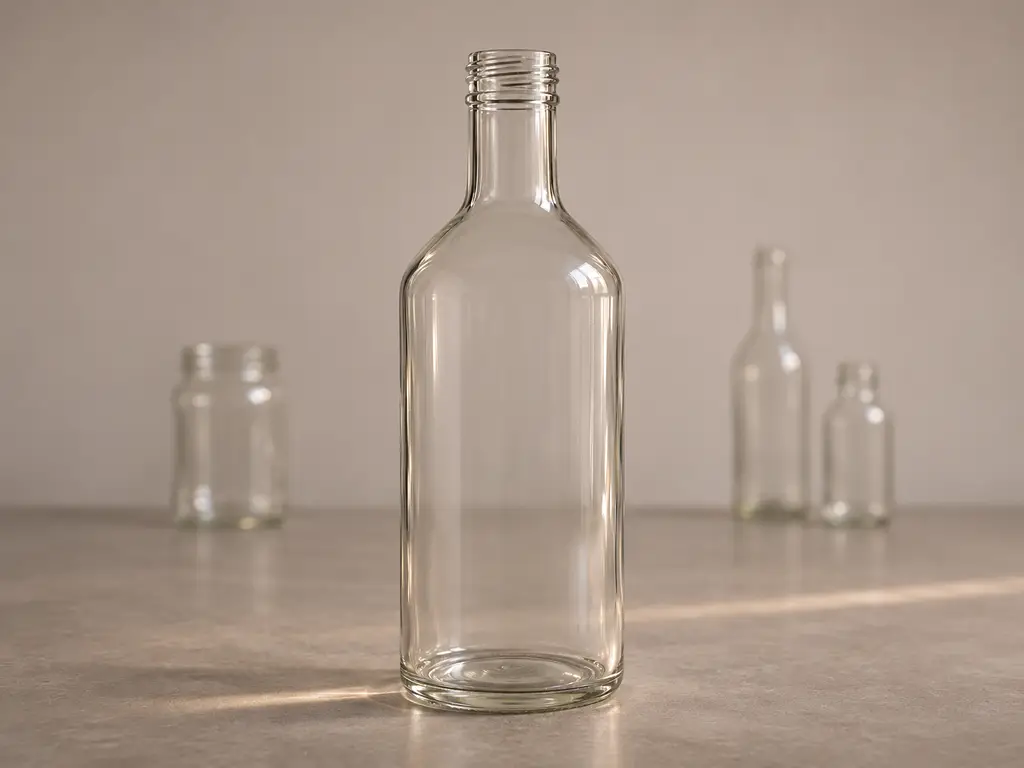
Partes de uma garrafa de vidro: o mapa completo, de cima a baixo
Comece pelo topo. O boca é a própria abertura, e seu anel plano mais superior é o superfície de vedação: a faixa anular onde a junta de vedação do fecho realmente se encaixa. Um degrau abaixo fica o concluir, a seção moldada que abriga a rosca, a superfície de vedação e a altura vertical que a saia da tampa deve cobrir. Os engenheiros de embalagem consideram o acabamento como o cartão de identidade da garrafa, pois é ali que ocorre o encaixe da tampa (TricorBraun).
Abaixo do acabamento, muitas vezes você sentirá uma saliência horizontal. Essa é a esferinha de transferência, a junção que fica no ponto em que as duas metades do molde do anel do gargalo se uniram durante a moldagem. As máquinas seguram essa saliência para transportar a garrafa pela linha de produção, e ela também funciona como um ponto de referência visual que indica onde termina o acabamento e onde começa o pescoço Aí começa a parte propriamente dita. O gargalo é o trecho reto e vertical que conduz o vidro desde a abertura até a zona mais larga do recipiente.
O ombro é onde o pescoço se alarga até o corpo. Um ombro longo e inclinado faz com que o vidro se alargue gradualmente, conferindo um perfil suave; um ombro bem definido transforma a transição em uma borda bem definida, que pode funcionar também como limite do rótulo. O corpo da garrafa armazena o produto e apresenta, além disso, uma variação sutil na espessura das paredes: o vidro moldado é mais espesso em algumas zonas do que em outras, e é por isso que duas garrafas de mesma capacidade podem parecer completamente diferentes ao toque.
Na parte inferior, o calcanhar é a curva fechada onde a carroceria se curva em direção ao piso, e é a zona do contêiner que mais sofre com as tensões: o impacto nessa região se transmite diretamente para a base. O base ele próprio possui um anel de contato plano chamado de superfície de apoio, onde a garrafa realmente fica, muitas vezes em torno de uma cúpula levemente côncava conhecida como flexão, o que estabiliza a garrafa e distribui o vidro nas áreas onde os moldes se desgastam primeiro.
Há uma última série de marcas que se estende por toda a altura: a linhas de moldagem, as linhas verticais quase imperceptíveis onde as metades do molde se fecharam. Elas não são defeitos. Sua posição foi projetada, e há uma regra absoluta: uma junção nunca deve atravessar a superfície de vedação, ou a junta nunca ficará bem assente.
O vocabulário da área de embalagens, porém, está repleto de confusões. O termo “acabamento” da peça de vidro não tem nada a ver com o “acabamento” do tratamento de superfície por pulverização ou galvanização, e as conversas sobre compras usam ambos os termos na mesma frase. Um “colarinho” em um bico de perfume é um anel de metal ao redor do pulverizador, não a saliência de transferência moldada no vidro. E “tampa”, na linguagem coloquial, abrange todo o conjunto superior, incluindo a bomba e o atuador, o que é exatamente a ambiguidade que causa pedidos errados. Este artigo define cada termo com um único significado e mantém essa definição.
Por que a mesma garrafa apresenta três tipos diferentes de tampa?
Depois de conhecer as peças, a próxima surpresa é que o acabamento na parte superior não segue um único padrão. Ele segue três, e eles não são compatíveis entre si.
O sistema de rosca é o que a maioria das pessoas conhece. Os recipientes de vidro nos setores de alimentos, velas e cosméticos seguem a codificação GPI/SPI: o primeiro número é o diâmetro externo da rosca em milímetros; o segundo indica o tipo de rosca, em que 400 significa uma volta completa, 410 significa uma volta e meia, 415 significa duas voltas estreitas e 425 é um perfil reforçado com roscas grossas e um rebordo superior (SKS Garrafas e Embalagens). Um frasco com a marcação 18-400 utiliza uma tampa de 18 mm com rosca de uma volta (O Ponto de Recolhimento de Garrafas, 2026). Alguns padrões são tão estáveis que sobrevivem aos seus criadores: os potes de vidro com boca normal e boca larga mantêm seus diâmetros de 70 mm e 86 mm e seus padrões de rosca há mais de um século (Vendedor de potes Mason Jar), e é por isso que uma tampa de reposição comprada hoje ainda se encaixa em um pote que sua avó usou para fazer conservas.
O sistema de crimpagem é a linguagem nativa do mundo dos perfumes. Em vez de roscas, o frasco de vidro possui um gargalo com acabamento liso, e a bomba é fixada nele sob pressão, com o colar metálico deformado para travar o conjunto. As famílias estão padronizadas na Europa pela norma EN 14854:2021, “Embalagens de vidro: Dimensões dos acabamentos de gargalo para recipientes de vidro aerossóis e sprays” (Cetie). Abrange diâmetros nominais de 11 a 20 mm, conhecidos no mercado como FEA 11 a FEA 20 (Jarsking, 2026).
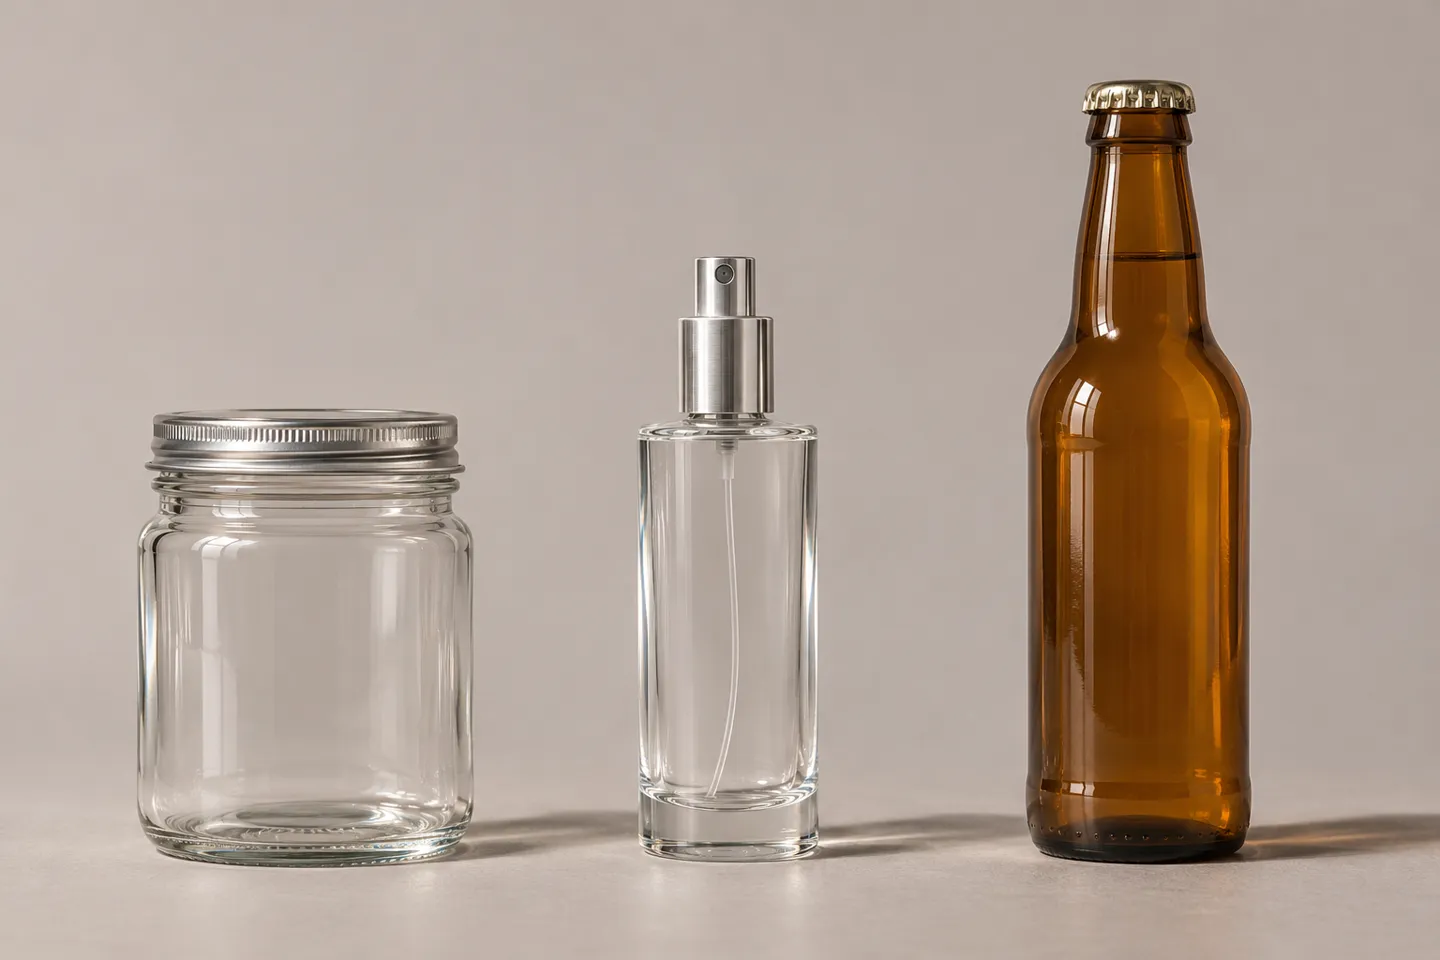
O sistema de coroas é o membro mais antigo: o bico alargado com uma saia ondulada, preso por uma tampa metálica frisada, que ainda cumpre sua função em todas as garrafas de cerveja.
Os três sistemas coexistem porque resolvem problemas diferentes, e a categoria do recipiente geralmente indica qual deles você está segurando:
Três sistemas de fechamento em resumo
| Sistema | Onde você o encontra | O que o código codifica | As peças que se encaixam |
|---|---|---|---|
| Parafuso GPI/SPI (18-400, 24-410, 70G-450) | potes para velas, potes de conserva e de alimentos, frascos de loção e de bebidas | diâmetro externo da rosca em mm + voltas da rosca ou perfil | acabamento, junta ou revestimento de plastisol, tampa de rosca ou tampa |
| Crimpagem FEA (FEA 11 a FEA 20) | frascos spray para perfumes e fragrâncias finas | diâmetro nominal do colo em mm, conforme a norma EN 14854:2021 | acabamento, bomba de pulverização, colar, atuador |
| Coroa | garrafas de cerveja e de bebidas | geometria de borda alargada para uma tampa metálica frisada | borda, tampa de coroa, revestimento interno |
A categoria acrescenta seus próprios detalhes aos sistemas. A parte superior de um frasco de perfume é, na verdade, um trio: bomba, colar e atuador, todos combinando com o acabamento antes da primeira borrifada. O desafio de um pote de vela é vertical: a tampa deve passar livremente pelo pavio e pela altura da cera que ficou após o enchimento. Um pote de alimentos é vedado a vácuo por meio de uma tampa de duas peças, em que um revestimento de plastisol realiza a vedação e a faixa apenas o mantém no lugar. A mesma anatomia, três desafios diferentes.
Como medir o acabamento do gargalo e combiná-lo com uma tampa ou uma bomba
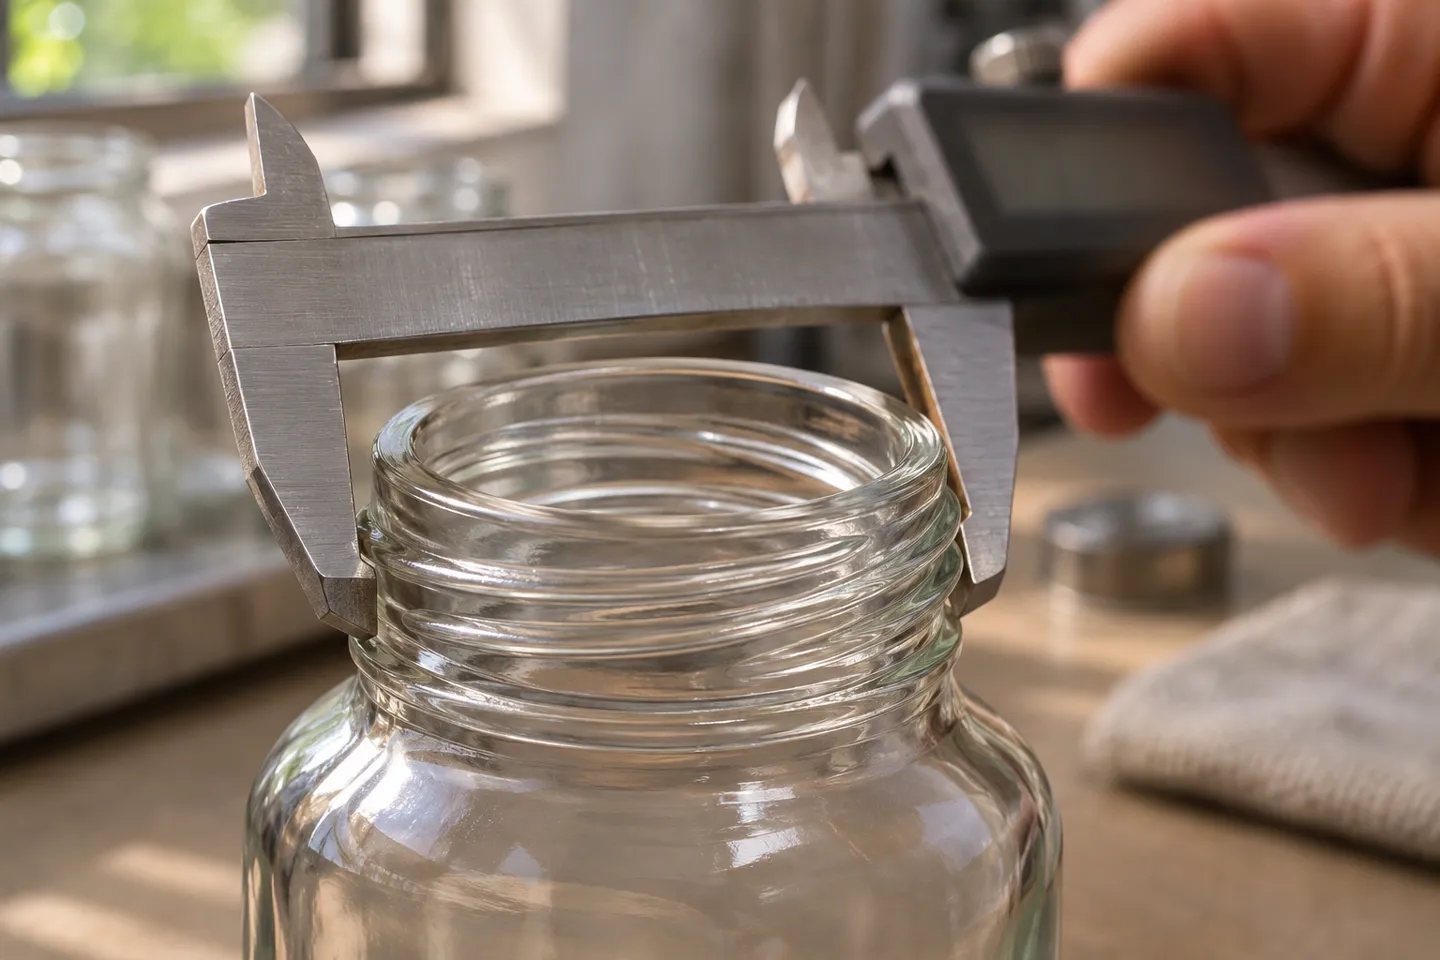
Os nomes se transformam em poder no momento em que se tornam números. Esta é a seção que você deve analisar com um paquímetro em mãos, antes de encomendar tampas, bombas ou tampões de reposição para qualquer coisa.
O que os calibradores devem medir
Diâmetro da rosca externa: ao longo dos fios, e não pela abertura da boca.
Estilo da rosca: conte as voltas; 400, 410 e 425 parecem diferentes ao toque do dedo.
Altura final: superfície de vedação para a transferência do cordão, pois a saia deve cobri-la por completo.
Meça primeiro: os três números que determinam o caimento
O primeiro número é o diâmetro externo da rosca, medido na parte mais larga das roscas, e não na abertura. Uma rosca 20-400 mede cerca de 20 mm na parte externa das roscas (O Ponto de Recolhimento de Garrafas, 2026). Essa é a medida que as pessoas costumam errar com mais frequência, pois os potes geralmente são descritos pelo diâmetro interno da abertura, enquanto as tampas são vendidas com base no diâmetro externo da rosca. Meça ambos no seu pote antes de encomendar qualquer peça de reposição; caso contrário, os valores em milímetros não vão coincidir.
O segundo número é o tipo de fio e número de voltas. Passe o dedo ao redor do acabamento e conte. Uma volta completa indica um acabamento do tipo 400; uma espiral mais longa indica o 410; um perfil com roscas grossas e arredondadas e um rebordo indica o 425 buttress (SKS Garrafas e Embalagens). O modelo determina quantas voltas uma tampa precisa dar para se encaixar e quão resistente ela é ao afrouxamento.
O terceiro número é o altura final, desde a superfície de vedação até o rebordo de transferência, pois toda tampa possui uma saia que deve cobrir exatamente essa extensão do vidro. Se for muito rasa, a tampa balança; se for muito profunda, ela desaparece por cima do ombro. No caso de potes de vela, acrescente mais uma medida que não consta no vidro: a altura total do pavio mais a cera aparada em comparação com o espaço livre interno da tampa.
Quatro erros comuns no treino e o que cada um deles realmente significa
Todas as reclamações do tipo “não serve” nessa categoria se resumem a uma das quatro causas, e cada uma tem uma solução diferente:
Diagnóstico de falha de ajuste
| Sintoma | Causa real | Verifique primeiro | Próximo passo |
|---|---|---|---|
| A tampa desce demais | saia de fechamento mais profunda do que a altura de acabamento | meça a profundidade da saia em relação à altura final | comparar as profundidades, não apenas os diâmetros |
| A tampa fica presa no pavio | interferência na altura total, nível de cera ou pavio muito alto | medir a distância da ponta do pavio até a borda em comparação com a folga da tampa | apare o pavio ou escolha uma tampa mais rasa |
| A bomba não encaixa no gargalo | O sistema de crimpagem requer uma ferramenta de prensagem, ou há incompatibilidade de tamanho na análise FEA | confirmar o diâmetro final e a família da bomba | A bomba FEA15 não se encaixa no colo de uma FEA18; verifique a compatibilidade das famílias antes de fazer o pedido (Jarsking Global, 2026) |
| A rosca range ou escorrega | desvio de tolerância ou lotes mistos | verificar o código de conclusão e a consistência do lote | solicite por escrito o código do acabamento e a tolerância, e não apenas uma promessa de que o produto se encaixa |
A carcaça da bomba merece uma advertência à parte. Uma bomba de crimpagem é fixada no gargalo com uma ferramenta de crimpagem e não foi projetada para ser removida ou adaptada manualmente (Erbatur Glass, 2026). Os fabricantes de fragrâncias “faça você mesmo” descobrem essa dificuldade da maneira mais difícil, ao se depararem com uma bomba FEA15 perfeita e um colar, sem ter como encaixá-los. A falha não está nas peças. Está na suposição de que o encaixe da tampa pode ser feito depois que o frasco chega.
Crimpagem ou parafuso: a decisão que determina o restante da garrafa
Na escala de amostras, uma escolha errada de tampa é uma lição barata. Na escala de pedidos, o tipo de acabamento que você escolher determina suas opções de bomba, sua linha de envase, sua estratégia de compactação e o posicionamento do reabastecimento, tudo de uma só vez. Essa é a decisão que merece uma reflexão mais cuidadosa.
Escolha com base no cenário de preenchimento, e não na silhueta
Se a vida útil do frasco termina nas mãos do consumidor, o sistema de encaixe por crimpagem leva vantagem. Uma bomba com encaixe por crimpagem não pode ser reabastecida ou trocada discretamente, o que protege a marca e funciona como indicação de inviolabilidade, além de que a saia lisa confere ao frasco a silhueta que a maioria dos compradores de perfumes espera. A FEA15, a família de 15 mm, é a escolha padrão para frascos de perfume de pequeno e médio porte, normalmente de 10 a 50 ml (Packamor, 2026). O custo está nas ferramentas: a crimpagem requer equipamentos de prensagem adequados, e a família de bombas deve corresponder exatamente ao acabamento.
Se a vida útil do frasco continuar após a primeira abertura, a tampa de rosca leva a melhor. Frascos recarregáveis de fragrâncias para casa, frascos de loção nos quais as pessoas transferem o produto, potes de alimentos abertos semanalmente: todos eles precisam de uma tampa que o consumidor possa abrir e fechar repetidamente, e as roscas oferecem isso sem nenhum custo de ferramentas. Também existem peças de reposição: uma bomba perdida pode ser substituída pelo próprio usuário, em vez de pela fábrica.
A linha de envase fica abaixo das duas opções. As linhas de crimpagem exigem cabeçotes de prensagem adequados ao tipo de tampa; as linhas de rosqueamento precisam apenas de controle de torque. Mudar de ideia sobre o tipo de tampa depois que qualquer uma das linhas já estiver configurada implica na necessidade de reajustar o equipamento; portanto, essa decisão deve ser tomada antes do pedido das garrafas, e não depois que o equipamento de envase chegar.
Antes de configurar a linha de envase, envie à Daxin o seu cenário de fechamento por crimpagem ou rosca e confirme a família de fechamentos de acordo com o seu código de acabamento.
Confirme sua família de encerramentoMais uma camada determina se haverá vazamentos, independentemente do sistema. Uma vedação é uma cadeia de três elementos: a planicidade da superfície de vedação, o material da junta ou do revestimento e o torque que os pressiona um contra o outro. A crimpagem elimina o torque humano dessa cadeia, mas acrescenta a tolerância da ferramenta; o parafuso mantém a ferramenta simples, mas herda o torque aplicado pela linha de envase. Quando uma garrafa vaza, um desses três elos falhou, e a lista de verificação abaixo mostra como garantir que nenhum deles seja deixado ao acaso.
A lista de confirmação que é incluída no pedido
Todas as informações acima podem ser resumidas em uma única tabela. Antes da assinatura de qualquer pedido de vidro, essas sete linhas devem constar nele, cada uma acompanhada de um número ou de uma amostra identificada:
Matriz de confirmação de pré-venda
| Parte | Confirme por escrito | O que um desajuste pode custar no futuro |
|---|---|---|
| Acabamento do pescoço | código de acabamento: diâmetro, tipo de rosca, tolerância | bombas e tampas que nunca se encaixam |
| Altura final e superfície de vedação | altura em mm, especificação de planicidade | tampas soltas, vazamentos lentos |
| Junta ou revestimento | material denominado (PE, plastisol e assim por diante), compatível com o seu produto | inchaço, transferência de sabor, falha na vedação |
| Sistema de fechamento | família de bombas ou tampas compatível com o código de acabamento | um conjunto superior que parece estar certo, mas não veda direito |
| Altura total empilhada | tampa versus pavio, nível de cera ou faixa de vedação | tampas que emperram ou ficam salientes na prateleira |
| Ferramentas | cabeça de crimpagem ou especificação de torque adequada ao acabamento | paradas na linha de envase no primeiro dia |
| Amostra dourada | uma amostra física assinada da garrafa, juntamente com a tampa | não há base para arbitragem quando o lote dois difere |
3 mm
“Desalinhado no pescoço” significa que a bomba nunca vai se encaixar.
A combinação dos fechos é definida no momento do pedido, e não na montagem.
Como um fabricante de vidro define essas especificações antes da produção
Em nosso setor na Daxin, essa lista não é um conselho, é uma sequência. Nós a executamos em três etapas. Primeiro, a confirmação da amostra: seu desenho se transforma em uma amostra impressa em 3D e, em seguida, em uma amostra de garrafa queimada, de modo que o acabamento já está em suas mãos antes mesmo de qualquer aço para molde ser cortado. Segundo, o bloqueio de parâmetros: o código de acabamento, as tolerâncias, a junta e a tampa correspondente são registrados no pedido como um único conjunto, nunca como itens separados (Daxin Glass). Em terceiro lugar, a replicação em lote: as primeiras peças que saem da linha de produção são comparadas com a amostra bloqueada, e a amostragem por pedido mantém as taxas de defeito abaixo de 2% antes de qualquer remessa, com o limite de aprovação fixado em 98% (Gestão da qualidade da Daxin).
Os moldes em estoque mudam a equação a seu favor. O acabamento de catálogo já está definido, portanto, as tampas e os aplicadores correspondentes vêm diretamente do estoque existente, e é exatamente isso que os níveis mínimos de pedido refletem: 1.000 unidades para itens em estoque, 5.000 para acabamento personalizado e 10.000 para personalização completa (Daxin Glass). Um molde personalizado segue a abordagem oposta: o acabamento se adapta à sua linha de envase e à sua escolha de tampa, em vez do contrário. Ambas as abordagens funcionam. O que elas têm em comum é que o acabamento é definido antes da produção, e não determinado depois dela.
Do desenho ao lote finalizado
Exemplo
Desenho para impressão 3D de uma garrafa queimada, antes do corte de qualquer molde de aço.
Trava
O código de acabamento, as tolerâncias, a junta e o fecho foram confirmados como um único conjunto no pedido.
Replicar
As primeiras peças foram verificadas em relação à amostra de referência; a amostragem por pedido mantém a taxa de defeitos abaixo de 2%.
Como o próprio vidro determina se o seu acabamento fica bom
A boca da garrafa é a única parte do recipiente formada inteiramente dentro do molde. Sua qualidade, portanto, depende de dois fatores: o estado do molde e a regularidade com que a máquina alimenta o vidro. Aberturas finas de até cerca de 30 mm — próprias para perfumes e óleos essenciais — são formadas por um processo de sopro-sopro. Aberturas mais largas — próprias para potes de vela e difusores — são produzidas por prensagem-sopro. A consistência da alimentação é importante na ordem de gramas: a gota de vidro fornecida ao molde é mantida dentro de uma variação de aproximadamente meio grama a um grama do peso alvo, e é essa precisão que garante que o acabamento da milésima garrafa seja tão preciso quanto o da primeira.
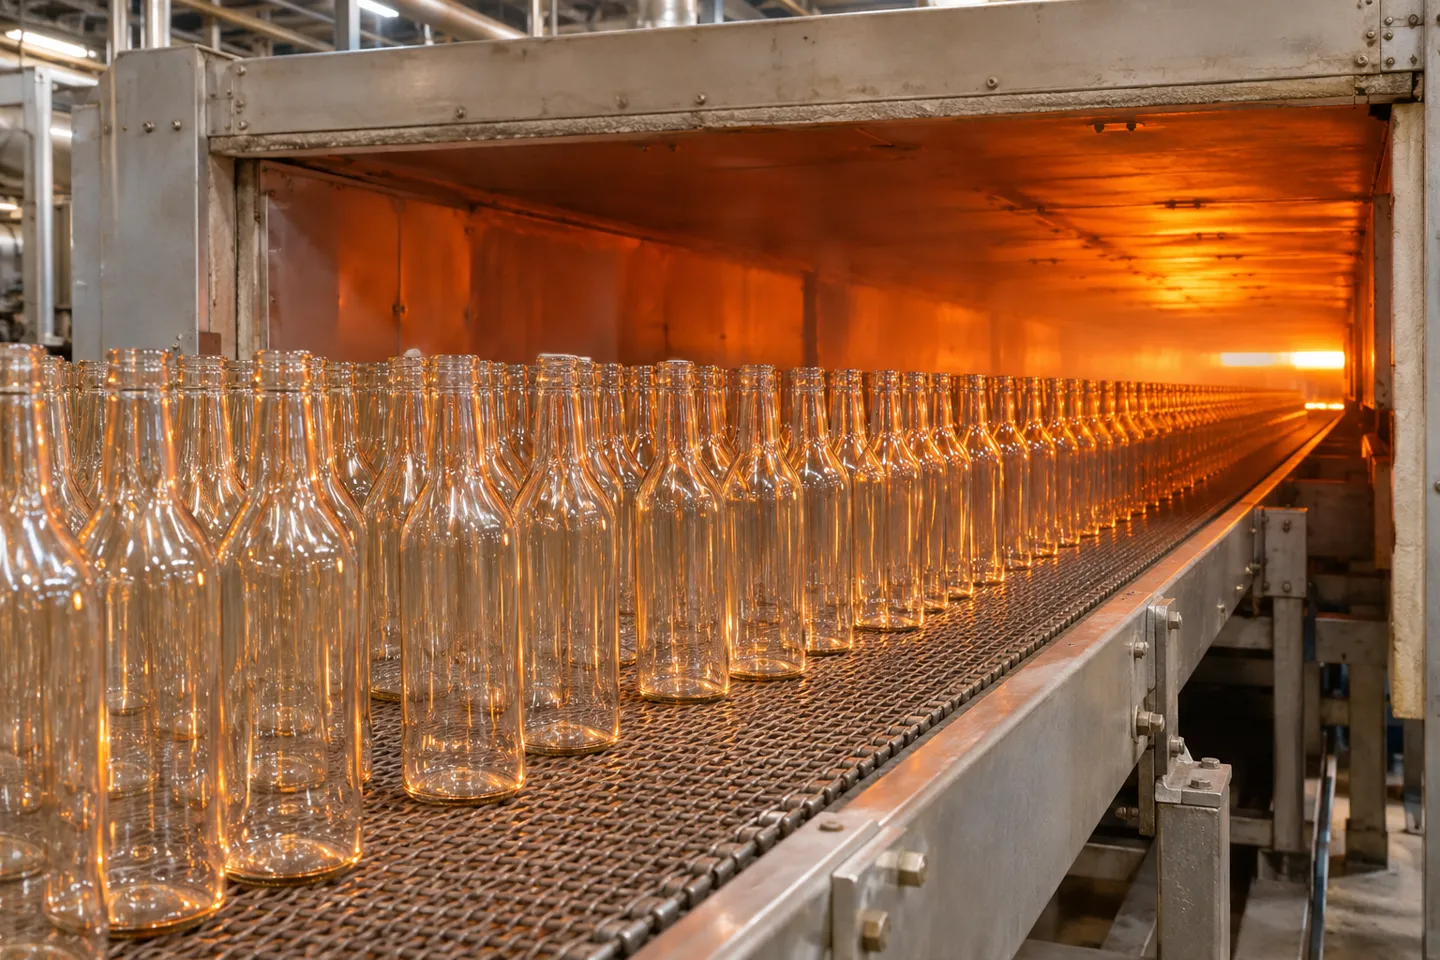
Em seguida, a garrafa segue para um local que os compradores nunca veem: o forno de recozimento. O vidro sai da máquina de moldagem sob tensão, e o forno o mantém em temperatura entre 520 e 560 graus Celsius, resfriando-o em uma curva controlada para que a tensão seja liberada das paredes. Um acabamento que saia irregular dessa etapa passará por todas as verificações visuais na saída e ainda assim rachará semanas depois, na sua linha de envase, no momento em que a tampa for apertada ou a bomba for fixada.
O forno de recozimento é o único equipamento da linha que o comprador nunca vê, e é nele que muitas falhas no acabamento são discretamente determinadas. Duas perguntas que vale a pena fazer a qualquer fábrica: qual é a sua janela de recozimento e o que vocês verificam no acabamento, especificamente?
Essas verificações são realizadas diretamente no próprio acabamento. A planicidade da superfície de vedação, pois uma junta não consegue se comprimir sobre uma ondulação. A verticalidade, pois um acabamento inclinado em apenas um grau faz com que todas as bombas pareçam tortas e todos os bicos de enchimento fiquem presos. A integridade da rosca, sem rebaixamentos nas ranhuras nem lascas na borda de vedação. E robustez garantida: um recipiente devidamente recozido resiste a choques térmicos de menos vinte a mais oitenta graus Celsius, o que permite que a garrafa passe por uma linha de envase a quente e pela máquina de lavar louça do consumidor.
Transforme a lista de peças em sua garantia do lado do pedido
Vale a pena ser direto sobre os custos decorrentes do descompasso, pois a fatura é o menor dos três números. O preço da garrafa é o primeiro número. O segundo é o cronograma de enchimento, que sofre atrasos enquanto as tampas de reposição são adquiridas, testadas e enviadas. O terceiro é a janela de lançamento, que se fecha enquanto ocorre a segunda rodada. Os compradores de garrafas raramente perdem dinheiro com o vidro; eles perdem com o cronograma associado ao vidro.
É por isso que a lista de peças só tem valor quando sai do artigo. A leitura de uma lista de verificação é conhecimento. A mesma lista de verificação incluída em um pedido de compra, com o código de acabamento, as tolerâncias, o material da junta e a amostra de referência indicados linha por linha, é uma garantia. Para os fabricantes que chegam com seus próprios desenhos, a disciplina é a mesma, em menor escala: definir primeiro o acabamento, pois todos os demais componentes do projeto o herdam.
Adquira o conjunto de fechos que combine com o acabamento do seu produto
Envie um desenho final ou uma lista de garrafas selecionadas; o conjunto de tampas correspondente será enviado de volta com as tolerâncias incluídas.
Envie seu desenho finalReferências
- CETIE. “Fichas técnicas de acabamentos, GME — EN 14854: Acabamentos de gargalo para embalagens de vidro.” https://www.cetie.org/en/finish-data-sheets-gme_102.html
- Foxhound Bee Company. “Tampa para pote de conserva Mason de 70 mm — 70G-450, boca normal.” https://www.foxhoundbeecompany.com/products/mason-jar-lid-gold
 English
 Spanish
 French
 German
 Arabic
 Italian
 Dutch
 Portuguese
 Russian
 Korean
 Japanese