Une bouteille en verre ne cache rien. Chaque ligne, chaque bosse et chaque bande plate qui la compose a été façonnée par un moule. Chacune de ces caractéristiques détermine le comportement du bouchon qui s’y adapte : si un bouchon se visse correctement, si une pompe s’emboîte bien. La plupart des acheteurs ne découvrent ce vocabulaire qu’une fois qu’un problème survient, et à ce moment-là, l’erreur a déjà un coût. La pompe ne s'enclenche jamais. Le couvercle s'enfonce si profondément qu'il engloutit le bord du pot. Le bouchon entre en conflit avec la mèche à l'intérieur. Ces éléments constituent les clauses d'un contrat entre la bouteille et tout ce qui s'y fixe. Comme tout contrat, leur lecture préalable ne coûte pas grand-chose, mais leur renégociation ultérieure coûte cher.
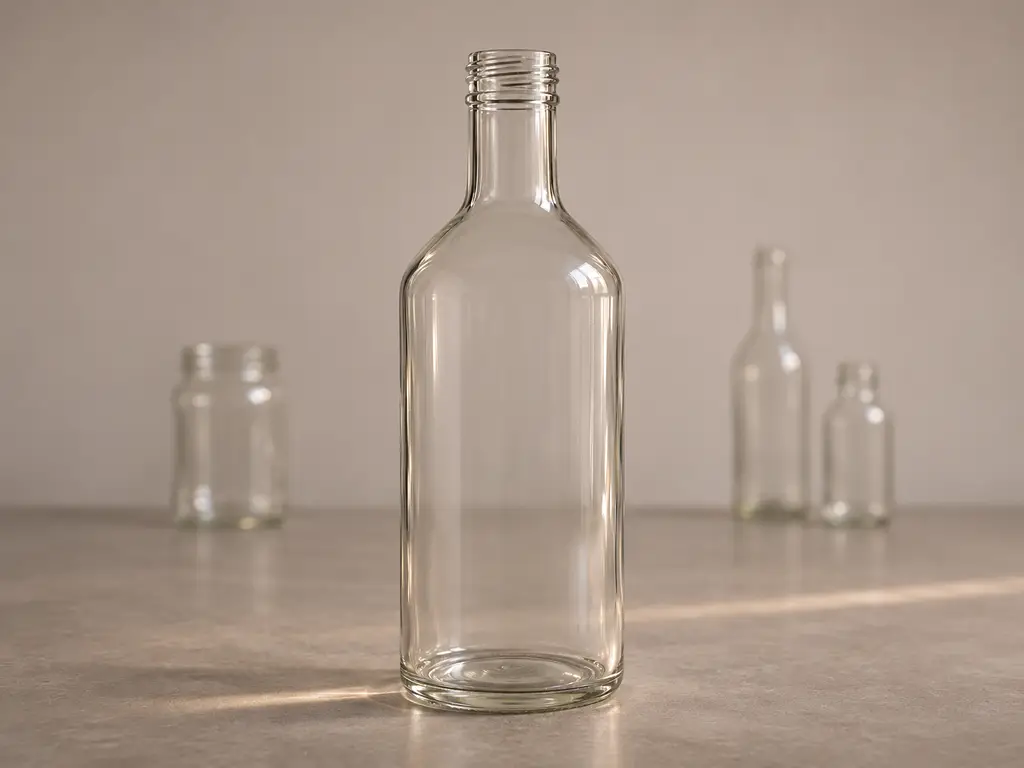
Les différentes parties d'une bouteille en verre : un guide complet, de haut en bas
Commencez par le haut. Le bouche c'est l'ouverture elle-même, et son anneau plat situé tout en haut est le surface d'étanchéité: la bande annulaire sur laquelle repose effectivement le joint d'étanchéité d'un système de fermeture. Un cran plus bas se trouve le terminer, la partie moulée qui porte le filetage, la surface d'étanchéité et la hauteur verticale que doit recouvrir la jupe du bouchon. Les ingénieurs en emballage considèrent la finition comme la « carte d'identité » de la bouteille, car c'est là que s'opère la « poignée de main » entre le bouchon et la bouteille (TricorBraun).
Sous la finition, vous sentirez souvent une arête horizontale. Il s'agit de la perle de transfert, la ligne de joint laissée à l'endroit où les deux moitiés du moule de l'anneau du goulot se sont rejointes lors du formage. Des machines saisissent cette arête pour acheminer la bouteille le long de la chaîne de production, et celle-ci sert également de repère visuel indiquant où se termine le goulot et où commence le cou C'est là que commence véritablement la formation. Le col est la partie verticale et droite qui achemine le verre depuis l'ouverture vers la partie la plus large du récipient.
Le épaule c'est là que le col s'élargit pour former le corps. Une épaule longue et inclinée fait s'évaser progressivement le verre et confère un profil adouci ; une épaule marquée transforme cette transition en une arête vive pouvant également servir de limite à l'étiquette. Le corps contient le produit et présente de légères variations d'épaisseur de paroi : le verre moulé est plus épais à certains endroits qu'à d'autres, ce qui explique pourquoi deux bouteilles de même contenance peuvent offrir des sensations au toucher totalement différentes.
En bas, le talon C'est le virage serré où la carrosserie vient frapper le sol, et c'est la zone du conteneur la plus exposée aux contraintes : tout choc à cet endroit se répercute directement sur la base. Le base comporte elle-même une bague de contact plate appelée « surface d'appui, là où se trouve effectivement la bouteille, souvent autour d’un dôme légèrement concave appelé pompes, ce qui stabilise la bouteille et répartit le verre aux endroits où les moules s'usent en premier.
Une dernière série de marques s'étend sur toute la hauteur : la joints de moulage, ces légères lignes verticales qui marquent l'endroit où les deux moitiés du moule se sont refermées. Ce ne sont pas des défauts. Leur emplacement est prévu, et une règle est absolue : un joint ne doit jamais traverser la surface d'étanchéité, sinon le joint d'étanchéité ne pourra jamais reposer à plat.
Le vocabulaire de l’emballage regorge toutefois de confusions. Le terme “ finition ” (Finish) de la pièce en verre n’a rien à voir avec la “ finition ” (Finish) du traitement de surface par pulvérisation ou placage, et les conversations commerciales utilisent ces deux sens dans la même phrase. Un “ collier ” (collar) sur une pompe de parfum désigne un anneau métallique autour du pulvérisateur, et non la perle de transfert moulée dans le verre. De même, dans le langage courant, le terme “ capuchon ” désigne l’ensemble du dispositif supérieur, pompe et actionneur compris, et c’est précisément cette ambiguïté qui est à l’origine des erreurs de commande. Cet article attribue à chaque terme une seule et même signification et s’y tient.
Pourquoi une même bouteille peut avoir trois types de bouchons différents ?
Une fois que l'on connaît les différentes pièces, la surprise suivante est que la finition au sommet ne respecte pas une seule norme. Elle en respecte trois, qui ne sont pas compatibles entre elles.
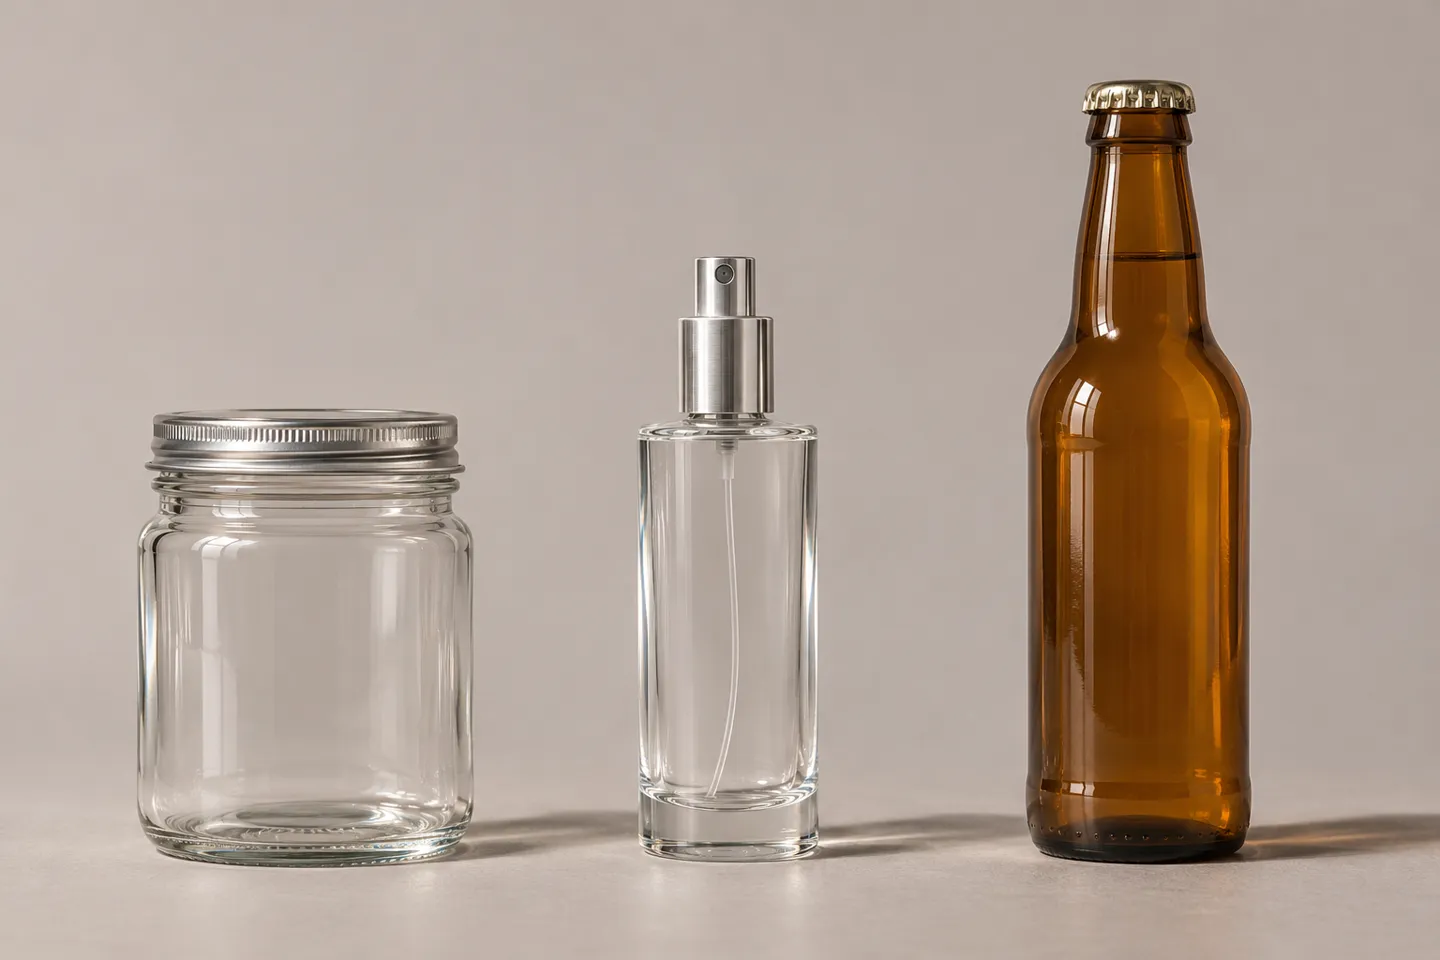
Le système à filetage C'est celui que la plupart des gens connaissent. Les récipients en verre utilisés dans les secteurs de l'alimentation, des bougies et des cosmétiques suivent la norme de codification GPI/SPI : le premier chiffre correspond au diamètre extérieur du filetage en millimètres, le second au type de filetage, où 400 signifie un tour complet, 410 un tour et demi, 415 deux tours étroits, et 425 un profil en contrefort avec des filets épais et un bourrelet supérieur (SKS Bouteilles et emballages). Un bocal portant la référence 18-400 s'utilise avec un couvercle de 18 mm doté d'un filetage à un seul tour (Le centre de collecte des bouteilles, 2026). Certaines normes sont si stables qu'elles survivent à leurs créateurs : les bocaux Mason à col standard et à col large ont conservé leurs diamètres de 70 mm et 86 mm ainsi que leurs profils de filetage depuis plus d'un siècle (Marchand de bocaux Mason), c'est pourquoi un couvercle de rechange acheté aujourd'hui s'adapte toujours à un bocal dans lequel votre grand-mère faisait ses conserves.
Le système de sertissage est la langue maternelle du monde de la parfumerie. Au lieu d’un filetage, le verre est doté d’un col à finition lisse, sur lequel la pompe est fixée sous pression, le collier métallique se déformant pour verrouiller l’ensemble. Ces familles sont normalisées en Europe par la norme EN 14854:2021, “ Emballages en verre : Dimensions des finitions de col pour les récipients en verre pour aérosols et vaporisateurs ” (Cetie). Elle couvre les diamètres nominaux allant de 11 à 20 mm, désignés dans le métier par les références FEA 11 à FEA 20 (Jarsking, 2026).
Le système de couronnes C'est le plus ancien de la famille : le goulot évasé, doté d'une jupe ondulée que maintient une capsule métallique sertie, qui remplit toujours sa fonction sur chaque bouteille de bière.
Ces trois systèmes coexistent car ils répondent à des besoins différents, et la catégorie du conteneur vous indique généralement de quel type il s'agit :
Aperçu des trois systèmes de fermeture
| Système | Où le trouver | Ce que le code représente | Les pièces qui s'emboîtent |
|---|---|---|---|
| Vis GPI/SPI (18-400, 24-410, 70G-450) | pots à bougies, bocaux Mason et bocaux alimentaires, flacons de lotion et bouteilles de boissons | diamètre extérieur du filetage en mm + nombre de spires ou profil | raccord, joint d'étanchéité ou revêtement en plastisol, bouchon à vis ou couvercle |
| Sertissage FEA (FEA 11 à FEA 20) | flacons vaporisateurs pour parfums et eaux de toilette | diamètre nominal du col en mm, conformément à la norme EN 14854:2021 | finition, pompe à pulvérisation, collier, actionneur |
| Couronne | bouteilles de bière et de boissons | géométrie à rebord évasé pour un bouchon métallique sertissé | bord, capsule, opercule |
Category apporte sa touche personnelle aux systèmes. Le haut d’un flacon de parfum est en réalité un trio : une pompe, un col et un actionneur, qui s’harmonisent tous avec la finition avant la première vaporisation. Le défi d’un pot à bougie est vertical : le couvercle doit laisser passer la mèche et s’adapter à la hauteur de cire laissée par le coulage. Un bocal alimentaire se ferme sous vide grâce à un couvercle en deux parties, où une membrane en plastisol assure l’étanchéité tandis que la bague ne sert qu’à le maintenir en place. Même anatomie, trois défis différents.
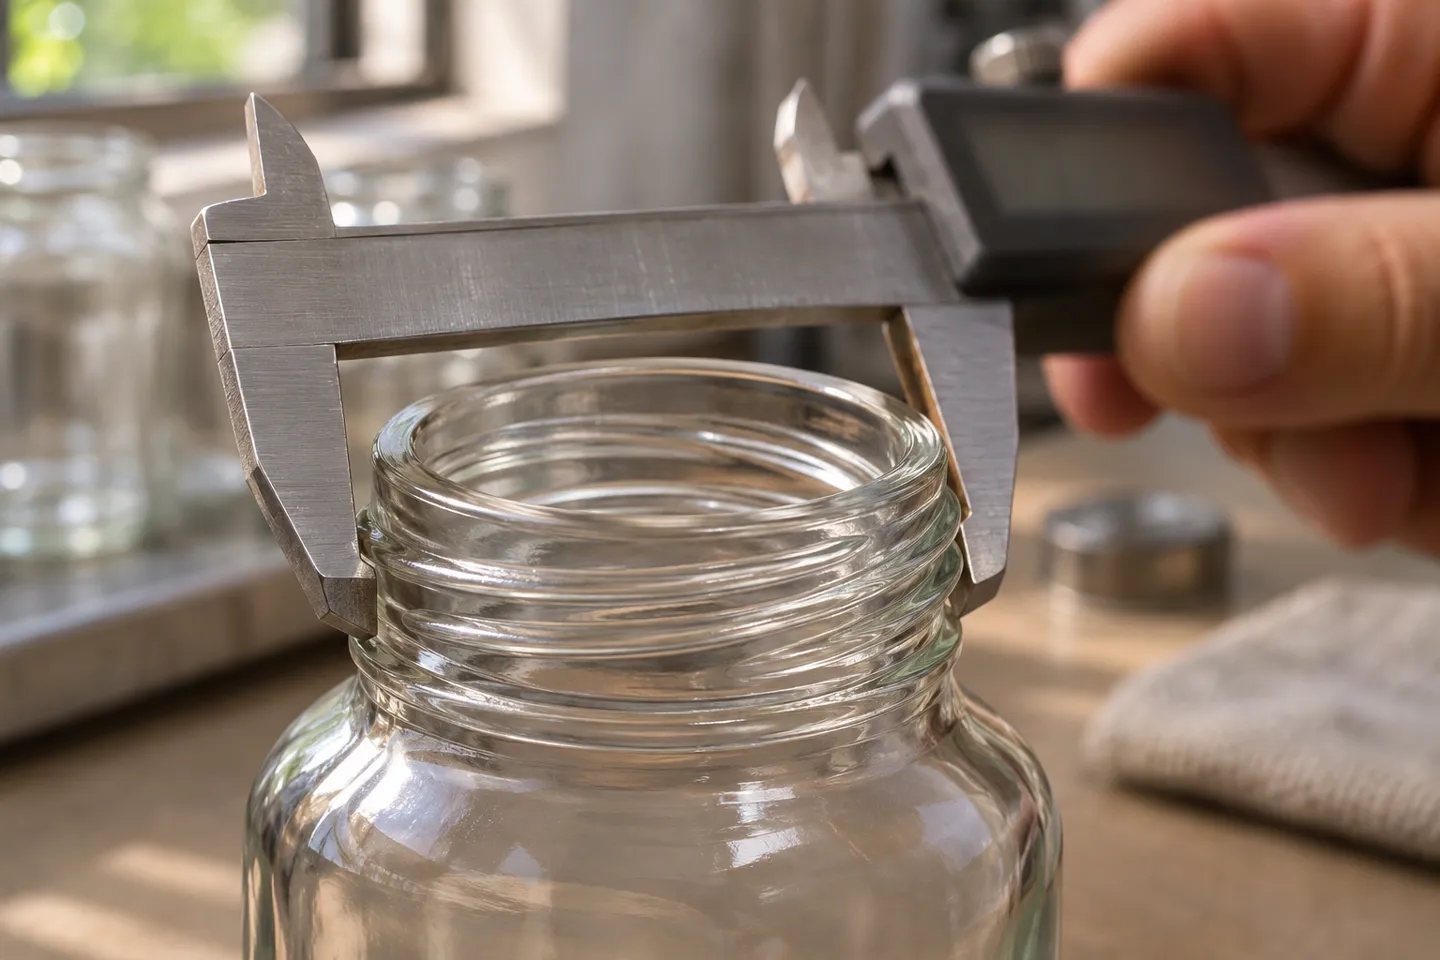
Comment mesurer le diamètre d'un goulot et l'adapter à un couvercle ou à une pompe
Les noms prennent tout leur sens dès qu'ils se transforment en chiffres. C'est la section à étudier attentivement, un pied à coulisse à la main, avant de commander des bouchons, des pompes ou des couvercles de rechange pour quoi que ce soit.
Ce que les compas doivent représenter
Diamètre du filetage extérieur : le long des fils, et non au niveau de l'ouverture.
Style de fil : Comptez les tours : 400, 410 et 425, on les sent différemment sous le doigt.
Hauteur finale : surface d'étanchéité jusqu'au cordon de scellement, car la jupe doit tout recouvrir.
Commencez par prendre vos mesures : les trois chiffres qui déterminent la taille idéale
Le premier chiffre correspond au diamètre extérieur du filetage, mesurée au niveau de la partie la plus large du filetage, et non au niveau de l'ouverture. Un filetage de type 20-400 mesure environ 20 mm au niveau de la partie extérieure de ses filets (Le centre de collecte des bouteilles, 2026). C'est la mesure que l'on se trompe le plus souvent, car les bocaux sont généralement décrits par leur diamètre intérieur d'ouverture, tandis que les couvercles sont vendus en fonction de leur diamètre extérieur de filetage. Mesurez ces deux valeurs sur votre bocal avant de commander une pièce de rechange, sinon les dimensions en millimètres ne correspondront pas.
Le deuxième chiffre correspond au type de fil et nombre de tours. Passez votre doigt le long du filetage et comptez. Un tour complet correspond à un filetage de type 400 ; une spirale plus longue correspond au 410 ; un profil avec des filets épais et arrondis et un bourrelet correspond au 425 à contrefort (SKS Bouteilles et emballages). Le type de bouchon détermine le nombre de tours nécessaires pour le visser correctement et sa résistance au desserrage.
Le troisième chiffre est le hauteur finale, depuis la surface d'étanchéité jusqu'au bourrelet de transfert, car chaque couvercle est doté d'une jupe qui doit recouvrir exactement cette partie du verre. Si la profondeur est insuffisante, le couvercle bascule ; si elle est excessive, il disparaît derrière le rebord. Pour les bocaux à bougie, il faut ajouter une mesure supplémentaire qui ne figure pas du tout sur le verre : la hauteur totale de la mèche et de la cire coupée par rapport à la hauteur libre à l'intérieur du couvercle.
Quatre échecs en matière de remise en forme et ce que chacun d'entre eux signifie réellement
Chaque réclamation du type “ ça ne va pas ” relevant de cette catégorie s'explique par l'une des quatre causes suivantes, chacune nécessitant une solution différente :
Diagnostic des défauts d'ajustement
| Symptôme | Cause réelle | Vérifiez d'abord | Prochaine étape |
|---|---|---|---|
| Le couvercle s'enfonce trop profondément | jupe de fermeture plus profonde que la hauteur de finition | mesurer la profondeur de la jupe par rapport à la hauteur de finition | tenir compte de la profondeur, et pas seulement du diamètre |
| Le couvercle se coince sur la mèche | problème lié à la hauteur d'empilement, au niveau de cire ou à une mèche trop haute | mesurer la distance entre le haut de la mèche et le bord du récipient par rapport à l'espace libre sous le couvercle | coupez la mèche ou choisissez un couvercle moins profond |
| La pompe ne s'adapte pas au col | Le système de sertissage nécessite un outil de sertissage, ou un décalage de taille FEA | Vérifier le diamètre de sortie et la gamme de pompes | La pompe FEA15 ne s'adapte pas au col d'un FEA18 ; vérifiez la compatibilité des gammes avant de passer commande (Jarsking Global, 2026) |
| Le filetage grince ou patine | dérive de tolérance ou lots hétérogènes | Vérifier le code de fin et la cohérence du lot | demandez par écrit le code de finition et la tolérance, et non pas une simple promesse que la pièce s'adaptera |
Le boîtier de la pompe mérite une mise en garde particulière. Une pompe à sertir est fixée sur le goulot à l'aide d'une pince à sertir et n'est pas conçue pour être retirée ou remplacée à la main (Verre Erbatur, 2026). Les créateurs de parfums amateurs se heurtent à cet obstacle à leurs dépens, se retrouvant avec une pompe FEA15 et un col parfaits, mais sans aucun moyen de les assembler. Le problème ne vient pas des pièces elles-mêmes, mais de l’hypothèse selon laquelle l’ajustement du bouchon peut se faire après la livraison du flacon.
Serrage ou vis : le choix qui détermine le reste de la bouteille
À l'échelle d'un échantillon, un mauvais choix de fermeture n'est qu'une leçon peu coûteuse. À l'échelle d'une commande, la finition que vous choisissez détermine d'un seul coup vos options de pompe, votre ligne de remplissage, le système de bouchage et l'emplacement du réapprovisionnement. C'est la décision qui mérite d'être mûrement réfléchie.
Choisissez en fonction du scénario de remplissage, et non en fonction de la silhouette
Si le cycle de vie du flacon s'achève chez le consommateur, le sertissage l'emporte. Une pompe sertie ne peut être rechargée ou remplacée discrètement, ce qui protège la marque et sert de garantie d'inviolabilité ; de plus, la jupe lisse confère au flacon la silhouette que la plupart des acheteurs de parfums attendent. La gamme FEA15, de 15 mm, est le choix standard pour les flacons de parfum de petite et moyenne taille, généralement de 10 à 50 ml (Packamor, 2026). Le coût réside dans l'outillage : le sertissage nécessite un équipement de presse adapté, et la gamme de pompes doit correspondre exactement à la finition.
Si le flacon continue d’être utilisé après sa première ouverture, le bouchon à vis l’emporte. Parfums d’intérieur rechargeables, flacons de lotion dans lesquels on transvase des produits, bocaux alimentaires ouverts chaque semaine : tous nécessitent un bouchon que le consommateur peut manipuler à plusieurs reprises, et le bouchon à vis offre cette fonctionnalité sans aucun coût d’outillage. Des pièces de rechange sont également disponibles : une pompe perdue peut être remplacée par l’utilisateur lui-même, sans passer par l’usine.
La ligne de remplissage se situe en aval des deux options. Les lignes de sertissage nécessitent des têtes de pressage adaptées à la gamme de bouchons ; les lignes à vis ne nécessitent qu'un contrôle du couple. Changer d'avis concernant la gamme de bouchons une fois que l'une ou l'autre de ces lignes est mise en place implique un rééquipement ; cette décision doit donc être prise avant la commande des bouteilles, et non après l'arrivée du matériel de remplissage.
Avant de configurer la ligne de remplissage, envoyez à Daxin votre scénario de fermeture (sertissage ou vissage) et faites valider la gamme de fermetures en fonction de votre code de finition.
Confirmez votre famille de fermetureUne couche supplémentaire est déterminante pour éviter les fuites, quel que soit le système utilisé. L'étanchéité repose sur trois éléments : la planéité de la surface d'étanchéité, le matériau du joint ou de la garniture, et le couple qui les presse l'un contre l'autre. Le sertissage élimine l'intervention humaine dans l'application du couple, mais introduit une tolérance liée à l'outillage ; la vis simplifie l'outillage, mais reprend le couple appliqué par la ligne de remplissage. Lorsqu'une bouteille fuit, c'est que l'un de ces trois maillons a cédé. La liste de contrôle ci-dessous vous permet de vous assurer qu'aucun d'entre eux n'est laissé au hasard.
La liste de confirmation qui est intégrée à la commande
Tout ce qui précède se résume dans un seul tableau. Avant la signature de toute commande de verre, ces sept lignes doivent y figurer, chacune accompagnée d'un numéro ou d'un nom d'échantillon :
Tableau de confirmation des précommandes
| Partie | Confirmer par écrit | Ce décalage, quel en sera le coût à l'avenir ? |
|---|---|---|
| Finition du col | code de finition : diamètre, type de filetage, tolérance | des pompes et des bouchons qui ne s'adaptent jamais |
| Hauteur finale et surface d'étanchéité | hauteur en mm, spécifications de planéité | bouchons qui bougent, fuites progressives |
| Joint ou chemise | matériau désigné (PE, plastisol, etc.), compatible avec votre produit | gonflement, transfert de saveur, défaut d'étanchéité |
| Système de fermeture | gamme de pompes ou de bouchons correspondant au code de finition | un ensemble supérieur dont l'aspect est correct mais qui ne garantit pas l'étanchéité |
| Hauteur totale d'empilage | Fermeture par le haut ou mèche, niveau de cire ou bande de compression | des couvercles qui se coincent ou qui dépassent de l'étagère |
| Outillage | tête de sertissage ou couple de serrage adapté à la finition | arrêts de la chaîne de remplissage dès le premier jour |
| Échantillon doré | un échantillon physique signé, composé d'une bouteille et de son bouchon | il n'y a pas de fondement d'arbitrage lorsque le deuxième lot diffère |
3 mm
« décalé au niveau du col » signifie une pompe qui ne s'ajustera jamais correctement.
Le choix des fermoirs se fait au moment de la commande, et non lors de l'assemblage.
Comment un fabricant de verre valide ces caractéristiques techniques avant la production
Chez Daxin, cette liste ne constitue pas une recommandation, mais une procédure à suivre. Nous la mettons en œuvre en trois étapes. Premièrement, la validation de l’échantillon : votre dessin est d’abord transformé en échantillon imprimé en 3D, puis en échantillon de bouteille cuite ; vous avez ainsi le produit fini entre les mains avant même que l’acier du moule ne soit découpé. Deuxièmement, la validation des paramètres : le code de finition, les tolérances, le joint et le bouchon correspondant sont consignés dans la commande en tant qu’ensemble unique, et non jamais comme des éléments distincts (Daxin Glass). Troisièmement, la réplication par lots : les premières pièces sorties de la chaîne de production sont comparées à l'échantillon de référence, et l'échantillonnage par commande permet de maintenir les taux de défauts en dessous de 2 % avant toute expédition, le seuil de conformité étant fixé à 98 % (Gestion de la qualité chez Daxin).
Les moules en stock font pencher la balance en votre faveur. La finition proposée dans le catalogue est déjà définie ; les bouchons et les pompes assortis proviennent donc directement du stock existant, et c’est exactement ce que reflètent les seuils de commande minimaux : 1 000 pièces pour les articles en stock, 5 000 pour les finitions personnalisées, 10 000 pour la personnalisation complète (Daxin Glass). Avec un moule sur mesure, c'est l'inverse : la finition s'adapte à votre ligne de remplissage et à votre choix de bouchon, et non l'inverse. Les deux approches fonctionnent. Leur point commun est que la finition est définie avant la production, et non déterminée après coup.
Du dessin au lot validé
Exemple
Dessin destiné à l'impression 3D d'une bouteille cuite, avant la découpe de tout moule en acier.
Verrouiller
Le code de finition, les tolérances, le joint et le système de fermeture ont été confirmés comme formant un ensemble unique dans la commande.
Répliquer
Les premières pièces ont été comparées à l'échantillon de référence ; l'échantillonnage par commande permet de maintenir le taux de défauts en dessous de 2 %.
Comment le verre lui-même détermine si votre finition est adaptée
Le col est la seule partie de la bouteille entièrement formée à l'intérieur du moule. Sa qualité dépend donc de deux facteurs : l'état du moule et la régularité avec laquelle la machine alimente le verre. Les goulots fins, jusqu’à environ 30 mm – ceux des flacons de parfum et d’huiles essentielles –, sont formés par un procédé de soufflage-soufflage. Les goulots plus larges, ceux des pots à bougies et des diffuseurs, sont obtenus par pressage-soufflage. La régularité de l’alimentation est cruciale, au gramme près : la goutte de verre acheminée vers le moule doit présenter un écart compris entre environ un demi-gramme et un gramme par rapport au poids cible, et c’est cette rigueur qui garantit que le goulot de la millième bouteille sera aussi parfait que celui de la première.
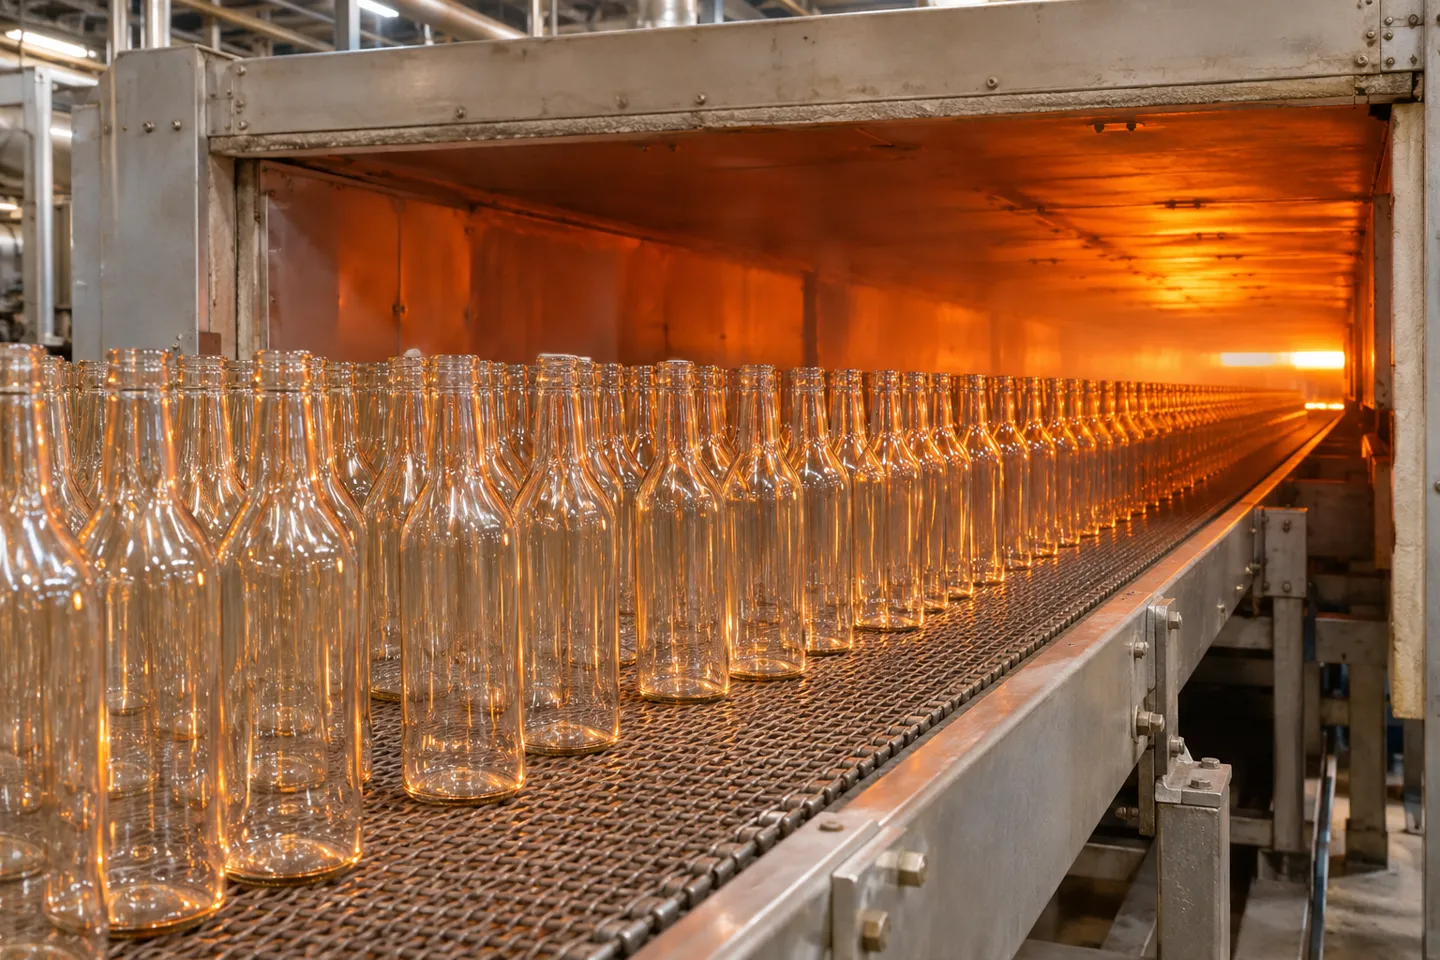
La bouteille est ensuite acheminée vers un endroit que les acheteurs ne voient jamais : le four de recuit. Le verre sort de la machine de formage sous tension ; le four de recuit le maintient à une température comprise entre 520 et 560 degrés Celsius, puis le refroidit selon une courbe contrôlée afin que les tensions présentes dans les parois se dissipent. Une finition qui présente des irrégularités à ce stade passera tous les contrôles visuels à la sortie de la ligne de production, mais finira par se fissurer quelques semaines plus tard, sur votre ligne de remplissage, au moment où le bouchon sera serré ou la pompe sertie.
Le four de recuit est le seul équipement de la chaîne de production que l'acheteur ne voit jamais, et c'est là que se jouent discrètement de nombreux défauts de finition. Deux questions qu'il convient de poser à toute usine : quelle est votre plage de recuit, et que vérifiez-vous précisément lors de la finition ?
Ces contrôles s’effectuent directement au niveau de la finition. La planéité de la surface d’étanchéité, car un joint ne peut pas se comprimer sur une surface ondulée. La verticalité, car une finition inclinée d’un seul degré donne l’impression que chaque pompe est de travers et fait que chaque buse de remplissage s’accroche. L’intégrité du filetage, sans éclats ni ébréchures au niveau du bord d’étanchéité. Et une robustesse à toute épreuve : un récipient correctement recuit résiste aux chocs thermiques allant de moins vingt à plus quatre-vingts degrés Celsius, ce qui permet à la bouteille de passer sans encombre par une ligne de remplissage à chaud et par le lave-vaisselle du consommateur.
Faites de la nomenclature votre garantie côté commande
Il convient d’être sans détour quant au coût d’un décalage, car la facture représente le plus petit des trois chiffres. Le prix de la bouteille est le premier chiffre. Le deuxième correspond au calendrier de remplissage qui prend du retard pendant que les bouchons de remplacement sont commandés, testés et expédiés. Le troisième est la fenêtre de lancement qui se referme pendant que se déroule cette deuxième phase. Les acheteurs de bouteilles perdent rarement de l’argent sur le verre ; ils en perdent sur le calendrier lié à ce verre.
C’est pourquoi la nomenclature n’a de valeur que lorsqu’elle sort du cadre de l’article. La lecture d’une liste de contrôle, c’est de la connaissance. Cette même liste de contrôle, transcrite dans un bon de commande où le code de finition, les tolérances, le matériau du joint et l’échantillon de référence sont précisés ligne par ligne, constitue une garantie. Pour les fabricants qui fournissent leurs propres plans, la règle est la même, à plus petite échelle : définir d’abord la finition, car tous les autres composants du projet en héritent.
Procurez-vous le kit de finitions assorti à votre finition
Envoyez-nous un plan d'exécution ou une sélection de bouteilles ; nous vous renverrons l'ensemble de bouchons adapté, avec les tolérances indiquées.
Envoyez votre plan d'exécutionRéférences
- CETIE. “ Fiches techniques sur les raccords, GME — Norme EN 14854 : Raccords pour cols d'emballages en verre. ” https://www.cetie.org/en/finish-data-sheets-gme_102.html
- Foxhound Bee Company. “ Couvercle pour bocal Mason de 70 mm — 70G-450, ouverture standard. ” https://www.foxhoundbeecompany.com/products/mason-jar-lid-gold
 English
 Spanish
 French
 German
 Arabic
 Italian
 Dutch
 Portuguese
 Russian
 Korean
 Japanese